
空压机余热利用技术要求示范文本
In The Actual Work Production Management, In Order To Ensure The Smooth Progress Of The
Process, And Consider The Relationship Between Each Link, The Specific Requirements Of Each
Link To Achieve Risk Control And Planning
某某管理中心
XX年XX月 空压机余热利用技术要求示范文本 规程文书样本 QCT/FS-ZH-GZ-K578
第2页/总2页 空压机余热利用技术要求示范文本
使用指引:此操作规程资料应用在实际工作生产管理中为了保障过程顺利推进,同时考虑各个环节之间的关系,每个环节实现的具体要求而进行的风险控制与规划,并将危害降低到最小,文档经过下载可进行自定义修改,请根据实际需求进行调整与使用。
高效热能回收系统是压风机的配套产品。通过压风机内部的改造,利用热能交换设备,可以大量回收压风机运行过程中产生的多余热能。并将回收的热能用于生产和生活,达到保护环境,节约能源,降低企业生产成本和生活支出的目的。
高效热能回收系统,与压风机采用一对一的配套方式。
主要配置要求:压风机内部循环系统改造、热量交换模块、进/出水温度、压力就地仪表监测、板式换热器。
主要技术要求:
1、4台压风机各单独采用1套余热利用回收系统,互不影响。 规程文书样本 QCT/FS-ZH-GZ-K578
第2页/总2页 2、压风机安装余热回收系统后,压风机控制系统不变,工作性能不变,操作维修方式不变。余热回收系统如有任何故障,余热回收系统停水、停用时,原压风机系统仍可以照常运行。
3、压风机安装余热回收装置后,单台压风机增加油量不超过45升。
4、压风机安装余热回收装置后压风机单台产生热水量(50℃)200KW压风机不低于70吨/天;250KW压风机85吨/天。
5、压风机余热回收装置水侧和油侧管路接口尺寸为DN50。
6、压风机余热回收装置油侧管路材质要求为304不锈钢。
7、余热回收装置配置专门的设备保证余热回收后压风机的回油温度不低于60度。 规程文书样本 QCT/FS-ZH-GZ-K578
第2页/总2页 8、当单台压风机停机时,对应的热回收装置水路能够断开,防止单台空压机余热回收系统停机时有反水现象发生。
9、连接管路具有三通管路设计,在极端情况下能够快速隔离压风机与余热回收装置,保证压风机设备安全。
10、任何由于热回收装置造成的压风机的损坏由设备供应商负责。
11、设备供应商具备余热应用系统设计的能力,能够参与用热端(洗澡水使用侧)设计并能够提供煤矿系统的成功的应用案例至少3家以上。要求提供合同原件作为参考。
1、焊条采用不锈钢焊条,ER308L,全部采用钨极氩气保护焊接工艺;
2、焊接前应按GB/T985-1998的规定打坡口,焊缝外形成尺寸应符合JB/T794-1999的规定,并且要保证无规程文书样本 QCT/FS-ZH-GZ-K578
第2页/总2页 虚焊、无夹渣;
3、表面光滑、无裂纹、焊缝无气泡,内衬结构排列要匀称,无毛刺。
4、水箱安装结束,内外进行清理、去污。制作安装完毕后,作满水试验。
组合式不锈钢水箱的特点:
特点:
1 组合式不锈钢水箱由1*1的单张方形冲压好的不锈钢板拼装焊接而成,与现代的建筑遥相呼应,具有时代感。
2
整个水箱为封闭式,进口不锈钢板表面光滑,所以在日常中不需要太多清洗,不易附生藻类,水中沉淀物清洗冲刷。
3
因为采用人工拼装,故水箱类型,形状可根据房屋造型,按需要拼装成所需要的工字型,L型,Z型等。 规程文书样本 QCT/FS-ZH-GZ-K578
第2页/总2页 4
产品广泛适用于酒店、小区、商品房、生产型企业贮水,蓄饮料等用途、医药、环保、化工行业的贮液容器。
5 优质食品级不锈钢SUS304极大延长可水箱的使用寿命,并能较好防止水质的二次污染。
6结构独特合理,灵活、合理的板形设计可适各种尺寸组合的容器。
7
高强度的冲压板及箱内分布均匀的不锈钢拉筋使箱体承压均匀合理。 标准冲压板块1000×1000、1000×500、500×500mm 2000×2000随意配装现场组装焊接,无需吊装设备。
8高质量的冲压工艺,既保证了箱体最大限度的承压需要,又降低了材料厚度,满足了箱 体的美观实用要求。
9
组合式不锈钢水箱的价格与玻璃钢水箱价格相近,并随容积的增加而降低,特大水箱的价格与水泥水箱的价规程文书样本 QCT/FS-ZH-GZ-K578
第2页/总2页 格相近,且可作为永久储液容器。
组合式不锈钢水箱制作设备
焊接不锈钢水箱所需要的只要机器:电脑脉冲缝焊机,半自动滚筋机,点焊机,等离子切割机,电剪刀
焊接不锈钢水箱支架所需要的机器,电焊机,切割机,多用角钢卷弯机
焊接不锈钢水箱所需要的只要机器:氩弧焊机,熟练的氩弧焊队伍(对于工程来说至关重要)
所需材料:不锈钢水箱上下盖,304#不锈钢卷板,以及相关配件(螺丝,压板
请在此位置输入品牌名/标语/ slogan
Please Enter The Brand Name / Slogan / Slogan In This Position, Such As Foonsion
螺杆式空压机余热利用节能可行性方案
学术研讨 I工种技201 2年第9期
螺杆式空压机余热利用节能可行性方案
耿豪
平煤神马能源化工集团建井三处机电运用研究室467000河南平顶山
摘要由于煤矿建井行业生产的特殊性,把安全、无公害、调节性能好、输送方便的压缩空气作为安全生产最广泛的动力源之
一。在多数煤炭生产企业中,压缩空气的能源消耗占全部电力的消耗的10%一3()%,空压机余热回收相j寸电热设备几乎无需能耗。螺杆
式空压机余热回收利用节能系统,能够根据压缩机的结构和原理进行适当的改造,将空压机以往浪费的热能回收利用,减少了用于其
他用途加热的燃料消耗及其环境污染,真正实现了节能降耗。
关键词螺杆式空压机节能余热利用
由于煤矿建井行业生产的特殊性,把安全、无公害、调节性能
好、输送方便的压缩空气作为安全生产最广泛的动力源之一。在多数
煤炭生产企业中,压缩空气的能源消耗占全部电力的消耗的10%一
30%,空压机余热回收相对电热设备几乎无需能耗,相对于燃煤燃气
设备零排放,是清洁环保的节能方式,并且可以达到双重目的。第
一、可以将余热供给需要的地方;第二、可以节约能源,即节约用来
生产等量与空气压缩机余热的热量所耗燃料或电力。
1 螺杆空压机余热节能利用可行性方案
根据对单位所用空气压缩机进行实际评估,可以发现:绝大多数
空气压缩机无论其新旧,运行效率都不理想,大都存在压缩空气泄
漏、不正确的使用和控制等,都会导致大量的能耗浪费,根据大量的
调查研究发现空压机运行时会产生大量的压缩热,压缩热消耗的能量
占机组运行功率的85%,一台四十立方空气压缩机250千瓦,每天消
耗电量6000度,压缩热所消耗电量3000度,如果一度电能把l0升水加
热到50度,那么3000度电至少可以给二万升水加热供100人洗澡,而
在一些压风机部通常这部分能量通过机组的风冷或水冷系统交换到大
气当中。所以,通过全面系统的改造方案,使这部分能量被充分利
用。
目前,一般施工地点用于工人洗澡用水的加热、井口冬季保暖和
空压机余热回收系统项目建议书
空压机余热回收利用项目建议书 一、 项目概述
本着降低企业运营成本及环保的目的,现要求公司对热水系统进行改造。改造方式为利用螺杆式空压机余热加热热水,实现零费用获取热水的效果。根据公司的实际情况,将对我公司现有的2台螺杆式空压机加装余热利用装置,所得热水储存于宿舍楼楼顶的保温水箱内,再将热水管道接入宿舍楼各宿舍洗手间等末端用水点。
二、 项目原理
压缩机运行时,真正用于增加空气势能所消耗的电能,在总耗电量中只占很小的一部分约15%,大约85%的电能转化为热量,通过风冷或者水冷的方式排放到空气中。空压机余热回收系统是一种利用压缩机高温油气热能,通过热交换将热能充分利用的节能设备.它通过能量交换和节能控制,收集空压机运行过程中产生的热能,降低空压机工作温度,同时改善空压机的运行工况.
三、 余热回收项目有益性分析
有益效果 原理解析
1 提高空压机的运行效率 空压机产气量随机组运行温度的升高而降低。温度每上升1℃,产气量就下降0。5%,温度升高10℃,产气量就下降5%。一般风冷散热的空压机都在88—96℃间运行,其降幅都在4—8%,夏天更甚。余热回收系统可以使空压机油温控制在80—86℃之间,可提高产气量8%~10%。提高效率降低能耗.
2 减少空压机故障 通过水冷循环将空压机及周围环境温度控制在最佳运行温度区间内,去除空压机在高温环境中产生的不良影响
3 延长耗材更换期限 螺杆空气压缩机的主要耗材有机油、机油滤芯、气分离器等。工作温度降低后,机油珠乳化现象要降60%,液击碳化现象要降50%,这两者都是严重影响油隔、油/气分离器寿命性能的致命因素。
4 可忽略的运行成本 空压机原用的散热风扇根据运行温度自动控制开停。所耗用的几个KW的水泵电费可从空压机本身节省下来的风机用电中抵销。
5 节省其他能源消耗 余热回收系统可以代替代替电或燃气加热生产热水,从此工厂热水将不再花费热水燃气费用.一次投资后,近乎免费使用热水(由第5项可知)。
空压机技术要求范文
空压机技术要求范文
空压机是一种将空气压缩和能量储存的设备,广泛用于工业生产中的动力传动和能源转换。空压机质量的好坏直接影响到生产效率和产品质量,因此,空压机技术要求非常重要。下面是空压机技术要求的详细介绍:
一、机械设备要求
1.结构合理:空压机应具有合理的结构设计,以便于操作和维护。
2.材料选择:空压机的主要部件应选用高强度耐用的材料,具有较强的抗腐蚀能力。
3.设备稳定:空压机应具有稳定的运行特性,能够在不同工作条件下稳定运行。
4.噪音控制:空压机在运行过程中应能够有效地控制噪音产生,减少对周围环境的影响。
5.节能设计:空压机应具有高效节能的设计,以减少电能消耗,并提高设备的利用率。
二、工作性能要求
1.压力范围:空压机应能够满足不同工作场合的压力要求,同时具备压力稳定性和可调节性。
2.排气量:空压机应具有适当的排气量,能够满足工艺流程对空气供应的需求。
3.稳定性:空压机在运行过程中应具备稳定的工作性能,能够保持一定的排气流量和压力。 4.启动和停止:空压机应具备良好的启动和停止性能,快速启停,减少能量的浪费。
5.温度控制:空压机应具备有效的温度控制系统,使设备在工作过程中不会过热。
三、安全和环保要求
1.安全保护:空压机应具备完善的安全保护措施,包括过载保护、温度保护等,确保设备和操作人员的安全。
2.排放控制:空压机应具有有效的减少废气和废渣排放的设备,在生产过程中对环境的影响要最小化。
3.能耗管理:空压机应具备有效的能耗管理系统,监控能源消耗情况,及时发现和解决能源浪费问题。
4.设备可靠性:空压机应具有高可靠性,能够稳定运行,降低设备故障率,提高设备的使用寿命。
5.维护便捷性:空压机应设计为易于维护和修理,降低设备维修成本和维修时间。
四、质量控制要求
1.产品质量:空压机应具备稳定的性能和优良的质量,每台设备都要经过严格的质量控制和测试。
2.检测设备:空压机生产企业应配备适当的检测设备,以确保产品质量的一致性和稳定性。 3.质量认证:空压机生产企业应取得相关的质量认证,如ISO9001质量管理体系认证,以提高产品质量和市场竞争力。
空压机余热回收方案

螺 杆 式 空 压 机 余 热 利 用 中 央 热 水 系 统
共19页 第1页
空压机余热利用中央热水系统设计方案
致:
根据贵方员工宿舍中央热水系统工程项目的邀请,设计施工方 东莞市森茂节能环保工程有限公司 ,按贵方要求,为该公司员工的热水工程提供空压机余热利用中央热水系统,设计方案包括如下内容。
第一部分 工程概述 (P2-4)
第二部分 空压机余热利用装置的综合优势 (P5-6)
第三部分 工程设计方案详解 (P7-11)
第四部分 施工组织计划 (P12-13)
第五部分 售后服务 (P14)
第六部分 经济效益分析 (P15-P16)
后附: 工程概算报价单 1份
工程图纸 1张
螺 杆 式 空 压 机 余 热 利 用 中 央 热 水 系 统
共19页 第2页 第一部分 工程概述
1.1用户需求
1.1.1现用户热水使用情况
现贵司要求我公司对员工楼热水供应系统提供设计方案,贵司现有员工3000人左右,员工宿舍楼2栋,每栋共20层,现需增加空压机余热回收系统供热水。
1.1.2 空压机机使用情况
现对贵司9台旧空压机及新增4台新空压机进行余热回收改造,空压机余热回收机放置于污水处理厂旁的空压机房,一般情况下13台空压机每天工作24个小时。
1.1.3 热水工程改造需求
本着降低企业运营成本及环保的目的,贵司现要求我公司对其热水系统进行改造。改造方式为利用螺杆式空压机余热加热热水,实现零费用获取热水的效果。
本工程对13台空压机加装余热利用装置。分两套系统安装,本工程完工后,基本满足3000人的热水供应,供水标准为33KG/人,总供水量约100吨/日,供水方式为不定时不定量,热水温度在55℃以上。
空压机余热回收培训
空压机余热回收培训
空压机余热回收是指将空压机运行过程中产生的余热重新利用的一种技术。通过余热回收,可以提高能源利用效率,降低能源消耗,实现节能减排的目标。空压机在运行过程中,会产生大量的热量,这些热量通常是通过冷却设备散发到空气中被浪费掉的。而通过余热回收技术,可以将这些热量重新利用,用于供暖、干燥或其它热能需求,从而提高能源利用效率,降低能源成本,节约能源资源。
要实现空压机余热回收,首先需要对空压机的工作原理和热量产生机理进行深入了解。空压机是通过压缩空气来实现机械能转化为压缩空气能的装置。在空压机的工作过程中,会产生大量的热量,主要是由于空气在压缩过程中的不可逆性导致的。这些热量主要集中在空压机的压缩室和冷却系统中。
空压机余热回收的技术可以分为直接回收和间接回收两种方式。直接回收是指将空压机产生的余热直接用于供暖、干燥或其他热能需求,通过传热设备将液体或气体热媒与空压机的冷却系统连接起来,将热能传递给热媒。间接回收是指将空压机产生的余热先通过热交换设备传递给热媒,再将热媒用于供暖、干燥或其他热能需求。这种方式可以更好地控制热媒的温度和流量,以适应不同的热能需求。
在进行空压机余热回收时,还需要考虑回收系统的设计和调节。回收系统的设计需要考虑热媒的流量、温度和压力等因素,以及回收设备的选型和布置。调节系统是指根据不同的热能需求,调节热媒的流量、温度和压力等参数,以实现最佳的能源利用效率和经济性。
在空压机余热回收培训中,应包括以下内容: 1.空压机的工作原理和热量产生机理的介绍。
2.空压机余热回收的意义和目标,包括提高能源利用效率、降低能源消耗和节约能源资源等。
3.空压机余热回收的技术和方法,包括直接回收和间接回收两种方式的原理、特点和应用。
4.空压机余热回收系统的设计和调节,包括热媒的选择、流量、温度和压力等参数的控制。
5.空压机余热回收的经济性评价和优化,包括能源成本、环保效益和投资回收期等方面的考虑。
离心式空压机余热回收-焕能科技
要节能 找焕能 国家高新技术企业
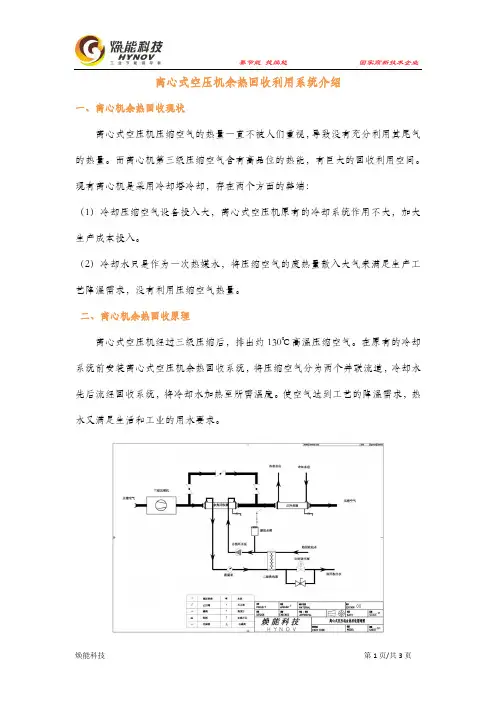
焕能科技 第1页/共3页 离心式空压机余热回收利用系统介绍 一、离心机余热回收现状 离心式空压机压缩空气的热量一直不被人们重视,导致没有充分利用其尾气的热量。而离心机第三级压缩空气含有高品位的热能,有巨大的回收利用空间。现有离心机是采用冷却塔冷却,存在两个方面的弊端: (1)冷却压缩空气设备投入大,离心式空压机原有的冷却系统作用不大,加大生产成本投入。 (2)冷却水只是作为一次热媒水,将压缩空气的废热量散入大气来满足生产工艺降温需求,没有利用压缩空气热量。 二、离心机余热回收原理 离心式空压机经过三级压缩后,排出约130℃高温压缩空气。在原有的冷却系统前安装离心式空压机余热回收系统,将压缩空气分为两个并联流道,冷却水先后流经回收系统,将冷却水加热至所需温度。使空气达到工艺的降温需求,热水又满足生活和工业的用水要求。 要节能 找焕能 国家高新技术企业
焕能科技 第2页/共3页 三、产品特点(离心式空压机余热回收系统) (1)设备外观更整洁,操作更科学; (2)换热效率提高10%以上。由第一代的整体式换热结构改变为多段式结构,气相和液相的流体力学配臵更合理,强化换热效率。 (3)流体设备的模块化设计使设备安装维护更方便、经济,简单维护无需停机处理; (4)回收主设备采用316L换热元件,确保设备适应更恶劣的使用工况。 (5)采用温度保护设计模式,防止液相气化。 三、工程案例 序列 公司名 项目 机型 台数 1 顺德泰科电子有限公司 无油空压机回收项目 英格索兰110kw 2 2 四川攀枝花钢铁(集团)有限公司 离心式空压机回收项目 三星SM600 1 3 广东新会中集特种运输设备有限公司 离心式空压机回收项目 寿力TRX-1750 1 4 中山木林森木业有限公司 离心式空压机回收项目 寿力TRX-1750 1 5 波尔亚太金属容器有限公司 离心式空压机回收项目 英格索兰900HP 2 6 广东浦项汽车板有限公司 离心式空压机回收项目 艾律德800HP 1 要节能 找焕能 国家高新技术企业
热力发电厂空压机余热利用技术研究及应用
热力发电厂空压机余热利用技术研究及应用
发布时间:2023-03-08T02:17:56.539Z 来源:《福光技术》2023年3期 作者: 陈伟默
[导读] 空压机长期连续地运行过程中,把电能转换机械能,机械能转换为风能。
浙江大唐乌沙山发电有限责任公司 浙江省宁波市 315100
摘要:为环保节能、回收利用空压机的余热,以某热力发电厂锅炉空压机房M250空压机压缩空气系统为例,通过对热回收改造技术的实践应用,将空压机内部温度系统控制及热回收模块进行改造,回收多余热量,用于员工生活用热水以及中央空调暖通用热水,节能效果
明显。
关键词:空压机;回收;改造;分析;热水;中央空调
以空压机余热作为能源循环再利用技术,已在电力行业得到了较为广泛的应用,在回收空压机余热的同时,还能够起到冷却空压机的作用。虽然空压机余热可回收热量相对矿区生产、生活供热总量较小,但利用空压机余热来制取职工洗浴用热水,既可以实现空压机余热
回收及利用、降低能源消耗,又可以减少污染物的排放,产生较好的环境、经济及社会效益。
1研究背景
空压机长期连续地运行过程中,把电能转换机械能,机械能转换为风能。在机械能转换为风能过程中,空气受到强烈的高压压缩,使之温度骤升,这属于普通物理学机械能转换现象,机械螺杆的高速旋转,同时也摩擦发热,这些产生的高温气体由空压机润滑油的加入混
合成油/气蒸汽排出机体。这部分高温气流的热量相当于空压机输入功率的80%,温度通常在80℃(冬季)~100℃(夏秋季),需要一套循
环冷却系统降温,才能满足机器运行的温度要求。而常规的热力发电厂在设计之初,均未考虑系统热量的循环使用问题,不符合节能环保
的要求。以下主要研究如何将空压机这部分余热回收利用。
2技术分析
某发电厂空压机为电动机驱动的单级螺杆空压机,型号为iHRS-COMP-250,由2根螺杆(阳螺杆和阴螺杆)啮合进行压缩空气。油气混合物从主机排放到分离系统分离后,含油量只剩微量,冷却油回到冷却系统,而空气经过冷却器和分离器后排出空压机。冷却系统由油
空压机余热回收装置现场安装规范及标准
空 压 机 余 热 回 收 项 目
现
场
安
装
验
收
标
准
河南蓝海节能技术服务有限公司
目 录
一、空压机余热回收设备现场验收标准 .................. 错误!未定义书签。
1、主机验收 ................................................................................................. 3
2、油路验收 ................................................................................................... 3
3、水路验收 ................................................................................................... 3
4. 控制系统验收 ............................................................................................ 3
5. 不锈钢水箱验收 .....................................................................................4
二、空压机余热回收系统验收标准 ................................................................... 4
一、空压机余热回收设备现场验收标准
1、主机验收
1.1每台余热回收设备的安装场地尺寸至少有4m×2m距离,保证设备有足够的安装空间和检修空间。
1.2安装位置空间高度要比安装后设备高0.5m左右。
空压机余热回收方案-大淑村20244
空压机余热回收方案-大淑村20244
随着工业发展的加快,空压机成为各种工业领域中不可或缺的设备。空压机的工作原理是通过压缩空气提供压缩空气动力,但同时也会产生大量的热能。由于空压机的能效较低,其余热的浪费问题也逐渐引起了人们的关注。因此,如何有效回收空压机的余热,成为了一个值得研究的课题。本文将详细介绍空压机余热回收的方案。
一、余热回收的原理
空压机在工作过程中,会通过压缩空气而产生大量的热能。传统的空气压缩机通常不对这部分热能进行有效回收,直接排放到大气中,造成了能源的浪费。而空压机余热回收的原理就是通过一系列的措施,将空压机产生的余热有效回收利用。常见的余热回收途径主要包括:热水回收利用、空气回收利用和电能回收利用。
二、余热回收方案
1.热水回收利用
将空压机产生的热水用于生活热水供应,是一种常见的余热回收利用方式。具体方案为在空压机排气管道上设置一个热交换器,用于将空压机排出的热气与冷却水进行热交换,使冷却水达到热水供应的要求。这样既能减少燃料的消耗,同时也能有效利用空压机产生的余热。
2.空气回收利用
将空压机排出的热空气回收利用,也是一种常见的余热回收方案。具体方案为在空压机排气口设置一个回收装置,将热空气收集起来用于加热或干燥等用途。这样可以在一定程度上减少能源消耗,提高整体能效。 3.电能回收利用
将空压机产生的余热转换为电能,也是一种较为先进的余热回收方式。具体方案为在空压机排气管道上设置一个热发电装置,利用热发电技术将排出的热气转换为电能。这样既能充分利用余热,又能进一步提高空压机的能效。
三、余热回收的优势
1.节能减排
通过余热回收,可以减少能源消耗,降低碳排放,达到节能减排的目的。尤其对于大型企业来说,余热回收可以带来可观的经济和环境效益。
2.提高能效
余热回收将热能转化为有用的能源,提高了空压机的能效。通过余热回收,可以在一定程度上提高空压机的运行效率,减少能源浪费。
空压机余热回收技术要求(2)
空压机余热替代电加热项目技术要求
一、工程施工范围。
本工程采用包设计、包施工、包材料、包调试至交甲方(8台超声波清洗机热水供应,2台磷化机热水供应,2台涂装热水供应)正常使用的总承包方式施工,包括: 项目方案勘察设计、空压机改造、换热设备制造安装、保温管道安装、保温水箱安装、清洗机储液槽改造、其他控制系统和辅助设备安装以及系统调试至符合要求,以上所需的设备、材料均由承包单位采购。
二、技术条件和技术参数
a、 本项目旨在利用空压机余热加热并保持以下设备清洗液温度至工艺要求温度:
序号 厂区 设备名称 工艺温度要求
1 部品一期 A线超声波清洗机
每台设备两个加热储液槽,工艺温度均为45±5℃
要求:环境温度下,开机预热时间(指设备未工作的情况下,清洗液从自然温度加热到工艺温度)不超过15分钟。
连续生产时,保证清洗液温度在工艺温度范围内。
注:本协议中环境温度,自然温度按5℃设计、计算。
2 部品一期 B线超声波清洗机
3 部品一期 C线超声波清洗机
4 部品一期 D线一期选配清洗机
5 部品二期 E线超声波清洗机
6 部品二期 F线超声波清洗机
7 部品二期 G线超声波清洗机
8 部品二期 H线二期选配清洗机
9 装配一期 涂装 脱脂、化成2个加热槽,工艺温度均为60±5℃。
要求:环境温度下,开机预热时间(指设备未工作的情况下,清洗液从自然温度加热到工艺温度)不超过60分钟。
连续生产时,保证清洗液温度在工艺温度范围内。 10 装配二期 涂装
11 部品一期 A线磷化机 预脱脂(70±10)、脱脂槽(70±10℃)、表面调整(40±5℃)、磷化(96~99℃)、防锈(70±10 ℃)其中表面调整槽完全使用余热加热,其他槽使用余热与电混合加热,本项目只负责余热部分,应保证单独使用余热时,45分钟内能将槽内液体加热到60℃以上,连续生产时,保证清洗液温度在60℃以上。 12 部品二期 E线磷化机