
注塑机合模装置的结构及发展(1)
注塑机的组成结构分析

注塑机的组成结构分析
注塑机根据注射成型工艺要求是一个机电一体化很强的机种,主要由注射部件,合模部件,机身,液压系统,加热系统,控制系统,加料装置等组成.
注塑机根据注射成型工艺要求是一个机电一体化很强的机种,主要由注射部件、合模部件、机身、液压系统、加热系统、控制系统、加料装置等组成。如图2所示。
图2 注塑机组成示意图
(一)注塑部件的典型结构
1.注射部件的组成
目前,常见的注塑装置有单缸形式和双缸形式,我厂注塑机都是双缸形式的,并且都是通过液压马达直接驱动螺杆注塑。因不同的厂家、不同型号的机台其组成也不完全相同,下面就对我厂用的机台作具体分析。
立式机和卧式机注塑装置的组成图分别如图3和图4。
工作原理是:预塑时,在塑化部件中的螺杆通过液压马达驱动主轴旋转,主轴一端与螺杆键连接,另一端与液压马达键连接,螺杆旋转时,物料塑化并将塑化好的熔料推到料筒前端的储料室中,与此同时,螺杆在物料的反作用下后退,并通过推力轴承使推力座后退,通过螺母拉动活塞杆直线后退,完成计量,注射时,注射油缸的杆腔进油通过轴承推动活塞杆完成动作,活塞的杆腔进油推动活塞杆及螺杆完成注射动作。
图3 卧式机双缸注射注塑装置示意图
(a)是俯视图;? (b)为注射座与导杆支座间的平视图
1-油压马达;2,6 -导杆支座;3-导杆;4-注射油缸;5-加料口;
7-推力座;8-注射座;9-塑化部件;10-座移油缸
用的角式注塑机的注射部件与卧式机注塑机也是一样的。
图4 立式注塑机注射装置示意图
1. 液压马达;2-推力座;3-注射油缸;4-注射座;5-加料口;6-座移油缸;7-塑化部件;8-上范本
2.塑化部件
塑化部件有柱塞式和螺杆式两种,下面就对螺杆式做一下介绍。
螺杆式塑化部件如图5所示,主要由螺杆、料筒、喷嘴等组成,塑料在旋转螺杆的连续推进过程中,实现物理状态的变化,最后呈熔融状态而被注入模腔。因此,塑化部件是完成均匀塑化,实现定量注射的核心部件。
注塑机工作原理及构造
3 第一章 注塑机工作原理及构造
第一节 注塑机工作原理
一、注塑机工作原理
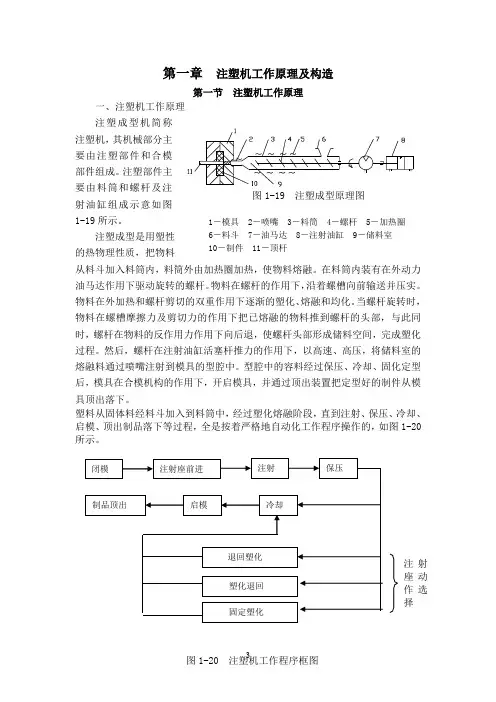
注塑成型机简称注塑机,其机械部分主要由注塑部件和合模部件组成。注塑部件主要由料筒和螺杆及注射油缸组成示意如图1-19所示。
注塑成型是用塑性
的热物理性质,把物料
从料斗加入料筒内,料筒外由加热圈加热,使物料熔融。在料筒内装有在外动力油马达作用下驱动旋转的螺杆。物料在螺杆的作用下,沿着螺槽向前输送并压实。物料在外加热和螺杆剪切的双重作用下逐渐的塑化、熔融和均化。当螺杆旋转时,物料在螺槽摩擦力及剪切力的作用下把已熔融的物料推到螺杆的头部,与此同时,螺杆在物料的反作用力作用下向后退,使螺杆头部形成储料空间,完成塑化过程。然后,螺杆在注射油缸活塞杆推力的作用下,以高速、高压,将储料室的熔融料通过喷嘴注射到模具的型腔中。型腔中的容料经过保压、冷却、固化定型后,模具在合模机构的作用下,开启模具,并通过顶出装置把定型好的制件从模具顶出落下。
塑料从固体料经料斗加入到料筒中,经过塑化熔融阶段,直到注射、保压、冷却、启模、顶出制品落下等过程,全是按着严格地自动化工作程序操作的,如图1-20所示。
1-模具 2-喷嘴 3-料筒 4-螺杆 5-加热圈
6-料斗 7-油马达 8-注射油缸 9-储料室
10-制件 11-顶杆 图1-19 注塑成型原理图
闭模 注射座前进 注射 保压
制品顶出 启模 冷却
固定塑化 塑化退回 退回塑化 注射座动作选择
图1-20 注塑机工作程序框图
第二节 注塑机组成
注塑机根据注塑成型工艺要求是一个机电一体化很强的机种,主要由注塑部件、合模部件、机身、液压系统、加热系统、冷却系统、电气控制系统、加料装置等组成,如图1-21所示。
第二节注 塑 机 结 构
注塑机总体结构
公司目前主力机型为HTFX系列,该机型主要可分为注射部分(01注塑机 注塑部件 塑化装置
注射座
注射油缸
精密注塑机新型合模机构

第26卷第5期 2008年1O月 轻工机械 Light如dustryMacMnery V01.26 No.5 Oct.20o8
[研究・设计]
精密洼塑概新型畲模祝枸
罗远强 ,施优优 ,王珏 ,许忠斌 ,蔡周永 ,黄晓波
(1.浙江大学化工机械研究所,浙江杭州310027; 2.浙江中达机器制造股份有限公司,浙江杭州310038)
摘要:论述了国内外新型精密注塑机的合模机构,分析了几种液压式合模装置工作原理,特别对电动式合模机构丝杆 螺母的具体传动形式进行了比较。在此基础上,设计了中小型注塑机的电液复合式合模装置,包括机构布置和传动形式 设计等。探讨了其区别于其他合模机构的精密、高效的优势。这一新型合模机构可满足精密塑料制件的成型要求。 关键词:精密注塑;合模机构;电液 中图分类号:TQ325.1 文献标志码:A 文章编号:1005-2895(2008)05-0010-04
Analysis and Design of New Type Clamping Unit
for Precision Injection Molding Machine
LU0 Yuan.qiang ,SHI You-you ,WANG jue ,XU Zhong-bin ,CAI Zhou—yong!,HUANG Xiao-bo
(1.Institute of Chemical Machinery Engineering,Zhejiang University,Hangzhou 310027,China; 2.Zhejiang SOUND Machinery Manufacture Co.,Ltd.,Hangzhou 310018,China)
Abstract:The paper reviewed several new types of clamping units of precision injection molding machine,analyzed the mechanical principle of some hydraulic structures of clamping units,especially compared the concrete transmission forms of the guidescrew nut in electric toggle clamping unit.Based on it,designed the hydraulic ̄electric combined clamping
注塑模具工艺文件
版本号V1.0注塑成型工艺编制:唐2021年2月目录1.工艺流程.......................................................3.1.1填充阶段1.2保压阶段1.3冷却阶段1.4脱模阶段2.工艺参数.......................................................6.2.1注塑压力2.2注塑时间2.3注塑温度2.4保压压力、时间2.5螺杆背压3.注塑机...........................................................7.3.1卧式注塑机3.2立式注塑机3.3双色注塑机4.注塑模具......................................................10.4.1模具类型4.2注塑模具基本结构1.工艺流程注塑成型工艺过程主要包括合模——填充——保压——冷却——开模——脱模等6个阶段。这6个阶段直接决定着制品的成型质量,而且这6个阶段是一个完整的连续过程。1.1填充阶段填充是整个注塑循环过程中的第一步,时间从模具闭合开始注塑算起,到模具型腔填充到大约95%为止。理论上,填充时间越短,成型效率越高;但是在实际生产中,成型时间(或注塑速度)要受到很多条件的制约。(1)高速填充。高速填充时剪切率较高,塑料由于剪切变稀的作用而存在粘度下降的情形,使整体流动阻力降低;局部的粘滞加热影响也会使固化层厚度变薄。因此在流动控制阶段,填充行为往往取决于待填充的体积大小。即在流动控制阶段,由于高速填充,熔体的剪切变稀效果往往很大,而薄壁的冷却作用并不明显,于是速率的效用占了上风。(2)低速填充。热传导控制低速填充时,剪切率较低,局部粘度较高,流动阻力较大。由于热塑料补充速率较慢,流动较为缓慢,使热传导效应较为明显,热量迅速为冷模壁带走。加上较少量的粘滞加热现象,固化层厚度较厚,又进一步增加壁部较薄处的流动阻力。由于喷泉流动的原因,在流动波前面的塑料高分子链排向几乎平行流动波前。因此两股塑料熔胶在交汇时,接触面的高分子链互相平行;加上两股熔胶性质各异(在模腔中滞留时间不同,温度、压力也不同),造成熔胶交汇区域在微观上结构强度较差。在光线下将零件摆放适当的角度用肉眼观察,可以发现有明显的接合线产生,这就是熔接痕的形成机理。熔接痕不仅影响塑件外观,而且其微观结构松散,易造成应力集中,从而使得该部分的强度降低而发生断裂。一般而言,在高温区产生熔接的熔接痕强度较佳。因为高温情形下,高分子链活动性相对较好,可以互相穿透缠绕,此外高温度区域两股熔体的温度较为接近,熔体的热性质几乎相同,增加了熔接区域的强度;反之在低温区域,熔接强度较差。1.2保压阶段保压阶段的作用是持续施加压力,压实熔体,增加塑料密度(增密),以补偿塑料的收缩行为。在保压过程中,由于模腔中已经填满塑料,背压较高。在保压压实过程中,注塑机螺杆仅能慢慢地向前作微小移动,塑料的流动速度也较为缓慢,这时的流动称作保压流动。由于在保压阶段,塑料受模壁冷却固化加快,熔体粘度增加也很快,因此模具型腔内的阻力很大。在保压的后期,材料密度持续增大,塑件也逐渐成型,保压阶段要一直持续到浇口固化封口为止,此时保压阶段的模腔压力达到最高值。在保压阶段,由于压力相当高,塑料呈现部分可压缩特性。在压力较高区域,塑料较为密实,密度较高;在压力较低区域,塑料较为疏松,密度较低,因此造成密度分布随位置及时间发生变化。保压过程中塑料流速极低,流动不再起主导作用;压力为影响保压过程的主要因素。保压过程中塑料已经充满模腔,此时逐渐固化的熔体作为传递压力的介质。模腔中的压力借助塑料传递至模壁表面,有撑开模具的趋势,因此需要适当的锁模力进行锁模。涨模力在正常情形下会微微将模具撑开,对于模具的排气具有帮助作用;但若涨模力过大,易造成成型品毛边、溢料,甚至撑开模具。因此在选择注塑机时,应选择具有足够大锁模力的注塑机,以防止涨模现象并能有效进行保压。在新的注塑环境条件下,我们需考虑一些新的注塑工艺,比如说气辅成型,水辅成型,发泡注塑等1.3冷却阶段在注塑成型模具中,冷却系统的设计非常重要。这是因为成型塑料制品只有冷却固化到一定刚性,脱模后才能避免塑料制品因受到外力而产生变形。由于冷却时间占整个成型周期约70%~80%,因此设计良好的冷却系统可以大幅缩短成型时间,提高注塑生产率,降低成本。设计不当的冷却系统会使成型时间拉长,增加成本;冷却不均匀更会进一步造成塑料制品的翘曲变形。根据实验,由熔体进入模具的热量大体分两部分散发,一部分有5%经辐射、对流传递到大气中,其余95%从熔体传导到模具。塑料制品在模具中由于冷却水管的作用,热量由模腔中的塑料通过热传导经模架传至冷却水管,再通过热对流被冷却液带走。少数未被冷却水带走的热量则继续在模具中传导,至接触外界后散溢于空气中。注塑成型的成型周期由合模时间、充填时间、保压时间、冷却时间及脱模时间组成。其中以冷却时间所占比重最大,大约为70%~80%。因此冷却时间将直接影响塑料制品成型周期长短及产量大小。脱模阶段塑料制品温度应冷却至低于塑料制品的热变形温度,以防止塑料制品因残余应力导致的松弛现象或脱模外力所造成的翘曲及变形。影响制品冷却速率的因素有:塑料制品设计方面。主要是塑料制品壁厚。制品厚度越大,冷却时间越长。一般而言,冷却时间约与塑料制品厚度的平方成正比,或是与最大流道直径的1.6次方成正比。即塑料制品厚度加倍,冷却时间增加4倍。模具材料及其冷却方式。模具材料,包括模具型芯、型腔材料以及模架材料对冷却速度的影响很大。模具材料热传导系数越高,单位时间内将热量从塑料传递而出的效果越佳,冷却时间也越短。冷却水管配置方式。冷却水管越靠近模腔,管径越大,数目越多,冷却效果越佳,冷却时间越短。冷却液流量。冷却水流量越大(一般以达到紊流为佳),冷却水以热对流方式带走热量的效果也越好。冷却液的性质。冷却液的粘度及热传导系数也会影响到模具的热传导效果。冷却液粘度越低,热传导系数越高,温度越低,冷却效果越佳。塑料选择。塑料的是指塑料将热量从热的地方向冷的地方传导速度的量度。塑料热传导系数越高,代表热传导效果越佳,或是塑料比热低,温度容易发生变化,因此热量容易散逸,热传导效果较佳,所需冷却时间较短。加工参数设定。料温越高,模温越高,顶出温度越低,所需冷却时间越长。冷却系统的设计规则:所设计的冷却通道要保证冷却效果均匀而迅速。设计冷却系统的目的在于维持模具适当而有效率的冷却。冷却孔应使用标准尺寸,以方便加工与组装。设计冷却系统时,模具设计者必须根据塑件的壁厚与体积决定下列设计参数——冷却孔的位置与尺寸、孔的长度、孔的种类、孔的配置与连接以及冷却液的流动速率与传热性质。1.4脱模阶段脱模是一个注塑成型循环中的最后一个环节。虽然制品已经冷固成型,但脱模还是对制品的质量有很重要的影响,脱模方式不当,可能会导致产品在脱模时受力不均,顶出时引起产品变形等缺陷。脱模的方式主要有两种:顶杆脱模和脱料板脱模。设计模具时要根据产品的结构特点选择合适的脱模方式,以保证产品质量。对于选用顶杆脱模的模具,顶杆的设置应尽量均匀,并且位置应选在脱模阻力最大以及塑件强度和刚度最大的地方,以免塑件变形损坏。而脱料板则一般用于深腔薄壁容器以及不允许有推杆痕迹的透明制品的脱模,这种机构的特点是脱模力大且均匀,运动平稳,无明显的遗留痕迹。2.工艺参数2.1注塑压力注塑压力是由注塑系统的液压系统提供的。液压缸的压力通过注塑机螺杆传递到塑料熔体上,塑料熔体在压力的推动下,经注塑机的喷嘴进入模具的竖流道(对于部分模具来说也是主流道)、主流道、分流道,并经浇口进入模具型腔,这个过程即为注塑过程,或者称之为填充过程。压力的存在是为了克服熔体流动过程中的阻力,或者反过来说,流动过程中存在的阻力需要注塑机的压力来抵消,以保证填充过程顺利进行。在注塑过程中,注塑机喷嘴处的压力最高,以克服熔体全程中的流动阻力。其后,压力沿着流动长度往熔体最前端波前处逐步降低,如果模腔内部排气良好,则熔体前端最后的压力就是大气压。影响熔体填充压力的因素很多,概括起来有3类:(1)材料因素,如塑料的类型、粘度等;(2)结构性因素,如浇注系统的类型、数目和位置,模具的型腔形状以及制品的厚度等;(3)成型的工艺要素。2.2注塑时间这里所说的注塑时间是指塑料熔体充满型腔所需要的时间,不包括模具开、合等辅助时间。尽管注塑时间很短,对于成型周期的影响也很小,但是注塑时间的调整对于浇口、流道和型腔的压力控制有着很大作用。合理的注塑时间有助于熔体理想填充,而且对于提高制品的表面质量以及减小尺寸公差有着非常重要的意义。注塑时间要远远低于冷却时间,大约为冷却时间的1/10~1/15,这个规律可以作为预测塑件全部成型时间的依据。在作模流分析时,只有当熔体完全是由螺杆旋转推动注满型腔的情况下,分析结果中的注塑时间才等于工艺条件中设定的注塑时间。如果在型腔充满前发生螺杆的保压切换,那么分析结果将大于工艺条件的设定。2.4注塑温度注塑温度是影响注塑压力的重要因素。注塑机料筒有5~6个加热段,每种原料都有其合适的加工温度(详细的加工温度可以参阅材料供应商提供的数据)。注塑温度必须控制在一定的范围内。温度太低,熔料塑化不良,影响成型件的质量,增加工艺难度;温度太高,原料容易分解。在实际的注塑成型过程中,注塑温度往往比料筒温度高,高出的数值与注塑速率和材料的性能有关,最高可达30℃。这是由于熔料通过注料口时受到剪切而产生很高的热量造成的。在作模流分析时可以通过两种方式来补偿这种差值,一种是设法测量熔料对空注塑时的温度,另一种是建模时将射嘴也包含进去。2.5保压压力与时间在注塑过程将近结束时,螺杆停止旋转,只是向前推进,此时注塑进入保压阶段。保压过程中注塑机的喷嘴不断向型腔补料,以填充由于制件收缩而空出的容积。如果型腔充满后不进行保压,制件大约会收缩25%左右,特别是筋处由于收缩过大而形成收缩痕迹。保压压力一般为充填最大压力的85%左右,当然要根据实际情况来确定。3.注塑机3.1卧式注塑机这是最常见的类型。其合模部分和注射部分处于同一水平中心线上,且模具是沿水平方向打开的。其特点是:机身矮,易于操作和维修;机器重心低,安装较平稳;制品顶出后可利用重力作用自动落下,易于实现全自动操作。市场上的注塑机多采用此种型式。(图片转自网络)3.2立式注塑机其合模部分和注射部分处于同一垂直中心线上,且模具是沿垂直方向打开的。因此,其占地面积较小,容易安放嵌件,装卸模具较方便,自料斗落入的物料能较均匀地进行塑化。但制品顶出后不易自动落下,必须用手取下,不易实现自动操作。立式注塑机宜用于小型注塑机,一般是在60克以下的注塑机采用较多,大、中型机不宜采用。(图片转自网络)3.3双色注塑机将两种不同颜色的同一种塑料通过两个料筒塑化后,同时或先后经同一个喷嘴进行注塑的操作方法。使用两台注塑机或双色注塑机成型,可制得各式各样混色花纹的制品,也可制得明显分色的制品。
注塑机合模机构分析及其发展趋势

注塑机合模机构分析及其发展趋势
摘要:塑料制品是人们日常生活中最常见的必需品,广泛用于餐饮业、医院和国防建设。注塑机是室内最重要的成型设备。从模型设计的角度分析了注塑机的发展现状,提出了优化方法。注塑机的发展趋势必须是一种高度稳定和科学的新型生产模式。
关键词:塑料制品;注塑机;模板设计;合模机构;发展分析;
前言
注塑合模技术是注塑成型过程的关键部分,其注塑成型机构是注塑成型机的关键设备。自1956年世界上第一台现代注塑机问世以来,合模机构作为最重要的单元伴随着注塑机不断发展。关于注塑机合模机构的分析和研究,国家和国际文献极少,因此,在研究注塑机合模机构方面仍有许多工作要做。
一、现状分析
1.大规模生产,激烈竞争。关于中国的发展趋势,塑料结构有着长期的商业经验,许多国内企业从事注塑机,在1994年的时候就已突破26亿。因此,随之而来的是产量的增长远远超出了人们的预期。注塑机的迅速发展得益于合资企业概念的实现,其中最成功的例子无疑是台湾的合作。他们合作生产的产品优于中国的其他产品种类繁多的产品。注塑机生产品种逐渐丰富,有利于大规模扩大生产,销售主要是中小企业。在我国,现已有约0.7的注塑机注射量在60~6000an之间。目前,我国无法生产大型注塑机。目前,我国注塑机研究水平较低,无法进行研究、开发和培训。
2.新技术的应用。随着研究的加强,中国在注塑机研究方面取得了新的突破,但与一些发达国家仍有很大差距,在技术应用和产品性能方面还有很多工作要做。中国曾经处于技术落后状态各合营企业成立以来,注塑机发展迅速,是注塑机发展历史上的一个里程碑。大多数国内企业使用进口电器的液压部件有效地克服自己的技术条件,从而反映了新技术创新带来的新鲜血液。对于少数企业来说,为了满足巨大的市场需求,需要对塑料机械进行改造和再优化,以反映中国的创造力和生产技术水平。注塑成型机的进口增加。由于国产注塑机的独特产品,注塑件生产受到很大限制,国内研究水平仍处于中低水平。过去,国内生产的注塑成型产品不能满足实际需求,必须大量从国外进口。由于缺乏这方面的研究人员,中国与发达国家之间的差距显而易见。后来,国内注塑机的研究和应用取得了质的飞跃。1994年展览期间,产品受到广泛欢迎,最终技术水平进一步提高。
注塑机合模机构及模板设计的优化分析

龙源期刊网
注塑机合模机构及模板设计的优化分析
作者:郑元清
来源:《科技传播》2013年第14期
摘 要 随着国家经济的繁荣发展,致使塑料行业也得以迅猛发展。由于市场所需塑料产品的功能、精度等不相同,使得对注塑机的性能要求也越来越严格。注塑机的关键部件就是合模机构,合模机构的结构和性能直接关系着塑料制品的性能、质量以及注塑机整体的生产工作性能。因此,提升合模机构的工作性能,是注塑机发展的必然趋势。本文简单讲述注塑机合模机构优的分析研究,并结合实际探究注塑机模板设计的优化方案。
关键词 注塑机;合模机构;模板设计;优化
中图分类号TS95 文献标识码A 文章编号 1674-6708(2013)95-0102-02
目前,注塑机设备的技术性会极大的反映出某个国家基础应用等工业的水平,而注塑工业的必然发展趋势肯定会是产品更加地精密、节能。注塑工艺中关键的环节是注塑机合模技术,合模机构是注塑机的核心关键设备。自从第一台注塑机诞生以后,合模机构作为注塑机的核心单元一直在不断地创新发展。但研究注塑机合模机构的文献资料还是比较的缺乏,所以对合模机构的研究还有较大的前景。
1 注塑机合模机构优化设计的分析
目前较为常用注塑机的合模机构主要分为三种形式:全液压式、肘杆式、无拉杆式以及二板式,不同的合模机构又存有多种多样的形式。本文主要分析肘杆式、全液压式合模机构以及无拉杆式的优化设计。
1.1全液压直压式合模机构
全液压直压式的典型应用就是充液式合模机构的应用。如图1所示,通常的构造是由锁模活塞式油缸与快速移模式油缸等部件构成。该合模机构使移模的速度极大的加快,进而能完成很好的合模力度,目前这种合模机构在注塑机上的应用非常的广泛。但是也有很多问题,该合模机构的缸体较长且其本身的直径较大,这就导致整体的重量过大且有很大的耗油量。
《注塑机设计中的合模机构设计案例综述4400字》
注塑机设计中的合模机构设计案例综述
目录
1.1合模装置简述 .............................................................................................................................. 1
1.2合模类型的确定 .......................................................................................................................... 1
1.3肘杆机构设计方案 ...................................................................................................................... 2
1.1.1 肘杆机构的运动分析 ........................................................................................................... 2
各个肘杆受力 ................................................................................................................................ 3
1.1.2 肘杆机构力的放大倍 ........................................................................................................... 4
注塑机的结构组成及工作过程
一)注塑机的组成
(1)注塑机由锁模系统,射胶系统,电脑操作系统,电器驱动系统,油压传动系统组成;
1、注塑装置:
作用:使塑料均匀地塑化成熔融状态,并以足够的压力和速度,将一定量的熔料注射到模腔。
2、锁模装置:
作用:保证成型模具可靠的闭合和实现模具启、闭动作。
3、液压传动和电气控制系统:
作用:保证注射成型机按工艺过程预定的要求和动作程度准确无误地进行工作。
(二)注塑机的工作过程
1、闭模和合紧:
注塑成型机的周期一般从模具开始闭合时起,模具首先以低压力快速进行闭合,当动模与定模快要接近时,合模的动力系统自动换成低压低速,在确认模内无异物存在时,再切换成高压而将模合紧。
2、注射装置前移和注射:
在确认模具达到所要求的合紧程度后,注射装置前移,使喷咀和模具贴合,当喷咀与模具完全贴合后,便可向注射油缸接入压力油于是与油缸活塞相接的螺杆则以高压高速将头部的熔料注入模腔,此时螺杆头部作用于熔料上的压力称为注射压力。
3、压力保持
注入模腔的熔胶,由于低温模具的冷却作用,使注入模腔内的熔料产生收缩,为制得质量致密的制品,故对熔料还需保持一定的压力进行补缩,此时螺杆作用于熔料上的压力称之保压压力,在保压时,螺杆因补缩而有少量的前移。
4、制品冷却和预塑化:
当保压进行到模腔内的熔料失去从浇口回流可能性时,注射油缸内的保压压力即可卸去,使制品在模内冷却定型,此时,螺杆在液压马达(或电动机)的驱动下转动的同时又发生后退,螺杆在塑化时的后移量即表示了螺杆积存的熔料体积量(即予塑量),制品冷却与螺杆塑化在时间上通常是重叠的,在一般情况下,要求螺杆塑化计量时间小于制品冷却时间。
5、注射装置向后退和开模顶出制品:
螺杆塑化计量完毕后。为了使喷咀不至于因长时间和冷模接触而形成冷料等缘故,经常需要将喷嘴撤离模具装置后退,模腔内的熔料经冷却定型后,合模装置即行开模,并自动顶出制品。
注塑机结构及工作原理
注塑机结构及工作原理
一、注塑机的工作原理
注塑成型机简称注塑机。
注塑成型是利用塑料的热物理性质,把物料从料斗加入料筒中,料筒外由加
热圈加热,使物料熔融,在料筒内装有在外动力马达作用下驱动旋转的螺杆,物
料在螺杆的作用下,沿着螺槽向前输送并压实,物料在外加热和螺杆剪切的双重
作用下逐渐地塑化,熔融和均化,当螺杆旋转时,物料在螺槽摩擦力及剪切力的
作用下,把已熔融的物料推到螺杆的头部,与此同时,螺杆在物料的反作用下后
退,使螺杆头部形成储料空间,完成塑化过程,然后,螺杆在注射油缸的活塞推
力的作用下,以高速、高压,将储料室内的熔融料通过喷嘴注射到模具的型腔中,
型腔中的熔料经过保压、冷却、固化定型后,模具在合模机构的作用下,开启模
具,并通过顶出装置把定型好的制品从模具顶出落下。
注塑机作业循环流程如图1所示。
图1 注塑机工作程序框图
二、注塑机的分类
按合模部件与注射部件配置的型式有卧式、立式、角式三种
(1)卧式注塑机:卧式注塑机是最常用的类型。其特点是注射总成的中心
线与合模总成的中心线同心或一致,并平行于安装地面。它的优点是重心低、工
作平稳、模具安装、操作及维修均较方便,模具开档大,占用空间高度小;但占
地面积大,大、中、小型机均有广泛应用。
(2)立式注塑机:其特点是合模装置与注射装置的轴线呈一线排列而且与
地面垂直。具有占地面积小,模具装拆方便,嵌件安装容易,自料斗落入物料能
较均匀地进行塑化,易实现自动化及多台机自动线管理等优点。缺点是顶出制品
不易自动脱落,常需人工或其它方法取出,不易实现全自动化操作和大型制品注
射;机身高,加料、维修不便。
(3)角式注塑机:注射装置和合模装置的轴线互成垂直排列。根据注射总
成中心线与安装基面的相对位置有卧立式、立卧式、平卧式之分:①卧立式,注闭模 注射座前进 注射 保压
冷却 启模 制品顶出
退回塑化
塑化退回
固定塑化 射总成线与基面平行,而合模总成中心线与基面垂直;②立卧式,注射总成中心
合模机构及其发展
2013年第21期 (总第264期) 嘲 南瓤热 NO.21.2013 (CumulativetyNO.264)
合模机构及其发展
马 华
(苏州市紫金塑业科技有限公司,江苏苏州215134)
摘要:文章通过结合注塑机、吹塑机合模机构,介绍了合模机构的类别和典型的合模机构特征以及合模机构
的历史现状及其发展趋势,分析和探究合模机构的相关内容。
关键词:合模机构;发展趋势;注塑机、吹塑机合模机构
中图分类号:TQ320 文献标识码:A 文章编号:1009—2374(2013)21~0081—02
1 概述
新形势下,随着科学技术的蓬勃发展,对于合模机构
的技术改革和发展也提上了议程。合模机构主要包括曲肘 式合模机构、全液压直压式合模机构、无拉杆式合模机构
和二板式合模机构等几种模式。作为注塑吹塑工艺的主要
设备,合模机构能够为工艺合模流程提供足够的合模力、
高强度的模板及系统刚性以及进行高速、平稳、低噪音等
优异特性的模板运动。但在目前研究合模机构及其发展方
面,国内外所涉及的文献都比较少,加强对合模机构及其
发展的探讨很有必要。
2注塑机合模机构的类别及典型分析
2.1 合模机构的类别
根据不同的标准划分,合模机构的类别可以从模板数
目、传动形式、合模架构及驱动源等几方面进行划分。
根据模板数目分类,合模机构可以分为三板式和二板式两
种。三板式包括曲肘式和复合稳压式,二板式包括直压
式、复合稳压式和无拉杆式等。若按照传动形式分类,则
有全机械式、机械连杆式、全液压直压式及液压机械式等
几种,其中,全机械式现已淘汰。
2.2典型合模机构
2.2.1 曲肘式合模机构,包括五点双曲肘内翻式和电
动曲肘连杆式两种。
五点双曲肘内翻式合模机构主要由合模油缸、曲肘连
杆、后模板、动模板、调模装置及顶出机构等构成,具有
成本低、维护低、刚性及运动性好等特点,是目前应用最 为广泛的一种注塑机合模机构。其曲肘连杆具有机构力放