
压力管道施工技术交底
装→焊接→焊缝外观检查→标识→探伤→试压→保温→冲洗、吹扫、清洗→气密→交工。
4.管道工程量的报送表格选用 SH/T3543-G404,所报吋口先由焊接质检员检查核实,然后报送相
应技术员进行统计,当天的焊接工作量,必须当天上报。
闸阀 865
台
止回阀 35
台
球阀
29
台
截止阀 373
台
疏水阀 16
Hale Waihona Puke 台材料描述 PIPE,SMLS BE GB/T 8163 20 SH/T 3405 PIPE,SMLS BE GB/T 14976 06Cr19Ni10 SH/T 3405 PIPE,SMLS BE GB 5310 15CrMoG/12Cr5Mo SH/T 3405 GATE VALVE CHECK VALVE - BC BALL VALVE - FP,TopEntry,FLB GLOBE VALVE - BB,OS&Y FLOAT BALL TRAP BB CL300 RF ASTM A216 WCB Trim:304,Stem:A182 F304
f.管道焊缝布置尽量避免“十字”焊缝和“丁字”焊缝,确实无法避免时焊缝做 100%射线检测;
11)不锈钢管道采用焊条电弧焊时,坡口两侧各 100mm 范围内应涂白垩粉或其他放沾污剂。焊接
完成后及时进行酸洗钝化处理。
12)本装置内,不锈钢和合金钢管线上禁止焊接临时支撑物。
13)合金钢管线在焊接前,应先进行预热,预热采用电加热的方法,15CrMoG 预热温度为 120℃~
1.碳钢:施工准备→原材料检验、标识→管线集中防腐、标识移植→出库→下料、切割、打磨坡
口→组对,尺寸校核→焊接→焊缝外观检查→标识→探伤→管段内部彻底清理→封口→运输至堆放场
地保管→运输至现场安装→焊接→焊缝外观检查→标识→探伤→试压→油漆补刷→保温→冲洗、吹
扫、清洗→气密→交工。
2.铬钼钢:施工准备→原材料检验、标识→管线集中防腐、标识移植→出库→下料、切割、打磨
六、施工方法 1)管道下料前要仔细核对图纸和管段图,并根据材料表中的材料规范和规格选择材料进行下料。 管材切割后的剩余部分应作标记移植。 2)碳钢管线坡口可采用机械加工或火焰方法切割;含镍低温钢和铬钼合金钢采用机械方法切割; 不锈钢应采用机械加工或等离子方法切割。当铬钼合金钢坡口采用热加工方法时,坡口表面进 行 100%无损检测,不得出现线性缺陷。 3)不锈钢管子与管件切割和打磨时,应使用不锈钢专用砂轮片。
合计:管线 15737 米,阀门 1318 台
吋口量为:
材质 碳钢 不锈钢 合金钢 炉管
吋口 4684.5 4027.75 4409 2104
合计 15225.25
二、施工中执行的标准规范
1、《石油化工钢制管道焊接热处理规范》SH/T3554-2013
2、《石油化工铬镍不锈钢、铁镍合金和镍基合金焊接规程》SH3523-2009。
坡口→坡口检测→组对,尺寸校核→预热→焊接→焊缝外观检查→标识→热处理→探伤→管段内部彻
底清理→封口→运输至堆放场地保管→运输至现场安装→打磨坡口→坡口检测→组对→预热→焊接
→焊缝外观检查→标识→热处理→探伤→试压→油漆补刷→保温→冲洗、吹扫、清洗→气密→交工。
3.不锈钢:施工准备→原材料检验、标识→出库→下料、切割、打磨坡口→组对,尺寸校核→焊
7)焊工作业时,要在合格项目内从事管道焊接,严禁超资质焊接,一经发现,立即清除出厂。
8)焊材必须由焊工本人带本人焊工证和焊材领用卡进行领用,焊材领用卡需写明管线、材质及焊
材型号,不得他人带领。
9)本装置内承插焊焊接接头组对时,端面间隙为 1~3mm。
10)在不锈钢和铬钼钢钢管上不宜焊接组对卡具,如果要焊接,卡具材质必须与母材材质相同,
SH/T3543-G111
技术交底记录
工程名称:**自动化改造项目 单元名称:**装置
技术文件 名称
主持人
管道施工技术交底
交底日期 交底人
年月日
参加交 底人员
签字
交底主要内容:
一、施工内容
本次施工主要包括以下工程量:
管线与阀门安装量为:
材质 数量 单位
碳钢 5671 米
不锈钢 9658 米
合金钢 407.5 米
或用焊接该钢管的焊条先在卡具上堆焊过渡层;拆除卡具时,不得使用敲打或掰扭的方法拆除。
11)管道焊接接头位置应符合下列规定:
a.直管段上两对接焊口中心距离,当公称直径大于或等于 150mm 时,不应小于 150mm;当公称
直径小于 150mm 时,不应小于管子外径,且不小于 50mm;
b.焊接接头距离弯管起弯点不得小于管子外径,且不得小于 100mm;
3、《石油化工有毒、可燃介质管道工程施工及验收规范》SH3501-2011 4、《压力管道安全技术监察规程—工业管道》TSG D0001-2009 5、《压力管道规范 工业管道》GB/T20801-2006 6、《石油化工金属管道工程施工质量验收规范》GB50517-2010 7、《现场设备、工业管道焊接工程施工规范》GB50236-2011 8、其他相关标准规范及图集。 三、主要机具 钢卷尺、坡度尺、焊机、磨光机、直角尺、割刀等 四、作业条件 1、管道施工前,应将预制场和施工区域内障碍物清除和处理完毕,并准备好三合板或木板,防止管 材损伤。 2、熟悉图纸,配备齐全施工工具,合理预制。 3、现场管线碰头、修改,保证现场交底完成,并找相关人员确认。 五、操作工艺
c.环焊接接头距支、吊架净距不应小于 50mm,需热处理的焊接接头距支、吊架不得小于焊接接
头宽度的 5 倍,且不得小于 100mm;
d.不宜在管道焊接接头及其边缘上开孔,否则被开孔周围一倍孔径范围内的焊接接头,应 100%
进行射线检测;
e.管道上被补强圈或支座垫板覆盖的焊接接头,应进行 100%射线检测,合格后方可覆盖;
4)焊接接头组对前,应使用手工或机械方法清理其内外表面,在坡口两侧 20mm 范围内,不得有
油漆、毛刺、锈斑、氧化皮或其他对焊接过程有害的物质。
5)坡口加工如下图: 60º±5 º
3 2
0~1
1
2~4
6)管道安装前,应逐渐清除管道内的杂物,清除合格后及时封闭。未能施工及时完成的朝天口
要及时封闭,防止异物进入。
压力管道技术交底(新版)

焊件组对焊件组对前应将坡口和其内外侧表面及两侧(以离坡口边缘的距离计,图4管子整体充氩(氮)示意图图5管子局部充氩(氮)示意图图6 图7 图8注:g为根部间隙;m为错边量,其值不应大于0.5T—h(取最小值),最大不大于3.0mm,其中为支管名义厚度;图(8)的支管插入深度根据设计要求执行。
图9安放式图10插入式图11安放式(带补强圈)图12 插入式(带补强圈)图13鞍形补强件图14对接式注:t c为填角焊缝的有效厚度,取0.7T__或6.4mm中的较小者;T-b为支管名义厚度;T-h为主管的名义厚度;T-r为补强圈或鞍形补强件的名义厚度;t min为Tb或T r,取小者。
图15双面角焊图16法兰面角焊及背面角焊图17法兰面角焊及背面角焊图18承插法兰取直管名义厚度的1.4倍或法兰颈部厚度两者中的较小值。
或6mm的最小值。
除法兰外的其他承插焊接头的最小焊缝尺寸为计算厚度;Cx取1.25t和3mm中较大者。
角焊缝焊接形式和尺寸图20 凸形等边角焊缝图21 凹形等边角焊缝图22 凸形不等边角焊缝图23 凹形不等边角焊缝等边角焊缝的焊脚尺寸为焊缝最大内切等腰直角三角形的股长,焊缝厚度为附页工艺管线开孔的凸台及三通组对焊接责任卡项目名称:单位工程名称:分部工程名称:H010施工单位名称:监理单位名称:word文档可自由复制编辑工艺管线计量孔板焊接里口检查确认责任卡项目名称:单位工程名称:分部工程名称:H010施工单位名称:监理单位名称:word文档可自由复制编辑管托、管支吊架焊接确认责任卡项目名称:单位工程名称:分部工程名称:H010施工单位名称:监理单位名称:word文档可自由复制编辑。
压力管道安装图纸会审及技术交底程序

压力管道安装图纸会审及技术交底程序1 目的和适用范围1.1 目的为对压力管道安装工程的图纸会审及技术交底进行控制,避免图纸错误和施工管理人员、操作人员的理解错误对施工造成的不利影响,特制定本程序。
1.2 适用范围1.2.1 与压力管道安装有关的安装、土建及电气仪表各专业自审;1.2.2 相关职能部门参加的图纸会审;1.2.3 压力管道安装工程技术交底。
2 职责2.1 生产技术部门是图纸会审及技术交底控制的归口管理部门,负责组织管道工程相关专业进行图纸自审及各专业会审。
2.2 压力管道安装工程技术交底由生产技术部门负责管理与实施。
3 工作流程3.1 图纸会审3.1.1 当条件具备时,由工艺责任师负责组织管道工程相关专业进行图纸自审,主要检查发现专业内部的图纸问题,向设计提出。
3.1.2 压力管道专业自审进行后,由管理者代表组织相关科室和各专业施工技术人员进行综合图纸会审,重点解决管道专业与设备专业、土建专业、电气专业、仪表专业衔接问题,并填写图纸会审记录。
3.1.3 在图纸会审中查出的主要问题应有处理结果和相应见证材料,由于设计进行修改的以“设计变更通知单”为依据;公司提出的修改以“施工变更联络单”为依据。
“施工变更联络单”由公司提议人和审核人签字,并经设计代表或建设单位代表同意并签字后生效。
3.1.4 对于会审中无法当场解决的问题,要发会议纪要,明确责任人和处理期限。
3.1.5 图纸审核的内容:(1)设计文件资料是否齐全,能否满足施工需要;(2)设计文件规定的验收规范和标准的适用性、准确性;(3)管道平面布置图与单线图的一致性;(4)材料表与图纸材料是否一致,有无遗漏;(5)设计技术要求、质量标准的可行性。
3.2 压力管道安装工程技术交底3.2.1 压力管道工程开工前由质量保证工程师负责组织各专业责任师等有关人员对施工人员进行技术交底。
3.2.2 技术交底的主要内容包括:(1)安装工艺、结构特点,施工难点;(2)工程施工及验收规范;(3)施工程序及各施工专业交叉配合注意事项;(4)主要施工方法、技术要求以及质量检验方法、比例,应包括;a) 热、冷紧固技术要求b) 补偿器的安装方向、支座安装、预拉伸量等c) 无损检测(包括RT、UT、PT、MT)的要求(5)关键工序及主要质量控制环节、控制点;(6)设计变更内容;(7)对工程保护和标识的要求;(8)施工中容易出现的主要质量问题及预防措施;(9)安全技术要求;(10)主要施工机具。
压力排水管道(焊接钢管)施工方案技术交底
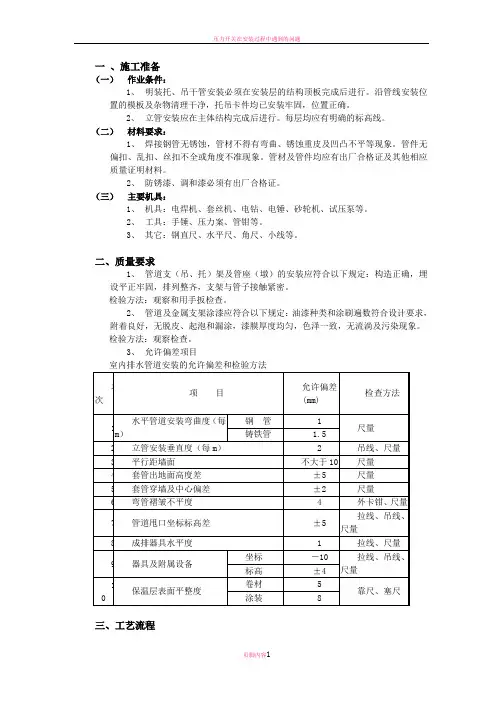
一、施工准备(一)作业条件:1、明装托、吊干管安装必须在安装层的结构顶板完成后进行。
沿管线安装位置的模板及杂物清理干净,托吊卡件均已安装牢固,位置正确。
2、立管安装应在主体结构完成后进行。
每层均应有明确的标高线。
(二)材料要求:1、焊接钢管无锈蚀,管材不得有弯曲、锈蚀重皮及凹凸不平等现象。
管件无偏扣、乱扣、丝扣不全或角度不准现象。
管材及管件均应有出厂合格证及其他相应质量证明材料。
2、防锈漆、调和漆必须有出厂合格证。
(三)主要机具:1、机具:电焊机、套丝机、电钻、电锤、砂轮机、试压泵等。
2、工具:手锤、压力案、管钳等。
3、其它:钢直尺、水平尺、角尺、小线等。
二、质量要求1、管道支(吊、托)架及管座(墩)的安装应符合以下规定:构造正确,埋设平正牢固,排列整齐,支架与管子接触紧密。
检验方法:观察和用手扳检查。
2、管道及金属支架涂漆应符合以下规定:油漆种类和涂刷遍数符合设计要求,附着良好,无脱皮、起泡和漏涂,漆膜厚度均匀,色泽一致,无流淌及污染现象。
检验方法:观察检查。
3、允许偏差项目室内排水管道安装的允许偏差和检验方法三、工艺流程安装准备→孔洞预留→预制加工→卡架安装→管道安装→水泵安装→试压→防腐四、操作工艺(一)预制加工:按设计图纸画出管道分路、管径、变径、预留管口,阀门位置等草图,在实际安装的结构位置做上标记,按标记分段量出实际安装的准确尺寸,记录在施工草图上,然后按草图测得的尺寸预制加工,使用专用工具垂直切割管材,切口应平滑,无毛刺;清洁管材与管件的连接部位,避免沙子、灰尘等损害接头的质量。
(二)焊接连接:1、焊接工艺应遵照已批准的焊接工艺规程执行。
2、焊条使用前,应按厂家说明书要求烘烤,焊条领用后,在焊条筒内存放的时间不应超过4h,否则应重新进行烘烤,但重复烘烤次数不得超过二次。
3、压力排水管道采用焊接钢管焊接,焊接时应有防风、雨措施;一般管道的焊接为对口型式及组对,电焊应符合下表规定注:δ≥5㎜的管子对接如能保证焊透可不开坡口。
压力管道安装施工技术交底

施工单位
岳盛建业股份有限公司
工程名称
高端装备制造基地6#车间
交底日期
年月日
交底地点
工地会议室
交底部位
压力管道安装施工
交底内容:
一、编制依据
(一)GB50235-2017《工业金属管道工程施工及验收规范》
(二)GB50236-2017《现场设备、工业管道焊接工程施工及验收规范》
(三)GB50316-2011《工业金属管道设计规范》
(四)GB50231-2009《机械设备安装工程施工及验收规范》
(五)GB50275-2010《压缩机、风机、泵安装工程施工及验收规范》
(六)GB50093-2016《工业自动化仪表工程施工及验收规范》
(七)GB7231-2016《工业管路的基本识别色、识别符号和安全标志》
5.支吊架制作完毕后,应按施工图说明要求作好防腐处理。
6.支吊架检验应符合下列要求。
6.1.按施工图检查支吊架。
6.2.管道焊缝均匀完整,外观成形良好,不得有欠焊、漏焊、裂纹和咬边等缺陷。
6.3.管架固定牢固可靠。
6.4.防腐层应完整、厚度均匀。
(三)管道焊接和安装
1.管道预制
1.1.管道预制按照管道施工图纸规定的数量、规格、材质并选配管道件,并按单线图标明管道系统号和按顺序标明各组成件的顺序号。
→交工验收
三、管道安装施工及检验
(一)施工准备工作
1.技术准备
1.1.开工前须办理好开工告知,经有关部门审批通过后方可施工。
了解熟悉图纸、技术资料及有关标准、规范。
1.3.认真察悉现场编制施工方案,做好深化设计,并做好与设计单位、建设单位的技术交底工作。
压力管道安装安全技术交底模板

一、交底单位:二、接受交底单位:三、交底日期:四、工程概况:1. 工程名称:____________________2. 施工部位:____________________3. 施工内容:____________________4. 施工期限:____________________五、安全技术交底内容:1. 人员安全要求:- 所有参与压力管道安装的人员必须经过专业培训,熟悉相关安全规程和操作技能。
- 未经安全技术培训的人员不得上岗施工。
- 施工人员必须持证上岗,特种作业人员必须持有效操作证。
2. 现场安全措施:- 施工现场应设置明显的安全警示标志,确保人员通行安全。
- 施工区域应设置隔离设施,防止无关人员进入。
- 临时用电线路应架空,避免与管道接触,并定期检查电线绝缘情况。
- 施工现场应配备必要的安全防护用品,如安全帽、安全带、防护眼镜、防尘口罩等。
3. 施工工艺安全要求:- 管道运输与搬运:管材、管件在运输过程中应绑扎牢固,人力搬运时起落要一致,通过沟、井等狭窄区域应搭设马道,不得负重跨越。
- 管道切割:使用克子切断铸铁管时,应佩戴防护眼镜,确保克子顶部无卷边裂纹。
- 管道煨弯:煨弯过程中,砂子必须烘干,装砂架子搭设牢固,并设栏杆。
人工敲打时,下面不得站人,加热时管口前不得有人。
- 火焰煨弯机:确保气压表、水压表、减压阀灵敏可靠,水封回火器保持安全水位。
乙炔压力控制在0.5-1.5kg/cm²,氧气压力控制在4-6kg/cm²之间。
- 管道焊接:确保焊接设备安全可靠,操作人员应穿戴适当的防护用品。
4. 应急预案:- 制定压力管道安装过程中可能出现的突发事件的应急预案。
- 定期组织应急演练,提高应对突发事件的能力。
六、注意事项:1. 施工过程中,严格遵守国家、行业有关安全技术规程和操作规范。
2. 定期对施工人员进行安全教育培训,提高安全意识。
3. 加强施工现场安全管理,确保施工安全。
压力管道爆破安全技术交底模板

一、交底项目:压力管道爆破作业二、交底日期:____年____月____日三、交底对象:所有参与压力管道爆破作业的施工人员、管理人员四、交底内容:1. 爆破作业前的准备工作- 确认爆破作业的必要性及可行性,制定详细的爆破方案。
- 对爆破作业区域进行详细的安全评估,包括地质条件、周围环境、人员密集区域等。
- 对参与爆破作业的人员进行安全培训,确保其掌握爆破作业的安全操作规程。
2. 爆破作业前的安全措施- 在爆破作业区域设置警戒线,并设立警示标志,禁止无关人员进入。
- 对爆破区域内的建筑物、构筑物进行加固,确保其结构安全。
- 对爆破区域内的设备、管道进行断电、断水、断气处理,防止意外事故发生。
- 对爆破区域内的道路进行临时封闭,确保交通安全。
3. 爆破作业过程中的安全操作- 爆破人员必须穿戴好个人防护装备,包括安全帽、防尘口罩、防噪声耳塞等。
- 爆破人员应按照爆破方案中的操作步骤进行作业,确保爆破过程的安全。
- 爆破作业过程中,应使用专用爆破器材,严格按照操作规程进行操作。
- 爆破作业过程中,应随时观察爆破区域的动态,发现异常情况立即停止作业,并采取相应措施进行处理。
4. 爆破作业后的安全检查- 爆破作业完成后,应对爆破区域进行全面的安全检查,确保无安全隐患。
- 检查内容包括:爆破区域内的建筑物、构筑物、设备、管道等是否安全,道路是否恢复通行等。
- 如发现安全隐患,应立即采取措施进行处理,确保安全。
5. 应急处理- 制定爆破作业的应急预案,明确应急处理流程和责任人。
- 爆破作业过程中,如发生意外事故,应立即启动应急预案,采取有效措施进行救援。
- 做好事故调查和原因分析,总结经验教训,防止类似事故再次发生。
五、安全要求:1. 所有参与爆破作业的人员必须严格遵守爆破作业的安全操作规程,确保自身和他人的安全。
2. 爆破作业期间,任何人不得擅自离开爆破作业区域,确保爆破作业的顺利进行。
3. 爆破作业完成后,应立即清理现场,恢复原状,确保周边环境安全。
压力管道安装施工技术交底
压力管道安装施工技术交底XXX是一家施工单位,于年月日在高端装备制造基地6#车间的工地会议室进行了压力管道安装施工技术交底。
交底内容包括以下方面:一、编制依据施工依据包括多项国家标准和规范,以及甲方提供的施工图纸、相关要求及施工现场条件。
二、施工工序施工工序包括施工准备、技术准备、机具准备、材料准备、方案编制、技术交底、管段划线切割、坡口加工、管段组装、材料标识、管线试压、防腐、管口吹扫、质量检验、气密试验和交工验收。
三、管道安装施工及检验在施工准备工作阶段,需要进行技术准备和施工准备。
技术准备包括开工告知、熟悉图纸、技术资料及有关标准、规范、现场编制施工方案、深化设计,并与设计单位、建设单位进行技术交底。
施工准备包括查看现场、检查支架安装部位、土建基础设施、准备必备的施工设备,并进行管道组成件及支承件的检验。
需要注意的是,文章中存在格式错误和明显有问题的段落,需要进行删除和改写。
3.3.外观检查应确保表面质量无裂纹、缩孔、夹渣、重皮、砂眼、针孔等缺陷,凹陷及其它机械损伤的深度不应超过产品相应标准的允许偏差。
检查方法包括用小锤敲击、用放大镜、卡钳和测厚仪检查。
3.4.产品必须有标识。
3.5.从每批阀门中抽查10%,且不少于1个,进行壳体压力试验和密封试验。
如果不合格,应加倍检查,仍不合格时,该批阀门不得使用。
3.6.阀门的壳体试验压力不得小于公称压力的1.5倍,试验时间不得少于5分钟,以壳体填料无渗漏为合格。
密封试验以公称压力进行,以阀瓣密封面不漏为合格。
3.7.试验合格的阀门应及时排尽内部的积水,并吹干。
然后,在密封面上涂上防锈油,关闭阀门,封闭出入口,做出明显的标记,并填写“阀门试验记录”。
二)管道支吊架制作安装1.管道支架的类型、布置和标高应按照管道汇总图进行制作和安装。
如果没有管道汇总图,则应按照《室内管道支吊架》和《装配式管道吊挂架安装图》的要求进行设置和安装。
2.支吊架上的孔应采用电钻加工,不得用氧气、乙炔焰割孔,并且支架端部不允许有尖角和快口。
压力管道施工交底
株冶搭配锌浸出渣KIVCET直接炼铅工程综合管网氧气、氮气管道安装施工方案编制:审核:批准:湖南省二十三冶第二工程有限公司株冶项目部2012年2月8日目录一、工程概况 (1)二、编制依据 (2)三、施工程序 (2)四、管道施工工艺及方法 (2)五、人力资源计划 (15)六、施工机具计划 (16)七、施工安全技术措施及文明施工 (17)八、质量检验试验计划 (19)一、工程概况本工程为株冶搭配锌浸出渣KIVCET直接炼铅工程,由长沙院总承包,我单位施工承包室外综合管网安装工程,本方案适用于综合管网中氧气、氮气管道安装(图号:C285-406-01-YZ)。
氧气管道概况:本管道安装至基夫赛特熔炼车间厂房内,φ377×8长度20米、219*6长度210米、159*4长度60米、57*3.5长度50米、均为316不锈钢材质,工作压力为0.5MPa,设计压力0.8MPa,工作温度为常温。
管道在室内7.7米-17.63米层敷设,属GC2级压力管道。
氮气管道概况:本管道安装至基夫赛特熔炼车间厂房内,φ219×6长度22.235米、108*4长度30.18米、18*3长度2.5米、38*3.5长度6.5米均为304不锈钢材质,长度约30米,工作压力为0.5MPa,设计压力0.8MPa,工作温度为常温。
管道全部为架空敷设,属GC2级压力管道。
氧气属于强烈的氧化剂和助燃剂,氧气被压缩后,在管道输送过程中如有油脂、铁屑、或小颗粒可燃物存在,则可能因氧气流与管道内壁的摩擦或撞击而产生局部高温,导致油脂或可燃物的燃烧、爆炸。
所以,氧气管道安装时,须保证管道内壁、法兰面、垫片、螺栓、阀门及其它管件的洁净度,管道、阀门及其它管件内壁须无油脂、尘埃、铁锈、铁屑等。
氮气常况下是一种无色无味无嗅的气体,且通常无毒,氮气化学性质很稳定,常温下很难跟其他物质发生反应。
本工程中氮气管道作为氧气管道的吹扫管路,管内壁同氧气管路一样要求无油脂,无氧化铁皮、焊渣等杂质。
压力管道安装技术安全交底模板
一、交底对象全体参与压力管道安装施工的施工人员、技术人员、管理人员及监理人员。
二、交底时间[具体日期]三、交底内容1. 施工前的准备工作(1)施工人员应熟悉国家及行业相关压力管道安装规范、标准,掌握本工程的技术要求和施工工艺。
(2)施工前,对施工人员进行安全技术培训,确保施工人员具备必要的安全知识和操作技能。
(3)施工前,对施工场地进行安全检查,确保施工环境符合安全要求。
2. 施工过程中的安全注意事项(1)施工人员必须穿戴符合规定的安全防护用品,如安全帽、安全带、防尘口罩、防毒面具等。
(2)施工过程中,严格遵守操作规程,不得擅自更改施工工艺。
(3)高空作业人员必须系好安全带,确保作业安全。
(4)施工过程中,严禁酒后作业、疲劳作业、违章作业。
(5)施工过程中,注意检查压力管道的焊接质量,确保管道的密封性。
(6)施工过程中,对焊接设备、气瓶等易燃易爆物品进行严格管理,确保施工安全。
3. 施工现场的安全管理(1)施工现场应设置明显的警示标志,警示人员注意安全。
(2)施工现场应设置安全通道,确保人员、材料、设备等顺畅通行。
(3)施工现场应配备必要的安全设施,如消防器材、急救箱等。
(4)施工现场应定期进行安全检查,及时发现并消除安全隐患。
4. 应急处理(1)施工过程中,如发生安全事故,应立即停止施工,启动应急预案。
(2)施工人员应熟悉应急预案,掌握应急处置流程。
(3)事故发生后,及时上报,按照规定程序进行处理。
四、交底要求1. 施工人员应认真学习本交底内容,确保掌握安全知识和操作技能。
2. 施工人员应严格遵守安全操作规程,确保施工安全。
3. 施工人员应主动发现并报告安全隐患,共同维护施工现场的安全。
4. 施工管理人员应加强对施工现场的安全管理,确保施工安全。
五、交底记录[具体日期] 安全技术交底会议召开,参会人员:[人员名单],会议记录人:[记录人姓名]。
[备注]:本模板仅供参考,具体交底内容应根据实际情况进行调整。
压力管道工程安全技术交底模板
一、交底概述1. 工程名称:[请填写工程名称]2. 交底日期:[请填写年月日]3. 施工单位:[请填写施工单位名称]4. 交底人员:[请填写交底人员姓名及职务]5. 接受人员:[请填写接受交底的人员名单及职务]二、工程概况1. 工程地点:[请填写工程具体位置]2. 工程规模:[请填写工程规模及主要技术参数]3. 工程内容:[请填写工程主要施工内容]三、安全技术要求1. 施工准备- 所有施工人员必须经过专业培训,熟悉压力管道施工的安全技术要求。
- 严格按照设计图纸和技术规范进行施工,确保施工质量。
- 施工前对施工人员进行安全技术交底,明确施工过程中的安全注意事项。
2. 材料设备- 使用的管道、管件、阀门等材料必须符合国家标准,并经过严格检验。
- 施工设备必须完好,并定期进行检查和维护。
3. 施工工艺- 严格执行施工工艺流程,确保施工质量。
- 管道焊接前,必须对焊工进行资格考核,确保焊接质量。
4. 现场管理- 施工现场应设置明显的警示标志,防止无关人员进入危险区域。
- 施工现场应配备必要的安全防护设施,如安全带、安全网等。
- 施工过程中,应加强现场巡查,及时发现并消除安全隐患。
四、具体安全措施1. 焊接作业- 焊接作业人员必须穿戴合格的防护用品,如防尘口罩、护目镜、防护手套等。
- 焊接作业区域应设置防火、防爆设施,如灭火器、沙袋等。
- 焊接作业结束后,应立即清理现场,防止火灾事故发生。
2. 管道安装- 管道安装过程中,应确保管道接口密封,防止泄漏。
- 管道安装完成后,应进行压力试验,确保管道强度和密封性能。
3. 高空作业- 高空作业人员必须穿戴安全带,并使用安全绳。
- 高空作业区域应设置安全防护网,防止坠落事故发生。
4. 施工现场- 施工现场应保持整洁,不得堆放杂物。
- 施工现场应设置消防设施,并定期检查。
五、应急措施1. 火灾事故- 立即切断电源,使用灭火器、沙袋等灭火器材进行灭火。
- 疏散现场人员,防止火势蔓延。