
连铸机扇形段下框架有限元分析
2008年第3期 钢 铁 技 术 ·9·
连铸机扇形段下框架有限元分析
靳月华 彭晓华 青绍平 (中冶赛迪公司炼钢事业部, 重庆 400013) [摘 要]用通用有限元软件ANSYS 8.0建立了连铸机扇形段下框架有限元模型,分别计算正常浇铸和重拉坯两种情况下下框架的强度与变形情况,为扇形段框架的设计提供依据,可靠性提供保障。 [关键词]连铸机 扇形段 有限元分析 下框架
0 引言
针对国内某钢铁公司连铸机扇形段下框架的
设计,使用大型通用有限元软件ANSYS 8.0对框架的强度、刚度进行了计算,为优化框架的设
计,提高框架的使用寿命和可靠性提供相应的理论依据。
1 扇形段框架有限元模型建立 位于连铸机结晶器下方的扇形段是板坯连铸
机关键组成设备,主要功能[1]是接受来自结晶器
具有一定坯壳厚度的铸坯,并对铸坯进行强制喷水或气雾冷却,使坯壳厚度不断增加,最大程度
的避免因钢水静压力而引起“鼓肚”或漏钢事故;引导支撑引锭链,防止铸坯变形和引锭链跑
偏。当凝固的坯壳被拉出结晶器后,受内部钢水
静压力作用,会产生鼓肚现象,所以现代板坯连铸机多采用小辊径密排辊辊列布置。每个扇形段
包括6对从动辊和1对驱动辊组成。每对驱动辊
分别由电机减速机驱动,且上驱动辊由油缸驱动,可升降。上下框架之间通过4根连杆相连
接,并通过4个液压缸的驱动实现上下框架之间的相对运动,从而实现上下扇形段的夹紧和松
开。
连铸机扇形段框架是由钢板焊接而成的结构件,用于支撑导向的辊子。框架主要承受通过支
撑导向辊传递来的钢水静压力产生的鼓肚力、辊
子与高温铸坯反复接触引起的热应力、设备自重和拉坯力等。这些复杂的载荷作用于框架,且框
架长期处于高温和水蒸气的恶劣环境下工作,因
此要求有足够的强度和刚度,其冷却水路的密封性能要好,使用寿命要长。
扇形段框架的强度和刚度也影响连铸机的对弧精度[2,3],这就要求该框架的刚性必须保持连
续。框架刚性突变太大,必须调整结构尺寸,否
则即使冷态下连铸机对弧准确,但热态下框架产生大变形也会引起支撑导向辊错位。从而导致辊
缝开口度超差,严重时甚至导致漏钢事故。
1.1基本参数 连铸机扇形段框架采用Q345-B板材焊接制
造,在ANSYS有限元模型中,取基本材料参数如下表1。
表1 材料性能参数 材料密度(kg/m3)弹性模量(MPa) 泊松比Q345-B7850 2.1×10⁵ 0.3
在有限元分析模型中,坐标系定义如下,X向为铸坯宽度方向;-Y向为铸流出坯方向;Z向
为厚度方向。
1.2模型简化 建立有限元模型,选择合适的计算单元很重
要。综合考虑计算模型和计算精度,经过多次试
验,选用8节点6面体Solid45单元,单元尺寸为25 mm。 框架主要由板筋件焊接而成,因此必须对小·10· 钢 铁 技 术 2008年第3期
于25 mm的结构进行简化处理:
1)模型没有考虑温度影响; 2)框架模型没有考虑轴承座;
3)焊缝性能高于母材,而绝大多数焊缝都小
于25 mm,本文模型采用先不考虑焊缝进行计算,这必然在尖角位置带来应力集中。如果模型
计算出应力超标,再对该位置考虑焊缝,进行子
模型分析,这样才能真实地反映该位置的应力状态。
4)在模型中,去掉水管、水管座、螺栓、孔等对结构强度影响甚微的因素;
5)油缸作为动力源,对结构强度不起任何影
响,可以用适当约束、载荷简化。 1.3框架受力分析
1)鼓肚力
铸坯由于钢水静压力而产生的鼓肚力,作用于辊子上,经轴承座传递到框架立板上。由于钢
水静压力引起的第i个导辊处的鼓肚力为: 3max(2)10()iigiFDKrHSBSkgf−=⋅⋅−⋅ 式中,r为钢水比重(r=7.0 g/cm3);iH为第i个导辊处钢液面高度(cm);Sg为铸坯厚度中心线
上两辊距之和的一半(cm);Bmax为板坯最大宽度(cm);Si为第i个导辊处的坯壳厚度(cm)。
2)拉坯阻力 拉坯阻力R按下式计算:
BRNRRRR=++ 鼓肚阻力BR(相当于车轮在红坯钢轨上的滚动摩擦阻力):
0.52BrFDKRAREADδ=× 在上式中,0.5为与实测值比较给出的修正系
数;FDK为鼓肚力;AREA为钢水静压力修正系
数,对板坯连铸取1;δ为鼓肚量;Dr为内外弧辊子平均直径cm,内外弧辊子都为275,该值取
275。
鼓肚力产生的轴承旋转阻力Rr:
010()ZZuRrruDDFDKRAREADDµ=+ 式中,1µ为轴承的摩擦系数(取0.01);0ZD
ZuD为内外弧辊子轴承的相当直径(cm)。
对整体而言: 000.411.64ZrDD=−,0.411.64ZuruDD=−; 对分节而言:
000.52ZrDD=−,0.52ZuruDD=−。 油封阻力NR,取80 kgf/轴承。
3)拉坯力 板坯连铸机带液芯拉坯时,钢水静压力所产
生的鼓肚力使坯壳外部与驱动辊之间形成摩擦,
是拉坯力能够作用于板坯的基本条件。也就是驱动辊对液相板坯的驱动力取决于鼓肚力。即拉坯
力的大小不取决于电机功率的大小。但实际拉坯力很难精确计算。同时还要考虑在重拉坯时能够
将铸坯拉出,为安全,对于拉坯力,按照驱动电
机的最大出力计算。其中电机效率η=0.85,过
载系数取1.5计算。 正常浇铸时,驱动辊所在立板上轴承座位置
作用拉坯力和鼓肚力,非驱动辊所在立板轴承座
除施加拉坯阻力和鼓肚力。在扇形段与基础框架连接位置实际固定约束,夹紧油缸拉杆位置施加
夹紧力。
根据二维AutoCAD设计图,在ANSYS中建立扇形段9号段下框架的几何CAE模型,并进行网
格划分,模型选用25 mm六面体Soilid45单元,模型共有158052个单元。网格划分结果及约束加
载情况如图1。
图1 9号扇形段下框架有限元模型
2 计算结果分析
2.1刚度分析 2008年第3期 钢 铁 技 术 ·11·
计算结果表明,正常浇铸时,下框架厚度方
向(UZ)的变形,驱动辊所在位置立板变形最大,该位置在驱动辊中间轴承座与立板连接处,其大
小为-0.199 mm。非驱动辊立板中部位置也出现最
大位移,大小为0.191 mm。框架外最远端上翘为0.228 mm。
重拉坯时,下框架在UZ方向变位的最大值
为-0.31 mm,位置在非驱动辊立板中部。驱动辊立板中部变形最大,大小为0.33 mm。框架外最
远端上翘为0.387 mm,如图2所示。 正常浇铸时,驱动辊与非驱动辊立板变形相
差较小,主要由于鼓肚力相差较小。重拉坯时驱
动辊立板变形比正常浇铸时要大,主要是由于矫直反力大于鼓肚力导致。
图2 下框架UZ方向变形
图3 下框架UY方向变形 如图3所示,在正常浇铸时,由于拉坯力的
作用,出坯方向-UY方向出现最大位移,大小为-
0.585 mm,位置同样在驱动立板中间位置。驱动辊两端部轴承座与立板连接位置出现局部变形,
其大小为0.315 mm。非驱动辊立板中间位置,UY方向局部变形较小为-0.11 mm。
重拉坯情况下,由于拉坯力的作用,在出坯
方向-UY方向出现最大位移,大小为-0.708 mm,位置在驱动辊立板连接的中间位置。驱动辊两端部轴承座与立板连接位置出现局部变形,其大小
为0.373 mm。非驱动辊轴承座与立板连接位置,UY方向局部变形为-0.12 mm。
综上所述,驱动辊所在立板变形大,这主要
由于拉坯力作用导致。扇形段辊子对弧精度为0.3 mm,除驱动辊立板-UY方向变形稍大外,正
常浇铸时,非驱动辊立板、驱动辊立板UZ和-UY
方向变形均小于0.3 mm,因此,从计算结果分析该框架设计满足刚度设计要求。
2.2强度分析 如图4所示为重拉坯条件下9号段下框架应
力云图,框架整体最大等效应力值为259 MPa,
最大等效应力点在驱动辊所在立板与端板的连接处。驱动辊所在立板受载荷比非驱动辊大,故驱
动辊所在立板应力水平高,与轴承座连接位置应
力大,应力水平大约100 MPa。
(a)重拉坯
(b)正常浇铸 图4 下框架等效应力
(转第50
页) 宽度方向-0.5 00.5
驱正 驱重非正 非重-10 -0.1 -0.2 -0.3 -0.4 -0.5 -0.6 -0.7 -0.8 UY变形(mm) ·50· 钢 铁 技 术 2008年第3期
员亲临现场欣赏。经IMAX公司专业技术人员当场
测试,放映效果已达到IMAX公司预期的要求。目前IMAX球幕影院营业近5个月,市场反馈良好,
家长和孩子们对IMAX球幕影院非常感兴趣,它使
生活在西南地区的广大普通民众不出国门也能亲身体验到国际顶级的视听感受,“静坐一室,遨
游太空”。少年宫的设计还获得中华人民共和国
建设部、中华人民共和国文化部联合举办的2006年第二届中国国际建筑艺术双年展“最佳创作
奖”,获2007年度重庆市优秀工程设计一等奖,重庆市十佳创意建筑奖等。少年宫IMAX球幕影院
的建成已有了显著的环境效益、经济效益和社会
效益。希望通过本文的阐述,可以为以后类似工程的设计提供借鉴和参考。
参考文献 1 蔡镇钰 .建筑设计资料集(4)[M].北京:中国建筑工业出版社,2003,07 2 中华人民共和国公安部 .高层民用建筑设计防火规范(GB50084-2001)(2005年版)[S].北京:中国计划出版社,2005.09 3 韩占先等编写 .自动喷水灭火系统设计规范(GB50045-95)(2005年版)[S].北京:中国计划出版社,2005.09 4 王季卿等编写 .剧场、电影院和多用途厅堂建筑声学设计规范(GB/T50356-2005)[S].北京:中国计划出版社,2005.09.
(收稿日期:2007-12-04)
~·~·~·~·~·~·~·~·~·~·~·~·~·~·~·~·~·~·~·~·~·~·~
(接第44页) 子的连接采用的是板铰,也就是用A 级螺栓连接
的,与固接有细微的差异;B端假定是不动铰,
但实际上新建主厂房箱形托梁的横向是靠安全挡块阻止滚轴滑移的,与不动铰支座还是有些出
入。这些问题还有待于实践检验并进一步完善。
该工程已于2007年9月投产,新建主厂房D列、17行上角拄、箱形托梁、箱形截面深梁、滚动支座、旧有主厂房吊车梁、钢筋混凝土柱等结
构均使用正常。
本文在撰写过程中得到资深专家董奇石的悉心指导,并提出了不少宝贵意见,在此表示衷心
感谢! (收稿日期:2008-02-29)
~·~·~·~·~·~·~·~·~·~·~·~·~·~·~·~·~·~·~·~·~·~·~
(接第11页)
而正常浇铸时,驱动辊所在立板与端板位置处出现应力峰值,其大小为163 MPa。在立板与
轴承座连接部位,应力作用区域较重拉坯减小。
框架材质为Q345,重拉坯和正常浇铸时最大应力值均没有超过材料屈服极限。且框架立板的
总体应力水平在60 MPa~80 MPa以下。说明下框架设计满足强度要求。 3 结论
本文通过有限元法建立了扇形段下框架的有限元模型,通过计算表明,该扇形段框架设计满
足强度设计要求,除驱动辊立板变形较大以外,可以适当增加驱动辊立板的刚度。有限元计算方法,在扇形段的合理设计过程中发挥重要作用,已成为现代工程设计中必不可少的重要手段。
参考文献 1 罗振才 .炼钢机械[M].北京:冶金工业出版社,1999 2 周志岳 .板坯连铸机扇形段框架有限元分析的计算机模拟[J].包头钢铁学院学报,1993 (3)63-67 3 刘赵卫 .大方坯连铸机活动段框架分析及改进[J].重型机械, 2008(1):53-56 (收稿日期:2008-03-31)
板坯连铸机中扇形段更换系统的选型与应用

板坯连铸机中扇形段更换系统的选型与应用
以板坯连铸机中扇形段更换系统的选型与应用为标题
随着钢铁行业的发展,板坯连铸机在钢铁生产中扮演着重要的角色。而扇形段作为板坯连铸机的关键部件之一,其更换系统的选型与应用对于连铸机的正常运行和产能提升至关重要。
板坯连铸机中的扇形段是指位于连铸机连铸段末端的一段弯曲的铸模,它起到引导板坯冷却和形成板坯截面形状的作用。由于连铸生产过程中,扇形段所受的高温和高压环境,使其易损耗,需要定期更换以保证连铸机的正常运行。
在选择扇形段更换系统时,需要考虑以下几个方面:
选型要考虑到扇形段的材质和性能。扇形段通常采用高耐磨性和高温抗变形的材质,如高铬铸铁和高硅铸铁。这些材料具有较好的耐磨性和抗高温性能,能够在高温和高压环境下长时间使用。
选型要考虑到更换系统的稳定性和可靠性。扇形段更换是一个复杂的工作,需要确保更换系统的稳定性和可靠性,避免因操作不当或系统故障导致的生产事故和设备损坏。因此,更换系统的设计和制造要符合安全可靠的要求,并经过严格的测试和验证。
选型要考虑到更换系统的效率和操作便捷性。板坯连铸机作为连续生产设备,需要在短时间内完成扇形段的更换,并保证生产进度的顺利进行。因此,更换系统的设计要考虑到操作的便捷性和更换的效率,使更换过程简化和快速化。
在应用方面,板坯连铸机中扇形段更换系统的选型和应用要考虑到实际生产的需求和条件。在选择更换系统时,需要根据连铸机的型号和规格、生产能力和工作环境等因素进行综合考虑。同时,还需要考虑到更换系统的维护和管理,确保更换系统的正常运行和长期使用。
板坯连铸机中扇形段更换系统的选型与应用是保证连铸机正常运行和产能提升的关键。选型时要考虑到扇形段的材质和性能、更换系统的稳定性和可靠性、以及更换系统的效率和操作便捷性。在应用中要考虑到实际生产的需求和条件,并进行维护和管理,确保更换系统的正常运行。通过科学合理的选型和应用,可以提高板坯连铸机的生产效率和产品质量,推动钢铁行业的持续发展。
连铸机扇形段几种对中方法的对比与应用
2013年1O月 总第14 山西冶金 SHANXI METALLURGY
经验介绍 0ctober,2013 Total of145
连铸机扇形段几种对中方法的对比与应用
黄平’。刘欣荣
(1.西门子(中国)有限公司。北京100102;
2.北京首钢机电有限公司机械厂,北京100041)
【摘要】通过对连铸机扇形段离线的4种对中方法的阐述,指出各种对中方法的特点及应用,从而便于
制造厂商根据自己的实际情况来选择适合自己的对中方式。
【关键词】扇形段对中模板
【中圈分类号1 TF341.6 【文献标识码1 A 【文章编号】1672-1 1 52(201 3)O5—0075—03
连铸机对中(或者对弧)分为离线和在线调整两
种。对于连铸机的每一个独立扇形段辊系的自身对中来
说,通常以离线方式进行。本文扇形段对中的概念就是对
单个独立的扇形段上的辊系进行安装调整,使得辊系形成 的弧线与铸坯通过连铸机的原设计弧线尽可能一致,最终
使铸坯满足产品技术要求。
对于铸坯而言。在凝固过程中的变形,不仅受到设
计和操作的影响,同样还受到连铸机对中状况的影响。也
就是说,如果连铸机不对中会引起坯壳的变形、裂纹等质
量问题的产生“’。而扇形段辊系的对中又是板坯连铸机对
中的重要环节。目前常见的制造厂家采用的扇形段辊系对
中的方法有:特定模板对中、搭平尺平台对中、专用对中 1特定模板对中
板坯连铸机原设计者根据自己设计的铸坯导向和成形
工艺要求设计出针对不同扇形段的辊系对中模板,制造厂
商根据模板要求制造出模板,检查者采用塞尺塞间隙的方
法来调节辊系的高度,从而达到对中的目的。这种方法操
作起来相对简单,对中的辊系精度较高。国外的制造厂商
—般采取这种对中方法。
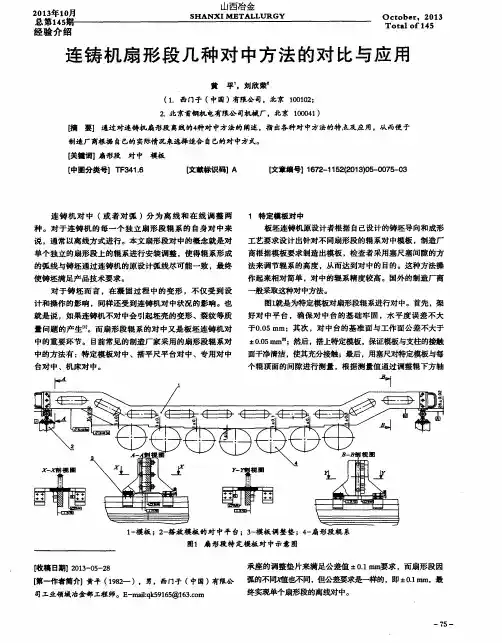
图l就是为特定模板对扇形段辊系进行对中。首先,架
好对中平台,确保对中台的基础牢固,水平度误差不大
于O.05 ram;其次,对中台的基准面与工作面公差不大于
铸造横梁结构改进有限元分析论文
铸造横梁结构改进有限元分析论文
• 相关推荐
铸造横梁结构改进有限元分析论文
1、前言
平衡悬架是重型卡车底盘系统中重要的承载部件,主要由平衡轴支架、横梁、中后桥、板簧组件和上下推力杆等组成。卡车在行驶过程中,平衡悬架通过连接在横梁的推力杆传递驱动力、制动力及其相应的反作用力矩,从而保证汽车的正常行驶。
横梁作为内部连接车架纵梁和传递上推力杆作用力的重要结构件,其结构不仅影响重卡的载重,同时对重卡的综合使用及维修保养有着重要的影响。
铸造横梁不仅体积大、结构复杂,铸造难度也大,而且技术要求高,考虑到生产周期及工装费用,为降低成本,本文采用有限元分析方法,运用Hypermesh软件,对铸造横梁进行强度CAE分析,进而指导设计生产。
2、铸造横梁有限元模型建立
平衡悬架在汽车行驶过程中,受力较大的工况为:(1)汽车转向时,车身扭转过程中,V型推力杆对平衡悬架的侧向推力;(2)车辆启动及制动过程中,下推力杆对平衡悬架结构的推力。运用Hypermesh软件对平衡悬架系统总成进行前处理。
根据某型重卡的设计载重量要求,满载情况下,平衡悬架支撑结构在转弯和制动的极限工况时,受自身重力G,侧向推力0.6G,制动力1G。其受力情况具体如表1所示。约束车架两端的自由度,分别在V 推支座处加载表2 的载荷。
、 铸造横梁强度分析
3.1 材料参数
铸造横梁的材料为QT500。
3.2 有限元分析结果
通过对铸造横梁的强度分析,得到新、旧横梁的最小静态安全因子,结构件静态安全因子≥1时,该结构件达到强度要求。
可以看出,该铸造横梁的最小安全因子均大于1,满足强度要求。但是,该铸造横梁,V型推力杆与它的连接孔为盲孔,根据其铸造公司反馈,铸造横梁在机加工过程中,盲孔加工困难,会大大增加横梁的废品率,导致生产成本增加。考虑以上因素,现对该铸造横梁进行结构改进,并运用有限元方法对其进行验证。
4、新铸造横梁强度分析
4.1 结构改进的铸造横梁
板坯连铸机高精度扇形段的应用与发展

2010
年第5
期梅山科技·53·
檭檭檭檭
檭
檭檭檭檭檭殐
殐殐殐
综述
板坯连铸机高精度扇形段的应用与发展
宣守蓉1
汪洪峰2
(1.
梅山钢铁公司技术中心2.
梅山钢铁公司炼钢厂南京210039)
摘要:
依赖于可以远程控制的高精度扇形段的动态轻压下技术可使连铸坯内部质量特
别是中心偏析得到较大改善,
大大提高产品质量及经济效益。
着重对不同结构形式和控制方
式的高精度扇形段进行了分析和比较,
指出SMART
扇形段和CyberLink
扇形段将成为板坯连
铸机高精度扇形段发展的趋势。
关键词:
板坯连铸机;
扇形段;
动态轻压下
ApplicationandDevelopmentofHighAccuracySegmentforSlabContinuousCaster
XuanShourong1
WangHongfeng2
(1.TechnologyCenterofMeishanIron&SteelCo.,
2.SteelmakingPlantofMeishanIron&SteelCo.,Nanjing210039)
Keywords:slabcontinuouscaster;segment;dynamicsoftreduction
连铸动态轻压下技术是20
世纪90
年代中后
期,
随着高精度液压扇形段制造和远程控制技术
的进步而产生的提高连铸坯质量的一种经济高效
的新技术,
它通过在连铸坯凝固区域末端施加压
力产生一定的压下量来补偿铸坯的凝固收缩量,
防止晶间富集溶质元素的钢液向铸坯中心横向流
动,
促进钢液中的溶质元素进行重新分配,
从而使
铸坯的凝固组织更加均匀致密,
以减少铸坯中心
偏析和中心疏松。
动态轻压下技术主要由热跟踪
模型、
自动调节系统和能够实现远程控制的高精
度扇形段3
个部分组成。
高精度扇形段根据指令
动态调整液压缸压力设置,
从而改变辊缝和压下
量,
保证非稳态浇铸的轻压下效果。
动态辊缝调
整装置是高精度扇形段的核心,
其结构形式和控
制方式对辊缝精度具有直接和决定性的影响。
1
板坯连铸机扇形段辊子应用优化与研究
第l8卷第4期 2012年8月 宽厚板 W1DE AND HEAVY PI ATE Vo1 18。No.4 August 2012‘15・
・生产实践・
板坯连铸机扇形段辊子应用优化与研究
李成伟宁丁丁 (舞阳钢铁有限责任公司)
摘要板坯连铸机扇形段辊子损坏主要有:辊子断裂、转动不良、对弧数据偏差较大和铸坯表面划痕等。 通过加强辊子装配质量、提高对弧精度和辊缝精度,对扇形段辊子的使用进行优化,取得了良好的效果。 关键词连铸扇形段对弧辊缝
Application Optimization and Research of Segment Rollers
on Slab Continuous Caster
Li Chengwei and Ning Dingding (Wuyang Iron and Steel Co.Ltd)
Abstract Analysis results show that the major miler failures include miler breakage,malrotation,big a.rc align- ment data deviation and slab surface scratches.The印phcafion of segment rollem has been optimised by improving roll- er assembly quali ̄,arc alignment accuracy and roller gap accuracy,which shows a good result. Keywords Continuous casting,Segment,Are alignment,RoUer gap
0前言 1存在的问题
舞钢公司第二炼钢厂2#和3#连铸机分别于
2007年3月和2008年10月投入使用,2台连铸 设备均为单流直弧型宽厚板坯连铸机。弧形半径 为l0.5 m,铸坯断面尺寸为200/250/300/330 mm
扇形段装配质量控制

科I技1论l坛 扇形段装配质量控制 姚俊祥 (第一重型机械(集团)有限公司大型装备制造分厂,黑龙江齐齐哈尔161042) 摘要:扇形段装配质量控制方法。 关键词:扇形凰装配;质量 扇形段是对凝固过程中的铸坯进行支撑 和导向的连铸机关键组成设备,由于扇形段在 用户现场安装后,机上作业时问较长,一旦出现 故障,停机的不只是单台设备,而是一条生产 线,故不仅机械加工时要注意保证质量,装配质 量也十分重要,在装配时一定要精心,有问题要 及时处理,不能带到用户现场。根据其设计特点 和掌握装配难点,在装配及交检过程中所需注 意的要点进行说明。 l从动辊、驱动辊部件装配 1.1连铸项目根据不同的流,装配时注意 驱动辊方向。 1.2在各辊系装配时在芯轴的整个配合表 面均匀涂抹铜膏,注意铜膏不要涂到轴承上,在 螺纹端所装配的套的内螺纹上也要涂铜膏,辊 套装配前应在键的两侧涂铜膏,安装后键槽端 面及辊套端面的铜膏擦干净。 1.3辊套安装到芯轴上以后在与环接触面 上涂乐泰胶510密封,注意辊套键槽端面要重 点涂严密封。 1.4辊子安装旋转接头时,在各接触面上 涂图纸指定的甘油,注意不可敲打。 1.5安装辊系中间辊子前应实测所安装的 各件的轴向尺寸并记录,而后根据尺寸确定中 间辊子所安装的定位尺寸。 1.6在辊套压装到芯轴上之前,检查芯轴 上的键与辊套上的键槽是否对齐,防止在安装 时将键碰伤。 1.7组装辊系前应检查各种活件的壁厚, 其尺寸互差应在0.05mm以内。 1.8从动辊中固定侧的定位半环必须进行 定位。安装完毕将辊套向定位侧压装,消除间 隙。 1.9从动辊中本体与轴承座把合前检查各 把合孔的位置是否满足把合条件,并注意预紧 顺序为对角十字把合。 1.1O辊系组装完毕后应按照检验大纲检 查各部尺寸(如轴承座与辊套之间的间隙、辊套 的跳动等等)。 1.1l辊系组装完毕后堆放在一起时注意 防止磕碰划伤,并用塑料布盖严。 2上下框架冲洗打压 2.1框架加工面与非加工面之间的倒角应 打磨美观,各通水方管开口处如有磕伤变形应 校直,焊完堵板后焊口应进行打磨美观,表面的 紫色、铅油应及时清理,各加工面及孔端面不应 有飞边毛刺。 2.2各轴承座板上铰孔的l5。倒角手工圆 滑过渡。 2.3上框架上液压缸耳轴座内档加工面应 手工打磨平整美观。 3干油、冷却水、液压管路预制 4上、下框架部件装配 主要工作布置上、下框架对中台基础,期 间部分管路配置,充油打压。 4.1扇形段下框架拉杆的预紧 预紧总压力为55Mpa,每个拉杆上使用两 个缸,并对角进行预紧,分三次预紧,第一次为 压力的60%=33Mpa,第二次为压力的80% =44Mpa,第三次为压力的100%=55Mpa。 4.2上框架拉杆的预紧 预紧压力为18.8Mpa,每个拉杆上使用两 个缸,并对角进行预紧,分三次预紧,第一次为 压力的60%=33Mpa,第二次为压力的80% --44Mpa,第三次为压力的100%=18.8Mpa 5密封罩板 5.1橡胶板装配后各个把合螺栓紧固好, 并拉直。 5.2在上框架辊子最终对中前,根据配管 的所示的喷嘴位置与尺寸,复检罩板的各部尺 寸,使罩板与框架及其他部分的间距在2.. 5mm以内,如尺寸小于2—5mm的,则划在相 对应的产品件上,而后用等离子切割机切割外 形,然后打磨外观整形,而喷嘴处长孔的长度尺 寸则保证用样板测量的间隙有单边6~9mm。 5I3配管管路所穿过的上框架四角的罩 板,应使罩板与管路之间的间隙应有5— 10mm,包括此处所焊接的槽钢及角钢。 6开口度调整及交检的注意事项 6.1调整四个导向套上和上框架窗口中的 垫片时需检查垫片的周边是否有飞边,同时检 查切口是否整齐,不能出现垫片突起或错牙现 象。 6.2各液压缸的压力值如下: 压下液压缸的工作压力为20Mpa,辊子保 护工具的液压缸97810-138压力为0.95Mpa。 6.3调整开日前先将框架运行到最大开口 科
连铸板坯动态轻压下辊缝偏差研究
总第216
期2013
年第12
期
HEBEIMETALLURGYTotalNo.216
2013,Number12
收稿日期:2013-09-18
作者简介:
薛丽华(1978-),
女,
工程师,
河北工程大学在读研究生,
E-mail:xuelihuanet@163.com连铸板坯动态轻压下辊缝偏差研究
薛丽华1
,
王南1
,
李金波2
(1.
河北工程大学,
河北邯郸056015;2.
河北钢铁集团邯钢公司,
河北邯郸056015)
摘要:
连铸扇形段辊缝波动是连铸坯质量提高的限制环节。
通过数据分析发现:
测量辊缝值和设定值存
在较大偏差是辊缝波动的主要原因。
对扇形段连接关键单元(
连杆)
进行有限元分析,
得到连杆应力云
图和变形云图,
数据显示:
在最大受力的条件下,
连杆变形量最大可达到0.945mm。
对连铸控制系统进
行数据补偿后,
可以实现设定辊缝值与实测辊缝值的良好吻合,
为保证铸坯质量提供设备基础。
关键词:
连铸;
板坯;
动态轻压下;
辊缝偏差;
研究
中图分类号:TF777.1
文献标识码:A
文章编号:1006-5008(2013)12-0005-04
STUDYABOUTROLLGAP
ERRORUNDERDYNAMICSOFT
REDUCTIONINCONTINUOUSSLABCASTING
XueLihua1
,WangNan1
,LiJinbo2
(1.HebeiEngineeringUniversity,Handan,Hebei,056015;2.HandanIronandSteelCompany,HebeiIron
andSteelGroup,Handan,Hebei,056015)
Abstract:Therollgapfluctuationinsegmentsisthelimitingkeyforqualityimprovementofcontinuouscast-
ingslab.Itisfoundindataanalysistheratherbigerrorbetweenmeasuredandsettingvaluesofrollgapisthe
连铸机扇形段对弧测量方法及保证措施
连铸机扇形段对弧测量方法及保证措施
摘要:本文介绍了某钢厂连铸机的辊系布置,对扇形段在线对弧的测量方法进行了详细的叙述,分析了造成对弧不好的原因,并提出了扇形段对弧精度的恢复及保证措施。
关键词:连铸机 扇形段 对弧 测量
序言
连铸机扇形段所有的辊子各点弧形半径是否符合工艺设计要求,对铸坯质量有很大影响,连铸机生产过程中由于扇形段支撑框架变形、沉降,扇形段辊子磨损、表面塌陷等原因,均会造成扇形段对弧不好,要及时对连铸机对弧情况进行测量,检测其对弧误差是否在允许范围之内,对于超出偏差范围的及时进行调整处理,以保证连铸坯质量对精度的要求。
1.连铸机的主要参数及辊系布置
某钢厂共有4台直弧形连铸机,每机两流,每流有1台0段、19台扇形段,0段为直弧型共有17排辊子,扇形段分为A(1-3段)、B(4-6段)、C(7段)、D(8段)、E(9-19段)五种,每段有7排辊子,共计151排辊子。
2.扇形段对弧精度的测量方法
连铸机设计有一套专用的在线对弧样板,用于在线手工测弧。在线对弧样板包括:①0段与1段对弧样板;②1-6段对弧样板;③7段与8段对弧样板;④8-19段对弧样板。
2.1. 0段与1段对弧
0段与1段对弧示意图如图1所示,图中17#辊、18#辊分别代表0段的后两排辊,19#辊、20#辊分别代表1段的前两排辊。测量时对弧样板紧靠在19#辊和20#辊上,用塞尺测量17#辊、18#辊与对弧样板之间的距离,设计标准值为2±0.05mm。
图1、0段与1段对弧示意图
2.2. 1-6段对弧
由于1-6段辊子全部在半径为9500mm的圆弧上,因此其样板使用为半径为9500mm的弧尺,跨三个段,测量时先将样板从结晶器入口处放入样板,用塞尺测量对弧样板与相应辊子表面的距离。1-6段单侧需要测三次,对弧样板摆放起始位置分别为1段、3段和4段的第6排辊,测量相邻两个段出口两排和进口两
排辊子与样板之间的距离,设计标准值为0±0.2mm。
酒钢6#连铸机开浇引锭杆下窜原因及解决方案
第29卷第9期 2013年5月 甘肃科技
Gansu Science and Technology r0f.29 May. No.9 2013
酒钢6#连铸机开浇引锭杆下窜原因及解决方案
马振翔
(酒钢集团有限责任公司碳钢薄板厂,甘肃嘉峪关735100)
摘要:碳钢薄板厂板坯连铸机上使用的引锭杆开浇过程中出现下窜,严重影响着6 连铸机的生产稳定性。通过对
引锭杆下窜故障的现场诊断及故障分析,从引锭杆设计、修复质量等方面找到了其下窜故障的影响因素,提出了5条
改进措施。改进后引锭杆寿命比原来提高了2倍,同时消除了开浇过程下窜的隐患,保证了6 连铸机的稳定、可靠
运行。
关键词:板坯连铸机;引锭杆;下窜;链节
中图分类号:TF341.6
酒钢集团有限责任公司碳钢薄板厂6 连铸机
自从投产以来,引锭杆在每次开浇生产时出现不同
程度的下窜故障,下窜次数在6—12次,下窜幅度
50—100mm之间,这使得铸坯的头坯需要切掉1500
—2000mm,才能保证生产的铸坯是合格的,这就降
低了钢水的成材率,增加了钢铁料消耗,严重地影响
着生产稳定性,同时在开浇过程中存在着很大的安
全隐患——大幅度的下窜可能导致漏钢事故。通过
现场考察,对引锭杆下窜的现象进行诊断,并做出分
析,提出改进措施,解决了长期困扰现场的实际问
题,提高了头坯的质量、引锭杆的使用寿命和生产过
程的稳定性。
1引锭杆工作流程
引锭杆(dummy bar)是连续铸钢的重要装置之
一,主要由引锭头、头段、杆身、尾段等组成。浇注前
引锭头和部分过渡件进入结晶器,形成结晶器可活
动的“内底”,浇注开始后,钢水凝固,与引锭头凝结
在一起,由拉矫机牵引着引锭杆,把铸坯连续地经由
结晶器、弯曲段和扇形段拉出后与铸坯分离,再进入
引锭杆存放装置。酒钢集团有限责任公司碳钢薄板
厂6 连铸机采用的是下装引锭杆,其工作过程是引
锭存放台车传动装置反向运转,通过链轮和链条带
板坯连铸机扇形段制造质量控制要点简介
Q3 Q Q: Science and TechnOl0gy Innovation Herald
板坯连铸机扇形段制造质量控制要点简介
曾跃辉 金志向 (上海宝钢设备检修有限公司机械制造事业部 上海 201 900) 工业技术
摘要:本文简要介绍了板坯连铸机制遗过程中的主要质量控削点,分别介绍了框架,导柱、辊系等关犍零部件的制造难点以及装配过 程的质量控制要点。 关键词:连铸机 框架 导柱 辊系 制造 装配 质量控制 中图分类号:TH161 文献标识码:A 文章编号:1674-098X(2010)07(c)-0086--01
在现代连铸机中,结晶器无疑是整个
连铸机的心脏,其质量和性能的好坏决定 了铸坯的最终质量,然而,扇形段(segment)
的质量和性能的稳定,应该说是保证整台
铸机作业率的关键,除却工艺因素,扇形段 的故障是造成铸机非正常停机的最主要因
素,而扇形段的主要故障又发生在辊系
(rotter)上。要减少这方面的故障,就必须保
证扇形段的备件制造和装配质量和精度。 下面就我公司在多年连铸机制造和修复的
一些经验简单介绍一下连铸机扇形段的关 键零部件及关键工序的质量控制。
1扇形段框架(FRAME)的质量控制:
上、下框架是扇形段的核心部件,它的
加工质量直接影响到产品的装配精度。其
结构复杂,各形位公差、精度等方面的要求
均很高,制造难度很大。控制扇形段的主要 工序有:
(1)保证采购板材符合国标要求,不得有 分层、裂缝等缺陷。
(2)按照要求开足坡口是保证扇形段整
体强度的关键。
(3)合理的焊接顺序、装焊部件的分拆可
以有效的控制整体的焊接变形量 (4)严格的焊接操作,保证焊缝的质量。
(5)焊接件的去应力退火需严格按照工
艺执行。 (6)划线要划全线,保证焊后各部足够加工。
(7)各形位公差、精度等方面的要求,建
议采用高精度的大型数控镗铣设备。 (8)为了保证该框架冷却水管的密封性。