
板坯连铸机扇形段在线检测技术应用
板坯连铸机扇形段在线检测技术应用
王洪兴 赵艳玲
(河北钢铁集团邯宝炼钢厂 河北邯郸 056015)
摘 要:连铸机扇形段质量好坏直接关系到连铸坯的质量,用辊缝仪对连铸机扇形段辊缝、导辊对弧和二
冷喷淋情况进行在线监测,根据铸坯硫印监测内质情况判断连铸机在线设备状态,利用主控HMI实时监控
系统检测扇形段驱动辊扭矩,综合判断扇形段故障位置,及时更换故障扇形段或对扇形段进行在线调整,
提高连铸坯质量。
关键词:连铸 扇形段 辊缝 硫印
APPLICATION OF MEASUREMENT TECHNIQUE FOR
SLAB CONTINOUS CASTING MACHINE
WANG Hongxing ZHAO Yanling
(Hanbao Steel-making Plant of HeBei Iron-steel Group Corp. Hebei Handan 056015)
ABSTRACT The condition of segment influences the quality of slab. We monitor the roll-gap, step error, spray
of secondary cooling water online using the roll-gap checker, analyze the quality of the slab inner through the
sulphur print inspection, monitor the torque of the pinch rolls by HMI, estimate the fault location of the segment
and then exchange them or adjust them to improve the slab quality.
KEY WORDS continuous casting,segment, roll-gap, sulphur print
1 前言
邯宝炼钢厂现有两台2机2流DANIELI直弧形板坯连铸机,2#连铸机于2008年10月17日热负
荷试车成功,1#连铸机于2009年2月12日热负荷试车成功,试生产一年多以来,连铸板坯质量总
体状况良好,铸坯一次检验合格率为99.18%,综合合格率为99.97%。但由于备用扇形段数量少、扇
形段设备漏水、二冷喷嘴堵塞频繁、扇形段对中不良、辊缝偏差等原因曾一度导致连铸坯出现纵裂、
角裂和内质不合等质量问题,通过采用辊缝仪在线检测扇形段状态以及通过硫印片和低倍组织进行
内质检测,主控画面监控等手段判定出各流扇形段存在的问题,进而加快扇形段更换速度,提高铸
坯质量。
2 辊缝仪检测原理及应用
2.1 辊缝仪检测原理
辊缝仪是电池驱动的,可以自动测量连铸机相关参数的检测设备。铸机维护人员对测量结果进
行分析,可以发现铸机设备存在问题的区域,多功能辊缝仪上的传感器可以对连铸机的辊缝、外弧
导辊对弧、导辊旋转、喷雾喷嘴等参数进行检测。
2.1.1 辊缝
辊缝传感器采用机械式线性差分变送器为检测元件,配有防水、防冲击外套,辊缝数值定义为内弧至外弧导辊之间的最小距离。多功能辊缝仪的机械式设计可以使其在连铸机内进行检测时,传
感器处于平稳的直线的运行状态。内弧与外弧辊缝传感器检测得到最小的辊缝值时将保存在计算机
内存中。将保存的数据与传感器的校验数据比较,转换成物理距离,从而确定该位置每个传感器被
压的准确长度。每对传感器法兰至法兰的厚度加上一个修正值(用来补偿辊缝仪在铸机内的姿态),
得到辊缝值。将得到的辊缝值与理论的目标辊缝值相比较,并以差值的形式在显示屏上显示出来。
图1 辊缝测量原理 图2 导辊对弧检测原理
Fig.1 Theory of roll-gap measurement Fig.2 Theory of step error measurement
通过检测相邻的2个导辊的位置得出导辊位置的错位量。用安装在对弧板上,并与相邻导辊的
上表面紧密接触的倾斜角传感器来检测导辊对弧情况。记录下与相邻两个辊子的倾斜角。对相邻3
导辊间倾斜角度进行数学转换,给出实际位置与理论导辊位置的偏差量。
2.1.3 导辊旋转
导辊旋转率是导辊在AB间总旋转长度与AB弧长之间的比。导辊旋转率可以由旋转角度的信号
计算出来。多功能辊缝仪在引锭链的驱动下以恒定的速度在连铸机内部运行,传感器导轮表面也以
相同的速度在铸机内运行。如果铸机导辊能够自由旋转,由于它与辊缝仪速度相同,因此导辊和辊
缝仪传感器导轮的速度差为零,辊缝仪上的传感器的导轮就不会转动。如果连铸机导辊旋转不灵活,
其速度将降低,辊缝仪传感器导轮和铸机导辊间就产生速度差,导致旋转传感器导轮旋转。
图3 导辊旋转检测原理
Fig.3 Theory of roll rotation measurement
2.1.4 分节辊情况
两个辊缝传感器分别对应于分节导辊的A、B位置,多功能辊缝仪将测量在A、B位置的辊缝情
况,并计算辊缝值的偏差。在导辊处于良好的状态下,所以辊缝传感器在同一导辊上所获得的辊缝
测量数据应该一样。如果导辊状况不良,在导辊发生磨损的区域的辊缝数值将偏大,在分节辊的状
况下,导辊轴承的损坏可以被最靠近损坏的轴承位置的传感器检测出来。
2.1.5喷雾喷嘴
在喷雾检测传感器通过喷雾喷嘴下方时,传感器输出变化的电压信号,并被计算机记录下来。
所记录的电压与喷雾检测传感器所受到的喷雾水冲击压力成正比。在传感器到达喷嘴的正下方时传
感器输出信号最强,然后又逐渐减弱。如果要比较不同测量之间测量结果,那么每次检测时必须设定同样的喷嘴喷雾参数。如果每次检测所设定的喷雾参数不一样,那么在同一板坯内和辊子间的比
较还是有效的,但不同测量次数之间的比较就无法进行。该结果只是给出了当前的喷雾的情况,并
不能精确的给出喷雾水的量。
2.2 辊缝检测技术在生产实践中应用
自投产以来,两台连铸机四个流共进行穿辊缝作业110次,收集了在线扇形段的大量数据,技
术人员对数据进行分析,根据扇形段辊缝偏差值、外弧线偏差值、辊子转动情况、二冷喷嘴出水情
况等信息,判断出在线扇形段状态,指导维修人员更换扇形段、进行对弧作业、扇形段开口度调节、
喷嘴清理更换等,保证在线扇形段具有良好的工作状态,保证连铸坯质量。
图4 辊缝检测趋势图
Fig.4 Trend chart of the roll-gap
3 铸坯硫印内质检测
每个浇次每流在某块铸坯端部切取一段制作成硫印试样,经铣磨床对铸坯断面进行加工后,在
加工面上进行酸蚀,可以检测出中心偏析、中心疏松、中间裂纹、角裂纹、三角区裂纹、气泡和夹
杂等内部缺陷。铸坯内部缺陷的产生除钢水成分、温度、夹杂物含量以及连铸浇注工艺影响因素以
外,连铸机扇形段状态好坏也起着至关重要的作用。
扇形段外弧线偏差超过±0.5mm,辊缝值偏差超过±0.5mm,冷却不均等都会使铸坯变形量增大,
从而导致部分区域机械应力集中,产生中间裂纹;二冷喷嘴堵塞,铸坯冷却不均匀,一部分区域铸
坯回温过快,另一部分区域由于冷却强度大柱状晶生长过快,产生搭桥现象,阻止了钢液补充,形
成中心线裂纹;三角区裂纹产生的主要原因是冷却不均、变形量大、应力集中导致柱状晶开裂形成。
2009年1月—2010年2月铸坯内质C类偏析比例见图5。
图5 2009年1月—2010年2月铸坯C类偏析比例
Fig.5 Trend chart of the inner quality from 2009.01 to 2010.02
2009年6月份,由于能源中心提供的设备水和二冷水水质差,导致扇形段辊子冷却不均,变形量大,加之密封形式不好,扇形段出现大面积漏水现象,同时二冷喷嘴堵塞严重,铸坯冷却不均;
由于备用扇形段数量不足,无法及时对在线扇形段进行更换,导致出现28.5%的B类偏析,为了提
高连铸坯质量,增加了穿辊缝操作次数,及时了解在线扇形段状况,加大线外扇形段维修力量,在
原有定修模型基础上增加了日修次数,加快了扇形段更换速度,同时对辊缝值偏差大的扇形段重新
进行标定,在线清理堵塞喷嘴,经过两个月的持续改进,铸坯内质得到了改善。
2009年12月,随着环境温度的降低,扇形段漏水和二冷不均对铸坯质量的影响明显加大,铸
坯内质C类比例下降到了投产以来的最低点,同时铸坯开始出现角部裂纹,并有少量铸坯产生了中
间裂纹和三角区裂纹。
根据中间裂纹产生的位置,由凝固定律D=K×t1/2 (1)
得L= VZ×t=(1/K2)×D2×VZ (2)
式中:L--浇注长度(m);D--凝固厚度(mm);VZ --浇注速度(m/min); K---凝固系数(mm/min1/2)。
图6 中间裂纹位置
Fig.6 Postion of the middle crack
推定缺陷辊子位置方法:
例如:D=60,K=26,VZ =1.4
由(2)式计算裂纹发生部位距结晶器弯月面的距离;
L=(1/K2)×D2×VZ=(1/262)×602×1.4=7.5(m)
根据辊列布置图可以查出7.5m处的辊子为28#辊,对该辊所在扇形段即2段进行更换。
2010年1月份,利用1#转炉炉役大修机会,两台连铸机分别进行了6-7天时间检修,更换了部
分漏水严重的扇形段,并对在线扇形段进行了对弧作业,调整了部分外弧线和辊缝值,并对二冷喷
嘴进行了清理,连铸机状态又一次得到了改善,铸坯质量得到了提升。
4 HMI实时监测
在连铸主控室内安装有4台监控计算机,分别对连铸一级系统和二级系统进行监控。一级监控
画面可以监控到钢水情况、平台设备情况、扇形段开口度、驱动辊扭矩、一冷、二冷水量、压力、
温度、连铸浇注工艺各项参数,以及连铸机各辅助设备运行情况等。
通过在线监测扇形段开口度,可以判断出扇形段液压系统、机械和电气方面是否存在问题,可
以及时对故障扇形段进行检查、维护;根据驱动辊扭矩大小,可以判定扇形段驱动装置是否出现故
障、导辊旋转是否异常、扇形段内是否存在积渣现象等,及时处理驱动故障,清理积渣可以有效防
止产生滞坯现象,保证生产顺行和连铸坯质量;通过观察一冷、二冷水量水压变化,判断结晶器和
各二冷回路堵塞情况,发现结晶器水或关键回路二冷水堵塞严重时,及时采取停浇处理,避免发生
漏钢等严重生产事故以及铸坯质量缺陷,堵塞不严重时利用浇次间隔时间进行清理,防止连铸机状
况进一步恶化。
5 连铸机状况在线检测取得效果
由于扇形段工作一段时间后,总会出现辊缝偏差、对中不良、导辊磨损等现象,定期在线检测
板坯连铸机二冷扇形段设计
一重技了I【
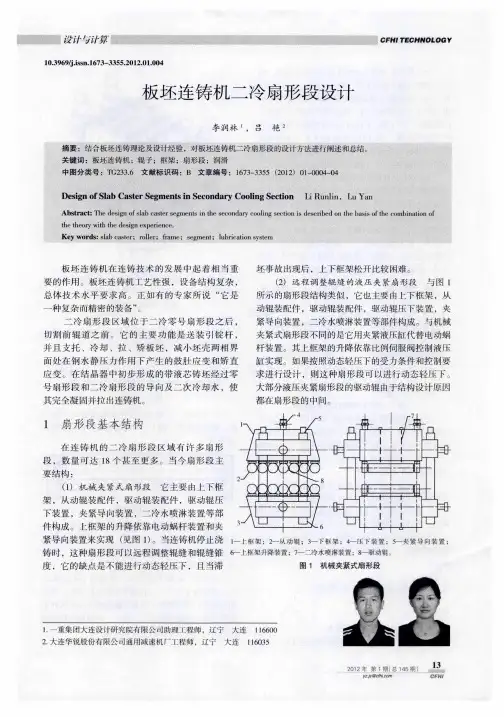
(3)西马克.德马克公司CyberLink扇形段这 是一种专门用于动态轻压下的扇形段。结构与第2
种一致,但省略了驱动辊专用液压缸,整个扇形 段只有4个夹紧液压缸,驱动辊为出坯方向扇形 段的最末一个上辊。CyberLink扇形段布置在连铸
机的水平区域,专门用于动态轻压下。该扇形段 用旋转螺栓安装固定,用比例伺服阀和液压系统 控制上框架升降,上下框架纵向位置用连杆定位。 (4)JSP公司液压夹紧扇形段它和其他液压 夹紧扇形段的不同之处在于:4个夹紧液压缸在板
坯宽度方向的两侧,而不在上框架顶部;安装二 冷喷淋升降机构,以便二冷水、气的喷淋宽度随
板坯宽度的变化而相应调节,这也是JSP公司独有 的技术;在上线后又有1个辊缝调整的回零位置, 用垫块定位;上框架升降用高速响应电磁阀(实际
上是一种高速开关阀)及液压系统控制(见图2)。
阿 舟 丽 . 。 } 口 lj ll L一 | , 、 | . ll● ● 【--41
|l l \ / l 一 J、U l I r I---tJ 一 Rl ●●- _ L* l十一 一 , 广1l - I=t ● ● | ,_ 、 |~ J ●L — l l -●r | \ ,L}一 o ll| \ I I l 7
‘ 且 登 图2 JSP公司的液压夹紧扇形段 (5)奥钢联第三代sMART扇形段它的特点 和第2种类似,不同的是第2种的扇形段每对驱动 辊有两个压下液压缸,而该扇形段中间1对驱动辊
只有1个压下液压缸(见图3)。其上框架的升降 用标准阀(开关阀)控制。
(6)达涅利液压夹紧式动态轻压下扇形段与 其他液压夹紧扇形段f如第2种和第5种)不同之 处是,前述扇形段上下框架辊缝锥度靠导向柱间隙
调整。而这种扇形段是靠导向柱连接铰链,扇形段 人口侧的两个导向柱是单铰链,出口侧的两个导向
柱是双铰链。由于采用了铰链连接,使锥度调整范 围变大。
2 扇形段主要参数的确定
连铸辊堆焊修复技术研究及应用
万方数据
万方数据
连铸辊堆焊修复技术研究及应用
专 业: 材料工程
硕 士 生: 徐 斌
导 师: 杜忠泽 教 授
刘俊良 高 工
摘 要
针对新钢连铸辊的使用情况,分析了不同连铸辊的失效形式,根据新钢连铸
辊的材质情况,选用焊丝 1Cr13Ni4Mo2,焊丝直径Ф3.2mm,匹配烧结焊剂 SJ301,
对不同直径大小的连铸辊进行堆焊试验,通过化学成分的分析、金相组织的观察
及宏观硬度的测定等手段对连铸辊表面堆焊层部位前后变化进行了系统分析。结
果表明不同直径的连铸辊热影响区组织不一样,直径小的晶粒较粗大,并有铁素
体存在,较大直径连铸辊组织基本由索氏体组织组成;不同直径大小的连铸辊,
焊缝组织基本相同,都是由马氏体+少量的铁素体组织组成。同时随着辊径的增大,
相对应的每层硬度略有增加。相同辊径大小的连铸辊从第一层到第三层硬度逐渐
减少。
对不同辊径大小的连铸辊采用不用的焊接工艺参数,进行堆焊试验后再采用
不同的热处理工艺,研究了不同的热处理工艺对堆焊层的影响,结果表明随着退
火温度的增大,连铸辊表面硬度逐渐降低;随辊径的增大连铸辊表面硬度增加。
随着退火温度由 580℃到降低到 500℃,焊缝组织也由贝氏体组织转变成马氏体组
织。
通过对不同的连铸辊采用不同的焊接工艺及热处理工艺进行堆焊,投入到连
铸机生产过程中,经证明采用堆焊的连铸辊寿命明显高于新辊水平,为此堆焊后
的连铸辊体现出良好的经济效益。
关键词:连铸辊;堆焊工艺;组织性能;热处理;应用
Research and Application on the Surfacing Welding
Technology of the Continuous Casting Roll
Specialty: Materials Engineering
Name: XU Bin
Instructors: Professor DU Zhong-ze
影响大板坯连铸机扇形段寿命的原因分析及对策

第28卷第6期 2006年l2月 山 东 Shandong 冶 金 Metallurgy V01.28。No.6 Deeeraher 2o()6 ・生产技术・ 影响大板坯连铸机扇形段寿命的原因分析及对策 周 宁 (济南钢铁集团股份有限公司第三炼钢厂,山东济南250101) 摘要:对大板坯连铸机扇形段更换次数及更换原因的统计分析表明,弧形段开121度超差及水平段三节辊冷却强度不足是 影响扇形段寿命的主要原因。通过提高开口度调节精度、增加测量及调整开121度的手段,改进水平段喷淋冷却形式及喷杆 分布、结构等,提高了扇形段的使用寿命,弧形段寿命由20万t提高到84万t,水平段寿命由不到4o万t提高到126万t。 关键词:连铸机;扇形段;寿命;影响因素;对策;开口度 中田分类号:TF777.1 文献标识码:B 文章编号:1004-4620(2006)06-0018-02 1前言 济南钢铁股份有限公司第三炼钢厂(简称济钢 第三炼钢厂)直型结晶器连续弯曲连续矫直弧形大 板坯连铸机2003年3月1日投入使用,该连铸设备 为一机一流,弧形半径lOm,铸坯尺寸:200/270mm× (12O0 2100)mm,铸机冶金长度34.2m。该连铸机由 奥钢联(VAI)设计,扇形段设计形式为带液压调整装 置的横梁型,主要结构特点:(1)采用三节辊,在合适 的辊径和辊距下,可减少铸坯鼓肚;(2)扇形段在支 撑框架上自动定位;(3)液压、润滑管路采用快速接 头与扇形段连接,拆装方便;(4)驱动辊的升降由1 个液压缸实现,扇形段内弧升降和内外弧夹紧由4 个液压缸实现;(5)分节辊通轴和轴承座冷却通过旋 转接头与主管连接;(6)三节辊全部采用堆焊技术, -;-e ̄长;(7)所有影响三节辊对弧精度的相关表面均 采用不锈钢;(8)扇形段就位后,二冷喷淋水和压缩 空气自动接通;(9)通过安装在扇形段夹紧油缸上的 溢流阀,所有扇形段具有过载保护功能;(10)弧形段 采用软夹紧,矫直段、水平段装有SMART系统,用以 进行厚度调整和静态锥度调整(ATsc)。 随着济钢第三炼钢厂铸坯断面的增大,拉速的 提高,该扇形段暴露出设计上的一些缺陷。经过两年 多的摸索,针对设备暴露的问题采取了有效措施,使 扇形段的在线使用时间显著提高。 2影响扇形段寿命的原因分析 导致扇形段更换的主要原因有:(1)扇形段开口 度超差;(2)三节辊不转,轴承损坏塌陷,三节辊中间 轴断裂等故障;(3)发生漏钢事故,钢水流到扇形段 上;(4)夹紧油缸漏油,油缸控制阀故障,(5)干油分 收稿日期 ̄2006-07—13 作者简介:周宁(1977一),男,山东济南人,2001年毕业于哈尔滨工 业大学机械电子工程专业。现为济钢第三炼钢厂机动科助理工程 师,从事连铸机等机械设备技术管理工作。 18 配器堵塞故障;(6)电气控制元件故障。 济钢第三炼钢厂对投产以来两年内扇形段更换 次数及更换原因进行了统计,结果见表1。 表1 连铸机扇形段吏换原因殛更换次数统计
《首秦2#连铸机动态软压下扇形段标定系统的研究与改造》范文

《首秦2#连铸机动态软压下扇形段标定系统的研究与改造》篇一
一、引言
随着现代工业技术的不断发展,连铸机作为钢铁生产中的重要设备,其性能的稳定性和效率直接影响到钢铁企业的生产效益。首秦2连铸机作为企业重要的生产设备之一,其动态软压下扇形段标定系统的性能优化与改造显得尤为重要。本文将针对首秦2连铸机动态软压下扇形段标定系统进行研究与改造,以提高其工作效率和稳定性。
二、首秦2连铸机现状分析
首秦2连铸机目前使用的动态软压下扇形段标定系统,在一定程度上满足了生产需求,但在实际运行过程中仍存在一些问题。首先,系统的标定精度有待提高,以适应不同钢种和工艺要求。其次,系统的稳定性有待加强,以减少故障率和维护成本。此外,随着生产规模的扩大和工艺要求的提高,原有系统的性能已无法满足现代生产需求。
三、动态软压下扇形段标定系统原理及问题分析
动态软压下扇形段标定系统是连铸机的重要组成部分,其主要功能是对铸坯进行动态软压下,以改善铸坯的内部组织和表面质量。然而,在实际运行过程中,该系统存在以下问题: 1. 标定精度不高:由于系统对铸坯的压下量控制不够精确,导致铸坯的尺寸和形状难以满足工艺要求。
2. 稳定性差:系统在运行过程中易受外界干扰,导致压下量波动较大,影响铸坯的质量。
3. 维护成本高:由于系统结构复杂,维护难度大,导致维护成本较高。
四、改造方案及实施
针对
《首秦2#连铸机动态软压下扇形段标定系统的研究与改造》篇二
一、引言
在现代化钢铁企业的生产流程中,连铸机作为关键的冶炼设备之一,其运行效率及产品质量的稳定性对企业的生产效益有着决定性的影响。首秦2连铸机作为企业重要的生产设备,其动态软压下扇形段标定系统的性能直接关系到铸坯的质量和生产的连续性。因此,对首秦2连铸机动态软压下扇形段标定系统的研究与改造具有重要的现实意义。
二、当前连铸机动态软压下扇形段标定系统的问题
当前,首秦2连铸机动态软压下扇形段标定系统存在一些问题,如标定精度不高、系统响应速度慢、维护成本高等。这些问题不仅影响了铸坯的质量,还可能对生产线的连续性产生不利影响。
板坯连铸机扇形段辊子对弧
第35卷第3期2007年6月江苏冶金JiangsuMetallurgyVol.35No.3Jun.2007板坯连铸机扇形段辊子对弧丁苏友,王军(常州宝菱重工机械有限公司,江苏常州213019)
收稿日期:2006-08-10作者简介:丁苏友(1952),男,高级工程师。电话:(0519)3265862。摘要:提出了连铸机扇形段在装配时对弧的内容、基准的选择、对弧的方法、要求及对弧注意事项。关键词:对弧;对弧基准;C值;开口度中图分类号:TG233.6引言板坯连铸机实际上是一个无底的钢锭模,初凝的铸坯从结晶器拉出后,就支撑在出坯导向系统的连铸辊上,经过冷却凝固,最终成为板坯。连铸辊的布置是根据所选择的机型,将连铸机外弧上的辊子布置在连铸机给定的直线、弯曲、圆弧、矫直、水平连续中心线上,内弧上的辊子则根据铸坯的基本厚度(即开口度)进行布置的。为确保加工、装配、更换的方便,又将整个辊列的辊子分别布置在若干个扇形段的外弧框架及内弧框架上。因而扇形段上每根辊子,在连铸机的整个空间布置中均有相应的X、Y坐标位置,而每根辊子的X、Y坐标位置的准确性都会给连铸机的铸坯生产带来影响。制造连铸机扇形段时,所有制造精度要求都是为了达到一个目标,就是最终保证每根连铸辊子的X、Y坐标的准确性。扇形段装配时,需要对扇形段上每根辊子的X、Y坐标进行测量,并进行相应的调整,确保其准确性,这就是对弧。对弧的准确性,是衡量连铸机整体装备水平的重要技术指标之一,也是反映连铸机制造质量的重要依据。扇形段对弧,主要包括2方面的工作。首先在扇形段内、外弧框架单独装配时,要分别对内、外弧框架上辊子的X、Y坐标进行测量调整,这就是通常所谓的内、外框架对弧。其次,要对内、外弧框架上的辊子的平行度进行测量调整,它又包括:(a)铸流方向内、外弧辊子的平行度测量,称为C值测量;(b)铸坯厚度方向辊子平行度的测量,同时测量调整每个扇形段辊子进、出口端的板坯厚度所给定的辊缝间距,即开口度测量。1内、外弧框架对弧内、外弧框架对弧是连铸机最主要的检测内容。现代板坯连铸机通常采用密排辊列的形式,而密排辊列辊子的对弧精度要求远高于非密排辊列的辊子。因为对弧误差相同时,辊间距改变,铸坯应变也将改变。其直接关系到连铸机的正常使用、辊子的使用寿命和铸坯的内部质量。为确保对弧准确性和可靠性,应做到以下几点:1.1对弧基准外弧框架的对弧基准应与外弧框架与支撑框架的安装基准一致、内弧框架的对弧基准则以其加工基准。连铸机扇形段为保证外弧框架与支撑框架安装后,其辊列的准确性,通常会将外弧框架上的加工基准设定为安装基准(对弧基准),如果基准统一,可直接将加工基准作为对弧基准。但有时为了外弧框架与支撑框架连接的需要,同时便于外弧框架的加工,外弧框架上的加工基准与安装基准不一致,在这种情况下,必须根据安装基准的形式制作相应的对弧专用工装,将扇形段外弧框架安装基准置于专用工装上进行对弧。如外弧框架的安装基准无法作为对弧基准,可用加工基准作为对弧基准,但必须检测安装基准与加工基准相互尺寸实际差值,并通过换算进行辊子对弧。外弧框架对弧基准为可调整形式,则应首先通过加工基准对该基准进行检测并调第3期丁苏友,等:板坯连铸机扇形段辊子对弧57整到要求后,再以该基准进行对弧。对弧基准选择的准确,可确保全部扇形段外弧框架与支撑框架安装后,整个外弧框架上的辊子X、Y坐标的准确性。1.2对弧的方式(1)专用对弧装置设计连铸机扇形段时,同时会设计专用的对弧装置(通称对中台)。该对弧装置一般由基座、轨道、直尺、塞尺组成,主要是用于连铸机在使用现场的对中。对中台零、部件的刚性相对较差,基座必须与地基联成一体后才有较高的刚性和强度。对中装置与扇形段一般在同一制造厂制作,但对中装置在制造厂无法进行扇形段的对中。(2)直尺对弧-利用直尺,塞尺和相应的等高垫块进行对弧。该方法测量误差大,无法保证对弧精度。操作不方便,工人劳动强度大,而且工作效率低。可用于扇形段内、外弧框架的初对弧,到使用现场必须用专用对弧装置重新进行对弧。(3)机床对弧利用机床进行对弧。可以满足内、外弧框架辊子的对弧精度要求,但成本太高。用于内、外弧框架对弧的机床,必须具备数显功能的大型龙门铣床。由于对弧并非一次能完成,通常应进行对弧、调整、再对弧、再调整、再对弧,直至满足内、外弧框架辊子给定X、Y坐标值。(4)通用对弧装置为满足各种连铸机扇形段的对弧要求,设计、制造通用的对弧装置。根据对弧的原理和要求,设计一个可放置各种形式扇形段内、外框架并带移动轨道(X和Y方向)的平台,保证轨道移动后的平面度为0.05mm,(该精度通过机械加工,现场调整并采用滚珠轴承即可达到)同时配制可上、下移动并带数显装置的测量仪、百分表及接杆,即可进行内、外弧框架辊子对弧。我公司为提高对弧精度和效率,设计制造了通用对弧装置,投入使用后,满足了各类扇形段内、外框架辊子的对弧要求。通过该对弧装置检测过的扇形段内、外框架辊列,不需要在用户现场再进行对中,可直接安装到支撑框架上,进行铸坯生产。通用对弧装置的投资较少,收效非常大,主要适用于批量、多类型连铸机生产厂家。1.3对弧要求为保证对弧测量值的准确性,通常测量点应在每根辊子的辊身两端,且距端部100mm范围内进行。测量时应转动辊子,取辊子转动一周上所测量的最大值。辊子的对弧要求,通常为0.1mm。1.4按装连铸辊的基准及装配辊子的要求为了保证内、外弧框架辊子的对弧精度,扇形段内、外弧框架的制造精度应确保达到图样尺寸要求。特别是框架上的斜度及键槽距框架中心尺寸必须符合图样要求,因为各种对弧方式是无法检测以上尺寸要素的。辊子装配后的整体同轴度应控制在0.05mm范围内。辊子轴承座底平面、框架安装平面、调整垫片上的毛刺应打磨干净。辊子轴承座与框架连接的螺栓的紧固顺序应正确、预紧力应均匀并达到图样上规定的扭矩。2C值测量测量C值是为了保证内弧框架辊子与外弧框架辊子相对位置的准确性,为辊缝开口度的测量提供可靠的条件;同时可防止铸坯及引绽装置在通过铸坯导向系统时跑偏。C值测量应注意:(1)必须是对弧合格的内、外弧框架进行装配后方可进行C值检测。无论是拉杆式还是侧框架式扇形段,在进行C值检测时,均应按浇注方向将内弧框架与拉杆/侧框架一侧的间隙消除掉。检测后,可根据实测值的误差,采用调整垫片调整至图样给定值。(2)C值测量的方式:通常是利用外弧框架侧平面上的侧基准,用直尺靠上即可测量。外弧框架上如果没有设计侧基准,则可在框架制造工艺上增加侧基准。外弧框架上无法增加侧基准时,则可设计C值测量工装,测量工装为T字形直尺,一端靠在外弧框架的辊子上,应保证长度大于两组辊子,通过直尺测量外弧框架上辊子与内弧框架上辊子的相对值。通常C值控制在0.2mm内。3开口度(辊缝)测量为适应铸坯断面的变化及保持铸坯尺寸的精度,必须对辊缝进行测量、调整至设计给定值。开口度的测量应注意以下几点:(1)为保证辊缝开口度的准确性,测量时应消除辊子轴承间的游隙(特别是内弧框架辊子由于向下,会造成测量误差)。一般采用的方法是:在扇形段液压缸的锁紧作用下,用小于辊缝的液压千斤顶,塞于两辊子辊缝之间,并施于一定的压力,将辊子间隙消除后,再进行测量。58江苏冶金第35卷(2)板坯连铸机浇注的板坯的厚度,通常有好几种规格,但板坯连铸机的R半径是定值,所以连铸机中对应的内、外弧框架上辊子并非在同一角度上,而且板坯在各个扇形段辊子的入口和出口处,由于板坯沿铸坯辊道前进时冷却的因素,而产生的板坯厚度变化,其要求也是不一样的。因而不同的板坯厚度,在各个扇形段开口度是不同的,测量开口度时,应严格按照各个扇形段入口/出口辊缝的要求值,进行测量调整。对于采用了全程辊缝在线自动调整装置的板坯连铸机扇形段,则各个扇形段可按其给定的最小开口度调整即可。一般测量要求:开口度误差为0.2mm,其上、下辊子之间的平行度为0.2mm。4结束语按以上所论述的要求进行对弧的扇形段,完全能满足各种类型的连铸机使用要求。参考文献:[1]王雅贞、张岩、刘术国编著.新编连续铸钢工艺及设备,北京:冶金工业出版社,2005
板坯连铸大包下渣自动检测技术探索与实践
莱钢炼钢』一新区2#板坯连铸机自投产以来,大包保护浇注一直采用人工水口机械手方式,依靠
操作者工作经验判断下渣情况。为科学、可靠地检测大包下渣情况,降低操作者劳动强度,莱钢
炼钢厂提出并实施了大包下渣自动检测改造项日,实现了下渣的自动可靠检测。
板坯连铸大包下渣自动检测技术探索与实践
文l陈亮宁伟王继坤张玮张谱张伟
莱钢炼钢厂新区2#板坯连铸机是2004年7月建立投
产的两机两流直弧形板坯连铸机,为确保钢水全保护浇 注,提高铸坯质量,该连铸机大包浇注采用水口把持器手
动操作摘挂作业。而大包浇注末期下渣判断则完全依靠
大包操作人员的工作经验及观察,可靠性不高。同时由于
原有水口把持器设计缺陷,大包水口安装顶紧压力不足,
在生产过程中曾多次出现大包水口上部翻钢等问题,不仅
对生产组织影响较大,同时还造成了钢水的二次氧化,影 响到铸坯质量。为此,该厂通过探讨摸索考虑将原有水口
把持器升级为液压水口机械手从而确保操作便捷、顶紧
可靠,同时配套安装杭州谱诚VSD3000连铸钢包下碴自动
检测系统,以实现大包恒液面浇注及下渣的自动检测。
一、原有水口把持器升级改造
该厂原有水口把持器如图1所示,由底座、短臂曲轴、
支撑杆、配重及水口托圈组成,手动操作具有旋转功能的
支撑杆在短臂曲轴的限制下将水口安装在大包底部水口
上,然后在支撑杆后部悬挂配重使得水口顶紧在大包水
口上。
图1原有把持器示意图
1.底座;2.短臂曲轴;3.支撑杆;4.配重;5.水口托圈 此种水口把持器优点在于,因为设计结构简单操作方
便灵活、设备维护容易成本较低。但其缺点也十分明显: 由于支撑杆属于长细杆在使用过程中存在弯曲变形,使得 配重作用力并未全部作用到水口顶紧上;由于属于全部手 动操作,安装水口位置及配重作用力随操作工的个人习惯
而不同,无法保证顶紧标准;此外由于此类保持器机构简
单、稳定性不高,导致无法与高灵敏度的下渣自动检测系 统配套使用。为使用下渣自动检测系统,消除水口把持器
扇形段和拉矫机的用途和特点
影响扇形段寿命的原因分析
导致扇形段更换的主要原因有:(1)扇形段开口度超差;(2)三节辊不转,轴承损坏塌陷,三节辊中间轴断裂等故障;(3)发生漏钢事故,钢水流到扇形段上;(4)夹紧油缸漏油,油缸控制阀故障,(5)干油分配器堵塞故障;(6)电气控制元件故障。
扇形段是连铸过程中主要设备之一,扇形段制造水平的高低,将直接影响到被轧制板坯厚度的均匀性,对其质量起着十分重要的作用。本文以我厂与日本JSP公司合作为宝钢生产的2 300
mm厚板连铸机中S3-4扇形段为例,对扇形段中关键件的加工质量的控制和装配精度的调整应注意的事项加以阐述。
扇形段开口度超差的原因分析
开口度超差易造成铸坯表面裂纹、鼓肚等缺陷,是影响铸坯质量的关键参数之一。在扇形段整备过程中,扇形段开口度通过调整辊缝值实现。开口度超差的主要原因有:(1)扇形段辊缝值在扇形段对中台上测量时,处于水平状态,上线后处于非水平状态会出现下挠现象,使在线辊缝值与线下整备时的辊缝值出现偏差;(2)扇形段内外框架拉钢受热应力影响而产生变形;(3)三节辊表面磨损使开口度发生变化;(4)三节辊轴承使用一段时间后,游隙增大使开口度发生变化;(5)三节辊表面积渣、积水垢严重影响开口度精度;(6)三节辊受热及冷却不均发生挠性变形影响开口度精度。
(2)提高测量手段。原采用千分尺测量开口度,对测量人员技能要求高,读数误差大。改用精度更高的数显百分表,降低了人为读数误差,使用方便。
(3)提高调节手段。订制各规格调节垫片,包括铜或不锈钢材质的马蹄形调节垫片0.2~1mm规格若干,与奥钢联设备自带的调节垫片调配使用。对所有垫片进行去毛边及压平处理,并进行优化组合,可针对开口度不同的超差值搭配使用,对调节垫片进行粘接紧固,减小调节垫片变形量,解决了调节垫片在扇形段上的固定问题。
一、扇形段和拉矫机的用途和特点
扇形段和拉矫机的作用如下:
通过夹辊和侧导辊对带有液心的坯壳起支撑和导向作用,使其沿着预定的轨道前进,并限制它发生鼓肚变形;
连铸设备方坯扇形段工艺改进
连铸设备方坯扇形段工艺改进
1 主要组成结构
连铸生产中构成连铸线的单台连铸机一般称为扇形段,一般又分为弧形段(或弯曲段)、矫直段、水平段等。按铸坯的不同又可分为板坯扇形段、方坯扇形段、圆坯扇形段。
生产中最常见的是板坯扇形段和方坯扇形段,主要是在结晶器之后承担引流、冷却、导向作用。
1.1 主要组成
扇形段11处于水平位置,主要由机械装配、冷却系统、液压系统、润滑系统、识别标牌、防护板等部分组成。机械装配主要有:内、外弧框架、活动梁、Φ325自由辊装配、Φ325驱动辊装配、调节装置、导向轮装配等。
1.2 结构形式
扇形段11外弧框架底部带支承板且带水连接面,是现场与外部联接处。
内、外弧框架各装有5列辊子,中间为驱动辊,其余4列为自由辊。内弧框架中间驱动辊装在活动梁上,活动梁与压下缸靠缸头座联接成一体,压下缸上“十”字轴与支架联接,支架与内框架把合成一体。
自由辊列由长(辊身1220mm)、短(辊身740mm)两个自由辊装配并列安装组成;驱动辊由一根整辊装配组成,中间为剖分轴承。辊子均为中间冷却的实体辊。
上框架(包括活动梁)与下框架通过四角带有蜗轮蜗杆传动的梯形螺纹拉杆连接在一起。拉杆顶部装有用于平衡及防护的碟簧筒装置,碟簧筒上方装有安装时用于释放力的液压缸。扇形段辊缝调整靠四个拉杆的升降完成。拉杆升降由电源带动蜗杆-蜗轮(蜗杆减速机)通过梯形螺纹传动完成。扇形段的压下通过安装在内弧框架中间的两个压下缸实现的。
2 框架加工过程存在的问题及改进措施
2.1 框架加工存在问题
外框架加工时,工艺要求在D面焊工艺铁,以做加工基准用,且在装配时以此为基准测量。但实际加工中,因加工基准可按四周导柱孔及中间键槽口为基准,所以就没按工艺要求在D面焊接工艺铁。这对加工来说无所谓,但对装配过程测量影响非常大,使得装配过程测量无法进行,只能靠加工保证。此问题只能是在以后的操作过程中长一智,按工艺要求执行。
二钢连铸机检修施工方案
二钢连铸机检修施工方案
二钢2#、3#连铸机检修施工方案
一、工程概况
太钢第二炼钢厂坐落于太原市大同路,第二炼钢厂具有3条板坯连
铸生产线,为确保生产能够顺利进行,特将部分检修任务委托外单位施工。
根据太钢2021年度生产设备功能确保性定修成外委项目表,我方
施工范围为太钢二钢厂2#(1~9段)、3#(1~10段)连铸机扇形段、3#连铸机结晶器检修等。连铸机扇形段及结晶器结构复杂、安装要求精度高,它由机械系统、水系统、干油系统及液压系统组成;为了确保生产,我方组织高素质的施工人员,精心组织、精细施工,尽最大的力量来确保设备正常运行。
二、主要设备检修定量任务单
1、2#连铸机月检修量:扇形段3台次、拉矫段2台次、水
平段1台次等离线检修;
2、3#连铸机:扇形段1~10段检修月4台次(大段2个、小段2
个)、板坯结晶器5台次离线检修;在线加装扇形段、更改油缸。
3、主要检修设备实物量
2#连铸机扇形段重量分别为:1~5段32吨6~9段38吨3#连铸机扇形段重量分别为:1~6段24.2吨7~10段27.6吨3#连铸机结晶器重量为:吨
三、施工工期及进度计划
3.1、2#、3#连铸机检修任务从2021年1月1日已经开始,至2021年
1
二钢2#、3#连铸机检修施工方案
12月31日结束;
3.2、检修详情请见到附图网络施工进度计划;
四、施工组织
项目经理:苏君臣施工队短:张健 技术员:吉文俊、李金伟材料组:赵杰
钳工组:杨绍清组与、张志峰Avold重组:王文祥、于长利电工组:牟义军总计:52人
五、施工前准备
5.1技术资料准备工作
检修前期应做好资料的准备、图纸、说明书、检验规范、准备齐全,做好图纸会审,熟悉生产工艺,掌握设备技术性能,做好材料预算、施工预算。5.2施工现场准备工作
济钢弧形板坯连铸机香蕉座的测量与调整
第34卷第3期 2012年6月 山 东 Shandong 冶 金 Metallurgy Vo1.34 No.3 June 2012
J 4L “ ;经验交流} 牛1f竹1 1 竹1f竹1 r 济钢弧形板坯连铸机香蕉座的测量与调整
周 宁 (济南钢铁股份有限公司炼钢厂,山东济南250101)
摘要:济钢采用相对标高测量调整方法对弧形板坯连铸机香蕉座进行测量调整,即将工装上的假轴分别放入相邻u型座 内,测量两假轴的相对标高值,通过调整非基准U型座的相对标高值,实现对U型座基准的测量调整。该方法测量误差小、 用时少,扇形段顺弧效果好。 关键词:板坯连铸机;扇形段;香蕉座;基准;测量调整;相对标高法 中图分类号:TG333.13 文献标识码:B 文章编号:1004—4620(2012)03—0075—02
1 前言
现代弧形板坯连铸机扇形段均安装在大型焊接
结构的支撑导向框架上,支撑导向框架在正常浇铸
和事故拉拔时承受着自身重量、扇形段重量、板坯重 量、拉矫阻力以及热负荷等多种载荷的共同作用,负
载状况复杂。连铸机经过较长时间的运行后,因支 撑导向框架的磨损、变形和基础的不均匀沉降,导致
扇形段对弧精度降低。一旦扇形段对弧精度超出理 论允许范围,将会在拉坯过程中出现诸如拉坯阻力
增大,铸坯中间裂纹、偏析,甚至卧坯拉漏等问题。
为确保扇形段的对弧精度,利用机役大修时问定期 对支撑导向框架上的扇形段安装基准进行校验。安
装弧形段、矫直段的支撑导向座因其侧面形状类似 香蕉,俗称香蕉座,弧形段、矫直段三节辊的分布曲
线能否与铸机圆弧曲线或连续矫直曲线吻合,取决 于香蕉座上扇形段安装基准的准确。香蕉座的测量
与调整是支撑导向框架基准校验工作的重点和难点。
2板坯连铸机香蕉座结构形式与特点
济钢炼钢厂的4台板坯连铸机均采用香蕉座形
式的支撑框架,整个支撑框架分为大香蕉座、小香蕉 座及水平座3部分,从上到下依次用于安装弧形段、