
板坯连铸机扇形段辊子的选择与设计
连铸辊堆焊修复技术研究及应用
万方数据
万方数据
连铸辊堆焊修复技术研究及应用
专 业: 材料工程
硕 士 生: 徐 斌
导 师: 杜忠泽 教 授
刘俊良 高 工
摘 要
针对新钢连铸辊的使用情况,分析了不同连铸辊的失效形式,根据新钢连铸
辊的材质情况,选用焊丝 1Cr13Ni4Mo2,焊丝直径Ф3.2mm,匹配烧结焊剂 SJ301,
对不同直径大小的连铸辊进行堆焊试验,通过化学成分的分析、金相组织的观察
及宏观硬度的测定等手段对连铸辊表面堆焊层部位前后变化进行了系统分析。结
果表明不同直径的连铸辊热影响区组织不一样,直径小的晶粒较粗大,并有铁素
体存在,较大直径连铸辊组织基本由索氏体组织组成;不同直径大小的连铸辊,
焊缝组织基本相同,都是由马氏体+少量的铁素体组织组成。同时随着辊径的增大,
相对应的每层硬度略有增加。相同辊径大小的连铸辊从第一层到第三层硬度逐渐
减少。
对不同辊径大小的连铸辊采用不用的焊接工艺参数,进行堆焊试验后再采用
不同的热处理工艺,研究了不同的热处理工艺对堆焊层的影响,结果表明随着退
火温度的增大,连铸辊表面硬度逐渐降低;随辊径的增大连铸辊表面硬度增加。
随着退火温度由 580℃到降低到 500℃,焊缝组织也由贝氏体组织转变成马氏体组
织。
通过对不同的连铸辊采用不同的焊接工艺及热处理工艺进行堆焊,投入到连
铸机生产过程中,经证明采用堆焊的连铸辊寿命明显高于新辊水平,为此堆焊后
的连铸辊体现出良好的经济效益。
关键词:连铸辊;堆焊工艺;组织性能;热处理;应用
Research and Application on the Surfacing Welding
Technology of the Continuous Casting Roll
Specialty: Materials Engineering
Name: XU Bin
Instructors: Professor DU Zhong-ze
浅谈连铸机扇形段故障处理

浅谈 连铸机扇形段故障处理
摘要:扇形段的故障一直扰乱板坯连铸机的正常生产,经常出现扇形段架的非计划停工,严重影响了产品质量的稳定性,在一定程度上限制了生产水平。为此,本文先是对板坯连铸机情况进行了详细的分析,接着系统阐述了影响扇形段故障的根本原因,最后对板坯扇形段故障分析及控制措施做出了全面的剖析,希望可以为板坯连铸机的稳定运行有所帮助。
关键词:板坯连铸机;扇形段;根本原因
引言:连铸机扇形段是在结晶器内钢水一次冷却形成的薄壁高温板坯,进入二次冷却时,支撑、引导、弯曲和矫直板坯流动方向的装置。连铸机的扇形段对板坯质量和形状的内部缺陷有显著影响,在现代有效连铸生产实践中,板坯连铸机的维修成本和维修时间主要由管片的正常使用寿命决定,扇形段寿命通常根据在线使用寿命或多余钢材的数量来估计。
1.
板坯连铸机情况分析
连铸机扇形段的主要构造特征:一是辊系结构为小辊,密排通轴三个节辊;二是液压、轴承、防冻发动机冷却液、气路通过快速接头和扇形连接,拆装方便。三是通过驱动辊子由液压缸上升,通过扇形内外圆弧由四个液压缸上升;四是托辊系统冷却,通过滚动轴承外冷却和托辊内冷却,通过旋转接头连接;五是良好的辊道应用技术;六是在扇状段上应用了软夹紧、动态轻夯下等技术;七是采用智能扇状段控制技术等[1]。
随着板坯产量的增加和板坯连铸机段的使用和管理上生产变体的多样化,暴露出一些影响连铸机正常生产和产品质量的缺陷,段体本身寿命较短,维护设备备件的成本很高。经过研究探索,相关工作人员采取有效措施解决了设备冲击问题,使用部门的在线使用时间和实际通过率都有了很大的提高。 1.
影响扇形段寿命的原因分析
连铸机生产初期,经过试产试验,连铸机部门设备使用维护不理想,因设备本身原因多次停产,因多种原因被迫更换扇形段较为频繁, 更换的主要原因是在规定使用寿命内更换和轧辊磨损超标、托辊轴承座泄漏、托辊不转、压区跑偏报警、片材跑偏超标、连杆、拉杆等机械损坏,驱动辊筒轴颈螺栓损坏漏油、万向节严重漏水、漏钢、横堵等。从图1可以看出,真正影响板段寿命的主要原因是轴承组件漏水、辊子不转动、辊子间隙偏差和报警等。 以上三个原因在柏拉图身上都能看到,占总数的65.5%。组织进行6σ分析,依次排查失败原因并提出解决方案和改进计划。
连铸机的辊子装配的检测与维修汇总
连铸机的辊子装配的检测与维修
一、连铸机的介绍
1.连铸机的功能
把高温钢水连续不断地浇铸成具有一定断面形状和一定尺寸规格铸坯的生产工艺过程叫做
连续铸钢。
完成这一过程所需的设备叫连铸成套设备。浇钢设备、连铸机本体设备、切割区域设备、引
锭杆收集及输送设备的机电液一体化构成了连续铸钢核心部位设备,习惯上称为连铸机。
连铸机是一种用模具进行连续浇注钢水的大型生产线。生产出的钢坯经轧制,成为成品销售。
提高连铸自动化水平,对保证铸坯质量、提高连铸机的劳动生产率、增加连铸机的金属收得率起
着至关重要的作用。
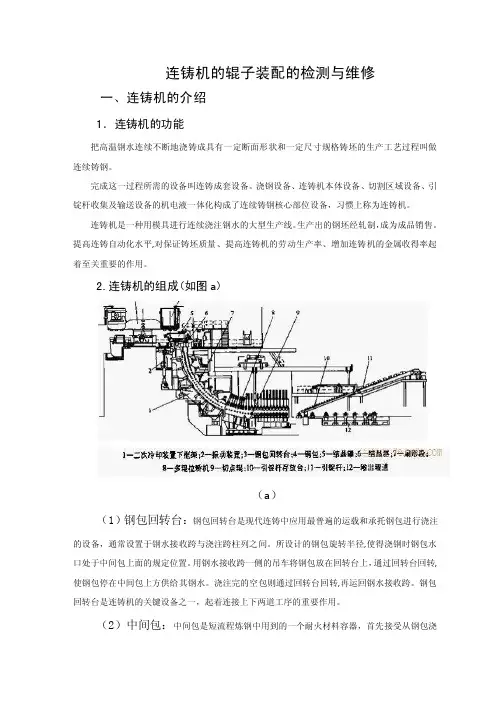
2.连铸机的组成(如图a)
(a)
(1)钢包回转台:钢包回转台是现代连铸中应用最普遍的运载和承托钢包进行浇注
的设备,通常设置于钢水接收跨与浇注跨柱列之间。所设计的钢包旋转半径,使得浇钢时钢包水
口处于中间包上面的规定位置。用钢水接收跨一侧的吊车将钢包放在回转台上,通过回转台回转,
使钢包停在中间包上方供给其钢水。浇注完的空包则通过回转台回转,再运回钢水接收跨。钢包
回转台是连铸机的关键设备之一,起着连接上下两道工序的重要作用。
(2)中间包:
中间包是短流程炼钢中用到的一个耐火材料容器,首先接受从钢包浇下来的钢水,然后再由中间包水口分配到各个结晶器中去,并且有着分流作用。对于多流连铸机,
由多水口中间包对钢液进行分流。
连浇作用。在多炉连浇时,中间包存储的钢液在换盛钢桶时起到衔接的作用。
减压作用。盛钢桶内液面高度有5~6m,冲击力很大,在浇铸过程中变化幅度也很大。中间
包液面高度比盛钢桶低,变化幅度也小得多,因此可用来稳定钢液浇铸过程,减小钢流对结晶器
凝固坯壳的冲刷。
保护作用。通过中间包液面的覆盖剂,长水口以及其他保护装置,减少中间包中的钢液受外
界的污染。
清除杂质作用。中间包作为钢液凝固之前所经过的最后一个耐火材料容器,对钢的质量有着
重要的影响,应该尽可能使钢中非金属夹杂物的颗粒在处于液体状态时排除掉。
(3)结晶器: 结晶器承接从中间包注入的钢水并使之按规定断面形状凝固成坚固
板坯连铸机辊缝控制技术在生产中的应用

・18・ 重型机械 2011 NO.5
板坯连铸机辊缝控制技术在生产中的应用
高凌云,张尚诚,国 瑞
(酒钢检修工程部碳钢薄板检修作业区,甘肃嘉峪关735100)
摘要:针对酒钢碳钢薄板厂6号连铸机板坯中心裂纹问题,对辊缝设定值进行了改进,并进行 了生产实践,最终通过多方面共同努力,成功克服了板坯中心裂纹,使连铸坯质量合格率由97%左右 提高到99.7%以上。 关键词:连铸机;板坯;中心裂纹;辊缝设定 中图分类号:TF341.6 文献标识码:A 文章编号:1001—196X(2011)05—0018—02
Application of gap control technology in slab caster
GAO Ling—yun,ZHANG Shang—cheng,GUO Rui
(JISCO Hongxing Iron&steel Stock Co.,Ltd.,Jiayuguan 735100,China)
Abstract:For the central crack of slab in No.6 caster of Jiuquan Iron and Steel Company,the roller gap set・ ting was improved and the test was performed in production.Eventually central crack of slab was eliminated successfully by several effo ̄s.and the slab pass ratio is up to 99.7%from about 97%. Key words:caster;slab;central crack;roller gap setting
1 日IJ舌
酒钢集团碳钢薄板厂6号板坯连铸机是
2005年年底投产的常规板坯连铸机,连铸坯产
板坯连铸机高精度扇形段的应用与发展

2010
年第5
期梅山科技·53·
檭檭檭檭
檭
檭檭檭檭檭殐
殐殐殐
综述
板坯连铸机高精度扇形段的应用与发展
宣守蓉1
汪洪峰2
(1.
梅山钢铁公司技术中心2.
梅山钢铁公司炼钢厂南京210039)
摘要:
依赖于可以远程控制的高精度扇形段的动态轻压下技术可使连铸坯内部质量特
别是中心偏析得到较大改善,
大大提高产品质量及经济效益。
着重对不同结构形式和控制方
式的高精度扇形段进行了分析和比较,
指出SMART
扇形段和CyberLink
扇形段将成为板坯连
铸机高精度扇形段发展的趋势。
关键词:
板坯连铸机;
扇形段;
动态轻压下
ApplicationandDevelopmentofHighAccuracySegmentforSlabContinuousCaster
XuanShourong1
WangHongfeng2
(1.TechnologyCenterofMeishanIron&SteelCo.,
2.SteelmakingPlantofMeishanIron&SteelCo.,Nanjing210039)
Keywords:slabcontinuouscaster;segment;dynamicsoftreduction
连铸动态轻压下技术是20
世纪90
年代中后
期,
随着高精度液压扇形段制造和远程控制技术
的进步而产生的提高连铸坯质量的一种经济高效
的新技术,
它通过在连铸坯凝固区域末端施加压
力产生一定的压下量来补偿铸坯的凝固收缩量,
防止晶间富集溶质元素的钢液向铸坯中心横向流
动,
促进钢液中的溶质元素进行重新分配,
从而使
铸坯的凝固组织更加均匀致密,
以减少铸坯中心
偏析和中心疏松。
动态轻压下技术主要由热跟踪
模型、
自动调节系统和能够实现远程控制的高精
度扇形段3
个部分组成。
高精度扇形段根据指令
动态调整液压缸压力设置,
从而改变辊缝和压下
量,
保证非稳态浇铸的轻压下效果。
动态辊缝调
整装置是高精度扇形段的核心,
其结构形式和控
制方式对辊缝精度具有直接和决定性的影响。
1
扇形段和拉矫机的用途和特点

影响扇形段寿命的原因分析
导致扇形段更换的主要原因有:(1)扇形段开口度超差;(2)三节辊不转,轴承损坏塌陷,三节辊中间轴断裂等故障;(3)发生漏钢事故,钢水流到扇形段上;(4)夹紧油缸漏油,油缸控制阀故障,(5)干油分配器堵塞故障;(6)电气控制元件故障。
扇形段是连铸过程中主要设备之一,扇形段制造水平的高低,将直接影响到被轧制板坯厚度的均匀性,对其质量起着十分重要的作用。本文以我厂与日本JSP公司合作为宝钢生产的2 300
mm厚板连铸机中S3-4扇形段为例,对扇形段中关键件的加工质量的控制和装配精度的调整应注意的事项加以阐述。
扇形段开口度超差的原因分析
开口度超差易造成铸坯表面裂纹、鼓肚等缺陷,是影响铸坯质量的关键参数之一。在扇形段整备过程中,扇形段开口度通过调整辊缝值实现。开口度超差的主要原因有:(1)扇形段辊缝值在扇形段对中台上测量时,处于水平状态,上线后处于非水平状态会出现下挠现象,使在线辊缝值与线下整备时的辊缝值出现偏差;(2)扇形段内外框架拉钢受热应力影响而产生变形;(3)三节辊表面磨损使开口度发生变化;(4)三节辊轴承使用一段时间后,游隙增大使开口度发生变化;(5)三节辊表面积渣、积水垢严重影响开口度精度;(6)三节辊受热及冷却不均发生挠性变形影响开口度精度。
(2)提高测量手段。原采用千分尺测量开口度,对测量人员技能要求高,读数误差大。改用精度更高的数显百分表,降低了人为读数误差,使用方便。
(3)提高调节手段。订制各规格调节垫片,包括铜或不锈钢材质的马蹄形调节垫片0.2~1mm规格若干,与奥钢联设备自带的调节垫片调配使用。对所有垫片进行去毛边及压平处理,并进行优化组合,可针对开口度不同的超差值搭配使用,对调节垫片进行粘接紧固,减小调节垫片变形量,解决了调节垫片在扇形段上的固定问题。
一、扇形段和拉矫机的用途和特点
扇形段和拉矫机的作用如下:
通过夹辊和侧导辊对带有液心的坯壳起支撑和导向作用,使其沿着预定的轨道前进,并限制它发生鼓肚变形;
扇形段维修对中台设计及操作要领
龙源期刊网
扇形段维修对中台设计及操作要领
作者:王喆
来源:《数字化用户》2014年第02期
【摘 要】本文主要阐述的是北海诚德1600mm不锈钢板坯连铸机扇形段维修对中台的设计以及操作要领。该连铸机主要生产厚度为180mm和200mm的不锈钢板坯,在线设备共有10个扇形段,其中1-6为弧形段,7-8为矫直段,9-10为水平段。此扇形段对中台共有4个工位,用于扇形段上、下框架维修,辊子对中以及辊缝调整等。
【关键词】板坯连铸机 扇形段维修对中台 辊子对中 辊缝调整
在连铸设备中,维修区的设备虽然不直接参与连铸生产过程,但其对连铸生产的顺利进行起着相当重要的作用。其中扇形段维修对中台、弯曲段维修对中台、结晶器维修对中台是维修区中三个重要的维修对中设备,它们是连铸机生产重要的质量保证,其对中精度的高低将直接影响铸坯的质量。
一、扇形段维修对中台简介
扇形段在使用过程中难免产生故障, 而一旦发生故障如何进行高质量的快速检修,并且每台经过检修的设备都需要具有良好的互换性和定位的准确性,这就需要设计一台高精度的扇形段维修对中台。扇形段维修对中台是个测量工具,同时也是检验工具,要求准确性高,定位精度高,重复精度高[1]。
二、扇形段维修对中台的设计
(一)装配图设计
此扇形段维修对中台(见图1)共有四个工位:扇形段1-6上框架维修对中台、扇形段1-6下框架维修对中台、扇形段7-10上框架维修对中台、扇形段7-10下框架维修对中台。根据连铸机的总体设计,其中扇形段1-6为弧形段,扇形段7-8为矫直段,扇形段9-10为水平段。
(二)支承座的设计
扇形段维修对中台首先要保证扇形段有个稳定的支承结构,且互换性良好。由于扇形段上、下框架的结构不同,所以扇形段上框架的支承座(见图2)和扇形段下框架的支承座也有区别(见图3)。
连铸机扇形段自由辊结构改造
第l8卷第3期 2012年6月 宽厚板 Vo1.18,No.3 WIDE AND HEAVY PLATE Ju庙e 2012・43・
・冶金设备・
连铸机扇形段自由辊结构改造
庞少伟李敏 (安阳钢铁股份有限公司)
摘要对连铸机扇形段自由辊两分节处断裂及漏水情况进行跟踪观察与分析,提出改造优化分节处结 构,通过离线辊子修复,改制连接轴套尺寸及密封圈型号,实现了扇形段辊子备件统一,断辊和漏水现象得到解 决。 关键词连铸机扇形段自由辊断裂
Structure Modification on Free Roller of
Continuous Caster Segment Section
Pang Shaowei and Li Min (Anyang Iron and Steel Co.Ltd)
Abstract Tracking observation and analysis have been performed on breakage and water leakage at split parts of free roller in segment section of continuous caster.The solution to med ̄y and optimize the structure at the split parts 0f free roller has been raised.The unification of spare parts ofthe rollers for segment sections has been finally achieved by mode."ing the size ofthe connecting shaft sleeves and the type of sealing tings.The phenomenon of roller breakage and water leakage has been solved. Keywords Continuous caster,Segment section,Free roller,Breakage
板坯连铸机扇形段更换导轨的安装及安装工具
金属世界2009年第5期1概述
大型板坯连铸机为了实现维修方便,连铸机的
扇形段一般都安装有扇形段更换装置,目前扇形段
更换方式有三种,a、将整个弧形扇形段安装在一个
车架上,进行整个后退以实现更换;b、在扇形段的
旁边安装一弧形导轨,导轨上设有更换小车,使弧
形扇形段横移到更换小车上以实现更换;c、采用扇
形段更换导轨,扇形段专用吊具吊住扇形段沿更换
导轨吊出以实现更换。使用最多的方式是最后一
种,最后一种又分为两种形式,第一种形式是半导
轨式,多用于上装式引锭杆的连铸机上,更换导轨
只在下半段,导轨由弧的中心沿径向方向呈直线
状,导轨的上端设有更换吊车,更换吊车由卷扬装
置驱动沿弧线运动,更换吊车上设有可随吊车移动
的更换导轨,可随车移动的更换导轨能与任一更换
导轨的下半段对接,从而使扇形段直接沿导轨移动
到更换吊车上,由更换吊车移出;第二种形式是全
导轨式,多用于下装式引锭杆的连铸机上,导轨不
与扇形段直接接触,导轨焊接在预埋钢板上,扇形段更换时,由专用吊具门型架沿导轨直接吊扇形段
耳轴,再沿导轨吊出。全导轨式在更换导轨接近弧
中心时,由沿径向方向过渡到竖直方向排列。安钢
1500板坯连铸机弧形扇形段更换导轨就是第c种
方式的最后一种形式。如图1所示
2安装方法
2.1定位方法
安装扇形段更换导轨的关键是使更换导轨能
正确定位。要获得正确定位必须先使扇形段在支撑
框架上实现定位,然后再把专用吊具的门型架放入
正确位置,这样根据门型架上的导轮就能实现扇形
段更换导轨的定位。用上述定位方法来定位很难实
现,根据上述方法设计一安装工具,此安装工具能
代替扇形段实现在支撑框架上的定位又能代替专
用吊具的门型架实现扇形段更换导轨的定位。
2.2安装工具
安装工具的必须具备两个功用,第一必须和
扇形段的定位方式相同,能象扇形段一样的安装板坯连铸机扇形段更换导轨的安装及安装工具
虞芳
(酒泉钢铁(集团)有限责任公司设计院,甘肃嘉峪关735100)
摘要:本文叙述了安钢1500板坯连铸机扇形段更换导轨的定位原理和安装工具,说明了使用安装工具的安装大型设备的特点及效果,并指明了安装大型设备一种新的思路。关键词:扇形段导轨;安装
提高连铸机扇形段使用寿命的技术浅析
提高连铸机扇形段使用寿命的技术浅析
摘要:扇形段是连铸工艺中的重要设备之一,是引导铸坯,并促使铸坯坯壳继续增长直至完全凝固的设备。其功能是抑制由于钢水静压力引起的铸坯鼓肚变形;在板坯凝固末端可实施大压下的功能,可有效减少中心偏析和疏松,并引导和夹送引锭杆,对钢坯质量起着关键性作用。通过对新钢连铸机扇形段存在的问题进行分析,进行相应的技术改进,提高产品质量、降低耗能、减轻工人维保强度,取得良好的经济效益。
关键词:扇形段;连铸机;轴承
?
1前言
扇形段是连铸机的重要组成部分,分为弧形段、矫直段、水平段三种,是集机械、干油润滑、水冷系统于一体的关键设备。每个扇形段由自由辊和驱动辊两种辊子、上下框架、夹紧装置、驱动辊压下装置、喷嘴装配等构成。扇形段传动辊由电机、齿轮减速机、万向轴等构成。驱动装置通过万向轴穿过二冷室壁与驱动辊的中间法兰相连接。扇形段的框架都是大型的焊接件,在上下框架上分别安装着内弧和外弧侧的辊子。辊子的对中是在线下对中台上,利用样板检测再通过调整轴承座的垫片来实现。在上下框架上,还安装着各种冷却水配管、液压配管、压缩空气和润滑配管。在上框架上安装有一对可升降的传动辊液压缸,另外还有四个夹紧液压缸,整个扇形段通过螺栓和圆柱销固定在香蕉底座或基础框架上,同时还装有可以快速换装的水座。随着生产节奏的加快,连铸浇筑速度的提升,加上扇形段工况环境恶劣,受高温、粉尘、潮湿等因素的影响,扇形段框架锈蚀严重,已严重影响了产品质量。
2扇形段存在问题分析
扇形段的好坏不但直接影响着连铸机能否正常生产,而且对铸坯质量高低也有重要影响,其主要作用是夹持、引导、冷却、铸坯。本文对扇形段故障的情况进行了分析,针对影响其在线使用寿命的因素制定了一系列解决方案,使其实现了预防性维修,继而使扇形段达到预期使用寿命。这项研究的进展除了对扇形段的应用有利,也是现代化宽板坯连铸机生产的根本需求。