
洗料管操作作业指导书
注塑机洗料管作业指导书
TQ-ZS-001
目的:规范洗机操作、节约原材料
操作要领:
一、准备:
1、根据要生产的材料和颜色,并弄清楚原料管中的残余料和颜色,来确定洗料
管的材料
2、将注塑机工作台清理干净、注塑机台上在洗料管前不允许有任何杂物
3、设定所需要的洗料管温度,并准备分离料块的工具,以及承装料块的小塑料
筐
二、操作:
1、检查料管的温度是否达到,并检查保压大小是否达到要求
2、将料管中的残料射空,加入清洗材料,注射,注意仔细区分射出的材料,并将
分出的原料、杂混废料区别分入不同的小塑料筐中
3、如要生产透明或白色的产品,要求SM250以上的机台,首先将射嘴拆下,用煤
气烧干净,然后用废油或清洗液清洗。
三、善后
1、设定的将生产的原料所需要的成型温度
2、清洗机台,将剩余原料及所分好的料块交回仓库及粉料房
3、登记所用原料、所产生的废料的重量
重点:
1、合理安排注塑计划,将相同或相近原料的产品安排在同一机台,做到“多换模、
少洗料管”。
2、仔细区分料管射出的原料,除杂混料为废料外,其余基本可回收重新使用。
注意事项:
1、禁止用那些溶胶温度很低的塑胶料冲洗料管(如:PU、TPR、TPE等)
2、如需要生产透明产品,不能用POM冲洗料管,造成塑胶料损耗更大
3、洗料管原料的熔点温度应高于料管残余料熔点温度
4、如将要生产的原料与残留料管中的原料相同,采用同一材料清洗
拟定:黄永 茹汉郎 审核:
天旗运动用品(宁波)有限公司
2003-12
SMT PCB板印刷清洗作业指导书

表格编号生效日期版 本作业基本流程图辅料防静电手套无水酒精无尘擦纸2.已贴片的PCB 进行锡膏清理时,异形元件取下用酒精清洗后需再次利用,CPU 和Flash 元件洗完后要进行烘烤.(烘烤120℃/12小时)1.由印刷操作工或班长指定专人进行印刷不良品板处理防止静电损坏元件3.清洗的PCB 板需进行外观检查,重点检查以下位置:防静电毛刷超声波清洗仪防静电物料盒一、目的:对印刷不良的产品进行板面清理,保证板面清洁,确保PCB再次利用,防止后道工序产生锡珠、堵孔问题。
二、具体作业步骤及要求:1.准备好PCB清洗用的工具,作业前配戴防静手腕,双手配戴手套。
3.将物料盒内倒入1/3料盒高度无水酒精.用酒精清洗已去除板面辅料的PCB 板,用防静电毛刷蘸酒精来回刷洗PCB 至少3次,IC 处刷洗5次以上(图二),以上清洗完成后需用干净的无水酒精再刷一遍,防止板面有脏污。
清洗完成后用专用容器盛装清洗用的酒精,每天进行沉淀物处理,至少每周一次更换清洗酒精,实际清洗过程按清洗液的清洁度调整更换频次。
9.作业完成将工具、废弃辅料做好标识放在指定位置,定期进行处理,做好现场6S 。
三、作业注意事项:治 具/工 具铲 刀1392011CSMT 工艺指导书作业名称PCB板清洗编制: 审核: 批准: 入册编号:7.将清洗检查完成的PCB 板放入放入烤箱烘烤半个小时,温度设定120℃.8.从烤箱取出PCB 板,并在PCB 工艺边上贴10mm 长高温交代,写上QX(清洗),此部分PCB 需由班长进行确认无问题后方可印刷,炉后检查人员重点对此类产品外观进行检查控制(图五)4.需要进行BGA 贴装的产品,还要把清洗完的PCB 板再次放入超声波清洗仪清洗,时间约5min 5.用无尘纸擦拭板面酒精,并用气枪将板吹一遍,,重点是板孔、IC 处(图三四)6.用显微镜检查PCB 是否清洗干净,重点检查PCB 板边、定位孔、元件孔和按键位置的清洁度2.用铲刀将印刷不良的PCB板上的锡膏、红胶清理掉(图一),清理的辅料放在废弃辅料回收盒里,清理过程注意不可划伤PCB板面。
110kV输电线路绝缘子带电绝缘清洗剂清洗作业指导书
110kV输电线路绝缘子带电绝缘清洗剂清洗作业指导书前言输电线路是电力系统的重要组成部分,它担负着输送电能的任务。
而绝缘子是线路绝缘的主要元件,用来悬吊导线使之与杆塔绝缘,保证线路具有可靠的电气绝缘强度。
所以对线路绝缘子进行带电化学绝缘清洗剂清洗是十分必要的。
特别是璃绝缘子,大部分是钟罩式,其伞裙窝较深,雨水不能自洁。
在国内发生污闪的几率较大,而且国内尚没有具体有效的清污方法。
在发达国外,大多采用直升机进行清洗,去年广州亚运会期间,也采用了直升机清洗的方法;但是其成本投入较大,大面积实施不太现实。
采用化学绝缘清洗剂带电清洗是保障输电线路正常运行比较科学有效措施。
为了使高压带电化学绝缘清洗剂清洗线路绝缘子施工现场标准化作业的管理,使作业活动有章可循,使作业安全风险评估和过程控制规范化,保证作业全过程的安全和质量,特制定本作业指导书。
本作业指导书对化学绝缘清洗剂清洗线路绝缘子的工作的操作步骤、技术要点、安全注意事项、安全风险分析及预控措施等方面内容进行了详细的规范。
在编写过程中参照了国家标准、行业标准、南方电网标准及相关的技术规范、规定,并充分考虑了江门供电局输电线路的实际情况。
将对江门供电局输电线路防污闪工作起到至关重要的作用。
目录1 范围 (3)2 规范性引用文件 (3)3 技术支持文件 (3)4 术语和定义 (3)5 安全风险分析及预控措施 (4)6 作业准备 (5)7 工期定额 (7)8 作业流程 (8)9 实施作业操作步骤 (9)10 作业项目、工艺要求和质量标准 (11)11 作业中可能出现的主要异常现象及对策 (12)12 作业后的验收与交接 (12)13 附录 (13)1范围本作业指导书适用于江门供电局110kV输电线路绝缘子带电防污闪维护工作。
2规范性引用文件下列文件中的条款通过本作业指导书的引用而成为本作业指导书的条款。
凡是注明日期的引用文件,其随后修改的或修订的新版本均不适用本作业指导书;凡是不注明日期的引用文件,其随后修订的新版本均适用于本作业指导书。
管式灭菌机操作指导书

管式灭菌机作业指导书一.目的规定管式灭菌机的作业规则。
二.范围适用预处理处理灭菌工序的管式灭菌机操作。
三.程序1.开机前准备1.1、检查压缩空气的压力是否达到0.6mpa;1.2、检查蒸气压力是否达到0.6mpa;1.3、检查冷却水压是否达到0.3mpa;1.4、检查管路连接是否与所生产产品符合;1.5、检查仪表显示是否正确;1.6、检查各开关是否都打到自动位置;1.7、检查紧急停机开关是否释放;1.8、检查报警装置是否灵敏。
2.开机2.1 打开电源进入初始状态。
2.2 检查纯净水是否送上(纯净水泵开关在CIP间配电柜上)。
2.3 检查热水缸水位,开启均质机冷却启动、压缩空气、均质机冷却水。
2.4 灭菌参数的设置根据生产部通知在开机前另行更改。
(UHT灭菌温度138℃,出料温度30℃设置一次即可)2.5换洗罐中的滤网,对其清洗,根据使用情况及时更换新滤网,要求干净、无破损,在生产中,每打三批半成品,还应对滤网拆检一次。
2.6检查配料至待装缸的管道,根据生产品种,检查是否消毒。
根据生产品种,检查待装缸是否消毒,确定缸内无存水,连接配料至待装,待装至管杀的管道。
2.7在配料人员通知半成品合格后,方可打料,检查管道连接、阀门开启是否正确,在顶出全部管道积水后,将配料缸物料打入待装缸。
2.8根据生产品种及生产工艺对半成品采取降温,适量后开启搅拌。
2.9检查待装缸到管杀的管道、阀门开启是否正确,用物料将管道内积水顶出管道,检查CIP清洗阀门是否在关闭位置。
2.10在与灌装相邻的窗户挂出本次生产产品标识牌,并监督中亚机包装膜与所生产品种是否一致。
2.11开机点击初始状态页面中,输入账号(admin)密码(63942)“自动模式”按键,在出现的新页面中点“无菌”(应变为红色)“进入”键,系统进入自动模式页面,点击页面右下方“主开关”键,在弹出的新页面中点“启动机器”,开始运转,点“×”关闭窗口。
3.消毒3.1 机器运转后先“循环启动”120秒,计时结束后再有120秒的“准备升温”时间,此时均质机启动,计时结束后进去“等待消毒温度”;在此期间应关闭冰水进水阀门,关闭消冷阀手动阀门3.2 在升温期间,注意观察回流温度,适当调整消冷阀;3.3 适当调整热压阀,使温水回流压力保持在0.4mpa,在压力表失灵的情况下,可根据热水回流挡片的位置来调整,时期保持在4-5。
09清洗消毒管理制度
09清洗消毒管理制度清洗、消毒作业指导书 JD/Q7.5.1-01/E清洗、消毒作业指导书1、目的:控制产品的微生物指标~提高并稳定产品质量2、范围:适用于车间工艺线3、内容:3.1、发酵工段3.1.1、清洗3.1.1.1、清洗范围:种子罐、种浆罐、发酵罐、稀释蜜罐以及相关管路、阀门、泵、排污口、取样口等。
3.1.1.2、清洗程序:水洗二至三遍?CIP洗?清水冲洗,或空消, 3.1.1.3、清洗要求:A:清水冲洗至排出的清洗水干净无泡沫。
B:碱液浓度2,3%~温度85?以上~热碱清洗至少15min~种浆罐用碱清洗时可根据生产节奏适当采用泡罐2小时以增加清洗灭菌效果。
C:各条管路、各取样阀、排污阀、压力传感器排污阀在清洗时必须有少量水,碱,排出~消除死角。
D:清洗完毕后的罐~管路中不得残留物料。
E:长时间停机应将乳化剂放出过滤~清洗乳化剂罐、泵、管路等~开机时再加入。
3.1.2、消毒:3.1.2.1、消毒范围:种浆罐、种子罐、发酵罐及稀蜜罐及相关管路阀门等,地面、空气过滤器及风机风管路。
3.1.2.2、要求:版本/修订状记:A/00 共6页第1页清洗、消毒作业指导书 JD/Q7.5.1-01/EA:蒸汽消毒时罐内温度必须大于90?时间不少于30分钟~管路用手摸烫手~各取样排污口有少量蒸汽排出。
B:风机系统甲醛熏蒸~每次1.5L~每台风机都要启动5,10分钟。
C:注意:空消后的罐只能在打开排空或罐盖后才可以加冷水~防止罐内形成负压损害罐体:3.1.3、卫生3.1.3.1、卫生范围:仍执行原有划分的卫生责任区域3.1.3.2、卫生要求:A:责任区地面干净无杂物~设备,包括管路、罐、泵等,上无尘土无污垢,每天用漂白粉水将地面消毒一次,大夜班下班前完成,。
B:操作间物品摆放整齐干净~不得摆放与生产无关的物品、食品等 C:操作间要做到窗明几净~一尘不染。
D:清洗用具定点存放。
E:发酵罐清洗完以后或接完种、清洗完接种管路以后稀蜜罐清洗完后地沟一定要冲洗干净。
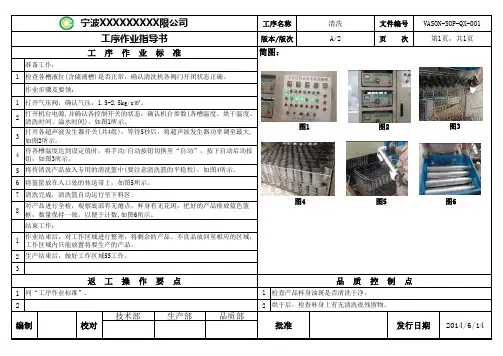
清洗工序作业指导书
11234
5678
1
23
112
2工序作业指导书
版本/版次
A/2
页 次
第1页,共1页
宁波XXXXXXXXX限公司
工序名称清洗文件编号VASON-SOP-QX-001工 序 作 业 标 准
简图:
准备工作:
检查各槽液位(含储液槽)是否正常,确认清洗机各阀门开闭状态正确。
作业步骤及要领:
打开气压阀,确认气压:1.5-2.5kg/c㎡。
打开机台电源,并确认各控制开关的状态,确认机台参数(各槽温度、烘干温度、清洗时间、溢水时间),如图1所示。
打开各超声波发生器开关(共4组),等待5秒后,将超声波发生器功率调至最大,如图2所示。
待各槽温度达到设定值时,将手动/自动按钮切换至“自动”,按下自动启动按钮,如图3所示。
将待清洗产品放入专用的清洗篮中(要注意清洗篮的平稳性),如图4所示。
烘干后,检查杯身上有无清洗夜残留物。
将篮筐放在入口处的传送带上,如图5所示。
清洗完成,清洗篮自动运行至下料区。
对产品进行全检,观察底部有无瘪点,杯身有无花斑,把好的产品排放蓝色篮框,数量保持一致,以便于计数,如图6所示。
结束工作:作业结束后,对工作区域进行整理,将剩余的产品、不良品放回至相应的区域,工作区域内只能放置将要生产的产品。
生产结束后,做好工作区域5S工作。
返 工 操 作 要 点
品 质 控 制 点
同“工序作业标准”.检查产品杯身油斑是否清洗干净,编制
校对
技术部
生产部批准
发行日期
2014/6/14
品质部
图3
图5
图4图3
图1图2图6。
【最新】关键岗位作业指导书-范文word版 (4页)

本文部分内容来自网络整理,本司不为其真实性负责,如有异议或侵权请及时联系,本司将立即删除!== 本文为word格式,下载后可方便编辑和修改! ==关键岗位作业指导书篇一:关键岗位作业指导书清洗消毒作业指导书必须使用流水清洗原料,且保持原料完全浸没于水中。
原料清洗干净后转入消毒池内浸泡消毒,消毒时间不低于3分钟。
根据原料的不同控制好消毒液浓度,洋葱消毒的浓度为100-150PPM。
消毒池内每30分钟补充次氯酸钠消毒液30克以保持消毒液浓度。
消毒液每班次更换一次。
漂烫作业指导书链条漂烫线适合漂烫叶菜产品,螺旋烫锅适合漂烫其他产品。
漂烫前应保证温度达到98±2℃以上,气压供应正常。
使用链条漂烫线时,破旧周转筐不得用于漂烫,装料不可超过周转筐一半体积,要求操作人员持续搅动原料以达到漂烫均匀之效果,同时及时将遗留在烫烫池内的变色过熟原料捞出废弃;使用螺旋烫锅时,原料投入前要适当沥水,避免因冷水加入降低漂烫水温。
漂烫时间视产品品种、原料老嫩程度而确定。
冷却作业指导书要求漂烫后的产品立即投入到冷却水中进行冷却,操作员每30分钟监控冷却水及冷却后产品的中心温度,西兰花与白花菜漂烫后分两次进行冷却,一次冷却水的温度要求在35℃以下,产品冷却后中心温度达到40℃以下,二次冷却水的温度控制在10℃以下,产品中心温度控制在10℃以下;冷却水温度升高时加冰处理,操作员按要求监控冷却水的温度。
速冻作业指导书速冻前应保证机体得到彻底清洗并降温至-30℃以下,原料得到充分沥水处理。
原料进入速度应控制在每分钟30kg以内,并由专人负责手工摊平在网带上。
速冻速度以保证产品完全冻结为前提。
如发现产品冻结不良,应立即停止进料,并检查速冻机温度、入料速度及设备运转速度,进行适当调节。
不良品应重新冻结处理。
工作结束后及时清理设备,做好卫生保持和除霜工作,以上必须安排两人同时负责。
篇二:关键岗位作业指导书(201X0311)关键岗位作业指导书1.相关法律依据1.1《中华人民共和国食品安全法》1.2《关于食品生产企业关键岗位人员实行持证上岗的通知》(闽质监食〔201X〕218号)1.3《关于食品生产企业质量管理负责人实行持证上岗的通知》(闽质监食(201X)560号)2.关键岗位范畴2.1质量管理负责人获得食品生产许可证的企业至少要有一名质量管理负责人取得关键岗位证书。
生产车间作业指导书
生产车间作业指导书生产车间作业指导书一、前言生产车间作业指导书是企业生产管理的重要组成部分,其目的是为了规范生产作业流程,确保产品质量,提高生产效率。
本指导书主要面向车间操作人员,旨在帮助他们更好地理解和掌握工艺流程、操作规范和安全注意事项等内容。
二、工艺流程1. 工艺流程概述(1)准备工作:包括清洗设备、备料、检查设备状态等。
(2)加工:按照工艺要求进行加工。
(3)检验:对产品进行检验,确保符合质量标准。
(4)包装:将产品包装好,做好标识和记录。
2. 工艺流程详细说明(1)准备工作:① 清洗设备:在开始加工前需要对设备进行清洗,以确保设备干净卫生。
② 备料:根据所需的原材料种类和数量进行备料。
③ 检查设备状态:检查设备是否正常运转,并且需要对关键部件进行检查。
(2)加工:① 开始加工前需要对设备进行调整,以满足不同产品的要求。
② 加工中需要严格按照工艺要求操作,保证产品质量。
③ 加工过程中需要注意安全,避免发生意外事故。
(3)检验:① 检验产品外观:对产品外观进行检查,确保符合质量标准。
② 检验产品尺寸:对产品尺寸进行测量,确保符合质量标准。
③检验产品性能:对产品性能进行测试,确保符合质量标准。
(4)包装:① 包装前需要清洗包装材料,避免污染产品。
② 包装时需要按照标准进行包装,并且做好标识和记录。
三、操作规范1. 设备操作规范(1)严格按照设备使用说明书操作设备。
(2)设备运转时需要注意安全,避免发生意外事故。
(3)设备维护时需要定期清洗、润滑和更换易损件。
2. 原材料操作规范(1)原材料进厂前需要进行检查,并做好记录。
(2)原材料存放时需要注意防潮、防晒和防火等措施。
(3)原材料使用时需要按照配比要求使用,并且避免混用。
3. 产品操作规范(1)产品加工时需要按照工艺要求进行操作。
(2)产品存放时需要注意防潮、防晒和防火等措施。
(3)产品包装时需要按照标准进行包装,并且做好标识和记录。
四、安全注意事项1. 设备安全(1)设备运转时需要注意安全,避免发生意外事故。
管道坡口加工组对焊接作业指导书
管道坡口加工组对焊接作业指导书一、前言管道坡口加工、组对、焊接作业是管道工程施工中非常重要的环节,直接关系到管道工程的质量和安全。
本作业指导书旨在对管道坡口加工、组对、焊接作业进行详细的介绍和指导,以确保在施工过程中能够正确进行相关操作,达到预期的效果。
二、管道坡口加工1.坡口加工前准备工作1.1清除管道表面的杂质、砂浆等物质。
1.2使用合适的工具对管道进行处理,如割管、修边等。
1.3确定坡口类型和尺寸,并按照要求进行加工。
2.坡口加工操作步骤2.1根据坡口类型和尺寸要求,在管道上标记出加工位置。
2.2使用合适的工具对管道进行加工,如割口、修边等。
2.3检查坡口加工质量,保证加工面平整,无任何毛刺或凹凸不平。
三、管道组对1.组对前准备工作1.1清洗管道内部,确保无杂质和污物。
1.2检查管道的几何尺寸和形状,确保满足设计要求。
1.3准备好组对所需的工具和设备,如液压千斤顶等。
2.组对操作步骤2.1对组对的管道进行标记,确定组对位置和方向。
2.2使用液压千斤顶等工具,将管道组对到位,确保管道的位置和方向准确。
2.3检查组对后的管道是否满足设计要求,如有需要,进行微调,直到达到要求为止。
四、焊接作业1.焊接前准备工作1.1清洗焊接区域,确保无杂质和污物。
1.2准备好焊接所需的材料和设备,如焊机、焊条等。
1.3检查焊工的资质和焊接设备的安全性。
2.焊接操作步骤2.1根据焊接工艺要求,进行焊缝准备,如坡口处理、坡口开缝等。
2.2进行干燥处理,避免焊缝受潮。
2.3进行预热,确保焊接区域温度适宜。
2.4进行焊接,根据焊工的技术要求进行操作。
2.5进行焊后处理,如打磨、除渣、防腐等。
五、安全注意事项1.确保施工现场的通风良好,避免有害气体积聚。
2.使用适当的个人防护装备,如帽子、口罩、手套等。
3.确保焊接设备的安全性能,避免发生火灾或触电事故。
4.确保操作人员具备相关的技术资质和操作经验。
六、总结管道坡口加工、组对、焊接作业是管道工程施工中不可或缺的环节。
定洗水唛头作业指导书sop标准操作程序
操作1、取裁片 操作: 左手从流水线取裁片
版 本工:序名பைடு நூலகம் 称工:艺定描 述:将
作业指导书
上工 序下:工套 序页:拉 码:
工序操作 操作2、放裁片 操作: 将裁片抚平送于压脚下
制作: 杨健骅 审核: 批准:
操作:
操作3-1、定位
定位裁片
侧骨第二条线(红色) 后机头顶边与定位美纹
放置洗水唛时注意:定 洗水唛的线要与腰头平
品质要 求:
将车好的裁片 放于流水拉
第2 of 3
文件编 号工:序代 码制:作日 期:
注意事项:1、唛头定位要准 更改摘要:
品质不良
版 本工:序名A 称工:艺定描 述:将
品质OK
作业指导书
上工 序下:工套 序页:拉 码:
常见品质问题
定洗水唛的线与腰头不 平行
1、衣车 压脚需 2、使用 剪刀时 3、衣车 开动不
工作安 全
制作: 杨健骅 审核: 批准:
废料处理
第3 of 3
文件编 号工:序代 码制:作日 期:
注意事项:1、唛头定位要准
更改摘要:
装好胶 袋的洗
物料图
版 本工:序名A 称工:艺定描 述:将
洗水唛
岗位整 体图
裁片
作业指导书
上工 序下:工套 序页:拉 码:
成品后车缝效果图
制作: 杨健骅 审核: 批准:
工具图
平车 小剪刀
锥子
第1 of 3
文件编 号工:序代 码制:作日 期:
与绿粉红线交点对齐
纸切齐----如绿色线
左手从流水线取 裁片
品质要 求:
操作3-2、定位 操作: 左手将装好的洗水唛送与压脚下
纯水机作业指导书
作业流程
记 录
清洗
放样
二次清洗
纯水机操作作业指导书
关键位置图示说明
操作步骤及注意事项
文件编号
版次
Al 17
1 异常情况处理/记录表单
步骤一:
清洗机操作相关要求步骤:
打开电源开关+控制界面
1.检查各管道及过滤罐
2.检查纯水电导率表
3.检查RO 膜压力表
4.关闭高压泵控制开关
5.同时按下石英罐上的解锁键 1、若无电源指示,首先检查
进行控制面板解锁
急停开关启动、回路保护 步骤二:
6.按下菜单键进入石英罐运行状态
开关等。
放置被清洗样品置入料短道上
7.按下功能键进入石英罐反洗状态
2、各槽内液位不足时,及时
后,打开一级纯水机电源开关ON 往槽内补加液体至标准 状态
线。
8.进行石英砂过滤罐反洗/正洗 3、超温指示时,检查温控器 9.进行石英砂过滤罐正洗
参数是否错误、电磁阀线路
10.重复8T0步骤进行活性炭过滤罐
是否短路及感温探头是否 步骤三:
正反洗
损坏等。
风切+清洁剂混刷洗+超声波洗
11.重复8T0步骤进行软化树脂滤罐
反洗、吸盐、补水、正洗
记录表单:
12.打开高压泵控制开关进行制纯水 《纯水机日常维护设备点检 注意事项:
表》
1、当纯水电导率表值大于20us∕min
《超声波清洗机与纯水机使
时需要正反洗;
用记录表》
步骤四:
2、RO 膜压力表控制减压水阀在
热风吹干+出料
1.5MPa 以下;
3、RO 膜过滤棉芯更换频率:一次/3日,。