
机床数控技术期末复习题.
第 1 页 共 19 页 思考题 1.数控机床的产生? 科学技术的不断发展,对机械产品的质量和生产率提出了越来越高的要求。机械加工工艺过程的自动化是实现上述要求的最主要的措施之一。它不仅提高产品的质量、提高生产效率、降低生产成本、还能够大大改善工人的劳动条件。大批量的自动化生产广泛采用自动机床、组合机床和专用机床以及专用自动生产线,实行多刀、多工位多面同时加工,以达到高效率和高自动化。但这些都属于刚性自动化,在面对小批量生产时并不是适用,因为小批量生产需要经常变化产品的种类,这就要求生产线具有柔性。而从某种程度上说,数控机床的出现正是很地满足了这一要求。1952年,美国麻省理工学院成功地研制出一套三坐标联动,利用脉冲乘法器原理的试验性数控系统,并把它装在一台立式铣床上。当时用的电子元件是电子管,这就是第一代世界上的第一台数控机床。我国是从1958年开始研究数控技术,一直到60年代中期处于研制、开发时期。当时,一些高等院校、科研单位研制出试验样机,开发也是从电子管开始的。1965年国内开始研制晶体管数控系统。从70年代开始,数控技术在车、铣、钻、镗、磨、齿轮加工、点加工等领域全面展开,数控加工中心在上海、北京研制成功。在这一时期,数控线切割机床由于结构简单,使用方便、价格低廉,在模具加工中得到了推广。80年代,我国从日本发那科公司引进了5、7、3等系列的数控系统和交流伺服电机、交流主轴电机技术以及从美国、德国引进一些新技术。这使我国的数控机床在性能和质量上产生了一个质的飞跃。1985年,我国数控机床品种有了新的发展。90年代以及接下来主要是向高档数控机床发展。
2.数字控制技术的概念? 数字控制技术是指用数字信号形成的控制程序对一台或多台机械设备进行控制的一门技术。 3.数控机床的组成? 编程及程序载体、输入装置、CNC装置及强电控制装置、伺服驱动系统及位置检测装置、机床的机械部件 (程序介质、数控装置、伺服系统、机床主体) 第 2 页 共 19 页
4.点位控制数控机床,轮廓控制数控机床的概念? 点位控制数控机床:这类数控机床仅能控制在加工平面内的两个坐标轴带动刀具与工件相对运动,从一个坐标位置快速移动到下一个坐标位置,然后控制第三个坐标轴进行钻镗切削加工。在整个移动过程中不进行切削加工,因此对运动轨迹没有任何要求,但要求坐标位置有较高的定位精度。点位控制的数控机床用于加工平面内的孔系,这类机床主要有数控钻床、印刷电路板钻孔机、数控镗床、数控冲床、三坐标测量机等。 轮廓控制数控机床 : 轮廓控制数控机床能够对两个或两个以上运动的位移及速度进行连续相关的控制,使合成的平面或空间的运动轨迹能满足零件轮廓的要求。 它不仅能控制机床移动部件的起点与终点坐标,而且能控制整个加工轮廓每一点的速度和位移,将工件加工成要求的轮廓形状。 1.点位控制:是指只定位,不需要插补或插补精度够低。(经济型机床、数控钻床)刀具移动过程不加工。 2.直线控制是指直线插补,相对来说只是一些简单的插补运动,(机加工机床、数控车床)。 移动时加工。 3.轮廓控制:是指多轴插补,含圆弧,曲面,空间几何,复杂插动。(模具类型机床、加工中心)。相对于直线控制,走到路线不一定是直线,有可能是曲线(平面或者空间)。
5.开环控制数控机床、半闭环控制数控机床及闭环控制数控机床的概念及特点? 开环伺服系统由步进电动机和步进电动机驱动线路组成。数控装置根据输入指令,经过运算发出脉冲指令给步进电动机驱动线路,从而驱动工作台移动一定距离。这种伺服系统比较简单,工作稳定,容易掌握使用,但精度和速度的提高受到限制。只用于经济型数控机床。 闭环伺服系统由伺服电动机、比较线路、伺服放大线路、速度检测器和安装在工作台上的位置检测器组成。这种系统对工作台实际位移量进行自动检测并与指令第 3 页 共 19 页
值进行比较,用差值进行控制。这种系统定位精度高,但系统复杂,调试和维修困难,价格较贵,主要用于高精度和大型数控机床。 半闭环伺服系统的工作原理和闭环伺服系统相似,只是位置检测器不是安装在工作台上,而是安装在伺服电动机的轴上。这种伺服系统所能达以的精度、速度和动太特性优于开环伺服系统,其复杂性和成本低于闭环伺系统,主要用于大多数中小型数控机床。
6.数控机床的加工特点? 1.适应性强 数控机床上加工新工件时,只需重新编制新工件的加工程序,就能实现新工件的加工。 数控机床加工工件时,只需要简单的夹具,不需要制作成批的工装夹具,更不需要反复调整机床,因此,特别适合单件、小批量及试制新产品的工件加工。对于普通机床很难加工的精密复杂零件,数控机床也能实现自动化加工。 2.加工精度高 数控机床是按数字指令进行加工的,目前数控机床的脉冲当量普遍达到了0.001mm,而且进给传动链的反向间隙与丝杠螺距误差等均可由数控装置进行补偿,因此,数控机床能达到很高的加工精度。对于中、小型数控机床,定位精度普遍可达0.03mm,重复定位精度为0.0lmm。此外,数控机床的传动系统与机床结构都具有很高的刚度和热稳定性,制造精度高,数控机床的自动加工方式避免了人为的干扰因素,同一批零件的尺寸一致性好,产品合格率高,加工质量十分稳定。 3.生产效率高
工件加工所需时间包括机动时间和辅助时间、数控机床能有效地减少这两部分时间。数控机床的主油转速和进给量的调整范围都比普通机床设备的范围大,因此数控机床每一道工序都可选用最有利的切削用量;从快速移动到停止采用了加速、减速措施,既提高运动速度,又保证定位精度,有效地降低机动时间。数控设备更换工件时.不需要调整机床,同一批工件加工质量稳定,无需停机检第 4 页 共 19 页
验,辅助时间大大缩短。特别是使用自动换刀装置的数控加工中心,可以在同一台机床上实现多道工序连续加工,生产效率的提高更加明显。 4.劳动强度低 数控设备的工作是按照预先编制好的加工程序自动连续完成的.操作者除输入加工程序或操作键盘、装卸工件、关键工序的中间测量及观看设备的运行之外,不需要进行繁琐、重复手工的操作,这使工人的劳动条件大为改善, 5.良好的经济效益 虽然数控设备的价格昂贵,分摊到每个工件上的设备费用较大,但是使用数控设备会节省许多其它费用。 特别是不需要设计制造专用工装夹具,加工精度稳定,废品率低,减少调度环节等,所以整体成本下降,可获得良好的经济效益。 6.有利于生产管理的现代化 采用数控机床能准确地计算产品单个工时,合理安排生产。数控机床使用数字信息与标准代码处理、控制加工,为实现生产过程自动化创造了条件。并有效地简化了检验、工夹具和半成品之间的信息传递。
7.数控机床常用的输入方法有几种?各有何特点? 手工输入,优盘输入,网线输入,PCMCIA卡输入,DNC输入,有些系统有示教输入
8.可编程逻辑控制器(PLC)与传统的继电器逻辑控制器(RLC)相比有什么区别?它的主要功能有哪些? 1)区别: 1、传统继电器的控制系统只能完成既定的逻辑控制、定时、计数等功能,控制功能的改变必须通过修改控制器件和接线来实现。 2、PLC应用了微电子技术和计算机技术,各种控制功能都是通过软件来实现的,只要改变程序并改动少量的接线端子,就可改变其控制功能。 2)主要功能: 1、逻辑控制 2、定时控制 3、计数控制 4、步进(顺序)控制 5、PID控制 6、第 5 页 共 19 页
数据控制:PLC具有数据处理能力。7、通信和联网 8、其它:PLC还有许多特殊功能模块,适用于各种特殊控制的要求,如:定位控制模块,CRT模块。 9.试述逐点比较法的四个节拍 偏差判别、坐标进给、新偏差计算和终点比较 逐点比较法,顾名思义,就是每走一步都要将加工点的瞬时坐标同规定的图形轨迹相比较,判断其偏差,然后决定下一步的走向,如果加工点走到图形外面去了,那么下一步就要向图形里面走;如果加工点在图形里面,那么下一步就要向图形外面走,以缩小偏差。这样就能得出一个非常接近规定图形的轨迹,最大偏差不超过一个脉冲当量。 逐点比较法是以折线逼近直线或圆弧曲线,它与给定的直线或圆弧之间的最大误差不超过一个脉冲当量
10.利用逐点比较法插补直线AB,起点为A(0,0),终点为B(4,5),试写出插补计算过程并画出插补执迹。
11.逐点比较法插补圆弧AB,起点为A(4,0),终点为B(0,4),试写出插补计算过程并画出插补执迹。
12.设有一直线AB,起点在坐标原点,终点的坐标为A(3,5),试用DDA法插补此直线。
13.何谓刀具半径补偿?其执行过程如何? CNC装置能够根据零件轮廓信息和刀具半径自动计算中心轨迹,使其自动偏移零件一个刀具半径值,种偏移计算称为刀具半径补偿。 执行过程 1.刀补建立,刀具从起刀点出发沿直线接近加工零件,依据G41或G42使刀具中心在原来的编程零件轨迹的基础上延伸或缩短一个刀具半径; 2.刀补进行; 3.刀补撤销,刀具撤离工件,回到起刀点。 第 6 页 共 19 页
14.B刀具补偿与C刀具补偿有何区别? B机能刀具补偿方法的特点是刀具中心轨迹的段间连接都是以圆弧进行的。 C机能刀具补偿方法的特点是相邻两段轮廓的刀具中心轨迹之间用直线进行连接,由数控系统根据工件轮廓的编程轨迹和刀具偏置量直接算出刀具中心轨迹的转接交点C’和C”。 区别: B刀补采用读一段,算一段,走一段的处理方法。故无法预计刀具半径造成的下一段轨迹对本段轨迹的影响。 C刀补采用一次对两段进行处理的方法。先处理本段,再根据下一段来确定刀具中心轨迹的段间过渡状态,从而完成本段刀补运算处理。
15.什么是绝对式测量和增量式测量,间接测量和直接测量? 增量式测量方式只测量位移增量,并用数字脉冲的个数来表示单位位移(即最小设定单位)的数量,每移动一个测量单位发出一个测量信号, 绝对式测量方式测出的事被测部件在某一绝对坐标系中的绝对坐标位置值,并且以二进制或十进制数码信号表示出来,一般都要经过转换成脉冲数子信号以后,才能送去进行比较和显示。 直接测量:位置测量安装在执行部件(即末端件)上直接测量执行部件的末端件的直线位移或角度位移 间接测量:位置检测安装在执行部件前面的传动元件或驱动电动机轴上,测量其角度位移、经过传动比变换以后才能得到执行部件的直线位移量 16.光栅传感器在数控机床中的作用是什么? 光栅尺 其实起到的作用是对刀具和工件的坐标起一个检测的作用,在数控机床中常用来观察其是否走刀有误差,以起到一个补偿刀具的运动的误差的补偿作用 17.光电脉冲编码器在数控机床中的作用是什么? 光电编码器的作用是可以发出一个角度位置的信号。一般应用于回转机构中对回转角度的准确定位。如数控机床的主轴转动角度,精密测量仪器的轴系转动角度,简单的还应用在电机控制方面,对电机转速测速等。 18.步进电动机的工作原理是什么?如何将其分类?步进电动机的主要性能指
数控技术期末考试题

数控技术期末考试题1. 基础知识部分数控技术是现代制造工业中的重要组成部分,它采用了计算机和数控装置来控制机床进行加工生产。
以下是数控技术期末考试题,希望你能够全面准确地回答。
1.1 简答题(1) 什么是数控技术?它与传统的机械加工有什么区别?(2) 数控技术的发展历程有哪些重要里程碑?(3) 数控机床的分类有哪些?请分别举例说明。
(4) 什么是G代码和M代码?它们在数控编程中的作用是什么?1.2 选择题(1) 下列关于数控机床的说法中,正确的是:A. 数控机床只能进行切削加工B. 数控机床只适用于大批量生产C. 数控机床可以进行多种形式的加工D. 数控机床无需进行任何维护(2) 下列关于数控编程的说法中,错误的是:A. 数控编程可以直接在数控机床上完成B. G代码用于控制加工轨迹C. M代码用于控制辅助功能D. 数控编程可以通过计算机软件完成2. 实践操作部分数控技术是理论与实践相结合的学科,以下是一个实践操作部分的考试题目,请按要求完成。
2.1 编程题请编写一段程序,实现以下要求:将一根长度为200mm、直径为50mm的圆柱体从一端开始,分别进行以下操作:- 首先,将圆柱体的直径缩小至30mm,长度不变;- 其次,将圆柱体的长度缩短至150mm,直径不变;- 最后,将圆柱体的长度延长至250mm,直径缩小至20mm。
请给出完整的程序代码,并说明每一步的G代码和M代码指令。
2.2 实操题请使用数控机床进行以下操作:- 将一块工件长度厚度均为100mm的方板加工成外形为正方形的工件,边长为80mm;- 在正方形工件的某一边上加工出圆形凹槽,直径为60mm,深度为5mm;- 在正方形工件的另一边上加工出3个孔,直径分别为10mm,位置为每个边的中点。
请给出每一道工序的程序代码,并说明每一步的G代码和M代码指令。
3. 综合应用部分数控技术在不同行业中都有广泛应用,以下是一个综合应用部分的考试题目,请结合实际情境回答。
数控期末复习题

数控期末复习题数控期末复习题数控技术是现代制造业中不可或缺的重要工具,它通过计算机控制机床的运动来实现精密加工,大大提高了生产效率和产品质量。
为了应对期末考试,以下是一些数控技术的复习题,希望能够帮助大家巩固知识并取得好成绩。
第一部分:基础知识1. 什么是数控技术?它有哪些优势?2. 数控机床的主要组成部分有哪些?请简要介绍它们的功能。
3. 什么是G代码和M代码?它们分别用于控制数控机床的哪些方面?4. 请列举几种常见的数控机床类型,并简要介绍它们的特点。
5. 数控机床的坐标系有哪几种?它们分别如何定义?第二部分:编程与操作1. 请简要介绍数控编程的基本步骤。
2. 什么是刀具半径补偿?它的作用是什么?如何进行刀具半径补偿的编程?3. 数控机床的进给方式有哪几种?它们分别适用于什么样的加工情况?4. 请简要介绍数控机床的插补运动方式,包括直线插补和圆弧插补。
5. 数控机床的工件坐标系和机床坐标系之间如何进行坐标变换?第三部分:精度与误差1. 什么是数控机床的定位精度和重复定位精度?它们分别受哪些因素影响?2. 请简要介绍数控机床的热变形和机械松弛,以及它们对加工精度的影响。
3. 数控机床的切削力和刚度之间有什么关系?它们如何影响加工过程中的振动和变形?4. 什么是数控机床的回程误差?它是如何产生的?如何进行补偿?5. 数控机床的刀具磨损对加工质量有何影响?如何进行刀具磨损补偿?第四部分:数控加工工艺1. 数控车床的主轴和进给轴如何配合工作?请简要描述数控车床的自动循环加工过程。
2. 数控铣床的主轴和进给轴如何配合工作?请简要描述数控铣床的自动循环加工过程。
3. 数控机床的自动换刀系统是如何工作的?它有哪些优点和注意事项?4. 数控机床的自动测量系统是如何工作的?它有哪些应用场景和注意事项?5. 数控机床的刀具管理和刀具寿命监控有哪些方法和技术?结语数控技术是现代制造业的核心竞争力之一,掌握数控技术对于提高生产效率和产品质量至关重要。
数控技术期末考试复习
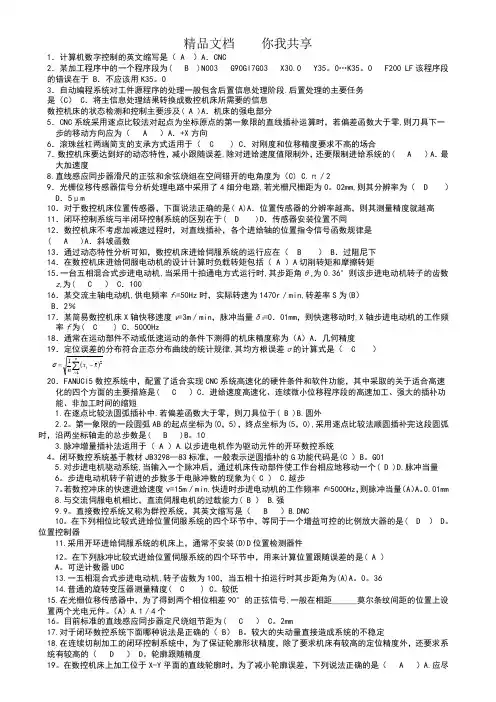
1.计算机数字控制的英文缩写是( A )A .CNC2.某加工程序中的一个程序段为( B )N003 G90Gl7G03 X30.0 Y35。
0…K35。
0 F200 LF 该程序段的错误在于 B .不应该用K35。
03.自动编程系统对工件源程序的处理一般包含后置信息处理阶段.后置处理的主要任务是(C ) C .将主信息处理结果转换成数控机床所需要的信息数控机床的状态检测和控制主要涉及( A )A .机床的强电部分5.CNC 系统采用逐点比较法对起点为坐标原点的第一象限的直线插补运算时,若偏差函数大于零,则刀具下一步的移动方向应为( A )A .+X 方向6.滚珠丝杠两端简支的支承方式适用于( C ) C .对刚度和位移精度要求不高的场合7.数控机床要达到好的动态特性,减小跟随误差,除对进给速度值限制外,还要限制进给系统的( A )A .最大加速度8.直线感应同步器滑尺的正弦和余弦绕组在空间错开的电角度为(C) C.π/29.光栅位移传感器信号分析处理电路中采用了4细分电路,若光栅尺栅距为0。
02mm,则其分辨率为( D )D .5μm10.对于数控机床位置传感器,下面说法正确的是( A)A .位置传感器的分辨率越高,则其测量精度就越高11.闭环控制系统与半闭环控制系统的区别在于( D )D .传感器安装位置不同12.数控机床不考虑加减速过程时,对直线插补,各个进给轴的位置指令信号函数规律是( A )A .斜坡函数13.通过动态特性分析可知,数控机床进给伺服系统的运行应在( B ) B .过阻尼下14.在数控机床进给伺服电动机的设计计算时负载转矩包括( A )A 切削转矩和摩擦转矩15.一台五相混合式步进电动机,当采用十拍通电方式运行时,其步距角θs 为0.36°则该步进电动机转子的齿数z r 为( C ) C .10016.某交流主轴电动机,供电频率f 1=50Hz 时,实际转速为1470r /min,转差率S 为(B )B .2%17.某简易数控机床X 轴快移速度v =3m /min ,脉冲当量δX =0.01mm ,则快速移动时,X 轴步进电动机的工作频率f 为( C ) C .5000Hz18.通常在运动部件不动或低速运动的条件下测得的机床精度称为(A )A .几何精度19.定位误差的分布符合正态分布曲线的统计规律,其均方根误差σ的计算式是( C )()∑=-=n i ix x n 121σ20.FANUCl5数控系统中,配置了适合实现CNC 系统高速化的硬件条件和软件功能,其中采取的关于适合高速化的四个方面的主要措施是( C )C .进给速度高速化、连续微小位移程序段的高速加工、强大的插补功能、非加工时间的缩短1.在逐点比较法圆弧插补中,若偏差函数大于零,则刀具位于( B )B.圆外2.2。
数控技术期末考试试题及答案(含答案)
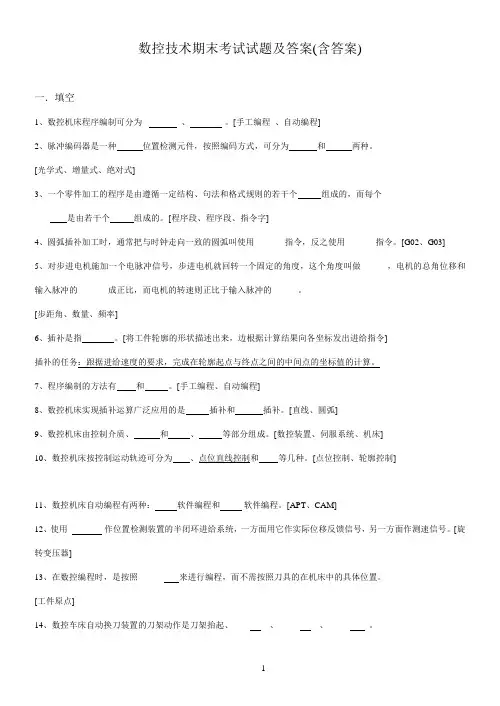
数控技术期末考试试题及答案(含答案)一.填空1、数控机床程序编制可分为、。
[手工编程、自动编程]2、脉冲编码器是一种位置检测元件,按照编码方式,可分为和两种。
[光学式、增量式、绝对式]3、一个零件加工的程序是由遵循一定结构、句法和格式规则的若干个组成的,而每个是由若干个组成的。
[程序段、程序段、指令字]4、圆弧插补加工时,通常把与时钟走向一致的圆弧叫使用_______指令,反之使用_______指令。
[G02、G03]5、对步进电机施加一个电脉冲信号,步进电机就回转一个固定的角度,这个角度叫做______,电机的总角位移和输入脉冲的_______成正比,而电机的转速则正比于输入脉冲的______。
[步距角、数量、频率]6、插补是指。
[将工件轮廓的形状描述出来,边根据计算结果向各坐标发出进给指令]插补的任务:跟据进给速度的要求,完成在轮廓起点与终点之间的中间点的坐标值的计算。
7、程序编制的方法有和。
[手工编程、自动编程]8、数控机床实现插补运算广泛应用的是插补和插补。
[直线、圆弧]9、数控机床由控制介质、和、等部分组成。
[数控装置、伺服系统、机床]10、数控机床按控制运动轨迹可分为、点位直线控制和等几种。
[点位控制、轮廓控制]11、数控机床自动编程有两种:软件编程和软件编程。
[APT、CAM]12、使用作位置检测装置的半闭环进给系统,一方面用它作实际位移反馈信号,另一方面作测速信号。
[旋转变压器]13、在数控编程时,是按照______ 来进行编程,而不需按照刀具的在机床中的具体位置。
[工件原点]14、数控车床自动换刀装置的刀架动作是刀架抬起、____ __、_____ __、_____ _。
[刀架转位、刀架定位、夹紧刀架]15、按照伺服系统类型,可将数控机床的控制系统分为、和。
[开环、半闭环、闭环]16、数控机床有着不同的运动方式,编写程序时,我们总是一律假定并规定为正。
[工件不动刀具运动、刀具远离工件的方向]17、普通数控铣床程序与加工中心编程的主要区别于。
数控机床复习题及答案

数控机床复习题及答案一、选择题1. 数控机床的英文缩写是:A. CNCB. CADC. CAMD. CAE答案:A2. 数控机床的控制方式是:A. 手动控制B. 半自动控制C. 全自动控制D. 遥控控制答案:C3. 数控机床的主要组成部分不包括:A. 数控系统B. 伺服系统C. 工作台D. 人工操作员答案:D4. 数控编程中的G代码用于:A. 选择刀具B. 控制机床运动C. 设置工件坐标系D. 选择主轴转速答案:B5. 以下哪个不是数控机床的特点:A. 高精度B. 高效率C. 操作复杂D. 灵活性高答案:C二、填空题6. 数控机床的分类包括车床、铣床、________、________等。
答案:钻床、磨床7. 数控机床的伺服系统主要由________、________和执行元件组成。
答案:控制器、驱动器8. 数控编程中的M代码通常用于_______。
答案:控制机床辅助功能9. 数控机床的精度通常由_______和_______决定。
答案:机械结构、控制系统10. 数控机床的维护包括日常维护、定期维护和_______。
答案:故障维修三、简答题11. 简述数控机床的工作原理。
答案:数控机床的工作原理是通过数控系统接收编程指令,然后通过伺服系统控制机床各轴的精确运动,实现对工件的加工。
12. 数控机床与传统机床相比有哪些优势?答案:数控机床相比传统机床具有加工精度高、加工效率高、加工范围广、自动化程度高、操作简便等优势。
四、计算题13. 若数控机床的X轴移动速度为20mm/s,Y轴移动速度为15mm/s,求在X轴和Y轴同时移动时,机床的合成速度是多少?答案:合成速度V = √(20^2 + 15^2) = √(400 + 225) =√625 = 25mm/s五、论述题14. 论述数控机床在现代制造业中的重要性及其发展趋势。
答案:数控机床作为现代制造业的关键设备,具有高精度、高效率、高自动化的特点,极大地提高了生产效率和产品质量。
数控技术复习题答案
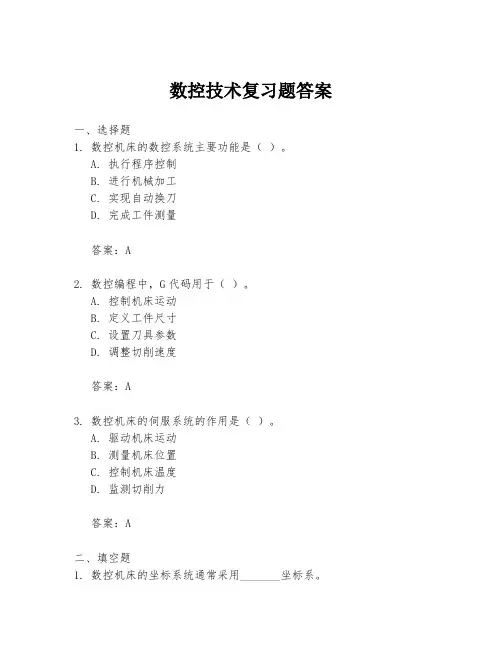
数控技术复习题答案一、选择题1. 数控机床的数控系统主要功能是()。
A. 执行程序控制B. 进行机械加工C. 实现自动换刀D. 完成工件测量答案:A2. 数控编程中,G代码用于()。
A. 控制机床运动B. 定义工件尺寸C. 设置刀具参数D. 调整切削速度答案:A3. 数控机床的伺服系统的作用是()。
A. 驱动机床运动B. 测量机床位置C. 控制机床温度D. 监测切削力答案:A二、填空题1. 数控机床的坐标系统通常采用_______坐标系。
答案:笛卡尔2. 数控编程中的M代码是用于_______。
答案:辅助功能3. 数控机床的刀具库通常安装在_______。
答案:机床的侧面或顶部三、简答题1. 简述数控机床的组成。
答案:数控机床主要由数控系统、伺服系统、机床本体、刀具库、工作台等组成。
数控系统负责接收和解释程序指令,伺服系统根据数控系统的指令驱动机床运动,机床本体包括床身、导轨、主轴等,刀具库用于存放和更换刀具,工作台用于固定工件。
2. 数控编程中,G代码和M代码的区别是什么?答案:G代码主要用于控制机床的运动,如直线插补、圆弧插补等,而M代码则用于辅助功能,如主轴启停、刀具更换等。
四、计算题1. 假设数控机床的X轴行程为1000mm,Y轴行程为800mm,Z轴行程为600mm。
如果机床以X轴为基准,沿X轴移动500mm,然后沿Y轴移动300mm,最后沿Z轴移动200mm,求机床移动的总距离。
答案:机床移动的总距离为1000mm(X轴)+ 800mm(Y轴)+600mm(Z轴)= 2400mm。
五、论述题1. 论述数控技术在现代制造业中的重要性。
答案:数控技术是现代制造业的关键技术之一,它通过计算机程序控制机床的精确运动,实现了自动化、高精度、高效率的加工。
数控技术的应用,大大提高了生产效率,降低了生产成本,提升了产品质量,同时也为复杂形状和高精度要求的零件加工提供了可能。
此外,数控技术还促进了制造业的信息化和智能化发展,为实现智能制造奠定了基础。
机床数控技术期末考试试题
数控技术期末试题(附答案)一、填空题(30×1分)1.伺服系统由和组成。
2.数控机床按控制运动的方式可分为、、。
3.数控技术中常用的插补算法有和插补法两类。
4.刀具补偿分为补偿,补偿。
5.程序编制可分为手工编程和。
6.数控设备主要由、、和受控设备组成。
7.G代码中,代码表示在程序中一经被应用,直到出现同组的任一G代码时才失效;代码表示只在本程序段中有效。
8.典型的数控系统有:日本的、德国的、西班牙的FAGOR。
9.常用的位置检测装置有:、、等。
10.伺服系统的作用是。
11.影响电火化成形加工精度的主要因素:、、等。
12.光栅是用于数控机床的精密检测装置,是一种非接触式测量,按其形状分为和。
13.电火化线切割加工时,常用的工作液主要有:、。
14.插补是指:。
15.数控车削中的指令G71格式为:。
二、解释如下指令或字母含义(15×1分)1、G50(车)2、CNC3、G024、ATC5、G436、G177、G90(铣)8、G549、G81 10、G41 11、M03 12、M0513、M06 14、M30 15、T0305三、简答题(10×2分)1.简述数控线切割的加工原理?它与电火化成形加工有哪些不同?2.简述电火化成形加工时减小电极损耗的吸附效应?四、原理题(15分)欲加工第一象限直线AB,起点A(0,0),终点B(4,3)。
试用逐点比较插补法,写出插补节拍并绘出插补轨迹。
五、编程题(10×2分)1、已知某零件的程序如下,零件厚度10mm,用R5的立铣刀精铣外轮廓。
试回答:(1)用实线划出零件轮廓,并标明各交点、切点坐标;(2)用虚线划出刀具中心轨迹;(3)用箭头和文字标明刀具运行方向;(4)用箭头和文字标明刀具偏移方向、距离。
%O001N001 G90G00G54X-20.Y0Z100.;N002 S1000M03;N003 G43Z-10.H01;N004 G01G41X0Y0D02F300.;N005 G01X0Y15.;N006 G02X10.Y25.R10.;N007 G01X58.775;N008 G02X58.775Y-25.R-40.;N009 G01X10.;N010 G02X0Y-15.I0J10.;N011 G01X0Y0;N012 G01G40X-20.Y0;N013 G00Z100.M05;N014 M30;%2、已知零件(厚20mm)及钻孔数控加工程序,采用了循环加工指令;试将如下程序说明填写完整。
数控期末复习题
数控期末复习题1.什么是数控技术?什么是数控机床?什么是数控系统?什么是数控加⼯?答:(1)数字控制技术简称数控(NC)技术,是⼀种⾃动控制技术,是⽤数字化信息对机械设备的运动及其加⼯过程进⾏控制的⼀种⽅法。
(2)是采⽤了数控技术的机械设备,或者说是装备了数控系统的机械设备。
(3)数控系统是能逻辑地处理输⼊到系统中具有特定代码的程序,通过译码形成机床运动并加⼯零件的程序控制系统。
(4)数控加⼯是根据被加⼯的零件的图样和⼯艺要求,编制成以数码表⽰的程序,输⼊到机床的数控系统中,以控制⼑具与⼯件的相对运动,从⽽加⼯出合格零件的⽅法。
2.数控机床通常由哪⼏部分组成?各部分的功能是什么?答:(1)数控程序及控制介质数控程序——是数控机床⾃动加⼯零件的⼯作指令。
控制介质——是存储加⼯程序的媒介或信息载体。
(2)输⼊/输出装置——功能是可使机床数控系统和操作⼈员进⾏信息交流。
(3)数控装置及辅助控制装置数控装置——是数控机床的核⼼,它接受输⼊装置送来的脉冲信号,经过编译、插补运算和逻辑处理后,输出信号和指令来控制机床各部分,进⾏规定的、有序的动作。
辅助控制装置——是接受数控装置输出的主轴变速、选⼑、换⼑等辅助动作的信号,经过译码、逻辑判断、功率放⼤后驱动相应的电⽓、液压、⽓动和机械部分,以完成指令所规定的动作。
(4)伺服驱动系统及位置检测装置伺服驱动系统——由伺服驱动电路和伺服电机组成,并与机械传动部件和执⾏部件组成数控机床的进给系统。
根据数控装置发来的速度和位置指令执⾏部件的进给速度、⽅向和位移。
位置检测装置——间接或直接地测量执⾏部件的实际位移和速度,并发出反馈信号与指令信号进⾏⽐较,按其误差控制执⾏部件的进给运动,以提⾼系统精度。
(5)机械部件——主运动功能(主轴部件、变速箱)进给运动功能(⼯作台、托板等)⽀撑部件功能(床⾝、⽴柱等)辅助功能(冷却、润滑、排屑、转位、夹紧、⾃动换⼑、⾃动交换⼯作台等)3.数控程序有哪些输⼊⽅式?答:(1)控制介质输⼊——纸带、磁盘、移动硬盘等。
数控技术期末复习题.doc
i G99 I G98URW③T T 扭丨<D妁輕R;; ® g(S>__ E] (5)niff问答题(20 marks )1.数控系统的功能是什么?>①控制功能②准备功能③插补功能④进给功能⑤主轴功能⑥刀具功能⑦辅助功能⑧显示功能⑨自诊断选择功能⑪补偿功能⑪固定循环功能⑪通信功能⑪人机对话编程功能2.数控车床的补偿种类和常用指令>刀具半径补偿指令:G41刀具半径左补偿,G42刀具半径右补偿,G40取消;>刀具长度补偿指令:G43刀具长度正向补偿,G44刀具长度反向补偿,G49取消。
3.固定循环指令>固定循环动作组成%1X、Y轴快速定位到孔中心位置%1Z轴快速运行到靠近孔上方的安全高度平面R点(参考点)%1孔加工(丁作进给)④在孔底做需要的动作⑤退回到安全平面高度或初始平面高度⑥快速返回到初始点位置。
> G98 G99段的格式含义G81是什么G指令加工动作・Z向在孔底部的动作回退动作・Z向用途G73间歇进给快速进给高速钻深孔G74切削进给主轴正转切削进给反转攻螺纹G76切削进给主轴定向停止快速进给精镣循环G80取消固圧循环G81切削进给快速进给定点钻循环G82切削进给暂停快速进给忽孔G83间歇进给快速进给深孔钻G84切削进给主轴反转切削进给攻螺纹G85切削进给切削进给镇循环G86切削进给主轴停止切削进给镇循环G87切削进给主轴停止于动或快速反镣循环G88切削进给暂停、主轴停止手动或快速镇循环G89切削进给暂停切削进给镇循环F = 608f;f =1000 60*0.011666.67(Hz);L = FT =1000*8 60*1000=0.1333(771771)累加次数nX 积分器 JRx+JVx 溢出Z\x Y 积分器JRx+JVy 溢出 终点判断JE0 0 0 0 0 0 1 0+4=4 0 0+6=6 0 1 2 4+4=8+0 1 6+6=8+4 1 2 3 0+4=4 0 4+6=8+2 1 3 4 4+4=8+0 1 2+6=8+0 1 4 5 0+4=4 0 0+6=6 0 5 6 4+4=8+0 1 6+6=8+4 1 6 7 0+4=4 0 4+6=8+2 1 7 84+4=8+0 1 2+6=8+0 1 8计算题(25 marks)1. 已知编程要亲的进给速度F=1000mm/min,试求:>在开环数控系统采用脉冲增量插补时,执行元件步进电机的脉冲频率f? (己知脉冲当量5=0.01mm.)>采用数据采样插补方式时,轮廓步长应为多少可满足要求的进给速度? (已知插补周期T=8ms.)2. 数字积分法>直线插补举例设有一直线OA,起点在坐标原点,终点的坐标为(4,6)。
机床数控技术_南京航空航天大学中国大学mooc课后章节答案期末考试题库2023年
机床数控技术_南京航空航天大学中国大学mooc课后章节答案期末考试题库2023年1.步进电机在带负载下的启动频率比空载要高。
参考答案:错误2.电机转速与理想转速的差Δn,反映了电机机械特性硬度,Δn越小,机械特性越软。
参考答案:错误C铣床加工程序中调用子程序的指令是()。
参考答案:M984.直流电机采用调压调速时,将导致其机械特性变软。
参考答案:错误5.直线电机驱动避免丝杠传动中的反向间隙、摩擦力和刚性不足等缺点。
参考答案:正确6.合理布置加强筋可以提高机床静刚度。
参考答案:正确7.床身表面喷涂阻尼涂层可以提高机床动刚度。
参考答案:正确8.步进电机有几相就需要几组功率放大器。
参考答案:正确9.用逐点比较法进行插补,不仅运算速度快、脉冲分配均匀,而且易于实现多坐标联动或多坐标空间曲线的插补。
参考答案:错误10.数控铣床的机械原点,一般是由制造厂商设定,用户不可更改。
参考答案:正确11.当用G02/G03指令对被加工零件进行圆弧编程时,无论使用R方式还是使用IJK方式,都能进行整圆加工。
参考答案:错误12.高速加工的机床不仅要有高的主轴转速与高的进给速度,还必须具备高的进给加速度。
参考答案:正确13.基准信号发生器是幅值比较伺服系统中的一个关键器件。
参考答案:错误14.用计算机软件实现数控系统中的位置环、速度环和电流环的控制的系统称为全数字控制伺服系统。
参考答案:正确15.当采用PWM方法进行直流电机调速时,电机电枢上电流的变化波形与施加在电机两端的脉冲电压的变化波形相同。
参考答案:错误16.旋转变压器无论工作在鉴相还是鉴幅方式,在转子绕组中得到的感应电压都是关于转子偏转角的正弦和余弦函数。
参考答案:正确17.数控机床特别适用于单品种、大批量生产。
参考答案:错误18.由于并联机床的杆件只能做伸缩运动,因而并联机床无法实现工作台的旋转运动。
参考答案:错误19.从A(X0,Z0)到B点(X38,Z-42),分别使用“G00”及“G01”指令运动,其刀具路径相同。