
真空复模手板的工艺流程
真空复模手板的工艺流程
汽车车模手板模型就是在没有开模具的前提下,根据产品外观图纸或结构图纸先做出的一个或几个,用来检查外观或结构合理性的功能样板,现由拓维模型介绍下车模手板模型质量有效控制的五大方法:
真空复模,即在真空条件下对利用产品原型在真空状态下制作出硅胶模具,并用模具在真空状态下采用(PU,透明PU,类POM,ABS)等材料浇注成型与产品原型相同的复制件,可以达到ABS等材质的强度和硬度,也可以根据客户所需配置颜色一起复模。
由于其速度快,成本低,良好的解决了企业新品研发的周期和成本。
一、统筹规划:将计划、设计、加工工艺、车间生产情况、人力资源等的信息有机地组织、整合在一起进行统筹,从而有效协调计划和生产,能够有效保证车模手板模型质量并如期交货。
二、保持手板图纸、加工工艺、和实物的数据的一致性和完整性:通过有效的、细致的、严格的检测手段,保证手板图纸、加工工艺、和实物的数据的一致性和完整性。
三、每套车模手板模型的设计、制造成本必须要做到及时汇总:通过有效控制车间的工作传票的开出,有效管理刀具的报废;通过准确的手板结构设计、高效的手板零件加工和准确的零配件检测,
将有效的降低手板因设变、维修而带来的附加成本,从而获得每套手板的实际成本,有效地控制手板质量。
四、制定一套完整的、实用手板生产管理系统:制定一套完整的手板生产管理系统,实现手板生产管理流程的产品数据管理、工艺数据管理、计划管理、进度管理的计算机信息化管理系统,包括手板生产计划制定、手板设计、工艺制定、车间任务分派和产品检验,库房管理等,使手板制造及相关辅助信息从计划制定到完工交付能够实现全方位跟踪管理。
五、有效管理的进行产品数据管理、工艺数据管理、图纸文档管理:进行有效的产品数据管理、工艺数据管理、图纸文档管理、可以保证文件的全面性,图纸版本的一致性;使到图纸能达到有效共享和有效的查询利用。
可以建立完整的文件管理计算机数据库,将设计部门积累的设计图纸、散落的、将以前分散、隔离的信息整理集中起来利用,预防由于设计图档,2d、3d混乱,原始、设变、维修版本混乱、3d模型和2d图纸数据的不一致,2d图纸设计的不规范、混乱而造成有问题不易被及时发现和及时纠正,造成手板要修改和返工,甚至作废,增加手板的制造成本,加长手板制造生产周期,影响纳期
不仅提供好的产品
拓维模型是一家有着十几年经验的手板制作厂家,同时也有着十几年的手板加工和销售经验。
如果您既要质量可靠,又要价格合理的手板。
那么,拓维模型是您的不二选择,在拓维模型不仅仅提供的是好产品,还有贴心的服务以及意想不到的惊喜哦!。
简述真空树脂导入成型工艺流程及注意事项
简述真空树脂导入成型工艺流程及注意事项Vacuum resin infusion molding (VRIM) is a manufacturing process that involves the use of a vacuum to distribute resin throughout a composite material. This process is commonly used in the aerospace, automotive, and marine industries to produce lightweight, high-performance components. VRIM begins with the preparation of a mold and the selection of suitable materials, such as resin, reinforcements, and release agents.真空树脂导入成型工艺是一种制造过程,涉及使用真空将树脂分布到复合材料中。
这个过程通常用于航空航天、汽车和船舶等行业,以生产轻量化、高性能的组件。
真空树脂导入成型的第一步是制备模具,并选择适用的材料,如树脂、增强材料和脱模剂。
One key aspect of the VRIM process is the creation of a vacuum bag setup, which is used to draw resin into the mold cavity. The vacuum bag is typically made from a flexible, airtight material and is placed over the mold and reinforcements. Once the bag is sealed, a vacuum pump is used to remove air from the cavity, creating a pressuredifferential that allows the resin to be infused into the reinforcements.真空树脂导入成型工艺的一个关键方面是建立真空袋系统,用于将树脂吸入模腔。
真空复模项目三手机外壳真空复模

任务实施
一、任务准备
1. 车间准备 2. 分组 3. 强化安全文明生产意识
二、安全文明生产检查
三、手机外壳复模制品的缺陷分析与处理
如图所示,本任务中手机外壳复模制品出现气泡,位置在浇注口附近。造 成该缺陷的原因是浇注时倾倒材料过猛,再加上该区域排气不良,导致气泡 无法排出。
任务实施
一、任务准备
1. 机房准备 2. 分组
二、设置工作平台 三、导入手机外壳STL文件 四、修复手机外壳模型 五、摆放模型
六、添加、修改、加固模型支撑
1. 添加支撑 2. 修改支撑 3. 加固支撑
七、校验模型支撑 八、输出切片数据
学习目标
1. 掌握立体光固化成型设备的结构组成。 2. 能熟练操作立体光固化成型设备。 3. 能熟练操作 UV 固化箱。 4. 能对立体光固化成型产品进行后处理。
学习目标
1. 能熟练操作 Magics 软件。 2. 能熟练添加设备工作平台。 3. 能熟练添加、修改和校验模型支撑。 4. 能熟练导出切片数据。
任务引入
本任务使用 Magics 软件对图所示手机外壳的 STL 文件进行 SLA 工艺前期 数据处理。
手机外壳零件图
相关知识 一、数据准备软件——Magics
原型件前期处理所需工具
1. 对原型件进行封孔处理和开三角形硅胶排气孔,如图所示。
封孔
开硅胶排气孔
2. 根据原型件外形特征确定分型面,使用防水胶带贴住原型件的分模边, 如图所示。用压刀将防水胶带压紧,如图所示。
贴分模边
压紧防水胶带
3. 设计浇注口与排气孔
浇注口与排气孔
四、模框的设计
1. 使用 3mm 厚的亚克力板作为模框板,根据原型件长、宽、高计算出模 框板的尺寸,并用钢锯加工,如图所示。
真空吸塑工艺操作规程
真空吸塑工艺操作规程一、概述真空吸塑工艺是一种常用的塑料加工方法,通过将热塑料片材或者片材拉伸吸塑成型。
本文档旨在介绍真空吸塑工艺的操作规程,以确保制造过程的安全和质量。
二、操作流程1. 准备工作在开始真空吸塑工艺之前,必须进行充分的准备工作。
首先,确认所需的原材料是否齐全,并进行检查以确保其质量。
其次,检查设备的运转状态,包括真空吸塑机的电源、压力和温度等参数。
2. 片材加热将塑料片材放入加热炉中进行预热。
预热温度根据所使用的材料而定,确保片材达到适当的软化温度以便于吸塑成型。
3. 吸塑成型将预热后的片材迅速放入模具中,并关闭模具。
通过真空泵将模具内部建立真空环境,使片材贴合模具表面。
同时,可以根据需要进行额外的压力处理来增强成型效果。
4. 冷却待吸塑成型完成后,打开模具,将成型件取出。
将成型件放置在冷却台上进行冷却。
冷却时间根据材料的类型和厚度而定,确保成型件完全冷却后才能进行下一步操作。
5. 后续处理根据具体要求,可以对成型件进行后续处理。
例如,修剪、打磨、涂漆等,以达到最终产品的要求。
三、安全注意事项在进行真空吸塑工艺操作时,需要注意以下安全事项:1. 确保操作人员具备相关培训和技能,了解各种操作规程和安全要求。
2. 操作人员需正确佩戴个人防护装备,包括手套、护目镜和防护服等。
3. 避免操作人员将手部或其他身体部位靠近模具开关和加热炉,以防止烫伤和其他意外伤害。
4. 在操作过程中,确保操作区域干净整洁,以防止绊倒和其他安全事故。
5. 定期检查和维护设备,保持设备的正常运转和安全性能。
四、质量控制为保证真空吸塑成型的质量,可根据以下要点进行质量控制:1. 选择合适的片材和模具,确保成型件的尺寸、形状和表面质量符合要求。
2. 控制吸塑温度和时间,以确保片材充分软化并能够完整吸附在模具表面。
3. 控制模具的真空度和压力,以确保成型件的密封性和牢固性。
4. 定期进行成型件的检查和测试,包括尺寸测量、外观检查和结构强度测试等。
硅胶复模工艺
硅胶复模工艺
硅胶复模工艺是一种用硅胶作为模具材料制作的复制工艺,主要
用于制作复杂零件或者需要高精度的物品。
该工艺又称为“铸造模具
复制技术”,主要分为两个步骤:制作原型和制作模具。
制作原型:先将原型制作出来,通常采用的是CAD绘图或者手工
雕刻的方式。
制成的原型必须完美无损,以便于制作模具时能够得到
精准的复制品。
制作模具:制作模具采用硅胶材料。
首先将原型放在一个容器中,然后用硅胶包围整个原型,直至原型完全被硅胶包覆。
硅胶需要干燥
一段时间,待干燥后,应按照需要的形状和尺寸进行切割,制成模具。
利用硅胶模具进行复制:将所需的物品材料倒入硅胶模具中,并
等待材料凝固硬化。
当所需物品硬化完成后,脱模即可得到精确复制品。
硅胶复模工艺的优点在于,可以得到高精度的复制品;可以制作
各种形状的模具;可以批量生产产品。
缺点在于,制作模具比较耗费
时间和材料,成本较高,不适用于小批量生产。
硅胶复模工艺流程

硅胶复模工艺流程
硅胶复模工艺流程是一种用于制作复杂形状模具的工艺,常用于美术、工艺品、电子产品等制造中。
下面是一般的硅胶复模工艺流程:
1. 原型制作:首先根据需求制作好要复制的原型,可以使用各种材料制作,如泥土、黏土、木头等。
2. 原型表面处理:对原型进行表面处理,如打磨、修整、喷漆等,以便复制出的模具表面光滑。
3. 模具分割:将制作好的原型进行分割,以便制作模具时能够将模具分开。
4. 模具定位:将分割的原型放置到模具定位板上,将其固定好,以便制作模具时能够保持原型的位置不变。
5. 硅胶搅拌:准备好所需的硅胶,并按比例混合好搅拌均匀,以保证硅胶能够充分渗透到原型的每个细节。
6. 硅胶浇注:将搅拌好的硅胶缓慢地倒入模具中,确保硅胶均匀地覆盖整个原型,并尽量避免产生气泡。
7. 硅胶固化:等待硅胶自然固化,具体时间根据硅胶的类型和厚度而定,一般需要几小时到一天不等。
8. 模具脱模:硅胶固化后,将模具从原型上取下,并进行清洗,
去除原型上的残留物。
9. 模具修整:对复制得到的模具进行修整,如修剪多余的硅胶,打磨模具表面等,以便在使用时更加方便。
10. 模具使用:将复制好的模具用于制作产品,在模具中注入
所需材料,并等待材料固化后,取出制成品。
以上是一般的硅胶复模工艺流程,具体的步骤和操作可根据实际需求和材料的不同进行调整。
几步教您读懂~真空灌注工艺流程
几步教您读懂~真空灌注工艺流程
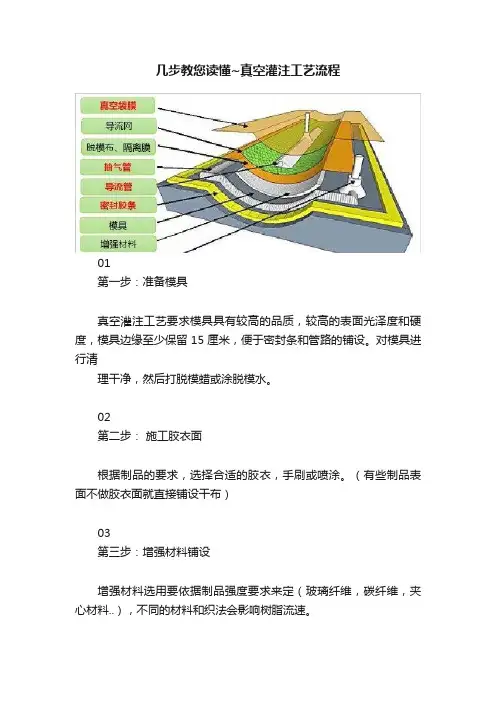
01
第一步:准备模具
真空灌注工艺要求模具具有较高的品质,较高的表面光泽度和硬度,模具边缘至少保留15厘米,便于密封条和管路的铺设。
对模具进行清
理干净,然后打脱模蜡或涂脱模水。
02
第二步:施工胶衣面
根据制品的要求,选择合适的胶衣,手刷或喷涂。
(有些制品表面不做胶衣面就直接铺设干布)
03
第三步:增强材料铺设
增强材料选用要依据制品强度要求来定(玻璃纤维,碳纤维,夹心材料..),不同的材料和织法会影响树脂流速。
04
第四步:真空辅助材料铺设
依次铺设脱模布,导流网,真空袋...在合上真空袋之前,要考虑树脂和抽真空管路的走向,否则有出现浸润不良现象。
铺设时要小心,以免尖锐物刺破真空袋。
05
第五步:抽真空
材料铺设完毕,夹紧各进树脂管,开始抽真空,尽量把体系中空气抽空,并检查气密性,这一步很关键,如有漏点存在,当树脂导入时,空气会进体入体系,气泡会在漏点向其它地方渗入,甚至于有可能整个制品报废。
06
第六步:调配树脂
抽真空达到一定要求后,开始准备树脂。
按树脂不同凝胶时间配入相应的固化剂。
07
第七步:导入树脂
把进树脂管路插入配好的树脂桶中,根据进料顺序依次打开夹子,注意树脂桶的量,及时补充。
08
第八步:脱模
树脂凝胶固化到一定程度后,揭去真空材料。
从模具上取出制品并进行后处理。
真空预压法工艺流程
真空预压法工艺流程
《真空预压法工艺流程》
真空预压法是一种常用的工艺技术,常用于塑料、橡胶等材料的成型加工过程中。
它通过利用真空环境和压力来使材料充分流动、填充成型模具,从而获得高质量的成品。
工艺流程包括以下几个步骤:
1. 准备工件和模具:首先,需要准备好待加工材料,确保其质量和温度适合加工要求。
同时准备成型模具,确保其清洁,并涂抹脱模剂以便后续脱模。
2. 将材料放入模具中:将待加工材料放入成型模具中,并确保其均匀分布,以便后续成型。
3. 启动真空预压机:将模具放入真空预压机中,启动机器,建立真空环境,同时对模具进行预压,以便材料充分填充模具。
4. 加热加工:在预压的基础上,逐渐加热成型模具,使材料充分流动并填满模具。
5. 冷却固化:加工完成后,关闭加热装置,模具自然冷却,使材料固化成型。
6. 脱模:冷却结束后,打开模具,取出成品,完成成型过程。
真空预压法工艺流程能够保证材料充分流动和填充,获得高密度、高质量的成型产品。
因此,在塑料、橡胶等材料的加工生产中有着广泛的应用。
复模培训.
浇注操作过程
将料杯和硅胶模放入后抽真空15分 钟左右
将A杯料倒入B杯同时搅拌
等A杯料基本到完,复位A杯
在两料混合后大约搅拌40S将B杯 中混合的料倒入硅胶模中
看到料管有积料按下慢排
等料完全倒入模具时进行点排1~2 次关真空泵再次点排到大约-60~40KPa快排至0
将倒入模架中的硅胶从真空机中取 出,放置在40~60℃下2~4小时等待 固化
将模架盒子拆开并对硅胶进行分模, 分模的分模线最好是划曲线以免产 生模具上下模错位
取出原型件完成硅胶模制作
最原型进行称重不包括硅胶模
真空机培训纪录笔记(一般硅胶模制造过程)
3.真空浇注产品制作(真空注塑机的应用)
将做好的硅胶模用透明胶带粘好,确保没有缝隙
将粘好的硅胶放入真空机下面模具箱升降台上面 插好料管(小单通小头插在硅胶模上面打头插在 料管,料管另外一头插在大单通(双通)小头处, 将大单通(双通)大头插在漏斗上)
配料:将PU料(A,B水)分别按照比例倒入A,B 杯中(A+B=原型重量+损耗料重量)
浇注
取出模具放入烤箱等待固化(固化温度根据材料 定一般在70℃左右
真空机培训纪录笔记(一般硅胶模制造过程)
1.模架制作
对原型件进行分析
在原型件有通孔的位置和不容 易分模的位置贴隔离膜(透明 胶带)
对初处理完成的原型进行浇注 孔处理
根据原形大小选择合适的盒子 做硅胶容器用并将处理完成的 模型放入其中保证四周有15~ 20mm的距离上下有20mm的
根据原型及模价大小计算硅胶 用量并对硅胶按比例进行配制
硅胶用量大约等于制作的模架 盒子长*宽*高/1000
配制硅胶的容器应≥需要硅胶的 3倍以上(因为在下一步的操作 中会出现气泡有大量溢出)