
TFT-LCD表面缺陷检测方法
彩色滤光片Mura缺陷自动检测应用研究
彩色滤光片Mura缺陷自动检测应用研究
彩色滤光片(Color Filter,以下简称CF)作为TFT-LCD面板的关键组件,其性能直接影响显示器呈现的画面质量。其中Mura缺陷检测在整体缺陷检测中占有重要作用。目前,绝大多数CF制造商在出货前的Mura缺陷检测环节仍采用全数的人工目视检测方法。该方法易受检测人员主观因素及外界环境影响,且效率极为低下。文章分析了国外生产的CF Mura缺陷检测设备的结构和图像处理算法,针对误检率高、图像干扰等问题,总结出通过标准画像的合理管控,调整Mura检测机位置,优化检测参数等方案,实现图像质量和Mura自动判定的准确度的提升。并将这些方法运用到生产线的运营中,将原来的100%人工目视检测降低至30%左右,减少了检测人员数量,同时缩短CF产品Cycle time 60分钟,取得了良好的经济效益,为国内液晶面板制造行业CF Mura检测和管控方法的研究人士提供了一份较为完整的参考。
标签:彩色滤光片;Mura缺陷检测;管控方法;图像处理
1 CF Photo工艺及Mura检测机的作用
1.1 CF Photo工艺设备Layout说明
如图1所示以R工艺为例,设备依次为发片机、清洗机、涂布机、真空干燥机、Mura检测机、热固化、冷却单元、曝光机、显影机、自动光学检测机(AOI)、热烘烤设备、目视宏观检查机、收片机以及与服务器相连接的CIM PC。Mura机是基于机器视觉技术的涂布膜厚检测。
1.2 Mura机作用
Mura按形态区分,主要为条纹Mura、蝶状Mura、Pin Mura、起始部Mura和白缺等,如图2为条纹Mura。
在实际生产中,面板生产线的品质监控,分为首件确认、过程监控和出货全检三种:
(1)首件确认的优势:在无Mura机生产线中,从涂布完成到Macro人眼目视给出判定结果需要60分钟,而如果目视不合格,还需再次首片确认;对海量生产的面板生产线来说,产能损失严重。引入Mura机后,可参考Mura图像快速判断,首件确认的时间可控制在20分钟内,若不合格时,工艺调整后也能快速判断效果。
TFT-LCD 玻璃基板边部破片分析及对策

技术讲座
401 前言
在TFT-LCD液晶面板生产过程中,玻璃基板做
为基础原材料,从第一道玻璃投入工序至模组完成
包装出货要经历清洗、镀膜、光刻、成盒等制程工艺,
在此过程中玻璃基板在各个工段不停传送运输,这
对玻璃基板强度与边部质量要求较高。在液晶玻璃
生产中,品质不良主要为玻璃内部欠陷、表面欠陷
和边部不良,而80%以上的破片都是源于边部不良。
破片易对玻璃基板生产和面板生产的产线设备与环
境造成污染,影响生产效率并使后续产品不良率提
升,造成严重经济损失。
2 玻璃基板破片原因
玻璃基板破片的根本原因是本体受力,而受力
分为基板内部应力与机械外力。破片形式有两种状
况:一是玻璃基板在厂内生产和客户使用制程过程
中不断搬运传送、经历高温高压、真空等环境,内
部应力发生变化的同时受到外力引起发生碎片,玻
璃基板边部因受力面积小,不良缺陷多等特点,使
得绝大部分的破片都先由边部开始破裂;二是机械外力碰撞玻璃表面或边部形成缺陷导致碎片发生。
以上两种状况中,机械外力为外部因素与基板本身
质量无相应关联,内部应力与玻璃边部缺陷共同构
成玻璃碎片主要控制质量指标。
3 内部应力对破片的影响
3.1 玻璃基板应力产生原因
玻璃基板内部应力又叫做热应力,按照其特点
可分为永久应力和暂时应力,暂时应力为当玻璃低
于应变点时处于弹性变形温度范围内即脆性状态时
经受不均匀的温度变化时产生的热应力,普遍存在
于整个退火工段。在生产过程中主要控制的是永久
应力,而影响永久应力的主要因素为:玻璃基板由
塑性状态转为脆性状态时退火炉内温度的变化,导
致玻璃基板退火效果不佳,应力变大;厚薄不同的
玻璃散热不一致造成退火横向温度不同,形成相邻
较大的张应力与压应力。此外由于玻璃中局部区域
化学组成不均匀导致内部缺陷(如条纹、结石、铂
金等)会形成因不同材质的膨胀系数不同产生的结
构应力。TFT-LCD玻璃基板边部破片分析及对策
周阳强 张晓东 李阳
蚌埠中光电科技有限公司 安徽 蚌埠 233030
显示屏检验规范及缺陷判定标准
页码: Page 1 of 8 文件编号 屏检验规范及缺陷判定标准 文件版本
WI-H-15 A/1
一、目的:
规定LCD液晶显示屏的检验项目、检验方法及判定规格,为IQC、OQC、IPQC、QA检验人员提供
判定依据。
二、适用范围:
适用本公司各供应商及无特殊要求顾客提供的液晶屏的检验判定。
三、抽样水准:
进行全检
四、使用工具:
1、VGA信号发生器
2、测屏治具
3、静电环、静电手套
4、 卷尺、放大镜、游标卡尺;
五、检验条件:
1、照明条件:日光灯600~800LUX;
2、目光与被测物距离:30~45CM;
3、常温条件下
六、PANEL等级:
6.1像素缺陷
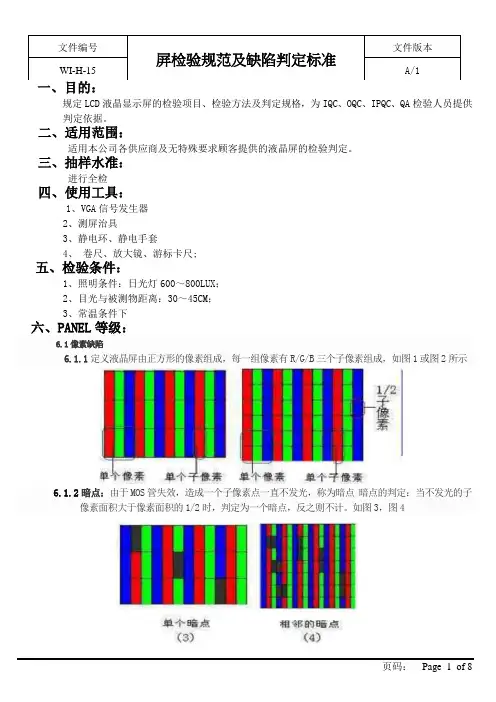
6.1.1定义液晶屏由正方形的像素组成,每一组像素有R/G/B三个子像素组成,如图1或图2所示
6.1.2暗点:由于MOS管失效,造成一个子像素点一直不发光,称为暗点 暗点的判定:当不发光的子
像素面积大于像素面积的1/2时,判定为一个暗点,反之则不计。如图3,图4
页码: Page 2 of 8 文件编号 屏检验规范及缺陷判定标准 文件版本
WI-H-15 A/1
6.1.3亮点:由于MOS管失效,造成一个子像素一直发光,称为亮点 亮点的判定;当发光的子像素面
积大于子像素面积的1/2时,判定为一个亮点如图5,图6所示
电子厂屏幕电测过程及内容
电子厂屏幕电测过程及内容
过程
1.目测
目测就是之间用眼睛对外观进行检测,只要是检测外观是否良好,是否有异物、毛丝、灰尘等问题,另外检测tft液晶显示屏幕表面是否有划伤、易撕贴以及表面的保护膜是否贴合的位置正确,生产日期、型号是否有按要求丝印等等,这些都可以通过目测的方法进行检测。
2.电测
电测是用主板或者显示屏测试盒对tft液晶显示屏幕进行通电后的检测,主要看显示效果是否良好、是否存在亮点、显示异常、颜色均匀度、残影、缺线等问题,电测是tft液晶显示屏幕测试中非常关键的一环,一般专业的品质可以很快的检测出问题。
3. 试验测试
tft液晶显示屏幕检测还有最重要的一环就是测试检验,一般专业的tft液晶显示屏幕厂家在出厂前对产品都会进行恒温恒湿、72小时通电老化等ORT可靠性测试,以确保产品的可靠性性能稳定,通过试验测试以后才能称之为合格品,出货到客户手上。
内容
测电流法 测量电流是维修工业显示器的基础方法之一。它主要用于测量晶体管和集成电路块的负载电流和工作电流,以此来检测集成电路、晶体管及其电源负载是否正常等等。只要所测得的晶体管或
集成电路的负载电流正常,就可断定该电路的工作状态基本正常。反之,如果其电流与正常值相比变化很大,那就说明该电路有问题,可以对症下药,进行重点检查。
测电压法 测量电压也是维修显示器的基础方法之一,在实践中经常用到。它主要是测量电路和元器件的工作电压,以此来对故障部位和元器件进行判定。测电压又可分为测交流电压和测直流电压两种类别。测交流电压就是用万用表的交流电压挡,来测量显示器电源的交流电压值。当然也可在万用表上串联上一个0.1μF左右的耐压足够大的电容来测量场扫描输出电路、行扫描输出电路、视频放大电路等部位的交流部分。用万用表检查其交流电压,然后再与正常状态下所测数值进行比较,以此来判断该电路工作是否正常。
测电阻法 测量电阻也是维修显示器的基础方法之一。它主要分为两种测量:一种是测量显示器电路和元器件的对地电阻值,另外一种是测量元器件本身的电阻值。测量电路输出端的对地电阻值,可以判别电路的负载是否正常。例如当测量稳压电源输出端的对地电阻值时,如果负载电阻发生较大的变化,那么稳压电源输出端的对地电阻必然会有较大的变化,这就可很容易地判定故障的所在。当测量晶体管或集成电路块各个脚的对地电阻值时,需要测量其正反向电阻,通常情况下以负表笔接地时测得的阻值为正向电阻,而以正表笔接地时所测得的电阻值当然就为反向电阻了。这就可根据所测电阻值的变化,来和正常情况下的电阻值进行比较,就可判断出故障所在。 当无法清楚地判断故障的具体部位时,可取下晶体管或集成电路块,测量晶
表面缺陷检测系统 流程

表面缺陷检测系统 流程
表面缺陷检测系统的流程一般包括以下几个步骤:
1. 图像采集:首先将待检测的物体放置在检测区域,并使用相机或其他图像采集设备对其表面进行拍摄或扫描,获取高分辨率的图像。
2. 图像预处理:对采集到的图像进行预处理,包括图像去噪、增强、灰度化、二值化等处理步骤,以提高后续缺陷检测算法的准确性和鲁棒性。
3. 特征提取:从预处理后的图像中提取与缺陷相关的特征信息,例如颜色、纹理、形状等特征,以帮助系统进行缺陷的分类和识别。
4. 缺陷检测算法:根据特征提取的结果,采用相应的检测算法进行缺陷的判断。常用的缺陷检测算法有基于规则的方法、基于统计学习的方法、基于深度学习的方法等。
5. 缺陷分类与识别:对检测到的缺陷进行分类和识别,根据事先定义好的缺陷类型,将每个缺陷标记为特定的类别,并输出相应的检测结果。
6. 缺陷定位与标注:根据检测结果,在原始图像或者标注图像上进行缺陷的定位和标注,将缺陷的位置信息和相应的类别信息进行标记。
7. 输出结果显示:将检测结果通过人机界面或其他形式进行显示,使操作人员可以直观地了解缺陷检测的结果。
整个流程可能会根据具体的系统和应用场景而有所差异,上述步骤只是一般的流程框架。具体的实施细节和算法选择会根据实际情况进行调整。
TOFD缺陷的图谱判别举例
TOFD缺陷的图谱判别
1.单个缺陷图谱
①点状缺陷:
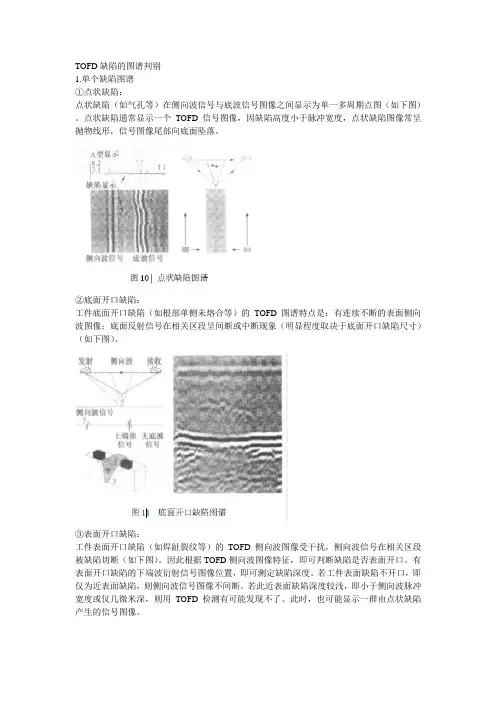
点状缺陷(如气孔等)在侧向波信号与底波信号图像之间显示为单一多周期点图(如下图)
。点状缺陷通常显示一个TOFD信号图像,因缺陷高度小于脉冲宽度,点状缺陷图像常呈抛物线形,信号图像尾部向底面坠落。
②底面开口缺陷:
工件底面开口缺陷(如根部单侧未熔合等)的TOFD图谱特点是:有连续不断的表面侧向波图像;底面反射信号在相关区段呈间断或中断现象(明显程度取决于底面开口缺陷尺寸)(如下图)。
③表面开口缺陷:
工件表面开口缺陷(如焊趾裂纹等)的TOFD侧向波图像受干扰,侧向波信号在相关区段被缺陷切断(如下图)。因此根据TOFD侧向波图像特征,即可判断缺陷是否表面开口。有表面开口缺陷的下端波衍射信号图像位置,即可测定缺陷深度。若工件表面缺陷不开口,即仅为近表面缺陷,则侧向波信号图像不间断。若此近表面缺陷深度较浅,即小于侧向波脉冲宽度或仅几微米深,则用TOFD检测有可能发现不了。此时,也可能显示一群由点状缺陷产生的信号图像。
④壁厚中部缺陷:
壁厚中部缺陷(如中心未焊透等)的TOFD图谱有完整的侧向波和底波信号图像,并有缺陷上端部和下端部的衍射信号图像(如下图)。缺陷上端部的回波信号描述实际缺陷的轮廓,呈白-黑-白图像;而下端部信号呈黑-白-黑图像,缺陷高度易于从黑-白图像上直接读出。另外还可看到,在缺陷上端部衍射回波左侧,常出现双曲线图像,类似于点状缺陷图的点状缺陷效应,这对缺陷端部取点和准确侧长恨有利。
若内部缺陷较浅(即板厚方向高度较小),小于换能器脉冲宽度,则该缺陷上下端部信号难以分开,故缺陷上下端部难以识别,因此检测人员只能判断该缺陷小于脉冲宽度。
⑤根部未焊透:
根部未焊透也属于底部开口缺陷。但这种缺陷会给出很强的衍射信号(或更正确地说是反射信号),与底波信号反相(如下图所示)。但不管是衍射信号还是反射信号,对TOFD特性并不重要,即使底波信号有扰动,在整个缺陷两侧还是能看到底波图像。通常,TOFD会重点突出点状小缺陷,而这种小缺陷用常规的横波脉冲回波法检测往往会漏检。
表面缺陷检测方法
表面缺陷检测方法
表面缺陷检测是一种用来检测物体表面的缺陷或不良问题的方法。采用不同的检测方法可以有效地检测出各种类型的表面缺陷,如裂纹、划痕、凹陷等。
以下是常用的表面缺陷检测方法:
1. 目视检测:人工目视检测是最简单、最直观的方法,可以通过肉眼观察物体表面是否有缺陷。然而,这种方法依赖于人的主观判断,受到视觉疲劳和注意力不集中等因素的影响。
2. 照明检测:利用不同的照明条件来检测表面缺陷。通过调整照明的角度、光源强度和颜色等参数,可以使缺陷在不同的照明条件下更容易被发现。常用的照明检测方法包括透射光照明、侧照光照明和背光照明。
3. 摄像检测:利用高分辨率的摄像设备对物体表面进行图像采集,并通过图像处理算法来分析和检测表面缺陷。常用的图像处理算法有边缘检测、纹理分析和形状识别等。
4. 红外热成像:利用红外热成像仪来检测物体表面温度的变化,从而找出可能存在的缺陷。缺陷通常会导致局部温度的变化,通过红外热成像可以快速地发现这些异常区域。
5. 超声波检测:利用超声波的传播特性来检测物体内部和表面的缺陷。超声波在物体表面遇到缺陷时,会发生反射和散射,通过测量反射和散射波的属性可以判断是否存在缺陷。
6. 激光扫描:利用激光扫描系统对物体表面进行扫描,通过测量激光的反射和散射来检测表面缺陷。激光扫描可以提供高精度的测量结果,并且适用于各种不同材料的表面缺陷检测。
以上是常用的表面缺陷检测方法,不同的方法适用于不同的应用场景和目标。综合使用多种方法可以提高检测的准确性和效率。
TFTLCD-TV液晶平面显示器-电视接收机整机检验规范(doc28)word资料26页
第 1 页 TFT LCD-TV液晶平面显示器/电视接收机整机检验规范
1、 主题内容与适用范围
本检验规范规定了我公司TFT LCD-TV液晶平面显示器/电视接收机设计、生产、检验的依据,主要包括QC检验、日抽样检验、样本抽取、结果处理等。
2、 引用标准
下列标准所包含的条文,通过在本规范中引用而构成为本规范的条文。本规范发布时,所有标准均有效。所有标准都会被修改,使用本规范的各方应探讨使用下列标准最新版本的可能性。
GB/T 9379-88 电视接收机主观试验评价方法
GB/T 9383-1999 彩色电视接收机及有关设备抗扰度限值和测量方法
GB/T 9384-1997 广播收音机、广播电视接收机、磁带录音机、声功率放大器(扩音机)的环境试验要求和试验方法
GB/T 10239-XXXX 彩色电视广播接收机通用技术条件(报批稿)
GB/T 13837 声音和广播电视接收机及有关设备干扰特性允许值和测量方法
GB 9254-1998 信息技术设备的无线电骚扰限值和测量方法
GB 12281-1990 彩色电视接收机与其他设备互连配接要求
GB/T 14960-1994 电视广播接收机用红外遥控发射器技术要求和测量方法
GB/T 15859-1995 视听、视频系统中设备互连的优选配接值
GB/T 17309.1-1998 电视广播接收机测量方法
第1部分:一般考虑 射频和视频电性能测量以及显示性能的测量 第 2 页 GB/T 17625 低压电气及电子设备发出的谐波电流限值(设备每项输入电流≤16A)
SJ/T 10514-1994 电视广播接收机遥控部分的技术要求和测量方法。
SJ/T 10919-1996 彩色电视广播接收机包装
SJ/T 11157-1998 电视广播接收机测量方法,第2部分:伴音通道的电性能测量,一般测量方法和单声道测量方法修正案1
LCD检验标准(3.5及以上)
1.0目的
指导员工按照此检验标准严格检验,为检验提供统一标准
2.0适用范围
本检验标准适合于3.5”及以上所有TFT。
3.0定义
可视区:有效的显示区域,如下图所示。
4.0 抽样标准 参照MIL-STD-105E LEVEL=II AQL允收标准:致命缺陷(CR)AC=0,主要缺陷(MAJ)=0.25 次要缺陷(MIN)=0.65 致命缺陷是指影响TFT产品严重功能性不良,如串笔,漏笔等;主要缺陷是指影响TFT产品质量的严重不良,如内刮等;次要缺陷是指对TFT产品的质量影响轻微的不良,如条纹PI,亮点等.
5.0 检验条件及方法
5.1 外观检查方法
在光照度为1000±200lux的日光灯下,眼睛距离待检玻璃30CM±10 CM;观察角度从垂直方向前后左右偏45度:
5.2 除表面外观部分,ITO走线部分用显微镜检验(参照6.2判断标准)
5.3外观检查项目祥述及判定标准
5.3.1 点大小D计算
(X+Y)/2=点大小
5.3.2 若缺陷长为宽的2.5倍以上,则视为划痕和线状缺陷 C区:视区外
B区:视区(V.A)
A区:(A.A)
边框
ITO引线边
封口 6.0 主要检验项目
检测项目 不良问题描述 缺陷级别 判断标准 主要检测位置 检测工具
不良现象 相应不良图片
1.表面质量
(抽样标准MIL-STD-105E
LEVEL=II AQL允收标准:致命缺陷(CR)AC=0,主要缺陷(MAJ)=0.25 次要缺陷(MIN)=0.65)
a.表面脏点、
线不良 (能用酒精擦拭掉的不良将不作不良记录) MIN 参考表1 整个TFT 眼睛、菲林尺
b.ITO短路、
断路
断路
短路 CR 0 IC、FPC压贴部位 显微镜
c.ITO划伤
划伤
划伤 CR 0 IC、FPC压贴部位 显微镜
液晶办理检测的测试项目和标准
液晶办理检测的测试项目和标准
液晶可分为热致液晶、溶致液晶。常见的液晶产品有液晶屏,液晶显示器,液晶面板,液晶材料,液晶灯管,液晶灯条等等。
液晶检测项目:
温升试验,坏点检测,表面缺陷检测,失效分析,腐蚀分析,尺寸检测,耐热性检测,环境适应性测试,金相分析,染色渗透试验,形貌分析,响应时间检测,亮度检测,跌落测试,表变湿热老化测试等。
液晶检测标准:
GB/T 37382-2019 光学功能薄膜 液晶显示背光模组用薄膜 高温高湿老化性能测定方法
GB/T 37403-2019 薄膜晶体管液晶显示器(TFT-LCD)用四甲基氢氧化铵显影液GB/T 36647-2018 普通单体液晶材料规范
GB/T 36648-2018 TFT单体液晶材料规范
GB/T 18910.61-2012 液晶显示器件 第6-1部分:液晶显示器件测试方法 光电参数
GB/T 28122-2011 液晶显示器(LCD)用聚乙烯醇(PVA)膜 厚度测定方法
GB/T 25273-2010 液晶显示器(LCD)用薄膜 雾度测定方法 积分球法
GB/T 25274-2010 液晶显示器(LCD)用薄膜 紫外吸收率测定方法
GB/T 25275-2010 液晶显示器(LCD)用偏振片 光学性能和耐候性能测试方法GB/T 25276-2010 液晶显示器(LCD)用三醋酸纤维素酯(TAC)膜 厚度测定方法
办理液晶检测流程:
1、项目申请——向世通检测监管递交申请。
2、资料准备——根据标准要求,企业准备好相关的认证文件。
3、产品测试——企业将待测样品寄到实验室进行测试。
4、编制报告——认证工程师根据合格的检测数据,编写报告。
5、递交审核——工程师将完整的报告进行审核。
6、签发证书——报告审核无误后,颁发证书。