
电子皮带秤设计
河北理工大学毕业设计说明书 第 1 页 共 51 页 摘要 随着传感器、电子技术和微机技术的崛起,称重技术得到了迅速发展,称重装置在数字化,智能化等方面有长足的进步,称重装置的研究与开发也进入了一个新的阶段。皮带秤等衡器更是作为一种新兴的高技术产业而受到世界各国的普遍关注,进一步采用新技术,开发各种自动称重系统,提高动态称重的准确度,加强网络功能是当今各国发展的重点。我国的衡器产业已初具规模,但高档次衡器产品技术水平落后,积极开发具有自主知识产权的高档次衡器产品对发展我国的衡器产业具有重要意义。本课题就是针对电子皮带秤自动称重系统展开的。 皮带秤是安装在皮带输送机的适当位置上,对散状物料自动地进行连续、累计称量的计量器具。它广泛应用于:散料贸易结算、生产工艺流程中的配料计量及检测控制。 采用双CPU结构,两个CPU之间通过串口进行通讯。两个CPU之间的这种弱联系,不但能提高控制的实时性,而且能有效的提高系统的可靠性。 本文所述皮带秤微机配料系统以MCS-51系列单片机为下位机,以电子皮带秤为计量设备,单片机控制皮带秤,整个系统以AVR单片机作为上位机进行集中管理。该系统对运行环境要求低,精度稳定,质量可靠,易于管理。 关键词: 电子皮带秤,串行通信,AVR单片机 河北理工大学毕业设计说明书 第 2 页 共 51 页 Abstract
With the sensor, electronic technology, computer technology and the rise of weighing technology have developed rapidly, weighing device in digital, intelligent connection is a great improvement, weighing device research and development has entered a new stage. Weighing scales and other belt is emerging as a high-tech industries and countries around the world, the widespread concern, further introduction of new technology, the development of automatic weighing system to enhance the dynamic weighing accuracy, strengthen the network function is the focus of the development of all countries. China's weighing industry has begun to take shape, but the high-end products weighing technical backwardness, proactively develop our own intellectual property rights in high-grade products weighing on the development of China's weighing industry is of great significance. The issue was aimed at the electronic belt weigher’s automatic weighing system proceed. Belt weigher is installed on the conveyor belt in the appropriate place, the bulk of the material for automatic continuous, weighing a total of measurement apparatus. It is widely used: Bulk trade settlement, the production process of batching control and detection measures. Dual CPU, the CPU between the two through the serial port communication. 2 CPU between the weak links will not only enhance control of the real-time, but can effectively improve the reliability of the system. This paper described belt weigher computer batching system to MCS-51 microcontroller series for the next crew. To Belt Scales for the measurement equipment, SCM control belt weigher, to the entire system as the AVR Microcontroller PC for centralized management. The system of running low environmental requirements, the accuracy of stable, reliable, and easy to manage. Key Words: electronic belt weighing conveyor,Serial Communication,AVR Microcontroller 河北理工大学毕业设计说明书 第 3 页 共 51 页 0 引言
物料计量是工业生产和贸易流通中的重要环节。称重装置等衡量器具是不可缺少的计量工具。随着国民经济的发展和商品流通的扩大,过去沿用的机械杠杆秤已不能适应生产自动化和管理现代化的要求,衡器的技术水平需要不断提高。最近几十年来,伴随着传感器、电子技术和微机技术的崛起,称重技术得到了迅速发展,称重装置在数字化,智能化等方面有长足的进步。快速、准确、操作方便、消除人为误差、功能多样化等方面己成为现代称重技术的主要特点。称重装置不仅是提供重量数据的单体仪表,而且作为工业控制系统和商业管理系统的一个组成部分,推进了工业生产的自动化和管理的现代化。在物料输送过程中,各种连续输送大宗散状物料的皮带输送机,都广泛地采用了电子皮带秤,以作计量和控制之用,起到了缩短作业时间、改善操作条件、降低能源和材料的消耗、提高产品质量以及加强企业管理、改善经营等多方面的作用。电子皮带秤等称重装置的应用己遍及到国民经济各领域,取得了显著的经济效益。但是,我国在这方面的的产品少且功能不齐全,所以改善现有称重装置、开发研究功能齐全的自动称重系统是势在必行的 一、皮带秤的起源与发展 皮带秤起源于19世纪末、西方工业发展时期。它的称重原理最早来源于斗式输送机对散料连续自动称重的装置。这种装置于1880年获得了计量许可。1907年由英国制订了第一个自动秤的检定规程。1908年在英国公布了第一个皮带秤的专利。此后的近四十年中进展较慢,经反复改进仍然只能较粗地用于生产过程控制和工矿企业的库存管理。 二次大战后,尤其是近三十年来,由于传感器制造工艺和电子技术的飞速发展,给整个称重技术注入了新的血液,激发了活力,为提高皮带秤的计量性能创造了有利条件。 皮带秤的发展大致经过了以下四个阶段: 最初的产品是纯机械式皮带秤,一般采用增量式编码器.机械式或光电式扫描码盘等,使皮带秤的机械杠杆具有平衡条件,识别记数和启动功能。这是第一代。 第二代是传感器电子仪表皮带秤,检测部分一般用光电脉冲或磁脉冲变送器测速,二次仪表用模拟积分放大电路或数字系统积分电路来实现动态称重过程的平衡、河北理工大学毕业设计说明书 第 4 页 共 51 页 识别和累积计算功能。 这两代皮带秤只能测量、累积计算,对运行中计量性能的变化不能控制,因此动态计量准确度较低,稳定性差,在用户中信誉不佳,逐渐被第三代、第四代皮带秤取代。 第三代、第四代是传感器微机式皮带秤和微机智能化的皮带秤。微处理机引入皮带秤使电子元器件结构、内容和集成化程度大大提高。生产厂家可以根据现场使用条件去满足用户的愿望。 前者,根据现代控制原理,可以对一些动态变化参数进行控制,如零点跟踪、量程校准等,但一般处于开环控制状态。要想使皮带秤在运行中获得预定的准确度和稳定性仍需操作人员的监视、维护和频繁校准。 后者,因在称重系统中设置了针对使用特点的软件而成为闭环自动控制系统。智能仪电子皮带秤的含义由此而来。这种称重系统具有测量、计算、控制、校准、联网通信、上下量程限监视、故障报警等多项自控功能。由于计算机科学渗入皮带秤,使其计量准确度提高,稳定性改善,检定周期延长,使用过程中的维护工作量大大减轻,其应用领域不断扩大。目前,皮带秤产品已分布于世界各地,广泛应用在冶金、矿山、建材、电力、化工、港口等各个行业。 二、研究皮带计量秤的目的和意义 电子皮带秤是一种对皮带传输机上流过的散状物料作连续动态计量,智能化的数字式动态称重显示仪。冶金、建材、矿山、码头、电力、化工、 医药、食品等部门实行现代化管理、节约能源、减轻劳动强度的必不可少的工具。 皮带秤主要应用于需对皮带输送机上的物料实现高效、动态在线称重的场合,皮带秤能提供无与伦比的测量可靠性,即使在最恶劣的环境,能与多种先进的电子积算仪相连接,可提供流率、累积量、速度和载荷的连续读数。 安装简便,低维护,重复的精度,任何时候,皮带秤都能提供精确、高重复性的效果。出色的精度和独特的称重架设计确保无可比拟的精度,即使在产品载荷不均匀或者带速相对较快的应用场合。精确度通常为 0.5%,但是在许多应用场合,精度均优于0.25%。这个结构紧凑的皮带秤可以应用在空间受到限制的皮带机上。由于其简便的安装方式,同传统的系统相比,用户能节省大量的费用。通过四个螺栓和一个现有的托辊,称重支架被方便地安装在皮带机上,并且固定在受力的梁上 。安装快捷而简单,只需数个小时。其通用的结构可用于任何现有的皮带称重系统,可快速安装
(完整word版)赛摩电气皮带秤及校验装置

目录赛摩ICS-FH-4型浮衡系列电子皮带秤 (2)赛摩电气循环链码技术说明 (6)挂码校验说明 (10)1赛摩ICS-FH-4型浮衡系列电子皮带秤1 概述电子皮带秤是在皮带输送机输送物料过程中对物料进行连续自动称重的一种计量设备,其特点是称量过程为连续和自动进行,通常不需要操作人员干预就可以完成称重计量操作。
皮带秤高精度测量的关键是称重桥架将皮带上的物料重量全部、准确的传递给称重传感器,传递过程没有任何干扰力。
目前,多托辊皮带秤秤架结构有单杠杆式、双杠杆式、悬浮式等多种结构形式,称重传感器与秤架的连接多采用刚性连接,其中多数设有水平力、侧向力限位装置,这种限位连接形式存在一定的限制力、结构内应力,该限制力、结构内应力无法很好释放,容易产生过定位,干扰了重力的准确测量,特别是小重力或重力变化小的情况,干扰影响尤为突出,无法提供高精度的称重计量。
赛摩ICS-FH型浮衡系列电子皮带秤(以下简称浮衡秤)采用独创的自由浮动平衡结构,安装在皮带输送机机架上;承重梁二端处装有两个称重传感器,两个称重传感器承力部位结构为圆柱形,分别通过万向关节与托棍支架梁相连,两根托棍支架梁通过两根连接梁相连形成整体称重桥架。
称重桥架上相对于承重梁对称装有二组称重托辊支架,支架上的称重托辊将皮带上的物料重量传递给称重传感器。
由于该称重桥架仅通过两个万向关节与称重传感器相连,所以整体称重桥架是可以绕两个万向关节自由浮动,各种干涉或结构内应力均不存2在,称重桥架上的称重托辊将皮带上的物料重量全部、准确的传递给称重传感器,完成高精度的计量,计量精度不变(动态累计误差小于±0.25%)。
正是由于浮衡秤的自由浮动平衡结构,称重桥架自由浮动与称重传感器连接,无限位装置、传力环节少、测重准确可靠,计量精度高;由于两个称重传感器装于承重梁两端,所以具有抗偏载能力强、适应皮带输送机带宽大、带速高等特点;称重桥架结构简单,安装方便,不需维护,是高精度皮带输送机计量的最佳设备。
皮带秤仪表操作说明
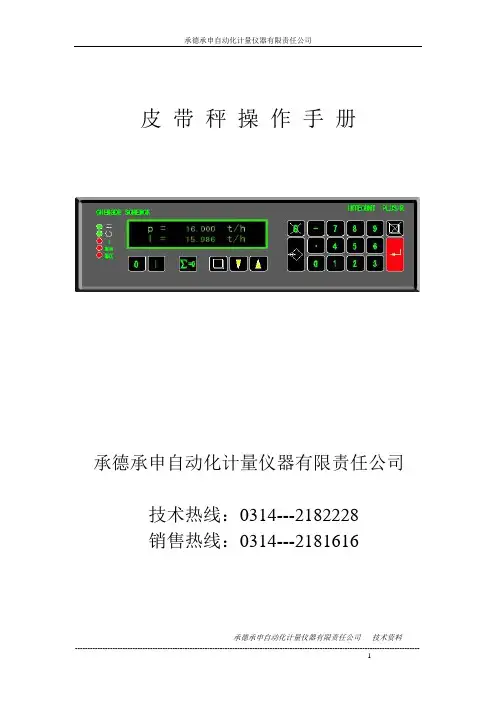
皮带秤操作手册承德承申自动化计量仪器有限责任公司技术热线:0314---2182228销售热线:0314---2181616目录仪表的键盘和前面板-------------------------------------2 仪表功能----------------------------------------------------4 仪表程序----------------------------------------------------4 仪表的启动和停止----------------------------------------7 显示事件信息----------------------------------------------7 服务数据----------------------------------------------------7 标定功能----------------------------------------------------8 调零-----------------------------------------------------12 计数器1或2的复位-------------------------------------12 安装与调整-------------------------------------------------13 维护与保养-------------------------------------------------14 事件信息-----------------------------------------------------14(一)仪表的键盘1各按键的作用如下:启动键和停止键。
(用于启动和停止控制器)上下选择键(预选下部显示;功能选择)左右选择键(预选下部显示:开关量)复位计数器。
(将计数器清零)FUNC 调用功能菜单和事件信息正文需要按此键。
皮带秤控制系统PLC软件设计方案

第一章 总体设计方案
1.1
通过产臂上皮带装置及料的重量测定流量,由电磁振动给料机控制给料量,连续计 量秤。优点连续计量,缺点动态计量影响精度。称重给料机将经过皮带上的物料,通过 称重秤架下的称重传感器进行检测重量,以确定皮带上的物料重量;重量信号送入皮带 给料机控制器,产生并显示累计量/瞬时量。给料控制器将该量与设定量进行比较,由控 制器输出信号控制变频器,实现定量给料的要求。可由上位P(机设定各种相关参数,并 与PLC实现系统的自动控制。它可以采用两种运行方式:自动方式和半自动/手动方式。
I/O模块是CPU与现场I/O装置或其它外部设备之间的连接部件。将外部输入信号
变换成CPU能接受的信号,或将CPU勺输出信号变换成需要的控制信号去驱动控制对象,
以确保整个系统正常工作
5.编程器
编程器适用于用户程序的编制、编辑、调试检查和监视,还可以通过其键盘去调用 和显示PLC的一些内部状态和系统参数。它通过通讯端口与CPU联系,完成人机对话连
接。
6.外部设备
一般PLC都配有盒式录音机、打印机、EPA写入器、高分辨率屏幕彩色图形监控系 统等外部设备。
2.1.2
PLC采用了一种不同于一般计算机的运行方式,即扫描方式。
1.工作过程
当PLC投入运行后,其工作过程一般分为三个阶段,即输入采样、用户程序执行 和输出刷新三个阶段,如下图所示。完成上述三个阶段称作一个扫描周期。在整个运行 期间,PLC的CPU以一定的扫描速度重复执行上述三个阶段。
采集模块,选用合适的变频器。
(2)控制室
由一台控制计算机(PC)以及打印机、组态软件等组成。上位PC接受PLC采集的信 息,对监控对象进行故障报警以及参数显示,向下属PLC发送控制信息。在本系统中,
基于双回路调节皮带秤控制仪表设计
仪 表 采 用 双 回路 调 节 方 式 ,流 量 的 调 节 主要
是 皮 带 秤 根 据 远 程 设 定 量 的大 小 ,用 P I D 的调 节 原 理 对 皮 带 的输 送 速 度 进 行 调 节 。板 喂机 用 于 对
载 荷 进 行 调 节 ,即根 据 设 置 载荷 的大 小 ,控 制 板
会 引起控制系统死机或误 动作 ,造成设备损 坏或 人身伤亡 。
的 号 电 地 的 机 一 通 地 且 如 这 带 皮带秤仪表主要抗干扰措施如下 : ( 1 )逻 辑设 计力 求简 单 可靠 ; ( 2 )硬 件 自检测 和 软件 自恢 复 的设计 。 皮 带 秤 仪 表 可 以采 用 “ 看 门狗 ”技 术 防 止 系 统死 机 , “ 看 门狗 ” ( WA T C H D O G )就是用硬件 ( 或 软件 ) 的 办 法 要 求 使 用 监 控 定 时器 定 时检 查 某 段 程 序 或 接 口, 当超 过 一 定 时 间 系统 没有 检查 这 段 程 序 或 接 口时 ,可 以认 定 系统 运 行 出错 ( 即 干 扰 发生 ) ,可 通 过 软件 进 行 系统 复 位 或 按事 先 预 定 方
则停 止板喂机的调节 。
四、仪表抗干扰技术
在皮带给料机的工作环境 中, 存在大量的电磁
信号 ,如 电 网的波 动 、强 电设备 的启 停 及 高压设 备
和开关 的电磁辐射等 ,当它们在系统中产生 电磁感
应 和干 扰 冲 击 时 ,往往 就会 扰 乱 系统 的正 常运 行 , 轻者 造成 系统 的不 稳定 ,降低 了系统 的精度 ;重 者
喂机 的速 度 。 载荷 大 即减 小 板 喂机 的速 度 ,反 之
即增大板 喂机 的速度。若皮 带秤在最大速度持续
ZN2000系列电子皮带秤说明书
第一章序言一、概述中能三原ICS系列电子皮带秤是一种先进的微机控制动态称重仪器,是在皮带输送系统中对散状物料进行连续计量的理想设备,整机设计合理、紧凑,具有完善的称重和控制数学模型,并具有多种输入、输出信号形式。
其结构简单、称重准确、工作稳定、运行可靠、操作方便、维护量极少。
不仅适用于常规环境,而且适用于酸、碱、盐及大气腐蚀环境。
广泛地应用于冶金、电力、矿山、港口、化工、水泥、建材、粮食等行业。
ICS系列皮带秤可根据您的选择提供ZN201、ZN2001、ZN2105等系列高智能化仪表和国产、进口传感器。
本书主要针对30、20、17、14系列皮带秤系统的安装、操作、校准和维修等方面加以说明。
二、主要技术指标1、系统性能系统动态校验累计误差:ICS-14型优于±0.125%;ICS-17A型优于±0.25%;ICS-17B型优于±0. 5%;ICS-20型优于±0. 5%;ICS-20B型优于±1%;ICS-30型优于±1%仪表不确定度:优于0.05%称量范围:1~6000t/h皮带宽度:0~2200mm皮带速度:0.05~4m/s皮带输送机倾角:≤18°适应托辊形式:三节槽型托辊及平托辊环境温度:秤架为-40ºC ~+70ºC2、载荷传感器性能非线形:小于额定输出的0.03%FC非重复性:小于额定输出的0.03%FC滞后性:小于额定输出的0.03%FC温度灵敏度:零值时为±0.0003%/ºC 满值时为±0.0003%/ºC允许短时过载:150%激励电压:10VDC3、速度传感器性能(内置编码器型)频率范围:0~100kHz测速度围:>0.05m/s4、称重控制仪性能准确度:优于0.025%电源:220V(-15%~+10%)50Hz±2% 功率:50V A输入:重量输入:从一只、两只或四只称重传感器传来的毫伏信号速度输入:从数字式速度传感器传来的脉冲信号输出:输出激励电压:10VDC±5%输出至速度传感器:24VDC滚动式、下拉式菜单方式显示瞬时流量,累积重量,溢出报警状态可显示原来参数值,新输入参数值,操作状态提示电流输出:可选择0~20mA或4~20mA电流输出,该信号正比于流量。
DPG 系列型电子皮带秤给煤机说明书
2.1技术参数
标定给煤量100t/h最小、最大给煤量10~100 t/h
计量精度≤±0.5%控制精度≤±0.5%
皮带驱动电机及减速机:斜齿轮-伞齿轮减速机,变频电动机功率为4Kw
清扫链驱动电机及减速机:斜齿轮-伞齿轮减速机,电动机功率为0.37Kw
给煤中心距:2800mm
输送皮带:带裙边O形无接头皮带,宽度1000mm
6.给煤机的调整6
7.安装6
8.开机7
前言
DPG系列型电子皮带秤给煤机,系燃煤电厂和炼铁厂高炉喷粉制粉系统的重要组成部分。其性能直接关系磨煤机连续正常运行和煤耗计算的准确度,本设备是基于电力系统国内外同类产品的运行情况研制而成,力求更加完善,性能更好。
该产品不仅适用于电力系统燃煤机组,同时又适用于冶金、矿山、化工、建筑、粮食加工运输等行业的散装连续秤重。
3.2.二分部为本体。图一中2。
3.3.三分部为电动下闸阀。即从给煤机下出口处至磨煤机落煤管入口。图一中3。
3.4.四分部为控制柜。图一中4。
4.
4-1.电动上闸阀
详见“SZhF00型电动上闸阀”使用说明书。
图一
4.2.本体
1.进煤斗2.煤层高度调节挡板3.皮带4.断煤信号器5.计量系统6.跑偏开关7.主动滚筒8.温度报警器9.照明灯10.前检修门11.胶带外部清扫机构12.堵煤信号器13.链式清扫机构14.托辊15.皮带张紧装置16.后检修门
先将皮带送入壳体将从动辊套装在皮带内向主滚筒方向拉皮带从侧门处逐个套装上托辊在皮带内将皮带向主滚筒方向拉到头后将主滚筒一侧加检修延伸套管后吊起主滚筒对准轴孔从电机侧慢慢将主滚筒平移送入壳体后再回装两侧内圆法兰用螺栓紧固好回装两侧轴承座用螺栓紧固好将主滚筒对中后再将两侧轴承紧定螺钉锁紧
电子皮带秤使用说明书(总)
V+和 K2/F1 两个端子接开停信号,与皮带开关同步的一对无源常开触点相连。 主板上的拨码器为 2 进制,分别为 1、2、4、8。设置仪表编号时将拨码拨至有数码一侧, 如:设置为 4 号仪表,将 3 号拨码拨到 3 一侧,设置 3 号仪表,将 1 和 2 拨码拨到有数字一 侧。
⑹称重监测分站(井下)
1 和我公司数据接口、板卡连接为半双工基带式通讯 2 485 信号输出,可与 485 转 RJ45 连光纤或环网,也可直接与工控机
485 通讯,有效通讯距离 1 公里。 3 4-20 毫安信号输出,输出信号为瞬时流量信号,相应的电流信号对
应的是 吨/小时,常见为与现场 PLC 连接,距离越近信号损耗越小,最好 不要超过 500 米。
工控机是台湾研华原装进口的,供电电源:AC 220V,允许波动电压范围:-10%~20%, 如果现场电压不稳定,要加装电脑专用的 UPS 稳压电源。在正常使用时,机器要每天 24 小时开机。每套系统可以带 8 台秤。 ⑵ 板式主站卡
板卡是安装在工控机内的底板上的,接收采集数据信号并传送至计量程序。板卡上有 2 个 8 位拨码器。靠近 15 针插头的拨码器将 4 和 8 拨至有数字的一侧,表示地址码为 220, 另一个拨码器将所有的端子拨至有数字一侧,表示可以通讯 8 台秤。 ⑶ 数据通讯接口(红),F2(绿),∧(黄),∨(蓝)
RET
复位到初始显示状态;结束参数修改。
F1
显示累积量(P),流量(F)。
切换显示系数(K,显示为 E),零点值(U0),传感器当前信号值(U1), F2
带速(L),皮带周期(H),皮带一周信号最大值和零点值的差值(U2)。
信号值和零点值的差值 U2; 14.带速 :显示 皮带 设定速度 值 (L1),单 位:cm; 15.周期 :显示 皮带 运转一周 所需的 时间 (状态或停止计量状态; 17.打印 :锁操作面板,解锁:依次按 <停|开><打印><F2><F1><∧><∨><确认>; :备用; 19 复位:功能 1 为复位主机,主机复位后显示累计量 P 值,功能 2 为配合累计、K
电子皮带秤技术协议书
GB/T1804
一般公差线性尺寸的未注公差
GB1764
漆膜厚度测定法
GB8923
涂装前钢材表面锈蚀等级和除锈等级
JB/ZQ4000.
锻件通用技术要求
GB/T14211
机械密封试验方法
JB4127
机械密封技术条件
JB/ZQ4286
包装通用技术条件
GB725
低压成套开关设备
GBJ5
工业与民用通用设备电力装置设计规范
e) 蠕变(30 分钟)
±0.02%
f) 蠕变恢复(30 分钟) ±0.02%
g) 零点输出
±1%
h) 在最大流量下,传感器弹性体施力点的位移应不大于 0.2mm。
4.2.5 具有自动校正零点、远程自动校正零点、零点自动跟踪、自动校正间隔。
4.2.6 皮带机系统荷载超限时警报。
4.2.7 模拟电流输出、累计脉冲输出、有通讯接口功能。
2.4.3 短路电流:22KA(均方根值)
2.5 安装地点的室内环境: -5℃~+40℃
2.6 电子皮带秤共 2 台。安装于本工程 2 号甲、乙带式输送机上。
2.7 安装地点距控制室的距离: 60m
3.应用标准
DL5000-2000 火力发电厂设计技术规程
DL/T5187.1
火力发电厂运煤设计技术规程第 1 部分:运煤系统
2) 防水托辊,在浸水工况条件下,连续运行 24 小时后,进水量不得超过 5g。
4.2.4 称重传感器
称重传感器的技术指标非线性,滞后误差、重复性误差、蠕变、蠕变恢复和零点输出,
按传感器额定输出的百后误差
0.02%
c) 重复性误差
0.02%
d) 灵敏度误差
皮带秤技术附件
附件一电子皮带秤技术规格买方:中国京冶工程技术有限公司卖方:赛摩电气股份有限公司双方就宝钢广东湛江钢铁基地项目炼钢渣处理工程电子皮带秤技术问题进行了认真讨论,形成如下技术协议内容,双方共同遵守。
一总则1.1 概述1.2本技术协议书提出的是最低限度的技术要求,并未对一切技术细节作出规定,也未充分引述有关标准和规范的条文,卖方应保证提供符合本技术协议书和有关最新工业标准的成熟优质产品。
1.3本技术协议书经买卖双方友好协商确定,卖方提供的设备完全符合本技术协议书的要求。
1.4在签定合同之后,买方保留对本技术协议书提出补充要求和修改的权利,卖方应允诺予以配合。
如提出修改,具体项目和条件由买卖双方商定。
1.5本技术协议书所使用的标准如与卖方所执行的标准发生矛盾时,按较高标准执行。
1.6 本技术协议书为一整体,卖方应满足其全部要求。
1.7 本技术协议书与商务合同、投标书、书面澄清文件作为订货合同的技术附件,与合同具有同等的法律效力。
1.2 现场自然环境(1)大气温度极端最高气温38.1℃极端最低气温 2.8℃年平均气温23.1℃最热月平均气温28.9℃最冷月平均气温15.6℃(2)大气压力年平均大气压力 1008.5hPa夏季平均大气压力 1001.1hPa冬季平均大气压力 1015.3hPa(3)降水量年平均降水量 1313.2mm日最大降水量 233.7mm(4)相对湿度最热月月平均相对湿度 79%最冷月月平均相对湿度 81%(5)风速及风向全年平均风速 3.2m/s夏季平均风速 2.9m/s冬季平均风速 3.5m/s全年最多风向及其频率 N 20%夏季最多风向及其频率 SE 14%冬季最多风向及其频率 E 20%1.3 设备工作环境:室内1.4 使用条件:设备均必须满足长期连续运行,安全可靠。
二设备技术规格2.1 设备技术参数2.2 设备组成及总体要求(1)设备组成电子皮带秤主要由四部分组成:FH-2型称重桥架、6001B型积算器、称重传感器、PRL12R型速度传感器。
皮带配料自动称重控制系统毕业论文
皮带配料自动称重控制系统毕业论文内蒙古科技大学本科生毕业设计说明书(毕业论文)题目:皮带配料自动称重控制系统学生姓名: sipoyi学号: 19890215专业:自动化班级: 3级2班指导教师: ***皮带配料自动称重控制系统摘要皮带配料自动称重系统是精细化工厂生产工艺过程中一道非常重要的工序,配料工序质量对整个产品的质量举足轻重。
本设计以烧结机配料系统为工业背景,针对配料的自动控制问题,提出了一种基于PLC的皮带配料称重自动配料系统的控制方案。
利用PLC实现对模拟信号的采集、流量的计算、PID调节和对变频器、电机等设备的控制任务。
皮带配料自动称重系统的恒流量控制采用PID调节,流量计量控制是计量偏差与变频调速的结合。
依据系统工艺流程本设计介绍了配料系统的流量控制方式和系统控制过程,详细讲述了PLC的选型及PLC配料系统变频控制中的硬件设置、参数设定和软件设计过程。
关键词:S7-200PLC;变频调速; PID控制;恒流量控制The belt ingredients automatic weighing control systemAbstractBelt ingredients automatic weighing system is a very important process in fine chemical production process, the quality of ingredients process is an important quality of the product as a whole. This design, the sintering machine batching systems for industrial weighing Automatic batching system based on PLC belt ingredients control program for the automatic control of the ingredients. The use of PLC's acquisition of analog signals, traffic calculation, PID regulation and control tasks on the drive, motor and other equipment.The belt ingredients automatic weighing system, the constant flow control using PID control, flow measurement control is a combination of measurement bias and frequency control. Batching system flow control method and system control process in accordance with the system process design, detailed account of the hardware settings in the selection of the PLC and PLC batching system inverter control, parameter setting and software design process.Key words: S7-200PLC; Frequency Control; PID control; Constant flow control目录摘要 (I)第一章绪论 (1)1.1概述 (1)1.2设计背景 (1)1.3工艺流程 (3)第二章皮带配料自动称重系统 (7)2.1设计总体介绍 (7)2.2上位机介绍 (9)2.2.1 概述 (9)2.2.2 工作原理 (9)2.3恒流量控制介绍 (10)2.3.1 概述 (10)2.3.2 PID调节原理 (10)2.4 西门子S7—200简介 (12)2.4.1 概述 (12)2.4.2 一般特性 (13)2.4.3 扩展模块 (15)2.5 变频器简介 (16)2.5.1 概述 (16)2.5.2 变频器的基本结构 (16)2.5.3 变频器的分类 (17)2.6 皮带电机简介 (18)2.6.1 概述 (18)2.6.2直流调速与交流调速的优劣比较 (18)2.6.3 异步电动机的变频调速原理 (20)2.7 电子皮带秤简介 (22)2.7.1 概述 (22)2.7.2基本组成部分 (23)2.7.3原理 (24)2.7.4特点 (24)2.8光电编码器简介 (25)2.8.1 概述 (25)2.8.2工作原理 (25)2.8.3编码器分类及特点 (26)第三章控制方案的确定及其实现方法 (30)3.1设计的总体任务及实现的功能 (30)3.1.1自动称重配料系统控制要求 (30)3.1.2设计任务 (30)3.2控制思想的确定 (31)3.3具体系统设计方案 (32)3.3.1 测速环节 (32)3.3.2称重系统 (33)3.3.3电机的PID调速 (34)3.4输入输出量统计 (34)第四章硬件选择、硬件接线图及其软件编程 (37)4.1硬件选择 (37)4.1.1电动机的选择 (37)4.1.2皮带秤的选择 (37)4.1.3称重信号的处理 (40)4.1.4测速传感器的选择 (41)4.1.5变频器的选择 (41)4.1.6 PLC的选择 (45)4.2硬件接线图 (47)4.2.1 PLC接线图 (48)4.2.2 变频器接线图 (50)4.3 软件编程(见附录) (51)第五章总结 (53)第一章绪论1.1概述近年来,国内新建烧结机的配料方法均采用皮带配料自动称重控制,其实就是按原料的重量来配料,采用电子皮带秤对物料进行连续计量,通过调节圆盘给料机或皮带的速度来实现定量给料,重量配料易实现自动配料,配料精度较高。