
汽轮机叶片断裂案例分析-091229
大型汽轮机叶片事故原因分析在火电厂、核电厂机组运行过程中,汽轮机叶片工作在高温、高压、高转速或湿蒸汽区等恶劣环境中,经受着离心力、蒸汽力、蒸汽激振力、腐蚀和振动以及湿蒸汽区高速水滴冲蚀的共同作用,再加上难以避免的设计、制造、安装质量及运行工况、检修工艺不佳等因素的影响,常会出现损坏,轻则引起汽轮发电机组振动,重则造成飞车事故。
因此,汽轮机叶片的安全可靠直接关系到汽轮机和整个电厂的安全、满发。
汽轮机叶片事故长期困扰电厂机组的安全经济运行。
从国内统计数据看,叶片损坏事故占汽轮机事故的30%。
叶片损坏的位置,从围带到叶根都有。
据日本历年的统计资料,各部位出现损坏的百分率见表1。
此外,汽轮机各级叶片的损坏机会是不均匀的,据美国对50台大型机组的统计,叶片事故几乎全发生在低压缸内,其中末级占20%,次末级占58%,而且集中区是高压第一级,即调节级。
据日本的统计,也有20%的事故发生于此。
因此,在汽轮机设计和运行时,均应注意这些部位。
叶片损坏的原因是多方面的,可以从不同角度加以分析。
例如,从发生的机理区分,60%~80%的损坏原因是振动;从责任范围区分,可归纳为设计、制造、安装、运行和老化等。
在实际工作中,如果能及时找出主要原因,掌握叶片事故前后的征兆,采取相应措施,就能避免事故的发生,提高机组的使用寿命和安全可靠性。
1、近年来大型机组叶片损坏概况从近年来发生的17例叶片故障统计中,笔者分析了上海汽轮机有限公司、哈尔滨汽轮机有限责任公司、东方汽轮机厂、北京重型电机厂(表中简称上汽、哈汽、东汽、北重)生产的以及美国、日本、前苏联和欧洲一些国家引进的200 MW以上超高压、亚临界及超临界压力大功率汽轮机叶片故障。
这些故障造成叶片损坏的形式分为损坏(丧失基本功能,危及安全)和损伤(降低经济性,能安全使用)。
叶片损坏形式:折断、裂纹、扭弯、二次损坏及其它;叶片损伤形式:蜂窝状、开焊、麻点、锈蚀、擦伤。
2、叶片故障原因分析2.1 叶片故障的特点(1) 叶片故障发生在低压缸的有13例,占统计总数的82.35%,而末级叶片损坏又为多发部位,有9例,占统计总数的52.94%,调速级有2例,占统计总数11.76%,中间级所占比例很小。
(2) 运行维护方面的问题是近期引起叶片损坏的主要原因。
由于1996年以来大部分地区电力负荷需求不旺,致使大机组长期在低负荷下运行。
而许多大机组末级叶片按常规基本负荷设计,没有考虑调峰运行和高背压运行的需要,在小容积流量下长期运行的性能及对寿命损耗的影响难以确定。
由于当时技术水平的限制,叶片未能按三元流方法设计,因而气动性能较差。
末级反动度沿叶高变化剧烈,叶型顶部的反动度大,底部的反动度小。
后者愈小,在部分负荷运行时愈容易产生脱流,进而增大叶片动应力响应,并产生出汽边水冲蚀。
这使末级叶片运行环境更差,叶片更容易出故障。
(3) 引进机组叶片损坏多为叶片设计制造问题。
(4) 调节级动叶及喷嘴受固体粒子冲蚀严重,由于不影响安全运行,没有引起足够重视,但它直接影响机组效率。
2.2 叶片损坏原因2.2.1 设计原因(1)叶片振动特性设计不准,使叶片及轮系发生共振,而引起叶片断裂。
占统计总数的23.53%;(2) 叶片设计动强度不足,使叶片出现故障。
占统计总数的17.65%。
2.2.2 制造原因制造方面引起的叶片事故最多。
如叶片装配的问题,还有机械加工的问题,占统计总数的58.82%。
2.2.3 运行原因运行方面引起的叶片故障也不少。
如水蚀、水击、蒸汽参数低、湿度大、长期高周波、低负荷运行、频繁启停、汽水品质不好等,占统计总数的35.29%。
2.2.4 检修原因检修方面引起的叶片故障有更换叶片未按规程进行,占统计总数的11.76%。
2.2.5 叶片材料原因叶片材料缺陷,造成叶片损坏的有:材质不良、选材不当、材料热处理不当,占统计总数的17.65%。
3 防止叶片损坏事故的措施3.1 用户应作好对制造厂的叶片监造工作,对机械加工、装配、检查和试验等,特别是装配的质量,应层层把关,把存在的问题消灭在萌芽状态,保证出厂产品质量优良。
3.2 安装过程中,要对叶片外观进行检查,对叶片频率进行复测,以检查制造厂提供叶片频率数据的真实性并建立叶片技术档案。
为了防止损坏叶片,在汽、水系统的设计、安装过程中,应布置合理的疏水系统。
3.3 机组运行操作,必须严格按制造厂及运行规程所规定的程序进行,杜绝错误的运行操作程序,以防止由于操作不当而导致叶片损坏。
3.4 检修中,对汽轮机叶片的检查和维护应按正确合理的维修工艺进行。
(1) 对叶片进行外观检查,对损伤的轮级叶片进行探伤和仔细检查,严禁带缺陷运行。
(2) 对叶片进行静态振动频率测试,尤其对损伤的轮级叶片振动频率测试更为重要。
(3) 防止损伤叶片的残骸及检修工具杂物遗留在汽缸内。
(4) 防止对布置的中、低压缸前后隔板装错。
(5) 受机械损伤和水蚀的叶片在检修时应按合理的维修工艺及时进行修复。
(6) 更换汽轮机叶片时,叶片装配质量应符合ZBK54018-98"汽轮机主要零部件(转子部分)加工装配技术条件”的要求。
(7) 对动静叶片结垢、第1级叶片的冲刷和末级叶片的水蚀要足够重视,并应在大修中进行处理和修复,否则将影响机组效率。
例如,对于300 MW及600 MW机组,由于结垢使调速级喷嘴面积减少10%,机组的出力将减少3%;由于外来硬质异物打击叶片损伤以及固体粒子侵蚀叶片损伤,视其严重程度都可能使级效率降低1%~3%。
(8) 对100 MW以上机组进行通流部分改造,以提高效率和增容时,不要忽视对通流部分损伤所造成的损失。
针对叶片及拉筋的断裂情况,进行叶片振动频率、拉筋材质、强度等方面的分析,找出机组低压转子叶片及拉筋的断裂原因。
关键词:叶片拉筋频率疲劳断裂分析原因0前言神头二电厂2×500MW机组系原捷克斯洛伐克斯克达(SKDOA)汽轮机厂制造,该机组为亚临界一级中间再热、单轴、四缸(高压、中压、两低压)、四排汽、双背压、凝汽式汽轮机。
低压缸双流程双缸结构,低压转子为2×6级嵌压设计,1-3级叶片叶顶有铣制围栅,4-6级叶片为自由叶片。
由于低压转子4、4A级叶片及拉筋设计原因致使叶片及拉筋多次发生断裂,严重影响机组的安全运行。
具体情况为:(1)#1机组从投产至今,期间发现#1低压转子4a级叶片边裂纹至拉筋处,距叶顶107mm,裂纹最大宽度2mm,裂纹长32mm,#1低压转子4a级拉筋断裂3处,#2低压转子4a级拉筋断裂1处。
(2)#2机组从投产至今曾两次发生叶片断裂事故,第一次断叶片发生在#1低压转子,断开部位在#5叶片拉筋孔处。
第二次断叶片发生在#2低压转子,#25叶片距根部80mm处断开。
(3)#1低压转子4、4a级发生拉筋断裂120处。
1分析1.1叶片频率分析根据单个等截面叶片自振频率的计算公式E——叶片材料的弹性模量(N/m2)I——叶片截面的惯性矩(m4)ρ——叶片材料密度(kg/m3)l——叶片高度(m)A——叶片横截面积(m2)Kl——频率方程的根可以得出:叶片的自振频率与惯性矩的平方成正比,即叶片的刚性越大自振频率越高,而与叶片单位长度的质量的平方根成反比,即叶片单位长度的质量越大或叶片越重自振频率越低。
叶栅中的拉筋对叶片的振动频率有两个相反的影响。
首先,拉筋阻止叶片产生切向弯曲振动,即增加了叶片的刚性,提高了叶片的自振频率。
同时,由于拉筋的存在相当于增加了叶片的重量,所以降低了叶片的自振频率。
以上两种相反效应的综合,最终决定叶片自振频率的增减。
但一般来说,刚性所起的作用大于质量的反作用,故叶片成组后,自振频率将不同程度有所提高。
从机组未修前进行的测频结果可以看出,单叶片频率低(233—241Hz),成组叶片频率合格(249—256Hz),拉筋完好的叶片组A0型振动频率范围一般在250—256Hz 之间,对于本级(L1—4A;L1—4;L2—4A;L2—4级),叶高L=340mm,叶轮平均直径Dm=1890mm,动频率系数B=3,叶片5、6片成组。
(5片一组的22组,6片一组的3组,一共25组,128片叶片)当K=5,系统周波为50Hz时,本级的A0型振动的共振区动频范围为237.5Hz—262.5Hz,其共振危险区静频范围为221.15Hz—247.8Hz。
当K=5与K=6之间,系级周波为50Hz时,本级叶片对于A0型振动的安全静频范围为247.8Hz—274.7Hz。
1.1.1从测频结果中可以看出,当周波为50Hz时,如拉筋发生断裂,叶片连接成组的组内叶片数就会发生变化,从测频结果中看出,对单只叶片或两个叶片组的叶片频就落入了K=5的共振危险区,有可能使这些叶片发生共振,从而使叶片发生断裂。
1.1.2拉筋发生断裂后,造成叶片三片成组的叶片,部分组落入K=5的共振区,另一部分则在K=5时的安全区的边缘。
(三片成组的叶片A0型振动的频率范围为246Hz—253Hz)1.1.3对于四片成组的叶片与拉筋完好时,5、6片成组的叶片,在周波为50Hz时,A0型振动是安全的。
(其频率范围为248Hz—258Hz)1.1.4对L1—4A级及L2—4A级A0型振动频率普遍较L1—4、L2—4级低。
其频率范围在250—253Hz之间,如果电网周波升高到51Hz时,对于频率为250Hz 的叶片组,其共振安全率△=4.5∠5,落入了K=5时共振区,也就是说当电网周波波动到51Hz时,频率为250Hz的叶片就会发生共振,危及叶片的安全。
1.2拉筋的强度核标本级叶片在叶高约220mm处穿有一道φ7的焊接拉筋。
通过光谱确定拉筋的材料为铬钢(1Cr13)。
本级拉筋计算承受的离心弯应力为б=17517.2kg/cm2时认为拉筋是安全的,因此本级拉筋的强度是足够的。
1.3叶片的材质及硬度根据捷方提供的资料及进行的光谱分析,叶片材质为1Cr13,硬度为HB222,符合B/HJ420-96的标准要求。
且断口金相组织较均匀,未发现夹杂物等缺陷。
2讨论通过几次叶片拉筋损伤观察,以及叶片断裂宏观检查和金相分析,我们初步得出的结论是:运行中拉筋开焊、断裂,然后叶片发生疲劳损伤,与叶片的材质和强度无关。
具体原因如下:(1)拉筋断裂、开焊原因1)拉筋焊接缺陷方面a施焊不饱满,不均匀;b拉筋焊接温度高,产生热应力;c焊接方法不当(叶片施焊应从内弧侧即把叶片水平放置,内弧向上)2)叶片拉筋局部过热;3)运行工况控制不当,如真空低、抽汽不足等,使得4级、4A级叶片受到水冲击,拉筋受到额外附加应力,发生了断裂。
另外拉筋强度、富裕量偏小;4)拉筋材质方面,筋相组织发生变化;(2)叶片断裂原因1)由于拉筋断裂、开焊,使叶片频率改变,尤其是单只叶片频率降低较多,陷入共振区中而断裂;2)拉筋孔处局部淬硬或金相组织颗粒变粗;3)设计不当或加工注意;4)叶片装配质量方面;叶片根部贴合不好或未铆紧,使叶片自振频率低而陷入共振区。
汽轮机叶片断裂故障及处理
运行与维护Operation And Maintenance电力系统装备Electric Power System Equipment2020年第24期2020 No.241 汽轮机设备概况某电力有限公司#5、6两台汽轮机是由哈尔滨汽轮机厂生产的引进型号为N300—16.7/537/537的亚临界、一次中间再热、反动式、单轴、双缸双排汽凝汽式汽轮机组,机组额定负荷为300 MW 。
机组高、中压汽缸采用合缸且为内、外双层汽缸结构,低压缸为对称分流式结构,主要由1层外缸、2层内缸组成。
高、中压转子和低压转至之间采用刚性联轴器联接。
汽轮机共有5个轴承,分别为4个径向支持轴承、1个推力轴承,其中1#为组合式支持推力轴承。
为了平衡轴向推力,本机除了采取对称布置外,同时还设有平衡阀,余下的由组合式支持推力轴承平衡。
汽轮机还设有一套5 %串级疏水旁路系统。
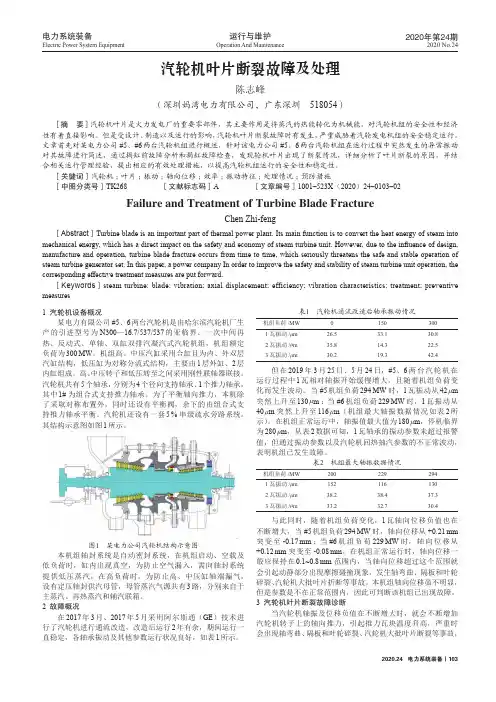
其结构示意图如图1所示。
图1 某电力公司汽轮机结构示意图本机组轴封系统是自动密封系统,在机组启动、空载及低负荷时,缸内出现真空,为防止空气漏入,需向轴封系统提供低压蒸汽。
在高负荷时,为防止高、中压缸轴端漏气,设有定压轴封供汽母管,母管蒸汽气源共有3路,分别来自于主蒸汽、再热蒸汽和辅汽联箱。
2 故障概况在2017年3月、2017年5月采用阿尔斯通(GE )技术进行了汽轮机进行通流改造,改造后运行2年有余,期间运行一直稳定,各轴承振动及其他参数运行状况良好,如表1所示。
表1 汽轮机通流改造后轴承振动情况机组负荷/MW 01503001瓦振动/μm 26.533.130.82瓦振动/μm 35.814.322.53瓦振动/μm30.219.342.4但在2019年3月25日、5月24日,#5、6两台汽轮机在运行过程中1瓦相对轴振开始缓慢增大,且随着机组负荷变化而发生波动。
当#5机组负荷294 MW 时,1瓦振动从42 μm 突然上升至130 μm ;当#6机组负荷229 MW 时,1瓦振动从40 μm 突然上升至116 μm (机组最大轴振数据情况如表2所示)。
电站汽轮机低压转子次末级叶片开裂原因分析

电站汽轮机低压转子次末级叶片开裂原因分析首先,材料失效是导致低压转子次末级叶片开裂的主要原因之一、汽轮机低压转子叶片一般采用高温合金材料,该材料具有良好的高温强度和耐腐蚀性能。
然而,长时间高温、高应力和循环载荷的作用下,材料会出现硬化、塑性变形减小和晶界与晶内空洞的形成等现象,进而导致叶片表面产生裂纹。
此外,材料的制造工艺和热处理也可能存在问题,如气孔、夹杂物和残余应力等。
其次,设计缺陷也会引起低压转子次末级叶片开裂。
转子叶片的设计应该满足一定的强度和刚度要求,能够承受高温、高应力和循环载荷的作用。
但在实际工作中,由于叶片结构的不合理和应力集中等问题,会导致叶片易于开裂。
例如,叶片的结构过于薄弱,存在局部应力集中的地方,容易出现应力集中导致的裂纹。
此外,叶片间隙设计不合理、叶片固定不牢固等也可能导致叶片开裂。
另外,操作和维护过程中的失误也可能导致低压转子次末级叶片开裂。
例如,汽轮机的启停过程中,由于温度和压力的快速变化,可能导致叶片温度和应力的不均匀分布,从而引起开裂。
此外,刀片清洗和保养过程中使用不当的清洗液和工具,也可能对叶片材料造成腐蚀和损伤,进而导致叶片开裂。
最后,外界因素也可能导致低压转子次末级叶片开裂。
例如,随着汽轮机使用时间的增加,环境条件和工况可能发生变化,如蒸汽的温度和压力等。
这些变化会对叶片产生不同程度的影响,从而导致叶片开裂。
此外,环境腐蚀、振动和冲击等也可能引起叶片开裂。
为了避免低压转子次末级叶片开裂,首先应选择合适的材料,并正确进行材料的制造工艺和热处理。
同时,需要设计合理的叶片结构,减少应力集中的可能性。
在操作和维护过程中,要注意合理的操作和保养,并遵循相关规定和标准。
此外,还应定期进行检测和维护,及时发现和处理叶片开裂问题。
某公司汽轮发电机叶片断裂事故分析
( 江西省电力科学研究院 ,南昌
300) 3 0 6
(l cr c t e e r h I s iu e o i n x r vn e a c a g 3 00 ) E e t ii yR sa c n t t t fJ a g iP o i c ,N n hn 3 0 6
摘 要:某公 司汽轮发 电机发 生汽轮 机 叶片 断裂事故 .从 宏观检查 、材 质元 素化学分 析 、材 料微观 组织 、硬 度等方 面进行分析 ,找 出了叶片断裂原 因,并对 以后检修提 出了建议。 关键词 : 断裂:元素化学分析:材料微观组织:硬度 中图分类号 :T 2 2 . P 0+ 1 文献标识码 :A 文章编号 :1 7 — 2 2 0 ) — 0 5 0 4 9 一(0 7 1 0 7 — 2 61 7
维普资讯
A a y i n B e k A c d n o t e T r i e g n r t r B a e n l s s o r a c ie t f h u b n - e e a o l d
涂 湛
.
Tu Zh an
i t ms f ma ro co c x mi ti n,ch mi al n er o c s pi e a na o e c el me e nt, fi t t e ne ex ur of m t ri an eg e of h d ss. At as a e al d d re ar ne l t,
0 引言
裂或有 裂纹,1 、1 级 叶片全部断裂,1 、1 级叶片 由于金 3 4 5 6 属摩擦导致顶部变形 、部分开裂,1 级 只有个别叶片有轻微 7 变形。 上述各级动叶片之 问的静叶片也有不 同程度的变形和
损伤。
某厂给水泵汽轮机叶片断裂振动分析
2020.12 EPEM73发电运维Power Operation某厂给水泵汽轮机叶片断裂振动分析大唐郓城发电有限公司 张 超 夏洪刚 中国大唐集团科学技术研究院有限公司火力发电技术研究院 吴 韬 李燕平摘要:针对某厂给水泵汽轮机运行中出现的振动突增问题,结合设备历史情况,通过数据振动特征进行分析,诊断为给水泵汽轮机汽缸内发生叶片断裂故障。
关键词:给水泵汽轮机;振动;叶片断裂某厂给水泵汽轮机在运行中出现振动突增问题,查找该设备历史检修和运行情况,结合振动数据进行分析,诊断为给水泵汽轮机汽缸内发生叶片断裂故障。
为保证电力安全生产,机组及时停机检查,发现第10级动叶断裂脱落两片。
叶片断裂属于严重安全隐患,对此类问题的及时、准确分析并转入检修可降低设备维护成本,避免重大安全事故,应引起设备管理专家足够的重视。
1 设备概况某厂2号机组给水泵汽轮机(简称小机)是 SIEMENS(西门子公司)生产的型号GK32/56 DCH-6,单缸双进汽冲动凝汽式汽轮机,级数共有12级,工作转速为3500~5700r/min。
设计共两路汽源,高压汽源(主汽)16.7MPa/510℃,低压汽源(四抽)1.19MPa/368.8℃,排汽压力为6.7kPa。
2014年8月6日08:33在升转速至5070rpm 过程中小机振动突增,前轴承X 向振动由40μm 增大至114µm,Y 向振动最大达到85µm,且振动爬升后一直稳定在较高的数值上,其后未见增大趋势。
本次异常为首次发现掉叶片的时间,振动突增后振动数值基本维持稳定,本次未作处理,观察运行。
2015年1月6日小机升转速至5300转时,1X 振动突增至200μm,2X 振动为141μm,保护动作小机打闸。
2015年1月8日解体小机,检查发现小机转子第10级叶片断裂两处,但只发现脱落叶片1根,另一根叶片已基本碾碎。
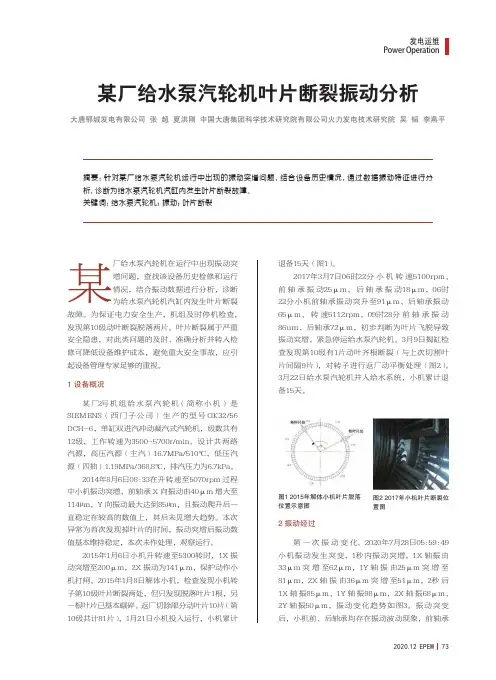
返厂切除部分动叶片10片(第10级共计81片),1月21日小机投入运行,小机累计退备15天(图1)。
叶片叶轮类失效分析实例
叶片、叶轮类失效分析实例叶片按其工作性质可分为动叶片及静叶片两种类型。
动叶片又称为工作叶片,主要起传递动力的作用;静叶片又称为导向叶片,主要起导向流体的作用。
叶片在运转时,主要受拉压、弯曲、扭转等应力的作用;除此之外,叶片还受到激振的作用,其振动频率对叶片的寿命有较大的影响。
叶片的失效形式,主要是疲劳失效;但也可能出现应力腐蚀开裂、塑性变形等失效形式。
在疲劳失效中,尤其是动叶片疲劳失效,往往是振动起很大作用;应当指出,微振失效也是叶片失效的重要形式之一。
按叶片的断裂或损伤的部位划分失效类型,可分为三种类型:(1)叶身断裂失效;(2)叶根断裂失效;(3)叶冠或叶顶失效。
本部分除了介绍叶片失效分析实例之外,还介绍了叶轮、风轮、螺旋桨等失效的实例,供读者参考。
汽轮机叶片断裂失效分析1.燃气轮机的静叶片断裂失效燃气轮机的静叶片材质为1Crl3钢,经调质处理后使用。
装机运行不久就发现静叶片断裂失效。
拆机检查,用肉眼或放大镜观察,发现静叶片的断口形貌较平滑,具有疲劳断裂的宏观形貌特征;另外还观察到静叶片的自由端损伤较严重。
在正常情况下自由端是不接触任何物体的,但由于装配间隙较小,在运转时可能碰触侧壁而损伤。
静叶片断口的宏观外貌如图1所示。
箭头指示处为裂源。
用电子显微镜观察,进一步证实裂源的微观形貌特征为准解理断裂,裂纹扩展区的微观形貌特征为疲劳辉纹标记,如图2所示。
与振动疲劳断口相比较,静叶片断口的疲劳辉纹形态与其极为相似,因此可认为静叶片是由于装配不当引起的振动疲劳断裂。
图1 OPI 图象说明:燃气轮机静叶片断口宏观外貌,箭头指示处为裂源。
图象说明:燃气轮机静叶片电子断口形貌,具有准解理断裂及疲劳断裂形貌特征;箭头指示处为准解理花样。
图2 TEM 5000×2.30万千瓦汽轮发电机叶片失效失效叶片为大型汽轮机组上的动叶片,安装于某厂30万千瓦发电机上,材料为2Crl3钢经调质处理,使用数年后在检修时发现有裂纹。
某台300MW机组汽轮机隔板及叶片断裂事故原因分析及处理
所致 。对 此提 出了更换备 用 中压 转子 的 处理 方案 , 并根 据 此 次 事故 对 同型运 行机 组 提
出 了改 进 建 议 。
[ 关
键 词] 3 0MW 机 组 ; 0 汽轮机 ; 隔板 ; 片 ; 叶 断裂 ; 焊接 ; 疲劳损 伤
1 5f 9 m;4号 轴 振 X 向 为 1 3 m;4号 瓦振 达 2 3 3 5
f 5号 瓦振 达 9 m。 m, 2 5 1 月 3日, 中压缸揭 缸 发 现 , 1 第 0级隔 板静 叶脱 落 7片 , 叶有 4处 7片断裂 脱 落 , 级隔 板静 叶片 叶 动 该 顶、 叶根 部位 多处 产生 严重裂 纹 , 隔板体 严重 变形 并 向
由 5 m 突 升 至 9 m,振 动 保 护 动 作 停 机 , 据 0f 4f 根
D S趋 势 , 机 时刻 8号瓦 振 y,
发 电机 侧移 位 。
作 者 简 介 : 孙丽君(97 )女 , 16 一 , 毕业于西安交通大学电厂热能动力工程专业 , 郑州 电力高等专科学校副教授 , 从事火 电机 组调峰运行与寿命管理
CAUS ANALYS S OF CRI E I PPLI NG FAI LURE FOR P 0 M 1 TH APHRAGM DI AND BLADES oF 0 W TEAM 3 0M S TURBI NE I oNE N PoW ER PLANT AND S DI PoS AL THEREoF
S UN j n, ie Li u NIOuj i
Zh n z o e ti we e i rPr f s i n l le e Zh n z o 5 0 4, n n Pr v n e, e g h u Elc rcPo r S n o o e s o a Co l g , e g h u 4 0 0 He a o i c PRC
汽轮机断裂叶片检测与失效原因分析
汽轮机断裂叶片检测与失效原因分析汽轮机是一种重要的发电设备,而叶片是汽轮机中最重要的零部件之一。
叶片在高温、高压、高速等复杂工况下运行着,因此容易出现断裂和失效现象。
本文将从汽轮机叶片断裂检测和失效原因分析两个方面进行探讨。
首先是汽轮机叶片断裂检测。
汽轮机叶片断裂检测是通过非接触式的无损检测方法进行的。
常用的方法有振动检测、声发射检测、超声波检测等。
振动检测是通过监测叶片振动幅值和频率变化来进行检测的。
声发射检测是依靠叶片断裂时产生的声波信号进行检测。
超声波检测是通过将超声波传入叶片内部,来检测叶片内部是否存在裂纹、气孔或疏松等缺陷。
这些检测方法能够高效地检测出汽轮机叶片的裂纹和疲劳损伤等缺陷,从而及时进行叶片更换和维修,保证汽轮机的正常运行。
其次是失效原因分析。
汽轮机叶片失效的原因很多,具体可以分为以下几种:1. 疲劳失效:由于汽轮机叶片工作条件的严酷,会不断受到高温、高压和高速等不利因素的影响,导致叶片内部产生裂纹,最终发生疲劳断裂。
2. 温度失效:汽轮机叶片内部温度过高,容易形成热裂纹,在长时间的运行过程中,热裂纹会不断扩大,最终导致叶片断裂。
3. 慢性损伤失效:汽轮机叶片使用年限较长,外部和内部环境的腐蚀、磨损、孔洞等因素的作用下,叶片表面和内部产生慢性的损伤,导致叶片失效。
4. 突发失效:突发失效是指汽轮机叶片在正常工作情况下突然出现断裂现象,这种现象往往是由于过程中叶片与外界因素的碰撞或其他异常原因造成的。
总之,汽轮机叶片的断裂检测和失效原因分析是汽轮机维护和保养工作的重要组成部分。
只有及时发现并解决问题,才能保证汽轮机的正常运行和安全使用。
为了分析汽轮机叶片的断裂情况,我们可以列出相关数据。
列出的数据包括常见的汽轮机失效类型、失效原因、叶片平均使用寿命等,其具体数据如下:1. 汽轮机叶片失效类型:- 疲劳失效:占总失效数的70%- 突发失效:占总失效数的20%- 慢性损伤失效:占总失效数的10%2. 汽轮机叶片失效原因:- 疲劳失效:占总失效数的70%- 温度失效:占总失效数的10%- 慢性损伤失效:占总失效数的15%- 其他:占总失效数的5%3. 叶片平均使用寿命:- 疲劳失效:平均使用寿命为3-5年- 温度失效:平均使用寿命为5-8年- 慢性损伤失效:平均使用寿命为8-10年通过对以上数据的分析,我们可以得出以下结论:1. 汽轮机叶片的主要失效类型是疲劳失效,占总失效数的70%,说明汽轮机叶片在高温、高压、高速等复杂工况下工作,易出现疲劳损伤。
某增压站燃气轮机压气机叶片断裂故障原因分析
2017年06月某增压站燃气轮机压气机叶片断裂故障原因分析王明泉欧海(中国石油西南油气田公司国际合作事业部,四川成都610051)摘要:对某增压站1#燃气轮机压气机叶片断裂的故障进行原因分析,调查了故障发生的经过、运行记录、控制系统记录、零部件损坏情况,分析了故障原因,该故障与运行和维护操作无关。
关键词:增压站;燃气轮机;压气机;叶片;故障;原因分析1机组情况某增压站使用的燃气轮机为美国SOLAR 公司生产的T130型双轴燃气轮机,该燃气轮机的额定功率为15MW ,额定转速11220转/分,14级轴流式压气机,2级燃气涡轮,2级动力涡轮。
该机组于2009年12月14日投入运行,机组运行负荷6MW -11MW ,故障发生时该机组的负荷为10.47MW 。
截至故障发生该机累计运行22835小时,累计启动93次。
2故障描述2014年11月25日-29日,该站人员配合SOLAR 服务工程师对1#机组顺利进行了8000小时保养,随后于11月30日上午9:17启机,11:00加载运行,2014年12月5日22:36:27,1#机组突然停机。
至故障时单次连续运行时间为133小时。
相关的报警列表如下:表1:报警信息时间22:36:2722:36:2722:36:2722:36:2922:36:2922:36:2922:36:2922:36:30报警代码FN_Flameout_High_Fuel_FlowFN_VE1021_HH FN_VE1020_HH FN_VE1031_HH FN_VE1030_HH FN_VE1010_HH FN_VE1011_HH FN_VE1004_HH报警信息燃料流量高,发动机熄火2#轴承Y 方向振动高2#轴承X 方向振动高3#轴承Y 方向振动高3#轴承X 方向振动高1#轴承Y 方向振动高1#轴承X 方向振动高齿轮箱振动高经查阅燃机运行历史数据,故障停机前后该燃机1、2、3#轴承的振动值如下表所示:表2:故障前后轴承的振动数据时间22:36:2022:36:301x (μm)11.938177.2921y (μm)9.144193.2942x (μm)18.542284.9882y (μm)14.986293.8783x (μm)15.240197.6123y (μm)13.976232.410由上表可知,燃机1、2、3#轴承突发振动,1#轴承的两个振动值由原来的11.938μm 、9.144μm 突发增大至177.292μm 、193.294μm ;2#轴承的两个振动值由原来的18.542μm 、14.986μm 突发增大至284.988μm 、293.878μm ;3#轴承的两个振动值由原来的15.240μm 、13.976μm 突发增大至197.612μm 、232.410μm 。
叶片材料问题导致燃机动叶断裂
叶片材料问题导致燃机动叶断裂叶片材料问题导致燃机动叶断裂案例简述】某电厂装机规模390MW ,某燃机为燃气-蒸汽联合循环机组,型号:S109FA。
2005年8月1日投入运行,9月5 日完成168 小时满负荷试运。
2007 年10 月9 日该燃机启动过程进行模式自动切换时叶片断裂。
2007 年10 月9 日6 时12 分,接省调令机组启动(机组按照调度令日开夜停)。
6 时27 分点火,6 时37 分全速,6 时38 分并网并按照正常步骤加负荷。
8时12 分当负荷加至190MW 左右,正进行模式自动切换时,机组突然发生巨响,并伴有强烈振动,#1〜4轴承振动值突窜至最大值(操作员页面显示满格),其余各轴承振动均有不同程度的上升,机组主保护动作跳机。
在机组惰走过程中强烈的振动仍然持续了数十秒钟。
机组发生振动跳机前、后瞬间的油温,瓦温和轴承回油温度基本无变化。
跳机前后的机组差胀、轴向位移等参数变化不十分明显,转子膨胀和缸胀无变化。
经检查燃机透平三级动叶、静叶以及护环损坏,第三级动叶已全部断裂损坏,三级静叶出气边部分被掉落的动叶碎片打伤。
案例评析】1 .存在有陈旧裂痕的叶片在运行中发生断裂并打到其他的叶片,扩大为整组叶片损坏。
2.缺乏对燃机设备制造材质检测的手段,对燃机设备核心技术掌握不足,缺乏对燃机设备检修核心技术的消化吸收及自我检修能力的掌握。
案例警示】1 .加强与电网和气网公司的协调沟通,尽可能减少机组的启停,保持机组的长周期运行、避免机组负荷的大幅度波动。
2.加强燃气机组运行状况监视和燃机燃烧部件、热通道部件的状态监测,建立机组状态监测档案,并定期通报厂家,对检查发现的任何异常情况,第一时间通报厂家请其作出判断。
3.强化燃机的检查、监测手段,完善燃机检查、监测设备的配置,加强检查、监测技术人员的技能培训,充分利用机组计划检修和调停机会,利用孔窥等手段,对重点部位进行检查;同时,跟踪分析、对比在调峰运行方式下,厂家的指导性燃机检修周期与现实状况的差距,总结经验,强化燃机的检查检修周期。
汽轮机叶片的断裂分析
24
上海汽轮机
2000 年第 3 期
汽轮机叶片的断裂分析
魏玉剑, 龙荷荪 ( 上海汽轮机有限公司, 上海 200240)
摘 要: 叶片断裂的原因分析有时很明了 , 有时也 很复杂。有时仅从叶片 本身分析 就可找到原 因 , 有
1 开缸转子) 。该级叶片长 157mm , 断口距根 部为 80mm 左右。断裂源位于出汽边。宏观 断口是由出汽边开始经高周低应力疲劳裂纹 扩展方式向进汽边扩展, 属于切向振动引起 的疲劳断裂, 其形貌如图 2、 图 3 所示。形貌 宏观观察叶片叶身部位, 尤其是出汽边 , 未见 明显加工刀痕 , 也未见明显水蚀和点蚀坑, 断 口上及裂源区未发现明显夹杂物。
5
断裂原因分析
从叶片的化学成分、 非金属夹杂物级别
及机械性能来看 , 可以认为叶片材料的冶炼 质量是好的, 断裂不是因为材质引起的。 叶片的宏观断口呈海滩状 , 这是典型的 疲劳断口。叶片断裂处无塑性变形, 裂纹仅 朝一个方向发展, 不分枝, 并为穿晶走向, 这 些特征也正是疲劳裂纹所具有的。 从该小机的设计运行概况来看, 其叶片 断裂并非普遍现象, 况且是在运行较长时间 后发生的 , 所以不 能说是设 计原因造 成的。 从小机的叶片断裂情况来看, 1991 年底投产 到 1996 年检修时此叶片运行良好。但 1997 年后连续几次开缸都发现此叶片有裂纹或断 裂现象。经过查看电厂运行记录发现 , 1995 年初曾发生水泵严重卡死现象 , 小机冲转冲 不动 , 后连续冲转, 阀门曾一度接近全开。此 过程长达 2 小时, 后发现平 衡盘破损 严重。 这说明轴向推 力相当大。 1995 年后的较长 时间, 由于种种原因 , 小机启停次数较多, 运 行极不稳定, 每年启停达五十多次。从以上 运行情况分析, 小机在强迫冲击下 , 大量的蒸 汽在节流情况下直接对叶片进行冲击。特别 是末几级叶片 , 节流后的蒸汽温度基本上与 进汽温度相 同, 而排 汽压力 突降, 静 叶出口 ( 动叶进口 ) 处流速都处于超音速状态。对于