
镭射转移膜检验标准
第 1 页 共 19 页 标题:镭射膜标准
1 范围
本标准规定了镭射膜的技术要求,试验方法、验收规则和标志、包装、运输、存储等。
本标准适用于本厂生产镭射复合卡纸类产品(包括:镭射定位复合、转移纸,镭射素面复合、转移纸,镭射横光柱复合、转移纸等)所用镭射膜。
2 引用标准
——
3 分类
分为镭射转移膜和镭射复合膜两类,镭射复合膜又分为PET和OPP两种材质。
4 技术要求
4.1 外观
4.1.1 表面点等外观要求详见下表各产品标准
4.1.2不允许有明显起花、暗影、发雾、色差等缺陷。
4.1.3端面切边整齐、不允许有转移层脱落产生的铝屑(介质屑)、缺口等缺陷。
4.1.4表面镀层均匀,不允许脱铝(介质)、白点、镀空线、镀空点。转移膜镀层应卷在内层。
4.2 内在质量
4.2.1全息效果完整,清晰明亮,均匀,色彩变化丰富,同一批产品中全息效果基本一致。
4.2.2横光柱方向与膜放卷方向垂直,竖光柱与膜放卷方向平行不允许有倾斜的现象。镭射图案方向一致
4.2.3 每版中的光柱位置要统一,不允许有变化。
4.2.4 表面不允许有明显拼版缝。
4.2.5无版缝转移膜表面要求同上,在接缝处应无干涉条纹、黑色区域、包版胶带痕迹、转移层龟裂产生的脱铝、膜面褶皱等缺陷。
4.3 相关尺寸及物理性能应符合(表1~表12)要求:
4.3.1 表1 光柱镭射膜技术标准(定版距)
表2 镭射定位转移膜技术标准(泰山华贵)
第 2 页 共 19 页 表3 素面镭射膜技术标准(定版距)
表4 素面无版缝膜(复合、转移)技术标准
表5 无版缝光柱转移膜技术标准(哈德门醇香)
表6 光柱无版缝转移膜技术标准(红塔山经典100)
表7 无版缝光柱转移膜技术标准(黄鹤楼)
表8 金色专版转移膜技术标准(黄鹤楼蓝带)
表9 云烟(紫)定位转移膜技术标准
表10 素面镭射膜技术标准(特高红中南海外销)
表11 素面镭射膜技术标准(白沙二代定版距)
表12 无版缝光柱介质转移膜技术标准(大鸡)
第 3 页 共 19 页 表1 光柱镭射膜技术标准(定版距)
序号 检验项目 检验标准 检验次数 检验方法 分类
1 色差 亮度 以标准样为准,以眼观为主,色差为辅,眼观与标样无明显差异,色差:同批次△E≤1.5,不同批次≤2.0。亮度L:92±1.5;转移膜检测面为膜面,辅助色差检验仅作为参考数据,不作为判定依据。 来料时一个批(100卷内)量25卷以下抽查3卷,25-50卷抽4卷,50卷以上抽5卷;生产时每卷跟踪 爱色丽色差仪
目测
(对比样张)
A 阴阳版 复膜的同一方向,接头前后不允许有眼观色差、宽幅方向两端眼观色差不明显,全息效果完整一致。
光栅 光柱转移膜光柱方向:横光柱与膜放卷方向垂直,竖光柱与膜放卷方向平行,不允许有倾斜的现象。每版中的光柱位置要统一,不允许有变化
2 适应性 版号 合同要求 目测
转移性能 能转移完全,无剥离不净现象
上机
验证 表面张力 ≥36达因(达因液测试涂层面)
(要求检测同一平面左、中、右、上、下五点)
3 接头要求 接头≤4个/卷,且接头间距大于500米,膜标签注明接头数,不得有暗接头。 每卷 目测
4 VOC 达标(VOCs标准) 每批测一次 色谱仪
5 物理指标 长度 合同要求+50米/卷。 每卷 计米器 B
宽幅偏差 -0.5~+1.0mm
来料时一个批(100卷内)量25卷以下抽查3卷,25-50卷抽4卷,50卷以上抽5卷;生产时每卷跟踪。 钢尺
C
版距偏差 ±1mm 钢尺
对角线偏差 ≤1mm 钢尺
B 端面整齐度 ±0.5mm 钢尺
6
外观 表面 整洁、无缺涂层、无明显的脏污、无铝粉、铝渣、氧化、无皱折、无压印、凹凸点,无明显暴筋现象。
目测 银点、银线、银斑、泛白及白印 印品有油墨遮盖的地方一个版距内,Φ<0.2mm的银点每版不多于8个且不得密集,0.2≤Φ≤0.5mm的银点,不多于4个,0.5<Φ≤1.0mm的银点允许1个;Φ>1.0的银点不允许有。每两个点间距大于100mm ,不允许有白斑、起花、暗影、发雾。
暗线、暗纹 不允许有暗线、暗纹
第 4 页 共 19 页 涂(铝)层 表面铝层均匀,不允许有白点、镀空线、点,涂布层不允许有刀线、漏涂
膜边线 切口整齐,边缘不允许有掉粉、缺口等
7 其他 不允许有接头断膜、膜皱、松紧边等 上机验证
8 铝层厚度 34-44纳米(nm),为辅助判断项,在亮度符合要求前提下不作为否定项 铝层测厚仪 C
表2 镭射定位转移膜技术标准(泰山华贵)
序号 检验项目 检验标准 检验次数 检验方法 分类
1 定位偏差 定位线
尺寸偏差 按图纸要求检测 来料时一个批(100卷内)量25卷以下抽查3卷,25-50卷抽4卷,50卷以上抽5卷;生产时每卷跟踪 菲林尺
A LPC线偏斜度(包版偏斜度) ≤0.25 mm
角线偏斜度(参照菲林) 偏向叼口、拖梢 ≤±0.25mm
2 适应性 版号 泰山华贵定位专版 目测
转移性能 能转移完全,无剥离不净现象
上机
验证 表面张力 ≥36达因(达因液测试涂层面)
(要求检测同一平面左、中、右、上、下五点)
3 接头要求 接头≤4个/卷,且接头间距大于500米,膜标签注明接头数,不得有暗接头。 每卷 目测 B
4 VOC 达标(VOCs标准) 每批测一次 色谱仪 A
5 物理指标 长度 合同要求+50米/卷。 每卷 计米器 B
宽幅偏差 -0.5~+1.0mm 来料时一个批(100卷内)量25卷以下抽查3卷,25-50卷抽4卷,50卷以上抽5卷;生产时钢尺
C
端面整齐度 ±0.5mm 钢尺
6
外观 表面 整洁、无缺涂层、无明显的脏污、无铝粉、铝渣、氧化、无皱折、无压印、凹凸点,无明显暴筋现象。
目测 B 银点、银线、银斑、泛白及白印 印品有油墨遮盖的地方一个版距内,Φ<0.2mm的银点每版不多于8个且不得密集,0.2≤Φ≤0.5mm的银点,不多于4个,0.5<Φ≤1.0mm的银点允许1个;Φ>1.0的银点不允许有。每两个点间距大于100mm ,不允许有白斑、起花、暗影、发雾。
第 5 页 共 19 页 全息效果 全息效果完整,清晰明亮,均匀,色彩变化丰富,同一批产品中全息效果基本一致。表面无组版线 每卷跟踪。
涂(铝)层 表面铝层均匀,不允许有白点、镀空线、点,涂布层不允许有刀线、漏涂
膜边线 切口整齐,边缘不允许有掉粉、缺口等
7 其他 不允许有接头断膜、膜皱、松紧边等 上机
验证
8 铝层厚度 34-44纳米(nm),为辅助判断项,在亮度符合要求前提下不作为否定项 铝层测厚仪 C
表3 素面镭射膜技术标准(定版距)
序号 检验项目 检验标准 检验次数 检验方法 分类
1 色差 亮度 以标准样为准,以眼观为主,色差为辅,眼观与标样无明显差异,
L:85.5±1.5 (转移膜)
L①:铝面96.5±1.5 膜面87.5±1.5(复合膜)
△ E值以标样为基准,同批次:△E≤1.5,不同批次:△E≤2.0,转移膜检测面为膜面,复合膜检测面为膜面和铝面,辅助色差检验仅作为参考数据,不作为判定依据。
来料时一个批(100卷内)量25卷以下抽查3卷,25-50卷抽4卷,50卷以上抽5卷;生产时每卷跟踪 爱色丽色差仪
目测
(对比样张)
A
阴阳版 复膜的同一方向、接头前后不允许有眼观色差、宽幅方向两端眼观色差不明显,全息效果完整一致。
2 适应性 版号 合同要求 目测
复合(转移)性能 复合膜复合牢度好;转移膜能转移完全,无剥离不净现象
每批 上机
验证 表面张力 ≥36达因(达因液测试涂层面)
(要求检测同一平面左、中、右、上、下五点)
3 接头要求 接头≤4个/卷,且接头间距大于500米,膜标签注明接头数,不得有暗接头。 每卷 目测 B
4 VOC 达标(VOCs标准) 每批测一次 色谱仪 A
5 物理指标 长度 合同要求+50米/卷。 每卷 计米器 B
宽幅偏差 -0.5~+1.0mm 来料时一个批(100卷钢尺
C
版距偏差 ±1.0mm 钢尺
第 6 页 共 19 页 对角线偏差 ±1.0mm 内)量25卷以下抽查3卷,25-50卷抽4卷,50卷以上抽5卷;生产时每卷跟踪。 钢尺
B 端面整齐度 ±0.5mm 钢尺
6
外观 表面 整洁、无缺涂层、无明显的脏污、无铝粉、铝渣、氧化、无皱折、无压印、凹凸点,无明显暴筋现象。
目测 银点、银线、银斑、泛白及白印 印品有油墨遮盖的地方一个版距内,Φ<0.2mm的银点每版不多于8个且不得密集,0.2≤Φ≤0.5mm的银点,不多于4个,0.5<Φ≤1.0mm的银点允许1个;Φ>1.0的银点不允许有。每两个点间距大于100mm ,不允许有白斑、起花、暗影、发雾。
暗线、暗纹 不允许有暗线、暗纹
涂(铝)层 表面铝层均匀,不允许有白点、镀空线、点,涂布层不允许有刀线、漏涂
膜边线 切口整齐,边缘不允许有掉粉、缺口等
7 其他 不允许有接头断膜、膜皱、松紧边等 上机
8 铝层厚度 34-44纳米(nm),为辅助判断项,在亮度符合要求前提下不作为否定项 铝层测厚仪 C
注:①因复合膜与转移膜生产工艺不同,需检膜面亮度作为判定依据
表4 素面无版缝膜(复合、转移)技术标准
序号 检验项目 检验标准 检验次数 检验方法 分类
1 色差 亮度 以标准样为准,以眼观为主,色差为辅,眼观与标样无明显差异,色差:同批次△E≤1.5,不同批次≤2.0。
转移膜亮度L:88.5±1.5;复合膜亮度②:铝面L:95±0.5,膜面88.5±1。转移膜检测面为膜面;复合膜检测铝层面和膜面,辅助色差检验仅作为参考数据,不作为判定依据。
来料时一个批(100卷内)量25卷以下抽查3卷,25-50卷抽4卷,50卷以上抽5卷;生产时每卷跟踪 (对比样张)
目测
爱色丽色差仪
A 阴阳版 复膜的同一方向、接头前后不允许有眼观色差、宽幅方向两端眼观色差不明显,全息效果完整一致。
冷带 素面无版缝膜叠版缝冷带处“八”字型冷带印方向应保持平行,冷带印亮度与非冷带处基本一致;无干涉条纹。
2 适应性 版号 合同要求 目测
复合(转移)性能 复合膜复合牢度好;转移膜能转移完全,无剥离不净现象 每批 上机
验证 表面张力 ≥38达因(达因液测试涂层面)
汽车膜的检测标准
汽车膜是一种广泛应用于汽车玻璃上的保护膜,它可以有效地阻挡紫外线、减少车内温度、提高隐私性、增加安全性等功能。为了确保汽车膜的质量和性能,有必要对其进行严格的检测。下面将介绍汽车膜的检测标准,以供参考。
一、外观检测
首先,外观是评估汽车膜质量的一个重要指标。外观检测主要包括以下几个方面:
1.1 膜的平整度:检查膜表面是否平整,无气泡、起皱或其他明显缺陷。
1.2 膜的透明度:通过观察膜的透明度来评估其光学性能。膜应该具有良好的透明度,不应有模糊、浑浊或色差等问题。
1.3 膜的颜色:根据客户需求,检查膜的颜色是否与要求相符,是否均匀一致。
1.4 膜的粘附性:检查膜与玻璃之间的粘附情况,确保膜能够牢固地附着在玻璃上,不易脱落。
二、光学性能检测
汽车膜的光学性能对驾驶者和乘客的视野及行车安全有着重要影响。光学性能检测主要包括以下几个方面:
2.1 可见光透过率:测量膜的可见光透过率,即能够通过膜的可见光的比例。通常要求可见光透过率在合理范围内,以保证驾驶者和乘客的视线清晰。
2.2 紫外线阻挡率:测量膜对紫外线的阻挡效果,以评估其对皮肤的保护作用。一般要求紫外线阻挡率在90%以上。
2.3 红外线阻挡率:测量膜对红外线的阻挡效果,以评估其降温效果。一般要求红外线阻挡率在80%以上。
三、力学性能检测
力学性能检测是评估汽车膜强度和耐久性的重要手段。力学性能检测主要包括以下几个方面:
3.1 膜的抗拉强度:测量膜在拉力作用下的抗拉能力,以评估其强度和耐久性。 3.2 膜的撕裂强度:测量膜在受到撕裂作用下的抗撕裂能力,以评估其耐久性。
3.3 膜的划痕抗性:检查膜表面是否容易被划伤,以评估其抗划痕性能。
3.4 膜的耐候性:将膜暴露在恶劣的气候条件下,如高温、阳光等,观察其性能变化,以评估其耐久性。
四、环保性能检测
汽车膜的环保性能也是值得关注的一点。环保性能检测主要包括以下几个方面:
4.1 含铅量检测:检测膜中是否含有铅等有害物质,以保证产品的环保性。
移印产品检验标准

文 件 类 别 有限公司 文件编号 WI-Q-23
文件版本 A/1
品管部三级文件 移印产品检验标准 生效日期 2016/03/24
页 次 1 OF 1
1. 目的
为了控制移印/丝印后产品的质量,特制订此份检验指导书.
2. 范围
适用于所有移印/丝印的产品.
3. 管理职责
3.1巡检人员每小时进行抽样检查,每次最少巡查20PCS产品,当每小时次品率≥10%时应发出《质量异常情况报告》,要求生产车间限期整改。
3.2 QC部负责对不合格的结果处理.
4. 作业内容
4.1 QC发现重大不合格时,及时通知QC部进行处理.
4.2 检验记录于《移印产品质量报告》
4.3 检验内容如下.
检查项目 检查缺陷描述 CR MAJ MIN
外
观 拉丝、牙边、阴阳色 *
刮花 *
移位 *
油污、爆油、积油 *
颜色不对 *
哑色、沙粒 *
位置不对 *
介油测试 参照WI-Q-07 脱色测试进行判定。 *
备注:轻微问题显眼处面积超过1MM×1MM判定为严重问题;
轻微问题非显眼处面积超过1.5MM×1.5MM判定为严重问题;
制订: 审核: 核准:
移印检验标准

移印检验标准
《移印检验标准:移印界的“武林秘籍”》
嘿,你知道吗?在产品制造的大舞台上,移印就像是一位神奇的化妆师,能给各种产品来个超级大变身。但是呢,就像演员得有演技标准,移印也有它的“移印检验标准”。要是不遵守这个标准啊,那产品的外观可能就会变得像个“丑八怪”,在市场这个大舞台上可就没有竞争力啦,简直就是被顾客“嫌弃大军”追着跑的节奏!这个标准可重要得很呢,它就像是移印界的“武林秘籍”,掌握了才能让产品外观这个“小脸蛋”美美的。
一、图案完整性:一个都不能少的“图案军团”
在移印的图案世界里,完整性可是“王者准则”。你可以把图案想象成是一支准备出征的“图案军团”,每个元素都是一名士兵。绝不能有士兵“掉队”哦!如果图案有缺失部分,那就像是军队里少了几个士兵,这个军团看起来就不那么威风了。比如说,要移印一个可爱的卡通动物图案,少了一只耳朵或者一条尾巴,那这个卡通形象可就从“超级可爱”变成“怪里怪气”了。所以在检验的时候,必须仔细查看每个角落,确保整个图案军团都整整齐齐地出现在产品上。
二、颜色准确性:色彩精灵的“准确舞步”
颜色在移印里就像是一群色彩精灵在跳舞。颜色准确性这个标准,就要求这些色彩精灵必须跳出准确的舞步。每种颜色都有它自己的“使命”,要是跳错了,那可就乱套啦。比如移印一个品牌标志,红色要是偏成了橙色,那就像是这个品牌的“身份标识”被悄悄篡改了一样。这就好比你本来要参加一场红色主题的派对,结果穿成了橙色衣服,是不是感觉格格不入呢?所以,检验时要拿标准色卡进行对比,让色彩精灵们精准地展示自己的色彩魅力。
三、油墨附着力:油墨与产品的“紧密拥抱”
油墨附着力就像是油墨和产品之间的“紧密拥抱”。这个拥抱可不能松松垮垮的,要是油墨轻易就被蹭掉,就像两个人刚轻轻碰了一下就分开,那可不行。想象一下,你移印了一个漂亮的花纹在手机壳上,结果拿在手里没一会儿,花纹就掉了一部分,这手机壳瞬间就从“时尚单品”变成了“残次品”。为了检验油墨附着力,可以用特定的胶带粘在移印区域,然后迅速撕下,看看油墨有没有跟着胶带“跑掉”,如果没有,那说明这个拥抱够紧实,yyds!
镭射膜 光彩密度 标准
镭射膜 光彩密度 标准
镭射膜是一种具有高反射能力和抗反射能力的薄膜材料。光彩密度是指镭射膜反射或透射处的颜色的饱和度或强度。标准是指生产、测试和评估镭射膜光彩密度时所遵循的规范或准则。
对于镭射膜的光彩密度,可以使用不同的标准来衡量和评估。一种常用的标准是ISO 13468-2标准,它提供了用于测量和比较光学镀膜的规范和方法。该标准规定了一套测试程序和仪器,用以评估镭射膜的光学性能,包括光彩密度。
ISO 13468-2标准中涉及的光彩密度测量包括使用光谱反射测量仪或光谱透射测量仪来测量镭射膜的颜色。通常会记录颜色的CIELAB值,其中L代表亮度,a和b代表色调和饱和度。这些值可以用来计算光彩密度和评估镭射膜的性能。
除ISO标准外,还可以根据具体应用制定其他标准来评估镭射膜的光彩密度。不同行业和应用领域可能有不同的需求和标准,需要根据具体情况进行定制。
综上所述,镭射膜的光彩密度标准是指对于镭射膜颜色饱和度或强度的评估所遵循的规范或准则,其中ISO 13468-2是常用的一个标准。
镭射转移膜的原理
镭射转移膜的原理
镭射转移膜,这个名字一听就有点高科技的感觉吧?是不是有点让你想起电影里的科幻武器?但它在我们日常生活中并没有那么神秘,反倒是非常实用的东西。要说它是干嘛的,简单点来说,就是用激光把图案或者文字从一种膜材料上转移到另一个物体表面。听起来是不是有点抽象?没关系,我们慢慢来。
镭射转移膜的原理其实并不复杂。它的核心就是通过激光的热量,利用高温将膜上的图案或者文字加热到一定温度,让膜上的颜料或染料融化,然后再转印到物体的表面。这过程就像是烫金、烫银那种,但不是用高压机器,而是通过精准的激光束来操作。你想象一下,激光束像个神奇的小箭一样,瞄准了膜上的一个个小点,把它们一个个地射过去,最终形成你想要的图案。是不是觉得像在做艺术创作呢?
说到这个激光,大家可能会觉得它非常神秘,其实它就是通过光的放大作用,产生一种超强的能量。光一旦被放大,热量也跟着增加。于是,这个激光就能将膜上的染料或颜料加热至熔点,瞬间把图案转移到物体的表面,仿佛魔术般神奇。这也就是为什么这种方法能制作出非常精细的图案。很多时候,我们在一些精密的电子产品上看到那些非常细腻的标识,就是通过这种镭射转移膜技术做出来的。
不过啊,这个过程可不是说转就转的。它要求膜的质量非常高,激光的控制得也精准。你可以把它想象成一个“高难度的舞蹈表演”。如果控制得不好,图案可能会不清晰,甚至出现破损的情况,就像一个舞蹈演员踩错了节拍,结果整场表演都乱了套。要想得到完美的效果,就得依靠非常精密的设备,确保激光的热量、强度、扫描速度等每个细节都精准无误。
这个镭射转移膜的应用范围也挺广的,几乎涵盖了我们生活中的各个领域。比如,在手机壳、笔记本电脑、汽车配件等地方,我们常常能看到一些耐磨、精致的图案或者文字。它们可不是什么涂料印上去的,而是通过镭射转移膜技术做到的。这种方法制作出来的图案不仅清晰,而且还特别耐用,几乎不会因为摩擦或者时间的流逝而褪色或脱落。是不是觉得特别靠谱?
绿色包装镭射转移新技术
绿色包装镭射转移新技术
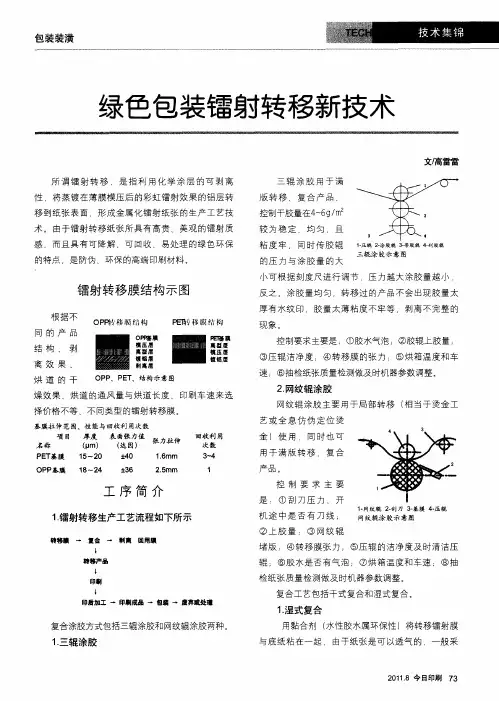
所谓镭射转移.是指利用化学涂层的可剥离
性,将蒸镀在薄膜模压后的彩虹镭射效果的铝层转
移到纸张表面,形成金属化镭射纸张的生产工艺技 术。由于镭射转移纸张所具有高贵、美观的镭射质
感.而且具有可降解、可回收、易处理的绿色环保 的特点,是防伪、环保的高端印刷材料。
根据不
同的产品
结构、剥
离效果、
烘道的干 镭射转移膜结构示图
■ ■
燥效果、烘道的通风量与烘道长度、印刷车速来选
择价格不等、不同类型的镭射转移膜。
基膜拉伸范围、性能与回收利用次数
名称硼 表 值张力拉伸 回 用 名称 (Um) (迭因) 一…… 次数 PET基膜 15~20 士40 1.6mm 3-4 OPP基膜 18~24 +36 2.5mm 1
工序简介
1。镭射转移生产工艺流程如下所示
转移藏一复台一利离回用麒 I 转移产晶 l 印刷 l 印后加工一印捌成品一包装一废弃或处理
复合涂胶方式包括三辊涂胶和网纹辊涂胶两种。
1.三辊涂胶 三辊涂胶用于满
版转移、复合产品.
控制干胶量在4~6g/m
较为稳定、均匀,且
粘度牢,同时传胶辊
的压力与涂胶量的大 文倩雷雷
1-压辊2-涂胶辊3-带胶辊4一刮胶辊 三辊涂胶示意图
小可根据刻度尺进行调节,压力越大涂胶量越小,
反之。涂胶量均匀.转移过的产品不会出现胶量太 厚有水纹印,胶量太薄粘度不牢等.剥离不完整的
现象。
控制要求主要是:①胶水气泡;②胶辊上胶量i ③压辊洁净度;④转移膜的张力;⑤烘箱温度和车
速;⑥抽检纸张质量检测做及时机器参数调整。
2.网纹辊涂胶
网纹辊涂胶主要用于局部转移(相当于烫金工
艺或全息仿伪定位烫
金)使用 同时也可
用于满版转移、复合
产品。
控制要求主要
是:①刮刀压力、开 机途中是否有刀线;
②上胶量;③网纹辊 1-网纹辊2-刮刀3一基膜4-压辊 网纹辊涂胶示意图
堵版 ④转移膜张力 ⑤压辊的洁净度及时清洁压 辊;⑥胶水是否有气泡;⑦烘箱温度和车速 ⑧抽
镭射标准
荣祥五金锻冲压铸造有限公司 镭射检验标准
Active Standard LE001 Minimum Acceptable
Laser Etch Min. Acceptable Plating/PVD Minimum Acceptable Laser Etch - Laser etch must be as visible as the marking on this standard. This standard applies to all finishes. It does not provide a guideline to ensure that
the marking will be visible on parts after another finish is applied. Refer also to LE002, Unacceptable Laser Etch which may help make the cosmetic decision. Evaluation method-
When comparing a sample to this standard, hold both so that the markings are in the vertical plane. Determine if the making on the sample is at least as visible as the standard.
Next, rotate the sample and standard so that the makings are both in the horizontal plane. Determine if the marking on the sample is at least as visible as the standard. If the
镭射转移膜检验标准
镭射转移膜检验标准
标题:镭射膜标准
1 范围
本标准规定了镭射膜的技术要求,试验方法、验收规则和标志、包装、运输、存储等。本标准适用于本厂生产镭射复合卡纸类产品(包括:镭射定位复合、转移纸,镭射素面复合、转移纸,镭射横光柱复合、转移纸等)所用镭射膜。
2 引用标准
——
3 分类
分为镭射转移膜和镭射复合膜两类,镭射复合膜又分为PET和OPP两种材质。
4 技术要求
4.1 外观
4.1.1 表面点等外观要求详见下表各产品标准
4.1.2不允许有明显起花、暗影、发雾、色差等缺陷。
4.1.3端面切边整齐、不允许有转移层脱落产生的铝屑(介质屑)、缺口等缺陷。
4.1.4表面镀层均匀,不允许脱铝(介质)、白点、镀空线、镀空点。转移膜镀层应卷在内层。
4.2 内在质量
4.2.1全息效果完整,清晰明亮,均匀,色彩变化丰富,同一批产品中全息效果基本一致。
4.2.2横光柱方向与膜放卷方向垂直,竖光柱与膜放卷方向平行不允许有倾斜的现象。镭射图案方向一致
4.2.3 每版中的光柱位置要统一,不允许有变化。
4.2.4 表面不允许有明显拼版缝。
4.2.5无版缝转移膜表面要求同上,在接缝处应无干涉条纹、黑色区域、包版胶带痕迹、转移层龟裂产生的脱铝、膜面褶皱等缺陷。 4.3 相关尺寸及物理性能应符合(表1~表12)要求:
4.3.1 表1 光柱镭射膜技术标准(定版距)
表2 镭射定位转移膜技术标准(泰山华贵)
表3 素面镭射膜技术标准(定版距)
表4 素面无版缝膜(复合、转移)技术标准
表5 无版缝光柱转移膜技术标准(哈德门醇香)
表6 光柱无版缝转移膜技术标准(红塔山经典100)表7 无版缝光柱转移膜技术标准(黄鹤楼)
表8 金色专版转移膜技术标准(黄鹤楼蓝带)
表9 云烟(紫)定位转移膜技术标准
表10 素面镭射膜技术标准(特高红中南海外销)
表11 素面镭射膜技术标准(白沙二代定版距)
表12 无版缝光柱介质转移膜技术标准(大鸡)
原膜质量检验标准
文件名称:原材料技术标准
文件编号: 修订/版本:01/C
纯铝箔
编号:MC-01
序号 检验项目 标准
A类项
1 外观 线条 无明显白线、黑线条。线条宽度≤0.1㎜
外观 无明显针孔、破洞、划痕、擦伤、死皱、氧化;无明显波浪边及翘边,翘边≤2㎜;无明显松紧边,中间无泡泡纱;铝箔纹路一致。
亮度 无明显亮暗差,△L≤1.0
色相 与标样一致,不允许有明显色差,△E≤2.0
其他 不允许有明显白斑(暗影)、水渍、油渍。涂布过程中涂层附着力牢固。
2 规格 宽度+2㎜
3 表面张力 达因数≥38#(达因水)
4 张力 收卷松紧一致
5 挥发性物质 按照《挥发物环保控制标准》执行。
B类项
1 包装外观 包装完好无潮湿破损、压痕、皱纹.塑料膜端面、表面全面包装. 标签注明生产日期、平方克重、长度(以米为单位)、重量(以KG为单位)、规格。开卷方向与标识一致。无灰尘,夹杂异物。附带出厂检验报告.
2 杂质 原膜内无明显杂质,小颗粒异物
3 厚度 标准厚度±10%
4 端面 整齐干净,不得有明显的毛剌、箭头、塔形、磕碰伤等收卷误差错层≤1㎜
5 卷芯 3英寸,圆形无压扁无破损,长度大于宽幅。
6 接头 不允许有
7 数量 12000米/卷,不少于码单
材料采购、进料检验均参照本标准,进料检验过程中,凡出现一项A类项目不合格则判定整批不合格,B类项目中可根据实际需要酌情考虑;B类项目为整批的则上升为A类项目。
编制: 审核: 审批: 2009年 04月29日
文件名称:原材料技术标准
文件编号: 修订/版本:01/C
PET镀铝膜
编号:MC-02
手机保护膜检验标准
手机保护膜检验标准
手机保护膜是一种用于保护手机屏幕的常见配件,它能够有效地防止手机屏幕划痕、指纹和碎裂。然而,市场上的手机保护膜种类繁多,质量良莠不齐,消费者往往难以辨别其优劣。因此,制定一套科学、合理的手机保护膜检验标准显得尤为重要。
首先,手机保护膜的材质是检验的重点之一。优质的手机保护膜应该采用高透光、高韧性的材料,能够有效保护手机屏幕不受外界刮擦和冲击。在检验时,可以使用专业的测试仪器对手机保护膜的材质进行拉伸、抗划伤等测试,以确保其符合相关的标准要求。
其次,手机保护膜的透光性能也是需要检验的重点之一。良好的手机保护膜应该具有高透光性能,能够保证手机屏幕显示的清晰度和亮度。在检验时,可以使用光学仪器对手机保护膜的透光率进行测试,以确保其符合相关的标准要求。
此外,手机保护膜的耐磨性和耐污染性也是需要检验的重点之一。优质的手机保护膜应该具有良好的耐磨性和耐污染性,能够有效抵御日常使用中的划痕和污渍。在检验时,可以使用专业的测试仪器对手机保护膜进行摩擦、污染等测试,以确保其符合相关的标准要求。
最后,手机保护膜的安装性和使用寿命也是需要检验的重点之一。良好的手机保护膜应该具有简单易装、不易起泡、使用寿命长的特点。在检验时,可以进行实际的手机保护膜安装和使用测试,以确保其符合相关的标准要求。
综上所述,手机保护膜的检验标准应该围绕材质、透光性能、耐磨性、耐污染性、安装性和使用寿命等方面展开,通过科学、合理的检验方法,确保市场上的手机保护膜质量得到有效的监管和控制。只有如此,消费者才能购买到质量可靠的手机保护膜,有效保护自己的手机屏幕,提升手机的使用体验。