
RGV动态调度的故障分析方法
能量敏感实时系统能量管理分析
第6期 邢静宇等:能量敏感实时系统能量管理分析 ・71・
能量敏 感实时系 统能量管理分析
邢静宇,张立臣
(广东工业大学计算机学院,广东广州510090)
摘 要:便携系统越来越广泛的应用使得电池使用问题日益突出。对能量敏感实时系统的能量管理进行了分
析和探讨,通过对任务执行过程中的电压进行调整以减少实时任务的能量消耗,给出了能量敏感实时系统的静
态能量管理和动态能量管理的分析方法,并提出了具有截止时间限制的实时任务减少能量消耗的调度机制。
关键词:能量敏感;实时系统;调度;动态电压缩放;能量管理
中图法分类号:TP391 文献标识码:A 文章编号:1001—3695(2006)06・0071—03
Power Management Analysis in Energy--aware Real--time Systems
XING Jing—yu,ZHANG Li—chen
(College ofComputer,Guangdong University ofTechnology,Guangzhou Guangdong 510090,China)
Abstract:Battery usage becomes an outstanding problem because of the vast application of portable systems.This paper gives a detailed analysis and discussion about power management in energy-aware real—time systems.The energy consumption in real— time task execution process is reduced by using dynamic voltage scaling mechanism.It also gives an analysis method of static
智能RGV的动态调度策略
智能RGV的动态调度策略
智能RGV的动态调度策略
⒈ 引言
智能RGV(可编程自动引导车)是一种自动化物流设备,用于在工业生产中进行材料的搬运和物流组织。其动态调度策略的设计和优化对于提高生产效率和减少设备闲置时间具有重要意义。
⒉ 目标与需求分析
⑴ 目标
●提高生产线的整体效率,减少工作时间和生产成本。
●最大限度地减少的等待时间,提高设备的利用率。
⑵ 需求
●根据生产线上材料的需求,实时分配任务给RGV。
●策略应能处理多种不同类型的任务和多个RGV的协同工作。
●最小化RGV的移动距离。
⒊ RGV调度策略设计
⑴ 任务分配策略 根据生产线上各个工作站的生产节拍和产量需求,将任务按优先级排序,并合理分配给可用的RGV。任务分配的依据可以是任务的紧急程度、材料的重要性,或者其他相关的因素。
⑵ 移动选择策略
在任务分配过程中,需要考虑RGV的移动选择策略。可以采用最近可达算法,即选择最近的可达工作站或材料存放位置。同时,还需要考虑RGV的载重能力,确保能够搬运材料的重量或容量。
⑶ 等待时间优化策略
为了减少RGV的等待时间,可以采用预测算法预测未来一段时间内各个工作站的任务需求,提前调度RGV到相应的位置,以便及时处理任务。同时,还可以采用优先级调度算法,优先处理紧急任务或关键任务,避免任务堆积和延误。
⒋ 系统实现与优化
⑴ 系统架构设计
根据需求分析和策略设计,设计智能RGV的系统架构,包括任务调度模块、移动控制模块、数据传输模块等。确保系统的可靠性和稳定性。
⑵ 算法实现与优化 根据调度策略设计,实现相关的算法,并进行优化,以提高系统的响应速度和处理效率。可以采用动态规划、遗传算法、模拟退火等方法来寻找最优解。
⒌ 系统测试与验证
对智能RGV系统进行全面的测试和验证,包括功能测试、性能测试、稳定性测试等,确保系统的准确性和可靠性。通过测试数据的分析和验证结果的对比,评估系统的性能,并对系统进行进一步的优化。
基于遗传算法的RGV动态调度研究
基于遗传算法的RGV动态调度研究
吴焱明刘永强
合肥工业大学 张栋赵韩
合肥230009
摘要:在巷道式自动化立体仓库中,环形轨道式导引小车系统(RGV)的效率是瓶颈。针对大物流量下
RGV的动态调度问题,提出分组运输的方法,运用遗传算法把任务分配给各RGV,并针对具体问题提出了实用 的编码方法。通过物流仿真软件eM.Plant比较了分组方法和先来先服务(First・come-first—serve)方法的效果,验
证了模型的有效性。最后研究了RGV数量、出入货站台的数量以及每组任务数对产出量的影响,得到了相关的 仿真数据,为环形轨道式导引小车系统的实际规划建设提供了可靠的依据。 关键词:自动化立体仓库;RGV;遗传算法;动态调度;分组运输;eM.Plant仿真
中图分类号:TP278:TH242 文献标识码:A 文章编号:1001—0785(2012)06—0o20—04 Abstract:As for narrow aisle automated storage/retrieval system,the bottle neck is the efficiency of rail guided vehi-
cle(RGV).Aiming at the RGV dynamic scheduling under large material flow,grouping transportation is proposed in the paper.By genetic algorithm any task is distributed to each RGV,and practical encoding method is also proposed for specib
ic problems.By the logistics simulation software eM-Plant,the effects of grouping method and first・come-first・serve method ale compared to verify the effectiveness of the mode1.Finally,the effect of RGV quantity,quantity of stations and the number of tasks in each group on output is studied to get relevant simulation data,SO as to provide reliable reference for the actual planning and construction of annular rail guided vehicles. Keywords:AS/RS;RGV;genetic algorithm;dynamic scheduling;grouping transportation;eM—Plant simulation
智能RGV的动态调度策略 2
智能 RGV 的动态调度策略
摘要:针对智能 RGV 系统一道工序的物料加工作业情况,首先,RGV根据距离就近原则选择下一操作的CNC。在 RGV 对所有 CNC 完成一次上料操作后,不断进行上下料、清洗作业的循环操作。考虑到物料加工时间,我们选择离 RGV
最近的 CNC 作为下一个上料对象。模型反复按顺序进行操作,直到时间达到 8
小时。代入各组数据计算,得到相应的RGV动态调度模型和相应的求解算法。
关键词:RGV动态调度 全局搜索 工作时间均衡度
一、背景介绍
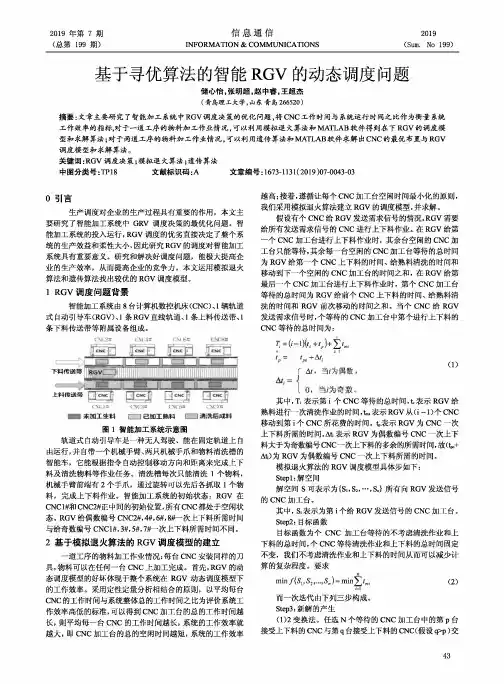
一个智能加工系统的示意,由 8 台计算机数控机床、1 辆轨道式自动引导车、1
条 RGV 直线轨道、1 条上料传送带、1 条下料传送带等附属设备组成。RGV 是一种无人驾驶、能在固定轨道上自由运行的智能车。它根据指令能自动控制移动方向和距离,并自带一个机械手臂、两只机械手爪和物料清洗槽,能够完成上下料及清洗物料等作业任务。
1.
任务复述与情况分析
任务复述:对一般问题进行研究,给出 RGV 动态调度模型和相应的求解算法。
情况分析:要求对只加工一道工序的情况进行一般性研究。以 8 小时内加工出最多物料为目标,我们给出了以下一道工序 RGV 动态调度模型。考虑到
RGV 移动的时间远小于物料加工时间,我们选择离 RGV 最近的 CNC 作为下一个上料对象。模型中反复按顺序进行以下操作,直到时间达到 8 小时: 1.等待直到 RGV 空闲且至少一个 CNC 空闲
2.使 RGV 移动到距 RGV 当前位置最近的空闲 CNC 处
3.对该 CNC 进行上下料操作,若有熟料则还需进行清洗作业
三、问题求解
针对于智能加工系统来说每班次工作共存在两种状态:启动阶段和稳定阶段。启动阶段:即开始有 CNC 处于空闲状态的阶段,当所有 CNC 都有处于加工过程时,这一阶段结束,在这一阶段,RGV 不存在等待和清洗操作,CNC 只有空闲和正在加工中两个状态。
基于寻优算法的智能RGV的动态调度问题
2019
(Sum. No 199)2019
年第7
期
(总第199
期)信息通信
INFORMATION & COMMUNICATIONS
基于寻优算法的智能RGV
的动态调度问题
储心怡,张明超,赵中睿,王超杰
(青岛理工大学,山东青岛266520)
摘要:文章主要研究了智能加工系统中RGV
调度决策的优化问题,将CNC
工作时间与系统运行时间之比作为衡量系统
工作效率的指标,对于一道工序的物料加工作业情况,可以利用模拟退火算法和MATLAB
软件得到在下RGV
的调度模
型和求解算法;对于两道工序的物料加工作业情况,可以利用遗传算法和MATLAB
软件求解出CNC
的最优布置与RGV
调度模型和求解算法。
关键词:RGV
调度决策;模拟退火算法;遗传算法
中图分类号:TP18
文献标识码:A
文章编号:1673-1131(2019)07-0043-03
0引言
生产调度对企业的生产过程具有重要的作用,本文主
要研究了智能加工系统中GRV
调度决策的最优化问题。智
能加工系统的投入运行,RGV
调度的优劣直接决定了整个系
统的生产效益和柔性大小,因此研究RGV
的调度对智能加工
系统具有重要意义。研究和解决好调度问题,能极大提高企
业的生产效率,从而提高企业的竞争力。本文运用模拟退火
算法和遗传算法找出较优的RGV
调度模型。
1 RGV调度问题背景
智能加工系统由8
台计算机数控机床(CNC)
、1
辆轨道
式自动引导车(RGV)
、1
条RGV
直线轨道、1
条上料传送带、1
条下料传送带等附属设备组成。
CNC1# CNC3« CNC5* CNC7SCNC28CNC4«CNC6#
口
■
-丨=11
下料传送带RGVCZjl
I--------^>L_i1
上料传送带
■ 未DQ
工生料 CZJB
加工魚料 匚二I
清洗后成料
图1
智能加工系统示意图
轨道式自动引导车是一种无人驾驶、能在固定轨道上自
由运行,并自带一个机械手臂、两只机械手爪和物料清洗槽的
智能车,它能根据指令自动控制移动方向和距离来完成上下
2018年度数学建模国赛B题
1 RGV动态调度模型
摘 要:RGV是智能加工系统的中间环节,控制RGV的动态调度也就是控制了智能加工系统的工作流程。需要在四种不同的情况下对RGV进行调度分析:单工序、单工序有故障、双工序、双工序无故障。 单工序的情况下建立了三个模型:数学规划模型、单工序分层预测模型、单工序局部最优模型。数学规划模型将第i件物料的上料时间、下料时间、CNC编号等设为自变量,以RGV的15个初始状态、一台CNC上相邻处理的两件物料的上料时间关系等因素作为约束条件,以最后一件物料的上料时间最小为目标函数。但因为求解这种模型的程序时间复杂度较高,准确度较低,又建立了单工序分层预测模型和单工序局部最优模型,用算法模拟该智能加工系统的工作流程。单工序分层预测模型中,RGV每次判断执行请求的次序时,都会预先模拟系统向下选择两次,找到效率最高的一种方案。单工序局部最优模型是以发出请求的CNC与RGV之间的距离为衡量指标,优先选择距离最近的请求,如果距离一样,优先选择CNC编号为奇数的请求。三种模型的运行结果表明:系统工作效率由高到低依次是数学规划模型、单工序分层预测模型、单工序局部最优模型。但是数学规划模型只能算出前88件物料所用时间,8个小时内可以加工的总物料数目只能推测出来,准确度有待验证。因此判定单工序分层预测模型是三个模型中最优的模型,该模型下得到的第1组、第2组、第3组在8小时内分别可以完成的物料数目为357件、364件、344件。 单工序有故障的情况下,我们在单工序分层预测模型的基础上进行修改。将1%的故障率转化为每秒钟CNC发生故障的概率,然后产生一个[10,20]间的随机数作为CNC的维修时间,其他算法步骤与无故障的相同。得到的第1组、第2组、第3组在8小时内分别可以完成的物料数目为307件、336件、319件。 双工序的情况下,我们依然采用局部最优模型。与单工序不同的是,双工序模型中,当一个物料加工完第一道工序时,发出的请求不是下料而是加工第二道工序。我们假定在CNC加工的8小时不可以更改刀具,为了找到将CNC分配给第一道工序和第二道工序最合理的方案,我们遍历了所有可能的情况,从中选出系统工作效率最大的一种方案作为最优方案。每组的CNC最优安排方案都不止1种,为了更好的描述这些方案,我们引入了最优方案矩阵,第i行表示第i种方案,第j列表示CNC的编号为j。最后得到的第1组、第2组、第3组在8小时内分别可以完成的物料数目为251件、198件、244件。 双工序有故障的情况下,每一组从双工序模型中任意挑选一种CNC最优安排方案。然后将1%的故障转化为每件物料在加工过程中产生故障的概率,提前判定是哪些物料在加工过程中会发生故障。在会发生故障的物料的加工时间段里,随机选取一个时间点作为故障开始的时间,然后随机产生一个[10,20]间的数字作为设备维修时间。得到的第1组、第2组、第3组在8小时内分别可以完成的物料数目为220件、191件、225件。 关键字:数学规划,分层预测,局部最优,最优方案矩阵 2 RGV动态调度模型 一、问题重述 一套智能加工系统由8台CNC、一辆RGV、一条上料传送带和一条下料传送带组成。其中,RGV是一种在固定轨道上按照指令移动的智能车,它在这个系统中的功能有:将上料传送带上的生料放置到对应的CNC上,将CNC已加工好的熟料放入清洗槽中,将清洗好的成料放到下料传送带上。
智能RGV的动态调度策略 3
智能RGV的动态调度策略
智能RGV(自动引导车)是一种智能化的物流设备,可以在工厂和仓库中实现物料的自动运输和处理。智能RGV的动态调度策略是其运行效率和灵活性的关键,通过合理的调度策略可以使RGV在快速变化的生产环境中更加高效地完成任务。
动态调度策略是指在RGV运行过程中根据实时的生产情况和任务需求,动态地调整RGV的运行路径和任务分配,以最大限度地提高RGV的空间利用率和运行效率。这需要在一系列复杂的约束条件下进行智能的决策,包括生产线的实时状态、物料的需求和供应情况,RGV的运行能力和限制等因素。
智能RGV的动态调度策略可以分为几个关键部分来考虑,下面将逐一进行介绍。
首先是任务分配策略。在实际生产中,RGV通常会面临多个任务的分配,包括物料的搬运、转运、加工等。在动态调度策略中,需要根据每个任务的优先级和紧急程度,以及RGV的当前位置和状态,来确定最优的任务分配方案。对于紧急的任务可以优先分配给距离最近、能够最快完成的RGV。还需要考虑任务的相互关联性,避免出现任务之间的冲突和阻塞。
其次是路径规划策略。RGV在完成任务过程中需要经过不同的点位和路径,在动态调度中需要根据实时的生产环境和交通状况来动态规划最优的路径。这不仅包括RGV自身的行驶路径,还包括RGV与其他设备和工作站之间的协同路径规划。通过智能的路径规划策略,可以使RGV在不同的生产情况下能够快速、安全地到达目的地,并最大限度地减少行驶时间和能耗。
第三是资源优化策略。RGV在运行过程中需要消耗人力、能源和时间等资源,在动态调度中需要最大限度地优化这些资源的利用。这包括合理安排RGV的工作时间和休息时间,优化RGV的充电和维护策略,以及整合RGV与其他设备和系统的协同工作。通过资源优化策略,可以使RGV在保证任务完成的前提下,最大限度地减少资源的浪费和消耗,提高整体效率和可持续性。
智能RGV的动态调度策略 4
智能RGV的动态调度策略
智能RGV(自动引导车)是一种具有自主运动能力和智能调度能力的机器人,广泛应用于工业生产线上。其动态调度策略是指根据工作状态和任务需求,实时调整RGV的动作和路线,以提高生产线的效率和灵活性。以下是关于智能RGV动态调度策略的解释和应用。
智能RGV的动态调度策略主要包括以下几个方面的内容:
1. 路线规划:智能RGV根据任务需求和生产线的布局,动态规划出最佳的路线,以最短的时间和最少的能量消耗完成任务。
2. 任务分配:根据生产线的工作状态和任务优先级,将任务合理分配给不同的RGV,以保证生产线的平衡和高效运行。
3. 前瞻调度:智能RGV可以通过传感器和实时数据监测生产线的状态,提前预判可能出现的问题,并进行调度和资源分配,以降低生产线的故障率和停机时间。
4. 自适应调节:智能RGV能够根据生产线的变化和工作需求,自动调整自己的运动速度和工作方式,以适应不同的生产环境和任务类型。
智能RGV的动态调度策略在工业生产中具有重要的应用价值,可以有效提高生产线的灵活性和效率,降低成本和能源消耗。
智能RGV通过动态调度策略可以更好地满足不同任务的需求。在传统的生产线上,由于RGV的运动路径固定,很难适应不同任务间的灵活切换和优先级调整。而智能RGV可以根据任务的优先级和实时需求,灵活地调整自己的运动路径和工作方式,以最大限度地满足生产线的需求。
智能RGV的动态调度策略可以有效提高生产线的效率。传统的生产线中,RGV需要按照固定的路径和时间完成任务,无法根据实际情况灵活调整工作方式。而智能RGV可以根据传感器和实时数据获取生产线的状态,并进行前瞻性的调度和资源分配,以降低生产线的故障率和停机时间,提高生产效率。
智能RGV的动态调度策略可以降低生产线的成本和能源消耗。通过动态调度策略,可以将任务合理分配给不同的RGV,以保证生产线的平衡和高效运行。这样可以降低RGV的运行成本和能源消耗,进一步提高生产线的经济效益。