
造纸机网部驱网辊功率选择
低阻力中阻力11010030039003.99.40另选另选56010060044004.421.21另选另选11010030039003.99.40另选另选
06.76.78.98.9124406.76.78.98.91206.76.78.98.912
驱网辊选用功率(KW)驱网辊真空伏辊胸辊0.60.40.1造纸机网部阻力系数计算(吸停功率)选用电机功率(KW)每米速度(m/min)工作车速(m/min)驱网辊面宽(mm)驱网辊面宽(m)纸机功率系数计算值(KW)吸停功率分类比较
中阻力高阻力功率系数比较值(KW)
纸机工作时的调频功率低于电机功率(50HZ)时为恒转矩,高于电机功率为恒功率。伏辊选用功率(KW)低阻力
高阻力高阻力高阻力高阻力类比较
率。
装备专业毕业设计 真空伏辊设计说明书

I
2640/500真空伏辊的设计
摘 要
真空伏辊是纸机网部十分重要的脱水元件,只要由真空室和辊壳两大部件组成,它通过真空伏辊内真空室的负压产生抽吸力对湿纸幅进行脱水,操作方便、脱水率高、网的磨损小、引纸方便等。真空伏辊的脱水能力与真空箱的真空度有着密切关系。同时在无驱网辊的纸机上,真空伏辊也为网部提高驱动力。2640/500真空伏辊采用镍铬不锈钢辊壳,较传统的锡青铜辊壳,使用寿命更长,表面粗糙度更好,开孔率提高有更好的脱水性能。采用双真空室的真空箱,它的真空度更大,并且较同真空度的但真空箱耗能更少。辊子与真空系统的连接安排在传动侧,采用传动齿箱的传动方法,便于真空伏辊的维护,及提高使用寿命。
关键词:真空伏辊,不锈钢,双真空室
II
The Design of 2640/500 Couch Roll
ABSTRACT
Couch roll is very important dewatering elements of paper machine, as long as
consisting of two parts of a vacuum chamber and the shell, it through the negative pressure in
the vacuum chamber of couch roll produced suction on the wet paper web dewatering,
convenient operation, dehydration rate, net wear small, easy to guide the paper etc.. The
dewatering ability of couch roller is closely related to the vacuum degree of vacuum chamber.
xx造纸机的安装技术规范

xx造纸机的安装技术规范
一、 长网机的安装程序
长网机的安装程序(包括1760mm、1880mm、2400mm、3200mm、3800mm、4000mm长网, 叠网,三叠网,四叠网造纸机的安
装)必须有一定的安装程序, 方能保证设备的安装质量, 有
效地提高设备的运转率,达到设计能力要求的产量,这是最关键的一步计划。
二、 施工前建设单位必须向施工单位提交以下技术资料 1)安装施工图, 设备制造图, 基础图, 设计说明等文件;
2)设备出厂合格证, 装箱单, 说明书;
3)基础混凝土标号及强度试验记录; 4)设备制造厂派工程技术人员安装也必须交上述技术文件。
三、施工安装造纸机必须符合如下技术要求 1)各个辊及烘缸彼此之间应有正确的平衡度,同时需要垂直
于整台纸机纵向基础标准基础线所在铅垂平面;
2)要求每个辊及烘缸的横向中心均应在纸机纵向基础所在铅垂平面内;
3)要求每个辊及烘缸有良好的水平度; 4)每个辊及烘缸的操作侧应有膨胀间隙;
5)传动装置和各种轴承的同心度,平衡度,铅垂度和水平及
齿轮咬合,轴承配合间隙符合技术要求; 6)要求各操作和调整装置的灵活性和正确性,要易于操作人
员调整和操作; 7)各部机架和轴承底部的加工接合面不准许加垫;
8)在同一车间内安装同一型号的左右手造纸机,两台造纸机纵向中心线按图纸尺寸应平行,伏辊中心线在同一直线上, 基
础板标高应一致。
四、 施工中各种辊的保护 对施工中的各种辊(包括毛布辊,展毯辊,挤水辊,压榨辊
伏辊,托辊,驱网辊,复合辊,导网辊,真空伏辊等)不准碰坏和划伤表面,同时防止腐蚀,胶辊面不准接触各种油脂,冬
季施工应作好胶辊的保温,防止冻坏及老化。
五、 造纸机安装中所使用的仪器与尺度应按照国家计量标准统一调 整,并按新设备制造尺寸的偏差,在安装中进行认真调整。
六、造纸机在施工前应有安装组织设计确定施工方案,一般安装程序如下
1)定安装基准线,找出基础板中心线;
造纸机网部的作用是什么?

造纸机网部的作用是什么?
e辜纸 —田■—啊
1.成浆池有什么作用?对成浆池有什么
要求?
答:造纸机前的成浆池通常叫贮浆池,它
主要是使打浆工段送来的纸料混合均匀,质 量稳定,保证在一定的时间内连续,稳定地向
纸机供料,保证造纸机连续生产.贮浆池有立
式和卧式两种,目前多选用卧式贮浆池.贮
浆池用钢筋混凝土浇制而成,配螺旋推进器
进行纸料的循环.贮浆池一般要求有一定的 容积.一般应根据纸机的生产能力而定,目前
常选用的容积有35~100米或更大些.也
可以一台纸机配2个贮浆池轮流供浆,贮浆
池的贮浆量一般应能满足造纸机连续生产2
小时以上. 2.什么叫配浆?怎样配浆?
答:在造纸过程中,为了改善纸张的性质
或满足纸机抄造性能的需要,在有的情况下
则是为了节约优质的长纤维,常常要求用两
种或两种以上的纸浆配合起来抄纸,这就称 为配浆.
配浆的方法有间歇和连续两种方法.间
歇配浆是计量浆池内纸浆的体积和浓度,按
要求的比例分批送往混合浆池内的配浆,这
是在一般品种经常改变的中小型纸厂内使用 的方法.连续配浆是各种纸浆首先经过浓度
调节器稳定浓度之后,连续通过一种流量控
制设备进行的.它的优点是便于实现自动控
制,适于品种稳定的大型工厂,连续控制浆量
的设备,有的使用电磁流量计,但使用最普遍 的是配浆箱. 3.纸料在进入网部前为什么要稀释?怎
样稀释?
答:造纸机前贮浆池内的浆料浓度一般
都较高(一般为2~3.5%),这样高的浆料浓 度直接送去网部不利于纸页的成形,抄成的
纸页均匀度也很差.故通常在纸料精选之前
把浆料稀释到0.25~0.35%的浓度,以适应
浆料上网的需要.浆料稀释最简单的方法是
将浆料和稀释水都送到混合箱中,混合箱内
装有数个溢流挡板,浆料通过这些溢流挡板 上下流动,进行充分的混合然后送去网部.这
种稀释方法设备简单,操作容易,因而被广泛
采用. 4.造纸机网部的作用是什么?
设备选型
一、造纸机的生产能力核算
1.造纸机的生产能力有关计算
G=0.06UBmqK1K2K3/1000
式中:G=0.06UBmqK1K2K3/1000
U—纸机车速,m/min
Bm—造纸机上纸的宽,抄宽,m
q—纸的定量,g/m
K1—纸机每昼夜转时数,h
K2—抄造率
K3—成品率
所以G=0.06×450×3.19×70×22.5×0.97×0.96/1000=126.3217(t/d)
2. 网案校核
对于定型纸机,网案长度是一定的,要想达到某一产纸量,必需校核网案能力能否达到。
G=Q/K2K3
K=G/(LBN)
BN=BM/(1-ε)
式中:G—纸机每小时实际产纸量,(kg/h)
K2—抄造率,
K3—成品率,
BM—抄宽,m
BN—网案有效宽度,m
K—网案上单位有效面积产纸量(网案出力),(kg纸/m2h)
ε—总横向收缩率,%
L—卷纸机上纸的宽度,m
Q—成品纸的量,kg成品纸/h
所以
G=Q/K2K3=0.06×U×BM×q=0.006×450×3.19×70=6029.1000 (Kg成品纸/h)
BN=BM/(1-ε)=3190/(1-4.5%)=3.3403
K=G/(LBN)= 6029.1000/(15*3.3403)=120.3305
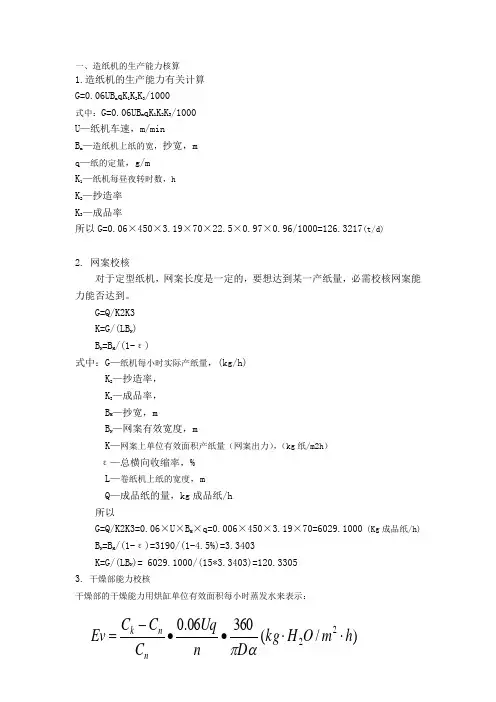
3. 干燥部能力校核
干燥部的干燥能力用烘缸单位有效面积每小时蒸发水来表示:
)/(36006.022hmOHkgDnUqCCCEvnnk
式中:Ck—干燥部出口纸页干度,%
Cn—干燥部入口纸页干度,%
D—烘缸直径,m
α—烘缸包角,
q—纸页定量,(g/m2)
U—纸机车速,(m/min)
n—烘缸个数,
本设计D=1.219m,n=18
Ev=(92-42)×0.06×70×450×360/(42×18×3.14×1.219×235)=50.0278 kg·H20/m2h
造纸机干燥网的张力与调整辊位置关系

第33卷第1期 2012年1月 吉首大学学报(自然科学版) Journal of Jishou University(Natural Science Edition) Vo1.33 No.1 Jan.2012
文章编号:1007—2985(2012)01—0061—04
造纸机干燥网的张力与调整辊位置关系
丁其敏
(吉首大学,湖南吉首416000)
摘 要:造纸厂用造纸机上的干燥网的张力随气缸压力及调整辊位置不同而不同.通过建立数学模型,找出这3个变量 的变化规律,用以指导生产,解决了生产中只能依靠经验判断的问题,提高了工作效率. 关键词:造纸机;干燥网张力;调整辊 中图分类号:TS734 文献标志码:A
造纸厂里造纸机上用的干燥网(简称干网)的张力靠调整辊的移动来实现,而调整辊的移动靠气泵气 压经传动机构传动来实现.所以,网的张力不但与气缸的压力有关,而且还与调整辊所处位置有关,位置不
同,网面与固定辊和调整辊中心连线的角度亦不同,网的张力也在变化. 当气缸给力不变的情况下,找到调 整辊位置变化,所引起网的张力变化规律.这样,在加工干网,在“定型机”上定型时,可根据实际工况,根据
所向曲线,找出最佳张力值.这样,干网在工作时,调整张力避免盲目性,以确保产品质量.
1 工况分析
由于实际工作情况千差万别,影响因素较多,本着抓住主要矛盾,忽略次要矛盾,使得简化.做出下面
几条假设. (1)调整辊调整张力过程中,磨擦忽略不计.
(2)传动部件变形忽略不计.
(3)干网在调整辊上滚动而无滑动. (4)调整辊与网面接触时,网面与轨道的夹角,可简化到固定辊和调整辊中心连线与调整辊轨道夹角.
2位置关系模型
2.1力的传动分析
干网的张力是靠调整辊的移动来完成的,调整
辊的移动是靠气压作用在气缸内的活塞上,活塞移
动带动连杆、滑轮、链轮及齿轮等传动系统,到达调 整轮,使调整辊在轨道上移动,形成拖动干网的力.
基于Device Net总线的造纸机传动系统设计

第4期 陈景文.基于Device Net总线的造纸机传动系统设计 435
基于Device Net总线的造纸机传动系统设计
陈景文
(陕西科技大学电气与信息工程学院,西安710021)
摘 要 把现场总线Device Net应用到纸机控制系统中,通过硬件设计实现整个控制系统的PLC配线 和与变频器的硬件连接,根据功能连接和总线通信的需要对变频器进行相关参数设置,并在此基础上对 纸机控制系统的软件进行设计,实现纸机传动中加、减速等基本操作控制、速度链控制及负荷分配控制 等功能。 关键词Device Net造纸机传动系统速度链 负荷分配 中图分类号TP276 文献标识码 A 文章编号 1000—3932(2011)04-0435—04
现代大型纸机对自动化控制系统的快速、精 确性要求越来越高,这就要求以现场总线为通信
方式的造纸机传动系统具有更高的传输速度。在
众多现场总线协议中,以CAN总线协议为基础的 Device Net通信协议以其配置简单、传输速度快
等特点倍受青睐 。笔者根据控制对象工艺指标 的具体要求,设计了以支持Device Net现场总线
通信方式的AC500 PLC为核心的纸机控制系统,
在实际应用中获得了良好的效果。 1 Device Net简介 Device Net是一种基于CANBUS技术的开放
型、符合全球工业标准的低成本、简单、廉价且高
效的网络互连现场总线,它不仅改善了设备间的
通信,同时提供了相当重要的设备级诊断功能。 采用生产者/客户的通信模式,支持多种网络拓扑
结构,允许在线组态和带电插拔,适用于现场设备
(拖动装置、开关、I/O和人机界面等)与PLC之 间的通信,可以给现场设备供电(最大电流8A),
无破坏性的逐位仲裁技术,最大可以操作64个节 点,短帧传输(最大数据8字节/帧),传输速率为
125~500kbps,传输距离最长500m。 Device Net通过SCANPORT接口实现集中控
纸机网部负荷异常及原因分析
摘要:主要介绍了纸机网部负荷异常的原因并分析。关键词:纸机;网部;负荷异常Abstract: The causes of abnormal load on the wire section of the paper machine were introduced and analyzed in this paper.Key words: paper machine; wire section; abnormal load纸机网部负荷异常及原因分析⊙ 赵彬彬(山东太阳纸业股份有限公司,
山东济宁 272100)Analysis of Abnormal Load on the Wire Section of the Paper Machine⊙ Zhao Binbin (Shandong Sun Paper Co., Ltd., Jining, Shandong 272100, China)
中图分类号:TS734+.4文献标志码:B 文章编号:1007-9211(2023)14-0049-03赵彬彬 先生 助理工程师,公司38号机电气负责人;主
要负责造纸电气设备维护工作。1 网部运行的结构原理1.1网部的作用造纸机网部的主要作用就是把浓度不到1%的浆水混合物脱除掉足够的水分,形成20%左右干度的湿纸页传递给压榨部。1.2网部的结构网部主要由各种导辊、脱水元件、网、机架和各种其他必要的结构组成,如图1所示。网部的导辊有底网胸辊、真空伏辊、驱网辊、校正辊、张紧装置;网部的脱水元件主要有成形板、平吸水箱、顶网抽吸单元、真空案板箱、案板箱;刮刀装置在喷水管的帮助下清洁导辊表面,然后由白水盘收集起来送走;切边装置就是用高压水将湿纸页切出合适的宽度;通过张紧器调整成形网的张力,通过校正器控制成形网的跑偏范围。2 网部负荷异常的原因分析网部负荷异常的原因较多,主要分为负荷过大、成形网传动负荷不均等,但多数原因为负荷过大。2.1机械原因导致的负荷异常纸机在长时间的不间断运行过程中,机械磨损是不可避免的,定期的巡检以及检测是必不可少的。(1)导辊、电机轴承的磨损,如图2,不仅会造成导辊的磨损,亦会造成电机负荷异常,甚至加速成形网的磨损,进而影响成形网的寿命,为避免轴承异常,可以采用定期更换轴承的方法,亦或采用定期的振动检测,根据振动曲线分析来判断轴承的使用寿命,然后调整检修计划来检查或更换轴承;
造纸机的网部
1
造纸机的网部
一.造纸机网部的任务和要求
网部是造纸机的主要部分。网部的主要任务是脱水,形成纸页。
为得到横幅定量、厚度、匀度等均匀一致的纸页,浆料上网前的均匀分散显得非常重要。
纸料经网前箱流送至网上之前,网前箱首要的任务就是使纤维均匀分散,均匀地将纸料喷到网上。
湿纸页形成后应具备一定的强度,以便顺利地引至纸机的压榨部。
一般纸料上网浓度为0.3%~1.2%,离开网部时湿纸页的干度一般为12%~25%,而纸页经干燥后离开纸机时成纸的干度通常为92%~95%,即上网的纸料中每千克纤维上网时含水999~83kg,进压榨时含水量只剩下4~7 kg,而在离开纸机时仅含水0.05~0.08 kg。
不难看出,纸机网部的脱水量很大,占纸机脱水量的90%以上。
由此可见,网部脱水的特点是脱水量大而集中。
影响纸料脱水的因素很多,如纸料的配比、打浆度、pH值和温度、纸机车速、造纸网的目数、造纸助剂的加入、脱水元件的性能以及浆料湍动情况等,都会对网上纸料的脱水产生一定的影响。
纸页的成形对成纸的质量有及其密切的关系,纸页成形时出现的纸病在纸机的后部是难于纠正的。网部纸页成形时要求纸料有适当的扰动,分散均匀,以保证纸页匀度良好,整幅一致。
脱水和成形是矛盾的两个方面。
一方面脱水过快会影响纸页的成形,另一方面没有脱水又无法实现纸页的成形。
过快和过慢的脱水速度均对成形有不利的影响。
脱水过快,因网上纸料分散不好,会影响成纸的匀度;脱水过慢,不但产量较低,严重时还会导致压榨部纸页压花或干燥纸病。
实际上,纸料的脱水和纸页的成形是相互矛盾的统一体,脱水是成形手段,成形是脱水的目的。
造纸工作者的任务就是根据纸种特点、纸机型式灵活调节、准确控制网部纸料脱水,平衡脱水和成形,以最佳的脱水速度,实现最佳的成形效果。
二.长网部
(一)长网部纸页的脱水和成形的关系
1.长网部纸页脱水和成形的要求与控制
由于刚上网时纸料的浓度低,造纸网的脱水阻力小,脱水很激烈,细小纤维和填料的流2
造纸机传动工艺要求和变频器选择与参数设置
造纸机传动工艺要求和变频器选择与参数设置
造纸机有多种形式,不同的生产品种要求有不同的形式,对于分部传动控制系统可以有多种选择。本章重点讨论纸机各个部位对传动的不同工艺要求,在此基础上选择不同的控制方法,用于选择对应的传动系统。
造纸机的传动要求和传动形式
造纸机传动装置的形式应按造纸机的生产品种、产量和质量等来选择。大型高速造纸机的主要传动点分别为:真空伏辊、驱网辊、导网辊、真空吸移辊、毛毯压榨、传递压榨、
烘缸、压光机和卷纸机等。由于造纸机的压榨部和烘干部的组数、机内配置情况等的不同,其传动点总数达14~20个或更多,中,低速造纸机的传动点一般的相对较少一些。有的纸机机内配置有涂布机、软压光机, 其传动点总数多达45个以上。
3.1.1造纸机传动的要求
任何配制的造纸机对于传动系统都有如下的要求:
1、工作速度的调节:为了使造纸机有较大的产品和原料的适应性,造纸机传动应能保证在较大的范围内均匀的调节速度。这是由于生产的纸种和定量的不同,需要改变纸机的车速。又由于具体生产条件如打浆度、浆料配比与种类等的变化会影响浆料在网上的脱水速度和烘缸单位面积的产量。因此,即使生产同一种纸,也常常需在10%~15%的范围内调节车速。
在专用造纸机(例如新闻纸机)上调速范围I=1:或I=1:2。在生产印刷及书写用纸的造纸机上,I=1:5。而在生产工业用纸及高级纸的造纸机上,I=1:8及I=1:10。
2、维持车速稳定:纸机的速度往往由于电源的电压、频率以及纸机负荷等因素的变化而发生变动。为了稳定纸的定量和减少纸幅断头,要求纸机采用稳速装置。
稳速精度决定于纸的定量的偏差和纸幅不发生断头。速度偏差最大允许值,对包装纸为±2~3%,对中等质量的纸为±1~2%,对印刷纸为±~1%。
顺便指出,要很准确的调节上网的浆料量是比较困难的,因此在生产规定定量的纸种时,往往用稍稍调节纸机车速的方法来控制纸的实际定量使之符合要求。
2880长网多烘缸造纸机
2880长网多烘缸造纸机
技
术
方
案
技术方案书目录
一、纸机用途
二、纸机技术参数
三、纸机工艺流程
四、结构简介及供货范围
五、附机
2880长网多烘缸造纸机主要技术方案
一、概述:
本机主要由长网部、压榨部、烘干部、卷纸机、传动部、基础部、电、汽控制系统等组成。网部采用15米长网、方锥管布浆、阶梯孔板扩散、敞开式流浆箱。压榨部采用一道真空压榨、一道大辊盲孔压榨。烘干部采用φ1500烘缸22只。机架为HT150方箱结构。传动部采用分部传动,交流变频调速,共10个传动点,各转动部件采用油脂润滑。
二、纸机技术参数
1、生产品种:高强瓦楞纸
2、净纸宽度:2880mm
3、抄造定量:80-110g/m2
4、工作车速:110-180m/min
5、设计车速: 200m/min
6、纸机轨距:长网部3700mm
压榨部3800mm
烘干部3700㎜
7、传动方式:分部传动、变频调速
8、布置形式:一层布置,右手机
9、纸页干度:出真空伏辊:19-21 %
出压榨部:40-46%
成 纸:93% 10、烘缸使用蒸汽压力:0.3MPa
11、本设备对电、气、水的要求:
11.1、电力源要求:
高压:AC10000V或6300V±5%
低压:AC380/220V±5%