
硬化层深度测定
90.0 90.3 87.0
火焰淬火及高週波淬火硬化深度測試
定義:
1.有效硬化層深度: 鋼經火焰淬火及高週波淬火硬化,自硬化層表面到有效硬化層 界限硬度位置的距離稱之.
2.全硬化層深度: 從硬化層的表面到心部位置物理與化學性質的差異,顏色差別 區分之.
3.當有違反衝突到廠內自訂標準,則已客戶要求之合約訂單標準執 行之.或經本廠建議及雙方共同研討且必須經客戶同意之協調內 容,訂為標準合約.
硬化層深度
測定方法 硬度試驗測試法 巨視腐蝕試驗法
有效硬化層深度
DC-H△-E
﹡
全硬化層深度
DC-H△-T
DC-M-T
備註:1.上表△位置必須記入硬度試驗之荷重,其單位為kgf. 2.微小維克氏硬度試驗荷重為0.3kgf時,△位置的記入可省略.
例1.DC-H0.3-E0.8(表示以微小維克氏硬度試驗法測定,試驗荷重為 0.3kgf,有效硬化層深度0.8mm)
1.2-微小維克氏硬ห้องสมุดไป่ตู้試驗測定硬度分佈曲線時,如判定硬化層 深度小於1.5mm以內,則測定間隔原則上小於0.1mm,必要 場合時則可視情況而定.硬化層深度大於1.5mm時,硬度測 定點間格可大於0.1mm以上.
1.3-依微小維克氏硬度試驗,相鄰兩個壓痕中心之間隔必須大 於壓痕對角線長度之2.5倍,且壓痕中心距離試片邊緣也須 有壓痕對角線長度之2.5倍以上.
68
54
硬化層深度表示方法
(一).硬化層深度單位以mm表示,小數點第一位以下採四捨五入. (二).硬化層深度之表示符號,如表所示.
硬化層深度
高週波淬火 有效硬化層深度
火焰淬火 有效硬化層深度
高週波淬火 有效硬化層深度
火焰淬火 有效硬化層深度
測定方 硬度試驗測定方法 微小維克氏硬度 洛氏硬度
HD-H△-E()
例2.DC-H0.5-T2.5(表示以微小維克氏硬度試驗法測定,試驗荷重為 0.5kgf,全硬化層深度2.5mm)
HRC滲碳時間對JIS SCM415滲碳件轉換值ECD、 HCD
時間 330±20
ECD HCD 30 0.18 60 0.34 90 0.38
120 0.43 240 0.63 360 0.78
例2.DH(2.9)-P(450)0.2mm(表示以微小維克氏硬度試驗機測定,荷重 為2.9N(0.3KG), HMV450的實用脫碳層深度為0.2mm).
HD-H□-E()
FD-H△-E()
FD-H□-E()
HD-H△-T
HD-H□-T
FD-H△-T
FD-H□-T
法 巨觀檢視
腐蝕試驗法 ﹡
﹡
HD-M-T
FD-M-T
備註:
1.△:表示必須記入硬度試驗的荷重(其表示單位為kgf). 2.□:表示必須記入硬度試驗的尺度. 3.():表示必須記入指定之硬度值.
項目 氮化層深度
測定方法
硬度試驗測試法 微小維克氏硬度 微小諾普氏硬度
ND-HMV△-T
ND-HMK△-T
巨視腐蝕 試驗法
ND-M-T
實用氮化層深度 ND-HMV△-P
ND-HMK△-P
﹡
氮化層深度及實用氮化層深度之表示方法: 1.1-氮化層深度及實用氮化層深度,單位以mm表示,取至小數點以下第二位. 1.2-氮化層深度較淺時,也可使用µm表示,但須於數字尾端加上單位. 備註: 1.ND:表示氮化層深度.參考(Nitrided case depth) 2.△:表示硬度測試之荷重,其單位為kgf. 3.M :表示金屬顯微組織(Microstructure). 4.T :表示全氮化層深度(Total Depth). 5.P :表示實用氮化層深度(Practical Depth).
化合物層、擴散層深度及表示方法
項目
化合物層深度 擴散層深度
測定方法
硬度試驗測試法
微小維克氏硬度 微小諾普氏硬度
﹡
﹡
DD-HMV△
DD-HMK△
巨視腐蝕 試驗法
CL-M DD-M
化合物層及擴散層深度之表示方法: 1.1化合物層深度以µm表示,取至小數點以下的一位. 1.2擴散層深度以mm表示,取至小數點以下的二位. 1.3擴散層深度較淺時,也可使用µm表示, 但須於數字尾端加上單位.
57.1 65.4 65.4
74.8 76.3 76.8
90.2 90.1 89.5
120 0.44 0.72 240 0.68 1.03 360 0.78 1.16
53.6 61.4 60.9
69.1 62.6 71.1
80.1 82.1 81.3
67.5 65.3 65.0
76.7 77.1 74.9
鋼材含碳量與硬度之比較
含碳量(%)
維小微克氏硬度 (HMV)
洛氏硬度 (HRC)
洛氏表面硬度 HR15N HR30N HR45N
0.23以上 0.33未滿
350
36
78
56
38
0.33以上 0.43未滿
400
41
81
60
44
0.43以上 0.53未滿
450
45
83
64
49
0.53以上
500
49
85
脫碳層深度表示方法
(一).脫碳層深度單位以mm表示,小數點第二位以下採四捨五入.
(二).脫碳層深度之表示符號,如下表所示.
脫碳層深度 全脫碳層深度
測定方法
顯微組織試驗法
硬度試驗測定法
DM-T
DH-T
肥粒體脫碳層深度
DM-F
﹡
特定殘碳率 脫碳層深度
DM-S
﹡
實用脫碳層度
﹡
DH-P
例1.DH-(2.9)-T0.2(表示以微小維克氏硬度試驗機測定,荷重為 2.9N(0.3),全脫碳層深度為0.2mm).
A
B
C
1.2-擴散層深度: 使用金相顯微鏡觀察,如圖所示自 化合物層的邊界(B)到氮化層與心 部組織差別的位置距離(C),即為 擴散層深度(DD)
化合物 層深度
1.3-擴散層深度 可依下式求出 DD=NDM ﹣CL
註: NDM:顯微觀察腐蝕組織試驗法求 得之氮化層深度.
擴散層深度 氮化層深度
氮化層深度及實用氮化層深度表示方法
表示方法
例1. ND-HMV0.3-T0.38 表示以微小維克氏硬度試驗法測定,試驗荷重為0.3kgf,全氮化層深 度0.38mm
例2. ND-HMV0.5-P0.25 表示以微小維克氏硬度試驗法測定,試驗荷重為0.5kgf,實用氮化層 深度0.25mm
例3. ND-HMK0.1-T0.45 表示以微小諾普氏硬度試驗法測定,試驗荷重為0.1kgf,實用氮化層 深度0.45mm
2.全硬化層深度: 判別硬化層表面與心部基地,物理與化學性質之差異,區別其 位置地距離稱之.
示意圖
表 面
1.5MM
L1 L2 L3 L4 L5 L6
註:L n ﹢1- L n ≦ 0.1mm
實例
測定及表示方法
微小維克氏硬度試驗法:
(一).試驗條件 1.1-測試樣品原則上採用客戶供應品,若無時,也可使用與 成品實施相同條件之廠內測試試片測試之.
HRC 0.46 0.62 0.75
0.87 1.01 1.25
HRD 43.6 53.0 55.9
58.5 62.5 63.6
HRA 61.2 68.7 71.4
HR45N HR30N HR15N 76.7 63.2 77.7 81.8 69.2 79.3 82.7 69.2 76.8
心部硬度 91.8 91.1 91.3
量與無脫碳處的含碳量的比率).
表面硬度HMV(0.5)112 心部硬度HMV(0.3)200
0.1mm 127 0.2mm 150 0.3mm 190 0.4mm 198 0.5mm 204 0.6mm 209 0.7mm 203 0.8mm 205
微小維克氏硬度試驗法
脫碳層
心部硬度
直角一列法
直角千島法
脫碳層
心部硬度
斜面測定法
試驗條件:
1.主要適用於淬火狀態.淬火回火 狀態的鋼料, 測試樣品原則上採 用客戶供應品,若無時,也可使用 與成品實施相同條件之廠內測試 試片測試之.
2.過共析鋼表面即使脫碳到共析 成分,其硬度也不會變化,因此採 用顯微組織測定法較硬度測試法 測定適當.
3.測試樣品須從硬化層表面垂直 切斷,切斷面為檢測面.
5.有效氮化層深度:適用於客戶特別指定或經雙方面協調,客戶 同意而訂定之.自氮化層表面到指定硬度HMV或 HKV值處的深度.
氮化層示意圖
硬 度
化 合 物 層 深 度 50
擴散層深度
心部硬度
表 氮化層深度
距離
面
測試方法
1.1-化合物層深度: 使用金相顯微鏡觀察,如右圖所示 自表面(A)量測到近表面旁(B)未 被腐蝕的位置,即為化合物層深度 (CL).
硬化層測定及表示方法
定義:
1.有效硬化層深度: 1.1-當鋼進行滲碳或滲碳氮化淬火處理後,回火溫度不超過200°C, 從硬化層表面垂直往心部位置檢測至HMV值550的距離稱之. 1.2-當鋼之心部硬度高於HMV值550以上,從硬化層表面垂直往心 部位置測至HMV值700的距離稱之. 1.3-當有違反衝突到廠內上述兩點自訂標準,則以客戶要求之合 約訂單標準執行之.或經本廠建議及雙方共同研討且必須經 客戶同意之協調內容,訂為標準合約.
備註: 1.DD:表示擴散層深度(Diffusion Depth) 2.CL:表示化合物層深度(Compound Layer) 3.△: 表示硬度測試之荷重,其單位為kgf.
淬硬层深度测定标准

淬硬层深度测定标准引言淬硬层是金属材料表面经过淬火处理后形成的硬化层,具有高硬度和优异的耐磨性能。
淬硬层深度的准确测定对于材料的质量控制和工程设计至关重要。
本文档旨在介绍淬硬层深度测定的标准方法和步骤,以确保测定结果的准确性和可靠性。
标准方法测定仪器和设备•轴向切割机•金相显微镜•淬火硬度计•光学比例尺或数字显微镜标准样品准备1.选择符合要求的淬火样品,样品表面应无明显划痕和氧化层。
2.将样品进行必要的研磨和抛光处理,使其表面光滑、平整并去除样品表面的压痕和缺陷。
测定步骤1.将样品固定在轴向切割机上,调整切割速度和切割深度,以确保切割面的光滑和平整。
2.使用轴向切割机进行切割,以获得样品的横截面。
3.将切割面进行金相显微镜观察,找到淬硬层的起始点和终止点,并通过光学比例尺或数字显微镜测量两者之间的距离,即淬硬层的深度。
4.使用淬火硬度计对淬硬层进行硬度测试,以验证淬硬层的硬度性能。
测定结果报告根据上述测定方法,对淬硬层深度进行测定,并将结果记录在测定结果报告中。
报告应包括以下内容:1.样品信息:样品类型、编号等。
2.测定日期和地点。
3.测定仪器和设备的信息。
4.样品的切割面显微照片。
5.淬硬层起始点和终止点的位置和测量值。
6.淬硬层的平均深度。
7.淬硬层的硬度测试结果。
结论淬硬层深度的准确测定是评估材料质量和性能的重要指标之一。
本文档介绍了淬硬层深度测定的标准方法和步骤,旨在确保测定结果的准确性和可靠性。
使用合适的仪器和设备,并按照标准化的流程进行测量,可以获得准确的淬硬层深度数据,为材料的质量控制和工程设计提供重要依据。
硬化层深度测定1
45
49
83
85
64
68
49
54
硬化层深度表示方法
(一).硬化层深度单位以mm表示,小数点第一位以下采四舍五入. (二).硬化层深度的表示符号,如表所示. 测 硬化层深度 微小维克氏硬度 定 方 法 巨观检视 腐蚀试验法
硬 度 试 验 测 定 方 法 洛氏硬度
高调波淬火 有效硬化层深度
火焰淬火 有效硬化层深度 高调波淬火 有效硬化层深度 火焰淬火 有效硬化层深度
氮化层深度及实用氮化层深度的表示方法: 1.1-氮化层深度及实用氮化层深度,单位以mm表示,取至小数点以下第二位. 1.2-氮化层深度较浅时,也可使用µm表示,但须于数字尾端加上单位. 备注: 1.ND:表示氮化层深度.参考(Nitrided case depth) 2.△:表示硬度测试的荷重,其单位为kgf. 3.M :表示金属显微组织(Microstructure). 4.T :表示全氮化层深度(Total Depth). 5.P :表示实用氮化层深度(Practical Depth).
表面硬度HMV(0.5)872 心部硬度HMV(0.3)126 0.1mm 800 0.2mm 846 0.3mm 761 0.4mm 621 0.5mm 400 0.6mm 309 0.7mm 201
硬化层深度表示方法
(一).硬化层深度单位以mm表示,小数点第二位以下采四舍五入. (二).硬化层深度的表示符号,如下表所示.
43.6 53.0 55.9 58.5 62.5 63.6 37.1 46.4 53.7 53.6 61.4 60.9
61.2 68.7 71.4 71.6 73.6 72.3 55.1 64.2 69.9 69.1 62.6 71.1
混凝土硬化深度检测标准
混凝土硬化深度检测标准一、前言混凝土硬化深度是指混凝土表面向内渗透水泥浆体积占混凝土总体积的比例。
混凝土硬化深度是混凝土强度、耐久性和耐腐蚀性的重要指标之一。
混凝土硬化深度检测标准是指对混凝土硬化深度进行检测和评价的标准,有助于有效保障混凝土工程的质量和安全。
二、检测方法1. 钻孔法钻孔法是一种常用的混凝土硬化深度检测方法。
具体操作步骤如下:(1)选择适当直径的钻头;(2)在混凝土表面选取测试点,用钻头钻孔,钻孔深度应超过硬化深度;(3)取出钻芯,在钻芯上测量硬化深度;(4)每个测试点至少进行三次测试,取平均值作为该点的硬化深度。
2. 电子探针法电子探针法是一种利用电流测量混凝土硬化深度的方法。
具体操作步骤如下:(1)选择适当的电子探针和电源;(2)在混凝土表面选取测试点,将电子探针插入混凝土表面;(3)打开电源,通过电流变化测量硬化深度;(4)每个测试点至少进行三次测试,取平均值作为该点的硬化深度。
3. 放射性核素探测法放射性核素探测法是一种利用放射性核素测量混凝土硬化深度的方法。
具体操作步骤如下:(1)选择适当的放射性核素和探测器;(2)在混凝土表面选取测试点,将放射性核素涂在混凝土表面;(3)等待一定时间,通过探测器测量放射性核素的强度,计算硬化深度;(4)每个测试点至少进行三次测试,取平均值作为该点的硬化深度。
三、检测标准1. 检测范围混凝土硬化深度检测范围应包括所有混凝土表面,特别是对于需要承受重载荷或重要的混凝土结构,应进行全面检测。
2. 检测方法混凝土硬化深度检测应采用钻孔法、电子探针法、放射性核素探测法中的一种或多种方法进行。
3. 检测要求(1)钻孔法:钻孔直径不应小于10mm,每个测试点至少进行三次测试,取平均值作为该点的硬化深度;(2)电子探针法:应选择适当的电子探针和电源,每个测试点至少进行三次测试,取平均值作为该点的硬化深度;(3)放射性核素探测法:应选择适当的放射性核素和探测器,每个测试点至少进行三次测试,取平均值作为该点的硬化深度。
关于渗氮齿轮硬化层深度的检测问题
一、差别验证从目前齿轮加工水平(包括刀具)来看,基体硬度一般不会超过380HV,因此按照这两项标准,则应以400HV为渗氮层的界限硬度值。
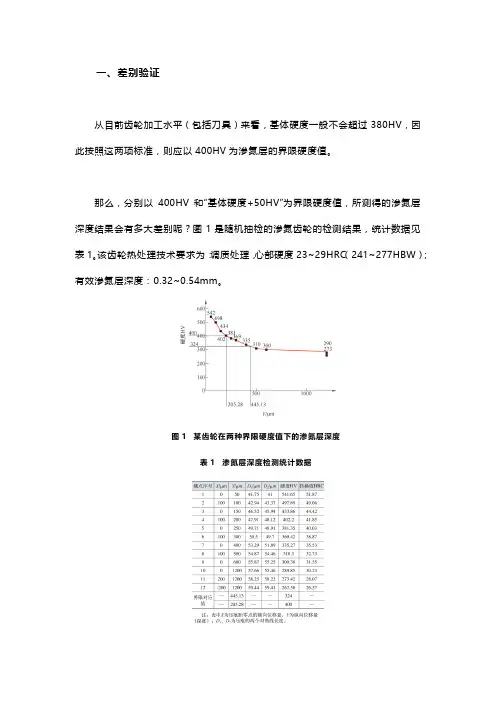
那么,分别以400HV和“基体硬度+50HV”为界限硬度值,所测得的渗氮层深度结果会有多大差别呢?图1是随机抽检的渗氮齿轮的检测结果,统计数据见表1。
该齿轮热处理技术要求为:调质处理,心部硬度23~29HRC(241~277HBW);有效渗氮层深度:0.32~0.54mm。
图1 某齿轮在两种界限硬度值下的渗氮层深度表1 渗氮层深度检测统计数据由图1可见,同一件齿轮,分别以“基体硬度+50HV”(324HV)和400HV 为界限硬度值时,渗氮层深度分别为205.28μm(圆整为0.21mm)和445.13μm(圆整为0.45mm),两者相差一倍以上。
再设定一种情况,就是当心部硬度分别为379HV和381HV时,按照ISO 6336—2016(GB/T 3480—2008)标准,则界限硬度分别为429HV和400HV,由此得到的渗氮层深度差异也很可观。
只不过呈现出与图1相反的走势,即以“基体硬度+50HV”为界限硬度值所测得的渗氮层较深,以400HV为界限硬度值的渗氮层较浅。
如果把这种差异以图线表示出来,则为图2中的剪刀差形式。
当基体硬度超过380HV时,两条线相重合。
图2 不同界限硬度值对渗氮层深度检测结果的影响由此可以看出,只有当基体硬度为350HV时,两种评判方法才能达到一致的结果;而偏离350HV越远,两种结果的偏差就会越大。
二、结论和建议1)分别以“基体硬度+50HV”和400HV为界限硬度值,所测得的渗氮层深度会有较大差异。
2)一般情况下,以400HV为界限硬度值所测得的渗氮层深度会小于以“基体硬度+50HV”为界限硬度值的结果。
3)建议GB/T 11354—2005和GB/T 18177—2008等标准再次修订时,也采纳ISO 6336—2016(或GB/T 3480—2008)的规定,对于渗氮齿轮产品,当心部硬度低于380HV时,均以400HV为界限硬度值,避免出现标准之间互相冲突、检测人员无所适从的情况。
感应淬火硬化层深度的无损测量
除了这些应用信息之外,还记录一般的辅助信息。标准测量值包括测量时间、炉温、样 件的总面积和重点区域、样件平均宽度和高度以及声音/噪音比例,失重和相关图片的对比 度。 其精度可达 0.3 微米。
KLIMATOM 光热测量系统 模拟气候变化下材料的原位表征
弗劳恩霍夫硅酸盐研究所 ISC 的设备研发中心 CeDeD 研发出一款新型测量设备:KLIMATOM。 该设备用于模拟气候变化条件下材料的原位表征。
所有检测统计信息都是在同一个检查过程中通过时分多路传输来采集的。每秒钟可以 进行多达 40 次测量。3MA 系统会计算每个校准目标值的基准值,并通过实时方式显示出来。 检测过程中所涉及到的目标值可能包括多种材料属性,其规格取决于微结构以及残余应力剖 面等。
应用领域: ● 硬度 ● 硬化层深度 ● 残余应力 ● 拉伸试验数据(抗张强度、屈服强度、延伸率等)
感应淬火硬化层深度的无损测量
背景 表面硬化可以提高受动态应力部件的耐磨性以及疲劳强度。这些特性主要是由表面硬
度、硬化深度以及残余应力的深度剖面决定的。硬化层深度是表面硬化处理过程中的一个重 要质量指标。目前只能通过随机检测方法来确保硬化工艺的质量。这种方法不仅会损坏部件, 浪费时间,而且成本也较高。
全面的自动数据评估,最终可以得到材料的硬化深度(DS)(参见图 2)。 这种新式无损检测方法的测量结果与传统有损方法非常接近,并在下列条件下实现最佳
结果: - 被检零件感应淬火; - 零件是锻造的,而不是铸造的; - 最小硬化深度为 1.5mm; - 基础材料与马氏体材料之间有清晰和明显的过渡,而没有如贝氏体材料这样的 中间结构; - 基础材料的微粒大小足以支持 20MHZ 剪切波的良好后向散射。
高温光学测量系统 TOM
渗碳淬火硬化层深度检测标准
渗碳淬火硬化层深度检测标准渗碳淬火是一种常用的表面处理方法,用于提高金属材料的硬度和耐磨性。
在渗碳淬火过程中,碳原子会渗透到金属表面,并与金属原子结合形成碳化物,从而形成硬化层。
硬化层的深度是评估渗碳淬火质量的重要指标之一。
渗碳淬火硬化层深度的检测标准主要有以下几种方法:1. 金相显微镜观察法:这是一种常用的检测方法,通过金相显微镜观察样品的横截面,可以清晰地看到硬化层的深度。
通常,硬化层的深度应符合相关标准要求。
2. 显微硬度计测量法:显微硬度计是一种常用的硬度测试仪器,可以测量材料的硬度。
通过在硬化层上进行一系列硬度测试,可以确定硬化层的深度。
通常,硬化层的深度应达到一定的数值范围。
3. 金相腐蚀法:金相腐蚀是一种将试样浸泡在特定腐蚀液中,以观察和测量试样表面的腐蚀情况的方法。
通过在硬化层上进行金相腐蚀实验,可以确定硬化层的深度。
通常,硬化层的深度应达到一定的腐蚀程度。
4. 电子显微镜观察法:电子显微镜是一种高分辨率的显微镜,可以观察到非常细小的结构。
通过在硬化层上使用电子显微镜观察,可以清晰地看到硬化层的深度。
通常,硬化层的深度应达到一定的微米级别。
以上是常用的渗碳淬火硬化层深度检测标准方法。
在实际应用中,可以根据具体情况选择合适的检测方法。
同时,还需要注意以下几点:1. 检测设备的准确性和精度:选择合适的检测设备,并确保其准确性和精度。
只有准确的检测结果才能有效评估渗碳淬火的质量。
2. 标准要求的合理性:检测标准应该合理,符合实际应用需求。
标准要求过高或过低都会影响渗碳淬火的质量评估。
3. 检测结果的可靠性:在进行检测时,需要保证样品的代表性和一致性。
只有可靠的检测结果才能准确评估渗碳淬火的质量。
总之,渗碳淬火硬化层深度的检测标准是评估渗碳淬火质量的重要指标之一。
通过选择合适的检测方法,并注意检测设备的准确性和精度,以及标准要求的合理性和检测结果的可靠性,可以有效评估渗碳淬火的质量。
这对于提高金属材料的硬度和耐磨性具有重要意义。
混凝土硬化深度检测技术规程
混凝土硬化深度检测技术规程一、前言混凝土作为建筑材料的一种,具有承重、隔热、防火等优点,因此在建筑工程中得到了广泛应用。
然而,混凝土的性能与其硬化深度密切相关,混凝土硬化深度检测技术规程的制定对于保障建筑工程的质量安全至关重要。
二、检测原理混凝土硬化深度检测技术是通过测量混凝土内部的相对介电常数来确定混凝土的硬化深度。
具体实现方法是利用一对电极,将电流通过混凝土中的水分,然后测量混凝土中的电场强度,由此计算出混凝土的相对介电常数,从而确定硬化深度。
三、检测仪器混凝土硬化深度检测仪是测量混凝土相对介电常数的仪器。
它由电源、信号发生器、电极和接收器等部分组成。
其中,电源提供检测仪器所需的电能;信号发生器产生高频电场;电极将电场引入混凝土中;接收器接收混凝土中的电场信号,从而计算出混凝土的相对介电常数。
四、检测步骤1. 准备工作(1)检查检测仪器是否正常工作,电源是否接通。
(2)检查电极的表面是否平整,无明显损伤。
(3)对待检混凝土表面进行清理,去除杂物和灰尘。
2. 放置电极将电极平放在待检混凝土表面上,保证电极与混凝土表面接触紧密,避免空气隙缝。
3. 开始检测将信号发生器接入电极,产生高频电场,然后接收器接收混凝土中的电场信号,计算出混凝土的相对介电常数,从而确定硬化深度。
4. 检测结束检测结束后,及时清理电极和待检混凝土表面。
五、结果分析混凝土硬化深度检测的结果应当与设计要求进行比较,确定其是否符合要求。
如果不符合要求,则需要进一步分析原因,进行改进。
同时,应当将检测结果记录下来,作为建筑工程的重要资料。
六、注意事项(1)检测仪器应当经过校准,保证其精度和准确性。
(2)在检测前,应当对待检混凝土表面进行清理,以确保检测结果准确。
(3)电极的表面应当平整,无明显损伤,避免对检测结果产生影响。
(4)检测时应当保证电极与待检混凝土表面接触紧密,避免空气隙缝。
(5)检测结果应当与设计要求进行比较,确定其是否符合要求。
模数和硬化层深的关系参照标准
模数和硬化层深的关系参照标准
硬化层深度检测目的
检查构件(渗碳、渗氮、脱碳、碳氨共渗等表面处理钢件,经感应淬火的钢件等)经过表面渗碳、渗氨或硬化处理后,渗透深度及组织变化情况。
硬化层深度检测项目
淬硬层深度(渗碳层或硬化层):从零件表面到维氏硬度值为550HV1处的垂直距离。
总硬化层深度:从零件表面垂直向测量到与基体金属间的显微硬度或显微组织没有明显变化的那一硬化层的距离。
有效硬化层深度;从零件表面垂直方向测量到规定的某种显微组织边界或规定的显微硬度的硬化层距离。
1、金相法测试原理:根据零件处理后所导致零件表面至到心部显微组织的变化,测定零件的总硬化层深度或有效硬化层深度。
2、梯度硬度法测试原理:根据零件表面到心部的显微维氏硬度的变化,测定零件的总硬化层深度或有效硬化层深度。
如何解决渗碳或碳氮共渗零件有效硬化深度的测试
如何解决渗碳或碳氮共渗零件有效硬化深度的测试目前,在我国航空、航天、汽车、兵器等众多单位的零件加工和热处理工艺都涉及渗碳或碳氮共渗的问题,针对客户的需求,我司开发出半自动显微硬度测试系统,快速解决有效硬化层深度测量。
针对半自动显微硬度计测试系统FEM-7000的特点,介绍一下此系统在工厂中常用的功能,齿轮热处理方法使用碳氮共渗工艺的最多,,作到俗说的“表硬心软”,需要对渗碳的有效深度作检测。
现在的标准采用硬度梯度法,大多数都采用1Kgf 载荷,看HV550时的深度值。
具体做法如图示:以齿顶为基准,从表面向心部连续打多个点,分别测出各点之硬度,绘制硬度曲线齿轮剖面示意图硬度曲线示意图以往通过此方法作测试时,大家普遍困难的是此工作较繁杂。
一是要打多个点测硬度,二是要不断移动和记录载物台移动量,三是手工绘制曲线图。
这几个环节易出的问题分别是:一测量时人为误差,二移动物台的精度,三绘图的准确性。
往往做一个样品用很长时间,一天若需大量做此工作,人会很疲劳影响测试精度。
而现在利用半自动测试系统(FEM-7000) 可以大大提高效率与精度。
首先硬度计主机具有自动打压痕功能,第二由于采用自动载物台,可以在测试前将要测点的坐标值一次输入,仪器会自动找到设置点,位移回复精度在2 m以内,第三仪器测试后,由打印机打印一份标准报告,包括数据与曲线图,也可以利用Windows 中的Word软件自己编辑,在报告中任意插入文字、数字及图片,另外打印机还可以打印金相组织的图谱。
重点介绍半自动显微硬度测试系统的功能:FEM-7000半自动显微硬度测试系统是一台以日本F-T公司(FUTURE-TECH CORP.)生产的FM-700型显微硬度计为主机,由电脑控制的自动载物台及高分辨率的CCD图象采集游标测量装置组成的显微硬度测量系统。
该系统由三部分组成:1. FM-700显微硬度计2. 自动载物台及PC电脑控制器3. 高分辨CCD图象采集装置及电脑游标测量装置和数据处理激光打印系统。
感应淬火硬化层深度检测标准
感应淬火硬化层深度检测标准引言:感应淬火硬化是一种常用的表面处理方法,可使金属件表面形成硬且耐磨的淬火层,提高零件的使用寿命和耐磨性。
而淬火层的深度是影响零件性能的重要指标之一,因此对感应淬火硬化层深度进行准确检测是非常重要的。
本文将详细介绍感应淬火硬化层深度检测的标准和方法。
一、感应淬火硬化层深度的定义感应淬火硬化层深度是指在感应淬火后,金属件表面形成的硬化层的厚度。
它直接影响零件的强度、耐磨性和使用寿命。
淬火层深度的合理控制是确保零件质量的重要保证。
二、感应淬火硬化层深度检测标准的制定为了确保感应淬火硬化层深度的准确检测,制定相应的检测标准是必要的。
通常,感应淬火硬化层深度的检测标准应包括以下几个方面:1. 检测方法的选择:常用的感应淬火硬化层深度检测方法有金相显微镜法、硬度计法和微区分析法等。
根据具体情况选择合适的检测方法。
2. 检测仪器的要求:确保所使用的检测仪器的精度和稳定性,以保证检测结果的准确性。
3. 检测位置的选取:对于大批量生产的零件,应在不同位置进行淬火层深度的检测,以确保整体质量的稳定性。
4. 淬火层深度的要求:根据具体应用要求和零件的使用环境,制定合理的淬火层深度要求。
同时,还应考虑到加工余量和工艺控制的因素。
三、感应淬火硬化层深度检测方法目前常用的感应淬火硬化层深度检测方法主要有以下几种:1. 金相显微镜法:使用金相显微镜对感应淬火硬化层进行观察和测量,通过显微镜的放大倍数和图像分析软件,可以准确测量淬火层的深度。
2. 硬度计法:利用硬度计对感应淬火硬化层进行表面硬度测试,通过硬度值的变化来判断淬火层的深度。
3. 微区分析法:使用扫描电子显微镜(SEM)和能谱仪等设备,对感应淬火硬化层进行微区分析,从而确定淬火层的深度和成分。
以上方法各有优缺点,选择合适的方法需要根据具体情况进行综合考虑。
四、感应淬火硬化层深度检测的注意事项在进行感应淬火硬化层深度检测时,需要注意以下几个方面:1. 样品制备:对于不同形状和尺寸的零件,需要根据实际情况进行样品制备,以确保检测的准确性和可靠性。