
渗碳淬火齿轮有效硬化层深度
重载齿轮渗碳质量检验标准
重载齿轮渗碳质量检验标准重载齿轮渗碳质量检验标准主要关注渗碳工序后的齿轮质量,以确保其满足重载应用的要求。
以下是对该标准的详细介绍:1.渗碳层深度和有效硬化层深度:这两个指标是衡量渗碳质量的重要技术参数。
渗碳层深度指的是从齿轮表面到渗碳层与未渗碳部分交界处的距离,而有效硬化层深度则是指从齿轮表面到硬化层与心部交界处的距离。
这两个指标都需要通过金相检测等方法进行准确测量,以确保齿轮的耐磨性和承载能力。
2.表面碳含量和组织:渗碳过程中需要控制齿轮表面的碳含量,以获得理想的组织结构和性能。
表面碳含量过高或过低都会导致齿轮性能下降,因此需要通过化学分析等方法进行准确控制。
同时,组织中的碳化物形态、分布以及残留奥氏体的含量等也需要符合标准要求,以确保齿轮的强度和韧性。
3.表层硬度梯度:渗碳后齿轮的表层硬度梯度应平缓且连续,避免出现硬度突变的情况。
这可以通过硬度测试等方法进行检测,以确保齿轮在使用过程中能够承受较大的载荷和冲击。
4.变形量:渗碳过程中由于热胀冷缩等因素,齿轮可能会产生一定的变形。
因此,需要对变形量进行控制,以确保齿轮的精度和装配性能。
变形量可以通过测量齿轮的尺寸和形状等参数进行评估。
5.内部缺陷:渗碳过程中可能会产生一些内部缺陷,如裂纹、气孔等。
这些缺陷会严重影响齿轮的性能和使用寿命,因此需要通过无损检测等方法进行排查和剔除。
总之,重载齿轮渗碳质量检验标准涵盖了多个方面的指标和要求,旨在确保渗碳后的齿轮具有优异的耐磨性、承载能力、强度和韧性等性能,以满足重载应用的需求。
在实际应用中,需要根据具体的产品要求和工艺条件制定相应的检验标准,并严格执行以确保产品质量。
渗碳淬硬层有效深度名词解释
渗碳淬硬层有效深度名词解释嘿,你知道啥是渗碳淬硬层有效深度不?这可真是个超重要的概念啊!就好比说,你盖房子得有牢固的地基一样,渗碳淬硬层有效深度就是让金属变得超级厉害的关键之一。
渗碳,简单来说,就是让碳元素跑到金属里面去。
那淬硬呢,就是让金属变得更硬啦!那渗碳淬硬层有效深度,就是指在经过这些处理后,金属从表面到一定深度的这个范围,在这个范围内,金属的性能有了很大的提升。
这就好像是给金属穿上了一层坚固的铠甲,让它能够抵御各种挑战!
你想想看啊,一辆汽车在路上跑,它的零部件如果没有经过渗碳淬硬层有效深度的处理,那能经得住各种路况的折腾吗?肯定不行啊!就像一个人没有强壮的身体,怎么能应对生活中的各种困难呢?
再比如,那些大型的机械设备,它们的关键部件如果没有足够的渗碳淬硬层有效深度,那在高强度的工作下,不就很容易出问题吗?这可不是开玩笑的呀!
渗碳淬硬层有效深度的测量也是很有讲究的呢!可不是随随便便就能确定的。
这就像是给一个人量身高,得用准确的尺子,还得量得仔细才行。
总之,渗碳淬硬层有效深度是个超级重要的概念,它关系到很多金属制品的质量和性能。
你可别小瞧它哦!它就像是隐藏在金属背后的
魔法,让金属变得无比强大。
所以啊,一定要重视这个渗碳淬硬层有效深度啊!。
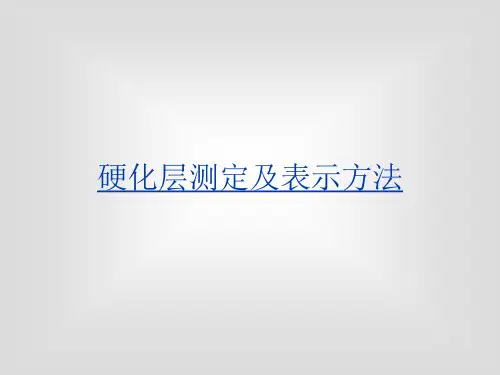
硬化层深度测定1
45
49
83
85
64
68
49
54
硬化层深度表示方法
(一).硬化层深度单位以mm表示,小数点第一位以下采四舍五入. (二).硬化层深度的表示符号,如表所示. 测 硬化层深度 微小维克氏硬度 定 方 法 巨观检视 腐蚀试验法
硬 度 试 验 测 定 方 法 洛氏硬度
高调波淬火 有效硬化层深度
火焰淬火 有效硬化层深度 高调波淬火 有效硬化层深度 火焰淬火 有效硬化层深度
氮化层深度及实用氮化层深度的表示方法: 1.1-氮化层深度及实用氮化层深度,单位以mm表示,取至小数点以下第二位. 1.2-氮化层深度较浅时,也可使用µm表示,但须于数字尾端加上单位. 备注: 1.ND:表示氮化层深度.参考(Nitrided case depth) 2.△:表示硬度测试的荷重,其单位为kgf. 3.M :表示金属显微组织(Microstructure). 4.T :表示全氮化层深度(Total Depth). 5.P :表示实用氮化层深度(Practical Depth).
表面硬度HMV(0.5)872 心部硬度HMV(0.3)126 0.1mm 800 0.2mm 846 0.3mm 761 0.4mm 621 0.5mm 400 0.6mm 309 0.7mm 201
硬化层深度表示方法
(一).硬化层深度单位以mm表示,小数点第二位以下采四舍五入. (二).硬化层深度的表示符号,如下表所示.
43.6 53.0 55.9 58.5 62.5 63.6 37.1 46.4 53.7 53.6 61.4 60.9
61.2 68.7 71.4 71.6 73.6 72.3 55.1 64.2 69.9 69.1 62.6 71.1
渗碳淬火组织评级

生产过程中酸洗法进行磨削烧伤的控制,当出现争议时可再用金相组织 法进行最终的判断
30g/L的硝酸水溶液
酸洗法介绍
溶液配比: 配好三种溶液 1、30g/L 的硝酸水溶液 2、50g/L 的盐酸酒精溶液 3、 50g/L 的氢氧化钠水溶液
酸洗法介绍
• 在酸洗前一定要用酒精或洗洁精去处零件表面的 油污和脏物,并用清水冲洗,确保零件表面非常
干净,这个清洗步骤非常重要,零件表面清洗不 干净会引起误判。
• 根据清水冲洗
水溶液
干净
50g/L 的盐酸 25秒 清水冲洗
酒精溶液
干净
吹干
清水冲洗 30秒 50g/L 的氢氧
况确定;常啮合齿轮1-5级,换档齿轮1-4级。
碳化物评级图
钢件渗碳金相检验
抛光态下的内氧化
腐蚀态下的内氧化
钢件渗碳金相检验
• 非马氏体组织:渗碳淬火件表面层中经常出现连续或不连续的 网状或块状黑色组织,主要由于内氧化而贫合金化元素导致形 成屈氏体类组织,一般规定不超过0.02mm.
• 减少非马氏体组织的措施: • 1)尽可能用低碳烃和高纯度气体做制备渗碳气体的原料气; • 2)尽可能选用含Cr、Ti、V、B元素的钢; • 3)从工艺和设备上采取措施,保证炉气不受空气污染; • 4)尽可能采用快速的淬火冷却介质和冷却方式。
钢件渗碳金相检验
钢件渗碳金相检验
钢件渗碳金相检验
• 适用于渗碳淬硬层有效深度大于0.3mm的汽车齿轮。 • 放大倍数:400X • 检验部位: 同芯部硬度 • 铁素体:1-3级
金相法测量渗碳(碳氮共渗)齿轮的有效硬化层深度

金相法测量渗碳(碳氮共渗)齿轮的有效硬化层深度常州齿轮厂(213001)陈秋明张永年汽车、拖拉机齿轮大多采用渗碳或碳氮共渗淬火的表面热处理,以提高齿轮的耐磨、抗疲劳强度等性能。
国内汽车、拖拉机齿轮制造行业对此类齿轮的检验,过去一直采用金相法测量渗层深度。
随着与国际标准的接轨,我国新制订的国家标准ZBT04001-88及QCn29018-91中明确规定应采用显微硬度法测量渗层的有效硬化层深度。
勿用置疑有效硬化层深度更能代表齿轮渗碳(碳氮共渗)淬火处理后的综合机械性能,但国内大多数齿轮生产厂家由于老标准应用的时间较长,已形成了习惯,对新的标准还不完全适应;另有少数工厂不具备检测有效硬化层深度的条件。
在生产过程中的炉前试块检验,用金相法测量渗层深度与有效硬化层深度有明显的差异,用有效硬化层测量深度对试样的要求高,且检验周期长,不适合炉前快速检验,那么我们是否可找出一种既简便、又与有效硬化层深度有对应关系的金相测量方法呢?针对此问题,我厂进行了大量对比实验,实验证明可采用测量50%铁素体处距表面的距离来确定有效硬化层深度。
1测量方法的制订有效硬化层深度的定义是从零件表面到维氏硬度值为550HV处的垂直距离。
从定义中我们知道,有效硬化层深度取决于渗层中的硬度分布,而硬度分布是与渗层中各处的含碳量密切相关的。
我们从齿轮渗碳(碳氮共渗)热处理工艺特点考虑,在正常淬火的条件下渗层淬火组织应为马氏体,渗层中各处的硬度取决于原材料的淬透性和碳浓度分布。
当材料一定时,对应于550HV处的含碳量也应该是一定的。
我厂渗碳(碳氮共渗)齿轮所用材料为20CrMo或20CrMnTi,经渗碳(碳氮共渗)之后,对应于550HV处的碳浓度约为0.35%~0.40%,从理论上讲,相对应的平衡组织中铁素体与珠光体的比例是一定的,铁素体大约占50%~56%,在金相检验中,50%铁素体比较容易区分,故我们试用金相法,测量50%~56%铁素体处至表面的距离定为有效硬化层深度。
谈齿轮渗碳淬火有效硬化层及硬度梯度

浅谈齿轮渗碳淬火有效硬化层及硬度梯度随着机械工业的发展,对齿轮的质量要求日益提高,而齿轮的强度寿命和制造精度与热处理质量有很大关系。
为了检验齿轮材料热处理质量,在1987年以前,我国的齿轮渗碳淬火内在质量检验标准多为终态金相检验标准。
由于检测仪器的精度、分辨率等因素以及检验人员的经验参差不齐,造成检验结果有很大差异和争议。
为了解决金相法内在检验存在的弊端,机械部在1987年借鉴了DIN.ISO等标准中有关内容,修订了我国现行齿轮渗碳淬火内在质量检验标准。
此检验标准中,其金相组织检验标准基本与原标准相似,主要是对渗碳层深度及碳浓度梯度的测定作了较大的修改。
下面就渗碳层深度和碳浓度梯度分别采用金相法与硬度法测定进行简述。
一、渗碳层深度的检测1.1、金相法1.1.1、取本体或与零件材料成分相同,预先热处理状态基本相似的圆试样或齿形试样进行检测。
1.1.2、送检试样热处理状态为平衡状态,即退火状态。
1.1.3、低碳钢渗层深度为:过共析层+共析层+1/2亚共析层。
1.1.4、低碳合金钢渗层深度为:过共析层+共析层+亚共析层。
1.2、硬度法1.2.1、取样方法同金相法取样方法一致。
1.2.2、送检试样状态为淬火+回火状态。
1.2.3、渗碳深度用有效硬化层来表示,其极限硬度根据不同要求进行选择。
1.2.4、有效硬化层深度(DCp):从试样表面测至极限硬度(如HV550)之间垂直距离。
1.3、两种关于渗碳深度检测的方法存在着一定的对应关系,下面用图形来描述。
从图中可看出:DCp(芯部)>DCp(HV500)>DCp(HV550)DCp(HV550)对应渗碳层中碳含量约为0.35~0.38%,此界限处即为金相法中1/2亚共析层处。
DCp(HV500)对应渗碳层中碳含量约为0.31~0.33%,此界限处为金相法中1/2亚共析层处。
DCp(芯部)对应渗碳层中碳含量为基体碳含量,一般为0.17~0.23%,此界限处为金相法中基体组织。
齿轮渗碳厚度范围
齿轮渗碳厚度范围
齿轮渗碳是一种常用的表面处理工艺,通过在齿轮表面渗入碳元素,可以显著提高齿轮的硬度和耐磨性能。
然而,齿轮渗碳的厚度范围对于不同的应用场景是有一定要求的。
齿轮渗碳的厚度范围通常在几十微米到几百微米之间。
具体的厚度要求取决于齿轮的使用环境和功能要求。
一般来说,渗碳层的厚度越大,齿轮的硬度和耐磨性能就越好。
但是过厚的渗碳层可能会导致齿轮的变形和脆性增加,从而降低齿轮的强度和韧性。
对于一般的机械传动齿轮,渗碳层的厚度一般在50微米到150微米之间。
这样的厚度范围可以有效提高齿轮的硬度,使其能够承受较大的载荷和磨损。
同时,适当的渗碳厚度还可以提高齿轮的韧性,增加其使用寿命。
对于高载荷和高速度的齿轮传动系统,渗碳层的厚度可能需要更大。
一般来说,这样的齿轮需要具有更高的硬度和耐磨性能,以保证其在高应力和高摩擦条件下的可靠工作。
因此,这类齿轮的渗碳厚度一般在150微米到300微米之间。
对于一些特殊要求的齿轮,渗碳层的厚度可能会有所不同。
比如,在一些需要更高硬度和耐磨性的齿轮上,渗碳层的厚度可以达到300微米以上。
而在一些对齿轮噪声和振动要求较高的场合,渗碳层的厚度一般会相对较小,通常在50微米到100微米之间。
齿轮渗碳的厚度范围是根据齿轮的使用环境和功能要求来确定的。
在实际应用中,需要根据具体情况选择合适的渗碳厚度,以保证齿轮的性能和可靠性。
同时,在进行齿轮渗碳处理时,还需要注意控制渗碳的工艺参数,以确保渗碳层的均匀性和一致性,从而提高齿轮的质量和使用寿命。
渗碳淬火硬化层深度检测标准
渗碳淬火硬化层深度检测标准渗碳淬火是一种常用的表面处理方法,用于提高金属材料的硬度和耐磨性。
在渗碳淬火过程中,碳原子会渗透到金属表面,并与金属原子结合形成碳化物,从而形成硬化层。
硬化层的深度是评估渗碳淬火质量的重要指标之一。
渗碳淬火硬化层深度的检测标准主要有以下几种方法:1. 金相显微镜观察法:这是一种常用的检测方法,通过金相显微镜观察样品的横截面,可以清晰地看到硬化层的深度。
通常,硬化层的深度应符合相关标准要求。
2. 显微硬度计测量法:显微硬度计是一种常用的硬度测试仪器,可以测量材料的硬度。
通过在硬化层上进行一系列硬度测试,可以确定硬化层的深度。
通常,硬化层的深度应达到一定的数值范围。
3. 金相腐蚀法:金相腐蚀是一种将试样浸泡在特定腐蚀液中,以观察和测量试样表面的腐蚀情况的方法。
通过在硬化层上进行金相腐蚀实验,可以确定硬化层的深度。
通常,硬化层的深度应达到一定的腐蚀程度。
4. 电子显微镜观察法:电子显微镜是一种高分辨率的显微镜,可以观察到非常细小的结构。
通过在硬化层上使用电子显微镜观察,可以清晰地看到硬化层的深度。
通常,硬化层的深度应达到一定的微米级别。
以上是常用的渗碳淬火硬化层深度检测标准方法。
在实际应用中,可以根据具体情况选择合适的检测方法。
同时,还需要注意以下几点:1. 检测设备的准确性和精度:选择合适的检测设备,并确保其准确性和精度。
只有准确的检测结果才能有效评估渗碳淬火的质量。
2. 标准要求的合理性:检测标准应该合理,符合实际应用需求。
标准要求过高或过低都会影响渗碳淬火的质量评估。
3. 检测结果的可靠性:在进行检测时,需要保证样品的代表性和一致性。
只有可靠的检测结果才能准确评估渗碳淬火的质量。
总之,渗碳淬火硬化层深度的检测标准是评估渗碳淬火质量的重要指标之一。
通过选择合适的检测方法,并注意检测设备的准确性和精度,以及标准要求的合理性和检测结果的可靠性,可以有效评估渗碳淬火的质量。
这对于提高金属材料的硬度和耐磨性具有重要意义。
齿轮轴渗碳热处理工艺研究
齿轮轴渗碳热处理工艺研究电圆锯主要用于切割钢件,渗碳齿形轴是电圆锯中的重要零件。
由于渗碳齿轮轴在工作中需承受转矩、冲击及磨损,因此要求具有较高的硬度、耐磨性和疲劳强度极限,一般采用低碳合金钢制造。
经实际验证,20CrMnTi材料热处理性能优于20CrMo,但存在着变形现象,为此进行分析变形产生的根本原因,并采取控制措施,为解决其它渗碳淬火零件的变形提供参考。
1 材料选用电圆锯齿轮轴最初选用20CrMo材料,技术要求为表面硬度HV(10)680~820,有效硬化层深0.2~0.5。
实际经热处理加工后表层至芯部过渡区及芯部硬度偏低,检测芯部硬度为296HV(1),低于JB/T7516—1994标准规定的心部硬度值为30—45HRC要求。
用户经耐久试验测试,轮齿有早期磨损现象,齿面呈剥落状裂纹。
分析认为心部硬度低是由于心部未淬透,心部组织中铁素体量太多,使得表面渗碳硬化层与心部的过渡区太陡。
在高的交变应力作用下,表面与心部交界处产生裂纹,逐渐扩展,容易产生深层剥落现象。
因此20CrMo材料渗碳淬火处理无法满足性能要求。
为改进淬透性,材料变更为20CrMnTi,热处理工艺采用原20CrMo材料使用的工艺。
经实际热处理加工后验证各项指标均符合要求。
总体反映20CrMnTi 材料热处理性能优于20CrMo。
2 变形形式及原因2.1 变形形式渗碳齿轮轴的热处理指标均合格,但在啮合检测时径向综合总偏差Fi″严重超差,结合齿圈径向跳动Fr检测得出:热处理过程存在严重变形,通过100件试验件热处理前后数据收集的状态分析,其变化趋势无规律可循。
2.2 原因分析渗碳齿轮轴经渗碳淬火后的变形是齿轮在热处理过程中产生的,但变形产生的根本原因,主要取决于材料、形状及整个工艺过程的质量。
因此要控制好热处理变形,不仅要在热处理时控制,而且要在齿轮的结构设计、材料的选用以及热前热后的制造过程都需要采取有效措施才能较理想的控制齿轮轴变形。
浅谈齿轮渗碳淬火有效硬化层及硬度梯度
浅谈齿轮渗碳淬火有效硬化层及硬度梯度随着机械工业的发展,对齿轮的质量要求日益提高,而齿轮的强度寿命和制造精度与热处理质量有很大关系。
为了检验齿轮材料热处理质量,在1987年以前,我国的齿轮渗碳淬火内在质量检验标准多为终态金相检验标准。
由于检测仪器的精度、分辨率等因素以及检验人员的经验参差不齐,造成检验结果有很大差异和争议。
为了解决金相法内在检验存在的弊端,机械部在1987年借鉴了DIN.ISO等标准中有关内容,修订了我国现行齿轮渗碳淬火内在质量检验标准。
此检验标准中,其金相组织检验标准基本与原标准相似,主要是对渗碳层深度及碳浓度梯度的测定作了较大的修改。
下面就渗碳层深度和碳浓度梯度分别采用金相法与硬度法测定进行简述。
一、渗碳层深度的检测1.1、金相法1.1.1、取本体或与零件材料成分相同,预先热处理状态基本相似的圆试样或齿形试样进行检测。
1.1.2、送检试样热处理状态为平衡状态,即退火状态。
1.1.3、低碳钢渗层深度为:过共析层+共析层+1/2亚共析层。
1.1.4、低碳合金钢渗层深度为:过共析层+共析层+亚共析层。
1.2、硬度法1.2.1、取样方法同金相法取样方法一致。
1.2.2、送检试样状态为淬火+回火状态。
1.2.3、渗碳深度用有效硬化层来表示,其极限硬度根据不同要求进行选择。
1.2.4、有效硬化层深度(DCp):从试样表面测至极限硬度(如HV550)之间垂直距离。
1.3、两种关于渗碳深度检测的方法存在着一定的对应关系,下面用图形来描述。
从图中可看出:DCp(芯部)>DCp(HV500)>DCp(HV550)DCp(HV550)对应渗碳层中碳含量约为0.35~0.38%,此界限处即为金相法中1/2亚共析层处。
DCp(HV500)对应渗碳层中碳含量约为0.31~0.33%,此界限处为金相法中1/2亚共析层处。
DCp(芯部)对应渗碳层中碳含量为基体碳含量,一般为0.17~0.23%,此界限处为金相法中基体组织。