
端子模具设计
端子模具设计注意事项
端子模具的成熟产品一般有两个特点:产量大,更新期快。基于产品的特点,在设计端子模具时就应结合这两个方面对模具结构和思路作细致的考虑
1、端子模具在设计排样的时候,尽可能节省材料,一般的情况下,料条的Pitch产品或客户已确定,不能改变,所以在材料宽度上考虑,可以单料双排,双料双插以提高材料的利用率。
2、模具设计时尽可能在同一工步作多个工序,尽量的减短模具长度,消除加工精度产生的累积误差。
3、对于折曲角度/尺寸要求严的,尽可能有调整工步,调整时只需要在冲床上调整而不用拆卸模具。
4、....... 总的来说,就是要提高冲压速度和尺寸稳定性,降低单个产品的成本,端子产品的单个产品的利润比较低,是靠高产量来提高整体利润。端子模具的系带变形调整在设计和组立及修模端子模具时,系带变形是一个很重要的内容。系带变形包括:系带弯刀、系带扭曲、及系带蛇形三种。 其实系带蛇形就是弯刀和扭曲的综合。英文是(Cabriole, Twist and Snake).
弯刀(Cabriole)的调整有三种,一种是不让它出现,在它出现的地方强压。二是在出现后马上反向强压,三是在料条快出模具时强压调整,让它变形抵消弯刀。
1: 是否是由于排样是单载体所致,如是的话, 可在偏向的那侧加一挡料块, 也可先用加强压料板之压力来一试.
2: 检查和调整一下送料机.
3: 检查一下弯曲部分公母模的R角是否大小一样,两边受力是否均衡(如果是U型弯曲的话)
4: 总之造成此现象的原因主要是"力"的问题 以上是个人有关此问题的见解,其中3是值得注意的,在端子模中,尤其是汽车方面端子模中,多次折弯也是引发系带变形的主要原因.局部强压、调整机构、合理的折弯工步及结构都是不可少的。
IC端子模具浅说 IC导线架是半导体及信息产品之关键性金属组件,随着半导体及信息产业之蓬勃发展,其市场需求甚巨且呈快速成长。IC导线架冲压模具是精度水准最高的模具代表,不仅要有高级的模具设计技术,而且应具备高精密的加工设备(光学投影磨床及线割放电加工机是不可缺少的工具)。
.导线架相关制程说明
1. IC制程说明
2. 导线架相关技术 A. 金线黏着(Wire bonding) 金线寸极为细小,其直径约为30 μm,抽制金线用模具目前国内无人制造。
B. 导线架材料 IC导线架材料主要有铁镍合金(因镍含量占42%,亦称为42合金)及铜系合金(无氧铜、脱氧铜)。前者所占使用比率约20%,后者约为80%
3.导线架生产方式及趋势 1. 导线架生产方式有冲压加工及蚀刻加工两种。其中冲压加工是目前主流,由于高脚数导线架之需求增加,使得蚀刻加工之应用有渐受重视 IC导线端子模具(二)导线架冲压加工要点
1. 导线架之内导脚(Inner lead)前端要求高平坦度,平坦部区域至少0.1 mm以上(大于金线直径之三倍),因此必须采用压印工程(coining)。
2. 各内导脚间隔(Lead space)要求保持正确且均匀,压印加工将使此间隔减小,故必须控制压印深度及抑制导脚之横向反曲(Twist)产生。
3. 内导脚之位置精度必须保持正确性以利后面工程wire bonding之确实黏着,对应之策是先冲切内导脚后冲切外导脚之冲压加工顺序要适正设计,以及冲压加工程中设计调整站(correction
Stage)以抑制冲压加工时导线架导脚位置之偏移。
4. 导线架之平面性要求高以利后面工程输送时及wire bonding时之安定性及畅顺性。对应之策是冲切导脚时宜抑制其反曲量达最少程度及反曲方向一致,还有冲切加工前之导线架素材应先施加应力消除工程。
5. 导线架之内导脚扭曲或偏移等变形要求达到最小程度,以利后续工程之操作确实。解决之道在模具方面应注意压料板之强压设计,设定最适的模具间隙及作用组件(冲头及母模)之刃部要保持最佳状态,模具导引装置刚性高。
IC导线端子模具(三)导线架冲压模具设计要点
1. 模具间隙 导线架冲压模具间隙为板厚之3~5%(铜系合金取3%,42合金取4~5%),至于压料板与冲头间隙将更小,宜小于模具间隙之50%。 IC导线端子模具(四)
2. 压料板 压料板之压料力要求高以抑制冲压加工所产生的扭曲变形及改善导脚冲切面品质,压料位置宜集中于冲切荷重区域之附近(即punch guide部位),压料板之压料处采突出设计以提高局部的压力使材料受到压缩应力而防止扭曲或反曲现象之发生,如下所示。
3. 冲切加工顺序 适正的冲切加工顺序设计是改善导脚之冲切变形或扭曲的最有效方法,欲藉由后续的退火作业以矫正导脚之冲切变形或扭曲是难以达成的。下列是冲切顺序考虑之基本原则: A. 先冲切内导脚,后冲切外导脚。 B. 先冲切短导脚,后冲切长导脚或先冲切长导脚后冲切短导脚之方式皆可,切记不可采用短导脚与长导脚相互交叉式冲切之配置形式。
4. 母模形式 母模形状采直段后推拔或全推拔方式设计;配合加工方式,母模形状采直段后推拔型或全推拔型设计。前者之直段部长度设计3 mm,推拔角度1/2°,加工方法采用研磨加工,后者之推拔角度取,其加工方法采用线割放电加工。
5. 调整站设计 为增加模具之强度或使冲模有充分的固定空间,空站是连续冲模设计之重要一环。还有为抑制导线架于冲切加工过程之扭曲或变形发生,设计调整站是必须考虑的要点。 IC导线端子模具(五)
6. 模具刚性与导引方式
A.模具导引方式采用双重导引,即主导柱(Main guide post)与辅助导柱(Sub guide post)并用方式。
B.外导柱数目采双数设计,模具尺寸小于600 mm时六支外导柱设计,模具尺寸大800 mm时采八支外导柱设计。
C.使用高刚性的滚柱型导柱(Roller guide)以提高导引精度及刚性。
D.内导引装置采用全导引型(亦称为三模板全导方式),即内导柱通过冲头板、压料板及母模板。
1. IC导线架冲压模具加工技术趋向
1. 导线架冲压模具需求趋势
1. 模具朝小型化 由于线割放电加工(WEDM)技术之发展使其加工精度及表面品质得以提高,因此利用WEDM方式进行母模块或压料板入块之加工渐有替代研磨加工之可能,如此可减少冲压工程站数(空站之设计可减少)而使模具尺寸大幅缩小。为配合高速冲床之规格,多脚数导线架(100
pins以上)之冲切模具尺寸达1200 mm以上长度,故其冲压生产方式必须采冲床串行布置型。 IC导线端子模具(六)
2. 模具组件朝小型化及高精度化 以多脚数导线架用导脚冲切冲头为例,其形状、尺寸之动向朝外形尺寸缩小、刃部长度减短、冲头厚度更薄发展,而其精度动向朝高精密、低加工面粗度进展。为了达到如此高精度(尺寸公差±2 μm以下)及低表面粗度(0.3 μm Ra以下)之要求,使用高精度研磨设备及低表面粗度之线割放电加工机是必要的。
2.导线架冲压模具加工关键技术
1. 高精度/表面粗度研磨
A.光学投影研磨。
B.高速往复式研磨。
C.工模治具研磨。
D.镜面抹磨加工(Lapping)。
2. 线割放电加工(WEDM)
A.油式线割放电加工。
B.水式线割放电加工。
C.低变质层线割放电加工。
3. 模具材料及处理技术
A.模具热处理技术。
B.PVD、CVD、TD等。
C.超硬模材钻石薄膜被覆(Diamond coating)。
D.超微粒子超硬模材。
IC导线架模具组件之形状尺寸动向(冲头)
IC导线架模具组件(冲头)之精度动向 3.导线架冲压模具加工事例
1. 导脚冲切冲头加工事例
2. 切脚冲头加工事例 夹板间隙一般单边为0.005mm 脱板间隙一般单边为0.003~0.004mm 凹模按料厚取,销钉孔,入子一般用0.003mm的单边
端子模常见问题及其处理
2007年第2期 (总第54期) 职业罔 ZHIYE QUAN No.2,2007 (CumulativelyNo.54)
端子模常见问题及其处理
周友松 ,熊 英z (1.湖北职业技术学院;2.孝感工业学校,湖北孝感4321 00)
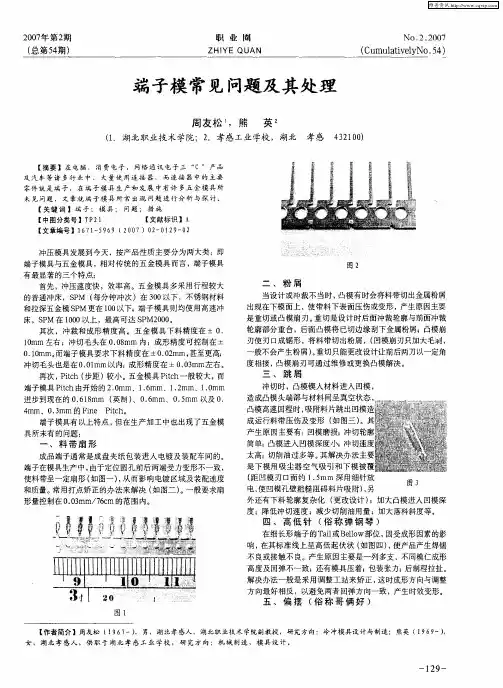
【摘要】在电脑、消费电子、网络通讯电子三“c”产品 及汽车等诸多行业中,大量使用连接器,而连接器中的主要 零件就是端子,在端子模具生产和发展中有许多五金模具所 未见问题,文章就端子模具所常出现问题进行分析与探讨。 【关键词】端子;模具;问题;措施 【中图分类号】TP 2 1 【文献标识】A 【文章编号】1 6 71—5 9 6 9(2 0 0 7)0 2—01 2 9—0 2 冲压模具发展到今天,按产品性质主要分为两大类:即 端子模具与五金模具,相对传统的五金模具而言,端子模具 有最显著的三个特点: 首先,冲压速度快,效率高。五金模具多采用行程较大 的普通冲床,SPM(每分钟冲次)在300以下,不锈钢材料 和拉深五金模SPM更在100以下;端子模具则均使用高速冲 床,SPM在1000以上,最高可达SPM2000。 其次,冲裁和成形精度高。五金模具下料精度在±0. 10ram左右;冲切毛头在0.08ram内;成形精度可控制在± 0.1Omm。而端子模具要求下料精度在±0.02ram,甚至更高; 冲切毛头也是在0.01mm以内;成形精度在±0.03ram左右。 再次,Pitch(步距)较小。五金模具Pitch一般较大,而 端子模具Pitch由开始的2.0ram、1.6ram、1.2ram、1.0ram 进步到现在的0.618ram(英制)、0.6ram、0.5ram以及0. 4ram、0.3ram的Fine Pitch。 端子模具有以上特点,但在生产加工中也出现了五金模 具所未有的问题: 一、料带扇形 成品端子通常是成盘夹纸包装进入电镀及装配车间的。 端子在模具生产中,由于定位圆孔前后两端受力变形不一致, 使料带呈一定扇形(如图一),从而影响电镀区域及装配速度 和质量。常用打点矫正的办法来解决(如图二)。一般要求扇 形量控制在0.03mm/76cm的范围内。 委爹摹参 _ ■■ ■ _— 一_. ● 囊爨
Connector设计参考规范-ALL

1 Connector設計參考規範 制`修/訂日期 2002/03/25
文件版本 A
制訂者 侯斌元
項 次 文 件 內 容 頁 碼 備 註
1 SMT 設計建議規範 2
2 SMT TYPE Connector端子腳與PC Board PAD接觸範圍建議規範 3
3 Coplanarity (平整度) 設計建議規範 4
4 Insert Molding建議規範 5
5 線夾設計建議規範 6
6 夾板式(Straddle TYPE)端子與PCB建議規範 7
7 插板式(DIP)端子建議規範 7
8 焊線式(Solder TYPE)端子建議規範 7
9 打線式(Crimp TYPE) 端子鉚合芯線吊磅標準建議規範 7
10 刺破式(IDC TYPE)端子建議規範 8
11 尖形片與PCB搭配建議規範 8
12 電線芯線`銅絲標準規範 9
13 Connector公母搭配建議規範 10
14 料帶設計建議規範 11
15 板金展料計算設計建議規範 12
16 膠芯與端子搭配建議規範 13
17 膠芯與鐵殼卡合建議規範 14
2
項次 項 目 備 註
SMT (Surface Mount Technology)表面焊接技術 設計建議規範
1 (1) SMT TYPE 的Connectors , 其所有零件腳 (Terminal` Board-Lock)與
膠芯基準面相對位置度須 ≦ 0.15 mm.
(2) SMT TYPE 的Connectors , 其所有零件腳 (Terminal` Board-Lock)最
差位置度須與膠芯基準面等高度(= 0).
(3) SMT TYPE 的Connectors , 其所有零件腳 (Terminal Board-Lock)最
连续冲压模设计

冲压模具设计知识
冲压模具设计知识(1)
第一步:产品图的公差缩放
缩放原理:由于产品冲出来之后,总是存微小的毛边:其内孔一般偏小,外形一般偏大,至于毛边的大小,与冲裁间隙和冲子,刀口的锋利程度有关:冲裁间隙越大,毛边俞大,冲子,刀口钝化后,毛边也会增大,故冲子,刀口冲了一定的时间后,常常需要将刃口磨去0.3~1.0,其毛边到底大多少也与材料厚度有关:一般薄材(T<=0.5)双边大0.01~0.02,厚材(T>0.5)大0.01~0.05
第二步:产品图的尺寸展开
展开原理:利用体积不变的原那么:用某一截面的总面积去除以材料厚度可得到该方向的展开长度,其实展开就是同一尺寸也因各人经历而羿,没有绝对的一个数值,只要在公差范围即可.
展开要点:步骤如下
1:看懂产品图,想象出它的立体形状以及具体细节的形状(展开前的根本要求)
2:弄清楚产品的材厚和材质
3:具体展开计算
1):用体积法(一般适合有变薄的弯曲)
2):用展开计算公式
由于产品在弯曲过程中有的地方被拉长或压缩但总可以找到某一层的弯曲线长度是不变的,这一不变的层叫中心层(不是中间层),我们就是利用中心层来进展展开的;因此,我们要想进展展开,就必须找出中心层,如图2设中心层系数为K,弯曲内半径为r,材料厚度为t,弯曲角为a,L1,L2为直线局部长度,展开长度值为L,,那么那么有L=L1+L2+2π(r+kt)a/360中心层系数K的大小根据实践经历可按以下公式选取
1):当r/t<=0.50时 k=0.25
2):当0.5
3):当1.0
4):当2.0
5):当r/t>4.0时 k=0.40~0.50
此公式适合一切材料厚度的弯曲展开计算,具体在实践应用中,当R/t取上限时, K也应取上限值,如当R/t=1.0时,K=0.30
4:当包圆时,此时展开计算公式已和上面不一样,因为包圆时,内圆受到挤压,外圆被拉伸,但挤压大于拉伸,所以材料变薄很小,或者几乎不变,中性层接近中间层其展开长度中心层K的系数与材料厚度和包圆内r有关
塑料端盖注射模具设计(含全套CAD图纸)

可编辑修改
精品文档
本科毕业设计(论文)
题目:塑料端盖注射模设计
可编辑修改
精品文档
塑料端盖注射模设计
摘要
随着社会的发展,不同品种和功能的塑料的出现,塑料产品与我们的日常生活越来越密切。塑料模具设计对生产与生活也越来越重要。
本次毕业设计的课题为塑料端盖注塑模具设计,主要在对塑件从材料上进行工艺分析,确定分型面及型腔数;完成浇注系统的设计,浇口采用侧浇口;抽芯机构采用斜导柱实现塑件的侧孔成型;脱模机构采用顶杆推出。同时通过合理地选择注射机并对注塑压力、最大注塑量、锁模力、开模行程等相关方面进行校核,进一步保证设计的合理型,并设计温度调节系统和阐述模具装配等方面。
本次设计完成了塑料端盖的生产,此次设计不仅结构简单,生产效率高,而且运动可靠生产成本低。最重要的是适用于人们的生活中。
关键词:端盖注塑模具;分型面;注塑模具;注射机 可编辑修改
精品文档 Plastic end cap injection mold design
Abstract
With the development of society different varieties and function plastic
appearance in our lives, plastic productions have closer to our daily lives.
Plastic mold design is more and more important to the production and life.
The topic of this graduation design for the plastic end cover injection
mold design, mainly in based on the analysis of the molding for plastic parts
接触端子冲压工艺分析及多工位级进模设计
文章编号:1672—012l(2010)02一【)(】90—03
接触端子冲压工艺分析及多工位级进模设计
王杰,王蕾
(台州学院机械工程学院,浙江台州318000)
摘要:分析了接触端子零件的冲压工艺性,介绍了其多工位级进模具的总体结构,重点论述了工位设计、
排样图设计、模具结构设计、关键零件设计、步距精度计算等关键技术。实践证明,模具结构紧凑合理,具有稳
定可靠、调整方便、制程稳定性好等优点,对此类零件的级进模设计有参考价值。
关键词:机械制造;多工位级进模;冲压;接触端子
中图分类号:TG385.2 文献标识码:B
1接触端子零件工艺分析
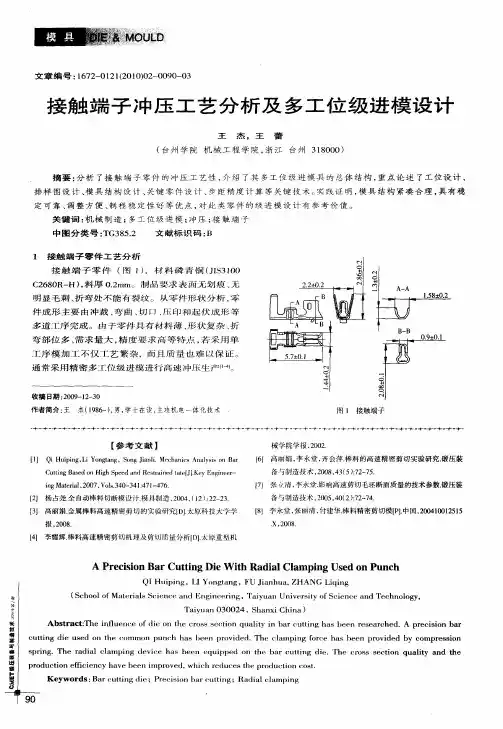
接触端子零件(网1),材料磷青铜(JIS3l00
C2680R—H),料厚0.2ram。制品要求表面无划痕、无
明显毛刺、折弯处不能有裂纹。从零件形状分析,零
件成形主要由冲裁、弯曲、切口、压印和起伏成形等
多道 【序完成。由于零件具有材料薄、形状复杂、折
弯部位多、需求量大,精度要求高等特点,若采用单
工序模加工不仅工艺繁杂,而且质量也难以保证。
通常采用精密多工位级进模进行高速冲压生产I I。
收稿日期:2009—12—30
作者简介:王杰(1986一),男,学士在读,主攻机电一体化技术
【参考文献】
[1】Qi Huiping,Li Yongtang,Song Jianli.Mechanics Analysis on Bar
Cutting Based on High Speed and Restrained tate[J J.Key Engineer—
ing Material,2007,Vols.340-34 1:47 1-476.
[2】杨占尧.全自动棒料切断模设计.模具制造,2004,(12):22—23.
【3J高丽娟.金属棒料高速精密剪切的实验研究lDI_太原科技大学学
报,2008.
【4】李耀辉.棒料高速精密剪切机理及剪切质量分析ID】.太原重型机 A—A . 一1.58 ̄0.2 ,rU一
连接器设计规范

连接器设计规范
一、SMT表面焊接技术设计规范
⑴、SMT TYPE的连接器, 其所有零件脚与胶芯基准面相对位置度须 ≦0.15 mm。
⑵、SMT TYPE的连接器, 其所有零件脚最差位置度须与胶芯基准面等高度(= 0)。
⑶、SMT TYPE的连接器, 其所有零件脚最佳设计值应低于胶芯基准面0.05 mm。
⑷、SMT TYPE的连接器, 其所有零件脚最佳设计角度为90°。
⑸、SMT TYPE的连接器, 其所有零件脚次佳设计角度为向下倾斜约0°~2°(90°~92°)与PC Board至少应有三分之一以上之接触。
⑹、SMT TYPE的连接器, 其所有零件脚最差设计角度为向上倾斜角度<90°, 此设计角度会造成焊锡性不良。
⑺、SMT TYPE的连接位置度方向表示,以胶芯基面为零, 向上为正(+)向下为负(-)。
⑻、SMT端子在模、治具加工段须注意端子毛边方向,毛边不可在端子与PCB接触面。
二、SMT TYPE 连接器端子脚设计规范
⑴、PAD的大小主要是受端子脚的Pitch与长`宽而影响。
⑵、Pitch愈大,相对的端子宽度与PAD宽度亦可加大。
b= a + 0.10 mm min. a = 端子脚宽度 c = 端子脚长度
d= c + 0.40 mm min. b = PAD宽度 d = PAD 长度
下列为建议之SMT TYPE 连接器端子脚与PC Board PAD接触范围
单位 : mm
Pitch
0.50 mm 0.80 mm 1.0 mm 1.27 mm 2.0 mm 2.54 mm
a 0.20 0.25 0.40 0.40 0.60 0.60
b 0.30 0.50 0.60 0.80 1.0 1.20
c c c c c c c
d c + 0.40 c + 0.40 c + 0.40 c + 0.40 c +
三板模(拉带模具)结构与设计,搞懂这些真不难
三板模(拉带模具)结构与设计,搞懂这些真不难
来源:掌⼯知
随着电⼦产品智能化与⼩型化发展, 产品精密度越来越⾼, 三板模I/M⼯艺运⽤越来越普遍, ⽽传统的⼿⼯植⼊或ROBOT辅助植⼊效率不⾼, 拉带式I/M⼯艺越来越受欢迎, 本⽂主要对拉带式三板模(简称拉带模具)结构与设计规格做概述说明。
⼀ 常见三板模具结构介绍1.1 三板模模具结构图
1.2 三板模模具运动原理
常⽤三板模有三次分型:第⼀次在剥料板与母模板之间;第⼆次在剥料板与上固定板之间;第三次在母模板与公模板之间。a、当公模侧起初受到注塑机的拉⼒时﹐公母模板之间由于装有开闭器﹐⽽剥料板与母模板之间没有任何连结和阻碍 (多数情况下⼩拉杆上还装有弹簧)﹐这时在拉⼒作⽤下剥料板与母模板⾸先分开﹐母模板随着公模板⼀起向后运动﹐运动到设定距离(⼤于料头长度)时﹐被⼩拉杆限位块挡住﹐由于母模板随注塑机动模侧继续向后运动﹐这样⼩拉杆也被带动﹐它⼜带动剥料板运动⼀个设定距离(常为5mm)﹐以便将料头打下﹐这个设定距离运动完后﹐⼩拉杆和母模板都停⽌运动。b、注塑机动模侧继续动模侧向后运动﹐拉⼒不断增⼤﹐超过开闭器锁紧⼒﹐母模板与公模板分开﹐分开到设定距离时停⽌不动。c、在顶杆的推动下﹐顶出板带动顶出机构(顶针﹑斜稍等)开始顶出动作﹐将成品顶出(⾃动落下或由机械⼿取⾛)。1.3 三板模模具零件介绍
1.3.1 导向机构-----导柱OR导套(导正模具⽅向)
1.3.2 定位机构-----定位块OR定位柱(精确定位模具相对位置)
1.3.3 注塑引流系统-----引料接头(将熔融塑料从机台导流⾄模腔)
材质⼀般使⽤硬度较⾼的SKD61或HRC51~531.3.4 开闭器系统-----塑性开闭器&刚性开闭器&磁性开闭器(依顺序延迟开模)
1.3.5 定距拉杆系统-----定距拉杆及拉板(限制开模距离)
⼆ 拉带模具导⼊条件2.1 拉带I/M模具端⼦基本要求
2.1.1 料带端⼦间Pitch应使产品之间有⾜够空间(a >1.5),以保证模仁强度(如图)
接线端子模具操作规程(3篇)
第1篇
一、前言
接线端子模具是电子制造业中常用的工具,用于将导线与电子设备连接,确保电路的稳定性和安全性。为了确保操作人员的安全以及产品质量,特制定本操作规程。
二、操作前的准备
1. 安全检查:操作前应检查模具是否完好,如有损坏或异常,应立即停止使用并报修。
2. 环境检查:确保操作环境整洁、通风良好,无易燃易爆物品。
3. 人员培训:操作人员必须经过专业培训,熟悉接线端子模具的结构、原理及操作方法。
三、操作步骤
1. 放置模具:将接线端子模具放置在平稳的工作台上,确保模具固定牢固。
2. 放置导线:根据设计要求,将导线放置在模具的相应位置,确保导线与模具的接触面平整。
3. 安装压线板:将压线板安装在模具上,确保压线板与导线紧密接触。
4. 调整压力:根据导线直径和设计要求,调整压线板的压力,确保导线与端子连接牢固。
5. 闭合模具:缓慢闭合模具,注意不要用力过猛,以免损坏模具或导线。
6. 检查连接:闭合模具后,检查导线与端子的连接是否牢固,连接是否到位。
7. 释放压力:确认连接无误后,释放压线板上的压力。
8. 取出端子:打开模具,取出连接好的端子。
四、注意事项
1. 操作过程中,严禁戴手套,以防夹伤手指。
2. 操作时,切勿用力过猛,以免损坏模具或导线。
3. 调整压力时,应轻柔均匀,避免突然加压。 4. 检查连接时,应注意导线与端子的连接是否牢固,是否有松动现象。
5. 操作完毕后,应及时清理工作台,保持操作环境整洁。
五、维护与保养
1. 定期检查模具,发现损坏或异常应及时更换。
2. 保持模具清洁,定期用酒精擦拭模具表面,防止锈蚀。
3. 定期检查操作设备的性能,确保设备运行正常。
六、总结
接线端子模具操作规程是保证操作人员安全和产品质量的重要措施。操作人员应严格按照本规程进行操作,确保电子产品的质量和安全。
第2篇
接线端子模具是电子制造过程中常用的设备,主要用于连接电子元件,实现电路的连接。为了保证操作安全和提高工作效率,特制定本操作规程。
端子折弯展开设计参数
R/t0.1000.1500.1700.2000.2200.2500.3000.3500.4000.4500.5000.600k10.2300.2600.2750.2900.3000.3100.3200.3350.3500.3600.3700.380k20.3000.3200.3300.3300.3500.3500.3600.3700.3700.3800.3800.390
R/t0.7000.8000.9001.0001.1001.2001.3001.4001.5001.6001.7001.800k10.3900.4000.4040.4100.4200.4240.4290.4330.4360.4390.4400.445k20.4000.4080.4140.4200.4250.4300.4330.4360.4400.4430.4460.450
R/t1.9002.0002.5003.0003.5003.7504.0004.5005.0006.000k10.4470.4490.4580.4640.4680.4700.4720.4740.4770.479k20.4520.4550.4600.4700.4730.4750.4760.4780.4800.482
R/t
k3
R/t
k3
1.冲裁力的计算:
冲裁力P[kgf]
密度8.53
8.53
8.81,由于材料不同的硬
度区间,间隙的取值有差异。2,冲裁间隙受模具加C2680 黄铜H03~H080.15~0.84%~8%
C5210 磷青铜间隙系数k
4%~8%
4%~8%厚度t(mm)区间
0.15~0.8
0.1~0.5折弯中性层的长度= (2*3.14*(材料厚度t*中性层系数k+ 折弯内圆半径r)*折弯角度)/360
硬度区间H02~H10
HR02~HR08C2600 黄铜k1:表示折弯过程有顶料板强压时,V U 型折弯中性层系数
k2:表示折弯过程没有顶料板(空折)时,V U 型折弯中性层系数普通折弯系数参照表
加强结构在冲模设计中的应用
・冲模技术・ ▲@
SURl Nl 由国 1ir桓具 CHINA 姗,^『,MoULD
加强结构在冲模设计中的应用
武汉迪克精冲有限公司(湖北武汉430056) 汪训煌杨静刚 唐双喜
【摘要】以典型冲压件整修模的模具结构为例。因受零件自身尺寸的限制,极大影响了模具
凹模的强度和刚度。介绍了一种解决方法,可供同行在类似产品设计中参考。
关键词:整修;冲压;模具结构
Application of the Intensifying Structure on Punching Dies
【Abstract】Taking the die structure of typical punching parts shaving die as an example,since
restricted by the parts size itself,the intension and rigidness of concave die is seriously affected.
A solving method is introduced,it can be referenced by the design of similar products. Key words:shaving;punching;die structure
1 引言
图1所示为汽车变速箱内一典型冲压件。该零件
要求保证尺寸38 ̄0.1mm、对称度0.2mm和长槽两端
直身段≥2mm,因为零件长槽两端处于弯曲变形区域
内,弯曲成形后,长槽两端会成图2所示形状,为保证
长槽两端直身段L≥2mm,必须采取后续加工。该零件
产量比较大,如果采取铣削加工,工作量非常大,生产
效率极低,成本很高,且受弯曲角度的影响,铣削加工
难以同时保证尺寸38 ̄0.1mm和对称度0.2mm,废品
率较高。我们对该零件进行了详细的分析,设计出长
槽整修模,取得了成功,收到了很好的经济效益。