
特殊过程确认表
特殊过程确认表
过程名称 注塑成型 确认时间
人:
该过程操作人员 XXXX ,经过公司相关部门的培训,且上岗前经过测试合格,实际操作中能够胜
任,可以满足吸塑程序要求。
确认人员:
机:
该过程设备工具为吸塑机,每个月都进行定期进行保养与维护,且开机都经运行正常后方才使用,
能够满足过程要求。
确认人员:
料:
本过程所需设备均由合格供应商提供,公司编制了《采购控制程序》对每批来料设备检验,确保
该过程得到控制。
确认人员:
法:
该过程编制了相关操作文件,能够规范本过程的操作。能够满足过程的需要。
确认人员:
环:
公司生产现场环境环境明亮、通风适宜,能够满足作业需要。
确认人员:
测:
编制了该过程的监视与测量方法,建立了该过程的监视和测量表格,监视与操作人员能按规定的
要求与方法进行监视、测量、控制和记录,能够满足该过程监视与测量的要求。
确认人员:
确认结论:
经过确认,该过程可以得到有效控制。监视与测量结果符合规定要求。若该过程相关因素出现变化,
按此程序再确认。
审批人员:
特殊过程工序确认表

1.脱脂剂ph:11-13;45-55℃
2.表调剂ph:17.5-19;
3.磷化液:FA=O.37温度30~45°C
4.塑粉固化温度和时间:180~190°C、20~25min
过程确认意见
通过对上述环境及控制要素的确认,能保证产品喷涂质量。
特殊过程确认小组成员签字:(日期)
特殊过程工序确认表
编号:20230501-2
特殊过程名
称
静电喷涂
工艺文件名
称
静电喷涂工艺守则
工艺文件编
号
OXXX.916.004
操作岗位名
称
喷涂工
资质等级
上岗证
设备名称
静电喷涂生产线
设备等级
/
工艺编制者
XX
相应工序号
/
工装代号
/
器具精度等
级
/
环境要求
1.环境温度5~35℃
2.环境湿度:30-85%R.H.
组长:
成员:备注:由工艺员填写,过程确认小组确认后,质量管理部门保存。
特殊过程确认表

□通过 □没通过,说明: □是 □否,说明: □是 □否,说明: □是 □否,说明: □是 □否,说明: □是 □否,说明: □是 □否,说明: □是 □否,说明:
□过程确认合格,能投入生产。 □其他:
过程确认结论
确认人
部门
确认人员签名
职务
确认人
部门
职务
R E V : 0 1
编号:
过程(工序)名称
特殊过程确认表
确认类型 □首次确认 □再确认
再确认原因:
确认主持使用的主要设备(工装)
设备名称
设备编号
设备名称
设备编号
文件名称
过程所使用的文件
文件编号
文件名称
文件编号
过程确认的内容
a.工装是否通过验收。 b.设备是否按规定定期点检和保养。 c.工装是否按规定定期点检和保养。 d.操作人员是否经过培训,持证上岗。 e.生产现场是否有操作指南。 f.使用的原料和辅料是否满足要求。 g.现场观察产品是否满足质量要求。 h.是否对过程参数进行监控和记录。
ISO9001质量体系管理评审焊接过程特殊过程确认表
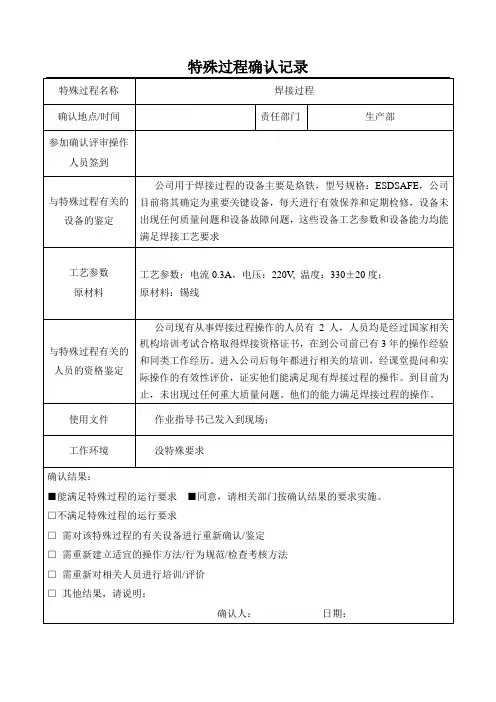
作业指导书已发入到现场;
工作环境
没特殊要求
确认结果:
■能满足特殊过程的运行要求■同意,请相关部门按确认结果的要求实施。
□不满足特殊过程的运行要求
□需对该特殊过程的有关设备进行重新确认/鉴定
□需重新建立适宜的操作方法/行为规范/检查考核方法
□需重新对相关人员进行培训/评价
□其他结果数:电流0.3A,电压:220V,温度:330±20度;
原材料:锡线
与特殊过程有关的人员的资格鉴定
公司现有从事焊接过程操作的人员有2人,人员均是经过国家相关机构培训考试合格取得焊接资格证书,在到公司前已有3年的操作经验和同类工作经历。进入公司后每年都进行相关的培训,经课堂提问和实际操作的有效性评价,证实他们能满足现有焊接过程的操作。到目前为止,未出现过任何重大质量问题。他们的能力满足焊接过程的操作。
特殊过程名称
焊接过程
确认地点/时间
责任部门
生产部
参加确认评审操作人员签到
与特殊过程有关的设备的鉴定
公司用于焊接过程的设备主要是烙铁,型号规格:ESDSAFE,公司目前将其确定为重要关键设备,每天进行有效保养和定期检修,设备未出现任何质量问题和设备故障问题,这些设备工艺参数和设备能力均能满足焊接工艺要求
特殊过程确认记录表_2

对过程结果的确认
从后期检测结果看,检测后的产品没有出现不合格,可以认为焊接过程的结果是符合规定的要求,后续使用中没有发现因焊接过程不合格造成不合格返工或退货等现象。
确认人:xxx 日期:2012、4、20
结论
过程符合规定的要求:
负责人:xxx 日期:2012、4、20
钢板厚度:4mm
钢管厚度:6mm
评价与确认
符合图纸要求
评价
人员
对人员的确认
参与人员
姓名
专业
工作年限
技能、资质确认
确பைடு நூலகம்人员
n
焊接
经实际操作考核合格,总经理批准上岗
xxx
m
焊接
经实际操作考核合格,总经理批准上岗
xxxx
对方法(参数)的确认
焊接方法正确,电流:板厚4mm,电流280A,管壁厚6mm,电流320A,
特殊过程确认记录表
表:yR-7.5.2-01 编号:01
过程
名称
焊接
所属
部门
生产部
日
期
2012、4、20ZX7
对设备和环境的确认
使用设备
名称/型号
辅助材料
规格型号
交直流焊机
ZX7-400
金桥牌焊条
Φ4.0
设备
辅助材料
评价
确认
生产部评价
符合使用要求
评价
人员
设备部评价
符合精度要求
评价
人员
对原材料的确认
使用加工材料及规格
特殊过程确认表

1
过程方法
经多年实践证明,采用激光焊接的方法对编码器的外壳进行焊接,方法切实可行;工艺过程和技术文件经过审批有效。
2
设备认可
在用设备:激光焊接机1台,经过确认,为完好设备,可以实现该生产过程。
设备有操作规程,维修记录,和日常维护保养。
3
人员资格
现有该工序的生产工人3人,均有2年以上相关工作经验,且已经过培训,经考试合格上岗,证件有效。
再次确认人: 日期:
4
作业指导书
有激光焊接工序的作业指导书,有详细操作方法、焊接电流、功率、时间、位置等的要求,文件为有效版本,有很好的操作性。
5
连续监控记录
有激光焊接的工序记录和检验记录,并与作业文件和检验规范一致,工人记录认真。
6
评审结论:
合格
确认人: 日期:
7
再次确认
每年确认一次,如工艺、设备等有重大变化,应再次确认。
特殊过程确认记录表-财务审计过程

特殊过程确认记录表-财务审计过程
1. 背景
特殊过程指的是在财务审计过程中,出现的可能对审计结果产生重大影响并需要特别关注的事项或程序。
为了保证审计准确性和可靠性,审计团队需要进行特殊过程的确认和记录。
本文档旨在记录财务审计过程中的特殊过程。
2. 特殊过程确认记录表
为了便于记录和跟踪财务审计过程中的特殊过程,我们设计了以下特殊过程确认记录表(表格1):
表格1:特殊过程确认记录表
3. 使用指南
- 审计团队负责人应在进行财务审计过程前明确特殊过程的范
围和重要性,并将其记录在特殊过程确认记录表中。
- 在进行特殊过程确认时,应根据相关法规和审计准则进行判断,并在确认日期栏填写确认日期。
- 根据确认结果,填写确认结果栏,是表示特殊过程存在并需
要特殊关注,否表示特殊过程不存在或不需要特殊关注。
- 在备注栏中可以记录特殊过程的具体情况,例如发现的问题、解决方案等。
4. 注意事项
- 特殊过程的确认要以客观、中立的角度进行,避免受到个人偏见的影响。
- 特殊过程的确认结果应基于充分的证据和合理的判断,避免主观臆断。
- 特殊过程确认记录表应妥善保存,并在审计报告中提及相关的特殊过程。
以上是特殊过程确认记录表-财务审计过程的文档内容,旨在帮助审计团队跟踪特殊过程并确保财务审计的准确性和可靠性。
烘烤特殊过程确认表
待烤半成品质量要求
人员资格要求
设备要求
工艺要求
文件/记录要求
经检验合格
烘烤操作人员应经过培训,熟悉《作业指导书-烘烤》,并经实践证明能熟练规范的进行烘烤操作。
烤箱能力达到规定的工艺要求
烤箱:
烘烤时间/次:见《作业指导书》
烘烤温度:《作业指导书》
应编制《作业指导书-烘烤》,提供给操作人员使用。
烘烤时间/次、
烘烤温度:均在《作业指导书》规定范围内。
已编制《作业指导书-烘烤》,提供给操作人员使用
有对烤箱的各项参数进行监控,并记录于《烘烤记录表》
确认结果
符合要求
符合要求
符合要求
符合要求
符合要
确认人:
确认时间:
备注:
应对烤箱的各项参数进行监控,并保持监控记录。
确认记录
材料
人员资格
设备
工艺
文件/记录
已经过检验合格,具体见《IPQC抽检记录表》
公司已安排XXX专门进行烘烤操作。经验证XXX均经过培训,熟悉《作业指导书-烘烤》,并经实践操作证明能熟练规范的烘烤操作。
经验证烤箱能力达到规定的工艺要求
经确认工艺符合规定要求
特殊过程确认表
特殊过程确认表审核经验介绍:对工业企业特殊过程确认CQC四川评审中心杨红斌中文ISO维基库-http://www、isowiki、cn---------------------------------------------------------在审核中,审核员往往遇到审核特殊过程,要求获得特殊过程确认有关证据,企业往往填写一张“特殊过程确认表”,认为就就是进行了确认,不填写表,就就是没有确认,一张表中,泛泛写了“人员确认满足,设备确认满足,工艺确认满足”就认可,如果企业没有填写确认记录表,就认为没有确认。
把确认仅仅限于记录,不追求实质,实际上就是对标准理解出现偏差,如果企业也这样流于形式,就没有起到实际控制效果。
因此,本人对工业企业特殊过程的确认控制谈谈个人意见,供大家参考,希望起到抛砖引玉的作用。
1对特殊过程的识别对识别很重要,如果特殊过程识别不清,就无法谈到确认。
标准中规定:生产与服务提供过程的输出不能由后续的监视或测量加以验证时为特殊过程,即工序后不能进行检验、或不能经济检验、或问题要在产品使用中才会反映出的作为特殊过程。
应该说这个定义很清楚,往往企业确定特殊过程时会存在问题,她们按照工艺种类分类,如焊接、热处理、表面处理等,这些都就是特殊过程,但进行确认问题就来了,就焊接、热处理、表面处理,每类中有许多种情况,如焊接有钨极氩弧焊、埋弧焊、气体保护焊、电阻焊、手工电弧焊机等,热处理有淬火、正火、调质、回火、退回、表面热处理等,表面处理有电镀、发黑、磷化、油漆、喷塑等,如果单讲对焊接、热处理、表面处理进行确认,肯定不知道从何做起。
本人认为,对特殊识别要注意两点,一就是要按照工序识别而不要按照种类识别,不要一概讲焊接、热处理就是特殊过程,比如在有些工序中,如有的焊接起搭接作用、完全不承受力,就不就是特殊过程;也有的热处理,在工序中仅作为中间过程,主要为了保证好加工,要求表面硬度值,表面硬度就是可以检验的,也就不就是特殊过程了,因此在特殊过程识别,应落实到具体的工序中,根据工序的具体情况而定,这样对过程确认起来也具体了。
特殊过程确认记录表
本生产车间目前从事操作人员都按要求经过培训及资格考核合格,并经本公司资格确认合格后才让其上岗;从这近一年来的实际工作情况来看,他们确实具备了相应的实际工作技能。本公司确认他们具有从事该过程作业的资格。
确认人员/日期:
监控及记录情况确认:
建立有过程验收记录,并配置合格的监测设备进行控制。验收记录涉及监控内容如:成型温度、时间等参数要求;确保型过程的质量符合要求。
确认人员/日期:
确认结论:
□过程能力充分,到达实现所筹划的结果的能力。
□过程能力缺乏,需要改良。
改良措施:
备注:每一年需再确认一次。
确认人员/日期:
设施设备的能力确认:〔包括完好性、性能的可靠性、平安性等〕
所使用的设施设备性能完好,规定了平安可靠的技术参数,对易损件建立了必要的库存。对成型设备进行方案地预防性维护和定期保养,保证成型设施设备始终处于完好状态。可以确认为成型过程所使用的设施设备完全能满足吸塑工艺要求。
确认人员/日期:
特殊过程确认其它
作业程序和方法文件的操作可行性、合理性、有效性评价:
制定有完整合理的吸塑成型作业程序和方法的作业指导书,通过执行和实践证明可以确认为成型作业指导书是有效的、合理的、可行的、具有实际可操作性的指导性文件;该文件在执行过程中没有发现问题,完全能保证目前产品的质量要求.
特殊过程确认记录表
确认结论:
■该特殊过程具备达到质量要求的能力,确认合格。
□该特殊过程在以下方面确认不合格:
确认人:确认日期:
如确认不合格,经过整改后再次确认的结论:
确认人:确认日期:
再次确认记录
2010年确认结论:
□确认合格。
□需要整改后重新确认。
□重新确认合格。
确பைடு நூலகம்人:日期:
2011年确认结论:
该过程需要的记录是否合理如有记录写明记录名称首末件检验记录过程产品检验记录合理
特殊过程确认记录表
特殊过程名称:硫化
所在部门:
确认项目
确认结果
1.从业人员是否经过培训合格
合格
2.如需使用设备的名称,该设备是否符合要求
见设备确认记录
3.作业指导书名称,该作业指导书是否符合要求
符合
4.该过程需要的记录是否合理
□确认合格。
□需要整改后重新确认。
□重新确认合格。
确认人:日期: