
四辊卷板机的数控实现
第19卷第2期 2005.6 沈阳化工学院学报 JOURNAL OF SHENYANG INSTITUTE OF CHEMICAL TECHNOLOGY V01.19 No.2 Jun.2005
文章编号:1004—4639(2005)02—0110—03
四辊卷板机的数控实现
杨树平,马悦山
(长钢集团机械设备研究设计院开发部,山西长治046011)
摘要: 阐述四辊卷板机的数控系统实现方法,对四辊卷板机的工作原理进行详细介绍,在此基 础上研究四辊卷板机控制系统的硬件设计与软件实现,应用PLC技术对四辊卷板机实现数控. 关键词:四辊卷板机;触摸屏;反馈;PLC 中图分类号:TP29 文献标识码:A
随着计算机技术的迅猛发展.机床控制技术
也日新月异.在电气控制领域,自动化水平也更
加先进,逐渐实现由手动控制转向数控的趋势.
四辊卷板机在欧洲实现了数控,但是,国内四辊
卷板机在数控方面却是空白.针对上述,本文研
究四辊卷板机控制系统的硬件设计与软件实现.
1机器工作原理 (如图1中虚线).升降前、下、后辊的动力由液压
装置系统提供.上辊的旋转动力由直流电机提
供,直流电机通过直流调速器控制转速,控制上
辊旋转速度.在电气控制中各个辊子的当前位置
通过辊子上的编码器反馈.机器工作时下辊挤紧
上辊,支撑辊挤紧下辊,各辊子压力通过压力继
电器反馈.触摸屏读取PLC的采集信号监视辊
子位置和状态.
后辊 1: 湔、2控制系统硬件 后辊,支撑辊和其他辅助结构,如图所示. %几
图1 四辊卷板机工作原理图
在卷制钢板过程中,首先通过提升下辊来压
紧钢板,然后通过升降前、后辊子的高度卷制不
同半径的钢板.前、下、后辊沿着各自轨道运行 系统动力线路采用三相380 V、50 Hz交流 电源供电,控制电路通过变压器将380 V转换为
220 V、110 V供电.控制部件和显示器集中安装
在操作台上.直流调速器采用英国欧陆公司590
系列直流数字调速器.控制系统PLC(可编程控
制器)采用OMRON C200HX PLC.显示屏采用
MITSUBISHI Al970 G10T触摸屏人机界面.显示
屏通过RS232标准通讯接口与C200HX CPU相
连接,触摸屏与PLC通过RS232接口直接读取
数值,无须编程.显示屏的主要功能是显示机器
的运行情况、以及配合操作面板上的功能按钮对
机器进行操作.
3数控的实现
系统流程如图2所示
收稿日期:2004—07—13 作者简介:杨树平(1960一),男,山西长治人,工程师,大专,
主要从事电气自动化的研究 维普资讯 http://www.cqvip.com 第2期 杨树平,等:四辊卷板机的数控实现
图2系统流程
3.1辊子位置检测
为了准确地表达前、下、后辊位置,采用绝对
式编码器采集数据,监视前、下、后辊的位置.监
视上辊通过增量式编码器,编码器记录上辊外圆
周走过的距离,即钢板走过的长度.PLC通过这
些编码器采集的数值来确定各个辊当前的位置.
支撑辊上升到位是通过液压系统设定的压力来
确定的.当达到设定的压力时,向PLC发送信
息,表示达到目标位.支撑辊下降到位通过限位
开关来表示,当达到下限位时,限位开关向PLC
发送信息,表示达到下限位.
3.2触摸屏和终端操作
机器上各个辊的位置都是通过触摸屏来向
操作者显示的(如图3所示).
图3操作台和触摸屏
在屏幕上数值框显示各个辊子当前位置的
数值,表示辊子的具体位置.在触摸屏上能对控
制程序进行编辑、调用和自动生成控制程序的操
作.触摸屏除了监视当前各个辊子的位置,还有
输人数据和生成程序的功能.PLC通过触摸屏 上输人的数据进行计算处理,生成程序,即卷板
的全过程程序,然后显示在触摸屏上.例如图3
中触摸屏的步骤1表示:将前辊(A辊)升到绝对
数值为12的位置.在操作台上启动程序,机器将
按照显示的步骤完成卷板过程.
3,3控制回路设计
3.3.1前、下、后辊反馈控制系统
PLC对前、下、后辊的反馈控制系统示意图
如图4所示.
图4 PLC对前、下、后辊的反馈控制系统
PLC根据程序要求,将给定信号【, 与反馈
信号【,P比较,得出输人控制信号AU,将AU
进行D/A(数字量 拟量)转换,然后将转换后
的模拟量数据输人到液压系统,液压系统根据接
收的数据控制卷板机动作.卷板机通过编码器采
集数据,数据采集采用定时方式,时间间隔为
PLC的扫描周期.数据经过计算机比较运算,得
出【,口,将【,p与给定信号【, 比较,当AU达到
系统要求(△【,一0)时,表明辊子达到目标值,停
止此步程序,然后继续执行下一步程序.
3.3.2上辊的串级控制回路
上辊通过直流电机牵引,直流电机通过直流
调速器控制,PLC控制直流调速器可达到控制
上辊的目的.上辊的串级控制回路如图5所示.
图5上辊的串级控制回路
3,3.2.1速度环
直流调速器具有对系统的PID调节的功
能,在此使用的是PI(比例一积分)调节器.速度
反馈信号由直流测速发电机提供.
其输入与输出的关系为:
(£)=KpP(£)+ ( )d£[1]
维普资讯 http://www.cqvip.com 112 沈阳化工学院学报 2005年
其中 (t)为输出信号,e(t)为输入信号,K。为
比例系数,丁i为积分时间常数.K。,丁_是直流调
速器中的设置值,可以在计算机内部调整设置.
3.3.2.2位置环
安装在上辊的编码器直接反映出上辊的位
置,将上辊位置的反馈信号U 同输入信号U。
比较,得出速度环的系统给定信号R(S).
3.4软件设计
3.4.1程序设计
根据图2和图6设计软件.编码器将当前位
置的数值传送给PLC,触摸屏从PLC将该数值
读出并且显示在屏幕上.启动程序时,PLC根据 目标值控制液压机构和直流电机,控制辊子动
作,达到目标值;然后PLC读取下一条命令,实
现自动运行目的. 设计应用程序画面,包括生成程序的画面.即根
据钢板实际情况,输入钢板半径、板宽、板长、屈
服极限、修正系数和实际要求的形状参数,即可
生成卷板过程的程序.同时还包括程序调用,.程
序存储,程序编辑画面.这些画面将在触摸屏上
显示出来,供操作人员使用.
程序设计软件使用PLC编程软件CX—Pro—
gramrner梯形图语言编程;触摸屏图形设计使用
三菱GT Designer软件设计图形.
4结束语
在实际应用中,该自动控制系统能够正常稳
定运行,准确监视辊子位置,达到程序设计的要
求,机器完全按照设计者思路运行.但是在实际
应用考虑到钢板的屈服极限不同,卷制的钢板回
弹也有所不同,因此,在设计时加入修正系数,在
提升前辊或者后辊时将该辊位置数值乘以修正
系数,增加提升的高度,使钢板在回弹后的弧度 与要求一致.
该四辊数控卷板机是国内第一台数控四辊
卷板机,开创了国内四辊卷板机数控技术的先
河,为四辊卷板机的数控发展奠定了基础.该卷
板机为河北宣化万丰机械有限公司订制.
图6程序设计流程
3.4.2画面设计 参考文献:
根据辊子的运行情况,监视辊子的当前位 [11吴麟.自动控制原理(上册)[M].北京:清华大学出 置,设计监视画面.如图3所示.根据卷板的要求 版社,1990.146—149.
ActuaIization of NumericaI ControI for Four—roller Bend ROIl
YANG Shu—ping,MA Yue—shan
(Department of Exploitation in Mechanical Equipment Institute of Study&Design,
Changzhi Iron&Steel Group,Changzhi 04601 1,China)
Abstract:The article explains the way of actualizing numerical control system of four—roller bend rolls,
introduces the elements of the four-roller bend rolls in detailed,and studies the design of hardware and
actualization of software of the four—roller bend rolls control system on the base of this.The numerical
control of the four-roller bend rolls was actualized by using PLC.
Key words: four-roller bend rolls;touch screen; feedback;
PLC 维普资讯 http://www.cqvip.com
江苏中威W11S3030卷板机
技术方案
江苏中威重工机械有限公司 1
W11STNC—30*3000上辊数控万能式卷板机(经济型)
设备规格书
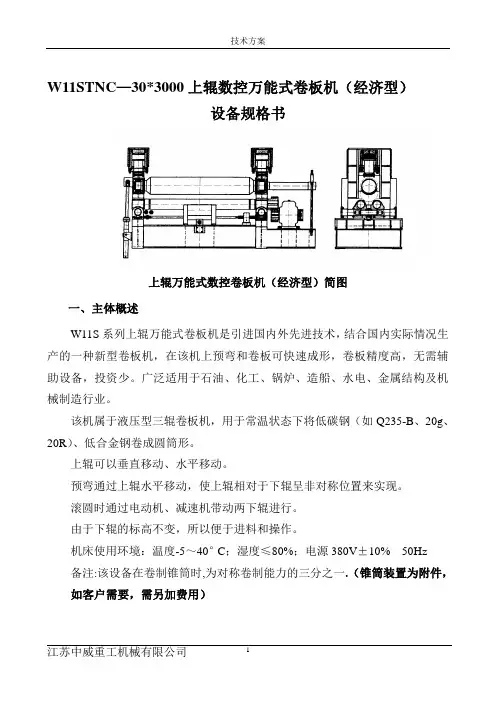
上辊万能式数控卷板机(经济型)简图
一、主体概述
W11S系列上辊万能式卷板机是引进国内外先进技术,结合国内实际情况生产的一种新型卷板机,在该机上预弯和卷板可快速成形,卷板精度高,无需辅助设备,投资少。广泛适用于石油、化工、锅炉、造船、水电、金属结构及机械制造行业。
该机属于液压型三辊卷板机,用于常温状态下将低碳钢(如Q235-B、20g、20R)、低合金钢卷成圆筒形。
上辊可以垂直移动、水平移动。
预弯通过上辊水平移动,使上辊相对于下辊呈非对称位置来实现。
滚圆时通过电动机、减速机带动两下辊进行。
由于下辊的标高不变,所以便于进料和操作。
机床使用环境:温度-5~40°C;湿度≤80%;电源380V±10% 50Hz
备注:该设备在卷制锥筒时,为对称卷制能力的三分之一.(锥筒装置为附件,如客户需要,需另加费用)
技术方案
江苏中威重工机械有限公司 2
二、主要技术参数
序号 规格型式号 W11STNC-30*3000 备 注
1 型式 上辊数控(经济型)
2 上辊加压力 270 Tons
3 最大板幅 3000 ㎜
4 辊子工作面长度 3100 ㎜
5 最大卷制板厚
(σs≤245Mpa)
端曲 T25×β3000×Φmin 1600mm
中央 T30×β3000×Φmin1600mm
6 上辊直径 φ 450㎜
7 下辊直径 φ 250㎜
8 下辊中心距 400 ㎜
9 卷板速度 约 3.5 m/min
10 加压速度 约 120 ㎜/min
11 主电机 30 KW
12 液压电机 11 KW
13 移动电机 5.5 KW 技术方案
江苏中威重工机械有限公司 3
三、产品主要结构概述
设备主体结构是由上辊装置、下辊及水平移动装置、托辊装置、主传动装置、翻倒装置、左右侧机架、底盘和平衡装置等组成。
CVC四辊冷轧机板形控制策略探讨

_霍昌置冒 兰 !!呈 !!! !! ! 垫垫皇鱼
CVC四辊冷轧机板形控制策略探讨
侯贵春
(中色科技股份有限公司,河南 洛阳471039)
摘 要:四辊宽带冷轧机在轧制过程中板材的轧制质量,即影响板材形状的因素众多,且多为非线性影响因素,因此,很难针
对具体的CVC四辊冷轧机板形轧制过程建立精确的教学分析模型:目前在线使用的PID控制算法难以满足板带轧制机的板形控
制的精度要求。在控制环节中,加入模型预测控制理论(MPC),设计预测控制器,采用滚动优化和反馈校正的控制策略,建立一个具
有自适应学*-7功能的板形控制功能模块
关键词:CVC四辊冷轧机:板形控制策略;模型预测控制 中图分类号:TG333 文献标识码:A 文章编号:1003—5168(2013)17—0070—02
随着我国社会经济的快速发展,各行各业对于有色金属
制品的需求量也是与日俱增。这其中尤其以板件铝板带的消耗
量为巨,用户对高质量、高附加值、高技术难度的热轧板带产品
的需求量显著增加,对铝产品质量、品种、性能方面的要求也越
来越高;对冷轧铝材来说,其性能、质量及精度要求主要包括厚
度精度、板形精度、成形性能及表面质量等,而在实际的工业生
产应用中,对于板带类铝材的几何形状往往有极为严格的要
求,因此,在板带类铝材的生产过程中,对于板带类铝材的板形
的控制已经成为冷轧铝板带生产的关键技术之一。板形理论从
2O世纪6O年代发展至今,经历了四辊轧机轧辊变形分析、三维
板材轧制分析、辊系三维有限元分析等阶段,在板形控制技术
方面,经历了基于负荷分配的板形控制、各种板形控制轧机
(HC、CVC、PC等)、板形和板厚解耦控制、板形和板凸度以及断
面轮廓综合控制等阶段。这些理论和技术的应用和普及对于提
高板形控制精度起到了极大的促进作用。在分析带状板材的板
形控制质量时,从板形控制的状态方程人手的控制方案,很难
进行系统辨识、响应速度控制分析以及建模时间控制分析,常
埃斯顿嵌入式数控系统在三辊卷板机上的解决方案

文章编号:1672—0121(2012)04-0051—03
埃斯顿嵌入式数控系统在三辊卷板机上的解决方案
方四喜 (南京埃斯顿自动化股份有限公司,江苏南京211106)
摘要:详细阐述了埃斯顿嵌入式数控系统在三辊卷板机上的应用技术。该控制系统基于DSP技术构建, 配置多种硬件端口,内置人机交互子系统和实时控制子系统,可实现高精度运动控制。具体应用包括自动控
制预弯长度、自动预弯、自动卷圆、自动保存和调用加工程序,等。
关键词:机械制造自动化;数控系统;三辊卷板机;嵌入式;RBC600 中图分类号:TG315.7 文献标识码:B
1 引言 卷板机(Plate Rolling Machine)是对板料进行 连续弯曲的塑形成形机床,能够卷制O型、U型、多
段R、锥形等不同形状的板材产品,广泛应用于机 械、飞机、汽车、电器、船舶、容器、仪表、包装、不锈钢
制品及装璜等行业,是锻压机械中的一个重要分支。 传统的三辊卷板机控制系统采用PLC系统构 建,存在一些不足,如:①PLc系统的扫描周期较长,
通常为10ms左右,难以实现快速实时控制;②PLC
开发的模拟量运算功能块少,编程较为复杂,价格也 比较昂贵;③PLc控制系统的成本较高;④与嵌入式
系统相比,体积较大,功耗较高。 基于上述原因,埃斯顿公司为卷板机量身打造
出RBC600型嵌入式专用数控系统,具备易操作、精 度高、功能强的特点,同时外观大气,人机界面友好, 并可针对不同客户定制差异化的个性系统。
2 m艺流程设计 三辊卷板机以上辊万能式为常见。为阐述方便, 下文以上辊万能式为例进行三辊卷板机嵌入式数控
系统的阐述。 卷板机能够对板料进行连续弯曲成形,由对正、
预弯、卷圆、矫圆等过程组成。上辊万能式卷板机的 下辊为固定间距,上辊为万能式,可实现升降及前后
移动,上辊升降由液压缸驱动,前后位移由电机驱 动,下辊由主电机经减速器后驱动。另外,上辊翻倒
卷板机

卷板机的工作原理
卷板机上辊在两下辊中央对称位置通过液压缸内的液压
油作用于活塞作垂直升降运动,通过主减速机的末级齿轮带动两下辊齿轮啮合作旋转运动,为卷制板材提供扭矩。卷板机规格平整的塑性金属板通过卷板机的三根工作辊(二根下辊、一根上辊)之间,借助上辊的下压及下辊的旋转运动,使金属板经过多道次连续弯曲,产生永久性的塑性变形,卷制成所需要的圆筒、锥筒或它们的一部分。该液压式三辊卷板机缺点是板材端部需借助其它设备进行预弯。该卷板机适用于卷板厚度在 50mm以上的大型卷板机,两下辊下部增加了一排固定托辊,缩短两下辊跨距,从而提高卷制工件精度及机器整体性能。
卷板机的种类
卷板机由于使用的领域不同,种类也就不同。从辊数上分三辊卷板机和四辊卷板机。三辊又分对称式三辊卷板机,水平下调式三棍卷板机,弧线下调式卷板机,上辊万能式三辊卷板机,液压数控卷板机。从传动上分机械式和液压式。 从卷板机的发展上说,上辊万能式最落后,水平下调式略先进,弧线下调式最高级。
三辊卷板机
三辊卷板机有机械式和液压式:/机械式三辊卷板机分为对称和非对称。 机械式三辊对称式卷板机 :机械式三辊对称式卷板机性能特点:该机结构型式为三辊对称式,上辊在两下辊中央对称位置作垂直升降运动,通过丝杆丝母蜗杆传动而获得,两下辊作旋转运动,通过减速机的输出齿轮与下辊齿轮啮合,为卷制板材提供扭矩。该机缺点是板材端部需借助其它设备进行预弯。
机械三辊非对称式卷板机
机械三辊非对称式卷板机主要特点:该机结构型式为三辊非对称式,上辊为主传动,下辊垂直升降运动,以便夹紧板材,并通过下辊齿轮与上辊齿轮啮合,同时作为主传动;边辊作倾升降运动,具有预弯和卷圆双重功能。结构紧凑,操作维修方便。
液压式三辊卷板机
液压式三辊对称卷板机主要特点:该机上辊可以垂直升降,垂直升降的液压传动,通过液压缸内的液压油作用活塞杆而获得;/下辊作旋转驱动,通过减速机输出齿轮啮合,为卷板提供扭矩,下辊下部有托辊,并可调节。上辊呈鼓形状,提高制品的直线度,适用于超长规格各种截面形状罐。 为上调式对称式三辊卷板机,可将金属板材卷成圆形、弧形和一定范围内的锥形工件,本机种两下辊为主动辊,上辊为从动辊。它广泛使用于造船、锅炉、航空、水电、化工、金属结构及机械制造行业。 适合用于金属板材的弯曲变形,可卷制圆形,弧形和一定范围内的锥形工件,并有板材端部预弯功能,本机型两个下辊为主动辊可水平移动,上辊为从动辊可上下移动,移动方式有机械式和液压式,传动轴均采用万向连轴器连接。
两辊数控液压卷板机的研究
・机械研究与应用・ 应用与试验
两辊数控液压卷板机的研究
梁生龙 (珠海城市职业技术学院,广东珠海519090)
摘要:目前国内的卷板机主要采用三辊式或四辊式的,卷圆过程需要预弯、对中、卷圆、矫圆等工艺过程,而两辊式数 控液压自动卷板机免除了上述工艺,可以一次成型。重点介绍了两辊卷板机的卷板原理、结构以及实现同步 控制的方案,通过改变三辊卷板的卷制方法和应用液压同步控制系统,提高了卷板的效率和精度。 关键词:同步;控制系统;两辊卷板机;液压;伺服阀 中图分类号:TH16 文献标识码:A 文章编号:1006—4414(2OlO)O4—0051—02 Research of double—roller NC—hydrauUc crimper
Liang Sheng——long (Zhuhai citypolytechnic,Zhuhai Guangdong 519090,China) Abstract:At present。the domestic crimper mainly be three rollers or four rollers,which needs four processes such a8 pre— flex,middle—line matching。intruding and its correction.But the double—roller crimper car omit such process.In this pa- per.the working principles and structure of double—roller crimper and its scheme to realize synchronous control are maluly in・ troduced.Through changing the rolling method of the triple—roller crimper and application of the synchronized hydraulic con— trol system,improve the efficiency and acc啪cy of the double—roUer crimper. Key words:synchronization;control system;double—roller crimper;hydraulic;servo valve
卷板机的安全操作规程有哪些(20篇)
第 1 页 共 16 页 卷板机的安全操作规程有哪些(20篇)
(经典版)
编制人:__________________
审核人:__________________
审批人:__________________
编制单位:__________________
编制时间:____年____月____日
序言
下载提示:该文档是本店铺精心编制而成的,希望大家下载后,能够帮助大家解决实际问题。文档下载后可定制修改,请根据实际需要进行调整和使用,谢谢!
并且,本店铺为大家提供各种类型的经典范文,如工作报告、合同协议、心得体会、演讲致辞、规章制度、岗位职责、操作规程、计划书、祝福语、其他范文等等,想了解不同范文格式和写法,敬请关注!
Download tips: This document is carefully compiled by this editor. I
hope that after you download it, it can help you solve practical problems.
The document can be customized and modified after downloading, please adjust
and use it according to actual needs, thank you!
Moreover, our store provides various types of classic sample texts, such
as work reports, contract agreements, insights, speeches, rules and
regulations, job responsibilities, operating procedures, plans, blessings,
and other sample texts. If you want to learn about different sample formats
卷板机设计说明书
毕业设计
第 1章 绪 论
1.1 概述
机械加工行业在我国有着举足轻重的地位,它是国家的国民经济命脉。作为整个
工业的基础和重要组成部分的机械制造业,任务就是为国民经济的各个行业提供先进
的机械装备和零件。它的规模和水平是反映国家的经济实力和科学技术水平的重要标
志,因此非常值得重视和研究。
卷板机是一种将金属板材卷弯成筒形、弧形或其它形状工件的通用设备。根据三
点成圆的原理,利用工件相对位置变化和旋转运动使板材产生连续的塑性变形,以获
得预定形状的工件。该产品广泛用于锅炉、造船、石油、木工、金属结构及其它机械
制造行业。
卷板机作为一个特殊的机器,它在工业基础加工中占有重要的地位。凡是钢材成
型为圆柱型,几乎都用卷板机辊制。其在汽车,军工等各个方面都有应用。根据不同
的要求,它可以辊制出符合要求的钢柱,是一种相当实用的器械。
在国外一般以工作辊的配置方式来划分。国内普遍以工作辊数量及调整形式等为
标准实行混合分类,一般分为:
1、三辊卷板机:包括对称式三辊卷板机、非对称式三辊卷板机、水平下调式三辊
卷板机、倾斜下调式三辊卷板机、弧形下调式三辊卷板机和垂直下调式三辊卷板机等。
2、四辊卷板机:分为侧辊倾斜调整式四辊卷板机和侧辊圆弧调整式四辊卷板机。
3、特殊用途卷板机:有立式卷板机、船用卷板机、双辊卷板机、锥体卷板机、多
辊卷板机和多用途卷板机等。
卷板机采用机械传动已有几十年的历史,由于结构简单,性能可靠,造价低廉,
至今在中、小型卷板机中仍广泛应用。在低速大扭矩的卷板机上,因传动系统体积庞
大,电动机功率大,起动时电网波动也较大,所以越来越多地采用液压传动。近年来,
有以液压马达作为源控制工作辊移动但主驱动仍为机械传动的机液混合传动的卷板
机,也有同时采用液压马达作为工作辊旋转动力源的全液压式卷板机。
卷板机的工作能力是指板材在冷态下,按规定的屈服极限卷制最大板材厚度与宽
度时最小卷筒直径的能力。国内外采用冷卷方法较多。冷卷精度较高,操作工艺简便,
对称式三辊液压卷板机设计
对称式三辊液压卷板机设计
对称式三辊液压卷板机是一种用于金属板材卷制的机器,其设计比非对称式三辊液压卷板机更为简单和容易操作。以下是对称式三辊液压卷板机的设计要素:
1. 机身结构:机身外形为类似C型或简单的四棱柱形,由钢板焊接制成。机床的负载能力应该大于预计加工厚度的最大值。
2. 辊子:对称式三辊液压卷板机包括一个顶辊和两个侧辊。所有辊子都是液压驱动,其中顶辊是可升降的,可以通过油缸调节顶辊位置。
3. 导辊:导辊是安装在侧辊两侧的组件,用于确保板材在卷制过程中不移动,可以利用调整螺栓进行调整。
4. 驱动系统:液压系统通过控制油缸和马达实现辊子的旋转和升降。
5. 防护装置:液压卷板机必须配备各种安全装置,例如急停开关、紧急制动、光栅保护等,以确保操作人员的安全。
6. 控制系统:控制系统包括操作面板、PLC、传感器和液压泵等,用于控制卷板机的旋转、速度、方向、升降以及保护等方面。
以上是对称式三辊液压卷板机的设计要素。设计师需要根据实际情况进行适当的修改和调整,以确保卷板机能够满足客户的需求,并具有可靠性和高效性。
数控折弯机工作原理
数控折弯机工作原理
1.工作方式:
(1)力学传动式:通过电动机带动液压泵提供压力,液压缸带动滑块上下移动,实现弯曲。
(2)液压传动式:液压泵提供压力,通过液压缸带动滑块上下移动,实现弯曲。
(3)伺服电动传动式:伺服电动机驱动螺杆传动,通过滑块上下移动实现弯曲。
2.控制系统:
(1)数控装置:接受输入的加工参数,通过与伺服系统的配合,控制滑块上下移动,实现金属板件的弯曲。数控装置还可以根据输入的编程代码,自动完成不同形状的折弯工序,提高工作效率。
(2)伺服系统:通过与数控装置配合,控制滑块上下移动的位置和速度,使得弯曲过程更加精确和稳定。
(3)传感器:用于检测工件的位置、速度、压力等参数,并反馈给数控装置进行控制,以保证加工精度和稳定性。
3.弯曲过程:
(1)上模:将金属板材放置于下模之上,使其与下模接触,上模慢慢向下移动,与下模一起夹紧金属板材。
(2)下模:是支撑工件的基座,通过液压或机械方式提供足够的压力,使得金属板材不会产生滑移。 (3)背挠:在下模上设置一个V型槽,通过上模和V型槽的结合,使金属板材产生预弯曲,以减少弯曲时的起伏现象。
(4)弯曲:上模和下模通过液压或电动驱动系统发生相对运动,使金属板材弯曲到所需角度。在这个过程中,数控装置和伺服系统控制滑块按照预定的路径和速度移动,以确保弯曲的精度。
(5)回弹:弯曲结束后,上模和下模停止运动,金属板材会产生一定的回弹效应。数控折弯机可以通过压力持续加紧以减少回弹现象,从而获得更好的弯曲效果。
总结:
数控折弯机通过数控技术和传感器等辅助装置,实现了金属板材的高精度弯曲加工。其工作原理主要包括工作方式、控制系统和弯曲过程三个方面。在弯曲过程中,数控装置和伺服系统协同工作,确保弯曲的精度和稳定性。数控折弯机的应用在金属制造行业中非常广泛,能够满足不同工件的折弯需求,提高生产效率和产品质量。
卷取区控制
卷取区控制
卷取区控制
概述
卷取区设备完成带钢的成卷、运输。卷取设备包括热输出辊道、侧导板、夹送辊、助卷辊、卷筒、卸卷小车、翻钢机等。一般卷取区有2—3台卷取机,正常情况下,卷取机交替使用,以保证整个轧线轧钢的速度。卷取机的控制包括张力控制、速度控制、辊缝(位置)控制、压力控制及顺序控制。下面就各设备的功能及控制分别描述。
一、辊道控制
热输出辊道自精轧出口到卷取机夹送辊为止。全部辊道共365 个辊子,分为6段,其中1~3段为第一组,4~6段和2#卷取机桥辊道为第二组。每组有一个SOURCE(整流源)提供直流电源,通过每段的逆变柜给该段 提供三相交流电源。每台卷取机前有4个机前辊道,机前辊道的电机安放在传动侧,卷取机前还有一个转向辊,这个辊子的作用是:当带钢到达卷取机前往操作侧侧 导板移动,便于钢卷单边对齐。热输出辊道把精轧输出带钢运送到卷取机卷取,同时通过设在辊道上的层流冷却装置把带钢的温度降到卷取温度。
辊道速度的基准值来自过程机,通过EGD送入卷取机控制器(CSPD)中。一般来讲,辊道的速度基准值以精轧末机架速度为准。在控制器中,根据超前/滞后率计算产生一个速度附加值,通过IsBUS分别送入传动装置。在传动装置中,这两个速度叠加到一起来控制辊道的运转。
在带钢没有进卷筒时,辊道以一定的超前速度(一般为0~20%, 这个数值一般是通过操作员设定)运转,在辊道和带钢之间建立一定的张力。当精轧机架与卷筒之间建立张力时,辊道以同步速度运转。带钢尾部出F6后,辊道速 度切换为滞后速度(0~20%),使在辊道上的钢产生一定的后张力,这个后张力可以使带尾部平整地躺在辊道上而不至于起套。在自动控制程序中,头部跟踪和 尾部跟踪是判断带钢头部或尾部所在的依据。
头部跟踪的计算公式如下:MAXHEAD=∫sdt s为精轧末机架速度。起始时间从精轧末机架咬钢开始,卷筒有载信号到结束。
尾部跟踪的计算公式如下:MAXTAIL=∫sdt s为下夹送辊速度反馈值。起始时间从精轧末机架抛钢开始,夹送辊抛钢结束。