
焊工国家职业技能标准
WORD格式-专业学习资料-可编辑 --学习资料分享---- 焊工国家职业技能标准 (2009 年修订) 1. 职 业 概 括 1.1 职业名称
焊工。 1.2 职业定义
操作焊接和气割设备, 进行金属工件的焊接或切割成型的人员 (焊工包括手工焊工和焊接操作工。 手工焊工是指用手操持焊钳、 焊枪、焊炬进行焊接的人员; 焊接操作工是指从事机械化焊接和自动化焊接的操作人员)。
1.3 职业等级 本职业共设五个等级, 分别为: 初级(国家职业资格五级) 、中级(国家职业资格四级) 、高级(国家职业资格三级) 、技师(国家职业资格二级) 、高级技师(国家职业资格一级) 。 1.4 职业环境 室内、外及高空作业且大部分在常温下工作(个别地区除外) ,施工中会产生一定的光辐射、烟尘、有害气体和环境噪声。
1.5 职业能力特征 具有一定的学习理解和表达能力;手指、手臂灵活,动作协调;视力良好,具有分辨颜色色调和浓淡的能力。
1.6 基本文化程度 初中毕业。 1.7 培训要求 1.7.1 培训期限 全日制职业学校教育,根据其培养目标和教学计划确定。晋级培训期限:初级不少于 280 标准学时;中级不少于 320 标准学时;高级不少于 240 标准学时;技师不少于 180 标准 学时;高级技师不少于 200 标准学时。
1.7.2 培训教师 培训初级、 中级、高级的教师应具有本职业技师及以上职业资格证书或相关专业中级及 以上专业技术职务任职资格; 培训技师的教师应具有本职业高级技师职业资格证书或相关专 业高级专业技术职务任职资格; 培训高级技师的教师应具有本职业高级技师职业资格证书 2
年以上或相关专业高级专业技术职务任职资格。 1.7.3 培训场地设备 理论知识培训应具有可容纳 30 名以上学员的标准教室; 技能操作培训场所面
积达到 80
㎡以上且能安排 8 个以上工位,通风良好,安全设施完善,有相适应的设备和必要的工具、
卡具。 1.8 鉴定要求 1.8.1 适用对象 从事或准备从事本职业的人员。 1.8.2 申报条件 —初级(具备以下条件之一者)
(1)经本职业初级正规培训达规定标准学时数,并取得结业证书。 WORD格式-专业学习资料-可编辑 --学习资料分享---- (2)在本职业连续见习工作 2 年以上。 (3)本职业学徒期满。 WORD格式-专业学习资料-可编辑
--学习资料分享---- —中级(具备以下条件之一者) (1)取得本职业初级职业资格证书后,连续从事本职业工作 3 年以上,经本职业中级 正规培训达规定标准学时数,并取得结业证书。 (2)取得本职业初级职业资格证书后,连续从事本职业工作 5 年以上。 ( 3)连续从事本职业工作 7 年以上。 ( 4)取得经人力资源和社会保障行政部门审核认定的、 以中级技能为培养目标的中等以上职业学校本职业(专业)毕业证书。
—高级(具备以下条件之一者) ( 1)取得本职业中级职业资格证书后,连续从事本职业工作 4 年以上,经本职业
高级
正规培训达规定标准学时数,并取得结业证书。 ( 2)取得本职业中级职业资格证书后,连续从事本职业工作 6 年以上。
( 3)取得高级技工学校或经人力资源和社会保障行政部门审核认定的、以高级技能为培养目标的高等职业学校本职业(专业)毕业证书。
( 4)取得本职业中级职业资格证书的大专以上本专或相关专业毕业生,连续从事本职业工作 2 年以上。
—技师(具备以下条件之一者) ( 1)取得本职业高级职业资格证书后,连续从事本职业工作 5 年以上,经本职业
技师
正规培训达规定标准学时数,并取得毕结业证书。 ( 2)取得本职业高级职业资格证书后,连续从事本职业工作 7 年以上。
( 3)取得本职业高级职业资格证书的高级技工学校本职业(专业)毕业生和大专以上 本专业或相关专业的毕业生,连续从事本职业工作2 年以上。 —高级技师(具备以下条件之一者) ( 1)取得本职业技师职业资格证书后,连续从事本职业工作 3 年以上,经本职业高级 技师正规培训达规定标准学时数,并取得毕结业证书。 ( 2)取得本职业技师职业资格证书后,连续从事本职业工作 5 年以上。 1.8.3 鉴定方式 分为理论知识考试和技能操作考核。 理论知识考试采取闭卷笔试等方式, 技能操作考核
采取现场实际操作、 模拟和口试等方式。 理论知识考试和技能操作考核均实行百分制, 成绩
皆达 60 分以上者为合格。技师和高级技师还须进行综合评审。 1.8.4 考评人员与考生配比 理论知识考试考评员与考生配比为 1∶ 20,每个标准教室不少于 2 名考评人员;技能操
作考核考评员与考生配比为 1∶5,且不少于 3 名考评员;综合评审委员不少于 5 人。
1.8.5 鉴定时间 理论知识考试时间为 60~120 min ;技能操作考核时间:初级不少于 60 min ,中级不
少于 90min,高级不少于 120min,技师不少于 90min,高级技师不少于 60min;综合评审时
间为 20~ 40 min 。 1.8.6 鉴定场所设备
理论知识考试在标准教室里进行;技能操作考核在具有必备设备、工具、卡具及设施、通风条件和安全措施完善的场所进行。 WORD格式-专业学习资料-可编辑 --学习资料分享---- 2. 基 本 要 求 2.1 职业道德
2.1.1 职业道德的基本知识
2.1.2 职业守则
( 1)遵守法律、法规和有关规定。 WORD格式-专业学习资料-可编辑
--学习资料分享---- (2)爱岗敬业,忠于职守,自觉认真履行各项职责。 (3)工作认真负责,严于律己,吃苦耐劳。 (4)刻苦学习,钻研业务,努力提高思想和科学文化素质。 (5)谦虚谨慎,团结协作,主协配合。 (6)严格执行工艺文件,保证质量。 (7) 重视安全、环保、坚持文明生产。 2. 2 基础知识 2.2.1 识图知识 (1)制图常识。 (2)投影的基本原理。 (3)常用零部件的画法及代号标注。 (4)简单装配图的识读知识。 (5)焊接装配图的识读知识。 (6)焊缝符号和焊接方法代号的表示方法。 2.2.2 化学基本知识 (1)化学元素符号。 (2)原子结构。 (3)离子。 (4)分了。 (5)化学反应。 2.2.3 常用金属材料与金属热处理知识 (1)常用金属材料的物理、化学和力学性能。 (2)碳素结构钢、合金钢、铸铁、有色金属的分类、成分、性能和用途。 (3)金属晶体结构的一般知识。 (4)合金的组织结构及铁碳合金的基本组织。 (5) Fe-C 相图及应用。 (6)钢的热处理知识。 2.2.4 焊接基础知识 (1)焊接方法的分类。 (2)常用焊接方法的基本原理。 (3)焊接工艺技术要领。 (4)焊接接头种类、坡口形式及坡口尺寸。 (5)焊接变形及反变形的相关知识。 (6)焊接缺陷的分类、定义、形成原因及防止措施。 (7)焊缝外观质量的检验与验收。 (8)无损检测方法、特点及选用,以及法规、标准中有关无损检测方面的规定。 (9)焊接工艺文件。 (10)焊接生产安全与卫生。 2.2.5 焊接材料知识 (1)药皮的作用及类型,焊条的分类、使用及保管要求。 (2)焊剂的作用、分类和保管。 (3)焊丝的分类与选用。 (4)焊接气体与选用。 (5)焊接材料的选用原则。 WORD格式-专业学习资料-可编辑 --学习资料分享---- 2.2.6 电工基本知识 (1)直流电与电磁的基本知识。 (2)交流电基本概念。 (3)变压器的结构和基本工作原理。 (4)电流表和电压表的使用方法。 2.2.7 电焊机基本知识 (1)电焊机的基本原理。 (2)电焊机的种类及型号。 (3)电焊机的铭牌号 (4)电焊机的选择、应用和日常维护常识。 2.2.8 冷加工基础知识 (1)钳工基础知识。 (2)钣金工基础知识。 2.2.9 安全卫生和环境保护知识 (1)安全用电知识。 (2)焊接环境保护及安全操作规程。 (3)焊接劳动保护知识。 2.2.10 质量管理知识 (1)质量管理的内容 (2)质量管理的基本方法。 2.2.11 相关法律、法规知识 (1)《中华人民共和国劳动法》相关知识。 (2)《中华人民共和国合同法》相关知识。 (3)《中华人民共和国消费者权益保护法》相关知识。 (4)《特种作业人员安全技术培训考核管理办法》相关知识。 (5)《锅炉压力容器压力管道焊工考试与管理规则》相关知识。 (6)其他相关法规知识。
《焊工国家职业技能标准》模块化、动态化开发的几点启示
矿产资源开发利用方案编写内容要求及审查大纲
矿产资源开发利用方案编写内容要求及《矿产资源开发利用方案》审查大纲一、概述
㈠矿区位置、隶属关系和企业性质。
如为改扩建矿山, 应说明矿山现状、
特点及存在的主要问题。
㈡编制依据
(1简述项目前期工作进展情况及与有关方面对项目的意向性协议情况。
(2 列出开发利用方案编制所依据的主要基础性资料的名称。
如经储量管理部门认定的矿区地质勘探报告、选矿试验报告、加工利用试验报告、工程地质初评资料、矿区水文资料和供水资料等。
对改、扩建矿山应有生产实际资料, 如矿山总平面现状图、矿床开拓系统图、采场现状图和主要采选设备清单等。
二、矿产品需求现状和预测
㈠该矿产在国内需求情况和市场供应情况
1、矿产品现状及加工利用趋向。
2、国内近、远期的需求量及主要销向预测。
㈡产品价格分析
1、国内矿产品价格现状。
2、矿产品价格稳定性及变化趋势。
三、矿产资源概况
㈠矿区总体概况
1、矿区总体规划情况。
2、矿区矿产资源概况。
3、该设计与矿区总体开发的关系。
㈡该设计项目的资源概况
1、矿床地质及构造特征。
2、矿床开采技术条件及水文地质条件。
4电焊工国家职业标准
电焊工国家职业标准1.概述。
1.1 职业等级本职业共设五个等级,分别为:初级 (国家职业资格五级) 中级 (国家职业资格四级) 、高级 (国家职业资格三级) 、技师 (国家职业资格二级)。
高级技师(国家职业资格一级) 。
1.2 鉴定要求:从事或准备从事本职业的人员。
1.3 申报条件(初级和高级技师略)1.3.1 中级 (具备以下条件之一者)(1) 取得本职业初级职业资格证书后,连续从事本职业工作 3 年以上,经本职业中级正规培训达规定标准学时数,并取得毕 (结) 业证书。
(2) 取得本职业初级职业资格证书后,连续从事本职业工作 5 年以上。
(3) 连续从事本职业工作 6 年以上(4) 取得经劳动保障行政部门审核认定的、以中级技能为培养目标的中等以上职业学校本职业毕业证书。
1.3.2 高级 (具备以下条件之一者)(1) 取得本职业中级职业资格证书后,连续从事本职业工作 4 年以上,经本职业高级正规培训达规定标准学时数,并取得毕(结)业证书。
(2) 取得本职业中级职业资格证书后,连续从事本职业工作 7 年以上(3) 连续从事本职业工作 10 年以上。
(4) 取得高级技工学校或经劳动保障行政部门审核认定的、以高级技能为培养目标的高等职业学校本职业毕业证书。
(5) 取得本职业中级职业资格证书的大专以上本专业或相关专业毕业生,连续从事本职业工作 2 年以上。
1.3.3 技师 (具备以下条件之一者)(1) 取得本职业高级职业资格证书后,连续从事本职业工作 5 年以上,经本职业技师正规培训达规定标准学时数,并取得毕(结)业证书。
(2) 取得本职业高级职业资格证书后,连续从事本职业工作 8 年以上。
(3) 高级技工学校本专业毕业生,。
连续从事本职业工作满 2 年。
1.4 基础知识1.4.1 识图知识(1)简单装配图的识读知识。
(2)焊接装配图识读知识。
(3)焊缝符号和焊接方法代号表示方法。
1.4.2 金属学及热处理知识(1)金属晶体结构的一般知识。
焊工国家职业标准

焊工1.职业概况1.1 职业名称焊工。
1.2 职业定义操作焊接和气割设备,进行金属工件的焊接或切割成型的人员(焊工包括手工焊工和焊接操作工。
手工焊工是指用手操持焊钳、焊枪、焊炬进行焊接的人员;焊接操作工是指从事机械化焊接和自动化焊接的操作人员)。
1.3 职业等级本职业共设五个等级,分别为:初级(国家职业资格五级)、中级(国家职业资格四级)、高级(国家职业资格三级)、技师(国家职业资格二级)、高级技师(国家职业资格一级)。
1.4 职业环境室内、外及高空作业且大部分在常温下工作(个别地区除外),施工中会产生一定的光辐射、烟尘、有害气体和环境噪声。
1.5 职业能力特征具有一定的学习理解和表达能力;手指、手臂灵活,动作协调;视力良好,具有分辨颜色色调和浓淡的能力。
1.6 基本文化程度初中毕业。
1.7 培训要求1.7.1 培训期限全日制职业学校教育,根据其培养目标和教学计划确定。
晋级培训期限:初级不少于280标准学时;中级不少于320标准学时;高级不少于240标准学时;技师不少于180标准学时;高级技师不少于200标准学时。
1.7.2 培训教师培训初级、中级、高级的教师应具有本职业技师及以上职业资格证书或相关专业中级及以上专业技术职务任职资格;培训技师的教师应具有本职业高级技师职业资格证书或相关专业高级专业技术职务任职资格;培训高级技师的教师应具有本职业高级技师职业资格证书2年以上或相关专业高级专业技术职务任职资格。
1.7.3 培训场地设备理论知识培训应具有可容纳30名以上学员的标准教室;技能操作培训场所面积达到80 m2以上且能安排8个以上工位,通风良好,安全设施完善,有相适应的设备和必要的工具、卡具。
1.8 鉴定要求1.8.1 适用对象从事或准备从事本职业的人员。
1.8.2 申报条件——初级(具备以下条件之一者)(1)经本职业初级正规培训达规定标准学时数,并取得结业证书。
(2)在本职业连续见习工作2年以上。
焊工级别划分
焊工级别划分
随着焊接技术的不断进步和应用范围的逐步扩大,焊接行业逐渐形成了一套完整的培训和认证体系,其中就包括焊工级别划分。
焊工级别划分按照国家标准GB/T 11714-2008《电弧焊工级别技能要求》进行规定,焊工技能水平分为初级、中级、高级和技师级四个级别。
一、初级焊工
初级焊工应具备以下技能:
1. 熟悉焊接工艺和工序、使用钳工工具、修整焊接部件并进行自检;
2. 能够正确安装焊接设备、清理设备并组织好工作环境;
3. 熟练掌握电弧焊和气焊,焊接钢材、铸铁和不锈钢工件;
4. 能够进行开口、坡口等简单的工件加工。
中级焊工是根据初级焊工的技能水平进一步提高而形成的,其应具备以下技能:
1. 了解各种焊接工艺、工序及其适用范围,能够正确选择合适的焊接工艺;
2. 能够根据焊接零部件的材质、厚度和形状选择合适的焊接参数;
3. 能够正确使用焊接设备,处理各种异常情况并确保焊接质量;
1. 熟练掌握各种焊接工艺和工序的特点和适用范围,对焊接工艺和工序有一定的了解和认识,并具备正确的焊接技术处理能力;
2. 对焊接设备进行维护和保养,解决相应的故障问题;
3. 能够选择、准备和处理合格焊接材料;
4. 能够熟练、稳定地焊接中等难度的工件,并进行修整和加工。
3. 能够选择和处理高质量焊接材料,并能够进行材料分析和测试;
总之,焊工级别划分是根据焊工技能水平的高低而进行的,不同级别的焊工需要具备不同的技能和经验。
通过规范的培训、学习和考核,提升焊工技能水平,不仅可以保证焊接质量,还可以提高焊工的职业素质和市场竞争力。
焊工国家职业标准

焊工国家职业标准集团标准化小组:[VVOPPT-JOPP28-JPPTL98-LOPPNN]焊工1.职业概况1.1 职业名称焊工。
1.2 职业定义操作焊接和气割设备,进行金属工件的焊接或切割成型的人员(焊工包括手工焊工和焊接操作工。
手工焊工是指用手操持焊钳、焊枪、焊炬进行焊接的人员;焊接操作工是指从事机械化焊接和自动化焊接的操作人员)。
1.3 职业等级本职业共设五个等级,分别为:初级(国家职业资格五级)、中级(国家职业资格四级)、高级(国家职业资格三级)、技师(国家职业资格二级)、高级技师(国家职业资格一级)。
1.4 职业环境室内、外及高空作业且大部分在常温下工作(个别地区除外),施工中会产生一定的光辐射、烟尘、有害气体和环境噪声。
1.5 职业能力特征具有一定的学习理解和表达能力;手指、手臂灵活,动作协调;视力良好,具有分辨颜色色调和浓淡的能力。
1.6 基本文化程度初中毕业。
1.7 培训要求1.7.1 培训期限全日制职业学校教育,根据其培养目标和教学计划确定。
晋级培训期限:初级不少于280标准学时;中级不少于320标准学时;高级不少于240标准学时;技师不少于180标准学时;高级技师不少于200标准学时。
1.7.2 培训教师培训初级、中级、高级的教师应具有本职业技师及以上职业资格证书或相关专业中级及以上专业技术职务任职资格;培训技师的教师应具有本职业高级技师职业资格证书或相关专业高级专业技术职务任职资格;培训高级技师的教师应具有本职业高级技师职业资格证书2年以上或相关专业高级专业技术职务任职资格。
1.7.3 培训场地设备理论知识培训应具有可容纳30名以上学员的标准教室;技能操作培训场所面积达到80 m2以上且能安排8个以上工位,通风良好,安全设施完善,有相适应的设备和必要的工具、卡具。
1.8 鉴定要求1.8.1 适用对象从事或准备从事本职业的人员。
1.8.2 申报条件——初级(具备以下条件之一者)(1)经本职业初级正规培训达规定标准学时数,并取得结业证书。
(山大孙俊生)焊工职业技能标准-介绍A

技能要求: 1.能根据焊接工艺文件的要求进行钢板角接接头或T形接头焊接所用 设备、工具、夹具的安全检查 2.能进行钢板角接接头或T形接头坡口清理、组对及定位焊 3.能进行角接接头或T形接头焊条电弧焊的引弧、运条、收弧、焊接 操作 4.能焊出符合焊接工艺文件要求的角焊缝 5.能根据工艺文件对角接接头或T形接头焊缝外观质量进行自检
职业功能1—焊条电弧焊
工作内容2:厚度≥6mm的低碳钢板或低合金钢板对接平焊
技能要求: 1.能进行钢板对接平焊焊接所用设备、工具、夹具的安全检查 2.能进行钢板对接平焊坡口的清理、组对及定位焊 3.能预留焊件的反变形 4.能根据焊接工艺文件选择钢板对接平焊焊条电弧焊的工艺参数 5.能根据焊接工艺文件要求确定钢板对接平焊打底焊道及其他焊道的 运条方式 6.能根据工艺文件对对接平焊焊缝外观质量进行自检
工作内容2:厚度≥6mm的低碳钢板或低合金钢板对接平焊
相关知识: 1. 钢板对接平焊焊条电弧焊引弧、收弧、焊接操作和定位焊 的相关知识 2.钢板对接平焊焊条电弧焊所用工具、夹具安全检查方法 3.钢板对接平焊焊焊接变形的基本知识 4.钢板对接平焊焊条电弧焊焊接工艺参数的选择 5.钢板对接平焊焊缝表面缺陷的基本知识 6.钢板对接平焊焊条电弧焊的基本操作方法
了解焊接常用工具、夹具及辅具的种类 了解焊接常用工具、夹具及辅具的作用及性能特点
• 知识要求
一、焊接常用工具及辅具种类 电焊钳,焊接电缆 ,橡皮胶管 ,面罩和护目玻璃 ,焊接护目镜,焊工 手套、护脚、工作服和平光眼镜,角向磨光机 ,焊条保温筒 ,其他辅 助用具(手锤、大锤 ,敲渣锤 ,錾子 ,扁铲 ,钢丝刷 ,锉刀 ,通針 ,打 火机 )。
技师(具备以下条件之一者)
(1)取得本职业高级职业资格证书后,连续从事本职业工作5年以上,经本职业 技师正规培训达规定标准学时数,并取得毕结业证书。 (2)取得本职业高级职业资格证书后,连续从事本职业工作7年以上。 (3)取得本职业高级职业资格证书的高级技工学校本职业(专业)毕业生和大专 以上本专业或相关专业的毕业生,连续从事本职业工作2年以上。
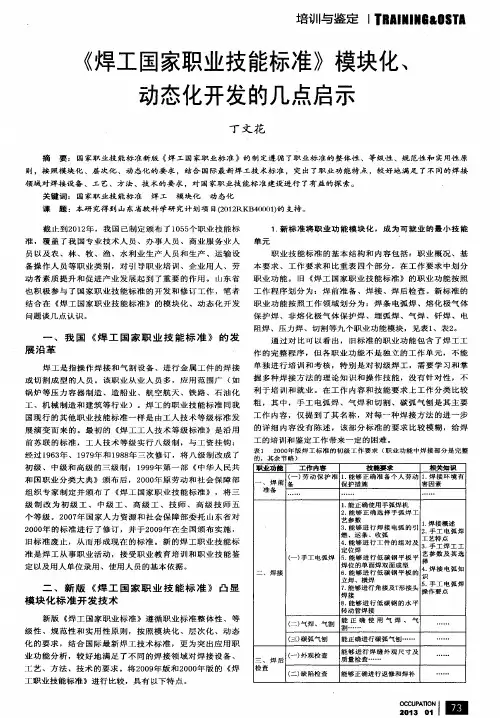
《焊工国家职业技能标准》模块化、动态化开发的几点启示
《焊工国家职业技能标准》模块化、动态化开发的几点启示摘要:国家职业技能标准新版《焊工国家职业标准》的制定遵循了职业标准的整体性、等级性、规范性和实用性原则,按照模块化、层次化、动态化的要求,结合国际最新焊工技术标准,突出了职业功能特点,较好地满足了不同的焊接领域对焊接设备、工艺、方法、技术的要求,对国家职业技能标准建设进行了有益的探索。
关键词:国家职业技能标准焊工模块化动态化课题:本研究得到山东省软科学研究计划项目(2012rkb40001)的支持。
截止到2012年,我国已制定颁布了1055个职业技能标准,覆盖了我国专业技术人员、办事人员、商业服务业人员以及农、林、牧、渔、水利业生产人员和生产、运输设备操作人员等职业类别,对引导职业培训、企业用人、劳动者素质提升和促进产业发展起到了重要的作用。
山东省也积极参与了国家职业技能标准的开发和修订工作,笔者结合在《焊工国家职业技能标准》的模块化、动态化开发问题谈几点认识。
一、我国《焊工国家职业技能标准》的发展沿革焊工是指操作焊接和气割设备、进行金属工件的焊接或切割成型的人员。
该职业从业人员多,应用范围广(如锅炉等压力容器制造、造船业、航空航天、铁路、石油化工、机械制造和建筑等行业)。
焊工的职业技能标准同我国现行的其他职业技能标准一样是由工人技术等级标准发展演变而来的。
最初的《焊工工人技术等级标准》是沿用前苏联的标准,工人技术等级实行八级制,与工资挂钩;经过1963年、1979年和1988年三次修订,将八级制改成了初级、中级和高级的三级制;1999年第一部《中华人民共和国职业分类大典》颁布后,2000年原劳动和社会保障部组织专家制定并颁布了《焊工国家职业技能标准》,将三级制改为初级工、中级工、高级工、技师、高级技师五个等级。
2007年国家人力资源和社会保障部委托山东省对2000年的标准进行了修订,并于2009年在全国颁布实施,旧标准废止,从而形成现在的标准。
电焊工国家职业标准
电焊工国家职业标准1.概述。
1.1职业等级本职业共设五个等级,分别为:初级(国家职业资格五级)中级(国家职业资格四级)、高级(国家职业资格三级)、技师(国家职业资格二级)。
高级技师(国家职业资格一级)。
1.2鉴定要求:从事或准备从事本职业的人员。
1.3 申报条件(初级和高级技师略)1.3.1中级(具备以下条件之一者)(1)取得本职业初级职业资格证书后,连续从事本职业工作3年以上,经本职业中级正规培训达规定标准学时数,并取得毕(结)业证书。
(2)取得本职业初级职业资格证书后,连续从事本职业工作5年以上。
(3)连续从事本职业工作6年以上(4)取得经劳动保障行政部门审核认定的、以中级技能为培养目标的中等以上职业学校本职业毕业证书。
1.3.2高级(具备以下条件之一者)(1)取得本职业中级职业资格证书后,连续从事本职业工作4年以上,经本职业高级正规培训达规定标准学时数,并取得毕(结)业证书。
(2)取得本职业中级职业资格证书后,连续从事本职业工作7年以上(3)连续从事本职业工作10年以上。
(4)取得高级技工学校或经劳动保障行政部门审核认定的、以高级技能为培养目标的高等职业学校本职业毕业证书。
(5)取得本职业中级职业资格证书的大专以上本专业或相关专业毕业生,连续从事本职业工作2年以上。
1.3.3技师(具备以下条件之一者)(1)取得本职业高级职业资格证书后,连续从事本职业工作5年以上,经本职业技师正规培训达规定标准学时数,并取得毕(结)业证书。
(2)取得本职业高级职业资格证书后,连续从事本职业工作8年以上。
(3)高级技工学校本专业毕业生,。
连续从事本职业工作满2年。
1.4 基础知识1.4.1识图知识(1)简单装配图的识读知识。
(2)焊接装配图识读知识。
(3)焊缝符号和焊接方法代号表示方法。
1.4.2金属学及热处理知识(1)金属晶体结构的一般知识。
(2)合金的组织结构及铁碳合金的基本组织。
(3)Fe—C相图的构造及应用。
焊工国家职业准则
焊工国家职业准则集团标准化办公室:[VV986T-J682P28-JP266L8-68PNN]焊工国家职业标准(2009年修订)一.职业概况1.1职业名称焊工。
1.2职业定义操作焊接和气割设备,进行金属工件的焊接或切割成型的人员(焊工包括手工焊工和焊接操作工。
手工焊工是指用手操持焊钳、焊枪、焊炬进行焊接的人员;焊接操作工是指从事机械化焊接和自动化焊接的操作人员)。
1.3职业等级本职业共设五个等级,分别为:初级(国家职业资格五级)、中级(国家职业资格四级)、高级(国家职业资格三级)、技师(国家职业资格二级)、高级技师(国家职业资格一级)。
1.4职业环境室内、外及高空作业且大部分在常温下工作(个别地区除外),施工中会产生一定的光辐射、烟尘、有害气体和环境噪声。
1.5职业能力特征具有一定的学习理解和表达能力;手指、手臂灵活,动作协调;视力良好,具有分辨颜色色调和浓淡的能力。
1.6基本文化程度初中毕业。
1.7培训要求1.7.1培训期限全日制职业学校教育,根据其培养目标和教学计划确定。
晋级培训期限:初级不少于280标准学时;中级不少于320标准学时;高级不少于240标准学时;技师不少于180标准学时;高级技师不少于200标准学时。
1.7.2培训教师培训初级、中级、高级的教师应具有本职业技师及以上职业资格证书或相关专业中级及以上专业技术职务任职资格;培训技师的教师应具有本职业高级技师职业资格证书或相关专业高级专业技术职务任职资格;培训高级技师的教师应具有本职业高级技师职业资格证书2年以上或相关专业高级专业技术职务任职资格。
1.7.3培训场地设备理论知识培训应具有可容纳30名以上学员的标准教室;技能操作培训场所面积达到80m2以上且能安排8个以上工位,通风良好,安全设施完善,有相适应的设备和必要的工具、卡具。
1.8鉴定要求1.8.1适用对象从事或准备从事本职业的人员。
1.8.2申报条件——初级(具备以下条件之一者)(1)经本职业初级正规培训达规定标准学时数,并取得结业证书。
(最新)焊工国家标准
焊工国家职业标准1.职业概况1.1职业名称:焊工1.2职业定义:操作焊接和气割设备,进行金属工件的焊接或切割成型的人员。
1.3职业等级:本职业共设五个等级,分别为:初级(国家职业资格五级)、中级(国家职业资格四级)、高级(国家职业资格三级)、技师(国家职业资格二级)、高级技师(国家职业资格一级)。
1.4职业环境:室内、外及高空作业且大部分在常温下工作(个别地区除外),施工中会产生一定的光辐射、烟尘、有害气体和环境噪音。
1.5职业能力特征:具有一定的学习理解和表达能力,手指、手臂灵活,动作协调,视力良好,具有分辨颜色色调和浓淡的能力。
1.6基本文化程度:初中毕业。
1.7培训要求1.7.1培训期限:全日制职业学校教育,根据其培养目标和教学计划确定。
晋级培训期限:初级不少于280标准学时,中级不少于320标准学时;高级不少于240标准学时;技师不少于180标准学时;高级技师不少于200标准学时。
1.7.2培训教师:具有本职业大专以上(含大专)学历或高级以上职业资格证书,培训技师、高级技师应具有高级技师职业资格证书或相应专业技术职称,口齿清楚、有较好的表达能力。
1.7.3培训场地设备:理论培训应具有可容纳30名以上学员的教室;实操培训场所应具有80平米以上且能安排8个以上工位,有相适应的设备和必要工卡具,通风良好,安全设施完善的场地。
1.8鉴定要求:1.8.1适用对象:从事和准备从事本职业的人员。
1.8.2申报条件:--中级(具备以下条件之一者)(1)取得本职业初级职业资格证书后,连续从事本职业工作3年以上,经本职业中级正规培训达规定的标准学时数,并取得毕(结)业证书。
(2)取得本职业初级职业资格证书后,连续从事本职业工作5年以上。
(3)连续从事本职业工作6年以上。
(4)取得经劳动保障行政部门审核认定的,以中级技能为培养目标的中等以上职业学校本职业毕业证书。
1.8.3鉴定方式:分为理论知识考试和技能操作考核(可根据申报人实际情况选定项目),理论知识考试采用笔试,技能操作考核采用现场实际操作方式。