
DEK高级教材
DEK印刷机高级培训教材目录1.、DEK机相关软件知识一、基本电脑操作:1、BIOS ——软件2、CMOS——硬件3、电池——提供RAM电源4、基本DOS文件 MSDOS.SYS、IO.SYS、5、SYS指令的用法6、AUTOEXEC.BAT/CONFIG.SYS7、F5/F8键的使用8、软件版本如AUTOEXEC.BAT内RR210019、硬盘更换需将大硬盘分区---------目前市场上所有硬盘都是1G以上10、病毒------设备使用过程要控制软盘使用,防止病毒11、DOS COMMAND二、DEK 相关265文件1、软件安装时提供的文件DOS4SW.EXEVIS022。
SAVVIS0213。
SAVSDRCONF。
CFGCFGSDR。
EXESDR140。
EXE2、调校和LOAD时生成的文件TRACE。
DATBAUDRATE。
TXTCALIB。
CALLOCATION。
DATFIDUCIAL。
DATTHETA。
DATVIDEOXY。
DATOFFSET。
DATPRESSURE。
DAT3、丝印机其它条件生成的文件MANINF。
DATMANINT。
DATSPC。
CFGCONF170。
CFGEVENT。
DATLOCAL。
LPFTEMP。
LPF三、相关文件功能DOS4GW.EXE DOS扩展软件因为265运行在保护模式,它使应用软件直接进入更多内存(MEMORY). VIS0213.SAV这一二位码文件用来和VISION卡作用,它用在2.09以上软件版本.SDRCONF.CFG是ASCII文件,被用来配置HOSTS连接.CFGSDR.EXE它利用上文件配置HOST连接SDR140.EXE它在开机是被AUTOEXEC.BAT调用,将驱动程序装入TSR内存用作串行连接.BAUDRATE.TXT是DOWNLOAD MINT时产生的一个文本文件,它决定265与MINT连接速度.CALIB.CAL本文件产生于265CALIBRATE 过程中,它给出识别点间距,第一识别点原点,PCB和钢网上识别点数量,所有这些信息被写在DEK软件,每次调校时使用。
CONFIG.CFG和CONFIG.TXT这两个文件在机器调校或开机时产生(当没有这一文件)它用来决定调校设置,如果丢失了这一文件需要重新调校设备,所以需要定期进行备份。
LOCATION.DAT这一文件没用,它记录SETUP时识别点的位置和分数。
TRACE.DAT是运行时产生的一个文本文件,可以用来检查内存使用情况FIDUCIAL。
DAT这一文件产生于调校时,它是用来进行调校的,它包括识别点相关的一些参数。
THETA。
DAT调校时产生的文本文件,调校使用VIDEOXY.DAT调校产生,包括识别点坐标OFFSET.DAT调校产生,包括XY坐标和偏差。
PRESSURE.DAT压力调校产生文本文件。
MANINF.DAT机器使用每五分钟产生一个,保存最后生产的产品名和动作信息,如没有这一文件,机器将自动生成一个。
MAINT.DAT密码有关文件,可以将这一文件改名而使密码失效。
SPC.CFG当存储SPC数据时产生,可以用QC-CAL软件读取。
CONF170.CFG与HOST连接有关的软件。
EVENT.DAT事件记录文件LOCAL.LPFGEM运行使用TEMP.LPFGEM运行时使用2. 控制卡各控制箱控制卡EUROSYS CARD (Y1,X1&X2)COGNEX (Y3,X2)Arcom Processor Board (Y3,X11)SCB9 (Y2,X6)SD12 24VDC Stepper Motor Drivers (Y1,X14-X17)PCIB40 (Y3,X4-X8)SCB46 (Y2,X5)EuroAmp 10 Servo Drivers (Y1,X10-X13)SCB40 (Y)3. print carriagePRINT CARRIAGE 部分右图为PRINT CARRIAGE 部分示意图.PRINT CARRIAGE 部分控制原理图:PRINT CARRIAGE MODULE HOME SEQUENCE 图:图形分析:当处理器向轴控制卡发出HOME指令时,轴控制卡向驱动卡发出HOME指令,马达向HOME SENSOR运动,当HOME SENSOR感应到FLAG的信号是,马达会接受到一个反向运动的指令,马达开始反向运动,当轴控制卡接到HOME 感应器中FLAG脱离信号时,轴控制卡向驱动卡发出马达停止的指令,马达在轴控制卡控制下停下来PRINT CARRIAGE MODULE到达HOME位置.HOME SENSOR 的调整:进入诊断模式,将PRINT CARRIAGE 轴运行到HOME位置,测量如图示定轨(皮带边)夹刀边缘到SQUEEGE安装装置的前面,这一距离要求:512 +-0.5mm,当这一位置不正确时就调整HOME SENSOR的片位置.然后重新运行HOME动作功能,测量这一尺寸合要求为止.注意挡片不要撞到SENSOR.RISING TABLE 模块模块功能:通过支撑PIN支撑PCB,同时在印刷过程中将轨道\支撑PIN\PCB运行到几个已经设定好的高度..预备高度/照相高度/印刷高度等RISING TABLE 控制原理图:RISING TABLE轴HOME SEQUENCE原理:1 轴控制卡得到HOME指令2 轴控制卡向驱动卡发出向HOME SENSOR运动的指令3 驱动卡以中等速度驱动马大向HOME运动4 当HOME SENSOR收到挡片进入SENSOR信号时会将这一信号送到轴控制卡,轴控制卡向驱动卡发出反向运动的指令,驱动卡驱动马达反向运动5当HOME SENSOR感应到挡片离开时,轴控制卡开始找ENCODER的零脉冲,当找到零脉冲时同时检查HOME INTERLOCKSENSOR是否感应到信号,如果感应到挡片,HOME过程完成.6 如果没有感应到信号,整个系统会将这一HOME过程重新进行一次,如果四次HOME过程都没有顺利完成,显示屏上就会出现POSITION ERROR.注意事项:不要去动和调整挡片,因为这一位置通常已经调好更换感应器时一般也不需要调整挡片,但要注意挡片不要碰到了SENSOR更换马达后需要进行VISION HEIGHT 和PRINT HEIGHT的CALIBRATION。
RISING TABLE 系统各SENSOR调整要求:伺服马达的HOME程序PRINT CARRIAGES与RISING TABLE HOME程序的差异 .4.print carriage brake.PRINT CARRIAGE BRAKEPRINT CARRIAGE 刹车机构当马达断电是开始起作用,已保证丝印头抬起时PRINT CARRIAGE 保养碰装到设备后部机架.工作原理:如图所示马达轴通过键连接带动FRICTION-PLATE 转动,当电磁铁断电时,弹簧推动压力片和摩擦片接触,并形成一定的摩擦力,由于压力片和电磁铁都是固定在机架上的,所以会阻止摩擦片转动,从而起到阻止马达转动的功能.当电磁铁带电以后,它就能使压力片在电磁力的作用下离开摩擦片,这样摩擦轮就能自由的跟随马达转动.以下为紧急开关触发后仍然工作的部分RISING TABLE 刹车部分:工作原理:工作时电磁线圈带电,将ARMATURE PLATE 吸住,用键槽固定在丝杆上的摩擦片放松,丝杆可转动,当开盖、断电是电磁贴断电,弹簧会将ARMATURE PLATE推上和摩擦轮压紧,由于AMMATURE PLATE 用螺丝固定在机座上,它不能随丝杆转动,所以这时TABLE不会因为重力等原因往下掉。
5 . TROUBLE-SHOOTINGTROUBLE-SHOOTING1、DEK机Y1箱内EUROSYS卡坏注意:X1=X2,X3=X4X1,X2 PCB是X3/X4增加了几个器件要注意跳线要注意地址要注意软件版本换板后要DOWN LOAD MINT2、错误现象:AXIS 0、1、2、3ERROR两块板EPROM版本不同,同时卡X2坏设备维修X14卡坏3、故障现象:FRONT SQUEEGE TIME OUT处理措施将X14/15交换,故障转移换卡安全设置密码限制使用权限进行操作前各轴回到HOME位置使用时需要严格按照MANUAL操作作用可以单独检查各轴运动状态可以了解各感应器的状态可以进行RAIL高度设置6.电源控制部分电源控制部分直流电源箱:电压调整及注意要点:1 上图电压调整时比较需要关注的是5V电压的调整:调整时要找对调整孔.由于该板同时输出+_12V,而这三个电压相互之间是有影响的所以调整时以调整5V为目标,发现5V达到调整目标值以后就检查一下+_12V,如果偏差不大,不要去调整12V,否则会越调越乱.2 对于24V和12V按要求调整到相应的电压要求值.3 生产是出现Z POSITION ERRORS 通常是CB2/CB3跳闸,其原因如下:注意要点:上图所示ECB344是针对DEK机开电是马达掉电而设计的,其工作原理是:由于马达线圈电阻值一般很小,为避免开机时电流太大,开电时40VAC回路串连上2.2欧姆的启动降压(分流)电阻,8.丝印机头部分丝印机头部分丝印头台起部分控制图PRINTHEAD 打开关闭控制原理:1 选择PRINTHEAD升起功能,控制器通过Y3箱内PCIB#2 X7卡向Y2箱内的SCB46 X5发出升/降信号,SCB46分别向升起和下降回路发出动作指令,2 同时控制卡通过PCIB40#3 X6检查PRINTHEAD 所处位置,LID BOLT所处位置3 按左右JOB开关,触发PIHZ/2继电器推动CONTACTOR2工作,向PRINTHEAD升降回路输送马达驱动电压,由于该电源是U/S所以当PRINTHEAD抬起,安全保护回路断电是PRINTHEAD能够完成升降功能.左图是PRINTHEAD LATCH 结构示意图,该部分的调整要求是当HEAD LATCH打开时,图示四周的间隙在0.1-0.12MM之间,保证PRINTHEAD 的水平,统称这一部分是不需要调整的.当铝垫磨损后可已将之更换.HEAD LIFT 结构:PRINTHEAD 上下极限位置感应器的调整:感应器位置尺寸不是最终判断标准,最终判断标准是HEAD LIFT BAR中的1-2MM间隙.而且要检查确保这一部分不要卡得太紧8.丝印机开机送电到各控制部分的过程丝印机开机送电到各控制部分的过程Power Up Sequence1. When the mains isolator is switched on, mains voltage is supplied to the mains isolating transformer via a surge suppressor unit.2. 220V from the main secondary winding supplies the three PSUs in the Y4 enclosure, the Y3 enclosure (PC) and the Y15 enclosure (Autoflex).3. If the E Stop loop and the covers are closed, 24V from PSU 1 is supplied to one side of the system relay PNOZ 9.4. 24V from PSU 2 supplies the colour monitor.5. 5V, 12V and -12V from PSU 2 supplies the Y1 enclosure MINT cards X1 -X4.6. 12V from PSU 2 powers the black and white monitor and all the sensors.7. The voltages present at this stage are classed as UNSWITCHED.8. When PC initialisation is complete, the PC drives the soft E-Stop?signal to0V via DC drive card Y2 X3, the 0V signal is applied to the system button.9. When the system button is pressed, the 0V signal makes contact with theother side of the system relay PNOZ 9 causing it to energize.10. A holding contact integral to the PNOZ 9 latches the relay ON.11. The PNOZ 9 relay contacts in turn switch CONTACTORS 1 & 2.12. CONTACTOR 1 supplies 12V to the actuators and paste dispense stepperdrives.CONTACTOR 1 also switches 40V ac to the EUROAMP 10 servo drivecards in the Y1 enclosure via a 2.2 ohm resistor (surge limiting) which is switched out of circuit after 0.75 secs. by the timer relay.13. CONTACTOR 2 switches 24V to Y1 & Y2 to be used for solenoids,electro-magnets, lamps, small dc motors and the 24V stepper motors.14. As CONTACTOR 1 is switched AUX 1 (piggy backed on CONT 1)switches.15. AUX 1 switches the print carriage brake ON (Brake released) and switches OFF the red beacon and SYSTEM POWER DOWN?message.16. The voltages present at this stage are classed as SWITCHED.Y1箱控制原理图:线路图分析:1 Y3箱内和Y1箱交换信息通过两个通道:1 处理器和EUROSYS/EURSTEP卡通讯2 处理器通过PCIB同EUROSYS/EUROSTEP通讯2 处理器同EUROSYS/EUROSTEP的通讯是通过并行总线同四张马达控制卡通讯,当进行DOWMLOAD MINT时处理器就会将MINT程序装入到轴控制卡中.轴控制卡上装有一个电池来保持轴控制卡的MINT程序.3 马达的驱动指令是由轴控制卡发出到DRIVE卡,通过DRIVE卡来驱动马达4 ENCODER和HOME SENSOR的信号直接传到轴控制卡,为轴控制卡发出控制指令提供依据,轴控制卡同时将这些信号反馈给处理器,配合其它的I/O信号对设备的运动状态进行控制.5 .Y3箱处理器同轴控制卡之间是通过并行口通讯,当进入MINT 进行LOAD操作时,处理器就会将MINT 程序装入到轴控制中。
德森印刷机培训教材
版本/版次A0页次/页数2/21 、目的:、确保能够熟练,高校的运用德森1.2 使操作员正确规范使用德森、范围:仅限于SMT 德森印刷站、定义:无、职责:工程课: 负责机器的保养/调试/维护生产课: 操作员在培训后规范的操作机器、内容:、德森PRINTER 的外观介绍:外观介绍.7.监视器)机器菜单介绍.版本/版次A0页次/页数3/21打开机器主电源开关,将自动进入主窗口画面。
操作程序如下:打开总电源开关打开气源开关打开机器主电源开关进入机器主画面(主菜单)归零操作版本/版次 A0 页次/页数4/21第四章 操作系统说在主窗口显示的“现在进行归零操作吗?”对话框中,选择“否”,机器仍回到主窗口画面;选择“是”,机器进行归零操作,出现如图4–2画面,并显示[当前位置]对话框,显示各运动轴当前的坐标值:主菜单栏如图4–3所示、主菜单包含[文件]、[操作]、[设置]、[查看]、[帮助]所有的控制命令。
4-3 主菜单栏4-3 主菜 4-3 主菜单栏图单击主菜单中的每一项均有下拉菜单出现,如单击[文件],出现下拉菜单,可以进行文件[新建]、[打开]、[保存]、[保存为]、[退出]等项操作,如图4–4所示。
选择“新建”按钮,输入密码后再输入新建文件目录名(Prj 文件形式),在以后的操作中所有设置即保存在此文件名下。
图4-4 〈档〉下拉菜单单击主菜单中的[操作],出现下拉菜单,可以进行 [开始生产]、[停止生产]、[ I/O 检测]、[归零操作]、[过板]、[复位]、[联机工作]、[产量清零]、[生产设置]、[刮刀后退] [刮刀前进] [运动测试] [机器参数]等项操作,如图4–5所示。
版本/版次A0页次/页数5/21图4-7〈查看〉下拉菜单单击主菜单中[帮助],出现下拉菜单击主菜单中[帮助],出现下拉菜单击主菜单中[帮助],出现下拉菜单,可对本机器的[操作说明],[故障查询]及公司简介[关于DESEN]等项目进行阅读,如图4–8所示。
DEK印刷机培训教程
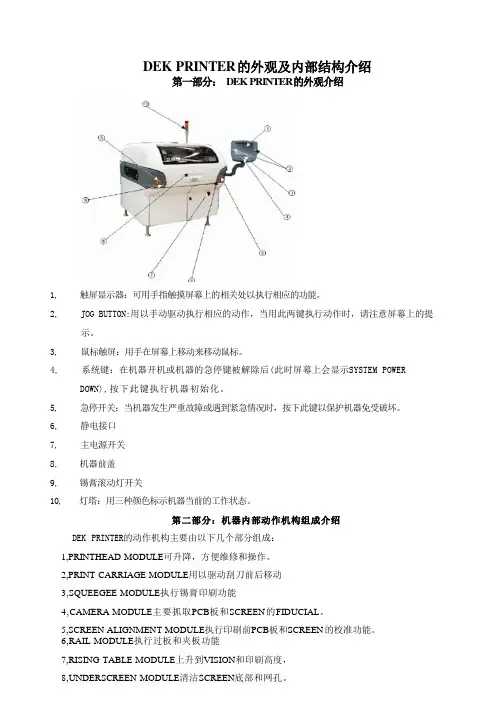
DEK PRINTER的外观及内部结构介绍第一部分:DEK PRINTER的外观介绍1, 触屏显示器:可用手指触摸屏幕上的相关处以执行相应的功能。
2, JOG BUTTON:用以手动驱动执行相应的动作,当用此两键执行动作时,请注意屏幕上的提示。
3, 鼠标触屏:用手在屏幕上移动来移动鼠标。
4, 系统键:在机器开机或机器的急停键被解除后(此时屏幕上会显示SYSTEM POWER DOWN),按下此键执行机器初始化。
5, 急停开关:当机器发生严重故障或遇到紧急情况时,按下此键以保护机器免受破坏。
6, 静电接口7, 主电源开关8, 机器前盖9, 锡膏滚动灯开关10, 灯塔:用三种颜色标示机器当前的工作状态。
第二部分:机器内部动作机构组成介绍DEK PRINTER的动作机构主要由以下几个部分组成:1,PRINTHEAD MODULE可升降,方便维修和操作。
2,PRINT CARRIAGE MODULE用以驱动刮刀前后移动3,SQUEEGEE MODULE执行锡膏印刷功能4,CAMERA MODULE主要抓取PCB板和SCREEN 的FIDUCIAL。
5,SCREEN ALIGNMENT MODULE执行印刷前PCB板和SCREEN 的校准功能。
6,RAIL MODULE执行过板和夹板功能7,RISING TABLE MODULE上升到VISION和印刷高度,8,UNDERSCREEN MODULE清洁SCREEN底部和网孔。
DEK PRINTER的常用参数表DEK PRINTER的常用操作第一部分:一些常见指令含义Abort:按下该键得重新初始化机器,或忽略当前提示。
Retry:按下该键重新检查错误的情况。
Recover:按下该键立即继续其操作,该功能模组回到他们的原点位置,并不用重新初始化整个机器,若出现该提示,该项为首选。
Diagnostics(Diagnos):按下该键进入诊断,为进一步研究该问题。
DEK操作教材

提示: 安全系統:這個安全措施為了預防所有操作 者與保養人員安全,DEK強烈的建議不要將這 者與保養人員安全,DEK強烈的建議不要將這 個安全措施給撤除。 機器位置:當機器安裝連接在生產線時必須 與鄰近機器的軌道平行,相互配合,避免有任 何的不當操作,必要時移動機器的一部份,不 要超出上下兩端機器的部份。
。
操作參數的數值: 由一個或兩個方式進入,可以是設定或 者調整,從狀態畫面選擇設定(SetUp) 者調整,從狀態畫面選擇設定(SetUp)再 選擇資料編輯(Edit Data)。 選擇資料編輯(Edit Data)。 a) 使用下一個(Next)或上一個(Previous) 使用下一個(Next)或上一個(Previous) 來選擇所需參數的項目,使用增加(Incr) 來選擇所需參數的項目,使用增加(Incr) 和減少 (Decr) Decr) 來調整所需的數據。 b) 使用下一個(Next)或者上一個(Previous) 使用下一個(Next)或者上一個(Previous) 來選擇所需參數的項目,按下”/”鍵,使 來選擇所需參數的項目,按下”/”鍵,使 用鍵盤的數字鍵直接輸入數據。
2
1 3 6 5 7
4
1
印刷機狀態(Printer 印刷機狀態(Printer Status): 狀 態 (Status): 標 明 目 前 印 刷 機 的 狀 態 ; 待 機 (Status): (Ready) 模式(Mode): 標明目前印刷機的模式; 模式 (Mode): 標明目前印刷機的模式 ; 自動 (Auto); (Auto); 單片(Single); 單一步(Step); 單片(Single); 單一步(Step); 不印刷(No Print)可當輸送帶使用 不印刷(No Print)可當輸送帶使用 操作員(Operator): 操作員(Operator): 可登錄可不登錄 生產程式(Product): 生產程式(Product): 生產程式名稱 資料登錄(Data Logging): 資料登錄(Data Logging): 可啟動可不啟動 遠端監控(Host Comms) 遠端監控(Host Comms): 選配功能可啟動可不 啟動
Dek印刷机中文培训

DEK Printer TrainingPrepared by :KENNYDate : 25 June, 2006VER1.01.Machine Overview机器概述DEK 710Stencil Size : 29” X 29”. If the stencil is not this size. Need to using Adapter.钢网大小: 29 寸 X 29 寸.如果不是这大小要用钢网适配器Camera: Cyber optic digital camera(Interface : IEEE1394 ,camera model is GREEN)相机用Cyber optic 数码相机(用IEEE1394连接, 相机型号 : GREEN)2XCMOS用二倍CMOS 镜头FOV=11.3 x 8.5 mm每次可照大小是11.3 x 8.5 mm15 microns per pixelFiducial Size : 0.5mm - 3.0mmConveyor type : Front Fixed , L-L,R-R,L-R,R-L(If using Right to Left, it have right feed delay time) 送板模式: 固定边在前面, 左进左出,右进右出,左进右出,右进左出(如果设定是右进左出‧,会有一延迟时间设定)PCB support : 81mm height 顶针是81mm高Setup Machine Frame Leg : 36mm & 24 mm Spanner.机器脚的板手用36mm及24mm Voltage : 230V single phase(max 10A)230伏单相电‧最大电流10安培Weight :650kg 重量650kg.Table is fixed. Stencil can adjust.抬XY固定.只可上落U,钢网可XY方向走动Screen Offset Adjust钢网走动X,Y offset : +-3 degreeX & Y正负三度X have two offset motor (Fwd & rear) X 方向有两个马达Y only have one offset motor. Y方向有一个马达Only 2 fiduical moark can setup. 只有二个MARK(PCB 2 个, 钢网2个)Board stop : Only mechnical stopper. 停板用机械气动顶住One Board detect sensor有一个看PCB的感应器Board Handling :Minimum Size 40 x 50mmMaximum Size 508 x 508mmThickness 0.2mm - 6mmMaximum Weight 1KgWarpage Up to 8mm including PCB thicknessUnderside Clearance Programmable 3mm - 42mmOperating EnvelopeTemperature 10 - 35°C (50 - 95°F)Humidity 30 - 70% Relative Humidity (non condensing)Approx. Weight 650kgApprox. Dimensions 1314mm X 1608mm X 1825mm (Machine)2.E-STOP Button & Signal Tower紧急按纽及信号灯3.PCB Clamping & System Switch 夹板刀和开机按纽PCB clamping is very SHAPE(0.1mm Thickness). Please take care.夹板刀十分锋利(0.1mm厚)!请小心4.Left & Right Toggle Button左右两按纽控制Left & Right Toggle Button are using in Diagnostic Mode.左右两按纽控制在诊断模式用5.Power up machine.开机的次序3Check Air Pressure. Normal is 0.5Bar – 0.6Bara. If Lower than 0.3Bar will have pressure too low alarm.检查气压,正常在 0.5Bar 至 0.6 Bar.如果少于0.3 Bar 会有气压过低的报警机器开不了的3Measure the AC input power is within 230V +/- 10%. Power Consumption Max 10A.检查电源在230 伏正负百分之十内.最大电流10安培3Release E-stop Button.放开紧急停止按纽3Turn on the Main Power Switch.At Machine Front Right Middle Position. 打开总电开关在机器前面右中位置3Computer will automatic Turn on. 计算机会自动开机3Please make sure the Under screen cleaner at the Front Home position.If not, I will have an Screen Cleaner out of position Alarm要把擦网纸的部分拉到最前面原点的位置o不然就会出擦网纸超出位置3Take out all Table’s tooling support pins.先把所有放在的顶针取出来3After computer boot up , it will automatic start the DEK Printer Software.当计算机开了!自动会启动DEK Printer应用程序.然后出现以下图像It will do Dongle Initialised & Vision System initialised.先启动加密狗及相机初始化If Dongle Initialised Fail, please check the USB Key & Flash disk. 如果加密狗初始失败,先检查一下加密锁及U盘有没有弄松If Vision System initialized, Please check the IEEE1394 cable to Camera & PC. 如果相机初始化失败,先检查一下IEEE1394的线有没有弄松3Press System power Blue Button. It will Perform Reference Position按蓝色的按纽,自动回到原点!3Dongle initialized3Vision system unit3Squeegees(go to front & rear squeegees home sensor)3Rising table(go to table home sensor)3Camera(go to X & Y home sensors)3Print carriage(go to print carriage home sensor)3Screen changer(X fwd , X rear & Y offset motor home position)3Rail to board width(go to rail home sensor at 508mm)3Tooling(go to lifter table home sensor)6.LOAD PRODUCT 运行程序7.SETUP MENU设定菜单WORK PARAMETER网络参数9.OPTION PARAMETER选择参数11.PERFORMANCE PARAMETER施行参数13.CREATE PRODUCT MENU建立产品14.TOOLING顶板工具Tooling Type = MAGNETIC 顶针一般都用磁铁的Board Stop X = Board Length板长 / 2 Board Stop Y = Board Width 板宽* 2/3 Setup ToolingUnder Clearance 板底的空间高度点Transport Height送板高度点Contact Height印刷板高度点Board Clamp板会夹紧点VISION HEIGHT 位置会走到看MARK 点的高度右进左出方向15.SETUP CONSUMABLES设定消耗品Select Blue Cleaner.Setup Wet Clean, Dry clean & Vacuum Clean(Max 6 sweep) 设定湿擦,干擦及真空.最多六个16.SETUP SQUEEGES设定刮刀17.SCREEN SETUP钢网类别ADJUSTMENTS AND SETTINGS Screen Depth AdjusterThe screen depth adjuster has two scales as follows:The rear of stencil to front of image scale, marked on the top of the screen depth adjuster, can be used for either centre justified or front justified stencils. The scale has both imperial and metric units as follows:•Metric - 150mm to 650mm •Imperial - 6” to 26”When using this scale the screen depth adjuster is set to the rear of stencil to front of image value. The figure below shows this measurement for both centre and front justified stencilsFigure 12-3 Rear of Stencil to Front of Image MeasurementIf the Screen is Center justified image,use Right Hand Side Marker Put the screen location. Position must the PCB width.放钢网的时侯要注意!中间开孔要看右手边!位置定了是PCB的宽度If the Screen is Edge justified image, Use Right Hand Side Marker Put the screen location. Position must the distance from Front Stencil to Front Image. 放钢网的时侯要注意!钢网边开孔的要看右手边!位置定了是钢网边开孔的长度.18.SPC SETUP统计设定19.LOAD BOARD送PCB板****Must select Auto Board.一定要用自动送PCB板20.SETUP FIDUCIAL设定MARK点.21.CONFIRM ALIGN确定校正22.Print Board & Unload Board印PCB板及送PCB板走23.RISING TABLE CHANGING PRINT POSITION更改印刷高度Go to Diagnostic Mode.一定要在诊断模式24.Squeegee print height calibration(In Diagnostic menu)•Select Calib Machine menu•Select Pressure•Select Continue•Select Step up /Step down to adjust the squeegee pressure•It will setup the Front & Rear Squeegee pressure.DEK印刷机调机教材1、正确了解程序中的每一参数在生产过程中,我们在做新程序的过程中,目前的做法是在一个老的程序的基础上进行“修改”而获得我们所需要的程序,尽管如此,我们还是有必要了解在SETUP状态下EDIT菜单中各项参数的含义和使用、调整方法。
DEK教材
Dek Infinity Training 教材
3.1 開關機流程 3.1 .1 開機流程
第三章 基本操作
打開機器的主電源
,讓電腦運作,直到開起 DEK 的畫面
當看到畫面會問你 Press SYSTEM Switch To Initialize Printer or Select Diagnostics or Load Data
公司所制定的 SOP 放制)。但是有個一地方不能放頂 Pin,也就是進板方向 PCB 板右邊板寬的
2/3 處下方不能有頂 Pin,因若放在正常生產中將被 Sensor 所感應,將影響正常生產。
3.3 生產輔助操作
3.3.1 換清潔紙
更換擦拭紙紙的方式則是先將鋼板取出,再將擦拭機構前方的卷紙軸拿起,將已用過之擦拭
Dek Infinity Training 教材
在主畫面
內有一
個 CLOSE SYSTEM
,按下去後會出現
若
選擇右邊的 no,就會跳回主畫面,若選擇左邊的 yes 電腦就會執行關機動作,一直到出 現 It is now safe to turn off your computer 的時候,視窗內會有一個 Rest 若按下去會重新
DEK SSMMDD PPllaacceemmeenntt SSyysstteemm
Dek Infinity Training 教材
距離較遠的,放在後刮刀,也就是面對機台裏面的位置,螺絲距離較近的,放在前刮刀
3.2.4:調整頂 Pin
在 Main Menu 中 Open Cover(F2)
中
出現 Change Screen(F2)、Board Clamps(F3)、Prime Paper(F5)、Prime Solvent(F6)、Exit(F8)
SMT-印刷机培-教材课件
网格尺寸
Fine Pitch推荐值:
脚间距
网格
颗粒尺寸
> 25 mil
Type 3 -325/+400
25 mil
Type 3
-325/+400 to 500
20 mil
Type 3
-325/+500
16 mil
Type 4,3 -400/+500
12 mil
Type 4
-400/+625
钢网开孔
6
机器配置
• 温度控制单元(TCU) • 自动擦网系统(Wipe system) • 真空单元 • 自动轨道调节 • 2D检查 • SPC数据收集
7
项目/名称 夹板方式 对准方式 支撑方式
操作系统
两种印刷机比较
MPM Snugger、真空
Table 顶针、可塑顶块
DOS
DEK 刀片
Screen Autoflex、Grid
注意: 推荐的最小钢网开孔,是4到5个锡球
15
焊剂成分
• 基材:由松香或松香酯组成,提供粘接性和焊 接表面的净化作用
• 溶剂:由乙二醇、二甘醇组成,用来调整焊 膏的粘度
• 活性剂:胺、胺氢氯化物组成,用来净化焊 接表面的氧化物
• 触变剂:乳化石蜡,防止焊料粉末和焊剂分 离
16
焊剂类型
RMA: 香)
20
12
15
10
12
8
开孔 12
9 -10 7 -8 5 -6
钢网厚度 6
5 -6 5
4 -5
宽厚比 2.0 1.7 1.4 1.2
化学腐蚀不推荐用于16mil以下间距low
DEK印刷机程式详解
PCB板厚度,此參數需確實量測,關係到影像高度與印刷高度
Front Print Speed
前印刷速度:
為前刮刀移動的速度
Rear Print Speed
後印刷速度:
為後刮刀移動的速度
Flood Speed
舖錫速度:
將錫膏先舖一層之速度,後再執行一般印刷動作既做二次印刷
Print Front Limit
真空清潔速度:
Front Start Offset
前方清潔的補償值:
前方鋼板清潔開始的原點位置(板子前緣)
補償
Rear Start Offset
後方清潔的補償值:
後方鋼板清潔開始的原點位置(板子後緣)補償
Stop AfterIdel
閒置多久後停止:
Board 1 FID. Type
板子光學測試點1的形狀:
印刷偏移的補正
Forward Y Offset
前向Y補償值:
ForwardθOffset
前向θ補償值:
Reverse X Offset
後向X補償值:
印刷偏移的補正
Reverse Y Offset
後向Y補償值:
ReverseθOffset
後向θ補償值:
Screen X Forward
鋼板前X:
為CCD相機執行光學測試點比對後自動存入機器程式內
調整的種類:
分2個與3個光學測試點二種
Tooling Type
支撐pin種類:
為支撐PCB板的工具
Board Stop X
板子停止的X座標:
CCD相機上PCB板停止桿所在X放的位置
Board Stop Y
板子停止的Y座標:
DEK高级培训资料
Control System
The Core system has 3 main electrical enclosures
Power Supply:
All DC unit accepting mains input voltages 115 to 230V AC +/-10%.
No transformer tapping.
No line conditioners needed for poor factory mains supplies.
USB
PC:
I-Bus (newer machines)
or
Advantech (older machines)
Control Enclosure: Small, simple unit. All internal interconnection by PCB, no internal wiring.
Issue 2: July 2007
Courtesy and safety
Issue 2: July 2007
Personal Safety
• Wear PERSONAL PROTECTIVE EQUIPMENT with
paste and solvent based products
• If in doubt press the E STOP...
procedures.
* Print Carriage, Squeegee mechanism, ProFlow, Paste Dispenser, ASM, Screen Alignment, Rails, Camera assembly (Linear and Rotary), Blue USC, Cyclone, Rising Table
DEK 265GSX印刷机培训教材 (2)
DEK 265GSX印刷机培训教材目录第一部分基础部分一.概述二.开机三.屏幕显示四.生产程序的调用五.钢网的安装与拆卸六.支撑顶针的设置七.刮刀的安装八.自动清网系统的设置及消耗品的更换第二部分视觉系统一.基准点的类型二.基准点的认识三.注意事项第三部分维护和保养一.维护二.保养第一部分.基础知识一.概述DEK印刷机是由英国DEK公司制造生产的,印刷机的主要参数为PCB 尺寸:45×45mm~510×508mm、PCB厚度为:0.4~6mm、印刷速度:2~150mm/s、印刷压力:0~20Kg、Cycle time:10s。
机器配置:温度控制单元(TCU)、自动擦网系统(Wipe system)、真空单元、自动轨道调节、2D检查(horizon现可用)、SPC数据收集。
相关特性:pcb板一段式传送、夹板式定位,真空泵外置,视觉系统的camera 由直流马达驱动,通过移动钢网来进行视觉校正。
二.开机1.首先检查机器内是否有异物,确保各运动部位间畅通无阻。
2.打开机器右下方的主电源开关。
3.等待机器显示屏出现“Press System button to Initialize”。
4.按绿色的“System”按键。
三.屏幕显示按“System”按键后,机器的每个回转轴会依次初始化(按照机器最后调用的程序参数),随后显示主菜单屏幕。
主菜单包括以下四部分:1.日期和时间2。
主控制屏幕3。
信息提示栏4。
菜单栏(图表1)其中1~3项的内容仅是显示,不能直接修改。
第4项的菜单栏各对应不同的(图表1)四.生产程序的调用1.在主菜单屏幕下按F6---Setup(设置) (图表1),菜单栏会出现新的菜单。
(图表2)3.用Left(左)、Right(右)、Up(上)、Down(下)键(各对应F4~F7),选择一个待生产的文件。
4.按F1---Load完成。
5.然后机器会根据程序的参数进行初始化。
五.钢网的安装与拆卸1.在主菜单屏幕下按F6---Setup (图表1)。
DEK印刷机培训教程
DEK印刷机培训教程2010.6.25目录1安全注意事项………………………………………………………1-2页2开机………………………………………………………………………….3页3程序的调用………………………………………………………………3-7页4印刷机程序制作……………………………………………………….7页4.1新产品建立……………………………………………………………...7-9页4.2程序参数界面设置………………………………………………………9页4.2.1.支撑……………………………………………………………………9页4.2.2.耗材选项………………………………………………………………10页4.2.3.刮刀……………………………………………………………………12页4.2.4.钢网……………………………………………………………………13页4.2.5.基准点…………………………………………………………………13页4.2.6.2D检测………………………………………………………………..17页4.2.7.基板限定数……………………………………………………………23页5关机………………………………………………………………………..22-24页6耗材的更换………………………………………………………………..24页6.1,网板擦拭纸的更换……………………………………………………..25页6.2,网板清洗液的添加……………………………………………………..28页7设备异常处理……………………………………………..28页1、安全注意事项: (3)1.1、接触焊锡膏时应佩戴手套 (3)1.2、取放刮刀时,避免刀锋划 (3)1.3、手动移动设备内各部件时, (3)1.4、手动移动设备时,必须确认 (4)1.6、设备使用中如果发生非正常 (4)2 开机 (5)1、安全注意事项:1.1、接触焊锡膏时应佩戴手套如果焊锡膏接触皮肤,应立即用水冲洗.1.2、取放刮刀时,避免刀锋划过皮肤,防止划伤身体。