
6180柴油机机体铸件的铸造工艺设计
⑦ 7—4
柴油机设计与制造 Design&Manufacture of Diese1.En ̄ne 1998年第4期(总第85期)
6180柴油机机体铸件的铸造工艺设计 篓坚 2 .|● ’-——一.————,一 l £ l J Abstract This paper provides a detailed deaerip6on of gating system for castings of 。 6180 diesel engine blocks,design conceptions and details of venting system and some
provides a brief description of technical features of the following procedures like cole making,molding,sand preparation,painting,drying,melting,pouring,ete,and considers the following steps.
叙词 Sand -  ̄g,Descriptors Sand casting Cas tings.Cast ing Sy stem , , ’ '
l前言 我公司是一家生产柴油机的专业厂家, 所产名忧产品“东风”135系列柴油机已畅销 几十年之久。为进一步拓宽市场,九十年代以 来,我公司开始研制适合远洋渔业的中速大 功率柴油机——6l80柴油机,因其较高的技 术性能要求,给铸造生产提出了新的挑战。 2机体铸件概述 2.1基本情况 6180柴油机机体采用直到式隧道结 构,为一箱体类铸件,铸件外形尺寸为 1693 0 mm x 814 。lllm x913 a4,0 nlm。重 1340kg,基本壁厚为10ram,局部最大壁厚可 达68ram,材料为高强度孕育铸铁HT250,铸 件简图如图l机体铸件简图所示。 2.2机体的主要结构 ①气缸体及曲轴箱体部分:该部分是柴 油机机体的主要内腔,用来装载曲轴、缸套、 活塞、连杆等零部件,共分为六缸,在安装曲 轴部位相通,构成“隧道”。 ②齿轮箱部分:位于机体端面,用来安 装齿轮传动机构。 ③飞轮端部分:位于机体另一端,安装 飞轮,输出功率。 ④顶杆室部分:用来安装配气机构,六 个部分相连,安装凸轮轴。 ⑤进水管部分:与六缸相通,与缸套形 成冷却水通道。 ⑥支架部分:空腔与加强筋结合式结 构,位于机体两侧面,为隧道式机体强化结构 设计部分。 2.3铸件的验收标准: ①铸件按Q/SC362.2技术条件验收。 ③初加工完毕后,油道、水道须经水压试
4l·
维普资讯 http://www.cqvip.com A●
A—A A-
t
袭
L 、、
1机体铸 验。 更为严格的是,6180柴油机是为开辟船 机市场而研制的,其生产的各道工序,各项技 术指标均须船检局的认定。 3铸造工艺设计 3.1分型与分模 般铸件的分型分模面均应选择在铸件 的最大截面位置,以利于起模。6180机体采 用卧做卧浇工艺,水管砂芯、部分支架砂芯和 油道砂芯落在下型,便于落芯操作和砂芯的
42 左 视 图
定位,部分油道砂芯和支架砂芯落在上型,除 采用水玻璃胶合固定外,对部分砂芯辅以芯 撑支撑。参见图2铸型工艺简图所示。 3.2浇注系统设计 合理设计浇系统,进而布置好出气系统 是获得合格优质铸件的重要条件,对于机体 这种薄壁复杂件更是如此。 3.2.1 6180机体铸件浇注系统设计思想 ①以糊状凝固方式,“同时”凝固理论设
计浇注系统尽量使型腔各部位迅速得到温差 维普资讯 http://www.cqvip.com 不大的优质铁水。 ②同时留以适当空间设置出气系统,使 型腔气体得以顺利排出。 3.2.2具体设计 四只分配直浇道与横浇道相连,在分配直浇 道顶部放有四块多孔过滤板,对铁水进行净 化,井可减小铁水对型芯的冲击力经过净化、 缓流的铁水进人中问浇道经组台式阶梯内浇
{ I( — 1 :; 腔音剂、石棉线 n 368 i —丽 、: 顺流排气 出气r锋k -。一 J 下; / / f / j ////, 。, ,./,//, 三 挺杆室砂芯1 I● , ) / 放置过滤片 //// === 一 目盲 矗_r1-f 参 _- 『_f 多‘ 蝤【、 _ r, I
、 、\、。、 量 、\
^、、、\、\、\\、、、\\ 、 、 、、、、、、、、、及 图2铸型工艺简图 浇注系统由定量闸门式浇口杯+横浇道 +阻浇式分配直浇道+中问浇道+组合式 (x形+补充)阶梯内浇道组成。浇注前将碳 精棒放置在浇口杯中,待铁水浇至浇口杯液 面线后,静置约2秒种,以利于金属夹杂物上 浮(最后停留在直浇道顶部),然后拨去拨塞 棒,铁水经两直浇道进入两横浇道(横浇道分 为两段目的是为了方便开箱清理浇冒口)。 道——x形内浇道和补充内浇道引入型腔。 x形内浇道从隧道式机体安装轴瓦的法兰部 位引入,补充内浇道从下型油底壳端法兰引 入型腔。参见图3浇注系统简圉。 3.2 3浇注系统的理论计算 ①确定注浇时间 据f=s、/G《铸铁手册)P809(4—11) s:经验系数,当壁厚8≤10mm时,
43 维普资讯 http://www.cqvip.com S=I.1 G:铸型中铁水总重,这里G=1600 kq 故t=sX/G=1.1×x/1600=44 s ②确定阻流截面 据日P=Ho—C/8 《铸铁手册 ̄e8o2表4—38 :平均压力头 Ito:浇口杯液面线距分型面高度,这里 IIo=0.588+0.55—0.07=1.068m C:型腔高度,这里C=0.373+0.441 0.8l4m 故//p= 一C/8 1.068—0.814/8=0.966m 依F目=G/r 2g ) 《铸铁手册 ̄P8Ol(4—7) ,:铁水密度取7.0 X 1 o3 k9/ :铸型内阻力取0.48 g:重力加速度取0.98N/kg 故Fm=G/t v, =1600/ 【44 X 7.0×103 X 0.48、/2×9.8 X0.966) 0.002487m . ③检验铁水的理论升速 C/t=(373 4-441)/44=18.5mm/s 该升速略小于壁厚为10—4ram铸件经 验收据范围20—30mm/s (《铸铁手册》P81O表4—43)。因我厂采 用冲天炉熔炼,出炉铁水还需运输一段距离 才到达浇注现场,浇注温度仅在1 350 ̄e左 右,故这一升速略显小。 ④实际设计情况 为使型腔各部位迅速获得高温铁水,特 设置多条内浇道,增大阻流截面和内浇道的 截面积,以提高浇注速度和铁水在型腔内的 升速。另外突出横浇道的撤渣作用,设计开 放式横浇道。浇道各截面尺寸实际设计计算 如下: ∑F =F +F自¨=(8 X4 X 28 ×4+12 X4×28)÷100=49.28 aI} =Fm ×4Fm 0.8×4 X1r×
44 1 X 258÷1o0=25 94甜 ( 为通过效率取0.8) ∑F =3×(60×2—2 X 65 Xtg3。)/2 ×65÷100=110.36em ∑F =2×百×(55 /4)÷1o0=47.52cm 浇注系统各截面的比例为: ∑F :∑F日:∑F :∑F目= 49.28:25.94:110.36:47.52= 1:0.53:2.24:0.96 实际浇注速度t=35s 故 =(373+441)/35=23.26 在前述经验数据20—30mm/s内, 3.3出气系统的设计 合理设计出气系统,引导型芯在浇注过 程中所产生气体及时顺利排出,是降低气孔 缺陷的主要方法。 3.3.1砂芯出气 ①轴箱砂芯、齿轮箱砂芯在制芯时以抽 气眼针的方法形成气道。 ②小砂芯如水管、油道砂芯在制芯时埋 人导火线(制好芯后点燃)形成气道。 ③顶杆室砂芯在上平面芯头处制芯时 挖成空腔形成气道。 3.3.2型腔出气(参见图3及图4上型出气 系统示意图) ①顺流排气和回流排气结合使用保证型 腔在浇注全过程中排气畅通。在卧做卧浇 的工艺方法下,正对内浇口(28条)的气缸盖 端为低面.油底壳端(对着16条内浇口)为高 面。在气缸盖端设置先行进人型腔的冷铁水 跑道,兼起顺流排气作用。油底壳端(两侧, 中部为横浇道)设置出气道(经引气片与机体 相连),随着型腔内金属液面上升及金属液向 油底壳端的回流,型腔内的气体主要从该处 出气道排出,称之谓“回流”排气。 ②上型(机体上侧面)的凸台部位(是局 部的相对高面)设置出气销(造型后用气眼针 扎穿),用来局部辅助出气。
③牙齿箱法兰边是局部厚大部位,设置 维普资讯 http://www.cqvip.com [ 暖 嚣 疑 巅
吖 ; II E
¨ 删 篷 I
水 、。 瓣 d 替 = II 翅 _ 错 一m
一 】 暄 甓 m 斑 《 蛊 蚺 寸 砥 寸 II ■ l叶一 J 蛔 轻 _凸 Ⅱ I _凸 一 { Ⅸ II ¨ 妊
图3浇注系统简图
45 维普资讯 http://www.cqvip.com 型腔出气(顺流排气)
挺杆室砂芯出气
v v v \王芒凸蛊出皇
。,、 , 匙 ll II II l1 腔 ∈) 壬*{ Kj E, /、\\\、= / …
图4上型出气系统示意图 两只出气冒口,兼起出气和补缩作用。 3.4其他工艺参数的选择 ①收缩率:经工艺试验证明,对于柴油 机机体这类复杂铸件,收缩率选择0.83%基 本是适当的,具体到6l80柴油机机体铸件, 木模按0.83%的收缩率制造。实际铸件长宽 高尺寸均符合验收标准的要求。仪上平面的 加工余量较实际设计要太,侧面搭子在高度 方向上存在着偏心问题。这些问题出现的原 因在于:由于结构的影响,铸件长宽高三个方 向收缩率不一致,再加上合箱时为防止上下 型接触面不平漏铁水而使用封箱条的缘故, 目前生产中使用工艺修正的办法予以解决。 在今后工作中可逐步进行试验,确定机体类 铸件在高度方向的收缩率,再辅以适当的分 型负数的方法予以解决。 ②起模斜度及铸造圆角:外模与芯盒的 起模斜度一般为1—1 ̄30 ,铸造圆角为R5一 表1 室温下型芯砂的配方与主要性能 砂 配 比 -陆 能 都昌 平障 铬矿 树脂/原砂 硅慌,糙晦 固化荆 t fig. t # 【T#n 发气重 种 /树脂 100/55 l00155 751l5C % % % i ̄Illll mln M ml/g 型砂 (面砂) lO0 1.8—2.O 0.3 25—60 3 20—25 ≥0.8 ≤l3 般芯砂 100 2.0—2.2 0.3 20—50 5—10 25—6o ≥1.2 ≤l5 油管芯砂 33.3 66 7 2.2—2 5 0.3 30—70乜0—3C 90—120 ≥1.3 ≤17
46·
维普资讯 http://www.cqvip.com R8。 ③加工余量:参照三级精度铸件机械加 工余量的标准,6180机体上平面及四周加工 余量为8ram,内腔及下平面为6ram。 4制芯、造型、配箱与台箱 4.1型芯砂的配制与主要性能(见表1) 油管砂芯细而长,浇注过程中除芯头外, 全部被铁水包围。若完全使用一般的石英 砂,由于石英砂在573℃发生B—a同质异 晶转变,发生相变膨胀使砂芯产生裂纹,铸件 容易产生铁夹砂缺陷。而铬铁矿砂热膨胀率 小,加热至1700℃以前无相变,体积基本不 变,可以避免产生铁夹砂缺陷。此外铬铁矿 砂还具有较好的澈冷作用,可细化金属组织, 提高铸件的机械性能。 4.2混 工艺
柴油机气缸体消失模铸造工艺的优化设计
特种铸造Special Casting
柴油机气缸体消失模铸造工艺的优化设计
王新节
(浙江大学城市学院,杭州 310015)
摘要:从泡沫模样的制作、型砂的选用、造型工艺以及浇注系统的设计诸方面阐述了直列四缸柴油发动 机气缸体消失模工艺的优化设计。
关键词:柴油机;气缸体;消失模铸造;铸造工艺;优化设计 中图分类号:TG249.6:文献标识码:A;文章编号:1 006—96 58(20 l 2)01—6
本文重点介绍一种柴油机气缸体消失模铸造 工艺的设计方法,即采用人工合成的可膨胀聚苯乙
烯珠粒来发泡成形柴油机气缸体和浇注系统(图1)
的泡沫模样簇,用单一的干砂进行造型,无须任何
添加剂,而且干砂的再利用率在95%以上。将泡沫
模样簇浸涂涂料并烘干后在单体砂箱内进行造型。
单一的干砂流进气缸体内部型腔即充当了传统砂
型铸造工艺中的砂芯,单一的干砂充满气缸体的外
部型腔即充当了传统砂型铸造工艺中的铸型。由于
气缸体内外的单一干砂是自然贯通为一体的,故避 免了传统砂型铸造工艺中常出现的型芯配合不当
而造成的挤砂缺陷。最后对铸型抽取负压,在铸型 保持一定负压的状态下进行浇注成形。
收稿日期:2011—10—11 文章编号:201l一139 作者简介:王新节(1900一),主要从事铸造成形工艺研究 1泡沫模样的制作
1.1泡沫模样的分型方案
柴油机气缸体产品的内部结构与外部形状较为
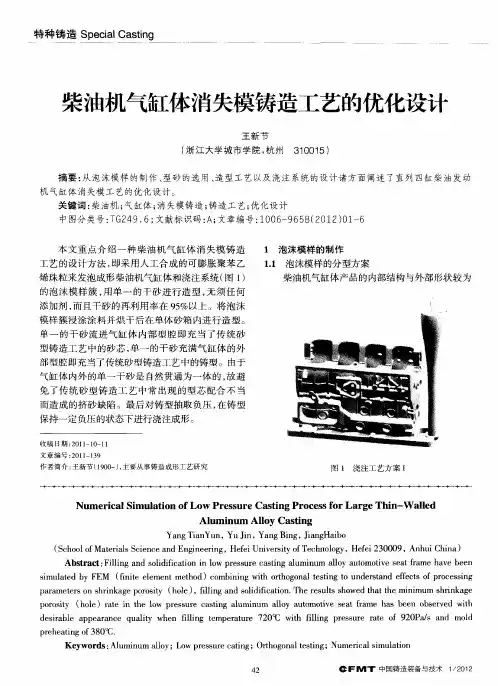
图1浇注工艺方案I
Numerical Simulation of Low Pressure Casting Process for Large Thin--Walled
Aluminum Alloy Casting
 ̄ang TianYun,Yu Jin,Yang Bing,JiangHaibo (School of Materials Science and Engineering,Hefei University of Technology,Hefei 230009,Anhui China)
发动机六缸缸体铸造工艺设计实践

发动机六缸缸体铸造工艺设计实践
摘要:某六缸缸体产品轮廓尺寸为:864 mm×468 mm×384 mm,最小壁厚5
mm。铸件内腔由6个缸筒芯、2个侧板芯、2个水道芯(上水道芯+下水道芯)、水泵芯等共13个砂芯形成。铸件的外形则通过上、下砂型形成。造型线用德国KW生产线,砂箱尺寸1 200 mm×1 000 mm×450 mm/450 mm并采用上、下水道芯和水泵芯单独下芯、主体芯整体浸涂下芯工艺进行生产。
关键词:发动机;六缸;缸体铸造
1 缸体铸造工艺方案的确定
1.1 缸体分型面确定以及在砂箱中的布置
缸体铸造分型面的确定:一般原则是选择为上型,是便于铸型排气,结构相对简单,没有多余、单独需要下芯的铸件形状面;选择为下型,一般是小砂芯多、需要提前单独下芯,结构较为复杂等,如本产品的上、下水道芯和水泵芯。
要保证生产时模型能顺利起型,保证砂型完好,模型四周距离砂箱的距离(吃砂量)最小要大于80 mm(最好大于100 mm),在此前提下再考虑砂芯芯头的大小,而且砂芯的芯头应足够大。一方面避免因芯头过小砂芯下入型腔后出现坍塌现象,由于砂芯是作用于一个台阶形的芯座上,若下芯平稳性稍差或尺寸略有偏差等不良状况时,芯头过小则易压垮其台阶形的芯头座,而使砂型受力坍塌造成砂眼缺陷。另一方面可以在较大尺寸的芯头上设置浇注系统、溢流道、排气道以及封火结构等。
1.2 缸体铸造收缩率和工艺补正量的确定
铸造收缩率是缸体工艺设计中一个重要参数,不仅与合金成分、浇注温度、铸型刚度以及砂芯强度等条件有关,还与铸件的结构有关。缸体属于薄壁、结构复杂的箱体铸件,因而收缩率的选择更为困难。一般应在经验和在与批量生产相同条件下试制后反复检测分析相结合制定。因为此产品与公司内其他缸体类似,结合以往经验制定了收缩率为:缸体的宽度方向取0.8%,长度和高度方向都取1%.
在实际工艺设计中,经常采用正或负的工艺补正量来解决缸体铸造过程带来的尺寸偏差问题。在该缸体的工艺设计中,加大了所有凸台搭子直径、斜度和根部圆角,并根据铸件CT9的尺寸公差要求,将要求的最小壁厚公称尺寸5 mm,在制作模具时按5.6 mm考虑。
机床铸件铸造工艺流程
下载温馨提示:该文档是我店铺精心编制而成,希望大家下载以后,能够帮助大家解决实际的问题。本文下载后可定制随意修改,请根据实际需要进行相应的调整和使用。
并且,本店铺为大家提供各种各样类型的实用资料,如教育随笔、日记赏析、句子摘抄、古诗大全、经典美文、话题作文、工作总结、词语解析、文案摘录、其他资料等等,如想了解不同资料格式和写法,敬请关注!
Downloaded tips: This document is carefully compiled by the
editor. I hope that after you download them, they can help you
solve practical problems. The documents can be customized and
modified after downloading, please adjust and use it according to
actual needs, thank you!
In addition, our shop provides you with various types of
practical materials, such as educational essays, diary
appreciation, sentence excerpts, ancient poems, classic articles,
topic composition, work summary, word parsing, copy excerpts,
other materials and so on, want to know different data formats and
writing methods, please pay attention!
机床铸件铸造工艺流程是一个涉及多个步骤的复杂过程,主要目的是将金属熔化成液态,然后将其倒入模具中,最终冷却固化成所需的机床铸件。以下是机床铸件铸造的基本工艺流程:
汽车发动机壳体铸造工艺

汽车发动机壳体铸造工艺
汽车发动机壳体铸造工艺是汽车生产领域非常重要的一个环节,对于汽车发动机的性能和质量有着至关重要的作用。在汽车发动机壳体铸造工艺中,有许多非常重要的方面需要注意和关注,下面我们就来详细地讨论一下这些方面。
首先,汽车发动机壳体铸造工艺需要注意的一个方面就是铸造材料的选择。汽车发动机壳体铸造材料需要具有足够的强度、耐高温、耐磨损、抗腐蚀等性能,这对于铸造材料的选择提出了很高的要求。常用的发动机壳体铸造材料有铸铁、铝合金等。
其次,汽车发动机壳体铸造工艺需要注意的另一个方面就是铸造工艺的控制。在铸造过程中,需要控制铸造的温度、压力、流速等参数,以保证铸造出来的汽车发动机壳体具有良好的密度和力学性能。此外,在铸造后还需要进行热处理、机加工等一系列工艺操作,来保证发动机壳体的稳定性和使用寿命。
另外,对于汽车发动机壳体的设计也是非常重要的。发动机壳体的各个部位需要通过结构上的设计来满足不同的需要,例如发动机底部需要承载发动机的重量,因此需要设计成更加厚实的结构,而发动机顶部则需要进行散热,因此需要通过结构设计来增加散热面积。
最后,汽车发动机壳体铸造工艺需要注意的还有质量控制问题。在铸造生产中需要通过合理的质量控制手段来确保铸造的难度和体积一致,以及材料分布均匀等问题。此外,还需要对铸造后的发动机壳体进行检测,以保证其性能和质量符合要求。
总之,对于汽车发动机壳体铸造工艺的要求非常高,需要注意铸造材料的选择、铸造工艺的控制、设计结构等多个方面。当然,在实际生产中还需要不断的进行技术创新,以提高发动机壳体的性能和质量。
汽轮机主油泵泵壳铸件的铸造工艺设计

圆园19/3现代铸铁品率变化曲线。
4结束语
笔者公司在顺应国家政策、行业发展方向所
走的转型升级之路取得阶段性成果,其过程可谓
艰难曲折,虽然耗费大量的财力、物力和精力,但历时几年终于完成了艰苦的蜕变,工人工作环境
及劳动强度得到改善,铸件的质量显著提高,废
品率逐年降低,取得了较为可观的效果。
(编辑:吕姗姗,E-mail:xdzt_lss@)
汽轮机主油泵泵壳铸件的铸造工艺设计
肖远余,刘鹏,甄立军,郭春林
(东方汽轮机有限公司,四川德阳618000)
摘要:介绍了汽轮机主油泵泵壳铸件的结构及技术要求,详细阐述了该铸件的铸造工艺,并利用CAD和MAGMA数值模拟软件研究了主油泵泵壳铸件缩孔、缩松缺陷的形成原因和防止措施,最终通过实践验证,形成较为优化的铸件铸造技术方案,得出以下结论:(1)对于类似泵壳结构的中小球墨铸铁件,采取无冒口工艺设计不能完全解决缩孔、缩松缺陷;(2)主油泵泵壳类球墨铸铁件可以采用冒口直接补缩来解决缩孔、缩松缺陷,选用高补缩效率的特种冒口进行直接补缩,可显著地提高铸件质量;(3)对于热节分布复杂的球墨铸铁件,合理匹配使用冒口和冷铁等工艺措施,是形成组织致密铸件的核心技术之一。关键词:球墨铸铁;泵壳;缩孔;缩松中图分类号:TG255文献标识码:B文章编号:员园园猿原愿猿源缘(圆园19)园3原园园47原06阅韵陨:10.3969/j.issn.1003-8345.2019.03.011
CastingProcessDesignofSteamTurbineMainOilPumpShellCastings
XIAOYuan-yu,LIUPeng,ZHENLi-jun,GUOChun-lin
(DongfangTurbineCo.,Ltd.,Deyang618000,China)
Abstract:Thestructureandtechnicalrequirementsofthecastingsofthemainoilpumpcasingofsteamturbinewereintroduced.Thecastingprocessofthecastingwasdescribedindetail.TheformationofshrinkageandporosityofthemainoilpumpcastingswerestudiedbyCADandMAGMAsimulationsoftwwere.Finally,throughpracticeverification,amoreoptimizedcastingtechnicalplanwasformed,andthefollowingconclusionsweredrawn:(1)Forsmallandmedium-sizednodularironcastingswithsimilarpumpcasingstructure,norwaserprocessdesigncouldnotcompletelysolveshrinkageandshrinkagedefects.(2)Themainoilpumpshelltypenodularironpartscouldbedirectlyfedbytherwasertosolvetheshrinkageandporositydefects.Specialrwaserwithhighfeedingefficiencywasusedfordirectfeeding,whichcouldsignificouldtlyimprovethecastingquality.(3)Forthenodularironcastingswithcomplexhotsectiondwastribution,thereasonablematchingoftherwaserandcoldironwasoneofthekeytechnologiesforformingdensecompactcastings.
一种发动机缸体铸造工艺
一种发动机缸体铸造工艺
摘要:随着社会经济和科学技术的发展,汽车制造、农业机械制造发展十分迅猛。而在制造业的行业中,发动机制造是一个十分关键的部件。为实现发动机制造及其应用质量的良好保障,本文特对发动机缸体铸造技术分析研究,希望通过这次分析,可以为发动机缸体铸造技术提供科学技术参考,以促进发动机铸造技术的进一步提高。
关键词:发动机缸体;缸体铸造;铸造技术;
前言:发动机诸多零部件中,缸体是核心部件,缸体铸造方面的技术直接关系着发动机的品质和性能,而在发动机缸体的铸造中,企业技术人员选择良好的工艺是质量的保障,随着科技发展,铸造技术也在不断提高,促进缸体铸造技术进步革新,提高和推进缸体铸造技术是保证发动机制造技术走向世界领先水平的前提条件。
1. 发动机铸造技术的现状分析
对于发动机缸体进行铸造是一项专业化的生产,生产出来的产品普遍结构复杂,制造过程难度也非常大,再加上生产过程中有诸多复杂的工序,需要有较高精度的工艺设备或者专机设备,一定程度上说,缸体制造水平可以反映一个国家机械制造水平和质量。
1.1国内现状。虽然我们国内制造出来的发动机跟国际上还有一定差距,但是也取得了很大的进展,相关零部件出口量也有所增长,当前国内主要是选用HT250作为缸体的材料,在生产过程中,相关企业一直都将高碳以及低合金作为铸造原料,这是发动机缸体在力学性能和防止渗漏方面有较好的性能,同时也获得了质量较高的体液,相关企业一般都会使用感应电炉开展熔炼技术。在型芯制造方面,一般国内都用冷芯盒进行制造,具有高强度,低膨胀性能。
1.2国外现状。国外的缸体铸造中,常用灰铁和铝合金作为铸造原料,随着环保理念深入以及发动机功率的需求,灰铁的使用率不断提升,有的工厂将HT250提升到HT300,在熔炼过程中采用了更高的方法控制温度,获得了更好的机械性能。
1. 发动机铸造工艺分析
2.1材料选择
就目前柴油机系列的发动机缸体都是选用HT250材料,如康明斯系列发动机铸件顶面硬度197±7HB,其中A型石墨含量要达到80%以上,B型石墨要控制在10%以下。
柴油机气缸体的消失模铸造工艺
0ct.2011 VO1.6O NO.10
柴油机气缸体的消失模铸造工艺
王新节
(浙江大学城市学院,浙江杭州310015)
摘要:介绍了用消失模铸造工艺生产直列四缸柴油发动机气缸体的工艺过程。包括泡沫模样的制作、模具的设计、泡 沫模样的组装、型砂的选择及造型、浇注系统的设计等几个方面。与传统的普通砂型铸造相比,其铸件单体重量减轻 约10%,铸件重量精度达到MT7级,铸件尺寸精度达到CT8级。 关键词:消失模铸造;气缸体;模样簇
中图分类号:TQ249.6文献标识码:B文章编号:1001—4977(201 1)10—0962—05
Lost Foam Casting Process for Diesel Engine Cylinder Block
WANG Xin-jie (City College of Zhejiang University,Hangzhou 31 001 5,Zhejiang,China)
Abstract:The lost foam casting process for the cylinder block of inline four—cylinder dieseI engine was presented,including the manufacture of foam patterns,design of dies,assembling of the paRerns,selection of molding sand,design of gating system,and SO on.Compared with the conventionaI sand casting,the weight of a single casting was reduced bV 1 O%.Its weight accuracy reached MT7,and the dimension accuracy reached CT8. Key words:Iost foam casting process;cylinder block;paRern cluster
铸造工艺设计
- 1 - 铸造工艺设计
铸造工艺设计是指将零件从最初的基本形状转变成最终的定型形状的整个工艺行为。它主要涉及了很多方面,包括选择铸件形状、选择熔炼性能、选择合金材料、选择铸件精度等。在设计铸件工艺时应考虑铸件体积、重量、强度以及其他性能,因此必须仔细考虑各方面因素,以确保铸件工艺的正确性。
首先,要正确选择铸件形状。铸件形状受到铸件的材料、尺寸、结构特征和其他因素的限制,因此在铸件设计之前必须进行全面的考虑和分析,以确保铸件形状的正确性。其次,要确定熔炼性能。根据铸件的材料、尺寸和结构,熔炼工艺应有所不同,以确保树脂的完美熔炼。此外,还要正确选择合金材料。合金材料可提高铸件的强度,从而满足铸件的要求。最后,要确定铸件精度。精度要求根据铸件的功能和性能而定,需要进行技术性的分析和优化,以确保铸件的准确性。
在设计铸件工艺时,除外边的要素外,还必须考虑模具的设计和制造,以满足铸件尺寸和精度的要求;同时,还必须考虑到铸锻模具和机械加工模具的选择,以确保铸件的质量。此外,必须注意铸件加工过程,例如铸造温度、浇铸方式、铸件表面处理和其他因素,以保证铸件质量。
以上是铸造工艺设计的基本内容,只有正确了解并设计出合适的铸件工艺,才能确保铸件的质量。因此,在设计铸件工艺时,应当有深入的了解,并将各部分因素考虑进去,以确保设计的铸件工艺能够 - 2 - 满足铸件使用要求。
发动机箱体铸造工艺设计
1 封面
2 摘要
本文综合分析了采用铸造工艺生产汽车发动机箱体的方法,从铸造设备、铸造模具设计、生产工艺、铸造生产中常见的问题及对策等多个角度,对铸造工艺的技术动向以及今后的研究课题提出了自己的见解。
对国内外发动机箱体铸造生产进行了总结,其材质主要以C(质量分数,下同):3.15%~3.3%,CE:3.95%~4.05%,Si/C:0.6%~0.7%的灰铸铁为主。一般选择冲天炉-有芯工频电炉进行熔炼,孕育剂仍普遍采用75SiFe,立浇底注式浇注系统和保温冒口有利于获得优质箱体,冷芯制芯工艺已逐渐取代热芯工艺。通过提高浇注温度、型砂紧实率等措施可减少箱体常见缺陷渗漏的出现。
铸造过程中合金配比工艺研究当箱体中含Cr量从0.308%上升到0.343%并不能明显增加珠光体数量和片间距的等级,但是可使铸件各部位的硬度总体呈上升趋势。铸件抗拉强度值上升幅度很大。一般可上升20~30MPa.在箱体中加入 Sn可以明显提高铸件的布氏硬度和组织中的珠光体含量,但对于提高珠光体的 片间距等级和减少渗碳体量则效果不明显。
关键词:铸造工艺;灰铸铁;模具设计
3 ABSTRACT
This paper analyzes the use of the casting process to produce automobile engine
box approach from many angles common foundry equipment, casting mold design,
manufacturing process, casting production problems and countermeasures on the
casting process technology trends and future research put forward their own views.
For domestic and engine block, cylinder head casting a summary, the material
精密铸造铸件工艺及浇冒口系统设计
……………………………………………………………最新资料推荐…………………………………………………
最新精品资料整理推荐,更新于二〇二〇年十二月三十一日2020年12月31日星期四07:11:32 第六章 铸件工艺设计
第一节 概 述
为了生产优质而价廉的包模铸件,做好工艺设计是十分重要的。在做工艺设计之前,首先要考虑选用包模铸造工艺生产时,在质量、工艺和经济方面的几个问题。
1.铸件质量的可靠性
对于铸件质量上的要求,一般是包括两个方面,一是保证技术要求的尺寸精度、几何精度和表面光洁度,二是保证机械性能和其它工作性能等内在质量方面的要求。
包模铸造具有少切削、无切削的突出优点。近年来,由于冶金技术、制模、制壳材料和工艺以及检测技术等方面的发展,包模铸件的外部和内在质量不断提高,所以它的应用范围愈来愈广。不少锻件、焊接件、冲压件和切削加工件,都可以用熔模铸造方法生产。
这对于节约机械加工工时和费用,节约金属材料,提高劳动生产率和降低成本都具有很大意义。
但是,熔模铸造生产的铸件,由于冶金质量、热型浇注引起的晶粒粗大、表面脱碳以及内部缩松等方面的原因,铸件的机械性能(尤其是塑性),还存在一些缺陷。对于某些受力大和气密性要求高的铸件,采用包模铸造时,应充分考虑零件在产品上的作用和性能要求,以确保其使用可靠。有些结构件改用包模铸造生产时,必须考虑原用合金的铸造性能是否能满足零件的质量要求,否则就需要更改材质。
2.生产工艺上的可能性和简易性
熔模铸造虽然可以铸造形状十分复杂的、加工量甚少甚至不加工的零件,但零件的材质、结构形状、尺寸大小和重量等,必须符合熔模铸造本身的工艺要求。如铸件最小壁厚、最大重量、最大平面面积、最小孔槽以及精度和光洁度要求等,都要考虑到工艺上的可能性和简易性。
3.经济上的合理性
采用包模铸造在经济上是否合理,要从多方面考虑。按每公斤的价格来说,包模铸件与同类型锻件相近甚至还高些,但是由于大幅度减少了加工量,因而零件最终成本还是低的。