
孔组位置度综合检具的设计及使用
孔组位置度综合检具的设计及使用
山东德州方向机厂有限责任公司口崔静
本文里提到的综合检具主要是指测量孔组位
置度的功能量规它是用来检验采用最大实体要求
的被测要素和或基准要素以确定它们的实际轮廓是否超出相应的边界笔者根据多年来的设计
实践经验结合一《功能量规》
谈谈这种综合检具的设计及使用时注意的事项
孔组位里度综合检具的设计
综合检具有四种型式即整体型组合型插
人型活动型检验方式分为两种分别为依次检验和共同检验依次检验指用不同的功能量规依次
检验基准要素的形位误差和或尺寸及被测要素
的定向或定位误差的方式共同检验指用同一功能
量规检验被测要素的定向或定位误差及其基准要素
的本身的形位误差和或尺寸的方式设计综合
检具最主要的是确定其尺寸公差形位公差和允许
磨损量图是一种壳体零件要求检验底孔杯含’相对于基准的位置度为
蒙厂下」尸勺广书夕票群尸卫卫、召陌
图
图中基准自身又有位置要求故此部分既
起定位作用又起测量作用按测量部位计算量
规基本偏差按共同检验的规定查表见仪刃一卯表及表采用台阶式插人型功能量规郝合处工作部位的尺寸计算
一一
界由一中表可得
乙,由一中表可得二,。攀,二名,
二,。,一界巩一加
杯‘处工作部位的尺寸计算
一一二
几由一中表可得
界巩,
几巩二气
由肠一表可得,
卜帆恤工业标准化与质
对于检验部位
。,。,攀,二段哪
二
,二,,一界矶一
对于导向部位
。。一‘孔一二
,一一
一一
。。舒毗
,叭
以上式中。为被测内要素的最大实体实效尺寸最大实体尺寸式为被测要素
的形位公差综合公差尺寸公差乙巩,
为功能量规检验部位的尺寸公差允许磨损量
定位公差基本偏差峨为功能量规检验部位外要素的基本尺寸磨损极限尺寸尺寸。。为功能量规导向部位的基本尺寸尺
寸磨损极限尺寸‘。叭。。
为插人型功能量规导向部位的最小间隙尺寸公
差尺寸磨损极限尺寸允许磨损量基本尺
寸。为插人型或活动型功能量规导向部位固定件
的导向或定位公差
主要的技术要求作为综合检具检验部位和定位部位都有
磨损极限因此为了保证检验准确度首先要耐磨损其次要具有长期的稳定性根据这个原则各
零件的选材及热处理要求体的材质钢热处
理一导向套的材质铭钢热处理一测销的材质铭钢热处理一定位销的材质”钢热处理
一导向套测销及定位销的工作表面的表面粗糙度不大于林其余非工作表面不大
于而林图综合检具要经稳定性处理
综合检具的使用
综合检具是一种无刻度的专用量具用它检验
是一种定性检验综合检具的两定位销与体采用过
盈配合使用时先把两定位销插人泵体然后依次
插人八个测销如图所示如果八个测销能同时
插人则零件判为合格否则判为不合格
使用综合检具应注意
检验工件时操作者应使用新制的或磨损
较少的综合检具检查员应使用相同型式但磨损较
多的检具在使用过程中无论是操作者还是检查人
员都要定期送检综合检具无论是定位销测销
还是导向套尺寸不能超过磨损极限最好在接近
磨损极限时及时更换产品质量检验是以图样工艺标准以及其他技
术文件为依据采用检测试验等手段确定产品是否满足设计要求的过程检具设计在当今机械加
工领域中起着举足轻重的作用尤其是在大批量生产中检具的设计和使用直接关系到产品的合格率和生产率它不仅可以节省劳动时间提高产品质
量和检验效率还能更好地参与市场竞争提高产品的市场竞争力
收稿日期一一
帆抽工业标准化与质加
检具设计规范

1 检具设计规范
一、检测类型
1、 面检测:用圆棒通止规检测,检测面与零件间的间隙按5mm设计。
2、孔检测:采用插销通过检测。
☆、一般情况下检测插销的导向段采用间隙配合,以检测段通过为准。
☆、检测直径小于3mm,导向段作为检测段使用,检测孔如果是螺母孔,以螺纹拧入通过为准。
3、成组孔检测:销径按单孔位置公差;成组插销座采用滑动副,配合精度按成组位置公差;并增加固定成组插销座定位销及使用划线销检测。
4、螺柱检测:采用内螺纹插销检测,导向段作为检测段使用,以螺纹拧入通过为准。
二、材料规格
1、卡板:材料Q345A,板厚6mm。
2、连接板、支基、连接座等:材料Q345A,板厚12mm。
3、插销:材料40Cr
以上板厚规格中不含主定位,主定位与焊接夹具标准一致。
三、检测工具及命名规则
1、面检测型面:所有面检测处打上面检测标记 5 。
I.命名规则:所有面检测(包括型面)采用通止棒(规)来检测,其对应字
母为T(通)、Z(止),因而通止棒的命名规则有如下两种:
规则A: TZ+○1+○2+○3
零件命名以TZ(通止)开头,其中○1代表:通端直径;○2代表止端直径;○3代表零件类型(A、B型,A:为直型,B:为弯型);以面轮廓度为2的止通棒TZ46A为例具体结构示意如下图:
而B型的止通棒与A型区别在于检测端为弯曲段,以TZ46B为例如下图所示:
止端
直径(Φ6) 通端
直径(Φ4) 手持段
标识 锁紧螺钉
止端
直径(Φ6) 通端
直径(Φ4)
手持段 标识 锁紧螺钉 2
规则B: TZ+○1-○2+○3
零件命名以TZ开头,其中○1表示检测面距零件的距离,○2表示其轮廓度,○3表示零件类型(A、B型:A为直型,B为弯型)以面轮廓度为2的止通棒TZ5-2A为例具体结构示意如下图:
而B型的止通棒与A型区别在于检测瑞为弯曲段,以TZ46B为例如下图所示
不管命名方式如何,但其检测用的通端、止端直径是一致的,其计算方法如下:
孔位置度检测量规的设计计算

孔位置度检测量规的设计计算
杨文章
【期刊名称】《机械设计与制造》
【年(卷),期】2002(000)001
【摘 要】@@ 1前言rn真空开关及操作机构上有许多零件的连接是靠螺钉和铆钉通过两零件上一系列孔而把它们紧固在一起的.在加工孔时,孔的中心对图纸上所规定的理论位置都会有误差,为了使螺钉或铆钉等连接件在装配时能自由地通过两个互相连接零件上的孔,零件上的孔就应保持一定的位置精确度.
【总页数】2页(P88-89)
【作 者】杨文章
【作者单位】锦州开关厂,锦州121013
【正文语种】中 文
【中图分类】TH161
【相关文献】
1.自制专用功能量规检测曲轴法兰盘螺钉孔的位置度 [J], 汤健
2.成组要素(孔)位置度综合量规的尺寸计算 [J], 王杏荪
3.关键壳体孔组位置度量规设计与应用 [J], 李军;张蕾;谢朝阳
4.关键壳体孔组位置度量规设计与应用 [J], 李军;张蕾;谢朝阳;;;
5.孔位置度综合量规设计计算的一种新方法 [J], 田瑞娟;廖俊必;金丰护
因版权原因,仅展示原文概要,查看原文内容请购买
关于孔系位置度标注和检测方法的研究与探讨

关于孔系位置度标注和检测方法的研究与探讨
寇植达
【摘 要】在孔系形位公差的要求中,应用最多的是位置度公差,而位置度是一种综合性公差,可以包含多种形位公差在内,同时最大实体原则也在位置度标注中应用最多,因此,很多设计人员对位置度公差的标注并不是十分了解,经常出现标注方式不正确,导致检测的方法的不正确,进而影响产品质量的保证.本文结合实际的案例对孔系位置的标准和检测方法进行了深入的研究和探讨,为产品设计和检测人员提供了很好理论依据,从而更好的指导工作的开展.
【期刊名称】《汽车实用技术》
【年(卷),期】2016(000)009
【总页数】3页(P219-220,225)
【关键词】位置度;最大实体;孔系;检测
【作 者】寇植达
【作者单位】陕西法士特齿轮有限责任公司,陕西西安 710119
【正文语种】中 文
【中图分类】U466
10.16638/ki.1671-7988.2016.09.075
CLC NO.: U466 Document Code: A Article ID: 1671-7988 (2016)09-219-03
1)位置度公差描述的是被测要素实际位置对理想位置允许的变动区域,因此位置度有点的位置度、线的位置度、面的位置度。而位置度用的最多的是要素(孔)组的位置度。
2)标注:位置度公差主要由理论正确尺寸、公差框格和基准部分组成。
3)理论正确尺寸:在位置度公差标注中,理论正确尺寸是确定各要素理想位置的尺寸,该尺寸不直接附带公差。
1)仅一个方向的位置度公差
在一个方向上给定位置度公差。此时,公差带是距离为给定的公差值,且以理论位置为中心对称分布的两条平行直线(或两平行平面)之间的区域,公差带的宽度方向是框格指引箭头所指的方向。
2)两个方向的位置度公差
在相互垂直的两个方向上给定位置度公差。此时,公差带是两相互垂直的距离为给定公差值且以轴线的理想位置为中心对称配置的两平行平面之间的区域。两个公差值可以不相等或相等。
【CN209857795U】一种组合式孔位置度检具【专利】

(19)中华人民共和国国家知识产权局(12)实用新型专利(10)授权公告号 (45)授权公告日 (21)申请号 201920642044.2(22)申请日 2019.05.07(73)专利权人 泰州学院地址 225300 江苏省泰州市济川东路93号(72)发明人 徐晓栋 龚玉玲 朱泉 赵振江 刘锋 俞冬平 (74)专利代理机构 南京瑞弘专利商标事务所(普通合伙) 32249代理人 蔡天敏(51)Int.Cl.G01B 5/00(2006.01)
(54)实用新型名称一种组合式孔位置度检具(57)摘要本实用新型公开了一种组合式孔位置度检具,包括检具基体、若干个活动检测块和基准定位孔检测销;所述检具基体是长方体的,中间设有正方体凹槽;所述凹槽的底面上设置有若干条纵横交叉的刻度线,将所述凹槽的底面分割成若干个正方形;所述刻度线与所述凹槽的边平行;所述基准定位孔检测销位于所述凹槽的中心;若干个所述活动检测块放置在所述凹槽内。本实用新型提供的孔位置度检具,结构简单,使用方便,
通用性强。
权利要求书1页 说明书2页 附图2页CN 209857795 U2019.12.27
CN 209857795
U1.一种组合式孔位置度检具,其特征在于:包括检具基体、若干个活动检测块和基准定位孔检测销;所述检具基体是长方体的,中间设有正方体凹槽;所述凹槽的底面上设置有若干条纵横交叉的刻度线,将所述凹槽的底面分割成若干个正方形;所述刻度线与所述凹槽的边平行;所述基准定位孔检测销位于所述凹槽的中心;若干个所述活动检测块放置在所述凹槽内。2.根据权利要求1所述一种组合式孔位置度检具,其特征在于:所述凹槽的底面上的正方形的边长为1cm;所述凹槽底部的中间的两条垂直的刻度线上刻有刻度,将每一个正方形的变成分成10mm。3.根据权利要求1所述一种组合式孔位置度检具,其特征在于:所述基准定位孔检测销包括柱体和销体;所述销体固定在所述柱体的上面,与所述柱体同轴;所述基准定位孔检测销焊接固定在所述凹槽的底面上。4.根据权利要求1所述一种组合式孔位置度检具,其特征在于:每一个所述活动检测块都包括检测销和磁力开关;所述磁力开关是正方体的,所述检测销焊接固定在所述磁力开关的上表面,位于上表面的中心。5.根据权利要求4所述一种组合式孔位置度检具,其特征在于:所述磁力开关的四个侧面都分别设有定位标记;所述定位标记垂直于侧面的底边,位于底边的正中间。6.根据权利要求4所述一种组合式孔位置度检具,其特征在:每一个所述磁力开关的棱
孔检具
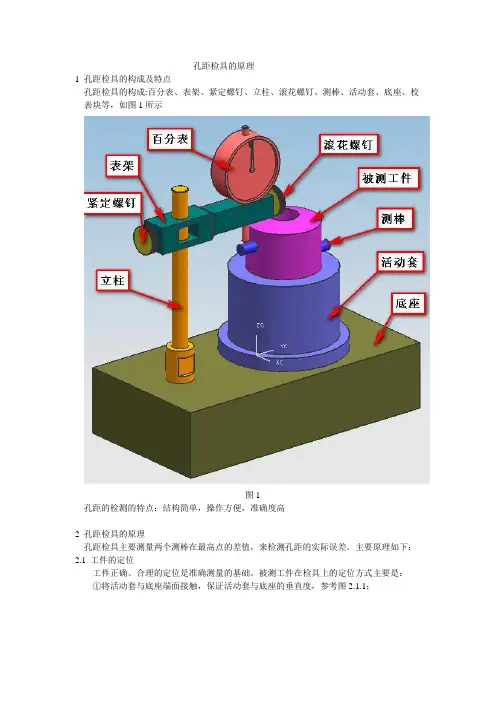
孔距检具的原理
1 孔距检具的构成及特点
孔距检具的构成:百分表、表架、紧定螺钉、立柱、滚花螺钉、测棒、活动套、底座、校表块等,如图1所示
图1
孔距的检测的特点:结构简单,操作方便,准确度高
2 孔距检具的原理
孔距检具主要测量两个测棒在最高点的差值,来检测孔距的实际误差。主要原理如下:
2.1 工件的定位
工件正确、合理的定位是准确测量的基础。被测工件在检具上的定位方式主要是:
①将活动套与底座端面接触,保证活动套与底座的垂直度,参考图2.1.1;
图2.1.1
②将被测工件的台阶面与活动套的上端面向接触,再将工件上的台阶轴段与活动套的孔为定位基准,参考图2.1.2a、b。
图2.1.2a
图2.1.2b
2.2孔的检测
1)被测工件如图2.2.1a,b所示,检测孔1与孔2的实际误差;
图2.2.1a
图2.2.1b
2)选用分级测棒1、2分别插入两个直径为8的孔中(如下图2.2.2所示),用百分表测量左边测棒1的最高点(见图)记下百分表的读数:a。
图2.2.2 3)将被测工件放在活动套上,之后在工件的台肩下面垫上校表块(图2.2.3a),再测量另一测棒2的最高点,又记下百分表的读数:b,如下图2.2.3b所示:
图2.2.3a
图2.2.3b
两次读数之差即为孔距的实际误差δ=a-b。
孔位置度检具计算

t,T
t,T
D为被测要素的形位公差、综合公差、尺寸公差t
G为插人型或活动型功能量规导向部位固定件的导向或定位公差。DMVTt
DM6.7TD0.05t0.026.680.07
TI0.005WI0.005tI0.008TG0.003WG
FI0.02
dIWdGWDGW
000.003
-0.005-0.0030
孔位置度检具设计尺寸DG
87.991由GB/T8069-1998中表一可查的尺寸
由GB/T8069-1999中表二可查的尺寸
8.0066.76.69dIdG
7.997D
MV,D
M为被测内要素的最大实体实效尺寸、最大实体尺寸
T
I,W
I,t
I,F
I为功能量规检验部位的尺寸公差、允许磨损量、定位公差、基本偏差
d
IB,d
IW,d
I为功能量规检验部位外要素的基本尺寸、磨损极限尺寸,尺寸
d
GB,d
G,d
GW为功能量规导向部位的基本尺寸、尺寸、磨损极限尺寸
S
min,T
G,D
G,D
GW,W
G,D
GB为插人型功能量规导向部位的最小间隙、尺寸公差、尺寸、磨损极限尺寸、允许磨损量、基本尺
由图纸可知尺寸
dIBdGBDGB
6.6888
0.003Smin0.003tG'0.0025、允许磨损量、基本尺寸
形位公差及位置度检具设计
形位公差及位置度检具设计
被测孔基本尺寸 D
20上偏差 ES 0.052轴基本尺寸 d 20上偏差 es 下偏差 EI 0下偏差 ei 孔局部实际尺寸 Da
20.04轴局部实际尺寸 Da 19.97孔轴线的形位误差
0轴轴线的形位误差0孔轴线的形位误差
0.025轴轴线的形位误差0.05孔公差 Th
0.052轴公差 Ts 0.033孔最大极限尺寸 D max
20.052轴最大极限尺寸 d max 19.98孔最小极限尺寸 D min
20轴最小极限尺寸 d min 19.947孔最大实体尺寸 D M
20轴最大实体尺寸d M 19.98孔最小实体尺寸 D L
20.052轴最小实体尺寸d L 19.947孔轴线的形位误差
0.04轴轴线的形位误差0.01孔的作用尺寸 D 作用20轴的作用尺寸 d 作用19.98基准孔基本尺寸 D
40上偏差 ES 0下偏差 EI -0.062
孔轴线的形位误差
0孔公差 Th
0.062孔最大极限尺寸 D max
40孔最小极限尺寸 D min
39.938孔最大实体尺寸 D MMC
39.938孔最小实体尺寸 D Lmc
40孔的实效尺寸 D VC 39.938定位部位同时检验0同时检验输入1
分别检验输入0
测量部位同时检验0同时检验输入1
分别检验输入0
导向部位有台阶0有台阶输入1
无台阶输入0
0.052 包容原则
图纸要求(包容)图纸要求(包图纸要求(最大实体)图纸要求(最大零件内表面尺寸公差 Th 测得实际尺寸时,所允许的形位误差
应用最包容原则时,使用极限边界原则判定被测要素合格与否
位置量规工作部位尺寸的计算(包容原则)
综合公差 Tt 0.052
20
0.0040.004
0.0030.003
00
0.008无台阶0.0025
0.012同时检验0.012
0.008
20
20.012上偏差 ES 0
下偏差 EI -0.004
孔位置度综合检具设计及使用规范
孔位置度综合检具的设计及使用规范
【摘 要】 检验夹具是指零件在加工制造过程中在生产线上专用(尺寸)检测工装(简称检具),检具不但具有定量功能同时具有定性功能(非机械加工零件所使用检具同时具备测量支架功能),检具设计时其测量功能,定位原则应满足图纸测量技术要求,从而保证加工制造;测量评定基准的一致性。综合检具适用于大批量生产的产品如汽车零部件等,用来替代卡规,塞规,cmm(三坐标测量机),游标卡尺等测量工具,操作简单,使用方便,省时省力,精度可靠,检验效率高。本文设计的检具主要是指测量各个加工孔位置度的计数型(定性功能)综合检具,它是用来检验最大实体要求的被测要素和(或)基准要素,以确定它们的实际轮廓是否超出相应的边界。
【关键词】 孔位置度 设计 组合检具
1 孔位置度综合检具的设计
检具整体结构如图1所示:
此检具是一个组合检具,由定位装置、测量装置、夹紧装置、辅助装置(包括导向装置、传动装置、测量零件的紧固装置)组成。检具结构确定后,检具设计关键在于确定定位装置、测量装置、夹紧装置、辅助装置尺寸.本例中零件基准孔尺寸和一个加工孔尺寸如图2所示,加工孔只列举1个,其它检测销尺寸计算方法与本检测销检测方法相同:
本文位置度公差是最大实体原则同时应用于被测要素和基准要
素的实例。当被测孔和基准b和基准c均处于最大实体状态时(最大实体状态,是指实际要素在给定长度上处处位于极限尺寸之内,并具有允许的材料量最多的状态,称为最大实体状态.)设计此综合位置检具是模拟被测件的装配极限(实效边界)情况下的一种标准匹配件。以下分别介绍定位装置、检测装置、夹紧装置、辅助装置尺寸的计算方法。
1.1 检具定位装置设计
为了明确地确定一非旋转对称之物体的位置,必须用所有六个可能的运动方向来对其定位,即3-2-1定位法则,如图所示1面(a面),两销(直销定位销b,菱形销定位销c)限制6个自由度。两个定位销采用固定式,如图3所示,定位销尺寸计算如下:
孔位置度综合检具的制作与操作指南
孔位置度综合检具的制作与操作指南
1.设计检具:首先,需要根据需要检测的孔的尺寸和位置要求,设计出合适的检具。检具一般由定位块和检测块组成,定位块用于固定被检测零件,检测块用于检测孔的位置度误差。
2.制作定位块:根据设计要求,选择合适的材料,如磁钢或夹具钢等,进行加工。定位块的尺寸和形状应与被检测零件相适应,能够准确固定零件。加工过程中,需要注意保持定位块的平整度和垂直度,以保证定位的准确性。
3.制作检测块:检测块通常由金属材料制成,如高硬度钢。首先,需要根据设计要求制作出检测块的初始形状。然后,通过铣床、磨床等工具进行细致的加工,将检测块加工成符合要求的形状和尺寸。加工过程中,需要特别注意保持检测块的平整度和光滑度。
4.装配检具:将定位块和检测块进行合理的组装。通常情况下,定位块会通过螺栓或磁力固定在检测块上。在装配过程中,需要注意保持定位块与检测块之间的垂直度和平行度,以确保检具的稳定性和准确性。
5.使用检具:将被检测零件放置在定位块上,通过调整定位块和检测块之间的夹紧力,使被检测零件稳固地固定在检具上。然后,使用测量工具(如游标卡尺、投影仪等)测量孔的位置度误差。根据测量结果,可以判断被检测零件的孔位置度是否符合要求。
6.维护检具:在使用完成后,需要对检具进行清洁和维护。清洁过程中,可以使用清洁剂和软布擦拭检具表面,以去除污垢和油脂。维护过程中,需要定期检查检具的使用状况,如螺栓是否松动、磁力是否减弱等,并及时进行调整和修复。 总结:制作与操作孔位置度综合检具需要经过设计、制作、装配和使用等多个步骤。在制作过程中,需要注重材料的选择和加工精度的控制,以确保检具的准确性和稳定性。在操作过程中,需要注意使用合适的测量工具,并保持检具的清洁和维护,以保证检具的长期稳定性和有效性。
孔位置度综合检具的设计及使用规范
龙源期刊网
孔位置度综合检具的设计及使用规范
作者:于建华 史贞绪
来源:《中国科技纵横》2013年第05期
【摘 要】 检验夹具是指零件在加工制造过程中在生产线上专用(尺寸)检测工装(简称检具),检具不但具有定量功能同时具有定性功能(非机械加工零件所使用检具同时具备测量支架功能),检具设计时其测量功能,定位原则应满足图纸测量技术要求,从而保证加工制造;测量评定基准的一致性。综合检具适用于大批量生产的产品如汽车零部件等,用来替代卡规,塞规,CMM(三坐标测量机),游标卡尺等测量工具,操作简单,使用方便,省时省力,精度可靠,检验效率高。本文设计的检具主要是指测量各个加工孔位置度的计数型(定性功能)综合检具,它是用来检验最大实体要求的被测要素和(或)基准要素,以确定它们的实际轮廓是否超出相应的边界。
【关键词】 孔位置度 设计 组合检具
1 孔位置度综合检具的设计
检具整体结构如图1所示:
此检具是一个组合检具,由定位装置、测量装置、夹紧装置、辅助装置(包括导向装置、传动装置、测量零件的紧固装置)组成。检具结构确定后,检具设计关键在于确定定位装置、测量装置、夹紧装置、辅助装置尺寸.本例中零件基准孔尺寸和一个加工孔尺寸如图2所示,加工孔只列举1个,其它检测销尺寸计算方法与本检测销检测方法相同:
本文位置度公差是最大实体原则同时应用于被测要素和基准要素的实例。当被测孔和基准B和基准C均处于最大实体状态时(最大实体状态,是指实际要素在给定长度上处处位于极限尺寸之内,并具有允许的材料量最多的状态,称为最大实体状态.)设计此综合位置检具是模拟被测件的装配极限(实效边界)情况下的一种标准匹配件。以下分别介绍定位装置、检测装置、夹紧装置、辅助装置尺寸的计算方法。
1.1 检具定位装置设计
为了明确地确定一非旋转对称之物体的位置,必须用所有六个可能的运动方向来对其定位,即3-2-1定位法则,如图所示1面(A面),两销(直销定位销B,菱形销定位销C)限制6个自由度。两个定位销采用固定式,如图3所示,定位销尺寸计算如下: