
啤酒生产过程中溶解氧的控制解读
啤酒生产过程中溶解氧的控制
时间:2009-05-03 04:51来源: 作者:网络 点击: 次
随着生产技术的发展和消费者品评能力的提高,人们对啤酒的外观、香气、风味及湿浊沉淀等变化十分敏感,越来越认识到氧对啤酒质量的危害,控制啤酒含氧量已成为啤酒厂关注的焦
随着生产技术的发展和消费者品评能力的提高,人们对啤酒的外观、香气、风味及湿浊沉淀等变化十分敏感,越来越认识到氧对啤酒质量的危害,控制啤酒含氧量已成为啤酒厂关注的焦点。
啤酒生产过程中氧的来源及其变化糖化工序氧的溶入生产用水含饱和溶解氧,麦醪泵入糖化锅或过滤槽,过快的搅拌、频繁打开入孔门,麦汁过滤时保温不良都会吸入空气。
发酵及过滤过程中溶解氧的变化麦汁要充氧,供酵母繁殖,发酵过程中,氧气很快被酵母增殖所消耗,还原物质损失并不太多。如没有外来原因,发酵液的溶解氧已降至0.1mg/l以下。过滤时,如果过滤系统密封不良,操作不当,氧气的溶入就多;稀释硅藻土未用脱氧水或配料装置,未用CO2保护,都会增加清酒中的溶解氧。包装过程中溶解氧的变化清酒输送系统若密封不良溶解氧增多;采用CO2或其他惰性气体压送,则溶解氧几乎没什么变化;灌装机构结构、维护保养不良,不能抽真空充CO2灌酒,氧气的溶入就多。
溶解氧对啤酒质量的危害溶解氧对啤酒质量的危害很大,如加深啤酒色度,影响啤酒口味,产生严重老化味,影响啤酒澄清度,增加浊度等。
啤酒生产过程中溶解氧的控制糖(糊)化过程中氧的控制改进糖化设备、平推式双门改为密闭式入孔;醪液从各锅底部进料;有条件的话糖化用水采用脱氧水,下料水应先升至工艺温度再投料;尽量减少搅拌次数的时间,降低搅拌速度;采用低温酸休止,降低糖化醪黏度,加快麦汁过滤,注意保温;尽量缩短麦汁在沉淀槽内停滞时间。总之,在薄板冷却之前不允许有增氧存在,以保护麦醪中的还原物质,其溶解氧一般在0.5ppm以下。
发酵工段溶解氧的控制发酵初期麦汁溶解氧一般为6~10ppm,最多不超过15ppm,贮酒结束时,溶解氧应在0.05ppm以下。发酵液如要倒罐,必须用CO2备压。
过滤过程中溶解氧的控制必须特别注意高浓稀释水的氧含量达到0.05mg/l以下。滤酒过程中,应采用CO2或N2气备压,排尽管道、设备、泵的空气,用脱氧水充满管道,硅藻土用脱氧水混合预涂,配料装置用CO2保护。在过滤管线上安装在线溶解氧检测仪,随时测定溶解氧,清酒溶解氧小于0.10ppm方可入清酒罐。清酒液输送要稳定,可适当加些抗氧化剂,如异Vc钠、偏重亚硫酸钾,葡萄糖氧化酶等。包装过程中溶解氧的控制清酒管路用脱氧水引酒,灌装采用二次抽真空,CO2备压。击泡器运转正常、压盖时用CO2吹除空气。灌装要平稳,尽量减少停机;控制瓶颈空气在1ml以下,控制杀菌PU值,减少高温气化。
空气打精酿啤酒的原理
空气打精酿啤酒的原理
空气打精酿啤酒的原理是利用空气中的氧气与酵母发酵产生的二氧化碳进行反应,从而促进啤酒的发酵过程。一般情况下,酵母在发酵过程中会消耗发酵液中的氧气,导致发酵液中的溶解氧浓度下降,限制了酵母的生长和发酵速度。而通过空气打精的方法,可以将空气中的氧气补充到发酵液中,提高溶解氧浓度,从而促进酵母的活性和发酵速度。
具体操作上,空气打精一般是在发酵液中通入空气或通过氧气石等设备将空气注入发酵液中,使氧气与酵母发酵液充分接触。酵母会利用氧气进行细胞呼吸,从而提高酵母的生长速度和代谢能力。同时,氧气还会促进酵母对发酵液中的糖分解产生二氧化碳和酒精的反应,增加发酵液中二氧化碳的产生量,使啤酒具有更多的碳酸气泡和更丰富的口感。
需要注意的是,空气打精过程中的氧气供应应该控制得当,过多的氧气会导致酵母过度代谢产生不良物质,影响啤酒的品质。因此,在空气打精过程中需要控制好空气的流量和时间,使发酵液中的溶解氧浓度保持在适宜的范围内。
溶氧对发酵的影响及控制

溶氧对发酵的影响及其控制
The dissolved oxygen concentration in the fermentation broth
(Dissolved Oxygen, referred to as DO) is the key factor to influence the
fermentation, has an important influence on microbial growth and product
formation. According to the demand of dissolution characteristics and
microbial oxygen on oxygen, analysis of the effects of dissolved oxygen
on the fermentation and the effect on fermentation, and then determine
the control of dissolved oxygen in the fermentation broth and transfer,
the maximum production efficiency.
Compared with normal PID controller, the new controller is of small
overshoot and quick response, improved stability of the system and
increase the yield of products. Study the influence of dissolved oxygen and
controlling the fermentation to improve production efficiency, improve product
降低清酒溶解氧含量的几点措施
降低清酒溶解氧含量的几点措施
宋翠玲;刘英杰
【期刊名称】《啤酒科技》
【年(卷),期】2005(000)007
【摘 要】氧气是啤酒老化的重要影响物质,降低和控制啤酒中的溶解氧含量对保证啤酒的风味稳定性至关重要.本文测定了本公司的清酒溶解氧水平,从公司生产实际出发,分析并探讨了如何降低清酒溶解氧含量的几点措施.
【总页数】2页(P37-38)
【作 者】宋翠玲;刘英杰
【作者单位】青岛啤酒[徐州]彭城有限公司,221009;青岛啤酒[徐州]彭城有限公司,221009
【正文语种】中 文
【中图分类】TS2
【相关文献】
1.降低清酒溶解氧的控制措施 [J], 孙莉;李承华
2.降低清酒溶解氧的措施 [J], 崔慧钧
3.降低瓶颈空气和溶解氧含量的技改措施 [J], 陈永超
4.降低清酒溶解氧的措施 [J], 陶乃瑞;黄丽斌
5.降低清酒溶解氧的措施 [J], 刘春华;张国英
因版权原因,仅展示原文概要,查看原文内容请购买
溶氧对发酵的影响及控制 2
溶氧对发酵的影响及控制
好氧微生物细胞分散在培养液中,只能利用溶解氧,但是氧是一种难溶气体,并且培养基中一般含有大量的有机物和无机盐,由于盐析等作用造成氧在培养基中的溶解度更低,因此在好氧微生物的发酵过程中,氧的供应往往是成功与否的重要限制因素之一。
一般来说,在大规模发酵生产中,通常采用深层培养方式,氧的提供是给培养中的微生物通入无菌空气来进行。此时需要不断通风和搅拌,才能满足不同发酵过程对氧的需求,而且为了提高供氧效率,还必须控制搅拌速率。溶氧的大小对菌体生长和产物的形成及产量都会产生不同的影响。如谷氨酸发酵,供氧不足时,谷氨酸积累就会明显降低,产生大量乳酸和琥珀酸。
改变通气速率发酵前期菌丝体大量繁殖,需氧量大于供氧,溶氧出现一个低峰。在生长阶段,产物合成期,需氧量减少,溶氧稳定,但受补料、加油等条件大影响。补糖后,摄氧率就会增加,引起溶氧浓度的下降,经过一段时间以后又逐步回升并接近原来的溶解氧浓度。如继续补糖,又会继续下降,甚至引起生产受到限制。发酵后期,由于菌体衰老,呼吸减弱,溶氧浓度上升,一旦菌体自溶,溶氧浓度会明显上升。
好氧微生物的酶的活性对氧有着很强的依赖性。
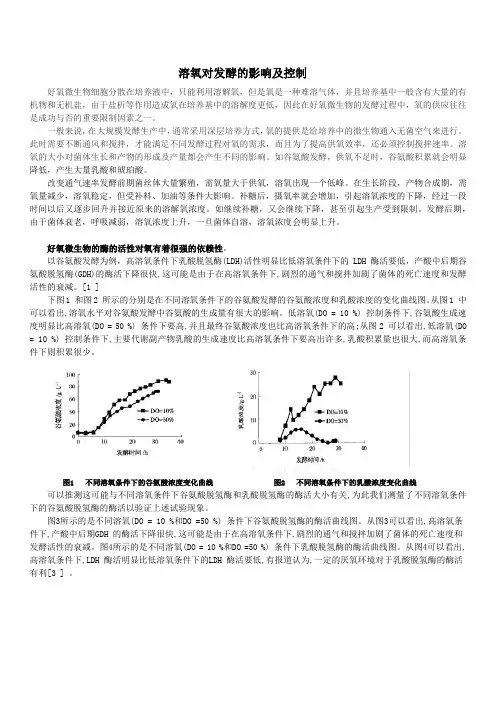
以谷氨酸发酵为例,高溶氧条件下乳酸脱氢酶(LDH)活性明显比低溶氧条件下的LDH酶活要低,产酸中后期谷氨酸脱氢酶(GDH)的酶活下降很快,这可能是由于在高溶氧条件下,剧烈的通气和搅拌加剧了菌体的死亡速度和发酵活性的衰减。[1 ]
下图1 和图2 所示的分别是在不同溶氧条件下的谷氨酸发酵的谷氨酸浓度和乳酸浓度的变化曲线图。从图1 中可以看出,溶氧水平对谷氨酸发酵中谷氨酸的生成量有很大的影响。低溶氧(DO = 10 %) 控制条件下,谷氨酸生成速度明显比高溶氧(DO = 50 %) 条件下要高,并且最终谷氨酸浓度也比高溶氧条件下的高;从图2 可以看出,低溶氧(DO
浅谈控制啤酒瓶颈空气的方法
浅谈控制啤酒瓶颈空气的方法
目前,许多啤酒生产企业不仅重视啤酒在酿造过程中的质量控制,同时也加强了对啤酒包装过程的管理。
特别是近年来,各生产企业都会注意解决啤酒包装后的一些问题:如啤酒的新鲜度控制,
而啤酒的新鲜度管理工作中比较重要的一个环节就是对啤酒瓶颈空气的控制。瓶颈空气是影
响啤酒溶氧的一个重要因素,而降低瓶颈空气含量对于改善啤酒风味,起着至关重要的作用。
酒基在正常灌装时,影响啤酒瓶颈空气的因素主要来源于以下几个方面:一是抽真空以后残留的空气;二是来源于酒基酒缸使用CO2备压带来的部分空气;三是灌装后压盖前瞬
间内进入瓶内的空气。
瓶颈空气量越大,溶入啤酒的氧越多,对成品酒中总溶解氧的影响越大,进而对成品酒
的风味影响也越大。因此,为了降低瓶颈空气的含量,华润雪花采取的多种有效方式。
1、采用多次抽真空工艺 如使用一次抽真空灌装,啤酒瓶内残留的瓶颈空气:79ml×35 ml/580ml=4.7ml,即便在
高压激泡后,瓶颈空气量仍然是较高;而采用二次抽真空,其流程为:第一次预抽真空→CO2
备压填充→第二次抽真空→CO2流冲备压→灌酒→ 灌酒结束 →液位校正→卸压→CO2喷
吹。
以灌装容量560ml(实际容量580ml)为例,灌酒机的抽真空度为99%。二次抽真空后瓶内瓶颈空气的含量,理论上计算如下。
第一次抽真空后,瓶内空气的含量为:580×(100-99)%=5.8ml,第一次用99%的CO2
备压填充后啤酒瓶内空气的含量为:5.8ml+(580-5.8)×(100-99)%=11.54ml。
第二次抽真空后,啤酒瓶内空气的含量为:11.54×(100-99)%=0.1154ml,再次用99%
的CO2备压填充内啤酒瓶内空气的含量为:0.1154ml+(580-0.1154)×(100-99)%=5.914ml。 灌装完后,酒内空容体积为20ml左右,此时啤酒瓶内空容部分空气的含量计算为:
进一步降低包装啤酒总氧措施
进一步降1
I
j
【
包装啤酒总氧措施
口张
巍
华润雪花啤酒
(中国)有限公司
啤酒中含氧量高,会影响啤酒风味稳定性,加速
啤酒老化,减少啤酒的保存期。为降低并稳定啤酒溶
解氧,满足啤酒爱好者口味要求,增加产品销量,应
从以下方面对增氧量进行预防和控制。
一般优秀啤酒企业都将啤酒含氧量降低到3Oppb
以内,首先要将酿造过程的含氧量控制在1
0ppb以下,
然后在灌装操作方面做到:
1、引酒:用纯度99.
99%的Co2引酒,在啤酒管
路最高点安装排气阀,引酒时将管路中残存气体在高
点排放,减少管路空气与酒体的接触,酒缸用C02背
压排氧。
2、二次抽真空:灌酒前使用两次抽真空技术,
同时采用C02备压;真空度≤一O.
O85MPa的压力。
调整好真空轨道,真空阀杆压人真空轨道的距离为
2mm。预先在啤酒瓶与酒阀连接后采取1个瓶位用Co 对啤酒瓶内部喷冲。
3、瓶颈空气:击沫水压力控制在O.1
2~2.
5M
Pa之间,击沫水的喷嘴孔径为
0.
3mm,击沫水柱直径O.
5mm,喷嘴位置距离瓶口2Omm并与啤酒瓶垂直,让细腻的泡
沫溢出瓶口1
mm左右。
4、PU值控制:调整好杀菌机高温区的温度和时间,控制好杀菌PU值在7—1
O范围
内。避免高温氧化现象的发生。对杀菌机后的贴标机、纸包机等设备做好日常维护,减
少因故障停机造成的PU值升高,使啤酒口味下降的现象。
5、经常进行设备维护保养与检修,使之处于最佳工作状态;用先进的设备管理模式
(?I
]TPM)保证整个包装线的正常连续运转,减少酒机的停机次数和由此带来的灌装不
稳定性。
6、每周对酒阀密封、气阀拨轮动作、真空泄压状态、回气管长度等进行检查,更换
磨损件。可用带压力表的假瓶检测酒阀密封度,也可在停产前检测酒阀灌装液位不足和
超量部位,生产结束后检修。始终保持啤酒灌装液位一致性,减少增氧量的同时,提升
包装线效率。
7、每年淡季对灌装设备进行一次彻底检修,更换密封、气阀拨轮压力环、制动圆
成品啤酒溶解氧的控制
康迪,消毒专家 自 j略 78嘴。31N147 ■-31 1 46・J%康迪日用化工有限公司
[摘要】 影响啤酒风味及非生物稳定性的因素很多,本文从啤酒包装灌装过程中溶解氧和 瓶颈空气控制的角度进行探讨。 [关键词] 清酒溶解氧c02纯度激泡质量 啤酒生产中,如果灌装过程控制不当,有降 低啤酒质量的可能,主要体现在瓶颈空气控制不 当,造成氧含量增加。啤酒巴氏灭菌时,由于氧 含量高,温度升高后导致成品酒品质变差甚至产 生“杀菌味”。在贮运过程中,由于瓶颈空气中氧 的存在,当酒温回升或受振荡,会使啤酒色度增 加,双乙酰含量回升,氧化昧明 ,还容易产生絮 状的氧化沉淀 为保证啤酒内在质量,控制溶解 氧含量增加是至关重要的 下面就影响成品酒 溶解氧的因素及相应的控制措施作一简单的分 析。 1影响成品酒溶解氧的因素 1.1清酒指标的影响 经过多次试验对比发现,在同等包装条件 下,清酒的溶解氧含量越高,对应的成品洒溶解 氧含量也相对偏高,此外清酒的CO2含量和泡沐 的细腻程度将影响射泡效果.如c 含量太低, 射泡可能射不起来或窜沫太慢;泡沫过于粗大, 驱除空气的效果就会很差。 1.2瓶子质量的影响 灌装生产线上,如果回收瓶脏,洗瓶效率低, 酒瓶供给不足,瓶子无法连续快速的送到酒机 前,因此酒机要经常停车,这样极易引起灌装的 不稳定,使瓶颈空气含量升高。此外,由于回收 瓶比较杂,有的瓶垂直偏差度不合格,激沫时水 柱变偏,泡沫未溢至瓶口就已压盖,从而影响溶 收稿13期:2006一o4 解氧的含餐。 1.3激泡质量的影响 满口容量670n ̄啤酒瓶的瓶颈空间约为 30mL.如果都为空气充满,氧的含量约为8.4mg, 溶解在630mL啤酒中,其溶解氧可达13.33mg/L, 囡此驱除瓶颈空气至关承要。我公司在灌酒后 压盖前采用高压激泡引沫,而激沫压力的大小和 激沫质量的好坏将直接决定射泡结果,直接影响 瓶颈空气的高低。良好的激沫可使成品啤酒瓶 颈空气含量减少到1.0ml 以下,装酒机增氧量控 制在2【)J L左右。 1.4灌装过程的影响 刚开始灌酒时,由于管道内残存少量的空 气,会影响成品酒的瓶颈宅气。有的厂家在酒缸 用 缩空气备压,致使瓶颈空气严重超标。另 外,如酒机转速高,酒的容量偏低.洒液温度太 高,灌装过程的泄漏等均会影响氧的含量。 2降低成品酒溶解氧含量的措施 2.I在管路最高点安装排气阀,在引酒时将管路 中残存气体在高点排放,以减少管路气体与酒体 的接触。 2 2灌酒使用两次抽真空技术,同时杜绝酒阀、 密封垫片和抽真空系统的泄潲现象,拙真空的真 空度应达~0.085MPa以上 2.3最好使用高压脱氧水激泡,调整好激泡位 置、高度、压力、温度,窜起的泡沫必须冒出瓶口 才能压盖。激泡器应在灌装出瓶和压盖机中间 位置,激泡水居于瓶口中心垂直进入酒体液面,
TPO的控制
如何降低啤酒的TPO
来源: 2013-02-18 00:00:00
分享
[导读] 啤酒的TPO是指啤酒的溶解氧和瓶颈空气,如何降低TPO要从这两方面入手。1.清酒溶解氧1.1 在清酒工段控制清酒溶解氧在50ppb以下1.2 杜...
啤酒的TPO是指啤酒的溶解氧和瓶颈空气,如何降低TPO要从这两方面入手。
1.清酒溶解氧
1.1 在清酒工段控制清酒溶解氧在50ppb以下
1.2 杜绝送包装管路的跑冒滴漏现象,严禁酒体与氧接触
1.3 在引酒和顶酒时使用CO2、脱氧水
1.4 CO2纯度≥99.95%
2.瓶颈空气
2.1 采用二次抽真空方法,且真空压力小于-0.085MPa。
2.1.1 真空泵工作时若压力显示高于-0.08MPa,则排查真空管路,查看管路密封性;停机时查看真空泵显示能否回零,工作时查看压力是否为-0.085 MPa,依此来确定真空泵的能力;真空泵工作时若压力显示高于-0.08MPa,则排查真空管路,查看管路密封性
2.1.2 酒机定中罩磨损情况,用手触摸查看,如有磨损立即更换。
2.1.3 托瓶气缸压力在0.25~0.35 MPa之间,使啤酒瓶与定中罩严密吻合,使抽真空效果良好
2.1.4 中心分配器的密封圈有无损坏,如损坏会导致气体泄漏
2.2 击沫效果的控制 2.2.1 击泡水温控制在80~85℃;高温会对水进行杀菌,并降低击泡水流速
2.2.2 喷嘴位置应处于酒机至压盖机之间的拨瓶星轮及滑瓶轨道中心的上方;喷嘴距瓶口应在20毫米左右,在瓶口的正上方中间位置
2.2.3 击泡器喷嘴直径应在0.3~0.45毫米,视觉检查击泡水柱应无水毛刺现象
2.2.4击泡并压盖后,瓶子倾斜时瓶颈处无粗气泡,使瓶颈空气低于质量控制标准
2.2.5星轮与导轨之间的间距:瓶身与导轨之间的间距≤2mm,保证击沫效果和压盖效果
2.3 CO2纯度≥99.95%
2.3.1 灌装过程中还要对卸压条、下酒口、分酒伞的破伞位置等细节问题进行调整。2.3.2 本公司对2.3(包装部分)进行整改调整后,总氧明显下降。调整前指标见表1; 调整后指标见表2;
啤酒生产中溶解氧的控制
交 ̄1.;0斑4 申通集团9 6fo卜IE 拓璞∞2 税浸膏 (液态、超临界) 玉门拓璞科技开发有限责任公司出品 ・ 39 ・ 管路预先装满水,用CO 将管道中的水排出后再 顶酒,过滤结束使用脱氧水或CO 将酒液顶出。 4)清酒进入清酒罐的流速不宜太高,如果清 酒呈喷射状态,溶解氧会大幅提高。清酒罐备压 0.8MPa,过滤机出口压力保持在稳定的范围,保 持酒液流速的平稳。 5)酒液开罐后要求在两天内出完,酒液保存 过程中必须使用CO:保压。酒头酒尾或供包装的 残留酒液,须贮存于专用罐处理后重新加入高泡 酒中发酵。 2灌装部分的溶解氧控制 灌装过程的溶解氧控制主要是酒机灌装部 分,与瓶颈空气控制息息相关,瓶颈空气要求小于 lmL,主要控制以下几个方面: 2.1真空度 目前多数啤酒企业使用水环式真空泵,以水 为密封,真空度的范围直接影响瓶内空气的去除, 一般应控制在0.09~0.08MPa。 2.2高压击泡 判断击泡效果的标准是:均匀细密的泡沫完 全充满瓶颈空间并刚涌出瓶口为佳。 1)击泡介质一般采用80—85℃的热水,可以
(上接第37页) 溶人酸性溶液后,再用稀释水顶出,检测稀释水的 pH值,当达正常范围时,再进行清酒过滤。这样 可以减少铁离子溶人酒液之中。 7稀释水的铁离子控制 稀释水采用反渗透等处理过的软水进行二氧 化碳洗涤脱氧制得。应定期对稀释水取样进行铁 离子检验。并且要对反渗透系统定期进行反冲 洗,间歇生产时保持反渗透机、脱氧塔及附属管道 内无残留水。纯化二氧化碳气体的洗涤水,最好 用铁离子含量低的水。 8蒸汽管道的铁离子 蒸汽管道停产后应及时将冷凝水排尽。我们 对蒸汽管道是否排尽残水,取样进行铁离子含量 检测,数据如(表3)。 表3停产再生产时蒸汽管道排污处水样铁离子含量 刚开始 蒸汽管道停产 蒸汽管道停产 取水样 排尽残水 未排残水 铁离子含量 0.09 2.65 (mg/L) 有效避免水本身带来的氧,同时保证水的无菌。 2)击泡的目的是为了将瓶颈处的空气排出,当 击泡不足时,瓶颈仍残留较多空气,击泡过度时, 泡沫大量涌出瓶1:3,不仅增加了酒损,而且使得瓶 颈处泡沫变大,反而增大瓶颈空气。喷射压力控制 在1.0~2.OMPa,流量0.05~0.1mL,击泡孔径为 0.2mm,从瓶的中心垂直进入,不飘散不呈雾状。 击泡要与酒机的速度相适应,酒机速度越高,击泡 时间越短,喷射压力要求越高;同时也与酒液的 CO 含量有关,CO 含量一般要求在0.50%~0.58% (m/m),这样保证激泡时能有较好的泡沫出现。 2.3酒槽的备压 酒槽的备压气体使用CO ,纯度达到要求,酒 槽压力控制在0.25~0.4MPa,使酒液在输送和灌 装过程中压力稳定,不会由于压力变化导致酒液 中CO。溢出,溶解氧增加。 2.4设备的完好性 灌装机的酒阀、定中罩,酒阀的控制件和整个 系统的密封性对啤酒溶解氧有很大的影响,主要是 酒机和压盖部分。对设备要定期维护,对跑冒滴漏 要引起足够重视。瓶质的稳定和封盖的气密性,是 抽真空效果的保证,也是避免出现漏气酒的前提。
影响灌装过程中啤酒溶解氧的因素及改进措施
・ 24 ・ 申通集团SU卜I lE 拓璞C 花漫膏 (液态、超}IS界) 玉门拓璞科技开发有限责任公司出品
时间内处理。
2听装酒灌装时CO 喷吹对啤酒溶解氧的影响
听装酒溶解氧的控制以灌酒及封罐前后用
CO 喷吹为主。吹CO:点为:
1)机头空罐人口,使空罐填充一定量的CO。,
减少酒液与空气接触;
2)接近封盖机人口处,减少罐空的空气含量
及降低罐带人封盖机的空气;
3)封盖机封盖底部,可使封盖机内形成低氧
环境,并在封盖时带人高纯度的CO:,以降低罐空
气含量。控制啤酒溶解氧增幅在0.02~0.04mg/L。
检测了6万罐线以56000罐//J、时转速,清酒
溶解氧为O.041mg/L,四个酒阀的末杀菌酒的平均
溶解氧(表4)。
表4灌装后啤酒溶解氧
酒阀 11# 12# 13# 14#
平均溶解氧(mg/L) 0.078 0.066 0.073 0.071
从(表4)可见,灌装后啤酒溶解氧有0.025
O.037mg/L的升幅。虽然升幅在可控范围内,但存
在一定的差异性及下降空间。
对检测的四个酒阀拆开检查气密性、胶圈质
量、机构运行状态,均无发现问题,最后在调整
CO 喷吹方式方法上做试验。
试验发现,增加入机头前空罐的CO 喷吹次
数,即在人罐星轮的罐进口及中部各对一点CO:
喷次,可有效降低啤酒中的溶解氧。清酒溶解氧
为43mg/L,检测灌装酒氧含量如(表5)。
表5入罐星轮加CO:喷吹点后啤酒溶解氧
酒阀 11# 12# 13# 14#
试验前 0.079 0.073 0.070 0.081
加1点CO 喷吹 0.056 O.O53 O.O53 O.O57
加2点CO 喷吹 0.050 0.048 0.047 0.049
从(表5)中可见:
1)随着机头人罐星轮CO 喷吹点的增加,啤
酒溶解氧有明显的下降。
2)通过增加2点CO:喷吹,啤酒溶解氧增幅可
控制在O.O05mg/L的较理想水平。