
刀库安装调整
9将主轴箱下移到刀库夹臂以下50mm后将分体刀柄的锥柄部分装入主
轴孔内并拉紧,再将主轴箱上升到Z向最高点后在刀库夹臂内装入分体
刀柄的另一部分。
10将主轴箱下移,使主轴端部与刀库夹臂工装端面间距约为2mm如图所
示。
注意此时主轴的方位应为主轴的定向位。
11调整刀库支架在Y和X向的位置,同时用分体刀柄的中间轴检验分体
刀柄的上下两体的中心是否重合(中间轴是否顺利通过),上下两体中
心重合则换刀臂与主轴的换刀点重合调整完毕。
12换刀点的调整
Z向返回参考点后下移主轴箱到刀库夹臂Z向换刀点的上方使分体刀柄
的上体锥柄部与刀卡上分体刀柄的下体之间的间隙为之间。
(用塞尺测量)记录此处的机械座标值,并设定此值为主轴抓刀/松刀
点座标。
将主轴箱上升100mm处记录此处的机械座标值,并设定此值
标记处
数更改文
件号
签
字
日期标
记
处
数
更改文件
号
签
字
日期标
记
处
数
更改文
件号
签字日期标
记
处
数
更改文
件号
签字日期
济南白马永诚
机械制造有限公
司装配工艺卡片(续)
产品型
号
VMC系列
零件图
号
00
工作项
目
刀库安装调整共页第8页。
数控机床安装和调试的步骤

数控机床安装和调试的步骤以数控机床安装和调试的步骤为标题,写一篇文章。
一、安装前的准备工作在进行数控机床的安装和调试之前,需要做好一些准备工作,以确保安装过程的顺利进行。
首先,需要对安装场地进行评估和准备,确保场地平整、稳固,并具备良好的通风条件。
其次,要检查机床所需的电源、气源等设备是否满足要求,并进行必要的改造和安装。
最后,需要准备好安装所需的工具和设备,包括吊装设备、测量工具等。
二、机床的安装1. 安装基础:根据机床的尺寸和重量,选择合适的基础方式,如地脚螺栓固定、水泥基础等。
在安装基础过程中,要确保基础的平整度和稳固性。
2. 安装主体:根据机床的结构和要求,进行主体部分的安装。
首先安装床身和立柱,然后安装工作台和滑台等。
在安装过程中,要注意各个部件之间的配合和对中,确保机床的精度和稳定性。
3. 安装附件:根据机床的功能和要求,安装相应的附件,如刀库、液压系统等。
在安装附件过程中,要严格按照相关的安装说明进行操作,确保附件的正确安装和连接。
三、机床的调试1. 电气调试:进行机床的电气连接和调试。
首先,检查机床的电源连接是否正确,是否符合电气图纸的要求。
然后,进行电气系统的调试,包括各个电气元件的连接和功能测试,以及电气系统的保护和安全装置的调试。
2. 机械调试:进行机床的机械部分的调试。
首先,检查机床各个运动部件的润滑和传动装置的工作情况。
然后,进行机床的手动操作和自动循环运行,测试各个运动部件的精度和稳定性。
同时,进行机床的各项功能测试,如刀具换位、自动送料等。
3. 数控系统调试:进行数控系统的连接和调试。
首先,检查数控系统的连接和通信是否正常。
然后,进行数控系统的参数设置和功能测试,包括各轴的运动范围、速度和加减速度的设置,以及程序的编辑和运行等。
四、安全检查和验收在机床安装和调试完成后,还需要进行安全检查和验收。
首先,对机床的各项安全装置进行检查和测试,确保其正常工作。
然后,对机床的各项功能和性能进行全面测试,包括精度、重复定位精度、加工质量等。
数控设备的安装调试及验收步骤
数控设备的安装调试及验收步骤数控设备的安装、调试和验收是设备前期管理的重要环节。
当机床运到后,首先要进行安装、调试、并进行试运行,精度验收合格后才能交付使用。
多数数控机床都是分解为部件装箱运输,到位后再进行组装和重新调试。
一、数控设备的安装一般数控设备的安装可按以下步骤进行。
1. 开箱核查数控设备到位后,设备管理部门要及时组织设备管理人员、设备安装人员、以及各采购员等开箱检查,如果是进口设备,还须有进口商务代理海关商检人员等。
检验的主要内容是:1)装箱单;2)校对应有的随机操作、维修说明书、图样资料、合格证等技术文件;3)按合同规定,对照装箱单清点附件、备件、工具的数量、规格及完好状况;4)检查主机、数控柜、操作台等有无明显碰撞损伤、变形、受潮、锈蚀等,并填写“设备开箱验收登记卡”存档。
开箱验收如果发现货物损坏或遗漏,应及时与有关部门或外商联系解决。
尤其是进口设备,应注意索赔期限。
2. 安装前的准备工作认真阅读理解设备安装方面资料,了解生产厂家对机床基础的具体要求和组装要求,做好安装前的准备工作。
3. 部件组装机床组装前要把导轨和各滑动面、接触面的防绣涂料清洗干净,把机床各部件,如数控柜、电气柜、立柱、刀库、机械手等组装成整机。
组装时必须使用原来的定位销、定位块等定位元件,以便保证调整精度。
4. 油管、气管的连接根据机床说明书中的电气接线图和气、液压管路图,将有关电缆和管道按标记一一对号接好。
连接时特别要注意可靠的接触及密封,否则试机时,漏油、漏水,给试机带来麻烦。
油管、气管连接中要特别防止异物从接口中进入管路,造成整个液压、气压系统故障。
电缆和管路连接完毕后,做好各管线的固定,安装防护罩壳,保证整齐的外观。
5. 数控系统的连接1)外部电缆的连接主要指数控装置与MDI/CRT单元、强电控制柜、机床操作面板、进给伺服电动机和主轴电动机动力线、反馈信号线的连接等,这些连接必须符合随机提供的连接手册的规定。
加工中心刀库位置错误报警怎么办
加工中心刀库的自动换刀,实现了加工过程的完成自动化,只需要工件装夹完成,就可以加工完成成品。
刀库使用,提高了生产效率。
但作为在生产作业里频繁运动,所以故障率出现也会较高。
如刀库位置错误问题,除了第一时间反应按归零键,但还是不会回零要怎么办呢?加工中心刀库位置错误要怎么办?除了利用机床的报警信息和自诊断功能。
可以从下面几方面逐一对机床圆盘式刀库问题的检查:1、检查连接电机轴及蜗杠联轴器松动情况,紧固联轴器上的螺钉,还有就是刀杯的气缸气压不够,可以调试气缸上的调节阀。
2、气缸内部是否有问题,是否是电磁阀有损坏。
3、使用刀具是否超重,一般刀具质量不得超过规定值。
4、刀位编码用组合行程开关,接触开关等元件损坏,接触不好或灵敏度降低,这种情况必须更换损坏元件。
5、换刀时主轴箱没有回到换刀点或换刀点发生漂移,解决方法,重新操作主轴箱运动,使其架到换刀点位置并重新设置换刀点。
除了上述检查,问题尚得不到解决,此时最好专业的维修人员来检查,进一步排查问题。
扩展资料:加工中心刀库分类和用途:刀库系统是加工中心自动化加工过程中需储刀和换刀的一种装置,主要由刀库和换刀机构构成。
刀库主要提供储刀位置,并能依程式控制正确选择刀具加以定位,以进行刀具交换。
换刀机构则是执行刀具交换的动作。
刀库和换刀机构必须同时存在。
二者相辅相成,缺一不可。
根据刀库的容量、外形。
和取刀方式可以慨分为以下几种:一、斗笠式刀库1、斗笠式刀库简述:斗笠式刀库是数控加工中心最常见的一种刀库,其刀库形状像个大斗笠而得名。
一般储刀的数量不能太多,8-24把最好,具有体积小,安装方便,故障率少等特点,所以在立式加工中心应用比较常见。
但换刀需要的时间4S-6S左右。
2、斗笠式刀库换刀过程:斗笠式刀库在换刀时整个刀库向主轴平行移动,首先取下主轴上面原有的刀具,当主轴上面的刀具进入刀库卡槽时,主轴向上移动脱离刀库,然后刀库转动,目标刀具对准主轴正下方,主轴下移,使刀具进入主轴锥孔内,刀具加紧后,刀库退回,完成整个换刀过程。
刀库、机械手常见故障及排除方法表4—11
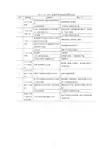
调节锁刀弹簧上的螺钉,使其最大载荷不超过额定值
6
刀具从机械手中脱落
机械手卡紧销损坏或没有弹出来
更换卡紧销或弹簧
6
刀具从机械手中脱落
换刀时主轴箱没有回到换刀点或换刀点发生漂移
重新操作主轴箱运动,使其回到换刀点位置,并重新设定换刀点
机械手抓刀时没有到位,就开始拔刀
调整机械手手臂,使手臂爪抓紧刀柄后再拔刀
表4—11刀库、机械手常见故障及排除方法
序号
故障现象
故障原因
排除方法
1
刀库不能旋转
联接电动机轴与蜗杆轴的联轴器松动
紧固联轴器上的螺钉
刀具重量超重
刀具重量不得超过规定值
2
刀套不能夹紧刀具
刀套上的调整螺钉松动或弹簧太松,造成卡紧力不足
顺时针旋转刀套两端的调节螺母,压紧弹簧,顶紧卡紧销
刀具超重
刀具重量不得超过规定值
3
刀套上不到位
装置调整不当或加工误差过大而造成拨叉位置不正确
调整好装置,提高加工精度
限位开关安装不正确或调整不当造成反馈信号错误
重新调整安装限位开关
4
刀具不能夹紧
气压不足
调整气压在额定范围内
增压漏气
关紧增压
刀具卡紧液压缸漏油
更换密封装置,卡紧液压缸不漏
刀具松卡弹簧上的螺母松动
旋紧螺母
5
刀具夹紧后不能松开
刀具重量超重
刀具重量不得超过规定值ห้องสมุดไป่ตู้
7
机械手换刀速度过快或过慢
气压太高或节流闪阀开口过大
保证气泵的压力和流量,旋转节流阀到换刀速度合适
数控机床安装与调试

数控机床安装与调试数控机床的安装与调试是使机床恢复和达到出厂时的各项性能指标的重要环节。
数控机床的安装与调试的优劣直接影响到机床的性能。
一、数控机床的安装;数控机床的安装一般包括基础施工、机床柴箱、吊装就位、连接组装以及试车调试等工作。
数控机床安装时应严格按产品说明书的要求进行。
小型机床的安装可以整体进行,所以比较简单。
大、中型机床由于运输时分解为几个部分,安装时需要重新组装和调整,因而工作复杂得多。
现将机床的安装过程分别予以介绍。
1.基础施工及机床就位;机床安装之前就应先按机床厂提供的机床基础图打好机床地基。
机床的位置和地基对于机床精度的保持和安全稳定地运行具有重要意义。
机床的位置应远离振源,避免阳光照射,放置在干燥的地方。
若机床附近有振源,在地基四周必须设置防振沟。
安装地脚螺栓的位置做出预留孔。
机床拆箱后先取出随机技术文件和装箱单,按装箱单清点各包装箱内的零部件、附件等资料是否齐全,然后仔细阅读机床说明书,并按说明书的要求进行安装,在地基上放多块用于调整机床水平的垫铁,再把机床的基础件(或小型整机)吊装就位在地基上。
同时把地脚螺栓按要求安放在预留孔内。
2.机床连接组装;机床连接组装是指将各分散的机床部件重新组装成整机的过程。
如主床身与加长床身的连接,立柱、数控柜和电气柜安装在床身上,刀库机械手安装在立柱上等等。
机床连接组装前,先清除连接面和导轨运动面上的防锈涂料,清洗各部件的外表面,再把清洗后的部件连接组装成整机。
部件连接定位要使用随机所带的定位销、定位块,使各部件恢复到拆卸前的位置状态,以利于进一步的精度调整。
3.试车调整机床试车调整包括机床通电试运转的粗调机床的主要几何精度。
机床安装就位后可通电试车运转,目的是考核机床安装是否稳固,各传动、操纵、控制、润滑、液压、气动等系统是否正常灵敏可靠。
通电试车前,应按机床说明书要求给机床加注规定的润滑油液和油脂,清洗液压油箱和过滤器,加注规定标号的液压油,接通气动系统的输入气源。
刀库及换刀装置故障诊断与维修
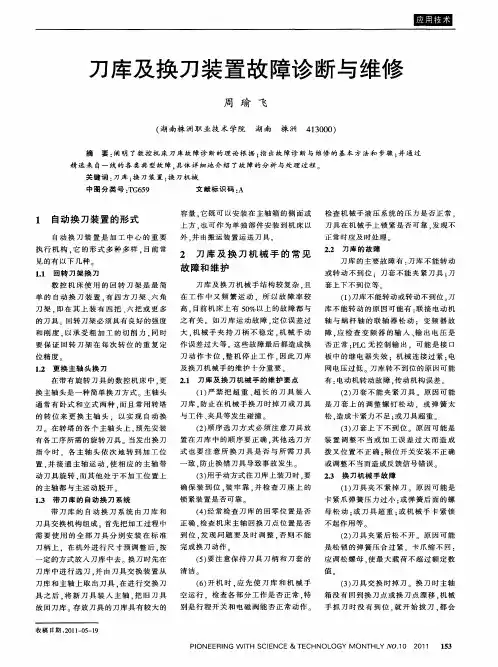
确 保 装 到 位 . 牢 靠 . 检 查 刀 座 上 的 装 并 锁 紧装 置是 否可 靠 ( ) 常检 查 刀 库 的 回零 位 置 是 否 4经 正确 . 查 机床 主 轴 回换 刀 点 位置 是 否 检
到 位 . 现 问 题 要 及 时 调 整 . 则 不 能 发 否
卡 紧爪 弹簧压 力 过 小 : 弹 簧后 面 的螺 或 母 松 动 : 刀 具 超 重 : 机 械 手 卡 紧锁 或 或
否 正 常 :L 无 控 制 输 出 . 可 能 是 接 口 PC
数 控 机 床 使 用 的 回转 刀 架 是 最 简 单 的 自动 换 刀 装 置 。 四方 刀 架 、 角 有 六 刀 架 , 在 其 上 装 有 四把 、 把 或 更 多 即 六
的 刀 具 回 转 刀 架 必 须 具 有 良好 的 强 度
刀库及 换 刀装 置故 障诊 断与维修
周 瑜 飞
( 南株 洲 职业技 术学 院 湖 南 株 洲 湖
摘
4 30 ) 1 0 0
要 : 明 了数 控 机床 刀库故 障诊 断的 理论 根 据 ; 出故 障诊 断与 维修 的基 本 方 法和 步骤 ; 通过 阐 指 并
精 选来 自一 线 的各类 典 型故 障 。 具体 详 细地介 绍 了故 障 的分析 与 处理过 程 。
板 中的 继 电器 失效 :机械 连 接过 紧 ; 电
网电压 过低 刀库 转不 到位 的原 因可 能
有: 电动机 转 动故 障 , 传动 机构 误差 。 () 2 刀套 不 能夹 紧刀 具 。原 因可 能 是 刀套 上 的调 整 螺钉 松 动 .或 弹 簧 太 松 . 成 卡紧 力不 足 : 刀具超 重 。 造 或
关键 词 : 库 ; 刀装 置 ; 刀机械 刀 换 换 中 图 分 类 号 :G 5 T 69 文 献标 识码 : A
第一章机床的安装调试和维护
8、刀库不能往前换刀
气压过低;气阀损坏
检查、调整气源压力;换气阀;
第二章 机床的安装、调试和维护
二、数控机床的调试:
数控机床的调试包括:几何精度和加工精度的调整以及机床功能调试 1、机床精度调整 机床的几何精度一般在出厂前已经经过了调试和检验,特别是对于小 型机床,由于运输和安装过程中不需要进行部件的拆装,因此只要在安装 机床时能够保证床身的水平,机床的几何精度一般都能保证。床身的水平 可以通过调整垫铁和地脚螺栓来调整。 对于大、中型机床,由于要进行部件的拆装,因此在安装时不但要保 证床身的水平外,还要注意在组装部件时要保证组装的精度,才能保证机 床的几何精度。 2、机床功能调试: 调试前,先检查数控系统的参数和PLC的参数是否与随机手册中的参数 一致。然后试验各主要操作功能、安全措施、运行行程以及常用指令执行 情况等,如手动操作方式、点动方式、编辑方式(EDIT)、数据的输入方 式(MDI)、自动运行方式、软硬限位以及主轴挂档指令和各级转速指令是 否正确。最后检查机床辅助功能及附件的工作情况,如照明、冷却防护罩
0.01/300
14
主轴轴线和Y轴的垂直度
0.015/300
0.011/300
00上为0.012/300
a) 0.015 b) 0.01/300
第二章 机床的安装、调试和维 护
序号 16 检验项目 工作台面和X轴的平行度 允许误差
0.030
实际误差
第二章 机床的安装、调试和维护
数控功能:
(1)指令功能——指令的功能实现及准确性。
(2)操作功能——检验回原点、执行程序、进给倍率、急停等功能的准确性。 (3)CRT显示功能——检验位置、程序、各种菜单显示功能。
第二章 机床的安装、调试和维护
圣杰斗笠式刀库安全操作及保养规程
圣杰斗笠式刀库安全操作及保养规程1. 前言刀具是生产过程中不可缺少的工具,刀库作为存放大批不同刀具的设备之一,在机械加工行业中起到了不可或缺的作用。
在使用过程中,必须严格遵守操作规程和安全规定,以确保生产、人员安全和刀具使用寿命的延长。
本文档旨在介绍圣杰斗笠式刀库的安全操作和保养规程,帮助用户正确操作刀库,减少事故的发生,延长刀具的使用寿命。
2. 安全操作规程2.1 刀库安装和使用1.刀库应安装在干燥、通风良好、平整坚实的地面上,并确保四个脚垫有垫脚垫或调节垫,以保证刀库水平和稳定。
2.刀库的插电应该先拔插头,唯有完成所有操作之后方可插电操作。
3.切勿在夜间独自进行操作。
2.2 刀具的存储1.将刀具按规格、形状和尺寸分别储存在刀库的不同位置内,并保持分类标识清晰。
2.标识不起或已损坏,应立即更换新标识。
2.3 刀具的更换1.更换刀具前,应确认操作空间周围没有人员,掌握切换工具的正确流程和方法。
2.拆卸、更换刀具前必须检查刀具的状态、尺寸、数量、匹配性和装配方法等。
3.拆卸刀具完毕后,必须彻底清除滑轨上的碎屑、尘土和油污。
4.更换刀具后,要先停止刀库的运转,再将门关闭,开机检测刀具安装和磨损情况。
2.4 刀库的维护1.刀库每天、每班次要清理、检查刀库外观和控制面板状态,避免因灰尘沉积和机械震动影响使用效果。
2.年度维护:每年进行一次大型检修和清洁,清洁装置防止腐蚀和老化。
3. 刀具的保养规程3.1 刃口的保养1.使用高品质套餐,并保持刃口、刀柄表面清洁。
2.应避免刃口、刀柄空转或磨损过早。
3.对于存放时间过长或未使用的刀具,需要进行轻微的抛光处理。
3.2 刀柄的保养1.刀柄和刀柄夹头的松动情况需要经常进行检查。
2.在切插/拧入刀柄夹头时保持轻微,避免损坏刀柄,和刀柄夹头的轴承或弹簧等配件。
3.3 结语刀具是加工行业生产过程中的重要工具,刀库是刀具储存的核心设备,它直接影响生产效率和质量,稍有不慎,就会带来重大的安全隐患和损失。
哈斯移动刀库主轴角度设定
如何在不带拨指示器的情况下将主轴狗与 X 轴平行对 齐:
1. 按 [ORIENT SPINDLE]。按 [EMERGENCY STOP]。
2. 按[SETTING]。-套装 OFF设置164 到90。 3. 按 [PARAMETER/DIAGNOSTIC]。转到(G)
参数212. 4. 增加参数的值 257 增量,直到主轴狗在推后
4
在主轴或口袋中没有刀具的情况下操作刀具更换。
推 [FEED HOLD] 当刀具更换器臂位于主轴处时。确 保主轴狗 [1] 与换刀臂上的键 [2] 对齐。
注意: 进行微调 参数 257推 [CYCLE START] 完
成工具更改。增加或减少 参数 257 增量为 10,直到主 轴狗对齐。 根据需要重复此操作。
Page 1 of 7 pages
Side-Mount Tool Changer - Set Parameter 257 - Spindle Orientation Offset - CHC
CHC - 侧安装式换刀器 - 设置参数 257 - 主轴方向偏移
Page 2 of 7 pages
Side-Mount Tool Changer - Set Paramet Offset - CHC
注意: 如果主轴的主轴狗 [2] 长于另一个,请确保
它远离双臂。注意:长主轴狗 [2] 底部有一个孔。 按 [POSIT]。 选择 无 功 选项卡,然后选择 原始数据选项卡。
2
转动主轴狗与你的手,直到值 主轴 POS 接近 0,而不是 负数。将刀具和主轴狗与双臂上的插槽对齐。 进入刀库恢复模式。 推 [ATC FWD] 直到 CL/UNCL 的 ARM 具有 1. 转动主轴狗 [1],直到主轴狗碰到肩部 [2]。 记录中显示的数字 主轴 POS。 转动,直到主轴狗碰到另一个肩膀。 记录中显示的数字 主轴 POS。
ug刀模板及刀库的设定方法
ug刀模板及刀库的设定方法;1 启动ug2 打开ug安装目录下的\NX 7.5\MACH\ resource\template_part\metric\“mill_contour.prt”文件:3按Ctrl+Alt+M进入加工界面,把不需要的加工方法删除,留下需要的,然后开始建立自己的刀具和刀具参数的设定等。
4 设定ok后将文件另存到以上目录中,新建一个文件名如:sjj.pat5在ug安装目录下打开cam_general.opt文件,(如:\Program Files\UGS\NX 7.5\MACH\resource\template_set\cam_general.opt)在文件的第二段任意复制一部分然后粘贴,再改为上一步保存的文件名,如:${UGII_CAM_TEMPLATE_PART_METRIC_DIR}sjj.prt6 保存文件,重起ug.模板建立完成;根据经验可知,在Unigraphics NX中,用腔铣、平面铣和固定轴铣等三种操作即可完成产品的加工。
下文就详细讲解如何利用模板将不用的操作类型滤掉,并且优化操作面板的布局和参数值。
1.建立模板文件新建一个*.prt文件保存至“NX安装目录machresourcetemplate_ partmetric”下。
文件最好起一个易于识别的名称。
实际上,这个文件就是将要用到的模板。
本例中,取文件名为“chensisheng.prt”。
打开文件,进入编程模块。
用对话框中的图标建立起face-milling、cavity-mill和fixed-contour三个操作.选中这三个操作,点击右键选中弹出菜单中的“object-template setting”(对象)项,然后将“templat e setting”(模板设置)对话框中的两个选项选中.保存文件。
此时,模板文件已初步建立成功,接下来进行进一步设置.使用者也可以在Unigraphics NX自带模板文件上直接编辑,但建议不要那样做.2.对操作布局进行优化设置这是很有意义的一步。