
船体结构的焊接工艺
Abstrቤተ መጻሕፍቲ ባይዱct
Hull welding process design complex, affect the quality of hull welding process parameters is various, belongs to a kind of typical welding structure. During the welding process of welding defects and could cause all kinds of potential safety problems, is essential to the enterprise and the development of the society. At present, most of the welding workers only by manual refer to the related standard, and access to corporate history data, combined with their own experience to complete welding process design, technological design is difficult to improve efficiency. In addition, because of the different staff ability, experience, work habits, the sense of responsibility, the welding procedure specification standardization degree is low, which affects the welding work. In order to realize the rapidness, design of intellectualized welding process, it is necessary to improve the efficiency of welding process design. In view of the hull structure of welding technology, this paper mainly analyzes the following aspects, it is introduced the hull structure, appeared in the process of welding deformation and defect, and expounds the measures; The second is the welding technical overview; Three is to improve the welding efficiency and improve the performance of the welded joint of the instrument; Four is a typical hull welding process.
Keywords: Welding process, Welding joints,hull
窗体底端
前言
焊接工艺对船舶建造有着重要意义,对焊接工艺投入精力去研究是造船业必须要面对的现实,我国造船业对焊接工艺的使用虽然日渐成熟,但在,与国外造船业发达的国家相比,先进工艺的研究上还有差距。
近十年来,我们船舶工业进入了高速发展期,船舶焊接工艺也取得了较大进步,焊接工艺在船舶制造业中的应用得到广泛普及,伴随的是焊接材料、焊接设备及焊接方法的不断更新优化。我国一些大型船厂采用了一些新的焊接工艺,比如焊接自动化、单面焊双面成型,焊接效率得以提高。在船台或船坞进行大合拢时,在保证焊接质量的前提下,缩短了船台和船坞周期,一些平直对焊缝也使用了CO2气电垂直自动焊工艺。随着焊接工艺的进步,焊接设备也与时俱进。国外很多船厂都使用CO2气保焊机,因为这种设备可以降低焊材的用量,人工成本也有所减少,对提高焊接效率、焊接工艺有着深远影响。船舶工业中焊接工艺的不断发展,对焊接的要求也更高。
2016届毕业生毕业论文
题目:船体结构的焊接工艺
院(系)别
专业
班级
学号
姓名
指导教师
二○一六年六月
摘要
船体焊接工艺设计复杂,影响船体焊接质量工艺参数繁多,属于一种典型的焊接结构。焊接过程中引起的各种焊接缺陷及其可能引发的各种潜在安全问题,对企业和社会的发展至关重要。目前,大多数焊接工作人员只能通过手工查阅相关标准,以及查阅企业历史资料,结合自身经验完成焊接工艺设计,工艺设计效率难以提高。另外,由于不同的工作人员的能力、经验、工作习惯、责任心存在差异,使得焊接工艺规程标准化程度低,从而影响施焊工作开展。为了实现快速化、智能化焊接工艺设计,有必要提高焊接工艺设计的效率。本文针对船体结构的焊接工艺,主要以以下几个方面展开分析,一是介绍了船体的结构,焊接过程中出现的变形及缺陷,并阐述了解决措施;二是船舶焊接技术概述;三是提高焊接效率及改善焊接接头的性能的手段;四是典型船体的焊接工艺。
世界造船的趋势向着大型化、多样化、高档化发展。我国船舶工业凭借低成本的优势,积极开拓国际市场,造船产量逐年提高,但是由于生产效率提高缓慢,以及国际竞争的加剧,低成本优势已不断减弱。因此如何快速响应市场变化,应用先进的制造技术,提高企业的国际竞争力,已经成为我国船舶建造企业迫切需要解决的问题。
焊接作为船舶建造的主要施工技术,广泛应用于船舶结构的制作和安装之中。焊接设备的先进与否,很大程度制约着船舶建造周期、建造能力。同时,焊接质量和效率也影响着船舶制造的质量、周期和成本。因此,高效优质的船舶焊接技术是实现我国船舶工业转型升级的重要影响因素,也是提高我国船企国际竞争力的重要因素。所以,有必要全面审视高效焊接技术的现状和存在的问题。高效焊接方法是指与常规药皮焊接手工电弧焊相比熔敷效率高、焊接速度快、操作方便且易于自动化的焊接工艺方法。高效焊接工艺方法的特点是生产效率高、焊接质量好、节约能源和材料。各种不同的高效焊接工艺方法各具特色。现在先进焊接设备应具有的特征是:高效、自动化程度高、低能耗、低污染。目前造船业采用的一些焊机在不同程度上具备了这些特征,这些焊机辅以各种辅机具和焊材,实现了自动化和高效化,加快了造船速度。面对新的机遇和挑战,对船舶高效焊接工艺进行综合分析研究是有着重要意义。
船舶焊接技术简介

c)上述立角焊缝完成后,按图 (b)所示的顺序与方向,由双 数焊工对称焊接1⑴─2⑵─3⑶─4⑷…区内的纵桁、肋板 与底板间的平角焊缝。但位于分段合拢边的角焊缝端部 应留出200mm的长度暂时不焊,待船台合拢时再焊,如 3中图(c)所示。
埋弧焊电流、电压、焊速对焊缝形状的影响: a)焊接电流对焊缝的影响
熔深
焊缝宽度
焊
缝 尺
余高
寸
焊接电流 I/A
b) 电弧电压对焊缝形态的影响
焊缝宽度
焊
缝 尺
熔深
寸
余高
焊接电压 U/V
c)焊接速度对焊缝形态的影响
焊缝宽度
焊
缝
尺
熔深
寸
余高 焊接速度 v
CO2气体保护焊 20世纪30年代美国学者发明惰性气体以来,惰性气体保护
4、在胎架或船台上装焊的板缝,当选用V形坡口时,开坡口 的一侧一般应位于有骨架的一面。带仰焊的板缝,可选 用不对称X形坡口或预先用手工焊打底的自动焊接头形式。 对坡口尺寸的选定应考虑尽量减小手工仰焊的工作量, 并为气刨、焊接的操作提供方便。
二、常见坡口形式及尺寸
现在以我们目前在建的85m驳船为例介绍一下常见的坡口形 式及尺寸。
焊接方法 板厚(mm) 焊接位置 示意图
埋弧焊 SAW
10~13 8~32
平焊
平焊+ 仰焊
手工焊 SMAW
8~32
横焊
立焊
备注 单道焊
多道焊 清根
多道焊 清根
多道焊 清根
多道焊 清根
船舶合拢方法
船舶合拢方法船舶合拢是船舶建造过程中的重要环节,它直接关系到船舶的结构强度和航行安全。
本文将详细介绍船舶合拢的方法,帮助读者了解这一工艺过程。
一、船舶合拢概述船舶合拢是指在船舶建造过程中,将分段建造的船体结构按照设计要求组装成一个完整的船体的过程。
船舶合拢分为水平合拢和垂直合拢两种方式,其中水平合拢是指船体分段在水平方向上的连接,垂直合拢则是指船体分段在垂直方向上的连接。
二、船舶合拢方法1.胶接合拢胶接合拢是一种利用胶粘剂将船体分段连接在一起的方法。
这种方法具有较高的施工效率,且连接强度较高。
胶接合拢分为干式胶接和湿式胶接两种:(1)干式胶接:在分段合拢前,先将胶粘剂涂抹在分段接缝处,然后将分段压紧,使胶粘剂固化,实现连接。
(2)湿式胶接:在分段合拢时,将胶粘剂注入分段接缝处,通过压力使胶粘剂渗透到接缝中,固化后实现连接。
2.焊接合拢焊接合拢是一种利用焊接技术将船体分段连接在一起的方法。
这种方法具有连接强度高、可靠性好等特点。
焊接合拢分为以下几种:(1)手工电弧焊接:采用手工电弧焊机进行焊接,适用于各种位置的焊接。
(2)气体保护焊接:采用气体保护焊机进行焊接,焊接质量好,焊缝成型美观。
(3)激光焊接:利用激光束进行焊接,焊接速度快,热影响区小,适用于高精度要求的焊接。
3.螺栓连接合拢螺栓连接合拢是指利用高强度螺栓将船体分段连接在一起的方法。
这种方法施工简便,适用于大型船舶的合拢。
螺栓连接合拢分为以下两种:(1)摩擦型螺栓连接:通过螺栓与分段之间的摩擦力实现连接,适用于对连接强度要求不高的场合。
(2)承压型螺栓连接:通过螺栓的拉伸力实现连接,连接强度较高,适用于对连接强度要求较高的场合。
三、总结船舶合拢方法的选择应根据船舶的类型、结构特点及施工条件等因素综合考虑。
船舶焊接方法1

教学目标: 1.主要介绍造船工业中常用的焊条 电弧焊(SMAW) 、埋弧焊自动 焊(SAW)及气体保护焊(GSAW) 等焊接方法. 2.对其它焊接方法作简要介绍。
第一节 焊条电弧焊 • 一、焊条电弧焊的原理及特点 • (一)焊条电弧焊的基本原理 • 焊条电弧焊(也称手工电弧 焊 )是利用手工操纵焊条进行焊 接的电弧焊方法。它利用电弧产 生的高温熔化焊条和焊件,使两 块分离的金属熔合在一起,从而 获得牢固的接头 ,其原理如图
• (二)焊条的型号 • 主要介绍常用的低碳钢和低合金钢焊条型号的编制方法。 • 1.低碳钢焊条型号的编制 (1) 型号的第一字母“E”表示焊条(electrode); (2)“E”后面的两位数字表示熔敷金属抗拉强度的最小 值,单位为MPa; (3) “E”后面的第三位数字表示焊条的焊接位置; (4) “E”后面的第三位和第四位数字组合时表示焊接药皮 类型及电流种类; (5) “E”后面的第五位有时附加“R”表示耐吸潮焊条; 附加“M” 表示耐吸潮和力学性能有特殊规定的焊 条;附加“-1”表示冲击韧性有特殊规定的焊条。
• • • • • • • • • •
• • • • •
(二)埋弧焊的特点及应用范围 1 .埋弧焊的主要优点: (1)焊接生产率高 (2)焊缝质量好 (3)焊接成本较低 (4)焊件变形小 (5)劳动条件好 2.埋弧焊的主要缺点: (1)难以在空间位置施焊 (2)由于埋弧焊所用焊剂的主要成分是SiO2、MnO等, 难以用于焊 接铝、钛等易氧化的金属及其合金。 (3)对焊件装配质量要求高 (4)不适合焊接薄板和短焊缝 3 .应用范围 总之,埋弧焊适用于低碳钢及合金结构钢中厚板水平长 焊缝的焊接
a)对接接头 b)角接接头 c) T形接头 d)搭接接头
浅析船体结构焊接变形及其预防措施
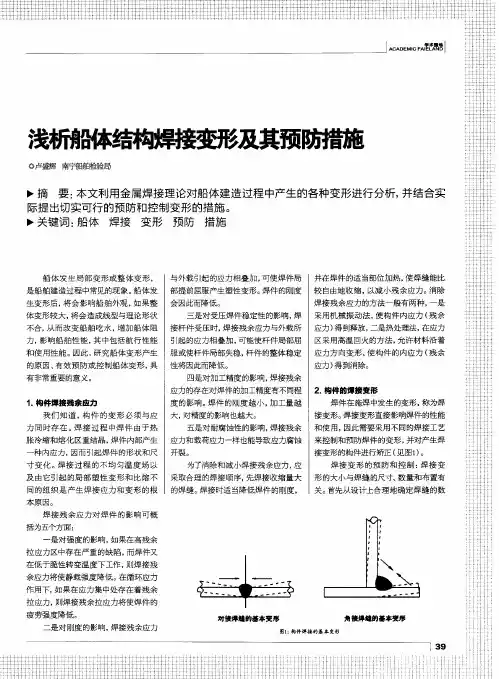
合理 , 则只产生纵向缩短和横向缩短 ,
起 弯 曲变形 。
措 施 。由于船 体 结 构 错 综 复 杂 , 类船 各 也 有昕 差异 , 是船 体 结 构 焊 接 工艺 , 但
(1 角接 焊 缝 端 部 必 须按 规 定 进 1)
当焊缝在结构中布置不对称时, 则会 引 型 的船 体 结 构 形式 不一 样 , 焊接 程 序 行加 强 。 其
的4 。 倍
(3 构件或者平面分段、 1) 立体 分
( ) 体 外板 、 1船 甲板 的 对 接 缝 , 段 , 利 用 手工 电弧 施 焊 时 , 尽量 提 当 在 应 错 开 板 缝 时 , 焊 横 向焊 缝 , 焊 纵 向 供 或创 造平 焊 的条 件 。 先 后 (4 若 全 焊 透 对 接 缝 因结 构 原 因 1)
在 工 艺 上 采 用 高 能 量 密 度 的焊 接 方 法
() 接层数 : 6焊 同样 一 道 焊 缝 , 如
( ) 段 或 总 段 的外 板 纵 向接 缝 7分
和小线能量 的工艺参量, 例如多层焊对 果 采 取单 层 焊接 时, 输入 的线 能 比采 取 以及 纵 向 构件 与外 板 的角 接 缝 , 两 端 其
(2 不 同 厚 度 的 构 件 对 接 时 , 1) 其
() 2 结构 刚 性 : 构 的刚 性 实际 上 可 概 括 为三 个 原 则 : 是 中 心原 则 , 结 一 或 厚 度 大 于 或 等 于 4 mm时 , 对 厚 板 的 应
就 是结构 的刚度 , 焊缝的纵向收缩和横 对 称 原 则 ; 是 先 多后 少原 则 ; 是 骨 边 缘 进 行 削 斜 , 二 三 其长 度 应 不小 于厚度 差
无法 进 行 封底 焊 时 , 经验 船 部 门同 意 ,
船舶焊接工艺

1.编制说明1.1 目的本工艺规定了船舶在建造过程中对有关焊工、焊接材料、焊接工艺和焊接程序以及焊接质量的要求。
保证该船按期完工。
1.2 船舶的主尺度总长:Loa=63.98m 垂线间长:Lbp=60.80m型宽:B=14.20m 型深:D=4.80m设计吃水:d=3.60m1.3 船体的基本结构及建造方法1.3.1 船体结构本船为钢质全电焊焊接结构。
结构形式为混合骨架式,泥舱区域的斜边舱为纵骨架式,机舱、艉舱、艏尖舱以及上层建筑均为横骨架式。
全船在FR3、FR19、FR23、FR39、FR56、FR73、FR90、FR94、FR103处设有船底至上甲板,贯通两舷的水密横舱壁。
甲板室共二层,依次是驾驶甲板和罗经甲板。
1.3.2 建造方法根据生产施工场地和起重能力,对该船拟采用内场加工,分段场地装配焊接,形成平面分段,在船台(船坞)上组装成立体分段。
上层建筑根据主船体的进度,制造成各层甲板室的立体分段,逐层进行船上安装。
2. 编制依据2.1 中国船级社CCS颁发的2009版《钢质海船入级规范》;2.2 中国船级社CCS 颁发的2009版《材料与焊接规范》;2.3《中国造船质量标准》(CB/T4000—2005);2.4《船舶钢焊缝射线照相和超声波检查规则》(CB/T3177-94);2.5《船舶钢焊缝射线照相工艺和质量分级》(CB/T3558—94);2.6《船体建造原则工艺》;2.7 本船设计有关要求。
3.所有焊接人员资格在建造的船舶上进行电焊的焊工应持有由CCS船级社或其他等效船级社签发的焊工资格证书,所持证书应在有效期限内。
焊工在船上的允许施工范围应在焊工合格证合格项目的覆盖范围内,不允许超范围焊接。
适用的工作范围规定如下:3.1 持有Ⅲ类焊工资格证书,合格项目为SⅢV10、SⅢH10和SⅢO10的焊工,可从事厚度>8mm的重要板结构的全位置焊接。
3.2 持有Ⅱ类焊工证书,合格项目为SⅡV10和SⅡH10的焊工,可从事厚度8~20mm的主要板结构的平、立焊和横焊。
船体分段装配工艺

船体分装配工艺一、适用范围适用于各种类型的船舶的分段建造。
二、工艺内容1、底部分段的装配底部分段一般是有双层底的船划分的,其内底板又可分为平直的,船底部向下折角,舭部向上折角以及阶梯等四种,由于底部分段的结构及钢材的厚度不同,其建造方法有正造和反造法两种。
1.1 双层底分段的反造法装配程序:以内底板制作胎架→内底板拼板→刨槽→焊接、局部矫正→划纵、横骨架线安装纵、横骨架→ (可采用分离装配法或混合装配法) 焊接→矫正构架变形→(修顺构架底部型线) →装外板→焊接→装焊吊环→划出分段中心线及检验肋骨线→检验与测量→脱胎吊出翻身焊接外板上结构的部分角焊缝,同时进行内底板封底焊→火工矫正→完工测量→焊缝密性试验及透视→分段完工1.1.1 双层底反造分段的胎架:因双层底的内底板是平的,没脊拱,也没有梁拱,所以胎架的顶是平面,但是要考虑焊接变形的影响,要作相应的反变形措施。
反造双层底分段在胎架上焊接后的横向变形往往是两舷向外翘曲,纵向亦有两头向上翘曲的变形,故需在胎架上作出相应的反变形措施。
a 、横向反变形计算:①当双层底半宽≤7500mm,双层底高度≤950mm时:Y=(2/1000~3/1000)*BX为至中心线任意距离式中:BXX=(2/1000~3/1000)*H②当双层底半宽>7500mm,双层底高度>950mm时:则XY值可取上式计算式计算所得数值0.8倍。
b、纵向反变形计算:①当分段长度L≤6m可不放反变形。
②当分段长度L=6~12m时则Y=(2/1000)*LX式中: L为至1/2L处的任意距离,Y为分段胎架放反变形值X③当分段长度L>12m时,则Y=(1.5/1000)* LX如果胎架上不作反变形措施,则要求严格遵守工艺堆积采用合理的焊接程序选择正确的焊接参数以减少分段的变形。
1.1.2 内底板定位:内底板在吊上胎架前可拼焊好,并经校平。
内底板吊上胎架后,将内底板的中心线与胎架中线对准,并摆准首端或尾端肋位后,则内底板可与电焊固定,搭焊固定时,不仅四周要搭焊,且在中间部位的中线和内部构架位置均作适当间隔距离焊固定。
船体构件焊接连接的种类主要有对接、角接、搭接、塞焊和
一:船体构件焊接连接的种类主要有对接、角接、搭接、塞焊和端接,相应的焊缝种类有对接焊缝、角焊缝、搭接焊缝、塞焊缝及端接焊缝等。
对接常用于两块钢板的拼接。
手工焊接在板厚大于5~6mm时需对被焊钢板边缘加开坡口,以保证在焊接时能焊透。
较薄的板材一般单面开坡口,对较厚的板材一般需双面开坡口,坡口角度一般在40度与60度之间。
坡口的截面形状有1 形、2 形、3形、4 形、双面2 形及单边1 形或2 形等。
角接常用于相互垂直或交叉构件之间的连接。
对有水密要求或构件受力大的部位需双面连续焊接,板材厚时要开坡口以保证焊透。
在一般构件上有双面链式间断焊、双面交错间断焊和一面间断一面连续焊等。
搭接和塞焊常用于修补强度要求不高部位的覆补及某些需要覆板加强的部位,方法是首先在原钢板上覆贴一块钢板(称覆板),将其四周焊妥,这种方法叫搭接,其牢度较差。
为增加牢度,在覆贴的钢板上,再开一些圆形或长圆形小孔,然后把覆贴钢板和原钢板在小孔处焊在一起并将小孔堆焊至与覆贴钢板平,这种方法叫塞焊. |端接仅用于薄板的连接,在船体结构中极少见.主要构件船体的主要支撑构件称为主要构件,如强肋骨、舷侧纵桁、强横梁、甲板纵桁、实肋板、船底桁材、舱壁桁材等。
次要构件一般是指板的扶强构件,如肋骨、纵骨、横梁、舱壁扶强材、组合肋板的骨材等。
二:船体结构的形式组成船体的基本结构形式是骨架和板材。
按骨架排列形式的不同可将船体结构分成横骨架式、纵骨架式和纵横混合骨架式三种结构形式。
1)横骨架式横骨架式船体结构是指在主船体中的横向构件排列密尺寸小,纵向构件排列的间距大尺寸也大,其结构简单、建造容易、横向强度和局部强度好,又因其肋骨和横梁尺寸较小,故舱容利用率较高且便于装卸。
横骨架式船舶的总纵强度主要由外板、底板、甲板板以及分布在其上的纵向构件来保证,在较长的船上则需加厚钢板来保证总纵强度,因此增加了船舶的自重,同时这种船舶横向刚性比纵向刚性大,所以横骨架式结构主要用于对总纵强度要求不高的沿海中小型船舶和内河船舶。
集装箱船焊接原则工艺
集装箱船焊接原则工艺一.焊接材料与方法选择要求1.焊接材料使用规格表:(表一)表一2.特殊区域和钢种的焊材选用以下焊接若采用手工焊,必须采用低氢型焊条;若采用CO2焊,则采用TWE-711或SF-71。
(1)A32、D32、A36、D36、E36、铸钢间焊接以及与其他钢种焊接。
(2)0.5L区舷侧列板与主甲板T型接头开坡口全熔透角焊。
(3)船台大合拢环形口板材及桁材的对接。
(4)艏柱与艉柱及艏部冰区加强外板的焊接。
(5)锚唇、锚机机座、锚闸的焊接。
(6)主机座的焊接以及与其连接构件的焊接。
(7)舱口围腹板与主甲板、舱口围腹板与面板的焊接。
(8)克林吊吊柱与基座、吊柱与主甲板的焊接。
(9)吊臂架、吊杆、舱盖液压装置、系缆桩、导缆孔等强受力件的焊接。
二.高效焊接应用范围高效焊接目标:全船焊接高效化率要达到80%,并继续在中合拢分段制造、大合拢阶段大力推行CO2气体保护焊,逐步取代普通手工焊及铁粉焊,以最大可能地提高焊接生产效率。
各种高效焊接工艺方法的比率分别为:⑴埋弧自动焊:6%;⑵CO2气体保护焊(包括垂直气电焊):60%⑶单面焊衬垫:6%;⑷铁粉焊(CJ501FeZ):8%1.气电焊a.舷侧旁板环形合拢口旁板环形合拢口的平直部分b.平直箱型纵壁合拢口和横舱壁(除槽型舱壁部分外)合拢口2.串联弧多丝埋弧自动焊(FCB)a.平台甲板,艏、艉楼甲板及壁板b.纵舱壁板、横舱壁上除槽型舱壁外的平直拼板c.上建围壁板、甲板拼接3.单丝埋弧焊a.内底、平直外底板拼接b.平行舯体舷侧旁板拼板c.舱口盖顶板拼接d.其他平直板材拼板4.CO2单面焊a.底部部位:有线型外板对接;内、外底板船台大合拢环向合拢口与纵向合拢口。
b.舷侧部位:旁板横接缝(中组立阶段);主甲板、二甲板、平台板船台横向合拢口、纵向合拢口(大合拢阶段),甲板非拼板对接c.上建部位:上建合拢口;d.槽型横舱壁板e.合拢口骨材对接5.CO2自动角焊a.纵骨与内底板;纵骨与无线型的外底板;扶强材与纵桁b.舷侧肋骨与纵壁、旁板;纵骨、横梁与主甲板、二甲板及平台板c.上建中扶强材与围壁板;横梁与甲板d.各类平直T型材6.CO2半自动焊/ 手工铁粉焊a.有线型角焊、长度和位置不适合作自动焊的对接焊缝、角焊缝,范围为各类舷侧纵骨、底部肋板、纵桁材、扶强材、肘板c.起重柱柱体7. CO2焊+埋弧焊开发应用1400TEU(A)底部船台、船坞大合拢口、舷侧分段总组。
船舶建造施工工艺
船舶建造施工工艺船舶建造是一个复杂而庞大的过程,其中施工工艺是确保船舶质量和安全性的关键。
本文将介绍船舶建造中的几个主要施工工艺。
一、船体制造工艺1. 钢板加工与焊接:船体的主要结构是由钢板构成的,因此钢板加工与焊接是船舶建造中的重要工艺。
首先,要对大型钢板进行切割、拼接和整形,以满足建造要求。
然后,采用焊接工艺将各个构件进行连接,确保船体的结构强度和密封性。
2. 船坞建设:船坞是进行船舶建造的核心场所。
船坞的建设包括深基坑开挖、浇筑船台地基、安装各项设备等工艺。
在船坞内,可以进行船舶的各项组装、安装和测试工作。
3. 涂装与防腐:为了保护船体免受水流、海洋生物和腐蚀物的侵蚀,涂装和防腐是必不可少的工艺。
通过刷涂底漆、中间漆和面漆,可以有效提高船体的耐用性和美观度。
二、舾装与设备安装工艺1. 电气与自动化系统安装:船舶的电气与自动化系统是保证船舶正常运行的重要组成部分。
在舾装阶段,需要安装电缆、开关、插座等电气设备,并进行布线和连接。
同时,还需要对自动化仪器、传感器等进行安装和调试。
2. 管道与通风系统安装:船舶的管道和通风系统包括给水管道、排水管道、燃油管道、空调通风系统等。
这些系统的安装需要严格按照设计要求进行,确保系统的正常运行和船舶内部环境的适宜性。
3. 船舶设备安装:船舶上涉及到各种设备,如发动机、推进器、锚具、舵机等。
在设备安装过程中,需要考虑设备的定位、安装和连接方式,确保其功能正常且与船舶其他系统协调配合。
三、舾装与内部装饰工艺1. 船舱隔舱板安装:船舶内部的船舱需要安装隔舱板,以便划分出不同的区域。
隔舱板可以采用钢板、玻璃钢板和木质板材等材料,通过螺栓连接或焊接固定。
2. 内饰装饰工艺:为了提高船舶的舒适度和美观度,内部装饰工艺至关重要。
这包括墙壁、天花板、地板、家具等的安装和装饰处理,同时还需考虑船舶的防火、防水和隔音要求。
四、试航与交付工艺1. 试航准备:在船舶建造完成后,需要进行试航前的准备工作。
造船焊接工艺的评定与实施
造船焊接工艺的评定与实施在验船过程中,船级社验船师常发现某些船厂,特别是一些中小型船厂,由于缺乏焊接工程技术人员,或对修造船过程中焊接工艺的要求不太明确,影响到船舶的建造或修理质量。
本文根据作者多年的实践经验,概述对修造船过程中焊接工艺评定的要求、及在实际焊接施工中应注意的一些问题,供修造船参考。
一造船中焊接工艺认可规定造船过程中,进行焊接工艺评定试验,通常为对确定的母材及焊接材料,在采用一定工艺焊接后,通过检验焊缝及热影响区的性能,来评定该工艺的适用性。
由于焊接工艺评定对保证后续焊接生产质量有着重要意义,各船级社均要求对拟将新采用的焊接工艺进行评定或认可,如中国船级社《材料与焊接规范》(1998)中规定,船舶、海上设施和船用产品的制造厂焊接生产前,应对采用的新材料、新工艺进行焊接工艺评定试验,以证实该焊接工艺的适用性。
通常在一条船舶开工建造前,工厂应结合自身的技术条件和生产经验,制定出船舶建造焊接工艺计划表交验船师认可。
计划表中应针对建造中焊缝出现于重要结构与结点的不同位置、形式和尺寸,列出拟使用的焊接工艺名称和编号。
对照本工厂以前进行焊接工艺评定的情况,对于未曾批准的工艺或超出评定焊接工艺适用范围的工艺,组织进行焊接工艺评定试验。
二焊接工艺评定的实施1 提交焊接工艺评定试验方案工厂在进行焊接工艺评定前,首先要向船级社提交一份拟认可的焊接工艺评定试验方案,试验方案中通常包括以下内容:(1)母材的牌号、级别、厚度和交货状态;(2)焊接材料(焊条、焊丝、焊剂和保护气体)的型号、等级和规格;(3)焊接设备的型号和主要性能参数;(4)坡口设计和加工要求;(5)焊道布置和焊接顺序;(6)焊接位置(平、立、横、仰焊等) 。
(7)焊接规范参数(电源极性、焊接电流、电弧电压、焊接速度和保护气体流量等);(8)焊前预热和道间温度控制、焊后热处理及焊后消除应力的措施等(如需要时);(9)施焊环境(如在现场施焊、车间施焊或试验室施焊);(10)焊接后进行的检验/试验项目及其要求;(11)焊接后进行的检验/试验项目中各试样的截取位置图及各试样加工尺寸图;(12)其他有关的特殊要求。