
鼓式硫化机
全国橡胶压延机行业知名企业大全橡胶压延机供应商及品牌介绍

全国橡胶压延机行业知名企业大全
橡胶压延机供应商及品牌介绍(2018.07)
橡胶压延机主要包括有:橡胶压延机、压延机、橡胶压延机设备、 PVC压延机、小型压延
机、金属压延机等;橡胶压延机行业知名企业大全主要是指专门生产与经销上述各品牌种 类型号的橡胶压延机的企业的列举名单,该名单数据来源于一呼百应平台,根据平台的综 合得分进行排序筛选,挑选排名靠前的一部分数据,供采购商查阅与进行商务洽谈合作事 宜。
华韩橡塑机械 公司名称 大连华韩橡塑机械有限公司
主营产品 鼓式硫化机,轮胎设备,电缆炼胶设备,橡胶冷喂料挤出
机,开炼机,大连密炼机,三鼓成型机,三辊压延机
所属行业 经营类 型 生产型
成立时间 1986 年 员工规 模 500人以上
注册资金 5000万以上 产品规 模 2亿元/年
详细查询
彤升 公司名称 大连彤升橡胶机械有限公司
主营产品 密炼机,开炼机,压延机,胶片冷却机,双螺杆挤出压,挤出
机,鼓式硫化机,精炼机
所属行业 机械及行业设备 经营类 型 生产型
成立时间 2016 年 员工规 模 50 - 100 人
注册资金 500 万-1000 万 产品规 模
详细查询
公司名称 大连华韩橡塑机械有限公司市场部
主营产品 鼓式硫化机,精炼机,橡胶挤出机,橡胶压延机,捏炼机,开
炼机,平板硫化机,密炼机
所属行业
经营类 型 生产型
成立时间 1986 年 员工规 模 500人以上
注册资金 1000 万-5000 万 产品规 模 100台/月
详细查询
公司名称 大连嘉尔新橡胶机械有限公司
主营产品 轮胎成型机,立式裁断机,挤出机,子午线轮胎生产线,四
辊压延机,卧式裁断机,加压式捏炼机,六角形钢丝挤出线
所属行业 经营类 型 生产型
成立时间 2002 年 员工规 模 200-499 人
注册资金 500 万-1000 万 产品规 模 100台/月
详细查询
公司名称 青岛青橡机械有限公司
12硫化
1 第十二章 硫化
第一节 硫化历程
一、橡胶的硫化反应历程
1. 诱导阶段(X是促进剂的主要基团,促进剂表示为:XSH、XSSX、XSNR2)
XSH,XSSX,XSNR2→XSSx-Zn-SxSX (活性硫化剂或多硫活性化合物)
→R-SxSX(交联前驱,为含橡胶的多硫促进剂,易产生交联)
大写X是促进剂的主要基团,小写的x是硫原子的个数。
2. 交联反应阶段
R-SxSX→R-Sx*+ *SX(可交联的游离基)
R-Sx*+RH→R-Sx-R(交联键)
2R-Sx*→R-S2x-R
3. 网构成熟阶段
已形成的交联键发生重排裂解和主链改性,得到硫化胶。
R-Sx-R+Zn2+→R-Sx-1-R
R-Sx-R+Zn2+→R-Sx-3-R+.S2.+ZnS
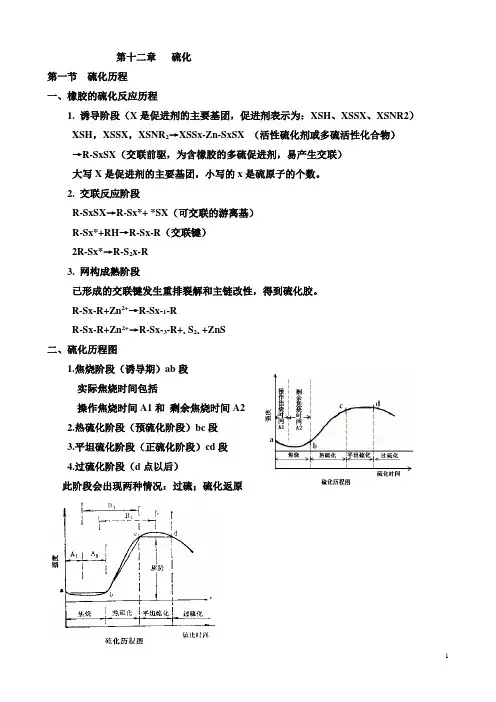
二、硫化历程图
1.焦烧阶段(诱导期)ab段
实际焦烧时间包括
操作焦烧时间A1和 剩余焦烧时间A2
2.热硫化阶段(预硫化阶段)bc段
3.平坦硫化阶段(正硫化阶段)cd段
4.过硫化阶段(d点以后)
此阶段会出现两种情况:过硫;硫化返原
2 过硫化阶段,曲线上出现三种状态:上升 ;平坦 ;下降
曲线继续上升,这种状态是由于在过硫化阶段中产生结构化作用所致,通常非硫黄硫化的丁苯橡胶,丁腈橡胶、氯丁橡胶,乙丙橡胶等会出现这种现象;第二是保持较长的平坦期,通常用硫黄硫化的天然橡胶、丁腈橡胶、氯丁橡胶、乙丙橡胶等会出现这种现象;第三是曲线转为下降,这是胶料在过硫化阶段中发生网构热裂解所致,通常,非硫黄硫化的天然橡胶、硅橡胶、硅氟橡胶等都会出现这种现象。
第二节 正硫化及其测定方法
一、正硫化和正硫化时间的概念
1.正硫化:又称最宜硫化。指橡胶制品性能达到最佳值时的硫化状态;从硫化反应动力学原理来说,正硫化指胶料达到最大交联密度时的硫化状态。
处于正硫化前期为欠硫,后期为过硫,此时物机性能均差。
2.正硫化时间
胶带生产机械词汇
胶带生产机械词汇
汉文名 英文名 备注
输送带成型机 conveyor belt building machine
钢丝绳输送带生产线 steel cord conveyor belt building
line 又称钢丝绳运输带成型机。
成型车 make-up carriage
封口胶条切割机 seaming strip cutting machine
对口胶条挤出联动装置 butt seaming strip extruder train
equipment 又称压出对口胶条联动装置。
对口胶条整理机 butt seaming strip finishing
machine
传动带成型机 transmission belt building machine 又称平带成型机。
叠层传动带成型机 laminated transmission belt
building machine 又称叠层式平带成型机。
平带平板硫化机 flat belt curing press 又称平带平板硫化水压机。
平带夹持装置 flat belt clamping device
平带夹持伸长装置 flat belt clamping and tensioning
device 又称夹持拉伸装置。
平带鼓式硫化机 rotary belt curing press
伸长装置 tensioning device
传动带测长机 transmission belt length measuring
machine
压缩胶切断机 compression rubber cutting
machine 又称压缩胶切头机。
压缩胶接头机 compression rubber splicing
machine 又称压缩层胶接头机。
线绳浸胶机 cord dipping machine
线绳V带带芯成型机 cable cord construction V-belt core
输送带加工技术讲座(续四)

第6期 周世元等.输送带加工技术讲座(续四)
输送带 ̄n-r"技术讲座(续四)
周世元.周悦 沈阳长桥腔带有限公司辽宁沈阳 110015)
中圉分类号:TQ336.2 文献标识码:E 文章编号:1000—890X(2002)06 0381—02
(接上期) 5.1.7硫化及其设备 硫化除了追求输送带全宽度、全厚度和全长 度上最佳的物理性能和尺寸精度外,还应注意输 送带的直线度和外观。保证均匀一致的张力是充 分发挥输送带强『串性能的重要环节。 在确定带的硫化条件时需考虑: (1)带芯胶和覆盖胶的硫化速率:带芯胶的硫 化速率一般要比覆盖胶高; (2)带的厚度:厚度增大,硫化时问相应延长; (3)时间与温度的关系:较厚的输送带和较高 硫化温度易造成输送带表面和内部之间硫化程度 差异增大; (4)带宽与带厚受模条控制,带坯的压缩率约 为10%~15%,合成纤维织物带小于棉帆布带。 输送带硫化设备主要有平板硫化机、鼓式硫 化机和新近出现的平板连续硫化机。 平板硫化机使用历史悠久,宽度为2~3 m, 长度为10~15 m,压力为2.5~3.0 MPa,具有较 强的适用性。与之配套的有导开、卷取、夹持和拉 伸装置。目前,钢丝绳 输送带和深花纹输送带 硫化还必须依靠平板硫化机。为提高生产能力, 较窄的输送带可采用双行硫化,或是增加热板层 数,一次硫化二三条。平板硫化机硫化经济、易管 理。 鼓式硫化机在20世纪30年代即已出现,使 得输送带的硫化工序连续化,便于与成型工序连 接起来,避免了重硫现象。鼓式硫化机硫化的产 品质量好且伸长稳定,投资和占地面积均比平板 硫化机小。国外厚度在15 mm以下的普通织物 芯输送带和浅花纹输送带多采用鼓式硫化机。 输送带用鼓式硫化机多为五辊单钢带式。钢 带贴在硫化鼓上,硫化鼓直径为1.5~2.0 m.可 硫化带宽为1 200-2 000 mm的输送带。硫化时 问通过带的转速来控制,并与带和鼓的接触弧度 有关。鼓式硫化机的不足之处是钢带的压力较 低,只有0.5~0.6 MPa。 平板连续硫化机综合了平板硫化机和鼓式硫 化机的优点,是当今织物芯输送带用最先进的硫 化设备,估计通过适当改造还可用于生产钢丝绳 芯输送带,其结构如图7所示。
橡胶硫化

橡胶硫化
摘要:“硫化”一词对初学者来说比较陌生;这次主要对其概念的解释以及硫化条件、过程等进行介绍,通过此次介绍主要是为了帮助初学者的硫化的认识,让更多的人去很快的认识它、熟悉它,为硫化的进一步发展奠定基础。
硫化是橡胶制品制造工艺的最后一个流程,也是最重要一个流程,它赋予橡胶各种宝贵的的物理机械性能,简单来说就是把一些胶料以及各种加强剂融合在一起,使得性能互补以及加强,以达到它橡胶在各个领域的使用性能。
1、硫化概念
“硫化”一词主要来源于最初天然橡胶制品用硫磺作交联剂进行交联而得名。简单来说,硫化就好比“架桥”把两岸连接起来,即把一些线型高分子通过交联(架桥)作用形成网状高分子的工艺工程。再简单而言其实就是交联,把一些个体整合成整体的过程,其反应过程较复杂。但是可以从蒸馒头这个事例中对其有个大致的了解,其主要是利用淀粉和水混合后利用其附着性使淀粉颗粒抱团,从而形成面团;利用酵母菌的无氧呼吸以及有氧呼吸产生二氧化硫在面团中“乱跑”,导致馒头形成疏松多孔的结构,因此面团变胖了并且不容易变散,达到了交联的作用。橡胶硫化主要是产生化学键把其成分交联在一起。形成大分子网状结构,使其性能大大提高。
2、硫化条件
正如蒸馒头需要利用酵母菌的有氧呼吸及无氧呼吸似的,橡胶的硫化也需要借助一些条件使分子之间发生交联。其主要影响因素包括以下三个:硫化压力、温度、时间,通常被称为“硫化三要素”。硫化条件对其硫化工艺至关重要,而且不同制品的硫化其硫化条件也不尽相同。
2.1硫化压力
硫化压力是指在硫化过程中橡胶制品所承受的单位压力。所施加的压力通常情况下分常压和高压;施加压力的主要作用是排除橡胶制品在硫化过程中内部产生的气体,防止制品内部出现气泡,提高胶料的致密性;还能加速胶料的流动和充满模腔,达到提高制品的物理机械性能的目的。因此对于一些薄壁制品施加常压就可以达到其目的,而对于一些后制品则需施加高压才能达到其目的。
新型平板连续硫化机的设计

第1期 美颜锋等.新型平板连续硫化机的设计
新型平板连续硫化机的设计
黄颜锋,董林福,王琳琳
(沈…化I 学院机械1.稚学院.辽 沈I5}1 1101 12)
摘要:简介连续硫化机的发展现状发新掣平板连续硫化机的设计。连续硫化机主要th德Ⅲ生广:.在我国橡胶行业 成,H较少。新J 平板连续硫化机以现有连续硫化机为綦础.对结构进行改进.保持导辊原地旋转.采刚小型热板模块, 在硫化 力 将热板模块拼接成惨体并随钢带移动,在 硫化 热板分解成单块并随循环系统快速回到下次拼 接f口置。新型平板连续硫化机具有对材料要求低、生J 效率高、ljI硫化多种胶带等优点。 关键词:平板硫化机;连续硫化;胶带 中图分类号:TQ330. I 7;TQ336.2 文献标识码:Ij 文章编号:1000 890X(2008)01 0053 03
硫化是橡胶加工的主要工序之一,对硫化胶 的物理性能和动态性能等影响很大,最终影响制
品的使用性能和寿命。硫化机品种繁多,但目前
用于硫化胶带的主要有大型平板硫化机和鼓式硫 化机。大型平板硫化机硫化压力大、速度快,定型
效果好,设备结构简单,但只能进行间歇式硫化, 硫化交接部位需认真检验,还存在硫化过程横梁 和活动平台受热变形导致制品厚薄不均的问题。
鼓式硫化机可实现连续硫化,占地面积小,生产的
产品表面光洁度高、厚薄均匀、直线性好,但硫化
压力较低,加热设备设置困难,能够硫化的胶带厚
度较小。平板连续硫化机综合了平板硫化机和鼓
式硫化机的优点,属于连续硫化设备,硫化压力
大、温度高,硫化效果好,但设备结构复杂,技术含
量高,目前正处于发展阶段。
本文简介连续硫化机的发展现状及新型平板
连续硫化机的设计。
1 连续硫化机发展现状 硫化机与热压机属同种设备,工艺要求相同,
都是对加工对象加热加压。硫化机主要加工对象
是橡胶制品,而热压机主要用于人造板生产,保证
人造板在一定的压力和温度下实现粘合,形成致 密物。连续硫化机(热压机)的生产厂家主要集中
橡胶硫化工艺
橡胶硫化工艺方法
一、传统橡胶硫化工艺
1、影响硫化工艺过程的主要因素:
硫磺用量。其用量越大,硫化速度越快,可以达到的硫化程度也越高。硫磺在橡胶中的溶解度是有限的,过量的硫磺会由胶料表面析出,俗称“喷硫”。为了减少喷硫现象,要求在尽可能低的温度下,或者至少在硫磺的熔点以下加硫。根据橡胶制品的使用要求,硫磺在软质橡胶中的用量一般不超过3%,在半硬质胶中用量一般为20%左右,在硬质胶中的用量可高达40%以上。
硫化温度。若温度高10℃,硫化时间约缩短一半。由于橡胶是不良导热体,制品的硫化进程由于其各部位温度的差异而不同。为了保证比较均匀的硫化程度,厚橡胶制品一般采用逐步升温、低温长时间硫化。
2、硫化时间:这是硫化工艺的重要环节,时间过短,硫化程度不足(亦称欠硫)。时间过长,硫化程度过高(俗称过硫)。只有适宜的硫化程度(俗称正硫化),才能保证最佳的综合性能
二、橡胶硫化工艺方法
按硫化条件可分为冷硫化、室温硫化和热硫化三类。
1、冷硫化可用于薄膜制品的硫化,制品在含有2%~5%氯化硫的二硫化碳溶液中浸渍,然后洗净干燥即可。
2、室温硫化时,硫化过程在室温和常压下进行,如使用室温硫化胶浆(混炼胶溶液)进行自行车内胎接头、修补等。
3、热硫化是橡胶制品硫化的主要方法。根据硫化介质及硫化方式的不同,热硫化又可分为直接硫化、间接硫化和混气硫化三种方法。
①直接硫化,将制品直接置入热水或蒸汽介质中硫化。
②间接硫化,制品置于热空气中硫化,此法一般用于某些外观要求严格的制品,如胶鞋等。
③混气硫化,先采用空气硫化,而后再改用直接蒸汽硫化。此法既可以克服蒸汽硫化影响制品外观的缺点,也可以克服由于热空气传热慢,而硫化时间长和易老化的缺点。
三、橡胶硫化工艺:
橡胶在未硫化之前,分子之间没有产生交联,因此缺乏良好的物理机械性能,实用价值不大。当橡胶加入硫化剂以后,经热处理或其他方式能使橡胶分子之间产生交联,形成三维网状结构,从而使其性能大大改善,尤其是橡胶的定伸应力、弹性、硬度、拉伸强度等一系列物理机械性能都会大大提高。橡胶大分子在加热下与交联剂硫磺发生化学反应,交联成为立体网状结构的过程。经过硫化后的橡胶称硫化胶。硫化是橡胶加工中的最后一个工序,可以得到定型的具有实用价值的橡胶制品。
2008--2009青岛科技大学橡胶工厂设备试题与答案
1 一.1.橡胶塑炼是指把弹性生胶转变成为可塑状态的工艺加工过程;橡胶混炼是指将各种配合剂混入生胶中制成质量均匀的混炼胶的工艺过程。
2、在开炼机零部件设计中,一般是安全垫片的安全系数最小。
3、对开炼机制动装置的要求是:控制位置要适合操作人员的使用方便,要保证经常处于正常状态。空运转制动后,前辊筒继续回转不得超过辊筒圆周的1/4。
4、开炼机功率消耗的特点是不均匀、功率大。
5、密炼机的混炼部分主要由转子、密炼室、密封装置等组成。
6、密炼机按转子端面形状不同可分为椭圆型、圆筒型、三角型密炼机。
7、密炼机转子的强制冷却形式主要有螺旋夹套式、开螺旋沟槽式、一般强制冷却。
8、由于从密炼机密炼室卸出的胶料是不规则的团状,通常采用开炼机或锥形双螺杆挤出压片机设备作为下辅机将其制成片状。
9、压延机辊筒挠度的补偿办法主要有以下三种中高度法、轴交叉法、反弯曲法。
10、胶料在压延机辊筒上接触点a与辊筒圆心的连线和两辊筒圆心连线的夹角称为接触角。
11.在实际设计制造中,压延机辊筒中高度曲线可以采用圆弧、椭圆、抛物线三种曲线近似补偿。
12、挤出机的挤压部分主要由机筒、螺杆、衬套、喂料装置等组成。
13、挤出机的螺杆常用的材料是38CrMoAlA。
14、挤出机的带强制喂料装置常用的有带旁压辊喂料装置和带推料器喂料装置两种。
15、钢丝帘布裁断机用于子午线轮胎帘布的裁断,根据其裁刀的不同其结构有铡刀式、圆盘刀-矩形刀、圆盘刀-圆盘刀三种。
16、轮胎成型机按成型鼓的轮廓不同可分为鼓式、半鼓式、芯轮式、半芯轮式成型机。
17、轮胎成型机的后压合装置的运动有三种径向、轴向、旋转。
18、轮胎三鼓式一次法成型机中的三个鼓分别是指带束层鼓、主成型鼓、胎体鼓。
19、用于轮胎定型硫化机的胶囊主要分为A型、B型、AB型、RIB型四种类型。
20.A型定型硫化机的胶囊操纵机构包括推顶器及夹具板和储囊筒及储囊筒升降机构两部分。
用整体冷卷焊接法加工平带鼓式硫化机鼓体的实用分析
38 橡 塑 技 术 与 装 备 2002年第28卷
平带
方晓光,黄俊学
(上海橡胶机械一厂,上海201206) 析
摘要:分析了整体冷卷鼓体参数、硫化压力、制品精度、钢板规格及卷制设备能力问的关系。 关键词:整体冷卷焊接鼓体;鼓体参数:硫化压力:制品精度:鼓体刚度:卷板能力 中图分类号:TQ33O.47 文献标识码:B 文章编号:1009-797X(2002)05--0038-03
方晓光工业经济师
1 前言
上海橡胶机械一厂具有4O年平带鼓式硫化机
制造经验。作者在老式硫化鼓实用结构的基础上,
为切实降低鼓体成本、拓宽选材范围,依靠我国雄
厚的工业基础,运用现代机械工程理论,以卷板能
力对应鼓体刚度为研究重点,探索运用整体冷卷工
艺,以同一规格钢板制造具备预定刚度、低成本鼓
体的实用途径。
2宽度参数
压力带与硫化鼓是直接与硫化制品接触的关
键部件,首先参照瑞典Sandvik不锈钢带系列宽度
(800、1 000、1 200、1 400、1 500、1 560mm),以
等宽拼接钢带(1 600、2 000、2 400、2 800、3 O00mn21
为优选原则;其次参照《华东物资信息f金属版)》
上海宝钢钢材贸易有限公司热轧中厚钢板常规供
作者简介:方晓光(1963一),男,工业经济师、助理工程师,1984 年毕业于上海化学工业高等专科学校化工机械专业,长期从事机械装 备研制及其工艺结构改良工作。 收稿日期:2002—02—26 货目录(厚度:42、45、48、5O、52、55、60mm;
常规门幅:2 450ram≤宽度≤2 500mm;长度:
8 000~9 900mm),确定整体冷卷焊接鼓体合理宽度
为2 480mm。同时选定等宽拼接钢带宽度为2
400mm,设定钢带偏摆距离为50mm,其硫化制品
的最大宽度为2 350mm,硫化鼓鼓面宽度为2
450mm,并设定鼓体支承跨度为2 780mm(其中墙
鼓式硫化机
如何选购鼓式硫化机
概述
(我们知道用普通平板硫化机硫化板带类产品,都不能实现连续硫化,都是一节一节的硫化,容易形成接头,采用鼓式硫化机硫化可以实现连续性硫化。在国外七十年代就已经采用鼓式硫化机进行连续硫化,在我国,八十年代也开始进行,当时上海橡胶一厂进行了试制,橡胶六厂购买了一台,主要用于硫化三角带。但由于包角处温度达到了,压力达不到,造成了出现接头及废品等现象,使用情况不好,另外,平带鼓式硫化机国内也有研究,但目前用的厂家不是很多,橡胶六厂从日本神户制钢引进一台大型平带鼓式硫化机,使用效果较好。)本章重点讲述平带鼓式硫化机。
用途与分类
一、根据用途可将鼓式硫化机分为
平带鼓式硫化机-主要用于表面形状荷表面质量有特殊要求的薄型板带。配上必要的预伸装置,还可用于硫化运输带、传动带及与其相类似的橡胶制品。
三角带鼓式硫化机-主要用于周长较大的A、B、C、D型三角带的硫化。
二、特点:
(一)优点:
1、能连续硫化;
2、制品表面光洁度高;
3、厚度均匀;
4、劳动强度低;
5、容易实现生产过程自动化。
适用于生产表面质量要求高的和具有连续花纹的制品。
(二)缺点:
1、生产能力低;(受鼓径影响)
2、制品厚度受到限制;(受压力限制)
3、操作不方便。
规格表示与技术要求
一、规格表示:
鼓式硫化机的规格通常用硫化鼓的直径×可硫化制品的最大宽度。
(如:Φ700×1500mm表示硫化鼓的直径为700mm,可硫化制品的最大宽度为1500mm。)板书
各种规格的鼓式硫化机的区别在于机器的鼓数不同,压力鼓径与长度
鼓式硫化机是在硫化鼓上完成制品的加热、加压和硫化的。因此,硫化鼓的直径与长度,是其最具代表性的参数之一。(它不仅直接影响着硫化时间、硫化压力和硫化温度,而且也影响制品的规格、压力带尺寸及生产能力。)
主鼓直径常用规格有350、700、1000、1500、2000mm。
主鼓与从鼓的直径比为:D0 =2/3D