
外圆磨床砂轮的自动修整装置
© 1994-2010 China Academic Journal Electronic Publishing House. All rights reserved. http://www.cnki.net年第期煤矿械
文章编号《】众拓
外圆磨床砂轮的自动修整装置
梁睦张友纲李铬程军红中原工学院河南郑州刃
摘要传统磨床砂枪的修整多采用手动进给装笠精度差效率低很难满足成型精密磨削
加工的工艺要求根据国外磨削工艺的发展动态就成型磨工艺及相应的砂轮自动修整方案特
别对砂枪成型磨削与修整同步加工工艺提出了一些新的见解为提高成型磨削工作效率加工精
度作了相应的探讨提出了砂轮外形修整刀具的形式和修整装里的设计特征
关键词无心外圈磨床磨料砂轮外形修整工艺修整装里
中图号文献标识码
磨料砂轮传统修整装置及缺陷
磨料砂轮传统修整装置一般设置在磨料砂轮
的后侧根据需要手动进给相应的修整刃具如金刚
石来修整砂轮其缺陷是砂轮磨削与修整不能同
步进行砂轮外形误差与磨削加工误差之和使产品
加工误差加大无法按加工精度要求对砂轮形状精
度作相应随机性的调整
国外磨床磨料砂轮修整装里及特点
图为瑞士公司的磨床砂轮修整装置示意图
其主动砂轮与从动砂轮在转动的同时可沿水
平方向左右移动修整金刚石固装在可纵向移动
的支撑架上按需要前后纵向移动制品零件产
品由转动的砂轮托起并转动这样砂轮对工
件的磨削与自身的修整可根据需要同步进行可获
得高形状精度的砂轮和高尺寸精度的产品应用类
似的方案随机性地恢复砂轮廓形可磨削滚子轴承
的内圈滚道或套筒阶梯凸缘但在上述情况下砂
轮与修整金刚石的支撑架之间的相对移动量
应有十分严谨的精密控制解履雾安口溉鉴兑
图修整砂轮和主动砂轮留钾幼叱,七倪,幼,叨主动砂轮制品轴承座及支架砂轮修整金刚石图所示为德国公司磨床的砂轮修
整装置示意图该装置用于修整立式安装的主动砂
轮和从动砂轮修整时必须严格控制修整金刚石沿
平个坐标方向的准确移动量在大多数无
心磨床上金刚石刃具轮的进给是直线运动但最近
又出现了新的方案图所示为德国一
公司磨床的砂轮修整装置示意图其修整金
刚石滚子采用摆动式进给修整时滚子移动一
产使其进给精度可达拜这对于高强度和对寿
命有特殊要求的立方氮化硼砂轮修整是十分有利的金刚石滚子借助于液压缸推动机构完成固定角的摆动滚子预进给是为了补偿砂轮的磨损
一钢经固溶高温扩散处理后机械性能
由表看出符合奥氏体不锈钢规定的指标与固溶
处理后的机械性能没有明显差别这说明该工艺可
行
今考文献【史美堂金属材料及热处理〔上海上海科学技术出版社〔」王运炎金属材料与热处理【北京机械工业出版社卯
作衡简介宋时兰肠一女山东蓬莱人副教授主要从事教学及科研工作发表论文多篇。场一涌
收稿日期的
’
目恤议如加扮,月哪袱任似耐币面记二
© 1994-2010 China Academic Journal Electronic Publishing House. All rights reserved. http://www.cnki.net外圆磨床砂轮的自动修整装置—梁睦等年第期
由机构实现机构的位置由止动销固定在许多无心磨床上修整工具对砂轮的进给机构仍是一个杠杆机构可以产生附加误差‘乙沪式中沪—杠杆极限位置转角
乙—工具位置误差
四上率瘩翼
图立里砂轮的修整目对川因汕砂轮工件产品修整金刚石支撑座主动砂轮为金刚石相对砂轮和主动轮运动轨迹
圈金刚石滚子摆动进给修整即扮产品砂轮金刚石滚子滚子摆动式进给机构滚子预进给机构止动销瑞士叩公司近来在有主动砂轮的精密变形无心磨床上应用修整装置联合系统砂轮一金刚石滚子主动砂轮一单一金刚石第种装置控制由数控机床系统实现砂轮的廓形精度采用高精度拜滚子进给机构设计上应用静压导轨来保证调整时修整主动砂轮相对工件产品轴线转一定角保证得到双曲面形式最佳廓形在主动砂轮无心磨床上磨削小直径零件时应采用不同形式的修整工具如美国公司专用的无心磨床在成批生产小型精密零件直径一时应用了单一金刚石可旋转刀具球或金刚石滚子为了减小机床的外形尺寸单一金刚石安装在砂轮上方通过无级调节金刚石纵向移动速度实现修整并在修整装置上保证了对仿形直尺销轴压紧
达到了砂轮廓形选择旋转刀具的形状与被加工表面形状有关如图所示
一霹各晋
碟形砂轮成形砂轮柱形砂轮图砂轮修整血修整工具砂轮工件产品具有产品廓形工具的成型金刚石滚子修整砂轮
的方法即可用于大批量生产条件又可用在复杂形
状零件的小批量生产在单件小批量生产中应用金
刚石滚子以预过盈安装到有高精度滚动轴承的心轴
上两端双轴承的轴承座保证修整部件有足够的刚
度使砂轮的稳定形状与磨损无关滚子的旋转由
电机驱动滚子的进给由步进电机驰动由机床数控
系统操纵台操作员控制操作员确定修整频
率循环形式和修整后砂轮在机床上位置的修正移
动离散性拼
近年来一公司宣传的无心外
圆磨床采用切人方法用金刚石滚子同时修整立方
氮化硼砂轮大大简化了机床精密部件结构当修
整磨削形状复杂工件的砂轮而工件质量要求不高
时常采用淬硬高速钢滚压滚子或碳化钨滚压滚子
代替金刚石滚子美国公司研制出装有多
晶体金刚石应用于修整普通磨料砂轮和超硬磨料砂
轮不同于普通金刚石砂轮的是随着磨损可以重
磨新磨削可实现性由公司证
实用于加工三角螺纹和成型螺纹通过它的廓形滚
子滚压
修整装置数控系统控制
为了实现外圆成型磨削时砂轮的随机性精确修
整近来在主动砂轮无心外圆磨床上使用了
数控系统扩大了机床的应用范围简化了机床调
整提高了机床加工的可靠性在数控系统存储器
中放置大量的磨削和修整信息可自动控制修整循
环装置意大利公司无心外圆磨床上的
数控系统可程序设计金刚石修整工具移动循环一
次修整循环中的进给次数和进给量修整周期等
在批量生产条件下机床控制修整装置时合理应用
控制坐标和的圆弧插值数控系统可得到砂轮
的曲线廓形而且控制坐标对磨削和修整总数可
很多例如工件成型磨削时主动从动砂轮的磨损
情况各不相同按工件成型磨削与主动从动砂轮修
整同步进行的要求套金刚石砂轮修整机构三坐
标程序数控需要个伺服电机驱动加上个砂轮
的工作进给数控系统控制的坐标总数可达到个
当然有些坐标方向是重复的
在转换加工新结构产品时由于应用数控系统
修整系统自动化调整人员只需在数控系统
中修改某些参数其中包括工件的数据从动砂轮和
主动砂轮数据几何参数调整数据修整时砂轮被切
除余量数据这些信息使数控系统自动计算砂轮廓
形修整时形成建立加工循环为了缩短修整两
© 1994-2010 China Academic Journal Electronic Publishing House. All rights reserved. http://www.cnki.net年第期煤
文章编号巧
托辊外密封圈的试制
李广听〔七台河煤矿机械制造总公司黑龙江七台河巧
摘要针对托棍外密封圈的试制从注塑工艺注塑机性能参数的选择收缩率的计算与修
正等方面对塑件质量的影响进行了一定深度的阐述并以实例加以说明具有一定的应用价值
关健词托棍外密封圈注塑收缩率
中图号文献标识码
前官
塑料工业是现代新兴工业之一它包括塑料原
料生产和塑料制品成型加工两大部分由于塑料具
有比重小化学稳定性好电绝缘性能高比强度大
等优异性能所以在机械仪表无线电电讯日用
品国防和尖端科学技术等方面应用甚广目前生
产塑料制品最广泛采用的是压制成型法铸压成型
法注射成型量法挤出成型法中空吹塑成型法真
空成型法压缩空气成型法等公司根据现有设备
及生产能力在托辊外密封圈的生产上采用了注塑
机注射成型法经过近的试制研究生产出了高质量高标准的产品满足了配套托辊生产的需
要节约了大量的外购资金
托辊外密封圈的生产工艺流程
首先注塑机将颗粒状塑料加热至流动状态后以高国快速注人模具内腔保压一定时间后冷却凝
固成为塑料制品
工作循环过程如下
八注射座、。。,冷却注射座一合模一谬犷注射保压吴二吧艺萝开目“前进一用冷预塑后退
顶出顶出杆人模二胃令月言合模制品后退只区
砂轮的时间数控系统重要功能是在屏幕上显示检查修整循环实现的可能性按照控制砂轮过程的方法提高多次通过修整的有效性金刚石每次通过时间应当改变声信号为了比较作为基础声信号的振幅它是由于从砂轮磨料层切除规定厚度引起的其次确定声学振幅关系即每次连续范围内修整得到的为了与给定的极限值比较必须改变切除层厚度修整循环结束后实现修光结语按上述砂轮修整装置的工艺方案磨削设备复
杂了许多增加了零件的磨削加工成本和设备制造费用但有利于提高零件的加工效率加工精度和表面质量是外圆无心磨床的一个发展方向外圆无合磨床装备数控系统对磨削设备的结构和磨削工艺产生了本质的影响其中包括修整装置修整装置近几年来不断完善磨料砂轮修整科学基础研究方面取得了很大成就但是这些工作远远没有完成也没有建立相应的结构充分满足无心磨削过程综合自动化的现代要求为此实现砂轮修整随机自动化还有大量的研究工作要做参考文献〔了日日井英治切削磨削加工学〔〕北京机械工业出版社
〔〕徐明坚最新切削加工技术【〕台南复汉出版社,〕【李开佛机床工业综述〔〕北京机械工业出版社【」王润孝秦现生机床数控原理与系统〔〕西安西北工业大学出版社
作者简介梁睦一上海人现为郑州中原工学院机械系副教授曾是郑州纺织机械厂高级工程师从事非标准设备设计研究方向为机械加工工艺及技术装备
收稿日期的
山堪皿群盯。沉〕】耐护初沙幼血即耐汕邵此即拌二
外圆磨床砂轮修整技巧

外圆磨床砂轮修整技巧
第一,清理砂轮表面。维护砂轮表面的洁净状态是磨削加工的基础。在磨削加工前,应先用铁丝刷或尘埃吸尘器将砂轮表面的灰尘、杂物清除干净。
第二,选择合适的修整工具。砂轮修整工具通常是一些磨具、金刚石轮等。在进行砂轮修整时,应根据砂轮的材质和属性,选择相应的修整工具。对于硬度较高的砂轮,可以采用金刚石修整工具,而对于较软的砂轮,则适合使用磨具来修整。
第三,进行修整操作。在修整砂轮时,应注意以下几点:
1.砂轮倾斜角度:在对砂轮进行修整时,要注意倾斜角度,保持砂轮的平行度,否则砂轮会出现过早磨损或者磨削不平整等现象。
2.修整深度:修整砂轮时应保持合适的修整深度,深度过浅会影响砂轮使用寿命,深度过深则容易损坏砂轮的结构。
3.修整时间:修整时应保持适当的节奏和时间,不要进行过度修整或过短的修整时间。
第四,定期检查。在使用外圆磨床砂轮过程中,应定期进行检查,尤其是对于长时间使用的砂轮,应经常进行检验,以确保其性能。
总结来说,外圆磨床砂轮在使用过程中,按照一定的规范和技巧进行修整,才能发挥出最佳的加工效果。因此,在进行修整操作时,需要考虑到砂轮的材质、属性、使用情况等因素,并选用合适的修整工具,注意修整角度和深度,定期检查砂轮的使用情况,进行必要的维护,以保障加工效率和加工精度。
外圆磨床中英文对照

外圆磨床中英文对照
Alarm list 故障表
Spare parts 备件
Report template 报表样板
Layout 布局
Hydraulic diagrams 液压图
Electrical diagrams 电气图
Assembly drawings 装配图
Components and peripheral equipment 外设和部件Snapshots 快照
Equipment handing 设备装卸
Check of delivery and order 提货单的交付和订单的审核Plant
identification code:
Location identification code:
Weled part 焊接部分
Neck rest 颈枕
Measuring shank 测量柄
Carrier 传动,载体
Drive dog 传动耦合器
Reference ring 参考环规
Driving plate 传动板,驱动圆盘
Spindle stock 床头,头架
Tail stock 尾架
Cylinder 气缸
Inspection door 检视口
Head track 顶轨
By-pass valve 旁通阀
Gutter 排水沟
According 相应的 Reversing point 逆转点
Rev.point headest 头架侧折返点
rev.point tailst尾架侧折返点
Stroke 道次
Grinder emulsion 磨削液
Lubrication 润滑
Taper griding 锥度磨削
Automatic wheel dressing 自动修整砂轮
Dynamic wheeldresing 砂轮动平衡装置Repeatability 重复精度
Material 材质
Movement 移动量
Centre size 顶针位置
无心外圆磨床 精度检验-最新国标
无心外圆磨床 精度检验
1 范围
本文件参照GB/T 17421.1和GB/T 17421.2规定了无心外圆磨床的几何精度、工作精度和轴线定位精度、重复定位精度的检验方法以及相应的允差。 本文件适用于一般用途、普通精度的无心外圆磨床。
2 规范性引用文件
下列文件中的内容通过文中的规范性引用而构成本文件必不可少的条款。其中,注日期的引用文件,仅该日期对应的版本适用于本文件;不注日期的引用文件,其最新版本(包括所有的修改单)适用于本文件。 GB/T 17421.1-2023 机床检验通则 第1部分:在无负荷或准静态条件下机床的几何精度 (eqv ISO 230-1:2012) GB/T 17421.2-2023机床检验通则 第2部分:数控轴线的定位精度和重复定位精度的确定 (eqv ISO 230-2:2014) GB/T 19660-2005 工业自动化系统与集成 机床数值控制 坐标系和运动命名 (ISO 841:2001,IDT)
3 术语和定义 GB/T 6477-2008界定的以及下列术语和定义适用于本文件。
无心磨削 centreless grinding
对自由地支承在导轮和托架之间的工件进行的磨削。 [来源:GB/T 6477-2008,7.4.10]
无心磨床 centreless grinding machines
工件采用无心夹持,一般支承在导轮和托架之间,由导轮驱动工件旋转,主要用于磨削圆柱形表面的磨床。 [来源:GB/T 6477-2008,7.1.4]
3.2.1
无心外圆磨床(简称无心磨床) centreless cylindrical centerless grinding machines 用于磨削圆柱形外表面的无心磨床
[来源:GB/T 6477-2008,7.1.4.1]
2 4 无心外圆磨床部件术语和轴线命名
本文件给出了机床主要部件的术语,并按GB/T 19660-2005命名了轴线,术语和轴线命名见图1和标引序号说明。
MQ1350B外圆磨床

上海机床厂有限公司
由于技术不断发展,以上资料仅供参考。 MQ1350B外圆磨床 1 MQ1350B外圆磨床
主要用途:
本机床适用于磨削IT6—IT7级精度的圆柱形或圆锥形回转体工件的外圆表面,用于单件小批生产的场合。
本系列机床有1500、2000、3000mm三种不同长度的顶尖距,供用户选用。
结构特征:
a、机床工作台的纵向移动由液压无级变速传动,也可用手轮传动。
b、砂轮架横向进给由液压作微量自动周期进给和快速进退,也可用手轮实现粗、细两种进给。
c、工件、砂轮、油泵和冷却泵分别以单独的电机驱动。
主要技术规格及参数:
(1)主要规格
最大磨削直径×最大磨削长度 φ500×1500、2000、3000mm
(2)加工范围
中心高 270mm
顶尖距 1500mm、2000mm、3000mm
可磨外圆直径 最小φ25mm、最大φ500mm
中心架支承直径 最小φ25mm、最大φ200mm
用尾架上修整时最大磨削长度 1250mm、1750mm、2750mm
工件最大重量 1000Kg
上海机床厂有限公司
由于技术不断发展,以上资料仅供参考。 MQ1350B外圆磨床 2 (3)工作台
最大磨削长度 1500mm、2000mm、3000mm
上工作台最大回转角度 ×1500 顺时针3°,逆时针:6°
×2000 顺时针2°,逆时针:5°
×3000 顺时针2°,逆时针:3°
液压传动速度 0.1~3m/min
最大纵向移动量 1500、2000、3000mm
手轮一转工作台移动量 5mm
(4)头尾架
头架主轴回转的可能性 不可能
头架体座回转的可能性 不可能
头架拨盘转速 50Hz 18、36、50、70、100、140r/min
60Hz 22、44、60、84、120、168r/min
尾架顶尖移动量 70mm
头架顶尖(莫氏)圆锥号 #6
尾架顶尖(莫氏)圆锥号 #6
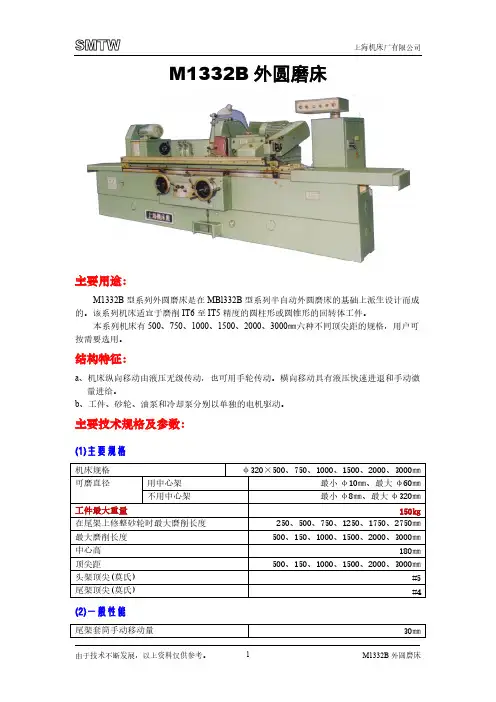
【免费下载】M1332B外圆磨床参数
SMTW 上海机床厂有限公司
由于技术不断发展,以上资料仅供参考。M1332B外圆磨床1M1332B外圆磨床
主要用途:M1332B型系列外圆磨床是在MBl332B型系列半自动外圆磨床的基础上派生设计而成的。该系列机床适宜于磨削IT6至IT5精度的圆柱形或圆锥形的回转体工件。本系列机床有500、750、1000、1500、2000、3000㎜六种不同顶尖距的规格,用户可按需要选用。结构特征:a、机床纵向移动由液压无级传动,也可用手轮传动。横向移动具有液压快速进退和手动微量进给。b、工件、砂轮、油泵和冷却泵分别以单独的电机驱动。主要技术规格及参数:(1)主要规格机床规格φ320×500、750、1000、1500、2000、3000㎜用中心架最小φ10㎜、最大φ60㎜可磨直径不用中心架最小φ8㎜、最大φ320㎜工件最大重量150㎏在尾架上修整砂轮时最大磨削长度250、500、750、1250、1750、2750㎜最大磨削长度500、150、1000、1500、2000、3000㎜中心高180㎜顶尖距500、150、1000、1500、2000、3000㎜头架顶尖(莫氏)#5尾架顶尖(莫氏)#4(2)一般性能尾架套筒手动移动量30㎜SMTW 上海机床厂有限公司
由于技术不断发展,以上资料仅供参考。M1332B外圆磨床2手动最小进给量0.0025㎜半自动周期进给磨削循环有砂轮自动修整和自动补偿进给无半自动切入磨削循环无(3)工作台最大纵向移动量550、800、1050、1550、2050、3050㎜手轮一转工作台移动量6㎜顺时针3°2°1.5°5007501000150020003000上工作台最大回转角度逆时针7°6°5°4°3°1.5°液压传动速度0.1~4 m/min(4)头架主轴回转的可能性不可能体座回转的可能性不可能主轴转速 50 Hz60 Hz27、94、129、55、190、261 r/min32、113、155、66、228、313 r/min(5)砂轮架砂轮尺寸(外径×宽度×内径)最大φ600×75×φ305㎜磨耗至φ450×75×φ305㎜最大宽度75㎜砂轮线速度35 m/s主轴转速1100 r/min丝杆最大移动量231㎜快速进退量50㎜体座回转可能性不可能手轮一转砂轮架移动量粗2㎜、精0.5㎜手轮一格砂轮架移动量粗0.01㎜、精0.0025㎜(6)液压系统主油路调整压力0.9~1.1 MPa润滑油路调整压力0.1~0.15 Mpa流量16 L/min25 L/min用于3000机床油泵压力2.5 MPa(7)冷却系统型式AYB-50GC流量50 L/min(8)机床电机总功率SMTW 上海机床厂有限公司
外圆磨床的维修

机床维修技术之——外圆磨床的维修
1、外圆磨床的主要作用是什么?
答:外圆磨床主要用来加工回转体工件的外圆或内孔(需配备内圆磨具)。外圆磨削的对象主要是各种圆柱体、圆锥体、带肩台阶轴,环形工件和旋转曲面等。如MGl432A高精度万能外圆磨床主要用来加工高精度轴类、套类、箔材轧辊、环规、塞规等零件。
2、外圆磨床的主要类型有哪些?其主参数指的是什么?
答:外圆磨床主要类型有:万能外圆磨床,如M1450,M1432B,M1412,M1332B;高精度万能外圆磨床,如MGl432。MGl432A,MGl432B;精密半自动外圆磨床,如MMBl420,MMBl412等。
外圆磨床主要技术参数有机床最大磨削直径、最大磨削长度、头架主轴转速、磨头主轴转速、工作台驱动速度等。外圆磨床的主参数是最大磨削直径。
3、M1432A万能外圆磨床液压传动系统主要起什么作用?
答:M1432A万能外圆磨床液压传动系统除进行液压传动外,还利用液力消除间隙和进行液压自动润滑。主要起如下作用:
(1)控制工作台纵向运动。
(2)控制磨头快速进退运动。
(3)控制尾座套筒自动伸缩运动。
(4)液力消除间隙机构,保证砂轮进给的准确性。
(5)实现液压自动润滑。
4、磨头、头架、尾座位置精度对加工精度有哪些影响?
答:磨头、头架、尾座位置精度对加工精度的影响如下:
(1)磨头、头架、尾座的等高度对工件尺寸精度的影响。
磨头、头架、尾座的等高度误差将使头架、尾座中心连线与砂轮主轴轴线在空间发生偏移,此时,磨出的工件表面将是一个双曲面。
(2)头架、尾座中心连线对磨头主轴轴线在水平面内的平行度误差对工件尺寸精度的影响。
当发生该项误差时,磨出的工件外形将是一个锥体,即砂轮成角度磨削,表面有螺旋形磨纹。
MB1632/H端面外圆磨床经济型数控化改造
精密制造与自动化 2012年第1期
MB 1 63 2/H端面外圆 磨床经济型数控化改造
孙丽萍蒋静张琦凌天白
(上海机床厂有限公司 上海200093)
摘要介绍了MB1632/H半自动端面外圆磨床的砂轮修整和对刀功能。从机械部分和电气部分两个方面讲述
了该机床数控化改造的过程,详细介绍了改造后MKB1632/H数控端面外圆磨床重要功能的实现。改造后的
MB1632/H数控端面外圆磨床磨削精度高、成本低、可靠性好、抗干扰能力强、操作方便,可促进国产经济型数
控系统在磨床上的应用。
关键词 端面外圆磨床数控改造修整对刀
1 MB1632/I-I半自动端面外圆磨床介绍
MB1632/H半自动端面外圆磨床是用于大批量
加工轴类的外圆和端面的设备。它与外圆磨床的最
大的区别就是砂轮架与工作台导轨成26。34,这样
能保证在磨削工件端面时砂轮主轴系统能够受力,
实现斜轴进给。
(1)砂轮修整
砂轮修整的目的是使砂轮恢复原有的磨削性
能,提高砂轮的磨削效率与磨削表面质量。MB1632/H
半自动端面外圆磨床采用在砂轮架上的修整方式。这
种修整方式可以通过靠模板来实现复杂形状的自动
修整。但安装在砂轮架上的修整器结构复杂,安装
困难而且成本很高,因为要保证修整器运动轨迹和
床身导轨平行,所以安装困难。一个靠模板只能将
砂轮修整成一种形状,而且更换靠模板相当不方
便,对操作者的技术水平要求高。砂轮表面的修整
受修整器导轨的影响很大,精度难以保证,所以在
这种修整方式下很难达到在工作台上修整的效果。
(2)对刀方式
在磨削批量工件时,由于每个工件中心孔位置有
微小的差别,大多采用对刀来保证砂轮切入工件时的
准确位置。MB1632/H半自动端面外圆磨床是用装在
工作台上的对刀仪来进行对刀的。对刀时,工作台保
持不动,主要靠头架主轴运动来确定工件的位置。
对刀仪安装在工作台上,位于工件磨削端面的
右边,通过调整对刀头位置使它与砂轮左端面重
外圆磨床的特点及应用范围
外圆磨床的特点及应用范围
外圆磨床是一种主要用于金属加工的精密制造设备,能够加工直径、长度或形状复杂的轴类零件和表面精度高的零件。其特点和应用范围如下:
特点:
1、高精度:外圆磨床采用高速旋转的砂轮切削金属,能够精确加工直径公差在0.001毫米内的零件。
2、高效性:外圆磨床的自动化程度高,能够实现自动进给和砂轮修整,从而大大提高了生产效率。
3、应用广泛:外圆磨床能够加工各种材料的零件,如钢、不锈钢、铝、铜、铸铁等。
4、精准度高:外圆磨床能够实现高精度的自动测量和修整,大大提高了加工精度。
应用范围:
1、机械加工制造:外圆磨床广泛应用于机械加工制造行业,用于加工各种机械零件,如轴、轴承、齿轮、销轴等。
2、模具制造:外圆磨床适用于模具制造行业,用于制造高精度的注塑模具、冲压模具等。
3、精密零件加工:外圆磨床也广泛应用于电子和光学行业,用于加工各种高精度组件,如电子器件、光学元件等。 4、汽车零部件加工:外圆磨床在汽车零部件加工方面也有广泛的应用,如制动盘、曲轴、轴承等。
外圆磨床设计【毕业论文,绝对精品】(二)
引言概述:
本文将详细阐述外圆磨床设计的相关内容。外圆磨床是一种用于加工工件外圆的专用机床,广泛应用于制造业中的加工过程。良好的设计能够提高外圆磨床的加工精度和效率,进而提高产品质量和生产效益。本文将从机床的结构设计、夹持装置设计、砂轮设计、控制系统设计以及润滑冷却系统设计等五个大点来展开阐述。
正文内容:
1.机床的结构设计
1.1刚性设计
1.2机床床身和床身导轨设计
1.3主轴和进给机构设计
1.4夹紧装置设计
1.5机床外形设计
2.夹持装置设计
2.1电磁吸盘夹持装置
2.2液压夹紧装置
2.3机械夹紧装置
2.4自适应夹紧装置
2.5夹持力控制装置设计 3.砂轮设计
3.1砂轮种类选择
3.2砂轮尺寸设计
3.3砂轮结构设计
3.4砂轮颗粒选择
3.5砂轮修整方法设计
4.控制系统设计
4.1传感器选择和布置
4.2控制系统结构设计
4.3控制算法设计
4.4控制参数调整
4.5系统安全保护设计
5.润滑冷却系统设计
5.1冷却液选择
5.2冷却液流动设计
5.3冷却液温度控制
5.4冷却系统过滤设计
5.5润滑冷却系统维护
总结: 外圆磨床设计是一项复杂而重要的工作,涉及到机床结构设计、夹持装置设计、砂轮设计、控制系统设计以及润滑冷却系统设计等多个方面。良好的外圆磨床设计能够提高加工精度和效率,从而提高产品质量和生产效益。因此,在设计外圆磨床时,需要综合考虑各个方面的因素,并根据具体的加工要求进行合理的选择和设计。通过本文详细的阐述和分析,希望能够为外圆磨床的设计提供有益的参考和指导,进一步推动制造业的发展。