
膜式壁制造及检验工艺
浅析余热锅炉膜式水冷壁的安装技术
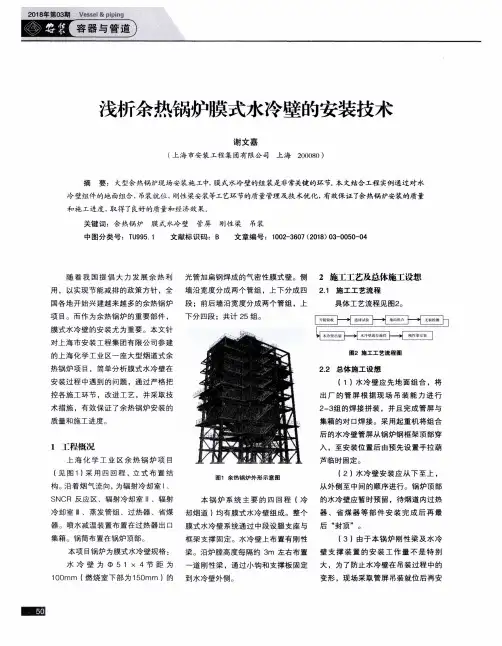
SNCR 反 应 区 、辐 射 冷 却 室 lI、辐 射
本 锅 炉 系 统 主 要 的 四 回 程 (冷 的水冷壁应 暂时预 留 ,待烟道 内过热
冷 却室 III、蒸 发管组 、过 热器 、省煤 却 烟 道 )均 有 膜 式 水 冷 壁 组 成 。 整个 器 、省 煤器 等 部 件 安 装 完成 后 再 最
3.2 通球实验
行 间隙小的 ,然后 进行间 隙大 的 。同 炉钢 框架 内。配合 使用 2只5t手拉 葫
水冷壁对口前,应用不小于6kgf/cm 时采用交错焊或 跳焊 。切记不 能从一 芦辅 助就 位找正 。各部位 水冷 壁安装 的压 缩空气及直 径为管 内径 的80%的 边依 次向另一边 进行 ,以免热 应力集 标高8380~26,000mm。汽车 吊主臂
l 工程慨况
人 。至安装 位置后 由预 先设置手拉 葫
上 海 化 学 工 业 区 余 热锅 炉 项 目
芦 临 时 固 定 。
(见 图 1)采 用 四 回 程 ,立 式 布 置 结 构 。沿 着 烟 气 流 向 ,为 辐 射 冷 却 室 l、
图 1 余 热 锅 炉 外 形 示 意 图
(2)水 冷 壁 安 装 应 从 下 至 上 , 从外侧 至中间的顺序 进行 。锅 炉顶部
水 冷 壁 为 5 1 × 4节 距 为 一 道 刚 性 梁 。通 过 小 钩 和 支 撑 板 固定 大 ,为了防止水冷壁 在 吊装过 程中的
1O0mm (燃 烧 室 下 部 为 15Omm )的 到水冷 壁外侧。
变形 ,现场采取 管屏 吊装就位 后再安
Vessel&pipilIg 总第307期
装上述 刚性梁及 支撑装置。能够 更好
3.5 水 冷 壁 吊装
房屋建筑工程:膜结构制作技术要求和条件.doc

房屋建筑工程:膜结构制作技术要求和条件
一、膜结构制作应在专业化工厂进行,应具备洁净、干燥、避免阳光直射的环境条件,应具备膜的制作专用设备和专用车间,室内工作温度保持在5-30℃范围内,应避免热源对膜材的热辐射影响。
二、膜结构制作应具备专业工艺流程线、必要的裁剪、热合设备及测试设备。
同时应具备经鉴定或专业评定的膜结构裁剪设计软件。
三、制作膜结构所使用的测试设备、工具、量具应按国家有关规定,经计量鉴定合格,量具应一次标定。
四、膜结构加工操作人员必须有经专业培训的上岗证,上岗证应明确其岗位及技能要求。
五、膜结构的制作分为膜的裁剪、连接、配件的制作加工、包装、运输。
制作应符合以下工艺流程:膜材验收,技术参数的确定,膜的裁剪,裁剪膜片的几何尺寸的检验,膜片的连接,连接强度的检验,膜体的几何外形的检验,连接件定位固定,膜体的清理,膜体的包装,标记。
六、膜结构的制作应编制工艺设计文件,内容应包括:膜材检验,设备及量具检验,裁剪膜片的确定,裁剪方法,张拉伸长量的预调整,制作质量标准、工序兼验收方法,包装及运输。
膜电极制备工艺
膜电极制备工艺
嘿,朋友们!今天咱就来聊聊膜电极制备工艺。
这膜电极啊,就好比是一个精密的小机器,每一个零件都得恰到好处地组装起来,才能让它高效运转。
你想想看,这膜就像是一道神奇的门,得能让该进的进,该出的出,可不能乱了套。
而电极呢,那就是关键的节点,要能准确地传递信号,就像接力赛跑中的运动员,不能掉棒呀!
制备膜电极,那可得小心翼翼。
先得把材料准备好,这就跟做饭一样,食材不齐全可做不出美味佳肴。
选材料就得精挑细选,可不能有一点儿马虎。
然后呢,就是加工的过程,这就像是雕琢一件艺术品,得有耐心,得细致。
比如说,在涂覆膜的时候,那得涂得均匀又平整,不能有一点儿气泡或者瑕疵。
这就好像是给墙面刷漆,要是刷得不好,那可就难看啦!而且啊,这过程中温度、湿度啥的都得控制好,稍有不慎,可能就会前功尽弃。
还有啊,电极的制作也不简单。
得让它既有良好的导电性,又要稳定可靠。
这就像是给汽车造发动机,动力要强,还不能老出毛病。
在整个制备过程中,每一个步骤都不能马虎。
就好像走钢丝一样,一步走错,可能就全盘皆输。
咱得时刻保持警惕,不能有丝毫松懈。
你说这膜电极制备工艺难不难?那肯定难啊!但咱不能怕呀,只要用心去做,就一定能做出高质量的膜电极。
这就跟爬山一样,虽然过程辛苦,但当你爬到山顶,看到那美丽的风景时,一切都值了!
这就是膜电极制备工艺,它是一门艺术,也是一门技术。
需要我们不断地去探索,去钻研。
让我们一起加油,为了更美好的未来,努力把这膜电极制备工艺做到极致吧!。
管式膜工艺流程

管式膜工艺流程一、引言管式膜工艺是一种常用于水处理和分离过程中的技术,其基本原理是通过膜分离将液体中的溶质与溶剂分离开来。
本文将介绍管式膜工艺的流程及其各个步骤的详细内容。
二、前处理在进行管式膜工艺之前,需要进行一系列的前处理步骤。
首先是原水处理,包括预处理、净化和消毒等步骤,以确保原水符合要求。
然后是预处理,包括过滤和调节水质等步骤,以保护膜组件不被污染或受损。
最后是进料泵送,将预处理后的水送入管式膜系统。
三、管式膜工艺流程1. 进料进料泵将水送入管式膜系统,进入膜组件内部。
进料液体在进入膜组件之前,通常需要经过一个气液分离器,以去除其中的气体。
2. 分离进料液体在膜组件内部发生分离过程。
管式膜系统通常由多个膜组件组成,每个膜组件内部含有大量的膜管。
液体在膜管内部流动,其中的溶质会通过膜的选择性透过作用被分离出来,而溶剂则通过膜管的壁面透过,进入膜管外部。
3. 收集分离后的溶质和溶剂分别进入不同的收集器中。
膜管外部的溶剂通过收集器被收集起来,而溶质则通过另一个收集器被收集起来。
收集器可以根据需要进行分级收集,以便更好地回收和利用其中的物质。
4. 冲洗在管式膜工艺中,为了保持膜的性能和寿命,需要定期进行冲洗操作。
冲洗可以去除膜上的污染物,以及延长膜的使用寿命。
冲洗液可以是清水、化学清洗剂或酸碱溶液等,具体使用何种冲洗液需要根据实际情况进行选择。
5. 回收分离后的溶剂可以通过回收系统被回收利用,以降低资源的浪费。
回收的方式可以是物理回收、化学回收或生物回收等,具体选择何种回收方式需要根据溶剂的性质和用途进行综合考虑。
四、后处理在管式膜工艺流程完成后,还需要进行一系列的后处理步骤。
首先是膜组件的清洗,以去除其中的污染物和残留物。
然后是收集器的处理,对其中的溶质进行回收和处理。
最后是排放处理,将处理后的溶剂和溶质进行分类处理,以符合环境排放标准。
五、总结管式膜工艺是一种常用的分离技术,可以广泛应用于水处理和分离过程中。
保护膜制作工艺
保护膜的制作工艺可以根据具体材料和应用需求有所不同。
以下是一种常见的保护膜制作工艺:
1.材料准备:选择适合的保护膜材料,如聚合物薄膜、玻璃、金属等,并进行必要的材料
处理,如清洗、去除表面污染物等。
2.剪切或切割:根据所需尺寸和形状,使用切割设备对材料进行剪切或切割,以得到符合
要求的保护膜片段。
3.表面处理:如果需要,在保护膜的表面进行进一步的处理,如化学处理、溅射、涂覆等,
以提高其性能,如防刮擦、耐磨损、防腐蚀等。
4.粘贴或固定:将保护膜片段粘贴或固定在目标物体表面。
可以使用粘合剂、胶水、双面
胶等材料进行固定,确保保护膜与被保护物体之间紧密粘合。
5.压力和温度处理(可选):有些情况下,经过固定后的保护膜需要在一定的压力和温度
下进行处理,以达到更好的附着性、平整度或其他特殊要求。
6.检验和质量控制:对制作完成的保护膜进行检验,确保其符合规定要求,并进行必要的
质量控制工作。
7.包装和存储:根据需要,将保护膜进行包装,以保护其免受外界环境影响。
存放在适当
的环境中,防止湿气、阳光等因素对保护膜的质量造成不利影响。
需要注意的是,不同类型的保护膜可能涉及特定的制作工艺步骤和要求。
在实际操作中,建议遵循材料供应商提供的指导和相关行业标准,以确保制作出高质量的保护膜。
如何控制余热锅炉膜式壁安装质量
如何控制余热锅炉膜式壁安装质量一、工程概况1.1工程简述重庆同兴垃圾处理有限公司投资约3亿元人民币在北碚区童家溪镇建设一座日处理垃圾量为1200吨的处理场.工程占地面积约10万平米,是重庆市政府重点关注、特事特办的利用垃圾焚烧余热产生蒸汽发电的环保工程项目。
该处理场采用德国马丁公司技术建造2条垃圾焚烧线和2台额定蒸发量为58。
39t垃圾焚烧余热锅炉(该锅炉在一定程度上超过了220t/台燃煤汽锅炉)。
焚烧处理技术(燃烧介质为垃圾)部分关键设备从德国马丁公司引进,垃圾焚烧和余热锅炉部份由马丁公司负责概念设计和基本设计.深化设计分别由重钢设计院和江西江联能源环保股份有限公司进行。
两台余热锅炉在国内尚属首台试制垃圾焚烧余热锅炉, 每台焚烧炉日处理垃圾量达600吨,是目前世界上单台处理垃圾量最大的、较先进的垃圾焚烧炉,其主要受热面为膜式壁,共有154片膜式壁。
该工程是一个边设计、边制造、边施工的项目,工程由重钢建设公司总承包,工程监理为重庆长安监理公司,锅炉由江西锅炉厂制造,锅炉安装由重庆工业设备安装集团承担。
1.2余热锅炉特点该余热锅炉为垂直顶支吊形式,逆推式炉排,与膜式水冷壁之间空间高约为13m,整个锅炉钢架高度为42。
8m。
逆推式炉排上方有四个垂直烟道,第一、第二、第三烟中设置有膜式水冷壁管,也就是说第一第二第三烟道就是余热锅炉炉膛。
余热锅炉的平面布置为对称布置,长而窄。
集箱多每台锅炉有33个集箱,因此焊接量大。
烟道(炉膛)的布置为:第一、第二、第三烟道布置有膜式垂直水冷壁管;第二烟道中装有3片垂直管屏;第三烟道内装有高温过热器、低温过热器和蒸发束管;第四烟道为护板结构内部装有省煤器管束;膜式水冷壁由材料为20g的管子和材料为Q235—A的鳍片焊接而成,四周的膜式水冷壁从上到下组成一个密封烟室。
膜式水冷壁的两端与不同的供给集箱和汇集集箱相接.余热锅炉工艺流程为:余热锅炉的垃圾燃烧产生的烟气通过第一烟道和第三烟道烟气向上流动,第二烟道烟气向下流动,第四烟道垂直向下后,通过处理进入烟囱;余热锅炉的给水通过给水操作台进入省煤器锅筒下降管膜式水冷壁下集箱膜式水冷壁上集箱锅筒(进行汽水分离)二、工程重点及难点2。
膜式壁炉管焊接及复合管焊接新工艺
匦
亟 0
维普资讯
螺栓 调整 上 、 片 之 间 的总 间 隙 。管 与 管 组 对 采 用 楔 下 子调整 , 整量 不 足时 , 将 管与 管 间鳍 片切 开 ( . ~ 调 可 25 3 0 rm 的 间隙 , .) a 长度 依据 需 要而 定 , 整 时 管屏 内外 调
后透 视合 格重 新 复位 。原炉 顶管 同一端 面 焊 口排 列 见 图 1 切 开鳍 片 , 开 间距 后 的炉 顶 管管 口端 面 弧形 见 , 凿
图 2 。
< ◇ >
‘
上鄂
、 一、 A /\ 厂 /
> \
图 3 炉 顶 管 焊 接
( )上下 配 合 施 焊 , 部 打底 采 用 从 上 部 坡 口间 2 根 隙 内伸 填 焊 丝 , 部 用 焊 枪 沿 填 加 焊 丝 熔 化 焊 接 ( 下 图
较大。
图 l 原 炉 顶 管 同一 靖面 焊 口位 置
( )膜 式 壁焊 接单 人操 作 工效 低 , 接合 格率 低 。 2 焊 ( )复合 管 若 采 用 单 坡 口, 合 层 焊 接 后 可 能 形 3 复
成 马 氏体淬 硬 组织 , 铬镍 渗 入碳 钢基 层会 引起 脆 化 , 并 产生 裂纹 。同时 , 的扩 散 在 复 合 层侧 交 界 区形 成 高 碳
_。 / 。
1 /
_ 卜 I
() a复合 管与复 合管
两侧 均需人 监测 。点 固时 , 两端 向 中间对称 点 焊 , 从 首
先点 固 间隙小 的焊 口 , 隙较 大 者 可 暂 时 不 点 焊 。 由 间 于点 焊 时对 口间 隙会不 断 收缩 , 随着 点焊 的不 断进 行 , 其 间隙收 缩到规 定 的范 围 内再点 固。点 固时 每 道焊 口 必须 双 面点 固 , 焊点 冷却 后 , 可 拆除 楔子 等 调 整工 点 方
CMT技术在锅炉膜式水冷壁中的应用
CMT技术在锅炉膜式水冷壁中的应用发布时间:2021-08-26T09:44:20.160Z 来源:《工程管理前沿》2021年第3月第9期作者:刘明旭[导读] 在水冷壁耐高温烟气的一面堆焊耐蚀金属刘明旭山东密友机械有限公司摘要在水冷壁耐高温烟气的一面堆焊耐蚀金属,可以大大提高水冷壁的使用寿命。
水冷壁在堆焊耐蚀金属时,要考虑变形量、堆焊层的稀释率、耐蚀层厚度、耐蚀金属主要的合金元素含量等等,传统的焊接方法很难保证。
CMT(冷金属过渡技术)是一种全新的MIG/MAG焊接工艺。
其热输入量比普通的MIG/MAG焊要低,非常适合耐蚀层的焊接。
本文简单介绍了CMT的焊接技术,并对CMT在水冷壁上面的堆焊技术进行了阐述[1]。
关键词 CMT ; 堆焊0 引言CMT(冷金属过渡技术)是在短路过渡的基础上开发的,是一种具有低热输入量、几乎无飞溅过渡、冷热循环交替的特点,近年来在锅炉膜式水冷壁管屏的堆焊上面得到了广泛应用。
CMT堆焊时,稀释率低、变形量小、耐蚀金属主要的合金元素含量高、效率高,非常适合锅炉膜式水冷壁管屏的堆焊。
我公司承接的哈尔滨锅炉厂的膜式壁管屏,要求在膜式壁管屏上面堆焊Inconel625镍基合金。
堆焊层的厚度为2mm,堆焊层稀释率<5%,堆焊层镍含量≥62.5%。
由于堆焊层稀释率要求<5%传统的堆焊方法很难保证,我公司采用福尼斯公司生产的CMT焊机,改变了传统的堆焊工艺,建立了堆焊生产线,从而保证了产品质量[1]。
1CMT焊接工艺特点1.1CMT与传统的MIG/MAG焊相比有三个显著的特点:送丝运动与熔滴过渡过程进行数字化协调;低热输入量,CMT技术实现了无电流状态下的熔滴过渡;无飞溅过渡,在短路状态下焊丝的回抽动作帮助焊丝与熔滴分离。
1.2CMT焊较普通MIG/MAG焊的优势:引弧可靠迅捷,引弧的速度是迄今为止的两倍,在非常短的时间内即可熔化母材;CMT焊弧长控制更精确,电弧更稳定,普通MIG/MAG焊在焊接过程中,焊丝干伸长改变时,焊接电流会增加或减少。
膜式水冷壁竖装法在锅炉安装中的应用分析
竖装法 。
高度中部与上部对接完毕后将上集箱 就挂上吊杆 。临时对 口
兖矿 2 0万 t 0 焦炭及 2 0万 t 甲醇项 目2 7 TH循 环流化 x 5/ 床 锅炉 , 由无锡 锅炉厂制造 , 用烟煤或 6 %烟煤 + 0 采 0 4 %焦 炉 煤气为燃料 , 锅炉整体布置成 … ’ , n 型 炉膛 四周布置着 14根 7
4 竖装 法的 优势
从 兖矿 2 0万 t 0 焦炭及 2 0万 t 甲醇项 目锅 炉房 系统 2 x 7 TH锅炉安装 实践 可以看出 , 5/ 竖装法较平装 法具有明显 的优
膜式壁上部中间一片用 2只 I手拉 葫芦 吊起与上集箱对接 。 t
( 再 吊起左右片与上集箱对 接全部施焊完毕并经无损 6) 检测后 吊起 ,使膜式壁上部与 中部 对接焊 口位置与上在 同一
1 平装 法和竖装 法 的概 念
在安装 施工 中,常规 的膜 式壁安装方法 就是 在地面 的钢
管较 少 , 因此单片重量 较轻 , 适宜采用 竖装法安 装 , 且竖装 法
() 1 首先它不 受场 地限制 ,பைடு நூலகம்在许多 锅炉安装 都属改扩 现 建工程 , 场地偏 小 , 加上 甲方对工期 的要求 , 备安装 往往与 设 土建 同时进行 , 这样使 得地面组装困难重重 , 而竖装法克服 了 常规地面平 台组对需大块平整场地的弱点。 ( 其次平装 法安装组 对后 , 2) 需对膜式壁进行加 固 , 从经 济角度考虑 , 人力 和物力投入 较大 , 造成极 大的资源浪费 。由
ro膜元件生产工艺
ro膜元件生产工艺RO膜(Reverse Osmosis Membrane)是一种能够将溶剂从浓度较低的溶液逆向迁移到浓度较高的溶液的膜元件。
RO膜元件的生产工艺主要包括材料制备、膜片制备、膜片组装和性能测试四个步骤。
材料制备是RO膜元件生产的第一步。
首先需要准备高分子材料,常见的有聚酰胺、聚醚砜等。
这些材料一般是以粉末的形式存在,需要通过高分子聚合反应聚合成膜材料。
在聚合反应中,需要添加一定的溶剂和催化剂,使得高分子材料能够进行链结束反应,形成连续的聚合物结构。
膜片制备是RO膜元件生产的第二步。
在膜片制备过程中,首先需要将膜材料溶解在有机溶剂中,形成膜原液。
然后,将膜原液通过喷涂、浸渍等方法均匀地涂布在平整的膜基材上,形成薄膜。
接着,将薄膜进行干燥处理,使得溶剂快速挥发,形成具有一定孔隙结构的膜。
膜片组装是RO膜元件生产的第三步。
在膜片组装过程中,需要将多个膜片堆叠在一起,形成具有一定面积的膜元件。
为了保证膜片之间不会发生相互串通的情况,一般会在膜片之间添加隔离层。
同时,还需要在膜元件的两侧添加进水管和产水管,以方便溶剂的进出。
性能测试是RO膜元件生产的最后一步。
在性能测试过程中,主要包括对膜元件的透盐率、截留率、通量等性能进行测试。
透盐率和截留率是评价RO膜元件分离性能的重要指标,通量则是评价RO膜元件处理能力的重要指标。
测试结果会用于评估膜元件的质量,以及调整生产工艺和改进产品性能。
综上所述,RO膜元件的生产工艺包括材料制备、膜片制备、膜片组装和性能测试四个步骤。
通过这些步骤的完成,可以生产出具有一定性能要求的RO膜元件,用于水处理、海水淡化等领域。