
连铸结晶器振动在线监测系统的研制
连铸结晶器振动在线监测系统的研制 李培玉。等
连铸结晶器振动在线监测系统的研制
Research and Development of the Online Vibration Monitoring System
for Continuous Casting Mold
李倍至 互部 邪 傻
(浙江大学机械工程学系’,浙江杭州310027;杭州谱诚科技有限公司 ,浙江杭州310027)
摘要:在连铸生产过程中,为了精确同节结晶器振动参数、提高钢坯质量,利用加速度信号的双重积分获得结晶器振动参数的方 法,研制了连铸结晶器实时在线监测系统。该系统实现了对结晶器振动性能指标的自动检测。试验及现场应用表明,该监测系统可 对结晶器产生偏振以及不按照非正弦规律振动等现象进行精确监测,能够满足连铸生产现场的监测要求。 关键词:加速度传感器非正弦振动 振动监测 相位补偿群延迟 中图分类号:TH113.2+.1 文献标志码:A Abstract:In continuous casting producti一)n,in order to precisely adjust the vibration parameters of the mold for enhancing the quality of steel slabs I by adopting double integration of acceleration signal to obtain vibration parameters of the mold and develop the real—time monitoring sys— tem.The system implements automatic detection for performance indexes of the mold.The experiments and field application indicate that the monitoring system is able tO precisely detect the phenomenon of the polarization and the vibration not under non—sinusoidal rule,and meet the monitoring requirements in continuous casting production field. Keywords:Acceleration sensor Non—si:msoidal vibration Vibration monitoring Phase compensation Group delay
0 引言
结晶器是连铸机的关键设备,其作用是使钢水均
匀、快速地冷却,形成厚度均匀、表面良好的初生坯壳。 结晶器进行有规律的往复振动,其目的在于防止拉坯
时坯壳与结晶器壁发生黏结,同时能获得良好的铸坯 表面 J。由于结晶器的上下振动有利于润滑油和保护 渣向结晶器壁与坯壳间渗透,因而改变了润滑条件,减
少了拉坯摩擦阻力和黏结的可能,保障连铸得以顺利 进行 。实践表明,采用非正弦振动波形比较符合生
产需要。非正弦振动是指结晶器在振动时,其位移量 在与正弦振动有相同值的前提下,使结晶器在上升过 程中具有比下降时间更长的振动波形 。由于振动参
数设置不合理,或在水平方向振动较大,会导致钢坯表 面拉裂甚至漏钢事故,因此,开发一种有效的结晶器振 动在线监测系统是非常必要的。
1 结晶器振动检测方式
结晶器振动控制的精度与稳定性是保障连铸机稳
修改稿收到日期:2010—08—21。 第一作者李培玉,男,1966年生,1997年毕业于浙江大学机械制造及 其自动化专业,获博士学位,副教授;主要从事工业检测、嵌入式系统应 用的研究。 定运行和安全高效生产的前提 。目前,对结晶器振
动的幅度、频率、波形及偏振状况等参数进行准确测量 与记录的主要方法有:①人工检测;②监测油缸行程或
电动缸的旋转角度;③位移传感器检测振动;④加速度
传感器检测振动。人工检测采用千分尺测量振动台相
对于基座的位移、秒表测量频率,测量精度低、可获取 的振动参数值少,不能用于在线监测。位移传感器监 测需制作三方向相互垂直的基准块,并将传感器安装
在固定基座上 ,测量安装难度:赶,且由于传感器探头
裸露,检测结果受现场环境影响较大。 针对传统检测方式存在的不足,提出一种基于超
低频、高精度加速度传感器的在线监测技术。该监测 技术将传感器放置在结晶器振动台上,使传感器随振
动台共同振动,从而直接获得振动台加速度信号。同 时,通过积分模块获得速度和位移信号,并利用相位补
偿电路对积分器引入的相位畸变进行相位补偿,还原 非正弦振动的波形,获得精确的结晶器振动加速度、速
度和位移波形。所有参数都和实时的振幅与振频有
关。因此,对这个参数进行实时监测是非常必要的 。
2在线监测系统的实现
2.1系统构架设计
监测系统由数据采集系统和监测软件组成。数据
52 PROCESS AUTOMATION INSTRUMENTATION Vo1.32 No.7 Jul
y 2011 连铸结晶器振动在线监测系统的研制李培玉,等
采集系统由加速度传感器、信号调理模块和积分模块 构成。监测系统结构框图如图1所示。
220V 交流 电源
II积分模块l抗混叠滤波I I 、 l —1 信 —1 号 多通道l6位数据采集卡
工控机 结晶器振动在线监测软件 臣圃匝固口困
l 振幅 lI 拉速 ll速度波形图l I 振频 ll正滑脱时间lJ位移波形图I l位移轨迹图Il负滑脱时间lI加速度波形图I
图1 监测系统结构框图 Fig.1 Structure of the monitoring system
加速度传感器负责采集超低频的振动信号;信号
调理模块可将振动信号转化成电压模式下的加速度信 号;积分模块分别通过一次积分和二次积分获得速度
和位移信号,然后利用相位补偿器去除相位畸变,最后 得到高保真的速度信号和位移信号。
这些信号经过A/D转换成数字信号送人工控机, 利用结晶器振动在线监测软件对数据进行实时波形显
示、历史数据管理、自动报表打印等;同时,接人现场铸
坯拉速信号,与振动速度检测结果进行对比分析,获得 负滑脱时间、负滑脱率和振痕间距等振动参数。
2.2数据采集模块设计 2.2.1信号调理电路设计
信号调理电路的主要功能是将传感器信号转变为 可被采集卡识别的电压信号,同时,利用抗混叠滤波滤
除高频信号,通过高通滤波消除地面振动等原因引起
的超低频干扰。加速度信号调理电路如图2所示。
图2信号调理电路图 Fig.2 Signal conditioning circuit
2.2.2传感器及采集卡选型 结晶器工作时的振幅为2~10 mm,振频范围为
0.5~7 Hz,因此,选用的加速度传感器测量频率范围
为0~300 Hz,横向灵敏度<1%,量程为3 g。
《自动化仪表》第32卷第7期2011年7月 数据采集卡是将模拟信号转换成数字信号的关键 设备,NI公司的PCI-6014型DAQ卡是基于PCI总线的
16位多功能数据采集卡,其最高采样速率为200 kS/s,
可通过自带的驱动程序与工控机进行通信。该数据采 集卡传输数据精确度高、数字化误差小,能够满足结晶
器振动在线监测系统要求的精度。 2.2.3积分模块设计 积分模块由积分电路、四阶巴特沃斯滤波器及相
位补偿电路组成。该模块实现对加速度信号的积分和
噪声滤除,并对滤波器引入的相位畸变进行补偿。设 为结晶器振幅、 为振动位移、to为角频率,则加速
度函数是位移函数对时间的二阶导数,表达式为:
= m0.2 sin(tot+ )+cl+g(t) (1) 经一次积分可以获得速度信号,再次积分可以获 得结晶器的振幅,其函数表达式如下:
戈=一- ̄mtoCOS(tot+ )+C1t+C2+h(t) (2)
=一 sin(tot+ )+÷C1t +C2t+s(t) (3)
在电路中,由于传感器和元器件的噪声及电源纹 波等原因,所获得的加速度信号中包含g(t)的噪声信
号,通过积分后则得到h(t)速度噪声信号和s(t)位移 噪声信号。同时,由于加速度传感器存在零点误差c ,
积分后在速度波形中为一次函数,位移波形中为二次 函数,会导致严重信号漂移。因此在积分后,根据结晶
器振动工作范围,加入频率范围为0.2~50 Hz的四阶 巴特沃斯滤波器,以滤除低频漂移及高频噪声。
2.2.4滤波器相位补偿的实现 由于滤波器的引入,必然带来原信号波形的相位
畸变,使非正弦信号严重失真。以四阶巴特沃斯低通 滤波器为例,其传递函数为:
l (jto)1 2: (4) 1+( ) to 式中:J H(jto)J 为滤波器的幅频响应;to为滤波器的
角频率;to 为截止频率;G。为to=0时的幅频响应。 滤波后,其滞后相角为:
△ =一arctan[H(jto)] (5) 式中:△ 为信号通过滤波器后的滞后相角;H(jto)为
滤波器的传递函数。 相角随振动频率变化而变化,因此,需要对结晶器
振动频率范围内的信号进行相位补偿,并保证信号幅
值不变。对此,系统采用多个全通滤波器串联的方式
进行相位补偿 。全通滤波器在调节输入信号时不会 引入幅值的失真。全通滤波器的传递函数是 :
53
电源控制模块 二 = 赫黻 连铸结晶器振动在线监测系统的研制李培玉,等
… ㈦
将z=e 代人式(6),可得:
= ㈩
式中:N(z)为全通滤波器输出的信号;D(z)为全通滤
波器输入的信号;O9=2 为归一化频率;o为实数。 全通滤波器的相位补偿电路如图3所示。
图3相位补偿电路图 Fig.3 Phase compens.ating circuit
图3中,二阶全通滤波器的作用是从一个二阶带
通滤波器的输入信号中减去其输出信号,最终得到幅 频响应上没有失真的全通滤波器。 全通滤波器的特性是其增益在全部频率范围内是
固定的,同时,相位响应与频率线性相关。由于这些特 性,全通滤波器可以在相位补偿和信号延迟电路中使
用。全通滤波器的相位补偿前后的群延迟向应曲线如 图4所示。
l 1
∞1
艘 枯
图4相位补偿 应曲线 Fig.4 Response curves of phase compensation
2.3在线监测系统软件设计 2.3.1软件监测主界面
结晶器振动在线监测系统软件主界面主要显示监
测中加速度传感器的运行状态和主要参数。结晶器振 动在线监测系统软件界面主要包括监测控制模块、参
数显示模块和图形显示模块。控制模块用来控制选择 系统投入监测的时机,控制监测启停等;参数显示模块
可以显示结晶器振动参数,如振幅、振频和偏斜率等;
图形显示模块可实时显示结晶:器振动的波形图,并实
时直观地显示现场工作中的结晶器的振动规律。 2.3.2历史数据管理
历史数据管理模块的主要功能是查询特定时间段
内结晶器振动的历史运行数据。历史数据查询可按不
同的检索条件进行检索,其中包括设备名字检索、特定 时间内的历史数据检索和特定参数的历史数据检索 等。
降低板坯铸机结晶器振动系统谐振作用的研究
降低板坯铸机结晶器振动系统谐振作用的研究
崔美棠
(济钢宽厚板厂技术科,山东济南250101)
摘要:文章根据生产实践中铸机因结晶器振动系统谐振而出现粘结抽芯和粘结漏钢事故频发的问题,在对结 晶器四偏心振动机构的结构形式、谐振区间等内容进行调查监测和分析研究的基础上,通过采取降低振动系 统的传动间隙、优化振动参数和操作控制避开谐振区间等措施,最终达到了降低铸机粘结抽芯事故率和粘结 漏钢率、提高铸坯质量的目的。 关键词:结晶器振动;粘结漏钢;谐振频率;降低板坯铸机 中图分类号:TP274 文献标识码:A 文章编号:1009~2374(2012)叭一0088—03
结晶器振动既是常规连铸的一个基本特征,也是
现代连铸机设备的关键部件之一,它对连铸机的生产
顺行和质量提高均有着重要的影响。济钢一炼钢板坯
铸机为超低头机型,结晶器振动系统采用电机驱动板
簧导向的四偏心仿弧振动形式,该类振动系统的传动 环节较多、谐振现象明显、振动平稳性也较差。因
此,结合实际生产中遇到的问题,有针对性地对结晶
器振动的传动平稳性、谐振情况和振动参数进行系统
的监测和分析,通过采取降低传动系统的间隙以提高
振动的平稳性、强化整备和使用过程中的谐振检测、
优化振动参数和操作以避开谐振区间等措施,最终达
到了提高结晶器振动平稳性、提高铸坯质量和降低铸 机生产事故的目的。
一、振动系统介绍 (一)铸机概况 R5.7/6.8/8.5/12/17/33—1500,超低头板坯连
铸机; 铸机长度:17m;
结晶器长度:784mm;
生产断面:200*1400mm:
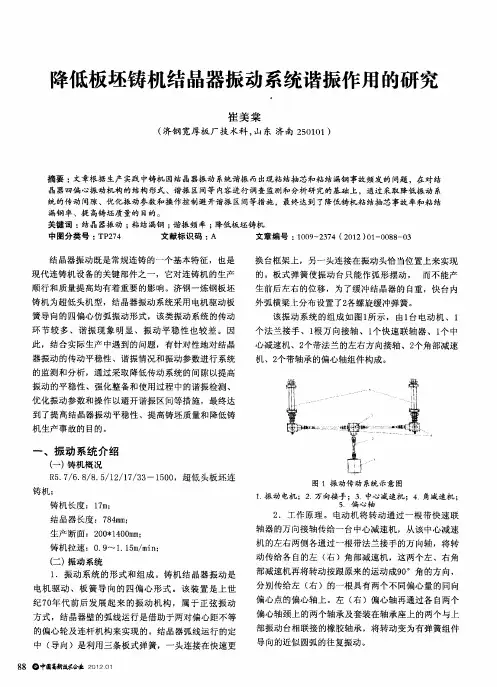
铸机拉速:0.9~I.15m/min: (二)振动系统 1.振动系统的形式和组成。铸机结晶器振动是
电机驱动、板簧导向的四偏心形式。该装置是上世
纪7O年代前后发展起来的振动机构,属于正弦振动
方式,结晶器壁的弧线运行是借助于两对偏心距不等
的偏心轮及连杆机构来实现的。结晶器弧线运行的定
7月-结晶器热流监测系统(MTM)在梅钢2号连铸机上的应用

274 结晶器热流监测系统(MTM)在梅钢2号连铸机上的应用
江中块 程乃良
(宝钢股份梅钢公司炼钢厂)
摘 要:本文主要阐述了梅钢2号连铸机结晶器热流监测系统的组成和进措施,并对其应用情况和发展方向进行了总结。
关键词:连铸机 结晶器 热流 监测
1.引言
梅钢炼钢厂2号连铸机自VAI引进,2003年2月28日一次性热试车成功,该铸机主要装备参数见下表:
表1 梅钢2号连铸机装备参数表
项 目 单位 参 数
设计年产量 万吨 120
钢水罐容量 吨 162
中间罐容量 吨 35
铸机机型 - 直弧形、连续弯曲矫直
铸机基本半径 mm 8000
铸机流数 - 1机1流
铸机长度 mm 41329
铸坯断面尺寸 mm 2 (210&230)╳(800~1320)
结晶器长度 mm 900
工作拉速 m/min
0.8~2.4
该铸机主生产钢种分四大类,对应设计拉速见下表:
表2 梅钢2号连铸机生产钢种与拉速表
钢 类 划分依据 拉速范围(m/min) 比例(%)
低碳钢 [C]≤0.08% 1.0~2.4 60~80
包晶钢 0.08%<[C]≤0.17% 0.8~1.5 10~20
中碳钢 0.17%<[C]≤0.30% 0.8~1.6 5~10
微合金钢 以Ti等微合金化 0.8~1.4
10~20
由于该铸机主要生产钢种是低碳钢,对应工作拉速较高,是国内常规厚度板坯拉速最高的连铸机,并且拉速范围宽。为适应这种生产状况,该铸机配备了结晶器热流监测系统、结晶器液面自动控制系统、电磁制动系统、漏钢预报系统和动态二冷水及全程动态轻压下系统,使得该铸机高拉速和高质量得以顺利实现。
2.MTM介绍
结晶器热流监测系统由西门子公司开发,该系统置于L1控制系统,实时跟踪结晶器四个面的铜板热流强度变化趋势,供操作和工艺技术人员参考使用。该系统计算原理主要是通过冷却水温差与水流量来计算各个面的平均热流密度,再给合现场经验值判断热流的正常与否。下图1为现场使用的L1监控画面。 275 图1 2号连铸机结晶器热流监测系统画面
《连铸结晶器非正弦振动波形分析与优化》范文
《连铸结晶器非正弦振动波形分析与优化》篇一
一、引言
在连铸生产过程中,结晶器的振动对于铸坯的质量具有至关重要的影响。传统的正弦波形振动在许多情况下已经能够满足生产需求,但在某些特殊工艺条件下,非正弦振动波形可能表现出更优越的性能。本文旨在分析连铸结晶器非正弦振动波形的特点,探讨其优化方法,以期提高铸坯的质量和生产的效率。
二、连铸结晶器非正弦振动波形分析
1. 波形特征
非正弦振动波形相较于传统的正弦波形,具有更加复杂的数学特征。其波形包含了多种频率成分,能够更好地适应连铸过程中的复杂工艺条件。非正弦波形的引入,可以有效地减少铸坯的表面裂纹和夹渣等缺陷,提高铸坯的表面质量。
2. 影响因素
非正弦振动波形的形成受到多个因素的影响,包括设备的驱动系统、振动参数的设置以及结晶器与坯料的相互作用等。其中,设备的驱动系统决定了波形的基频和幅值,而振动参数的设置则会影响波形的形状和频率分布。此外,结晶器与坯料的相互作用也会对波形产生一定的影响。
三、非正弦振动波形的优化
1. 优化目标 非正弦振动波形的优化目标主要包括提高铸坯的质量、减少设备故障率以及提高生产效率。通过优化波形,可以使得铸坯表面更加光滑,减少表面裂纹和夹渣等缺陷,同时降低设备的能耗和维护成本。
2. 优化方法
(1)参数调整:通过调整设备的驱动系统和振动参数,改变波形的形状和频率分布,以达到优化目的。
(2)模型优化:建立连铸过程的数学模型,通过模拟和仿真来分析不同波形对铸坯质量的影响,从而找到最优的波形。
(3)实践验证:在生产过程中进行实践验证,通过对比不同波形的生产效果,选择最优的波形进行生产。
四、实验与结果分析
为了验证非正弦振动波形的优化效果,我们进行了实验研究。实验中,我们分别采用了传统的正弦波形和非正弦波形进行连铸生产,并对比了两种波形的生产效果。实验结果表明,非正弦波形在减少铸坯表面裂纹和夹渣等缺陷方面表现出更优越的性能,同时提高了生产效率。通过对实验数据的分析,我们找到了最优的非正弦波形,并将其应用于实际生产中。
小方坯连铸机结晶器振动偏摆标准量化分析

小方坯连铸机结晶器振动偏摆标准量化分析
摘要:本文采取两种方法,一是按仿弧振动,二是根据结构角度,来对固有偏摆值进行计算,且结合以往经验以及数据积累,获取相应的振动偏摆标准,在此基础上,针对结晶器振动偏摆,就能够判断其有没有合格,总之通过文章的探究,以期能为相关人员提供借鉴。
关键词:结晶器;偏摆标准;结构角度;仿弧振动
引言:对于结晶器振动装置来讲,常常被用来支撑结晶器,同时让其根据振动规律,进一步来上下振动。针对振动偏摆数据,如果其超过标准,将对产品质量造成影响,有的时候,还会造成一系列事故,例如漏钢。现如今在国内大部分钢厂中,都开展产品质量升级,人们更加注重振动偏摆。理想情况下,对于结晶器振动来讲,是做仿弧振动的。不过因为一系列因素,比如设置结构以及安装方法等,难以彻底做仿弧振动,发生偏摆的现象。在这样的情况下,会对产品质量造成影响,如果情况严重的话,会引起漏钢。如今大多数企业选择了振动偏摆测试仪,可以对偏摆数据进行测量。该测试仪有着较多的构成成分,比如振动传感器,数量为2,信息采集系统等。通常情况下,将传感器置于法兰,由此开展测量。能够同时测量多个方向的测量信号,也就是X方向、Y方向以及Z方向(即垂直方向)。不过现如今国内不存在统一的振动偏摆标准,判定数据有没有超过标准。文章将某小方坯连铸机当作例子,对偏摆标准进行计算。
1.X方向振动偏摆标准
理想情况下,该方向偏摆数据应是零,存在较多的因素,可能对偏摆值造成影响,一般体现于以下几点。第一,测量误差,当放置传感器时,不可以和中心线彻底平行,不然的话,会致使测量误差。第二,铰接点间隙,游隙形成的偏摆误差。第三个常见因素是:振动台结构刚度[1]。结合以往经验与数据积累,用X来表示这一方向的偏摆标准,数值不超过200微米。
2.Y方向振动偏摆标准
由于传感器置于法兰,来开展测量,会让该方向形成固有偏摆值。也就是理想状况下,该方向偏摆数据,存在固有偏摆值。在对偏摆值进行计算时,可以采取两种方式,一是结合仿弧振动计算,二是根据结构角度实行计算。
结晶器在线热调宽控制系统的设计

・48・
重型机械
2019
No.3
-设计计算
-
结晶器在线热调宽控制系统的设计
李小娟
,高朝波
,刘悦
,郝宏昭
(中国重型机械研究院股份公司,陕西西安
710032)
摘 要
:本文介绍了连铸机结晶器在线热调宽控制系统。该控制系统由主控制器(
CPU)、网络控
制器、窄边驱动系统、宽边夹紧压力调节系统等组成,实现结晶器宽度的计算、在线热调宽控制、宽
边软夹紧、系统故障时的生产保护、自动调宽及切割优化等功能。该控制系统已经在多条连铸生产线
投入使用,显著的提高了连铸机生产的作业率和收得率。
关键词
:连铸机;结晶器调宽;软夹紧
中图分类号
:TF345 文献标识码
:A 文章编号
:1001 -196X
(2019
)03 -0048 -05
Design and application of on 一 line thermal wiCe adjustmert control system
for mould
LI Xiao-juan,
GAO Zhao-Cv,
LID Yua,
HAO Hong-Chav
(
China National Heavy Machinery Research Institute Co. ,
Lth. ,
Xi'
an 710032,
China)
Abstract:
This paper introduces the on-line thermal adjustment control system for mould. The control system
consists of a main controner( CPU) , a network controUer, a narrow-edge drive system and a wide-edge soft
clampingpe
sue adeusem9nesysem.Deealiy9seh9calculaeion oteh9mould wideh,
结晶器液压伺服振动系统状态监测与故障诊断
2006年第5期 液压与气动 81 结晶器液压伺服振动系统状态监测与故障诊断 陈新元 ,张安龙 ,陈奎生 ,朱学彪 ,杨伟 Status Monitoring and Fault Diagnosis System for the Eletrohvdraulic Servo Oscillation System of Mould CHEN Xin—yuan ,ZHANG An—long ,CHEN Kui—sheng ,ZHU Xue—biao ,YANG Wei (1.武汉科技大学机械自动化学院,湖北武汉430081电话:(027)63272162; 2.武汉钢铁集团公司第一炼钢厂,湖北武汉430080电话:(027)86892356) 摘要:介绍某炼钢厂结晶器液压伺服系统在线状态监测与故障诊断方法,并着重对监测系统硬件组成 和软件结构、故障诊断专家系统的故障样本采集、故障诊断方法及软件实现进行了深入研究。 关键词:结晶器;液压伺服系统;在线监测;故障诊断 中图分类号:TH137;TP182文献标识码:B文章编号:1000 4858(2006)05.0081—03 1概述 控制结晶器按设定波形进行振动是连铸生产中的 关键技术之一。电液伺服系统驱动的结晶器振动装置 可根据连铸工艺实时调节振幅、频率、波形等振动参 数,方便高效,是当前最先进的驱动方式。某炼钢厂的 2 X 5流小方坯连铸机生产线上就采用了这种全液压 电液伺服非正弦振动结晶器,效果很好。但电液伺服 振动系统由于工作在结晶器附近,温度高、粉尘多,空 间狭小,技术人员难以近距离检查测试,所以相对于传 统的机械振动系统而言存在故障率高、故障隐蔽性大、 故障恢复时间长等缺点,这对生产有一定影响,因此厂 家提出建立结晶器液压振动系统状态监测与故障诊断 系统,保障生产。 2结晶器液压伺服振动系统在线状态监测 某炼钢厂结晶器液压振动控制系统由Dynaflex 振动PC机、PLC、主控制器(MCU)、从控制器(铸流控 制器SC)、液压伺服系统等组成,工作原理是:通过 Dynaflex振动PC机采集连铸工艺参数,经运算得到 的振动参数以5 s的循环周期从振动PC机传送到主 控制器(MCU),主控制器再将这些参数分配给从控制 器(铸流控制器SC),从控制器每隔1 ms将最新参数 传送给伺服控制单元PL6,同时振动液压缸的行程通 过位移传感器反馈到伺服放大板PL6与从控制器输 出指令信号比较得到误差信号,然后由伺服放大板 PL6上电流负反馈放大模块功率放大后驱动电液比例 伺服阀控缸构成闭环控制系统。 为了对液压振动系统运行参数进行监测,必须在 适当的位置设置相应的传感器,对系统运行参数进行 采样。经现场调研分析设计了如图1所示的状态监测 数据采样测点分布方案。图1中虚线部分为在原系统 上增加的设备。信号类型选取原则是原系统信号电压 采样,新增设备信号电流传输电压采样,所有信号都通 过光电隔离后由数据采集卡采样,进入故障诊断计算 机,使工作现场与故障诊断系统可靠隔离,互不影响, 保障正常生产。对于原系统上的信号(BoSCH放大板 PL6输入信号、阀芯位移信号、液压缸活塞位移信号) 从电压点引出到隔离器转换为适于数据采集卡量程的 范围,再通过数据采集、软件滤波等预处理保存于数据 库。另外为提高故障诊断准确性,在原系统液压缸的 二腔增设了压力传感器,对工作压力进行采样分析,现 场压力信号转换为电流传输到电控室,通过隔离器转 换为适于数据采集卡量程的范围,再通过数据采集、软 件滤波等预处理保存于数据库。 收稿日期:2005—1l。19 基金项目:湖北省自然科学基金资助项目(2oo5ABA3l3);武 汉科技大学机械传动与制造工程省重点实验室资助项目 (2005A03) 作者简介:陈新元(1972一),男,湖北武汉人,副教授,硕士, 主要从事机一电一液一体化系统设计与仿真、智能控制研究和教 学工作。 到NAS6级而努力。由于油的清洁度一直稳定在 NAS7级,机件没有明显可见磨损,多年来没有因出现 故障而停产现象,使一高线产量稳步提高,精轧机润滑 油使用寿命超过l0年,生产成本大大下降。2004年 公司一高线年产73万吨;二高线生产117万吨。这一 成绩为公司取得了可观的经济效益。
炼钢连铸机结晶器振动装置的检查及维护
炼钢连铸机结晶器振动装置的检查及维护
摘要:介绍了炼钢连铸结晶器振动装置的工作原理、结构特点和技术参数,以及检查要点和维修工艺。 关键词:炼钢连铸结晶器振动装置设备维护
中图分类号:tu74 文献标识码:a 文章编号:
设备原理、功能及结构形式
结晶器振动装置是连续铸钢设备中一个非常关键的部件。在钢水注入结晶器逐渐形成一定厚度坯壳的凝固过程中,结晶器一直承受着钢水静压力、摩擦力、钢水热量的传递,以及调宽时作用在结晶器上的力等诸因素的影响,使结晶器同时处于机械应力和热应力的综合作用之下。
结晶器振动的目的是防止拉坯时坯壳与结晶器壁粘结,同时获得良好的铸坯表面。结晶器向上运动时,能减少新生的坯壳与铜壁发生粘着,以防止坯壳受到较大的应力,使铸坯表面出现裂纹;而当结晶器向下运动时,借助摩擦,在坯壳上施加一定的压力,愈合结晶器上升时拉出的裂痕,这就要求向下运动的速度大于拉坯速度,形成负滑脱。结晶器振动可按非正弦曲线振动和正弦曲线振动。
振动装置由一固定钢基架、一用于紧凑式结晶器安装的振动台和结晶器及足辊冷却水自动连接装置组成。振动台与固定钢基架是通过片弹簧连接的。二个液压缸安装在振动台与固定钢基架之间。当振动台上下振动时,片弹簧能起到精确导向和负荷补偿的作用。
振动装置的另一重要部件是液压驱动系统。通过伺服阀直接控制两个带有位置及压力传感器的液压缸,用于振动振幅、频率和波形的动态控制。
结晶器振动装置结构图
2、设备主要技术参数
3、设备的检查及维修
3.1 设备的检查
首先检查振动装置的润滑系统是否运行正常,其次在解除振动和拉矫机的电气控制连锁,开动振动机构,把振动频率调到与最高工作拉速相配的最高工作频率。观察和倾听振动机构的整个传动过程有无异音,检查振幅是否在工艺要求误差范围内(±1次/min),检查振幅是否在工艺要求的误差范围内(±0.5mm)以及振动装置的平衡性。
结晶器振动机构毕业设计(个人毕业设计)
武汉科技大学本科毕业设计说明书
I
摘 要
四偏心板坯连铸机快台在连续铸钢中有及其重要的作用。其振动装置用来支撑结晶器,使结晶器上下往复运动,从而使脱模更容易。本设计主要是针对结晶器振动台振动系统的总体设计,其中包括:总体传动方案的设计以及正弦式振动方式的选择;偏心轴材料的选择,结构设计以及轴上零件的布置和装配方案,偏心轴受力分析和校核;偏心轴上零件,如轴承和键的选用及其校核。另外,还包括振动系统其它重要零件如销轴及板弹簧的设计等。
如何对偏心轴上偏心距的设计是每个设计者应该考虑的问题。其中要考虑到不同偏心距对振幅的影响以及振动台是否能实现预定的轨迹。振动方式为正弦振动,可以通过调整振源机构的振幅来调整结晶器的振幅,在设计偏心轴时,要设计不同振幅所需要的不同偏心距。
振动系统是长期使用的,由于所受的是动载荷,容易受到磨损,会减少其使用寿命。故在设计的时候,要考虑其使用年限,尤其是转动的部件,如轴承,偏心轴。
关键词: 结晶器; 振动装置; 偏心轴; 四偏心轮振动机构; 板弹簧 武汉科技大学本科毕业设计说明书
II
Abstract
Four quick sets eccentric slab caster acts a very important role in continuous casting. The
vibration device is used to support crystallizer,crystallizer is reciprocated up and down,then
it makes stripping easier.The paper mainly aims at the general design of crystallizer vibration
table vibration system,including design of general transmission program and selection of the
结晶器在线监控集成系统的开发与应用
2012年第2期 鞍钢技术
ANGANG TECHNOLOGY 总第374期
《 三 .=研究与开发) ’~-,-。。●●…一_●●●●,
结晶器在线监控集成系统的开发与应用
田勇 ,王旭东 ,张相春 ,安连旗 ,吴世龙
(1.鞍钢股份有限公司炼钢总厂,辽宁鞍山114021;
2.大连理工大学材料科学与工程学院,辽宁大连116024)
摘要:基于板坯连铸结晶器实测的瞬态温度数据,在对结晶器与铸坯传热行为进行反问
题计算的基础上,采用并行计算方法,构造出兼顾模拟准确性与实时性的传热反问题并行计算
模型,有效解决了模拟计算准确性与实时性间的矛盾,同时借助Visual C++和OpenGL技术,
开发出二维、三维的结晶器传热可视化方法,建立了面向在线的结晶器传热与铸坯凝固实时计
算及可视化系统。为实时提供结晶器传热与铸坯凝固状态的瞬态信息。精确把握和控制结晶器
传热和连铸坯的凝固过程提供了有利支持。
关键词:连铸结晶器;反问题;并行计算;在线可视化
中图分类号:TF777 文献标识码:A 文章编号:1006—4613(2012)02—0018—05
Development and Application of Online Integrated Monitor System for Mould
Tian Yong ,Wang Xudong2,Zhang Xiangchun ,An Lianqi ,Wu Shilong
(1.General Steelmaking Plant of Angang Steel Co.,Ltd.,Anshan 1 14021,Liaoning,China; 2.Institute of Material Science and Engineering,Dalian University of Technology,
Dalian 1 1 6024,Liaoning,China)
连铸结晶器液压振动系统的H∞混合灵敏度控制与仿真
・116・ 《机床与液压》2006.No.6
连铸结晶器液压振动系统的H。。混合灵敏度控制与仿真
付兴建 ,李迎春 ,童朝南
(1.北京信息科技大学计算机与自动化系,北京100085;
2.中国矿业大学北京校区机电工程系,北京100083;3.北京科技大学信息工程学院,北京100083)
摘要:连铸机结晶器振动装置可以保证在浇铸过程中板坯与结晶器壁不发生粘结以获得良好的铸坯表面质量,所以要 求液压振动系统运动轨迹准确,精度高,稳定性好。本文通过建立相应的结晶器液压伺服系统的数学模型,采用H 控制 对液压系统参数摄动等的不确定性因素进行了仿真,结果表明所设计的H 控制器具有良好的跟踪特性和对参数摄动的鲁 棒性。
关键词:连铸结晶器;液压振动;H 混合灵敏度 中图分类号:TP273 文献标识码:A 文章编号:1001—3881(2006)6—116—3
H Mixed Sensitivity Control and Simulation for Hydraulic Oscillating Systems of
Continuous Casting Mould
Fu Xingjian ,LI Yingchun .TONG Chaonan。
(1.Department of Computer and Automation,Information Science and Technology University,
Beijing 1 00085,China;2.Department of Mechanical and Electrical Engineering,Beijing Campus,
China University of Mining and Technology,Beijing 1 00083,China;3.School of Information and
Engineering,Beijing University of Science and Technology,Beijing 1 00083,China) Abstract:The continuous casting mould oscillating equipments can ensure the slab and walls of mould not to be slabby together to