
生产加工过程控制记录表
生产加工过程控制记录表
编号:LSCY/QD-SC
项目
日期
杀青控制标准 控制结果 揉捻控制标准 控制结果 整型控制标准
控制结果 烘干控制标准 控
制
结
果
产品名称、等级、数量(斤) 加工批次号 负责人
签字
叶色暗绿,梗折不断,手捏叶软,略有粘性,紧捏成团,青草气消失,略带清香,无红梗、红叶、焦边。 成条率80%以上,茶汁
沾附叶面,手摸有润湿
粘手感觉。
茶条略扁,挺直,匀整,无断碎,含水量20%。 手捏成末,茶香外
溢,含水量5-6%。
叶色暗绿,梗折不断,手捏叶软,略有粘性,紧捏成团,青草气消失,略带清香,无红梗、红叶、焦边。 成条率80%以上,茶汁
沾附叶面,手摸有润湿
粘手感觉。
茶条略扁,挺直,匀整,无断碎,含水量20%。 手捏成末,茶香外
溢,含水量5-6%。
叶色暗绿,梗折不断,手捏叶软,略有粘性,紧捏成团,青草气消失,略带清香,无红梗、红叶、焦边。 成条率80%以上,茶汁
沾附叶面,手摸有润湿
粘手感觉。
茶条略扁,挺直,匀整,无断碎,含水量20%。 手捏成末,茶香外
溢,含水量5-6%。
叶色暗绿,梗折不断,手捏叶软,略有粘性,紧捏成团,青草气消失,略带清香,无红梗、红叶、焦边。 成条率80%以上,茶汁
沾附叶面,手摸有润湿
粘手感觉。
茶条略扁,挺直,匀整,无断碎,含水量20%。 手捏成末,茶香外
溢,含水量5-6%。
叶色暗绿,梗折不断,手捏叶软,略有粘性,紧捏成团,青草气消失,略带清香,无红梗、红叶、焦边。 成条率80%以上,茶汁
沾附叶面,手摸有润湿
粘手感觉。
茶条略扁,挺直,匀整,无断碎,含水量20%。 手捏成末,茶香外
溢,含水量5-6%。
叶色暗绿,梗折不断,手捏叶软,略有粘性,紧捏成团,青草气消失,略带清香,无红梗、红叶、焦边。 成条率80%以上,茶汁
沾附叶面,手摸有润湿
粘手感觉。
茶条略扁,挺直,匀整,无断碎,含水量20%。 手捏成末,茶香外
溢,含水量5-6%。
叶色暗绿,梗折不断,手捏叶软,略有粘性,紧捏成团,青草气消失,略带清香,无红梗、红叶、焦边。 成条率80%以上,茶汁
沾附叶面,手摸有润湿
粘手感觉。
茶条略扁,挺直,匀整,无断碎,含水量20%。 手捏成末,茶香外
溢,含水量5-6%。
注:√表示合格,×表示不合格。 编制: 审批:
CQI-27过程表A-第二版-中文
项目分类/流程最低要求观察结果/实际情况评论通过/不通过/不适用1.0铸造设计和模具铸造工艺本过程表适用于汽车用灰铸铁、球墨铸铁、蠕墨铸铁和钢铸件。
有各种不同的造型工艺,包括型砂、气固型砂、壳型、叠箱造型、精密砂芯包装。
A1.1设计软件1.铸造厂必须符合客户特定的软件要求。
2.铸造厂必须制定并维护客户对模具和零件图纸/模型的数学数据传输的具体要求,如:数据的存储格式要求等。
A1.2铸造模拟1.在铸造排气和进给系统设计过程中,在模具制造和样件提交前,铸造厂必须使用凝固成型软件做模拟,如Magmasoft,anycastingprocast,EKK, Flow-3D或类似的经顾客产品工程批准的软件。
模拟必须包含充型和凝固分析。
2.模拟结果必须经过顾客产品工程评审。
3.在高应力特征区域,模拟结果应该避免出现热点,困气(气体滞留),锋面交汇。
A1.3有限元分析第一部分1.设计责任方必须完成铸件的有限元分析(FEA),有限元分析中使用的极限抗拉强度,屈服强度和伸长率必须超过类似应用的特定合金的工程要求的下限。
2.铸造厂应知道最大应力超过屈服强度的50%的所有的铸件特性。
就本标准而言,“高应力”一词是指超过屈服强度50%的任何特性。
3.本标准的屈服强度是用样件进行拉伸试验所得的拉力,取x-bar(平均值)减去3s(三西格玛)统计计算后所得。
4.在评估铸造模拟时,以及在建立产品审核(如壁厚、微观结构(金相)、硬度、X射线、裂纹检查时,必须评估FEA中识别出的全部的高应力特性。
过程表 A——砂型铸造(铸铁/铸钢)以下要求符合顾客特殊要求。
执行CQI-27铸造评估时,审核人员需核实铸造厂是否符合客户要求,包括客户批准的约定检验检测和频率。
*如果最低要求无法满足,需提供支持记录来证明实际情况本次审核覆盖范围是:整个铸造厂?某条生产线?某个产品型号?或其他?描述本次审核范围:项目分类/流程最低要求观察结果/实际情况评论通过/不通过/不适用过程表 A——砂型铸造(铸铁/铸钢)以下要求符合顾客特殊要求。
品质控制生产过程如何管控品质优秀5篇
品质控制生产过程如何管控品质优秀5篇什么是质量,其实就是简简单单一句话:质量=良心+责任心,这样受训者又好记,也容易理解。
有时员工自己也会问,我拿了公司的钱,又没干好活,是不是对得住自己的良心;如果因自己没干好的事情,造成公司大的损失,良心更过不去,生产和品检人员也同样会反问。
本文是小编为家人们收集整理的5篇生产过程如何管控品质,欢迎借鉴。
生产过程如何管控品质篇一首先是原材料的控制:对购进的原材料,要制定相关的规定,检验结果可分为合格产品、可用产品(生产出的产品是要降等级的),不合格产品。
并做好标识,分类放置,以确保正确的使用。
当然合格的标识要企业内部自己定制第二:就是对于影响质量的设备及特殊性工具的控制和维护。
比如设备及设备工具、特殊性计量器具做出定期检查及精度校准的规定及正确的使用方法(每个企业有每个企业的规定)第三就是生产过程中的控制,要素为两点:人、设备,首先要做好人才的培养,光有好的人才不行,如何设备不给力,也生产不出好的产品来。
对人才除了要是技术性要强求外,还要有特别强的责任心。
设备一定要维护及时,能满足产品质量的要求。
要指定设备维修及保养管理制度及维修保养记录台账就是质量文件的控制,制定每道工序的工艺要求及质量规定,并及时填写工艺控制记录。
检验部门的'质量把控:质检部门要有相关的质量管理体系,质检人员要不定期的对每道工序进行生产过程中的抽检,特殊工序的要做到首检、巡检、终检。
较后是全检。
并填好相关的质量检验记录重点说下质检部门的质量控制,质量检验记录可分为进货检验记录,生产过程中的检验记录、终检检验记录(具体内容公司自己指定)对不合格产品的控制:如何才能避免不合格产品到达客货手中,首先每到工序要及时自检,把不合格产品分开放。
质检人员要加强检查力度和监督。
详细填写质量记录,明确责任人,有可追究性。
不合格产品要和合格产品隔离,分开放置。
并做好区域标识及挂牌标识。
以保住到达客户手中的是合格产品。
生产过程控制程序
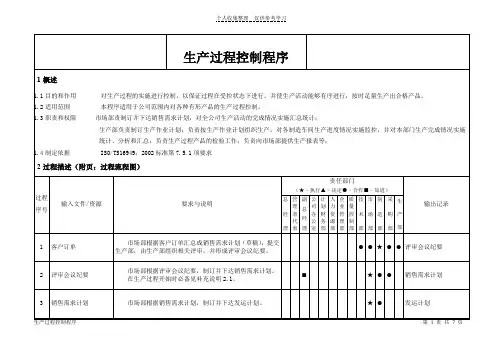
5 记录:
5.1 工艺参数监控记录
—
5.2 X—R 控制图
5.3 岗位点检记录
5.4 进度监控记录
QR710-01-a QR710-02-a QR710-03-a QR710-04-a
总管副公计人企质技市制 采生
理总司划力业量
经者
办财资管控术场造 购产
代经公务源理制
理表理室部部部部部部部 部部
输出记录
生产作业计划 11 生产日报
进度监控记录
生产部根据对生产过程的监控情况判定产出成品是否会 延迟。
可能过期执行第 12 步,否则执行第 15 步。
■
▲
★
■
■
生产进度满足生产计划 要求的判断
在各参数调好后调试首件,合格的首件必须标识并放在 工位上。
首件合格执行第 8 步,不合格执行第 6 步。
在首件合格后,由操作者按作业指导书规定的要求进行 生产,并按规定要求的频次进行自检。
★●
物料需求计划、 毛坯采购计划
★
●
工艺参数监控记录 岗位点检记录
●
★
首件检验记录
X—R 控制图
★
检验记录
9 检验指导书 10 生产作业计划
2 过程描述(附页:过程流程图)
过程 序号
输入文件/资源
要求与说明
责任部门
(★–执行▲–决定●–合作■–知道)
总管副公计人企质技市制 采生
理总司划力业量
经者
办财资管控术场造 购产
代经公务源理制
理表理室部部部部部部部 部部
生产过程控制程序
生产过程控制程序解到相关班组及加工工序。
1.1.4生产部生产人员应按规定要求领取加工材料或零部件并核对数量,根据有关技术要求进行加工。
4.4生产进度控制4.4.1生产部应明确生产部门完成生产任务的时间。
并对实际完成的生产时间填入《生产进度跟踪表》上。
4.4.2对于影响生产计划进度的必须由生产部在《生产进度跟踪表》上予以记录,必要时及时调整进度安排,以确保按时交货。
4.5生产过程控制4.1.1车间组织生产加工必须严格按规定的工艺进行,遇异常情况应及时报告主管,处理不了的技术工艺问题报技术部,由技术研发部分析处理。
4.1.2生产加工的有关技术文件按《文件记录控制程序》的规定,由技术部向车间提供,车间使用的技术文件由车间负责控制和管理,保持技术文件与生产产品的一致性。
4.1.3为防止人为错误,在产品生产过程中,操作人员应做好自检,工序间互检,检验员专检。
所有检验或试验应按《产品放行控制程序》的规定执行,对于过程中发现的不合格品,由检验员记录在《过程检验记录》上,以便月度统计,同时做好标识、隔离,按《不合格品控制程序》规定执行。
4.1.4需外协加工的半成品,PMC专员填写委外加工审批单,批准后通知仓库开具《材料出库单》,外协加工质量由品质部实施进货检验。
4.1.5生产过程中车间使用的材料(零部件)发现材料或零部件不合格,应通知品质部进行鉴定,并按《产品放行控制程序》的规定处理,需要补料,由车间开具《领料单》,注明补料原因后到仓库领料。
涉及零部件需要采购的,按《采购管理控制程序》执行。
4.5.6生产现场管理4.5.6.1对生产车间的现场管理,应满足以下要求:a)车间生产设备、设施、作业环境实施6S管理,确保作业路线流畅;b)车间现场在制品实施标识控制和质量跟踪;c)所有产品的检验状态明确,不合格品隔离;d)与生产无关的物品不准带入作业现场;e)坚持安全生产、无消防等事故隐患。
4.5.6.2车间主管必须将现场管理的要求及时传递到每位员工,确保管理要求得到实施,并做好日常检查督促工作,发现问题及时解决。
生产过程控制程序13
生产过程控制程序13一、生产过程控制程序 13 的目的和范围生产过程控制程序 13 的主要目的是对产品生产过程进行有效的监控和管理,确保产品质量的稳定性和一致性,提高生产效率,降低生产成本,满足客户的需求和期望。
该程序适用于企业内所有产品的生产过程,包括原材料采购、生产加工、检验检测、包装储存等环节。
二、生产过程控制程序 13 的职责分工1、生产部门负责制定生产计划,组织生产过程,确保按时完成生产任务。
严格按照工艺文件和操作规程进行生产,控制生产过程中的关键参数和质量控制点。
对生产设备进行日常维护和保养,确保设备的正常运行。
2、质量部门负责制定质量检验标准和检验规范,对原材料、半成品和成品进行检验检测。
对生产过程中的质量问题进行分析和处理,提出改进措施和建议。
对质量数据进行统计和分析,为质量改进提供依据。
3、技术部门负责制定产品工艺文件和操作规程,为生产过程提供技术支持。
对生产过程中的技术问题进行分析和解决,不断优化工艺和流程。
4、采购部门负责原材料的采购,确保原材料的质量和供应及时性。
与供应商建立良好的合作关系,对供应商进行评估和管理。
5、仓库部门负责原材料、半成品和成品的储存和管理,确保物料的安全和准确发放。
对库存进行盘点和管理,控制库存水平,避免积压和缺货现象的发生。
三、生产过程控制程序 13 的流程1、生产计划制定销售部门根据客户订单和市场需求,制定销售计划,并传递给生产部门。
生产部门根据销售计划,结合生产能力和库存情况,制定生产计划。
生产计划经审批后,下达给各生产车间和相关部门。
2、原材料采购采购部门根据生产计划和原材料清单,制定采购计划。
采购人员按照采购计划,选择合格的供应商进行采购。
原材料到货后,仓库部门进行验收和入库,并通知质量部门进行检验。
3、生产加工生产车间按照生产计划和工艺文件的要求,领取原材料进行生产加工。
操作人员严格按照操作规程进行操作,控制生产过程中的关键参数和质量控制点。
军工产品特殊过程三定表

军工产品特殊过程三定表一、军工产品特殊过程三定表的概述军工产品是指为军队生产和服务的各类物品和设备,其生产过程中需要遵循一定的规范和标准。
而“三定表”则是指在军工产品制造过程中需制定的三项规定:工艺流程卡、质量控制点和检验测试方法。
二、工艺流程卡1. 工艺流程卡的定义工艺流程卡是一种记录产品制造过程中各项操作步骤及其顺序的文件,它包含了从原材料采购到成品出库整个制造过程中所有操作步骤及其顺序。
2. 工艺流程卡的作用(1)指导生产人员进行操作,确保生产过程符合标准;(2)为质量控制提供必要信息;(3)为检验测试提供必要信息;(4)记录产品制造过程中所有操作步骤及其顺序。
3. 工艺流程卡内容要求(1)材料准备:包括原材料采购、检验、入库等;(2)加工:包括加工设备、加工方法、加工参数等;(3)装配:包括装配设备、装配方法、装配参数等;(4)检验:包括检验方法、检验标准等;(5)测试:包括测试方法、测试设备等;(6)包装:包括包装方式、标识、存储条件等。
三、质量控制点1. 质量控制点的定义质量控制点是指在产品制造过程中需要进行质量控制的关键环节,对于产品的质量影响较大,需要严格把关。
2. 质量控制点的作用(1)保证产品符合质量要求;(2)提高生产效率;(3)降低生产成本。
3. 质量控制点的确定方法(1)根据产品特性和工艺流程确定关键环节;(2)通过实验和数据分析确定质量控制点;(3)根据历史数据和经验确定质量控制点。
四、检验测试方法1. 检验测试方法的定义检验测试方法是指用于产品检验和测试的具体操作步骤和方法,包括检测设备、仪器以及相应的操作规程。
2. 检验测试方法的作用(1)保证产品符合质量要求;(2)提高生产效率;(3)降低生产成本。
3. 检验测试方法的内容要求(1)检验项目:包括产品外观、尺寸、性能等;(2)检验设备:包括检测仪器、设备等;(3)检验方法:包括操作规程、检测标准等。
五、总结军工产品的制造过程需要遵循一定的规范和标准,三定表是其中重要的一项。
混料控制程序(含表格)
混料控制程序(IATF16949-2016/ISO9001-2015)1.0目的:为减少混料产生,预防混料外流而造成公司不必要损失。
2.0范围:全厂各部门生产、品管适用之。
3.0权责:现场IPQC、PQC:由主管/组长/班长监督执行。
FQC:由FQC组长/班长监督执行。
品质:由部门经理监督执行。
生产、仓库:严格配合管理要求之工作,由各单位组长级以上人员监督管理. 4.0内容:4.1品管课:4.1.1进料IQC:4.1.1.1查看物料规格、标示是否与材料本身规格相符。
4..1.1.2入库时品管跟进,要求仓库按不同规格产品指定不同区域摆放.发料时,不清晰或不明确事项须经品管确认后执行。
4.1.2 车制、加工、冲制、塑胶IPQC:4.1.2.1各生产单位到仓库领取原材料到车间,须经IPQC确认尺寸、外观,OK 方可进行生产。
4.1.2.2巡检IPQC做首件检查或查机台时,对各机台桌面上产品也要进行巡查,对第当日生产的物料进行确认,避免员工因拿错料造成混料。
4.1.2.3批量检验时,产品范围不可超出塑料箱范围,避免落入相邻箱内.4.1.2.4检验完毕后,认真填写好标示卡,并确认产品与标示卡一一对应。
最终检验员巡检合格后,需按对应物料、品名、规格进行合箱。
4.1.2.5批检时增加标示,每天由品管监督各车间人员将产品品名规格写于标示卡上,以避免员工倒错箱造成混料。
4.1.2.6机台或全检区抽到之少量不良品,须放置于红色不良品盒内,下班时,及时清理记录重量进行报废处理。
4.1.2.7当天生产有相似产品,须用醒目标示卡,入库合箱时品管及当班带班干部需对搬运人员进行监督,避免搬运人员入库时倒错箱。
4.1.2.8对产品盛装要求不符合之产品,需用立即要求当事人改善。
4.1.3 FQC:4.1.3.1全检台面上每一款产品检完后,台面、不良品盒内、地面上须全面清查干净方可挑选另一款产品。
4.1.3.2取料时,须确认是否为生产指令产品,中途拿料,一定要确认是否与现正在挑选产品一致。
过程和产品的监视和测量控制程序(含记录)
过程和产品的监视和测量控制程序(ISO13485-2016)1.0目的对质量管理体系的各个过程及产品的特性进行监视和测量,以证实过程实现所策划的结果的能力及验证产品要求得到满足。
2.0范围适用于过程和产品的监视和测量控制。
3.0职责质量管理部负责过程和产品的监视和测量。
4.0程序4.1过程的监视和测量过程监视和测量的对象是质量管理体系的各个过程。
过程监视和测量的直接作用是证实过程是否保持其实现预期结果的能力。
4.1.1过程监视方式有内部审核、管理评审、过程审核(也称工序审核),产品质量审核、过程及其输出的监视和测量(可行时)、过程有效性评价、质量分析会等。
4.1.2过程测量方法是将与质量相关的各过程根据公司质量目标进行分解,转化为本过程具体的质量目标,如生产部的交验合格率、采购物资的合格率、研发部设计输出文件的失误率等,按部门工作考核办法考核,以保证目标的完成。
a)质量管理部负责使用控制图,对产品质量形成过程的关键过程进行监视和测量,对图形数据分布趋势进行分析,评价过程质量和过程实际能力之间的关系,以确定需要采取纠正或预防措施的时机;b)当过程产品合格率低于控制下限时,质量管理部应及时发出《纠正措施和预防措施处理单》,由责任部门分析原因(包括人员、设备、原材料、工艺规范、生产环境及检验等方面),采取相应的纠正或纠正措施,并跟踪验证实施效果。
4.2产品的监视和测量产品监视和测量的对象是产品特性,这种监视和测量应依据策划的安排和形成文件的程序在产品实现过程的适当阶段(如进货、半成品及成品)进行。
对产品特性监视和测量的目的,是为了验证所提供的产品是否已满足要求。
4.2.1研发部负责编制进货、半成品及成品检验规程,明确检验方式、检验项目、抽样方案、检测方法、判别依据和使用的检验工具和设备等。
4.2.2采购物资的监视和测量依据采购物资分类明细表和采购物资技术要求,编写《进货验证规程》,确定检验项目、检验数量等,对于无检测手段的采购物资,可通过供方检测报告、公司样品试用等方式进行。
生产过程控制程序
生产过程控制程序1 目的对生产和服务过程进行有效控制,以确保满足顾客的需求和期望。
2 范围适用于对产品的形成、过程的确认、产品的防护及放行、产品交付和试用的交付后的活动、标识和可追溯性、顾客财产的控制。
3 职责3.1生技部负责指导车间进行生产和过程控制、负责生产设施的维护保养和负责产品的防护。
3.2生技部负责编制必要的作业指导书、相应的工艺规程以及负责管理顾客的知识产权。
3.3品管部负责产品验证和标识及可追溯性控制。
3.4各部门负责对实现产品符合性所需的工作环境进行控制。
3.5经营部负责产品的交付及售后服务工作以及管理顾客的财产。
4 工作程序4.1获得规定产品特性的信息和文件4.1.1根据产品实现过程的输出和顾客要求评审的输出等获得必要的生产服务信息,执行《与顾客有关过程的控制程序》的有关规定。
4.1.2对关键过程和特殊过程应编制作业指导书,其他情况下如必要时也应编制作业指导书。
4.1.3生产计划a) 生技部根据获得的生产信息,发放至相关单位作为采购、生产等的依据,结合车间的生产能力安排生产。
b) 车间主任根据生产安排,填写《领料单》向仓库领取所需物料;4.2过程确认4.2.1品管部编制产品制造工艺,包括生产流程、关键和特殊过程确认;4.2.1.1关键过程包括:a)对成品的质量、性能、功能、寿命、可靠性及成本等有直接影响的工序;b)成品重要质量特性形成的工序;c)工艺复杂,质量容易波动,对工人技艺要求高或问题发生较多的工序;4.2.1.2特殊过程包括:a)产品质量不能通过后续的测量或监控加以验证的工序;b)产品质量需经过破坏性试验或采用复杂、昂贵的方法才能测量或只能进行监控的工序;c)该工序产品仅在产品使用或服务交付之后,不合格的质量特性才能暴露出来。
4.2.2特殊过程应进行确认,证实它们的过程能力。
适用时,这些确认的安排应包括:a)过程鉴定,证实所使用的过程方法是否符合要求并有效实施;b)对所使用的设备、设施能力(包括精确度、安全性、可用性等要求)及维护保养有严格要求,并保存维护保养记录,执行《设施设备管理程序》的有关规定。
生产过程控制程序
生产过程控制程序编制/日期:审核/日期:批准/日期:确保我公司生产的塑料件从投料开始,到产品出厂的整个过程始终处于受控状态,确保产品符合要求。
2 适用范围本程序规定了生产过程控制的职责和工作程序。
本程序适用于生产全过程的管理。
3 引用文件4 职责生产部负责生产过程中组织、协调、调度等全过程的控制管理。
技术部负责生产过程中的技术支持。
质量部负责生产过程中的监视和测量。
5程序生产准备的控制生产计划生产部根据项目部下发的《生产计划》安排生产任务,并按要求时间完成交付,当生产部无法按要求的时间完成生产任务时,要立即向项目部通报,由项目部与顾客进行沟通。
获取产品信息1)技术部根据《生产计划》上的产品信息,准备产品的特性的相关信息,包括图纸、零件清单、工艺规范等,并按需要进行分发。
2)根据产品信息,生产部制定相应的产品作业指导书及产品生产流程中的《制造大纲》或《工艺流程卡》,并准备适宜的工装设备。
3)根据产品信息,质量部制定相应的产品检验指导书,并准备相应的监视和测量装置。
生产过程的控制过程条件的控制a)生产操作人员上岗前由综合部组织对其进行设备操作规程、安全操作规程等培训,并经培训效果确认后发证上岗;b)生产前由生产主管对操作人员进行产品的图纸、工艺文件、制造大纲、作业指导书等技术文件的指导。
使生产操作者熟悉产品特性并能按规范进行生产加工。
设备、工装、计量器具的控制a)生产现场使用的设备、工装、计量器具的技术状态,必须满足零件质量的要求及工艺规程中的规定。
b)生产现场所使用的设备、工装、计量器具必须具有合格证明文件和标识,并按规定进行周期检定。
不合格的设备、工装、计量器具必须挂上“停用”的标识。
c)生产和服务提供使用的计算机软件,应经确认和审批。
d)对于用于加工的生产设备按照《设备管理规定》对其进行日常点检、定期的维护保证设备处于最佳状态。
e)对于生产设备中用于计量监视的关键部件,如温度控制的热电偶、压力表等;用于监视测量的工具如卡尺、塞尺、高度尺等,按《监视和测量装置控制程序》严格进行控制,保证所有校验设备处于有效期。