
不锈钢加工检验标准定稿版
不锈钢加工检验标准
HUA system office room 【HUA16H-TTMS2A-HUAS8Q8-HUAH1688】
立诺家具钢制件产品质量检验标准
一、 原材料
1、管材:管径、壁厚,符合规定的尺寸要求:管材表面无锈蚀、开裂、划伤、凹坑等缺陷:管材焊缝高度、位置符合规定要求。
注:不得在管材焊缝处进行冲裁、钻孔、铣削工序:在弯曲、拉延、成型、焊接工序时,应考虑内应力对管材焊缝开裂性的影响。
2、冷拔丝:
尺寸、材质符合图纸要求:表面应光滑、无锈蚀、弯曲、斜扭等现象。不许存在划伤、裂纹、倒刺或其他工艺性损伤。切断头必须平整、光滑、无毛刺、锐角。
二、 下料;
1、所用管材的材质表面状况、尺寸应符合图纸要求,下料尺寸长度误差控制在0.5MM以内。
2、下料切口尺寸、角度必须符合相关工艺性要求,不得出现斜口。
3、下料后切口处的飞边,毛刺必须清除,不得带入下工序。
三、 冲压;
1、冲裁面
冲裁件尺寸精度,形位精度必须符合图纸要求;切断口应平直、光洁、无裂纹、撕裂、夹层、毛刺;零件表面应平直,无弯曲、无压痕。
2、弯曲
弯曲半径、弯曲角度、弯曲部位的控制尺寸必须符合图纸要求:弯曲处弧形应圆滑一致,弯曲处波纹高度小于0.3MM,对于圆管弯曲圆度误差小于2MM,弯曲时工件不允许有开裂、回弹、偏移或其它工艺性损伤。
3、拉延
拉延件尺寸精度、行位精度、表面状况符合图纸规定要求:拉延件不允许出现起皱、拉破或其它工艺性损伤。
4、成型
成型工序结束后,工件尺寸精度,形位精度表面状况符合图纸规定要求:工件表面不允许有起皱、拉破、开裂、表面划伤、压痕或其它工艺性拉伤。
四、 顶帽:
1、螺丝扣完好,进管后平整、牢固、不得出现歪斜,位置符合图纸要求。
2、加工体不允许出现弯曲划伤。
五、 铆接:
1、铆钉头圆滑、铆接头无漏铆、脱铆。
2、铆接端正、无压痕。
六、 焊点与焊缝
1、焊点布置合理,大小适当:焊缝布置,焊缝外形尺寸(宽度、高度、焊脚)及形状符合图纸要求,焊缝表面波纹小于1MM,不允许存在下述缺陷:未焊透、未融合、咬边、火渣、气孔、裂纹、焊瘤、凹坑、塌陷、烧穿、飞溅:所有分布于产品外露面的焊缝必须打磨平整、光滑、与所连接零件能形成自然过度。
2、焊后成品
各平面邻边平行度误差在300MM长度上小于1MM:各平面邻边垂直度误差300MM长度上小于1MM:各零件对接处要严整,无明显缝隙,棱角处要求平直,焊后工件尺寸公差,位置公差符合图纸要求,各焊接处要牢固可靠,管材焊缝不得暴露于产品外表面。
3、CO2点焊的要求:
隐藏处或者无法打磨的焊点,其焊点直径不得大于所焊的细元素(如冷拔丝)的直径。对于冷拔丝直径较大(大于Ф6)但焊点直径最大不要大于Ф6。
对于配合氩弧焊的点焊焊点,点焊后应清除,再进行氩弧焊焊接。
4、氩弧焊的对接焊缝,焊后要打磨掉。
七、成品
1、所有工序必须完全结束。
2、在接触人体或存放物品的部位,不得有突出的毛刺、刃口或棱角。
3、在成品同一外露表面,表面质量缺陷不得多于2处,面积总和不得大于2MM2,长度总和不得大于2MM。
4、整体结构稳定牢固。
5、外形尺寸符合规格要求,形位精度符合图纸要求,若图纸不明确要求,形位精度应满足焊后成品中规定的形位要求。
6、有对称结构的成品必须满足对称性要求。
7、零部件所有工序结束后,必须进行组装检验,组装检验必须最大限度地接近实际使用状态,在工序完成情况尺寸、形状、表面、整体结构检验合格后,方可配套转入喷涂,不允许产品不配套便转入喷涂工序。
喷涂件检验标准
1、表面
(1)本标准规定将产品所有表面分为两大类:主要表面,次要表面。
(2)主要表面:当产品完成组装后,使用者视觉可以直接看到的表面。
(3)次要表面:当产品完成组装后,使用者视觉不能直接看到的表面。
2、合格品判定:
(1)排除材料本身因素,在产品主要表面出现以下缺陷,均判为不合格:涂层脱落、颗粒、渗色、发糊、涂膜薄厚不均、;漏喷、生锈、返修造成色差、桔皮、发白、起泡、起皱、粘连。
(2)包含材料本身因素,在产品主要表面出现如下缺陷,均判为不合格:针孔、缩孔数量≧2,或面积≧0.5mm2、 涂膜表面局部凸凹不平面积≧1mm2、气孔数量≧1。
3、在产品次要表面出现以下缺陷,均判为不合格:
(1)涂层脱落。
(2)大面积颗粒、渗色、发糊、漏喷、生锈、色差。
(3)大面积针孔、缩孔。
(4)涂膜表面严重凹凸不平。
(5)气孔数量≥1。
4、由于包装、运输不当造成表面碰伤、划伤、粘连,无论其处于何种表面,数量多少,均判为不合格。
5、由于产品结构本身造成的喷涂死角,未进行专门处理的,无论其处于什么位置,数量多少,面积多少,均判为不合格。
6、成套产品必须成套接收、成套喷涂、成套发出。
不锈钢检测标准

不锈钢检测标准
不锈钢是一种常用的金属材料,具有耐腐蚀、耐高温、美观等优点,被广泛应用于建筑、化工、食品加工等领域。为了确保不锈钢产品的质量和性能,需要进行严格的检测。不锈钢检测标准是保证不锈钢产品质量的重要依据,下面将介绍不锈钢检测的相关标准和方法。
一、化学成分检测。
不锈钢的化学成分对其性能有着重要影响,常见的元素包括铬、镍、钼等。根据不同的用途和要求,不锈钢的化学成分也有所不同。因此,在不锈钢检测中,需要对其化学成分进行严格检测,以确保其符合相关标准要求。
二、机械性能检测。
不锈钢产品在使用过程中通常需要承受一定的机械载荷,因此其机械性能也是检测的重点之一。常见的机械性能指标包括抗拉强度、屈服强度、延伸率等,这些指标直接关系到不锈钢产品的使用性能和安全性。
三、表面质量检测。
不锈钢产品的表面质量直接影响其外观和耐腐蚀性能。在不锈钢检测中,需要对其表面进行严格检测,包括表面光洁度、氧化膜厚度、腐蚀痕迹等。只有确保不锈钢产品表面质量符合标准要求,才能保证其具有良好的耐腐蚀性能和美观度。
四、非破坏检测。
除了传统的化学成分、机械性能和表面质量检测外,不锈钢产品还需要进行非破坏检测。常见的非破坏检测方法包括超声波检测、射线检测、磁粉检测等,这些方法可以有效发现不锈钢产品中的缺陷和隐患,确保产品的质量和安全性。
五、标准依据。 不锈钢检测的标准依据主要包括国家标准、行业标准和企业标准。国家标准是不锈钢产品质量的基本依据,行业标准和企业标准则是对国家标准的进一步细化和补充。在进行不锈钢检测时,需要严格按照相关标准进行,确保检测结果的准确性和可靠性。
六、检测机构。
不锈钢检测通常由专业的检测机构进行,这些机构需要具备相关的资质和设备,能够进行全面、准确的检测。在选择检测机构时,需要注意其资质和信誉,确保检测结果的真实有效。
综上所述,不锈钢检测标准涉及化学成分、机械性能、表面质量、非破坏检测等多个方面,需要严格按照相关标准进行,确保产品质量和安全性。只有通过严格的检测,才能保证不锈钢产品的质量和性能,满足用户的需求和要求。
五金厂不锈钢板检验标准
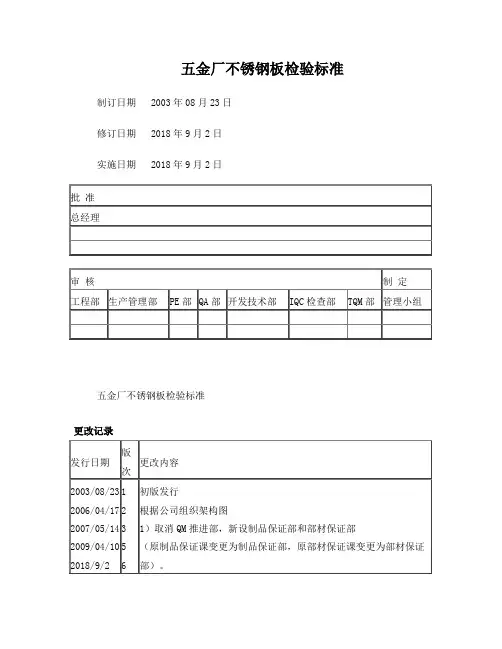
五金厂不锈钢板检验标准
制订日期 2003年08月23日
修订日期 2018年9月2日
实施日期 2018年9月2日
批 准
总经理
审 核 制 定
工程部 生产管理部 PE部 QA部 开发技术部 IQC检查部 TQM部 管理小组
五金厂不锈钢板检验标准
更改记录
发行日期 版次 更改内容
2003/08/23
2006/04/17
2007/05/14
2009/04/10
2018/9/2 1
2
3
5
6 初版发行
根据公司组织架构图
1)取消QM推进部,新设制品保证部和部材保证部
(原制品保证课变更为制品保证部,原部材保证课变更为部材保证部)。 2)追加品质技术推进室和特化物对应推进室。
1. 公司组织结构图变更,取消报关物流部,报关课与物流课纳入生产管理部。
2. 根据公司组织结构图,品质技术推进室变更为制造企画室。
1. 根据公司组织图,对文中的部门进行了修订。文中的部门长变更为部长、责任者变更为管理职;
2.根据实际的业务内容,对2. 新产品生产、出货前实施项目进行了修订。(P4)
更多免费资料下载请进:好好学习社区
五金厂不锈钢板检验标准
目 录
项目、标题
页 次
更改记录 2
目 录 3
1.总则 4
1.1适用范围 4
1.2起草、更改、作废 4
1.3目的 4
1.4权责 4
1.5.定义 4
2. 作业内容 5
3.相关文件 8
4.相关表单 8
5.流程图 9
总页数 :10页
五金厂不锈钢板检验标准
1.不锈钢的自然外观
不锈钢给人一种自然的坚固亮丽之感,其自然色彩柔和地反映出周围环境的颜色。
2.表面加工的基本种类
可以用于不锈钢的表面加工大致有五种,它们可以结合起来使用,变换出更多的最终产品。
不锈钢检测标准 2

不锈钢检测标准
不锈钢是一种具有耐腐蚀性能的金属材料,广泛应用于建筑、制造业、化工、医疗器械等领域。为了确保不锈钢产品的质量和安全性能,需要进行严格的检测。不锈钢检测标准是保证不锈钢产品质量的重要依据,本文将介绍不锈钢检测标准的相关内容。
首先,不锈钢材料的化学成分是检测的重点之一。不同的不锈钢材料含有不同的合金元素,其化学成分对材料的性能有着重要影响。因此,检测人员需要按照相关标准对不锈钢材料的化学成分进行分析和检测,确保其符合标准要求。常用的化学成分检测方法包括光谱分析、化学分析等。
其次,不锈钢材料的力学性能也是检测的重点内容。力学性能包括抗拉强度、屈服强度、延伸率等指标,这些指标直接关系到不锈钢材料的使用性能。检测人员需要通过拉伸试验、冲击试验等方法对不锈钢材料的力学性能进行检测,确保其符合标准要求,能够满足使用的强度和韧性要求。
另外,不锈钢材料的表面质量也是需要进行检测的重要内容。不锈钢产品通常要求表面光洁度高、无裂纹、氧化皮和锈蚀等缺陷。因此,检测人员需要通过目视检查、放大镜检查、表面粗糙度测试等方法对不锈钢材料的表面质量进行检测,确保其符合标准要求。
最后,不锈钢材料的耐腐蚀性能也是需要进行检测的重要指标。不锈钢材料的主要特点之一就是其良好的耐腐蚀性能,因此需要对不锈钢材料的耐腐蚀性能进行检测。常用的检测方法包括盐雾试验、电化学腐蚀试验等,通过这些试验可以评估不锈钢材料的耐腐蚀性能是否符合标准要求。
总之,不锈钢检测标准涉及到化学成分、力学性能、表面质量、耐腐蚀性能等多个方面,对不锈钢产品的质量和性能起着至关重要的作用。只有严格按照相关标准进行检测,确保不锈钢产品符合标准要求,才能保证其安全可靠地应用于各个领域。希望本文的介绍能够对不锈钢检测工作有所帮助,提高不锈钢产品的质量和安全性能。
不锈钢管检验标准
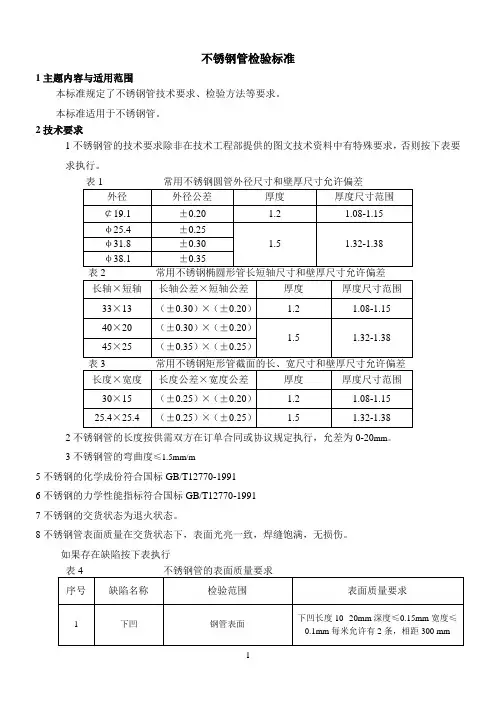
1 不锈钢管检验标准
1主题内容与适用范围
本标准规定了不锈钢管技术要求、检验方法等要求。
本标准适用于不锈钢管。
2技术要求
1不锈钢管的技术要求除非在技术工程部提供的图文技术资料中有特殊要求,否则按下表要求执行。
表1 常用不锈钢圆管外径尺寸和壁厚尺寸允许偏差
外径 外径公差 厚度 厚度尺寸范围
¢19.1 ±0.20 1.2 1.08-1.15
φ25.4 ±0.25
1.5 1.32-1.38 φ31.8 ±0.30
φ38.1 ±0.35
表2 常用不锈钢椭圆形管长短轴尺寸和壁厚尺寸允许偏差
长轴×短轴 长轴公差×短轴公差 厚度 厚度尺寸范围
33×13 (±0.30)×(±0.20) 1.2 1.08-1.15
40×20 (±0.30)×(±0.20) 1.5 1.32-1.38 45×25 (±0.35)×(±0.25)
表3 常用不锈钢矩形管截面的长、宽尺寸和壁厚尺寸允许偏差
长度×宽度 长度公差×宽度公差 厚度 厚度尺寸范围
30×15 (±0.25)×(±0.20) 1.2 1.08-1.15
25.4×25.4 (±0.25)×(±0.25) 1.5
1.32-1.38
2不锈钢管的长度按供需双方在订单合同或协议规定执行,允差为0-20mm。
3不锈钢管的弯曲度≤1.5mm/m
5不锈钢的化学成份符合国标GB/T12770-1991
6不锈钢的力学性能指标符合国标GB/T12770-1991
7不锈钢的交货状态为退火状态。
8不锈钢管表面质量在交货状态下,表面光亮一致,焊缝饱满,无损伤。
如果存在缺陷按下表执行
表4 不锈钢管的表面质量要求
序号 缺陷名称 检验范围 表面质量要求
1 下凹 钢管表面 下凹长度10--20mm深度≤0.15mm宽度≤0.1mm每米允许有2条,相距300 mm
不锈钢铸件的成品检验标准

铸造利润源泉的发动机
陕西网铸互联网信息技术有限公司 1 不锈钢铸件的成品检验标准
为了保证不锈钢精密铸件质量副歌交货验收技术条件,必须依据铸件图、熔模铸件技术标准及供需双方交验合同进行全数检验,检验主要由外观质量检验、内部质量检验及其它质量检验:
1。外观质量检验:主要包括铸件尺寸、几何形状、铸件质量、表面粗糙度、表面和近表面铸件缺陷等检验。
2。内在质量检验主要包括材质化学成分、力学性能、宏观缺陷、微观缺陷等检验。
3。其它质量检验主要包括物理化学性能和特殊性检验
各生产过程的工序检验主要对企业负责,以降低企业的成本;而成品检验主要对顾客负责,以满足顾客的需求和期望。所以,决不允许不合格的铸件流入顾客的仓库,虽然表面上看似会提高企业的成本,但是,作为一个企业,始终应以企业的信誉为第一。
青县鼎佳精密铸造有限公司,是河北省规模最大的铸造企业之一,专业生产各种精密铸件,年生产不锈钢、碳钢、合金钢、球钢铸件800吨,主要产品有:缝制配件、纺织配件、门窗配件、家具配件、管件阀门、快速接头、船用五金、机械五金、五金工具等精密铸件、产品广泛应用于机械、建筑、船舶、汽车、缝纫机、家居、医疗等领域。
不锈钢检验标准及方法

不锈钢检验标准及方法
1. 不锈钢检验标准及方法是确保不锈钢材料质量和性能的重要步骤。
2. 不锈钢检验标准通常由国际标准化组织(ISO)和国际不锈钢论坛(ISSF)等机构制定。
3. 不锈钢材料的检验标准通常包括化学成分、机械性能、物理性能和特殊性能等方面的要求。
4. 不锈钢材料的化学成分主要包括铁、铬、镍、碳等元素的含量,以及其他杂质元素的要求。
5. 检验不锈钢材料的化学成分通常通过光谱分析、湿化学分析等方法进行。
6. 不锈钢材料的机械性能主要包括抗拉强度、屈服强度、延伸率等指标的要求。
7. 检验不锈钢材料的机械性能通常通过拉伸试验、冲击试验等方法进行。
8. 不锈钢材料的物理性能主要包括密度、热导率、热膨胀系数等指标的要求。
9. 检验不锈钢材料的物理性能通常通过测量仪器和设备进行。
10. 不锈钢材料的特殊性能主要包括耐腐蚀性、耐磨性、耐高温性等指标的要求。
11. 检验不锈钢材料的特殊性能通常通过实验室测试和现场试验进行。
12. 不锈钢材料的检验方法通常包括化学分析、机械测试、物理测试、特殊性能测试等步骤。
13. 化学分析方法主要包括光谱分析、湿化学分析、X射线衍射分析等。
14. 机械测试方法主要包括拉伸试验、冲击试验、硬度测试等。
15. 物理测试方法主要包括密度测量、热导率测量、热膨胀系数测量等。
16. 特殊性能测试方法主要包括腐蚀试验、磨损试验、高温试验等。
17. 不锈钢材料的检验方法需要依据所制定的标准进行,并由经验丰富的专业人士进行操作和解读结果。
18. 不锈钢材料的检验应遵循严格的操作规程和标准化程序,以确保测量结果的准确性和可重复性。 19. 检验过程中应注意样品的取样方法和保存条件,以及仪器设备的校准和维护问题。
不锈钢带检查标准书(IQC)
来料检查标准书
作成日期:2010年1月26日
承认 审核 作成
毛刚
材料编号: SUS304.0.5-30 版次号:A/0 限度样本 样本实物(或图片):
材料名称: 不锈钢带 规格:0.5×30㎜ 标准样本
检查标准书编号: C-Q-Q-I0115 不合格样本
序号 检查项目 检查方法及工具 合格判定标准 抽样型式 次品类别
1 包装数量 点算 与标签数量相同 LEVEL Ⅱ MA
2 整体形状 对照样本 与实物样本(或图片)相同 LEVEL Ⅱ MA
3 ROHS检查 查对资料 查对供应商保证书内有该材料编号等资料 全数 CR
4 外观 目视 无损伤、变形、脱皮、毛刺等 特殊抽样 MA
5 厚度T 测定/千分尺 0.5±0.05 ㎜ 特殊抽样 MA
6 宽度W 测定/游标卡尺 30±0.15 ㎜ 特殊抽样 MA
修订日期 修订内容 修订版 修订者 检 印 审核 一年 两年 确认 承认
年 月 日
年 月 日
年 月 日
XXX 广州市XX金属制品有限公司 文件状态:
不锈钢制品(拉篮、拉手)检验标准
1 不锈钢制品(拉篮、拉手)检验标准
1主题内容与适用范围
本标准规定了不锈钢制品技术要求、检验方法等要求。
本标尺寸准适用于不锈钢管、铝管
2技术要求
2.1不锈钢管的技术要求除非在技术工程部提供的图文技术资料中有特殊要求,否则按下表要求执行。
表1 常用不锈钢圆管外径尺寸和壁厚尺寸允许偏差
外径 外径公差 厚度 厚度尺寸范围
φ19.1 ±0.20 1.2 1.08-1.15
φ25.4 ±0.25
1.5 1.32-1.38 φ31.8 ±0.30
φ38.1 ±0.35
表2 常用不锈钢椭圆形管长短轴尺寸和壁厚尺寸允许偏差
长轴×短轴 长轴公差×短轴公差 厚度 厚度尺寸范围
33×13 (±0.30)×(±0.20) 1.2 1.08-1.15
40×20 (±0.30)×(±0.20) 1.5 1.32-1.38 45×25 (±0.35)×(±0.25)
表3 常用不锈钢矩形管截面的长、宽尺寸和壁厚尺寸允许偏差
长度×宽度 长度公差×宽度公差 厚度 厚度尺寸范围
30×15 (±0.25)×(±0.20) 1.2 1.08-1.15
25.4×25.4 (±0.25)×(±0.25) 1.5 1.32-1.38
2.2不锈钢管的长度按供需双方在订单合同或协议规定执行,允差为0-20mm。
2.3不锈钢管的弯曲度≤1.5mm/m
2.4不锈钢圆管的不圆度≤外径允差的75%
2.5不锈钢的化学成份符合国标GB/T12770-1991
2.6不锈钢的力学性能指标符合国标GB/T12770-1991
2.7不锈钢的交货状态为退火状态
2.8不锈钢管表面质量在交货状态下,表面光亮一致,焊缝饱满,无损伤。
如果存在缺陷按下表执行 2
表4 不锈钢管的表面质量要求
序号 缺陷名称 检验范围 表面质量要求
不锈钢检测标准 3
不锈钢检测标准
不锈钢是一种常用的金属材料,具有耐腐蚀、耐高温、美观等特点,因此在工业、建筑、家居等领域得到广泛应用。为了确保不锈钢产品的质量,需要进行严格的检测。不锈钢检测标准是评定不锈钢质量的重要依据,下面将介绍不锈钢检测的相关标准内容。
首先,不锈钢的成分检测是不锈钢检测的重要内容之一。不锈钢的主要成分包括铬、镍、钼等,这些成分的含量对不锈钢的耐腐蚀性能和机械性能有重要影响。因此,不锈钢的成分检测需要符合相关标准,确保不锈钢产品的成分符合要求。
其次,不锈钢的力学性能检测也是不可忽视的一项内容。不锈钢产品在使用过程中需要承受一定的力学载荷,因此其强度、硬度、韧性等力学性能指标需要进行检测。相关标准对于不锈钢的力学性能检测方法和要求进行了详细规定,确保不锈钢产品具有良好的力学性能。
另外,不锈钢的表面质量检测也是不可或缺的一环。不锈钢产品通常需要具有光亮的表面,因此表面质量的检测对于产品的外观质量至关重要。不锈钢检测标准对于表面质量的检测方法、评定标准等进行了规定,保证不锈钢产品表面质量符合要求。
此外,不锈钢的耐蚀性能检测也是不可或缺的一项内容。不锈钢产品通常需要具有良好的耐蚀性能,能够在恶劣环境下长期使用而不产生腐蚀。因此,不锈钢的耐蚀性能检测是非常重要的,相关标准对于不锈钢的耐蚀性能指标和检测方法进行了详细规定。
总的来说,不锈钢检测标准涵盖了不锈钢的成分、力学性能、表面质量、耐蚀性能等多个方面,这些内容对于评定不锈钢产品的质量至关重要。遵循不锈钢检测标准,可以确保不锈钢产品的质量符合要求,提高产品的市场竞争力,保障用户的使用体验。 在实际生产中,企业应当严格遵循不锈钢检测标准,加强对不锈钢产品质量的管理和控制,确保产品符合国家标准和行业标准要求。同时,加强对生产工艺和设备的管理,提高生产工艺水平和设备精度,保证不锈钢产品的质量稳定性和一致性。
综上所述,不锈钢检测标准是评定不锈钢产品质量的重要依据,企业应当严格遵循相关标准要求,加强质量管理,提高产品质量,满足市场需求,赢得用户信赖。只有如此,不锈钢产品才能在激烈的市场竞争中立于不败之地,实现长期稳健发展。
机加工检验标准定稿版
机加工检验标准精编WORD版
IBM system office room 【A0816H-A0912AAAHH-GX8Q8-GNTHHJ8】
文件编号:
机加工检验标准
版次:A
修改状态:0
一. 目的:
为了明确公司金属切削加工检验标准,使检验作业有所遵循,特制定本标准。
二.范围:
本标准适用于切削加工(包括外协、制程、出货过程)各检验特性的检验。本标准规定了尺寸检验的基本原则、对环境的要求、外观检验标准、线性尺寸公差要求、形位公差要求、表面粗糙度的检验、螺纹的检验和判定准则。
注:本标准不适用于铸造、锻造、钣金、冲压、焊接加工后的检验,其检验标准另行制定。
QC应认真按图纸及技术要求,如有疑问需及时沟通,做到按图纸要求检验。按图纸要求测量基准测量,如未规定则尽可能使测量基准与设计基准吻合。正确使用测量用具,使用量规、千分尺等须轻轻用力推入或旋入,不得用力过猛,使用卡尺、千分尺、百分表、千分表应先校正量具,调好零位,QC本着“先重要,后次要”的测量原则,图纸尺寸有公差要求的,严格按图纸尺寸进行检验。为避免量具反复改变尺寸,造成量具误差,量具需与铸件放置同一温度,一个尺寸统一测量、多点位测量保证测量结果的正确性,并填写相应质量记录。
序号 检测项目
测量工具 检验方法及范围
01 外观 目测 1、工件表面是否有划痕、磕碰现象;
2、工件表面是否清洁无污渍、锈斑等;
3、各倒角部位是否倒角,倒角是否平滑、毛刺,工件表面光洁度是否达到图纸要求
02 外径尺寸 游标卡尺 测量点为轴径中心线两侧平行面上的两点,测量时应左右轻微摆动,最小值为外径的尺寸。适用于公差范围:>0.1mm
外径千分尺 测量前校对量具,测量时在外径上轻微摆动,轻轻用力旋转尾端微调手柄,最小值为外径尺寸。适用于公差范围:<0.1mm
03 内径尺寸 游标卡尺 孔的精度要求不高,孔较浅时可使用游标卡尺测量,测量时卡爪适量摆动测出的最大值为内孔尺寸。