
纸机上浆系统和湿部化学控制
时,为3 . 5 m 2 ,比孔筛大3 倍。而用于浆料浓度3 . 2 % 案 序 号 ,有 时 有 两 个 方 案 则 加 一 括 号 ,以 示 区 别 。
时的压力筛,流量仅为1 / 9 ,即2 1 7 0 L / m i n ,筛板面
V a l m e t 专家介绍国外L W C 纸不施胶,一 般 以 酸 性
开发有
HydroMix,
见 图 1 。某 工
厂在一台
L W C 纸机上
使 用 后 ,反
映 在 纵 、横 向定量波动
图1司HydroMix
上明显减小。V a l m e t 也开发L o b e -M i x e r 络布混合
器 ,既 可 以 代 替 传 统 的 混 合 浆 槽 混 合 浆 料 ,也 可 用
清 洁 的 纸 料 。某 厂 在 增 设 浓 浆 筛 前 后 ,纸 卷 有 孔 眼 统 。不 同 的 是 阳 离 子 淀 粉 在 # 3 机 主 要 是 为 了 提 高
的卷筒,由原来的2 5 个减至5 个( 2 7 d 运行平均数) , A K D 的 留 着 率 ,它 也 是 专 用 的 。一 般 阳 离 子 淀 粉 ,
32
《中华纸业》第 23 卷第 5 期 2 0 0 2 年 5 月
技术进步
可 达 6 0 m 3 ,长 8 ~ 9 m ,宽 4 m ,已
在某些新纸机上浆系统采用。
高速( 3 ) 筛选方面,突出的一是强
调 缝 筛 的 作 用 。最 新 的 经 验 表 明 ,
用 窄 缝 筛 代 替 原 先 的 孔 筛 ,可 以
技术进步
纸机上浆系统和湿部化学控制
—— 岳 阳 纸 业 L W C 改 造 项 目 国 际 新 技 术 消 化 吸 收
○ 杨伯钧( 湖南岳阳纸业集团公司 湖南 岳阳 4 1 4 0 0 2)
提 键 要 :现 代 高 速 纸 机 要 求 上 浆 系 统 提 供 混 合 均 匀 、不 絮 聚 、低 脉 冲 、清 洁 不 含 空 气 的 浆 料 。由 于 采 用 稀 释 水 流 浆 箱 和 夹 网 成 形 器 ,成 形 时 脱 水 迅 猛 ,必 须 加 入 助 留 剂 ,保 持 稳 定 的 留 着 率 ,才 能 保 证 白 水 浓 度 和 纵 向 定 量 的 稳 定 。本 文 介 绍 讨 论 了 上 浆 系 统 的 除 渣 、除 气 、筛 选 等 工 艺 设 备 上 的 新 技 术 、新 特 点 ;各 种 助 剂 加 入 顺 序 、加 入 量 的 控 制 ,以 达 到 稳 定 留 着 率 、稳 定 定 量 和 匀 度 等 质 量 要求。
流量1 9 2 9 0 L / m i n ( 浓度0 . 6 % ,一次留着率6 0 % ) ,筛
高速( 3 ) 阳离子淀粉+ P A M ( 阴离子或阳离子)
板面积:筛 孔 φ1 . 6 m m 时,需1 . 1 m 2 ;筛 缝0 . 3 m m
图6 中有多种方案药品加入顺序,1 、2 、3 是方
显 然 有 较 好 效 益 。这 种 流 程 据 外 商 介 绍 ,已 在 欧 美 因 为 是 亲 水 性 溶 液 ,本 身 留 着 率 很 高 ,同 时 有 留 着
白 水 相 混 稀 释 后 ,由 冲 浆 泵 送 入 除 渣 器 ,除 去 比 重
较 大 的 杂 质 ( 如 砂 子 、填 料 和 颜 料 的 残 渣 等 ) 。良 浆
则 进 入 除 气 器 ,在 真 空 帮 助 下 实 现 脱 气 。脱 气 后 的
纸 料 由 上 浆 泵 送 压 力 筛 。纸 料 在 这 里 将 尺 寸 大 的 、
点 ,改 放 在 混 合 槽 和 纸 机 槽 之 间 ,
在 浓 度 较 高 时 来 实 现 筛 选 。因 为
这时采用和纸机缝筛相同或略小
筛 缝 时 ,所 选 用 压 力 筛 的 筛 板 面 积 和 通 过 流 量 都 比 较 小 。如 传 统 纸机筛,能 力 为1 0 0 t / d 时,需 要
注:最常用的留着化学品:1-非双元系统,2-微粒系统,3-双离子系统。 图6 留着化学品加入种类和顺序
V a l m e t 为 某 厂 提 供 的 流 程 ,在 浆 混 合 后 进 入 筛 缝 了 阴 、阳 离 子 平 衡 而 加 入 。
为0 . 2 5 m m 的压力筛,在 纸 机 设 φ1 . 6 m m 的孔筛, 高 速 方 案 1 中 的 阳 离 子 淀 粉 加 入 比 较 早 ,在 混 合 槽
31
技术进步
在 浓 浆 、填 料 、白 水 的 混 合 中 。用 这 种 混 合 器 实 验 室 曾 做 过 彩 色 液 体 混 合 后 的 比 较 ,从 拍 摄 的 彩 照 上 可 看 出 ,它 和 传 统 的 混 合 槽 相 比 ,有 更 高 的 混 合 效 率 。 通 过 这 种 混 合 器 可 以 与 冲 浆 泵 相 联 ,直 接 转 入 除 渣 器。V a l m e t 的O p t i f e e d 也采用它将脱气浆和白水、 填 料 相 混 合 ,转 入 圆 筛 。 高 速 在 纸 料 混 合 均 匀 的 前 提 下 ,新 的 上 浆 系 统 对 主 要 产 生 脉 冲 的 设 备 ,如 上 浆 泵 ,压 力 筛 的 翼 片 和 分 布 情 况 ,也 很 重 视 开 发 和 选 用 。 高 速 ( 2 ) 除 渣 和 脱 气 方 面 :现 代 纸 机 选 用 的 除 渣 器 偏 向 小 容 量 、高 除 渣 效 率 、低 压 力 降 。这 样 一 段 的 数 量很大( 日产5 0 0 t 纸时超过1 0 0 个) ,为回收尾浆,段 数 一 般 为 5 ~ 6 段 。排 列 时 很 注 意 节 省 占 地 面 积 。送 去 脱 气 的 良 浆 ,一 般 只 有 前 几 段 。第 二 段 良 浆 有 时 和 一 段的 合 并 ,有 时 分 开 除 气 。三 段 以 后 的 良 浆 ,一 般 都 返 回 前 一 段 循 环 。除 渣 器 布 置 的 位 置 ,一 种 是 放 在 除 气 器 下 方 ,除 渣 器 良 浆 直 接 进 入 除 气 器 。另 一 种 布 置 在 楼 下 ,只 有 一 段 到 三 段 良 浆 各 用 母 管 送 到 除 气 器 下 方 ,再 细 分 成 均 匀 的 支 流 进 入 除 气 器 各 段 ,分 别 排 出 。前 者 要 求 除 渣 口 要 略 大 ,不 需 人 照 看 ,不 易 堵 塞 。后 者 要 设 人 照 顾 ,除 渣 口 容 易 磨 损 。 高速A h l s t r o m 推荐的除气器,内壁抛光不易结垢, 良浆进入它 的喷浆管 (Spinjet),形 成高的旋转 速 度 ,喷 出 时 形成角度广、 表面积大的 细滴, 以利于 空 气 外 逸 。图 2 是 分 离 式 除 气 器 工 作 情 况 ,图 2 a 是喷浆管工作情况。 A h l s -t r o m 推荐的可供 选 用 的 另 一 除 气 器 ,是 供 直 联 的 ,在 除 渣 器 数 量 多 的 时 候 ,常 在 总 的 除气器两翼联有若干直 径 略 小 的 除 气 器 ,供 各 除渣器分别联接( 见图 3 ) 。图3 a 是除渣器良浆进入除气器示意图。V a l m e t 的除气器V a l v a c ( 见图4 ) ,是一种既可处理浆料,又 可 处 理 白 水 的 除 气 器 。其 特 点 是 分 配 管 位 于 液 面 以 下 ,在 运 行 中 可 长 期 保 持 清 洁 ;利 用 等 速 分 配 可 有 效 限 制 浓 度 的 变 化 和 产 生 脏 物 ;产 生 恒 定 的 流 速 ; 良 浆 出 口 前 有 一 稳 定 区 。他 们 主 张 在 生 产 厚 纸 的 时
并各有一、二 段 筛 ,共 用 一 、三段筛,均 为 缝 筛。这 样
出 口 ,最 后 在 筛 出 口 加 入 C P A M ( 阳 离 子 聚 丙 烯 酰
的 筛 选 系 统 ,被 认 为 投 资 少 、节 能 ,能 保 证 供 给 纸 机 胺 ) 。这 种 方 法 类 似 岳 纸 公 司 # 3 机 采 用 的 留 着 系
空气进入浆料的主要 通道。V o i t h 开发有多 种防止空气进入的措 施 ,如 在 白 水 出 口 处 装 有 多 层 栅 板 ,防 止 因形成涡流而带入空 气。H y d r o P i p e s ( 见 图5 ) 在出口处设一斜 板 ,上 设 高 低 不 同 的 联 管 ,与 下 面 流 槽 相 连,以防瀑布效应带入空气。V a l m e t 则用宽而浅的 流 道 ,将 白 水 引 出 ,不 再 使 用 大 容 积 的 机 外 白 水 池 , 可 以 使 空 气 更 易 外 逸 。布 置 在 纸 机 旁 的 浅 水 槽 容 量
关 键 词 :上 浆 系 统 ;配 浆 混 合 ;除 渣 脱 气 ;缝 筛 ;浓 浆 筛 选 ;留 着 化 学 ;留 着 剂 添 加
第一杨伯钧,教 授级高级工程 师,湖南岳阳纸 业集团公司原 总工程师。
高速高速纸机现在都采用稀释法流浆箱和夹网成 形器,因而对上浆系统要求:( 1 ) 提供的纸料各组分 混 和 要 十 分 均 匀 ,浓 度 和 流 送 速 度 以 及 到 流 浆 箱 的 压 头 要 稳 定 ,只 允 许 极 小 的 脉 冲 。游 离 空 气 含 量 要 低,有的提出要求达到0 . 3 % 以下。( 2 ) 因为是夹网成 形 ,成 形 时 间 很 短 ,脱 水 很 快 ,为 提 高 留 着 率 ,保 证 纸 张 质 量 的 稳 定 和 良 好 的 匀 度 ,在 上 浆 系 统 内 加 入 助 留 剂 ,正 确 选 定 加 入 位 置 ,建 立 控 制 系 统 ,很 有 必 要 。( 3 ) 新 式 流 浆 箱 为 了 保 证 纸 张 中 纤 维 排 列 的 方 位 基 本 不 变 ,都 不 再 用 堰 板 开 口 的 大 小 来 调 节 横 幅 定 量 的 分 布 ,而 改用 间 隔 更 小 的 白 水 稀 释 阀 来 改 变 纸 料 浓 度 ,达 到 调 节 横 向 定 量 分 布 的 目 的 。因 此 对 稀 释 用 水 ,必 须 视 同 纸 料 一 样 ,除 气 和 筛 选 ,保 证 白
造纸湿部化学简介

白水系统
白水系统是造成”顺利”与”不顺利”运 转的主因,湿部的问题主要就是白水中物 质浓度的增加,我们为了维持白水的质量 在可接受的程度,白水一直在由新鲜水稀 释也一直在排弃,因此更加重了白水系统 的不确定性,所以在每一次循环周期中详 细的记录白水状况,并且设定合适的白水 平衡状态是调控湿部化学的基础。
胶体粒子
随着水资源的紧缩与排放水要求的提升, 用水密闭化的程度越来越高,用水密闭化 的结果造成溶解和悬浮物质累积在水系统 中,组成了所谓的胶体粒子
胶体粒子若在系统中凝结会造成筛网堵塞、 网毯黏着或者纸面脏污甚至断纸频繁等负 面作用
胶体粒子与电荷
►任何溶解于水中的物质皆假设与水的电荷有 关,电荷的大小决定于从水中吸收的离子, 大部份制纸浆料中的固体是带负电荷,粒子 会因强电荷而稳定并保持分散,当电位降低 时粒子间会互相靠近,如加入添加物使系统 呈强电荷,粒子间会互相排斥并再分散,在 循环系统中,控制小粒子斥力是湿部化学最 适化的重要部份。
湿部化学的控制参数
► 沉淀控制 ► 适当的凝聚 ► 细小组分的留着与分布 ► 胶体粒子的状况 ► 白水系统的掌握
沉淀控制
湿部化学中一个重要部份,是将湿部循环系统内 和纸机上的沉降物减至最低,这需要使用微生物 控制和凝聚技术去维持纸机在最低的洗涤水量。
选择适当的杀菌剂在起源处处理,能避免微生物 在后段造成的伤害。
湿部对造纸有什么影响?
湿部检测项目
pH值检测-最基本的检测项目
电导率检测
电导率检测
白水中淀粉和COD含量
浆料水相的带电量
浆料水相的带电量
浆料固相的电位
浆料固相的电位
胶体滴定法
胶体滴定法
空气含量检测
滤水速度和留着率的测定
纸机湿部化学品加入点的实践体会[1]
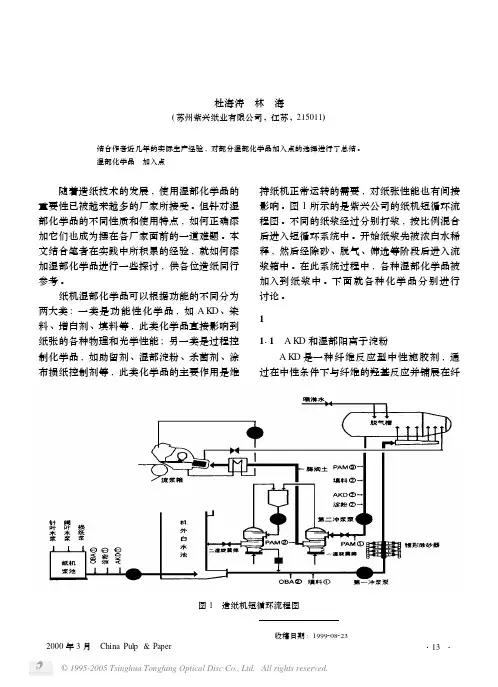
·13 ·
维表面而使纸张具有抗水性 。A KD 性质不稳 定 , 受温度 、杂质等因素的影响 , 易水解变 质 , 失去施胶效果并且玷污网 、毯和设备的表 面 , 给纸机运行带来困难 。同时 , 由于细小纤 维 、填料及其它阴离子性物质具有较大的比表 面积 , 与纤维相比 , 更易于与 A KD 反应 , 影 响对纤维的施胶效果 。加入湿部阳离子淀粉的 目的是为了增加 A KD 的稳定性 , 提高 A KD 的留着率 。根据以上所述 A KD 的性质特点 , 其加入点有两种选择 : (1) 加在浓浆处 , 如纸 机浆 池 处 。选 此 加 入 点 的 优 点 是 纤 维 先 与 A KD 反应 , 同时反应时间较长 , 避免了细小 纤维和填料等物质的干扰 , 但这种加入方式由 于 A KD 在系统中的停留时间延长 , 增加了 A KD 的水解程度 ; (2) 加在稀浆处 , 如第二 冲浆泵之前 。此加入点的优点是 A KD 在系统 中的停留时间较短 , 水解程度低 , 但细小纤维 和填料等物质与纤维同时争夺 A KD 胶粒 , 纤 维的施胶效果将受到一定程度的损害 。我公司 在生产中对上述 A KD 的两个加入点均进行过 试验 , 从表 1 中施胶效果来看两者差别不大 。 可能是因为我们所用的浆均为进口化学木浆 , 原料比较纯净 , 同时采用微粒絮凝助留体系后 填料 和 细 小 纤 维 的 留 着 率 较 高 , 从 而 提 高 A KD 留着率的缘故 。湿部阳离子淀粉应加在 A KD 之前 (如纸机浆池处) 或之后不远的地 方。
cals. KEYWORDS wet end chemicals , addition point
2000 年 3 月 China Pulp & Paper
·15 ·
湿部化学及造纸实际问题
系统内太多的明矾将对纸页强度、 网部滤水和纤维结合产生负面影 响,甚至可能降低松香施胶效率。 很多问题与系统内明矾或矾土离 子太少有关。低施胶度、泡沫问 题、游离松香沉积物的形成、纤 维结合力的降低和滤水性的变差 以及形成树脂沉积物的显著趋势 均证明了这一点。
留着 留着受系统内各种物质的影响, 尤其是纤维种类、打浆、填料种 类、施胶剂、淀粉、杀菌剂、消 泡剂和离子电荷。 在系统内,系统组分与助留剂一 起同时作用,寻求稳定又破坏稳 定。
☆ ALUM
我们由松香施胶改为AKD施胶后, 硫酸铝的作用起了转变。
☆助留助滤系统
留着包含单程留着率和总留着率。 使用助留系统的必要性。影响原 料和化工料的消耗、细小纤维留 着、系统清洁、上网浓度、脱水 速度、蒸汽消耗纸机的运行性等、 溶解、加入点。 系统导电度对助留剂的影响。
☆表胶
所谓表面施胶,就是把施胶剂施加到纸的表面, 使纤维与胶粘接,并在纸面上附上一层近乎连续 的薄膜的方法。在大多数情况下,是为了增加纸 页的表面强度,或提高施胶度,我们现在使用表 胶淀粉主要为提高耐破度、耐折度、抗张力、平 压强度、环压强度等纸张物理强度等指标,并且 现PM5在面层使用还能提高纸张的适印性。 下面主要探讨一下表胶痕出现的原因和解决方法: 粘度和浓度过大,转移辊中高不对(中高小时, 中间易出痕;中高大时两边易出)、计量辊(计 量棒)的压力大小、计量辊的角度调节、转移辊 或计量辊(计量棒)脏、辊子局部磨损、转移辊 加压小。
长网纸机上,可能由于滤水差而 导致匀度差、两面差、浆道和定 边等问题 —夹网纸机上,滤水差可能导致 压溃。
泡沫控制 在系统内加入消泡剂控制泡沫主 要是通过减少系统的空气夹带量 来实现的。 低消泡剂用量会产生泡泡纱(气 泡)和纸机湿部泡沫。 过量消泡剂自身会形成稳定泡沫, 进而产生负面作用,降低施胶效 率、强度指数和内结合力。
造纸湿部化学综述
造纸湿部化学综述造纸湿部化学综述(上)(2010-04-12 19:49:26)转载▼分类:湿部化学标签:杂谈造纸湿部化学是论述造纸浆料中的各种组成,如纤维、⽔、填料、化学助剂等在造纸机⽹部滤⽔、留着、成形以及在⽩⽔循环过程中相互之间的反应与作⽤的规律,以及对纸机的运⾏和纸产品质量的影响。
对湿部化学过程建⽴⼀套全⾯控制技术,对浆料中的纤维性能、化学品的加⼊量和加⼊点进⾏控制,以满⾜⾼质量纸张和纸机运⾏的需要。
⽣产过程中的检测包括:对浆料的纤维特性,打浆质量,⽹前箱浆料特性,化学品的质量,⽩⽔特性,浆料的zeta电位和阳离⼦需求量,纸张质量等。
具体如下:1,有关浆料特性:纤维原料的特性包括长度、宽度、杂细胞含量,α—纤维素含量,多戊糖含量、卡伯值、灰份等。
长度、宽度、杂细胞含量,对纤维的絮聚,脱⽔作⽤有影响,α—纤维素、多戊糖、卡伯值体现纤维表⾯⽀链多少,游离羟基情况。
2,有关打浆质量:成浆的特性即成浆的打浆度、湿重,间接反映纤维⽐表⾯积⼤⼩、滤⽔性、细纤维化程度、平均长度,对浆料的成形,脱⽔有影响。
3,有关化学品:湿部常⽤的化学品有,助留剂,助滤剂,⼲强剂,湿强剂,施胶剂,浆内淀粉,喷淋淀粉,染料,保洁剂,硫酸铝,填料,消泡剂,杀菌剂等。
对化学品的研究主要是看它们的电性,ph值,分⼦量,浓度,粘度,以及它们和纤维之间的反应特性。
4,有关流浆箱内浆料的特性:包括打浆度、湿重、⽔位、pH值、浓度、灰份等,以确定浆料的脱⽔性能;流速,酸碱程度,含⽔量,填料的含量,以确定湿部化学条件。
5,有关⽩⽔的特性:包括浓度、pH 值、灰份等,以确定湿部化学反应后,酸碱度的变化情况,纤维、填料的留着情况。
6,有关zeta电位和阳离⼦需求量:纸浆固体表⾯均带有电荷(通常是负电荷),带电的表⾯⾃然会吸附溶液中的异电离⼦在其周围形成由紧密层和扩散层组成“双电层结构”。
紧密层中的离⼦与固体表⾯有较强的吸引⼒,它们随表⾯⼀起运动组成⼀个统⼀体。
纸机上浆系统中气泡的控制

%
消泡剂消泡 实践表明, 完全依靠机械办法和良好的浆料状况
&
纸机湿部化学对系统泡沫的影响 浆料中气泡的含量及对系统的危害程度, 在某种意
来彻底消除泡沫是不可能的。现代化的造纸厂, 消泡 剂是一种必不可少的湿部化学品。典型的造纸用消泡 剂一般包括以下几种成分:
《中国造纸》 !""# 年第 # 期
义上取决于纸机的湿部化学环境。 浆料中的水溶性高分 子物质和胶料的含量、 纸机所选用的化学品的种 34 值、 类及添加量等, 均会对浆料系统空气含量产生影响。 ・ 0’ ・
收稿日期 ! "###$#%$&#
一系列不良影响,尤其 是高速纸机,泡沫的控 制更为重要。本文结合 南纸股份有限公司 % 纸
’
机的生产实际,讨论造 纸浆料中泡沫的形成、 类型、 危害及其控制措施。
!
泡沫的形成原因及危害 研究证实, 泡沫是一种胶体系统, 是气体分散在液
体中形成的。在造纸系统中, 气体通常是空气或 01", 液体介质一般是水。 在造纸过程中, 很多操作会导致工艺用水和白水中 混入空气而形成泡沫。 例如, 浆料呈瀑布状落下, 浆泵的 空气泄漏,浆池搅拌器搅拌过于强烈或搅拌器露出液 面, 锥形除渣器排渣口压力过低, 白水或浆料管道设计 不合理, 白水的回收利用, 损纸的回收等等; 浆料的发酵 和碳酸盐的酸化分解会释放出 01", 也会形成泡沫 。
[/]
浆料中的气泡对纸机的运行及成纸质量有重要的 影响。 气泡含量高, 不仅影响网部脱水, 造成纸病, 而且 气泡会产生气蚀, 使浆泵的运行性能下降, 增加能耗; 使整个上浆系统不稳定, 甚至引起上浆泵跳闸、 停机; 同时, 浆管和其它压力装置中的压力也会产生波动。 浆料中的气泡对速度较低的纸机影响不是很大, 但对高速纸机则有重大影响。 因此, 高速纸机必须配备 完善的消泡系统。
造纸湿部化学测量与控制及应用
造纸湿部化学测量与控制及应用张军辉(黑龙江省有色金属地质勘查局702队,牡丹江157021)[摘 要] 介绍了造纸湿部化学的基本理论、湿部电荷测量的方法,及如何利用这些方法进行纸机的湿部化学控制。
[关键词] 湿部化学;Zeta电位;胶体滴定随着现代造纸工业的飞速发展,各种新的生产工艺和化学助剂不断涌现,造纸湿部化学也同时得到了迅速的发展。
现在造纸湿部化学的研究也越来越多地引起了人们的重视。
造纸湿部化学主要论述造纸浆料中的各种组分如纤维、水、填料、化学助剂等在造纸机网部滤水、留着、成形以及在白水循环过程中产生的相互间反应与作用的规律,其结果直接影响到纸机的运行是否正常和纸产品的质量。
造纸湿部化学研究的内容主要包括造纸湿部化学理论,造纸湿部化学品,造纸湿部化学测量与控制及应用。
本文主要结合生产现状对造纸湿部化学测量与控制作简单介绍。
1 造纸湿部化学基本理论1.1 造纸湿部纸料配料组分的胶体化学特性造纸湿部纸料悬浮液是一个多相性体系,其配料组成的粒子属于粗分散体系,具有胶体大小的尺寸,另外还有高的比表面积和比表自由能,而且大多数反应都发生在这些粒子之间,这是造纸湿部纸料配料的胶体化学重要特性。
因此湿部化学的所有理论都是基于这一特性进行展开的。
它的基本理论就是运用胶体化学和表面化学的理论来论述造纸配料中的各组分的特性以及作用规律。
从热力学观点来讲,胶体可分为两类:亲液胶体和憎液胶体。
而造纸湿部纸料配料是以水为介质的,因此造纸湿部纸料可分为亲水体系和疏水体系,疏水体系包括分散在水中的填料固体颗粒、细小纤维、松香胶料等,溶解于水中的淀粉、助留剂、助滤剂、干强剂、湿强剂等则属于亲水体系。
亲水体系是大分子溶液,属于亲水的一种稳定体系[1]。
而疏水体系是一个高度分散的收稿日期:2009-12-01多相体系,有很大的比表面积和很高的比表自由能。
1.2 双电层理论在胶体化学里有一个重要的理论就是双电层理论,它是从电荷的层面来研究胶体化学反应。
第 9 章 湿部化学过程控制
造纸湿部化学
9.4.2 湿部化学信息中心
造纸湿部化学
造纸湿部化学
不能实施的原因
机械因素也影响湿部化学反应 许多湿部化学参数间也是相互作用的 湿部化学现象是动态的, 湿部化学现象是动态的,即在体系中处 于不平衡状态 纸料存在着分散与絮聚等竞争反应
造纸型
思路: 思路: 将整个控制过程分解成不同的子 系统, 系统,并尽力减少每一个子系统的 参变量
造纸湿部化学
分流控制模型 分流控制模型
造纸湿部化学
9.3 湿部化学控制参数
实验室检测的湿部控制参数 可在线检测的湿部控制参数 液体与固体流量 纸机操作参数
造纸湿部化学
9.3.1 实验室检测的湿部控制参数
与纸料组分有关的参数: 与纸料组分有关的参数:悬浮固形物和胶体与 可溶性组分。 可溶性组分。 悬浮物:纤维、细小纤维、填料和胶料的浓度、 悬浮物:纤维、细小纤维、填料和胶料的浓度、 灰分、 灰分、填料和细小纤维含量 纤维特性:浆的组成和配比、纤维长度分布、 纤维特性:浆的组成和配比、纤维长度分布、 纸浆的粘度和打浆程度 纸料动电特性:Zeta电位 电泳淌度、 电位、 纸料动电特性:Zeta电位、电泳淌度、阳电 荷需要量和胶体滴定比 纸料滤水性能: 纸料滤水性能:打浆度或加拿大标准游离 度,DDA 造纸湿部化学
造纸湿部化学
9.2 湿部化学控制模型
湿部化学控制的综合模型 湿部化学的多层控制模型 湿部化学的分流控制模型
造纸湿部化学
9.2.1 湿部化学控制的综合模型
造纸湿部化学
综合控制模型不能实施的原因
纸机系统有很多控制的和未控制的物料 进入体系,有些是需要的, 进入体系,有些是需要的,有些是不合 乎需要的, 乎需要的,还有一些对体系的影响尚未 弄清 一些反馈回路干扰输入控制过程 许多湿部化学现象本质上不可逆
纸机湿部化学概论
• 水性扩展型消泡剂与油性消泡剂很相近,它用部分水取代油故成 乳液状,但效果略差于油性消泡剂。
• 表面活性型/浓缩消泡剂具有100%的有效成份,不会产生沉积物 ,在加入量较少的情况下,对系统的影响不明显。
系统的添加剂---淀粉
温度对ASA水解速率的影响
酸碱度对ASA水解速率的影响
系统的添加剂---杀菌剂
在系统中加入杀菌剂的目的是用来控制和抑制细菌的繁 殖速度并减少浆料产生腐败的现象
• 细菌简单的可分为需氧细菌和厌氧细菌 • 细菌一般在中性或碱性的条件下生长 • 真菌可分为霉菌和酵母菌 • 真菌喜欢在酸性的条件下生长 • 需氧细菌它只能在有氧气存在的情况下才能生存,当然它同时需
8
10
细菌所产生的菌泥
系统的添加剂---杀菌剂
合理的使用杀菌剂应遵循以下原则:
• 通过毒性实验,挑选出一种或数种合适的杀菌剂 • 确保杀菌剂在浆料中的浓度 • 确保杀菌剂与浆料的接触时间符合该杀菌剂的要求 • 另外,在纸机湿部应尽量避免使用氧化型的杀菌剂,以防止影响
施胶剂及染料的表现。 • 系统的清洗是配合杀菌剂获得了良好表现的重要条件之一。
• 而ASA施胶剂的用量应控制在0.6-0.9公斤/吨浆。系统的pH范围 在5.5-7.5为宜。加入过量的ASA施胶剂容易产生纸机沉积物(温 度和PH会加速ASA的水解速度,并造成生产障碍)
• AKD和ASA都适合在中性或碱性的条件下使用,故可在纸机湿部 使用碳酸钙作填料。
• AKD的熟化较ASA慢,但不容易产生纸机沉积物。
纸机湿部化学的平衡检查
• 最终产品的特性(质量指标)与设定的目标值的比较 • 各种添加剂的加入量是否在标准的范围内? • 沉积物分析(有机沉积物?无机沉积物?) • 浆料喷溅所造成的孔洞分析(沉积物或微生物造成?) • 断纸分析(非因设备、操作原因)
上浆系统和湿部化学
纸机上浆系统和湿部化学控制岳阳纸业杨伯均高速纸机现在都采用稀释法流浆箱和夹网成形器,因而对上浆系统要求;(1)提供的纸料各组分混和要十分均匀,浓度和流送速度以及到流浆箱的压头要稳定,只允许极小的脉冲。
游离空气含量要低,有的提出要求达到0.3%以下。
(2)因为是夹网成形,成形时间很短,脱水很快,为提高留着率,保证纸张质量的稳定和良好的匀度,在上浆系统内加入助留剂,正确选定加入位置,建立控制系统,很有必要。
(3)新式流浆箱为了保证纸张中纤维排列的方位某本不变,都不再用堰板开口的大小来调节横幅定量的分布,而改用间隔更小的白水稀释阀来改变纸料浓度,达到调节横向定量分布的目的。
因此对稀释用水,必须视同纸料一样,除气和筛选,保证白水清洁,并在助留系统的帮助下得到稳定的浓度。
在交流过程中,外商最早提出的上浆系统流程基本相似。
Valmet 提出,来在机外白水池下部和白水相混稀释后.由冲浆泵送入除渣器,除去比重较大的杂质(如砂子、填料和颜料的残渣等)。
良浆则进入除气器,在真空邦助下实现脱气。
脱气后的纸料由上浆泵送压力筛。
纸料在这里将尺寸大的、粗硬的纤维束除去,再进入流浆箱,基本上是传统的流程,只多加一稀释水处理流程。
在最近的交流中(包括所提供资料),带有一些创新的是:(1)对于如何使浆料、白水、填料等各组分均匀混合,各公司有新措施。
如Voith开发有HydroMix.见图l。
某工厂在一台LWC纸机上使用后,反映在纵、横向定量波动上明显减小。
Valmet也开发 LobeMixer 络布混合器,既可以代替传统的混合浆槽混合浆料,也可用在浓浆、填料、白水的混合中。
用这种混合器实验室曾做过彩色液体混合后的比较,从拍摄的彩照上可看出,它和传统的混合槽相比,有更高的混合效率。
通过这种混合器可以与冲浆泵相联,直接转入除渣器。
Valmet的Optifeed也采用它将脱气浆和白水、填料相混合,转入圆筛。
在纸料混合均匀的前提下,新的上浆系统对主要产生脉冲的设备,如上浆泵,压力饰的翼片和分布情况,也很重视开发和选用。
造纸厂配浆控制系统__控制程序设计
造纸厂配浆控制系统__控制程序设计笔者针对一家造纸厂的配浆控制系统进行了分析和设计。
文章主要分为两个部分,第一部分是对制浆过程和上下游设备的描述,第二部分是对控制程序的设计。
一、制浆过程和上下游设备的描述造纸厂主要由制浆、造纸、纸张加工等环节组成。
其中,制浆过程是纸张生产中最重要的环节,它包括浆料的配制、打浆、筛选、漂白等步骤。
在浆料的配制过程中,需要将不同种类的纤维和各种化学药剂按照一定的比例混合。
在添加化学药剂的过程中,需要注意各种药剂之间的相互作用,以及药剂的用量和顺序等因素。
在制浆的过程中,需要使用多个上下游设备,比如球磨机、水洗机、浓缩机等。
这些设备需要进行精细的控制,以保证浆料的质量和产量。
二、控制程序的设计针对上述过程和设备,笔者设计了一套配浆控制程序,具体如下:1. 配浆控制程序1.1 浆料配比控制:利用PLC控制配比泵和各个添加药剂泵的开关,实现自动化的浆料配比控制。
1.2水洗机水位控制:使用超声波水位传感器检测水位,给水泵和排水泵发送控制信号,自动控制洗涤水的水位。
1.3 浓缩机浆液浓度控制:使用激光测距和硅晶硅小振子测量浆料浓度,通过调节加药泵、放水阀和压力控制阀等调节浓缩机的设定浆液质量浓度。
1.4 压滤机压力控制:利用感应式传压传感器或者压力传感器,监测压滤机的进口压力和出口压缩,自动控制机器的加料速度。
当过滤机的进口压力超过设定值时,吸附机将停止,空气将充满鼓过滤布。
1.5 煮浆罐温度控制:利用热电偶传感器测量煮浆罐内的温度,自动控制加热器的开关和温度,保证煮浆罐内的浆料温度稳定在设定值范围内。
2. 纸张造纸控制程序2.1 浆料用水量控制:使用流量计测量浆料的用水量,自动调节水泵的开关,保证生产过程中的用水量符合要求。
2.2 纸张干燥控制:利用红外线传感器或者激光传感器检测纸张的水分含量,自动调节烘干温度和湿度,以保证纸张的质量。
2.3 纸张张力控制:利用张力传感器测量纸张在生产线传输时的张力,自动调节进口辊和出口辊的转速,实现张力的自动控制。