
新材料真空灌注工艺
复合材料电池箱真空辅助树脂灌注快速成形工艺

复合材料电池箱真空辅助树脂灌注快速成形工艺
复合材料电池箱真空辅助树脂灌注快速成形工艺
赵晓昱1,2 张博明3 廉一龙3 张树仁2
【摘要】摘要:分析了几种复合材料零部件常规的制作工艺,针对电池箱的结构特点,提出了材料和结构一体化的真空辅助树脂灌注(VARI)快速成形工艺,并且采用液体成形模拟分析软件PAM-RTM确定了工艺方案和工艺参数。
VARI 工艺与传统双面模具的树脂传递模塑(RTM)工艺相比,节省了大量的工装设备和工序,降低了成本。
为了验证所采用的工艺方法的可行性,实际制作了样件,结果表明所采用的工艺方法实现了快速、低能量消耗且绿色环保的目的。
【期刊名称】中国机械工程
【年(卷),期】2018(029)021
【总页数】7
【关键词】复合材料电池箱;真空辅助树脂传递模塑快速成形工艺;液体成形仿真分析;绿色制造
开放科学(资源服务)标识码(OSID):
0 引言
应用复合材料设计的电动汽车电池箱在很大程度上减小了金属材料电池箱的质量[1-4],而复合材料的制造工艺与传统的金属材料加工工艺有很大的区别[5],因此研究复合材料电池箱的制造工艺很有必要。
本文应用真空辅助树脂灌注(vacuum assistant resin infusion,VARI)工艺并结合液体成形有限元分析软件PAM-RTM,确定了树脂基复合材料电池箱的工艺方案和工艺参数;设计了简单易操作的制造工序并制作了样件;探索了快速、低成本且绿色环保的电池箱制造工艺。
真空灌注低成本成型工艺及其应用研究

常环境温度为 1 5~ 2 5℃ , 相对湿度为 6 0 % 以下 。
( 2 )根据天线 罩尺 寸和成 型要 求 , 分 批次 配制 适量的环氧树脂体系胶液 , 搅拌均匀 。 ( 3 )根据某翼型机载天线罩 的外形尺 寸及壁厚 裁剪无碱玻璃纤维织物 , 置于 6 0℃ ± 5 o C的烘箱 中 干燥 4 h以上 。成 型前取 出增 强织 物 , 待其 降 至室 温后使用 。 ( 4 )在天 线罩 模具 ( 已涂 覆好脱 模 剂 ) 表 面按
Re s e a r c h a nd Ap pl i c a t i o n o f Lo w Co s t Va c uu m I n f u s i o n Mo l d i ng Pr o c e s s
LUO Pe n g,GAo La nn i ng,LI Xi a nd e,DAI Fa n g f a ng
一
用, 并显示 出其 不可 取代 的重要地 位 。然 而传 统 的 成 型工艺 在成 型大型复 杂结构件 时存 在难以逾越 的
收稿 日期 : 2 0 1 3一l 1 一 O 5 修 回 日期 : 2 0 1 3—1 1 —2 4
的真空辅助 灌注成 型 ( V A R I ) 得 到了业 界人 士 的
豳 堕
匦
e 榔
罗 鹏, 等: 真空灌注低本成型工艺 及其应用 研究
中图分类号 : T Q 1 7 1 . 7 7 7 . 7 7
文献标识码 : A
真窒灌洼低成本成蟹工艺及 其应用研究
罗鹏 , 高兰宁 , 李贤德 , 戴芳芳
( 中航通 飞 华南 飞机 工业有 限公 司 。珠海 5 1 9 0 4 0 )
摘 要 : 介 绍了复合材料低成本制造工艺——真空辅助灌注成型技术 的基本原理 、 主要工艺流程 , 详细 阐述其工艺优点 , 针对 国
预应力混凝土真空灌浆技术

预应力混凝土真空灌浆技术1.适用范围适用于公路、城市道路桥梁工程中后张预应力孔道灌浆施工。
2.施工准备2.1 技术准备1. 对所选材料分不同规格、品种、批次已进行抽检验收合格。
2. 水泥浆的强度应符合设计规定,设计无具体规定时,应大于或等于30MPa。
施工前已进行水泥浆材料试配,确定水泥浆配合比。
3. 根据设计要求及施工环境,按灌浆方案对操作工人进行书面交底。
2.2 材料要求1. 成孔材料:高密度聚乙烯塑料波纹管、连接接头等,壁厚不得小于2mm,管道的内横截面面积至少应是预应力筋净截面面积的2.0~2.5倍。
出厂有合格证,进场后应按要求进行检验,其材质应符合设计和有关规范规定。
2. 压浆材料(1) 水泥:应采用硅酸盐水泥或普通水泥,水泥强度等级不宜低于42.5级,有出厂合格证和质量检验报告。
水泥进场后应按有关规定复试,各项性能指标符合国家现行标准的规定。
(2) 外加剂:应有产品说明书、出厂检验报告及合格证,宜采用具有低含水量、流动性好、最小渗出及微膨胀性等特性的外加剂,不得含有对预应力筋或水泥有害的化学物质。
外加剂的用量应通过试验确定,进场后应取样复试。
(3) 水:宜采用饮用水。
当采用其他水源时,其水质应符合国家现行标准《混凝土拌合用水标准》(JGJ 63)的规定。
2.3 机具设备1. 设备:水环式真空泵、空气滤清器、灌浆泵、灰浆搅拌机、计量用的台秤等。
2. 工具:水桶、耐高压胶管(承压σ≥1.5MPa)根据现场需要长度置备、控制阀、工具扳手、手锯等。
2.4 作业条件1. 现场梁体钢筋骨架基本绑扎完成,塑料波纹管钢筋固定架依据设计安装完毕,并经过检查验收合格。
2. 真空灌浆前应具备以下条件:(1) 根据确定的配合比,将外加剂按每包水泥重量50kg的掺量秤量袋包,以便使用。
水泥按需要量储备,水引至使用部位。
(2) 真空灌浆设备已进场,并调试完毕。
3.施工工艺3.1 工艺流程3.2 操作工艺1. 梁体钢筋绑扎按设计图及施工规范要求进行施工。
35米风电叶片成本分析:灌注工艺和预浸料工艺对比
1.1 复合材料工艺技术 大部分采用灌注技术的叶片制造商都使用环氧树脂作为基体材料,少数选用不饱和聚 酯。预浸料技术则全部使用环氧树脂。本节首先回顾一下两种工艺的基本概念。
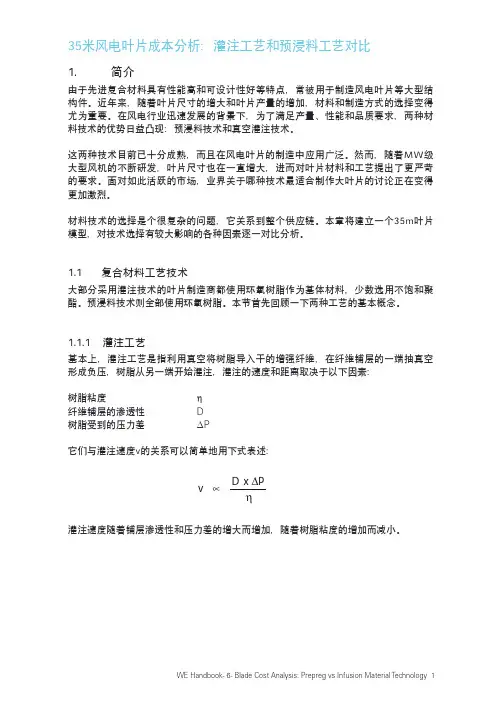
1.1.1 灌注工艺 基本上,灌注工艺是指利用真空将树脂导入干的增强纤维,在纤维铺层的一端抽真空 形成负压,树脂从另一端开始灌注,灌注的速度和距离取决于以下因素:
¬ 基于1级载荷及固定的叶尖偏移进行35m叶片的几何结构设计 ¬ 为预浸料和灌注设计建立了材料用量表 ¬ 依据梁和叶壳的详细制造流程,确定叶片制造所需的直接劳动力数量 ¬ 基于4套模具的产量确定每年的间接劳动力数量和一般管理费用 ¬ 确定工厂的资本性支出和年折旧 ¬ 确定模具的资本性支出和年折旧 ¬ 对工厂年产出进行财务分析:叶片成本、利润、资产周转率、资产总收益率
下面将分别对各个步骤详细阐述,包括假设以及对比结果。
3. 叶片结构设计 3.1 概况
叶片模型基于由叶壳和盒式大梁组成的35m叶片建立,叶片未预弯。盒式大梁为基本 承载结构单元,包括两个单轴向梁盖和双轴向夹芯剪切腹板。叶片根部镶嵌在盒式大 梁内。
盒式大梁支撑两个空气动力学半叶壳,两个半叶壳在前后翼缘粘结成一个完整的叶片 翼形。
材料类别 双向 600gsm (XE600) 三向 900gsm (YE900) 单向 (EGL1600) 毡层 芯材 (PVC/SAN 80kg) 结构胶 胶衣
灌注叶片 960 m2 485 m2 1,451 m2 140 m2 3.38 m3 263 kg 70 kg
Table 4 - 材料用量清单(主材)
3.5 叶片设计程序(“BDP”) 叶片设计程序是一个极为周密的悬臂量模型,可以对叶片盒式大梁和叶壳进行有效分 析。模型中应用了少许理论假设(不含截面剪切变形),采用多项式曲线拟合方便地表 征叶片几何形状。