
螺杆钻具发展现状及钻塞技术
技术论文-关于钻塞的总结看法

关于钻塞的总结看法
在井下作业过程中经常会遇到钻水泥塞施工,例如下返回采、封串、堵漏、二固等。钻水泥塞施工常用的钻具有两种,一种是用钻杆携带钻头,一种是用油管携带螺杆钻具。前者是用修井转盘的旋转带动井下整体钻具旋转,称为转盘钻塞,后者是用水力驱动油管下部的螺杆钻具旋转,称为螺杆钻具钻塞,这里所要讲的主要是使用螺杆钻具进行的钻塞。
一、概念:
螺杆钻具钻塞是以液体压力驱动井下螺杆钻具带动钻头旋转,对水泥塞、固结的树脂砂等进行机械破碎并循环至井口,以达到在井筒中的钻进作业目的。
螺杆钻的分类:
目前我公司的螺杆钻按照扭矩大小分为两类,一类是普通螺杆钻,一类是大扭矩螺杆钻,其作用原理大体相当,只不过是大扭矩螺杆钻长度大、导程长,从而扭矩大。
二、螺杆钻的分类:
螺杆钻本身按照外径尺寸大小可分为:
∮127mm螺杆钻,适用于7″以上大套管
∮100mm螺杆钻,一般使用
∮95mm 螺杆钻,一般使用
∮90mm 螺杆钻,小井眼或有套变井中使用
∮70mm 螺杆钻,小井眼或有套变井中使用
小直径螺杆钻其虽然与∮100mm螺杆钻有相同的钻进效果,但因其细及易造成弯曲变形,使螺杆钻报废。
三、螺杆钻的组成:
螺杆钻具主要由:旁通阀、马达、万向轴和传动轴等四个部件组成
旁通凡尔作用:
①防止下钻或接单根时环空液体倒流至螺杆钻内造成钻子倒转及松扣现象。
②在一定程度上能够减少液体中的碎屑进入螺杆钻腔内,以防卡死螺杆钻。
③起钻时可泄出钻柱内的洗井液。
四、螺杆钻具的表示方法
五、螺杆钻具的主要技术规范
钻具型号 5LZ95-7.0 5LZ90-3.5 7LZ95-3.5 9LZ100-3.5
输入流量范围L/min 280~660 360~480 450~720 480~600
负载压降,MPa 3.2 2.8 2.4 2.5
2024年螺杆机市场规模分析
2024年螺杆机市场规模分析
引言
螺杆机是一种常用的机械设备,被广泛应用于工业生产中的物料输送、混合和压缩等工序。本文将对螺杆机市场的规模进行分析,以了解其发展状况和市场潜力。
市场概况
螺杆机市场是一个庞大的市场,包括了各个行业中的物料输送需求。随着工业技术的不断进步和应用范围的扩大,螺杆机的需求也在不断增加。尤其是在建筑、化工、食品、冶金等行业中,螺杆机广泛应用于原料输送、混合搅拌、压缩等环节,因此市场需求非常旺盛。
市场规模分析
根据市场研究数据,螺杆机市场正呈现出快速增长的趋势。预计在未来几年内,市场规模将继续扩大。这主要受以下几个因素的影响:
1. 工业化的发展
随着国家工业化步伐的加快,各行业对于生产效率和工艺改进的需求也在不断增加。螺杆机作为一种高效、灵活的物料输送工具,在工业领域得到广泛应用。因此,随着工业化进程的推进,螺杆机市场的规模将不断扩大。 2. 制造业的转型
制造业是螺杆机市场的主要应用领域之一。随着制造业的转型升级,对于先进制造设备的需求不断增加。螺杆机凭借其高效的物料输送能力和先进的自动化控制技术,成为制造业企业提升生产效率和降低成本的重要工具。因此,制造业的发展将提振螺杆机市场的规模。
3. 产业结构升级
随着经济的发展和产业结构的不断升级,传统行业和新兴行业对于螺杆机的需求都在增加。传统行业如煤炭、冶金等在生产中大量使用螺杆机进行物料的输送和加工,而新兴行业如环保、新能源等领域中的产业发展也推动了螺杆机市场的增长。这种产业结构升级的趋势将进一步促进螺杆机市场的发展。
市场竞争态势
螺杆机市场是一个竞争激烈的市场。目前市场上存在着众多的螺杆机制造商和供应商,其中一些企业具有较强的技术研发和生产能力,占据了市场的重要份额。而一些新企业也在不断涌现,通过创新和优质服务来争夺市场份额。
然而,市场竞争也存在一些挑战。首先,螺杆机市场的技术要求相对较高,企业需要具备先进的技术和设备来生产高质量的产品。其次,市场价格竞争也较为激烈,企业需要在保证产品质量的前提下,不断寻求降低成本和提高效益的途径。 市场前景展望
影响螺杆钻钻塞的因素

190 应用方法论 科201 1 2霸 年第O期
影响螺杆钻钻塞的因素
陈志方,崔光明,屈红军
(中原油田采油五厂,河南濮阳457001)
摘要螺杆钻是在油田修井作业中用来钻桥塞、水泥塞、树脂塞及大修、侧钻的一种理想井下工具螺杆钻在钻塞中有它的优点。也有缺
点,施工过程中稍微不注意,就会造成钻塞无进尺。只要现场认真按照螺杆钻使用应该注意的问题去认真扎实地开展工作,就能提高螺杆
钻钻塞的成功率,能较好地节约成本,避免工程事故的发生,减少占井周期,获得可观的经济效益。
关键词螺杆钻;钻塞;原理;应用;成功率
中豳分类号TE 文献标识码A 文章编号1673—9671一(2011)102—0190—02
随着中原油田油气开发的继续深入,油田每年有近百余口井在试
油、维护、措施作业过程中需要使用螺杆钻进行钻磨施工。但是,实际
钻磨效率不高,一趟达到设计目的的成功率也不高,给井下作业施工造
成_『一定难度。因此,分析了钻塞效率低及失败的原因,提出了相应对
策,以提高螺杆钻钻塞的效率及成功率。
1结构原理及现场使用情况
1.1螺杆钻的结构及特点
螺杆钻由旁通阀、马达、万向节和传动轴4部分组成,其工艺特点
是将高压液体的能量转变为井下旋转的机械能,带动井下磨鞋或其他工
具,来处理井筒桥塞或水泥塞。现场应用表明,螺杆钻具具有速度快、
期短(3 d左右)、费用低(施工费用不超过1O万元)、成功率高、安
全可靠、不伤害管柱、可多次重复使用等特点。
1-2螺杆钻的工作原理
螺杆钻是一种以井筒循环液为动力,把液体压力能转为机械能的容
积式井下动力钻具。当从泵中泵出的液体流经旁通阀进马达,在马达的
进、出口形成一定的压力差,推动转子绕定子的轴线旋转,并将转速和
扭矩通过万向轴和传动轴传递给钻头,从而实现钻塞作业。
1.3现场使用情况
钻塞工作量日益增多,但由于各种因素影响,机械钻速、一次成功
率均较低。今年1_4月钻塞45口井,实施螺杆钻钻塞72井次,其中1趟钻
中国钻杆行业发展现状及未来前景预测
中国钻杆行业发展现状及未来前景预测
一、行业概述
钻杆是石油钻井中的重要工具,主要用于将钻头送入地下的钻井管井筒中。我国是世界上最大的石油消费国之一,同时也是一个石油资源十分丰富的国家,因此钻杆行业在我国具有广阔的市场前景。
二、发展现状
1.市场规模不断扩大:目前,我国的钻杆需求量逐年上升,市场规模也不断扩大。随着国内石油消费的增长和对国内油气资源的开发,对钻杆的需求将会继续增加。
2.技术水平不断提高:随着科技的进步,钻杆行业的技术水平也在不断提高。高新技术的应用,如钻杆材料的改进、钻杆加工工艺的改善等,使得钻杆的品质得到了提升,增加了生产效率,同时降低了生产成本。
3.市场竞争激烈:随着国内外企业的进入,钻杆行业竞争日益激烈。国内企业通过技术创新和成本优势,一度在市场中占据主导地位,但外国企业凭借先进的技术和品牌优势也在市场上取得了一定份额。
1.需求量将持续增长:随着我国经济的持续发展和能源需求的增长,对石油的需求将会继续上升,从而推动钻杆行业的发展。此外,随着我国对深海油气资源的开发力度增大,对钻杆的需求也会进一步增加。
2.技术创新将是发展的关键:随着技术的不断进步,钻杆行业将迎来更多的创新机遇。通过开展创新研究,提高钻杆的耐用性、抗腐蚀性和耐高温性等性能,以适应更复杂的工况和环境,将是钻杆行业未来发展的关键。 3.市场竞争将趋于激烈:随着国内外企业竞争的加剧,钻杆行业的市场竞争将会越来越激烈。国内企业需要通过提高技术水平、降低生产成本、加强品牌建设等手段来提高市场竞争力。
4.合作与创新将成为发展趋势:随着行业竞争的加剧,企业之间的合作和创新将成为行业发展的重要趋势。通过与高校、科研院所等机构合作,共同研发新技术、新产品,将帮助企业提高技术水平和产品竞争力。
综上所述,中国钻杆行业在市场需求的推动下持续发展,同时也面临着来自市场竞争的挑战。通过技术创新、市场拓展和合作共赢,钻杆行业有望在未来实现更好的发展。
螺杆钻具使用工艺的完善与技术集成
1 / 7 浅谈钻磨工艺的完善与技术集成
赵贵刚 薄其珍 邓剑
〖摘要〗:在结合现场实际情况的前提下,我们积极对钻磨工艺各部分:钻头、钻具、中间连接部分、地面部分科技攻关,完善工艺的结构,拓展使用范围和实效。同时总结提高钻磨工艺操作技术,加强对井下事故的处理能力。
〖关键词〗:钻磨工艺 设计结构 操作技术
螺杆钻具是一种以液体为动力,把液体的动力能转化为机械能的井下动力工具。当动力液进入液压马达,在液压马达的进出口产生一定的压差,推动液压马达的转子绕定子轴线作行星运动,提供给钻头转速和扭矩。实现下返、封堵的钻塞;落物鱼顶的磨铣;损坏套管的修整;砂卡管柱的套铣等井下作业,而不需要钻杆转动。能够避免转盘地面旋转中由于井深扭矩大,动力传递速损失大,弯曲扭矩大,容易造成折断钻柱事故的发生,同时将钻、磨、铣、套等大修工艺成功在小修作业中推广使用。近年来我们在利用螺杆钻具处理井下事故的实践中,结合现场实际,开展科技攻关,完善了钻磨工艺,形成提升了钻磨工艺的技术集成。
一、加强科技攻关,完善钻磨工艺各部位设计结构,提高施工效率。
在结合现场实际情况的前提下,我们积极对钻头、钻具、中间连接部分、地面部分科技攻关,完善螺杆钻具使用工艺的结构,拓展使用范围和实效。
(一)丰富各种用途的钻头,拓展处理事故的广度、难度。
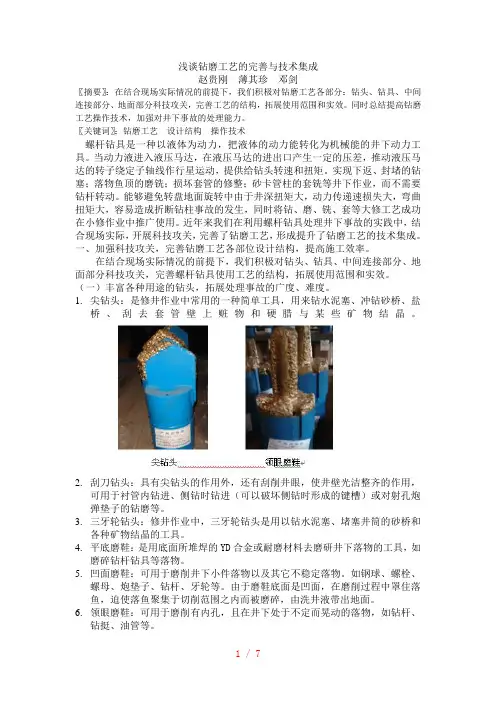
1. 尖钻头:是修井作业中常用的一种简单工具,用来钻水泥塞、冲钻砂桥、盐桥、刮去套管壁上赃物和硬腊与某些矿物结晶。
2. 刮刀钻头:具有尖钻头的作用外,还有刮削井眼,使井壁光洁整齐的作用,可用于衬管内钻进、侧钻时钻进(可以破坏侧钻时形成的键槽)或对射孔炮弹垫子的钻磨等。
3. 三牙轮钻头:修井作业中,三牙轮钻头是用以钻水泥塞、堵塞井筒的砂桥和各种矿物结晶的工具。
4. 平底磨鞋:是用底面所堆焊的YD合金或耐磨材料去磨研井下落物的工具,如磨碎钻杆钻具等落物。
5. 凹面磨鞋:可用于磨削井下小件落物以及其它不稳定落物。如钢球、螺栓、螺母、炮垫子、钻杆、牙轮等。由于磨鞋底面是凹面,在磨削过程中罩住落鱼,迫使落鱼聚集于切削范围之内而被磨碎,由洗井液带出地面。
螺杆钻具 (2)

未知驱动探索,专注成就专业
1
螺杆钻具
1. 简介
螺杆钻具是一种用于钻探地下岩层的工具,常用于石油勘探和地质探测。它由钻井机械和螺杆钻杆组成,通过旋转钻杆和钻头的方式,将钻头推进地下并取出地层样品。螺杆钻具操作简单、效率高,被广泛应用于石油和矿山行业。
2. 螺杆钻杆
螺杆钻杆是螺杆钻具中的重要组成部分,它负责传递旋转运动以驱动钻头进入地层。螺杆钻杆通常由高强度合金钢制成,具有良好的承载能力和耐磨性。常见的螺杆钻杆有圆型和方型两种,其选择取决于具体的钻探需求。
螺杆钻杆通常由多节组成,每段的长度一般为3-9米,可以根据需要随时增加或减少钻杆的长度。钻杆之间通过螺纹连接,以确保其刚性和密封性。螺杆钻杆上还可以安装附属设备,如钻铤、钻铤导向器等,以提高钻探的效率和准确度。 未知驱动探索,专注成就专业
2
3. 钻头
钻头是螺杆钻具中的工作部件,负责切削地层并带出样品。钻头通常由硬质合金制成,具有良好的耐磨性和切削性能。常见的钻头类型有三角形PDC钻头、马鞍形PDC钻头和钻石钻头等。
钻头的选择根据具体的地质条件和钻探要求进行,不同的地层和岩石需要不同类型的钻头来进行切削。此外,钻头的尺寸也是根据钻杆尺寸和孔径要求进行选择的。
4. 工作原理
螺杆钻具通过旋转钻杆和钻头的方式进行钻探。工作时,钻杆被插入地下并固定,钻机开始旋转。旋转的钻杆通过螺杆钻杆传递给钻头,钻头开始切削地层。
同时,钻机向钻杆注入清洁液,清洗钻头和带出的地层样品。清洁液还起到冷却和润滑钻头的作用,防止钻头过热和损坏。
当需要更换钻杆时,钻机停止旋转,钻杆插入或取出并进行连接。然后,钻机继续旋转,钻杆重新传递给钻头,钻进作业继续进行。 未知驱动探索,专注成就专业
3
5. 应用领域
螺杆钻具广泛应用于石油和矿山行业的勘探和钻探工作中。在石油勘探中,螺杆钻具可以用于开采石油井、天然气井和水井等。在矿山行业中,螺杆钻具可以用于钻探煤矿、金矿、铁矿等。
提高螺杆钻钻塞施工效率
提高螺杆钻钻塞施工效率
用螺杆钻钻磨水泥塞现场施工中最常见的问题有进尺慢或无进尺、卡钻以及其它因地层和套管等因素造成的问题,影响钻磨施工效率。本文就使用螺杆钻钻磨水泥塞施工中经常出现的问题进行剖析,探讨了提高螺杆钻钻磨水泥塞效率的方法。
标签:螺杆钻;水泥塞;施工效率
油田开发进入中后期,油井含水上升严重,为了降低油井含水量,通常采取打水泥塞或挤堵进行油层改造。由于受油井深度、地层压力、渗透率及层间矛盾影响,挤堵或注灰后,可能导致井筒内灰面过高的现象,遇到这种情况,通常需要进行钻塞施工,同时一些废弃井的永久性封井工作,也使注水泥工序比较频繁,这样也使作业钻塞工作量不断加大。为减少作业施工周期,降低车辆费用,加快作业节奏,提高作业时效,对如何提高螺杆钻钻塞施工效率进行了探讨。
1 案例概况
螺杆钻钻塞126次,下井后无进次累计14次,钻塞总进尺2757米,用时1026小时,平均钻速2.76米/小时。通过对钻塞无进尺进行分析,小组认为钻塞工具选用不合理,钻速缓慢,螺杆钻下井不工作及螺杆钻堵是造成螺杆钻钻塞效率低,返工率高的关键因素。
2 影响螺杆钻钻塞施工效率的主要因素分析
2.1 工具选用方面影响因素
2.1.1 刮刀钻头
刮刀钻头是在茨采钻塞作业中用的得最多的螺杆钻钻头,根据查阅历史钻塞资料显示,该钻头在初始钻进过程中,钻塞速度比较快,但随着时间的推进,水泥凝固后硬度增大,钻塞效率逐渐降低。
2.1.2 三牙轮钻头
三牙轮钻头靠牙轮碾压切刮钻进,切削面积大,钻进速度比较快,但牙轮轴承易损坏,牙轮易脱落,安全性差。
2.2 螺杆钻工况方面影响因素
不同型号的螺杆钻扭矩不同,使用环境及要求也不同;不同的管柱组合导致不同的钻塞效率。传统钻水泥塞施工管柱结构为油管+螺杆钻具+钻头,由于螺杆钻在钻进过程中,会产生大量的灰块及水泥碎屑,如果在循环过程中处理不当,
极易引起螺杆钻堵塞,从而造成返工。
3 提高螺杆钻钻塞施工效率的有效对策(见下表)
螺杆产业的未来趋势是什么
螺杆产业的未来趋势是什么
螺杆产业的未来趋势
引言
螺杆是一种常用的机械元件,广泛应用于各种机械设备中。随着制造业的快速发展和技术的进步,螺杆产业也迎来了重要的发展机遇。本文将对螺杆产业的未来趋势进行分析和展望。
一、全球螺杆市场现状分析
螺杆市场在全球范围内呈现出较为稳定的增长态势。据统计,2019年全球螺杆市场规模达到了约500亿美元,预计到2025年将达到700亿美元。作为关键的机械传动元件,螺杆广泛应用于制造业、航空航天、船舶、汽车、建筑等行业。目前,中国、德国、日本、美国是全球螺杆市场规模最大的国家。
螺杆市场呈现出以下几个特点:
1.市场竞争激烈,企业数量庞大。由于螺杆市场的潜力巨大,吸引了大量企业涌入该行业。竞争非常激烈,企业数量庞大。
2.技术含量提升速度较快。螺杆作为机械传动元件,其技术含量的提升对整个制造业的发展起到了重要的推动作用。随着科技的进步,螺杆的设计、制造技术不断提升。
3.市场需求多样化。不同行业对螺杆的需求差异较大,涉及到材料、尺寸、精度等方面的要求。
4.环保、节能要求逐渐提升。随着环境保护意识的增强,对螺杆的环保、节能要求也越来越高。很多企业开始研发环保型螺杆产品,以满足市场需求。
二、未来趋势分析
根据对螺杆市场的现状和市场发展动态的分析,可以预测未来螺杆产业的发展将呈现以下趋势:
1.技术创新成为竞争的核心
随着科技的进步,螺杆产业不断涌现出新的技术,例如无冷却剂螺杆、高效螺杆、微型螺杆等。在市场竞争激烈的情况下,技术创新将成为企业竞争的核心。企业需要不断加大研发投入,提高螺杆的设计和制造技术水平,以满足市场对高性能、高精度的需求。
2.智能化制造成为主流
随着智能制造的发展,螺杆产业也将向智能化制造方向发展。智能化制造可以提高生产效率和质量,降低成本。例如,采用自动化生产线,实现螺杆的自动化加工和检测,可以提高生产效率,减少人力成本。此外,智能化制造还能够实现对生产过程的实时监测和数据分析,提高生产过程的可控性和稳定性。
screw pump我国螺杆制造技术的现状和发展趋势
我国螺杆制造技术的现状和发展趋势
我国螺杆制造技术的现状和发展趋势
前言
近15年来螺杆在我国空压机、冷冻机、工业泵、塑料机械中应用越来越广泛。制造设备开始引进英国Holroyd公司的2AC、5AC螺旋转子铣床及其配套设备(总数十余台),90年代以来国产螺杆铣床及其配套设备开始供应用户。但我国螺杆空气压缩机、冷冻压缩机、泵、塑料机械不但在设计技术上与国际先进水平有差距,在制造技术上更加落后,严重制约了我国这四大类机械产品在国际和国内市场上的竞争力。为此应该对我国螺杆制造技术的现状和水平有一个清醒的认识,尽快追踪国际先进制造技术的发展趋势,使我国螺杆制造技术和产品质量早日达到国际上发达国家的水平。
我国空压机行业螺杆制造技术的现状-发展史
1934年瑞典教授A.Lysholm发明非对称齿形的双螺杆压缩机原理,60年代由瑞典SRM公司研制成工业产品,70年代初投入大批量生产。我国无锡压缩机厂和上海第三压缩机厂(即今上海压缩机厂)于1965年开始研制螺杆式空气压缩机。1970年上海压缩机厂研制成功LX65(φ650)螺杆铣床,这是中国自行研制成功的第一台螺杆铣床,其铣削螺杆的直径在当时世界上处于领先地位,按此原理重新制造的一台铣床至今仍在车间使用。虽然我国螺杆压缩机的研制初期是与国际上同步的,但由于文化大革命的影响,无锡压缩机厂和上海压缩机厂直到1985年分别引进英国Holroyd公司的2AC、5AC螺杆铣床后才形成批量生产,整整比瑞典落后了15年。-企业经过1985年至今的15年发展,我国目前主要有13家压缩机厂可成批制造1.5~100m3/min的螺杆压缩机。这些工厂包括:·无锡压缩机总厂:是目前我国生产螺杆压缩机批量最大、品种最全的工厂。拥有2AC铣床一台(1985),5AC铣床二台(1995)及其配套设备。螺杆年生产能力12000对。该厂球墨铸铁螺杆占较大比例。·上海英格索兰压缩机有限公司:由上海压缩机厂与美国英格索兰公司合资。拥有5AC铣床一台(1985),2AC铣床一台(1995)及其配套设备。螺杆年生产能力6000对。该厂螺杆钢件和球墨铸铁件各占一定比例。·南京压缩机有限公司:是近几年投资螺杆制造设备力度最大的企业。拥有青海第一机床厂QH2?29半自动螺旋转子铣床一台(1995),德国Klingelnberg公司HNC35SL全数控高精度螺杆磨床一台(1996)及其配套设备。螺杆年生产能力8000对。该厂螺杆主要采用钢件。·柳州富达机械有限公司:该厂拥有意大利SU公司螺杆磨床一台。·江西气体压缩机厂·烟台空压机总厂(烟台兰星压缩机有限公司)·南京三达机械有限公司·北京第一通用机械厂·天津市华北空气压缩机厂·宁波欣达螺杆压缩机有限公司·中山复盛机电有限公司·沈阳空气压缩机厂·大连空气压缩机厂最后三家工厂不制造螺杆(中山复盛从台湾复盛进货),采用外协购买。-产品由于材料和制造技术的难度尚未突破,因此国内目前全部生产双螺杆压缩机。喷油的由阳转子带动阴转子自啮转动,无油的配有驱动齿轮付带转。除个别厂自制齿轮件,大部分厂齿轮件外协。-材料和制造技术材料少数厂采用球墨铸铁件,多数厂采用35#和45#中炭钢(调质)。·球墨铸铁件:典型的工艺路线是粗铣→精铣→齿面局部硬化。·中炭钢件:有两种工艺路线粗铣→调质→精铣(多数厂)。粗铣→调质→精磨(少数厂)。采用粗精铣工艺的螺杆,其齿形精度只能达到0.02~0.04 mm,齿面粗糙度Ra1.6~3.2μm,而采用粗铣精磨工艺的螺杆,其齿形精度可达到0.005mm,齿面粗糙度Ra0.1~0.2μm。两种工艺的齿形精度和表面质量差距很大。-专业化协作空压机行业的螺杆,一般由本厂自行制造。采用外协螺杆配装螺杆空压机的既不能形成本厂自有的产品系列,也不能批量供货,因此只有少数厂这样组织生产。但也有个别单位租用青海第二机床厂的螺旋转子铣床组织螺杆生产,其压缩机产量较少。我国冷冻机行业螺杆制造技术的现状-发展史单螺杆压缩机1960年由法国Zimmern发明基本原理,1962年试制出首台样机,1970年后用于冷冻机行业。我国从引进设计制造技术到成批生产双螺杆制冷压缩机的历史只有10年,开发和成批生产的历史,都比空压机行业要短,目前的生产规模也比空压机行业要小。-企业自80年代末我国冷冻机行业开始引进双螺杆制冷压缩机的设计制造技术,至今我国已有9家(台湾2家)企业可成批生产双螺杆开式和半封闭式制冷压缩机。这些企业包括:·武汉冷冻机厂·大连冷冻机厂·烟台冷冻机厂·重庆嘉陵制冷空调设备有限公司:该厂于1993年引进Holroyd公司2AC螺旋转子铣床及其成套设备后,1995年又增加青海第二机床QH2-029螺旋转子铣床一台。螺杆年生产能力2000对。·天津第二冷气机厂·无锡制冷设备厂·上海~冷开利空调设备有限公司:由上海第一冷冻机厂与美国Carrier公司合资(1995年3月)。该公司的螺杆制冷压缩机中,只有螺杆由国外供货,一对30kW冷冻压缩机螺杆(φ110×300)供应价只有300美元,而且齿面是精磨过的。·台湾复盛股份有限公司:该公司在大陆设有复盛实业(上海)有限公司。并在广东中山设有中山复盛机电有限公司。·台湾汉钟精机股份有限公司:在大陆设有上海汉钟精机有限公司。-产品全部生产双螺杆制冷压缩机。烟台冷冻机厂只生产开式,嘉陵、无锡、复盛、汉钟只生产半封闭式,其余各厂都同时生产开式和半封闭式制冷压缩机。-材料和制造技术材料采用中炭钢或中炭合金钢调质。制造技术都采用粗铣→调质→精铣工艺。目前在制冷压缩机中只有上海~冷开利空调设备有限公司的螺杆是经过精磨的(螺杆从国外进货)。螺杆齿形精度和表面粗糙度的情况与空压机相同。-专业化协作除上述九家企业自制螺杆制冷压缩机外,其他冷冻机厂有需求时,都采购国外或台湾的螺杆制冷压缩机,组装制冷空调设备。我国泵行业螺杆制造技术的现状-发展史单螺杆泵是1932年由法国工程师Moineau发明,并由德国PCM泵公司制成产品。三螺杆泵是1931年由瑞典IMO公司发明并制造的。我国天津市工业泵厂于60年代初研制成功船用高压小流量三螺杆泵,并扩展为单、双、三螺杆泵专业厂。沈阳水泵厂于60年代中期研制生产双、三螺杆泵,70年代研制成功五螺杆泵。天津工业泵厂于1984年引进德国Allweiler公司的制造技术和英国Holroyd公司的2AC螺杆铣床和配套设备后,我国才开始批量生产螺杆泵。比国外整整落后了20年。-企业经过1984年以来15年的发展,我国目前已有螺杆泵专业厂近30家。主要厂家有:·天津市工业泵厂:1984年引进Allweiler公司制造技术、英Holroyd公司2AC螺杆铣床一台及其配套设备,1993年引进德国Bornemann公司技术、奥地利Linsinger公司数控螺杆旋风铣床一台、和2AC桳,5AC螺杆铣床各一台,1998年引进德国Klingelnberg公司HNC35SL全数控高精度螺杆磨床一台。年产单、双、三螺杆泵约6000台。·石首水泵厂:1989年引进捷克Sigma公司技术和空心管压制单螺杆泵转子设备。·西安远东机械制造公司曲杆泵厂:年产油田用单螺杆泵约600台。·其他单螺杆泵厂有:杭州水泵总厂、兰州水泵厂、浙江东阳螺杆泵厂、上海轻工机械技术研究所、靖江化工机械厂、无锡梁中螺杆泵厂、北京石油机械厂、嘉兴石油机械厂、中成机械制造有限公司等。·双螺杆泵厂:除天泵和沈泵外,还有江苏淮阴通用机械厂和广州造船厂机械分厂。年产量一般在几百台。·三螺杆泵厂:除天泵、沈泵、兰泵外,还有南京工业泵厂、上海水工机械厂。后两家年产量较少。·五螺杆泵厂:唯一的生产厂棗沈泵厂将转让生产权给天泵厂。-产品我国单、双、三、五螺杆泵的年产量总计约10000余台,以三螺杆泵产量量大,约占半数以上,其次为单、双螺杆泵。五螺杆泵产量很少。-材料和制造技术螺杆泵转子由于工况恶劣,因此选材比空压机、制冷机的螺杆要好,如选用38CrMoAl、40Cr、20Cr13、16Mn、CrS5的,常需经渗氮硬化(HRc56~60)。也有选用CrNi、CrMo、CrNiMo不锈钢、MnCrS钢等。制造技术一般厂是粗、精铣→氮化。国内只有天津工业泵厂采用粗铣→氮化→精磨工艺。-专业化协作我国泵行业除天泵、沈泵等少数厂外,螺杆生产设备十分简陋,因此亟需建立设备齐全、工艺先进的螺杆专业制造厂。我国塑料机械行业螺杆制造技术的现状-发展史在塑料机械中用到螺杆的主要是注塑机和挤出机。注塑机基本上是单螺杆,挤出机以单螺杆为主,近年发展了双螺杆,晨光化工研究院还研制了四螺杆挤出机,但产量很少。改革开放20年来,家电、建材、汽车、文具、玩具等行业突飞猛进,家庭作坊式私营企业也发展迅速,因此注塑机行业高速发展,仅浙江宁波地区就有33家注塑机厂,全国60余家。挤出机行业发展稳健,至今骨干厂也就5~6家。-企业☆注塑机行业主要的企业有:·大连橡胶塑料机械厂·无锡塑料机械厂·宁波塑料机械总厂·震德塑料机械有限公司·东华塑料机械有限公司·宁波海天机械有限公司其中海天公司是一家民营企业,据介绍1998年销售注塑机3000台,销售额5亿元。☆挤出机行业主要的企业有:·江苏科亚化工装备有限公司·上海挤出机厂·武汉塑料机械厂·山东塑料机械厂·甘肃化工机械厂·晨光化工研究院塑料机械研究所-产品我国现在生产合模力1t~3000t注塑机,螺杆直径φ20~200mm的单、双螺杆挤出机。注塑机的全国年产量约15000台,挤出机的全国年产量约2000台。我国目前还不能生产精密型注塑机。-材料和制造技术螺杆材料国内一般采用38CrMoAl4、40Cr5、45#钢,并用盐浴液体、气体、离子氮化,其硬度值达Hv1000~1100(HRc65~72),但因氮化层深度只有0.5mm,磨损后芯部硬度只有Hv280,因此螺杆寿命很短。近年来采用镀硬铬(易脱层)、表面喷涂(碳化钨),头部采用高速钢、莱氏体铬钢(X220CrMoY121,HRc60~62,Hv700~800)等提高其耐用度。制造技术普遍是热轧料→铣削(旋风铣、靠模铣、青海第二机床厂的SB6332、SK6332A半自动或数控螺纹铣床)→氮化或高频淬硬→砂带抛光。螺杆成品尺寸几何精度低,使用寿命短,砂带抛光现场环境污染严重等,是行业内普遍存在的严重问题。-专业化协作塑料机械行业有许多螺杆专业厂,例如浙江舟山地区就有金海机械公司等50多家螺杆制造厂。目前存在的问题是设备简陋、制造技术落后,螺杆质量低劣,寿命短。同时螺杆机筒制造精度也低、质量差、寿命短。这些都严重制约了我国高精度注塑机和挤出机的发展。我国螺杆制造技术的发展趋势空压机螺杆和制冷压缩机螺杆其使用中的介质和工况有差别,但材质、热处理、尺寸、型线设计等有许多相似之处,因此台湾的复盛公司和汉钟精机公司都是横跨空压机和制冷机两个行业,西方许多公司也是如此。目前国内许多制冷空调厂家都明确表示螺杆制冷压缩机要选用,但不自制,立足外购。因为需要形成螺杆制冷压缩机的成批生产能力,需要3000万元投资,这对许多厂都是不经济的。我国已经有10家空压机厂和8家制冷机厂(含台湾复盛、汉钟精机)具备螺杆成批生产能力。纵观美、日、德、英、意等国有名气的螺杆压缩机制造公司,每国也就3~7家,因此我们不应再盲目增加螺杆压缩机制造厂家的数量,而应提高螺杆设计制造质量;扩展品种、规格;扩大产量、降低成本和售价三方面狠下工夫。提高制造技术的关键是采用新材料、新工艺、新设备。但任何机械产品都受到产品成本和市场的制约,因而不应脱离国情盲目地提倡全行业都采用世界第一流的工艺和设备。压缩机行业目前主要的倾向是先入为主,照搬国外个别公司的现成工艺。英国Holroyd公司是一家历史悠久的螺杆制造及机床公司,据介绍年产螺杆十万付,供应世界各国。该公司顺应世界潮流,近年开发了TG150E和TG350E螺杆磨床。因此我国压缩机螺杆制造技术及生产布点应有以下发展趋势:-用精磨代替精铣铣削能达到的型线精度和表面粗糙度是比较低的,随着设计对螺杆型线尺寸及形状精度要求的提高,精铣已很难达到设计要求。粗糙度也直接影响螺杆付的使用寿命。因此全行业应逐渐过渡到以精磨代替精铣。既然粗铣后还有精磨,粗铣后螺杆型线的尺寸形状精度就不必要求过高,粗铣机床的精度及档次可以减低,因此进口每台高达50~70万美元的螺杆铣床作为粗铣机就没有必要了。目前国内许多厂家采用Holroyd公司的2AC、5AC机床作粗铣机床是十分不经济的。今
2024年螺杆机市场环境分析
2024年螺杆机市场环境分析
1. 引言
螺杆机是一种常见的机械设备,用于将固体物料转运、加工或搅拌。随着工业化的快速发展,螺杆机的需求量也在逐年增加。本文将对螺杆机市场的环境进行分析,以揭示该市场的现状和未来发展趋势。
2. 市场规模和增长情况
螺杆机市场在过去几年中呈现出稳定的增长态势。根据X研究机构的数据,截至2020年,全球螺杆机市场规模已达到x.x亿美元,并有望在未来几年内持续增长。这主要得益于工业化进程的推进和越来越多的行业开始应用螺杆机作为生产工艺的关键设备。
3. 市场竞争格局
螺杆机市场竞争激烈,主要有几家大型企业占据了市场的主导地位。这些企业拥有广泛的产品线、强大的技术研发能力和优秀的生产制造能力,使其在市场中具有较强竞争力。此外,还存在一些中小型企业和新进入者,不过它们往往面临着技术和资金方面的限制,在市场中的份额较小。
4. 市场驱动因素
(1)工业化进程加速:随着工业化进程的推进,越来越多的行业开始应用螺杆机,带动了市场的需求增长。 (2)技术进步:新材料、智能控制等技术的应用推动了螺杆机的升级换代,提升了产品性能,进一步增加了市场需求。
(3)环保要求提升:各国对环境保护的要求越来越高,螺杆机作为一种高效、节能的设备,在环保行业中应用广泛,市场需求也在增加。
(4)国际贸易发展:国际间的贸易交流日益频繁,螺杆机作为一种重要的工业设备,其贸易量也在逐年增加。
5. 市场挑战和风险
(1)技术壁垒:螺杆机的生产制造需要高度精密的加工工艺和设备,技术壁垒较高,限制了一些企业的进入。
(2)价格竞争:市场上存在大量的产品替代品,价格竞争十分激烈,企业需要在保证产品质量的同时降低成本。
(3)市场需求不确定性:受经济发展、政策法规和行业变化等因素的影响,市场需求具有一定的波动性和不确定性,企业需要灵活应对。
(4)行业标准和质量认证:螺杆机作为一种重要的工业设备,行业标准和质量认证对产品的销售和市场竞争具有重要影响。