
加工中心编程实例(铣内外圆并钻孔)
加工中心编程实例(铣内外圆并钻孔)
解:选用T1=ф20铣刀、T2=中心钻、T3=ф6中心钻。
程序如下:
O001
G17 G40 G80
N001 G00 G91 G30 X0 Y0 Z0 T1;
M06;
G00 G90 G54 X0 Y0 Z0;
G43 H01 Z20 M13 S1000;
Z-42.;
G01 G42 D01 X-50. F400;
G02 I50.J0.F150;
G00 Y0.;
G40 Z100.;
G00 G90 G54 X-110. Y-100.;
Z-42.;
G01 G41 X-90. F500;
Y82
X-82. Y90.;
X82.;
X82. Y90.;
X-82.;
X82. Y-90.;
X-82.;
G00 Z100.;
G40;
N002 G00 G91 G30 X0 Y0 Z0 T1;
M06;
G00 G90 G54 X-60. Y-60.;
G43 H02 Z10 M03 S2000;
G99 G81 Z-3. R5. F150;
Y60.;
X60.;
Y-60.;
GOO G80 Z100.;
N003 G91 G30 X0 Y0 Z0 T3;
M6;
G00 G90 G54 X-60. Y-60.;
G43 H02 Z10 M03 S2000;
G99 G81 Z-12 R3. F150;
Y60.;
X60. Z-42.;
Y-60.;
GOO G80 Z100.;
G00 G28 Y0;
加工中心16铣刀铣30圆程序
加工中心16铣刀铣30圆程序
加工中心是一种多功能的数控机床,可以进行铣削、钻孔、攻丝、镗孔等多种工艺加工。铣刀是加工中心中最常用的切削工具之一,用于进行铣削加工。
本文将以加工中心铣刀铣30圆的程序为题,介绍加工中心的基本原理、铣刀的选择和铣削过程。
一、加工中心的基本原理
加工中心是一种高精度、高效率的数控机床,其基本原理是利用数控系统控制刀具沿着工件的不同轴向进行切削。加工中心具有多轴联动、高速切削、自动换刀等功能,可以实现复杂工件的一次装夹完成多种加工工艺。
二、铣刀的选择
铣刀是进行铣削加工的主要切削工具,其选择应根据工件材料、形状和加工要求进行合理搭配。常见的铣刀类型有平面铣刀、立铣刀、球头铣刀等,不同类型的铣刀适用于不同的加工需求。
对于铣削直径为30圆的工件,一般可选择直径为30的立铣刀进行加工。立铣刀适用于平面铣削和立面铣削,具有较大的切削能力和稳定性,可以提高加工效率和加工质量。
三、铣削过程 1. 设定加工参数:根据工件材料和要求,设定加工中心的加工参数,包括切削速度、进给速度、切削深度等。
2. 安装工件和刀具:将工件安装在加工中心的工作台上,固定好位置。选择合适的直径为30的立铣刀,安装在加工中心的主轴上。
3. 设定加工路径:根据工件的形状和加工要求,设定加工中心的加工路径。一般可采用圆弧插补或直线插补的方式进行铣削。
4. 开始加工:启动加工中心,按照设定好的加工路径进行加工。加工中心会根据设定的切削速度和进给速度,控制刀具沿着加工路径进行切削。
5. 监控加工过程:在加工过程中,要及时监控刀具的磨损情况和加工质量。如果发现刀具磨损过大或加工质量不达标,及时更换刀具或调整加工参数。
6. 完成加工:当加工完成后,停止加工中心的运行。取出加工好的工件,进行下一道工序或进行检验。
通过以上步骤,可以实现加工中心对直径为30的圆形工件的铣削加工。加工中心的高精度和高效率,能够提高加工质量和生产效率,适用于各种工件的加工需求。
UG加工中心编程实例

广东科龙模具有限公司 编程实例
1 目 录
第一节 孔加工------------------------(2)
第二节 平面铣------------------------(9)
第三节 表面铣------------------------(22)
第四节 穴型加工----------------------(26)
第五节 等高轮廓铣--------------------(33)
第六节 固定轴轮廓铣------------------(36)
广东科龙模具有限公司 编程实例
2 第一节 孔加工
1.1 例题1:编写孔位钻削的刀具路径
图6-1
1. 打开文件
从主菜单中选择File→Open→***/Manufacturing/ptp-1.prt,见图6-1
2. 进入加工模块
从主菜单中选择Application→Manufacturing,进入Machining Environment对话框
3. 选择加工环境
在CAM Session Configuration表中选择CAM General
在CAM Setup表中选择Drill
选择Initialize
4. 确定加工坐标系
从图形窗口右边的资源条中选择Operation Navigator,并锚定在图形窗口右边
选择Operation Navigator工具条的Geometry View图标,操作导航器切换到加工几何组视窗
在Operation Navigator窗口中选择MCS_Mill,按鼠标右键并选择Edit,进入Mill_Orient对话框
加工中心编程实例(1)

数控铣床编程实例(参考程序请看超级链接)
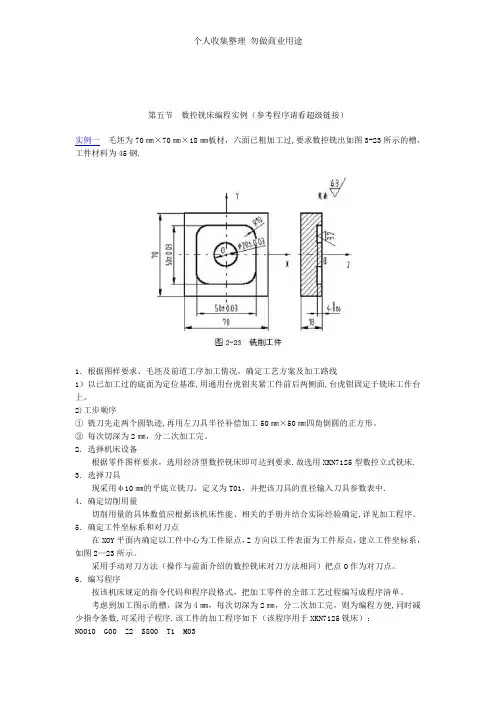
实例一 毛坯为70㎜×70㎜×18㎜板材,六面已粗加工过,要求数控铣出如图3-23所示的槽,工件材料为45钢。
1.根据图样要求、毛坯及前道工序加工情况,确定工艺方案及加工路线
1)以已加工过的底面为定位基准,用通用台虎钳夹紧工件前后两侧面,台虎钳固定于铣床工作台上。
2)工步顺序
① 铣刀先走两个圆轨迹,再用左刀具半径补偿加工50㎜×50㎜四角倒圆的正方形。
② 每次切深为2㎜,分二次加工完。
2.选择机床设备
根据零件图样要求,选用经济型数控铣床即可达到要求。故选用XKN7125型数控立式铣床。
3.选择刀具
现采用φ10㎜的平底立铣刀,定义为T01,并把该刀具的直径输入刀具参数表中。
4.确定切削用量
切削用量的具体数值应根据该机床性能、相关的手册并结合实际经验确定,详见加工程序。
5.确定工件坐标系和对刀点
在XOY平面内确定以工件中心为工件原点,Z方向以工件表面为工件原点,建立工件坐标系,如图2-23所示。
采用手动对刀方法(操作与前面介绍的数控铣床对刀方法相同)把点O作为对刀点。
6.编写程序
按该机床规定的指令代码和程序段格式,把加工零件的全部工艺过程编写成程序清单。
考虑到加工图示的槽,深为4㎜,每次切深为2㎜,分二次加工完,则为编程方便,同时减少指令条数,可采用子程序。该工件的加工程序如下(该程序用于XKN7125铣床):
N0010 G00 Z2 S800 T1 M03
N0020 X15 Y0 M08
N0030 G20 N01 P1.-2 ;调一次子程序,槽深为2㎜
N0040 G20 N01 P1.-4 ;再调一次子程序,槽深为4㎜
N0050 G01 Z2 M09
数控铣床和加工中心编程例题集锦
个人收集整理 勿做商业用途
第五节 数控铣床编程实例(参考程序请看超级链接)
实例一 毛坯为70㎜×70㎜×18㎜板材,六面已粗加工过,要求数控铣出如图3-23所示的槽,工件材料为45钢.
1.根据图样要求、毛坯及前道工序加工情况,确定工艺方案及加工路线
1)以已加工过的底面为定位基准,用通用台虎钳夹紧工件前后两侧面,台虎钳固定于铣床工作台上。
2)工步顺序
① 铣刀先走两个圆轨迹,再用左刀具半径补偿加工50㎜×50㎜四角倒圆的正方形。
② 每次切深为2㎜,分二次加工完。
2.选择机床设备
根据零件图样要求,选用经济型数控铣床即可达到要求.故选用XKN7125型数控立式铣床.
3.选择刀具
现采用φ10㎜的平底立铣刀,定义为T01,并把该刀具的直径输入刀具参数表中.
4.确定切削用量
切削用量的具体数值应根据该机床性能、相关的手册并结合实际经验确定,详见加工程序。
5.确定工件坐标系和对刀点
在XOY平面内确定以工件中心为工件原点,Z方向以工件表面为工件原点,建立工件坐标系,如图2—23所示。
采用手动对刀方法(操作与前面介绍的数控铣床对刀方法相同)把点O作为对刀点。
6.编写程序
按该机床规定的指令代码和程序段格式,把加工零件的全部工艺过程编写成程序清单。
考虑到加工图示的槽,深为4㎜,每次切深为2㎜,分二次加工完,则为编程方便,同时减少指令条数,可采用子程序.该工件的加工程序如下(该程序用于XKN7125铣床):
N0010 G00 Z2 S800 T1 M03 个人收集整理 勿做商业用途
N0020 X15 Y0 M08
N0030 G20 N01 P1.-2 ;调一次子程序,槽深为2㎜
N0040 G20 N01 P1.-4 ;再调一次子程序,槽深为4㎜
数控铣削编程

数控铣削编程
7.1 数控铣削(加工中心)编程概述
加工中心(Machining Center)是具有刀库,能够自动换刀的镗铣类机床。
加工中心除自动换刀之外与数控铣床基本一致。
一、数控铣床(加工中心)的加工特点
加工中心是一种工艺范围较广的数控加工机床,能实现三轴或者三轴以上的联动操纵,进行铣削(平面、轮廓、三维复杂型面)、镗削、钻削与螺纹加工。加工中心特别适合于箱体类零件与孔系的加工。加工工艺范围如图所示。
图1 铣削加工 图2 钻削加工 图3 螺纹加工
图4 镗削加工
加工中心特别适合单件、中小批量的生产,其加工对象要紧是形状复杂、、工序较多、精度要求高,通常机床难以加工或者需使用多种类型的通用机床、刀具与夹具,经多次装夹与调整才能完成加工的零件。
二、数控铣床(加工中心)的编程特点
1.数控铣床(加工中心)可用绝对值编程或者增量值(相对坐标)编程,分别用G90/G91指定。
2.手工编程只能用于简单编程,对复杂的编程广泛使用CAM自动编程。
三、数控铣床(加工中心)的选择
加工中心分立式、卧式与复合;三轴或者多轴。最常见的是三轴立式加工中心。
立式加工中心的主轴垂直于工作台,要紧适用于加工板材类、壳体类零件,形状复杂的平面或者立体零件、与模具的内、外型腔等,应用范围广泛。卧式加工中心的主轴轴线与工作台台面平行,它的工作台大多为由伺服电动机操纵的数控回转台,在工件一次装夹中,通过工作台旋转可实现多个加工面的加工,适用于加工箱体、泵体、壳体等零件加工。复合加工中心要紧是指在一台加工中心上有立、卧两个主轴或者主轴可90°改变角度,因而可在工件一次装夹中实现五个面的加工。
四、数控铣床(加工中心)刀具
加工中心对刀具的基本要求是:
✓ 良好的切削性能 能承受高速切削与强力切削同时性能稳固;
✓ 较高的精度 刀具的精度指刀具的形状精度与刀具与装卡装置的位置精度;
✓ 配备完善的工具系统 满足多刀连续加工的要求。
加工中心侧铣头钻孔编程实例 -回复

第 1 页 共 1 页 加工中心侧铣头钻孔编程实例 -回复
这篇文章主要讲述了关于加工中心侧铣头钻孔编程的实例。加工中心是一种先进的数字化数控机床,可以完成多种复杂零件的加工,其侧铣头钻孔编程则可以实现对工件侧面进行加工及钻孔的功能。
在编程前,程序员需要对工件进行CAD设计,并确定加工路线和加工方式。接下来,程序员可以使用数字化数控系统对侧铣头钻孔进行编程。编程时需要考虑工件的形状、材质以及加工精度等因素。
为便于理解,我们以一件简单的零件为例:一个呈L形状的铝合金工件。首先,程序员需要对工件进行CAD设计并确定加工路线。因为工件的形状较简单,我们可以采用G代码编程方式,使用夹具将工件固定在加工中心工作台上,运用侧铣头及钻孔工具进行加工。
程序员需要编写加工代码,按照加工路线逐步进行加工。可以上下加工及侧面加工,对于需要钻孔的位置,可以使用G代码进行定位,并确定准确的加工深度。
通过以上的操作,程序员就可以实现对L形铝合金工件的侧面加工和钻孔操作。这样,我们可以在工业加工过程中,提高加工效率和加工精度,从而降低成本,提高产值。
总之,加工中心侧铣头钻孔编程是数字化数控加工技术中的一项关键技术,既提高了加工效率,又能够保证精准度,是现代工业中必不可少的技能。
电子课件-《数控机床编程与操作(数控铣床 加工中心分册)》-A图4-27 排孔钻孔样式循环编程实例 加工程序
AA407.MPF;
G90 G94 G40 G71 G54 F100; (程序初始化)
G74 Z0;
T1D1;
G00 X0 Y0;
Z30 M08;
M03 S800;
R1=10.0; (定义SPCO变量)
MCALL CYCLE81(20.0,0,2.0,-25.0); (模态调用钻孔循环)
MA1:HOLES1(0,R1,0,10.0,10.0,9); (钻孔样式循环钻排孔)
R1=R1+10.0;
IF R1<=70 GOTO MA1;
MCALL;
G74 Z0;
M05 M09;
M02;
数控铣床编程30例带图
实例一
毛坯为70㎜×70㎜×18㎜板材,六面已粗加工过,要求数控铣出如图3-23所示的槽,工件材料为45钢。
1.根据图样要求、毛坯及前道工序加工情况,确定工艺方案及加工路线
1)以已加工过的底面为定位基准,用通用台虎钳夹紧工件前后两侧面,台虎钳固定于铣床工作台上。 2)工步顺序
① 铣刀先走两个圆轨迹,再用左刀具半径补偿加工50㎜×50㎜四角倒圆的正方形。
② 每次切深为2㎜,分二次加工完。
2.选择机床设备
根据零件图样要求,选用经济型数控铣床即可达到要求。故选用XKN7125型数控立式铣床。
3.选择刀具
现采用φ10㎜的平底立铣刀,定义为T01,并把该刀具的直径输入刀具参数表中。
4.确定切削用量
切削用量的具体数值应根据该机床性能、相关的手册并结合实际经验确定,详见加工程序。
5.确定工件坐标系和对刀点
在XOY平面内确定以工件中心为工件原点,Z方向以工件表面为工件原点,建立工件坐标系,如图2-23所示。 采用手动对刀方法(操作与前面介绍的数控铣床对刀方法相同)把点O作为对刀点。
6.编写程序
按该机床规定的指令代码和程序段格式,把加工零件的全部工艺过程编写成程序清单。
考虑到加工图示的槽,深为4㎜,每次切深为2㎜,分二次加工完,则为编程方便,同时减少指令条数,可采用子程序。该工件的加工程序如下(该程序用于XKN7125铣床):
N0010 G00 Z2 S800 T1 M03
N0020 X15 Y0 M08
N0030 G20 N01 P1.-2 ;调一次子程序,槽深为2㎜
N0040 G20 N01 P1.-4 ;再调一次子程序,槽深为4㎜
N0050 G01 Z2 M09
N0060 G00 X0 Y0 Z150
N0070 M02 ;主程序结束
N0010 G22 N01 ;子程序开始
N0020 G01 ZP1 F80
N0030 G03 X15 Y0 I-15 J0
N0040 G01 X20
加工中心铣螺纹编程实例
加工中心铣螺纹编程实例
以下为加工中心铣螺纹编程实例,供参考:
1. 对于内螺纹,一般需要用到圆形插齿铣刀,编程时先确定好孔径、螺距和牙型等参数,然后进行以下操作:
(1)设定工件坐标系。
(2)选择刀具及切削参数,将铣刀装夹于主轴上。
(3)设定铣削参数,包括进给速度、转速、合适的切削深度和步进值等。
(4)利用G90指令使机床进入绝对坐标方式,然后用G0指令将铣刀移动至起始点上方。
(5)用G92指令设定铣刀在Z轴上的起始位置,再使用G81指令进行循环铣削。
(6)在G81指令后加入F指令,控制铣削速度。
2. 对于外螺纹,需要用到螺纹铣刀,编程时先要选择适合的铣刀类型,并设定好切削参数和刀具半径等,然后进行以下操作:
(1)设定坐标系并将铣刀装夹在主轴上。
(2)设定铣削参数,包括进给速度、转速、切削深度和步进值等。
(3)利用G90指令使机床进入绝对坐标方式,然后将铣刀移至起始点上方。
(4)用G92指令设定铣刀在Z轴上的起始位置。
(5)使用G84指令进行螺纹铣削,结合F指令控制进给速度。
以上是加工中心铣螺纹编程实例的基本流程,程序中还需注意避免超出工件尺寸、正确选择铣刀和切削参数等问题。
UG加工中心编程实例 2
.
目 录
第一节 孔加工------------------------(2)
第二节 平面铣------------------------(9)
第三节 表面铣------------------------(22)
第四节 穴型加工----------------------(26)
第五节 等高轮廓铣--------------------(33)
第六节 固定轴轮廓铣------------------(36)
.
第一节 孔加工
1.1 例题1:编写孔位钻削的刀具路径
图6-1
1. 打开文件
从主菜单中选择File→Open→***/Manufacturing/ptp-1.prt,见图6-1
2. 进入加工模块
从主菜单中选择Application→Manufacturing,进入Machining Environment对话框
3. 选择加工环境
在CAM Session Configuration表中选择CAM General
在CAM Setup表中选择Drill
选择Initialize
4. 确定加工坐标系
从图形窗口右边的资源条中选择Operation Navigator,并锚定在图形窗口右边
选择Operation Navigator工具条的Geometry View图标,操作导航器切换到加工几何组视窗
在Operation Navigator窗口中选择MCS_Mill,按鼠标右键并选择Edit,进入Mill_Orient对话框
.
选择MCS_Origin图标,进入Points Constructor对话框,选择Reset,选择OK退回到Mill_Orient对话框
打开Clearance开关,选择Specify,进入Plane Constructor对话框
选择棕色显示的模型最高面,并设定Offset = 5