
高铬配料计算
高碳铬铁配料计算
计算步骤如下:
(1)原料成分(%):
焦炭固定碳84%,灰分14%,挥发分2%。
(2)合金成分(%):
(3)计算依据:焦炭含水分10%,炉口燃烧和出铁口排碳总和为10%。
铬和铁元素回收率分别为92%和95%,入渣率分别为8%和5%,渣铁重量之比按1.1计,炉渣中SiO2占32%。
(4)计算:以100 kg铬矿为基准:
①合金量:
Cr2O3+3C=2Cr+3CO
G Cr=100 kg×0.4514×0.92×104/152=28.41 kg
生成铬铁数量:
28.41 kg/0.67=42.40 kg
②需用焦炭数量
还原Cr2O3用碳量:
Cr2O3+3C=2Cr+3CO
G C=100 kg×0.4514×0.92×36/152=9.84 kg 还原FeO用碳量:
FeO+C=Fe+CO
G C=100 kg×0.1332×0.95×12/72=2.109 kg 还原SiO2用碳量:
SiO2+2C=Si+2CO
G C=42.40 kg×0.015×24/28=0.545 kg
合金增碳:
G C=42.40 kg×0.07=2.97 kg
碳总消耗量:
G C=(9.84+2.109+0.545+2.97)kg=15.464 kg 折合成原料中焦炭数量:
G(焦炭)=15.464 kg/(0.84×0.9×0.9)=22.728 kg ③硅石用量:
还原反应消耗:
G SiO2=42.40 kg×0.15×60/28=1.36 kg
进入炉渣中SiO2数量:
G SiO2=42.40 kg×1.1×0.32=14.92 kg
焦炭带入SiO2:
G SiO2=22.728 kg×0.14×0.52×0.9×0.9=1.34 kg 矿石带入SiO2:
G SiO2=100 kg×0.084=8.4 kg
应补加SiO2的数量:
G SiO2=(1.36+14.92-1.34-8.4) kg=6.54 kg
折合成硅石量:
G硅石=6.54 kg/0.97=6.74 kg
炉料组成:
铬矿 100 kg,硅石 6.74 kg,焦炭 22.728 kg。
铜合金配料计算公式
铜合金配料计算公式
铜合金配料计算公式可以根据所需铜合金的成分和比例来确定。
以下是一个常见的铜合金配料计算公式:
合金元素X的含量 = 总重量× X元素所占比例
其中,总重量是指合金的总质量,X元素所占比例是指合金中X元素占总质量的比例。
例如,如果需要制备一个含有10%锌的铜合金,合金的总质量为100克,那么锌的含量可以通过以下公式计算:
锌的含量 = 100克× 10% = 10克
这样就确定了铜合金中锌的含量为10克。
实际的铜合金配料计算可能还会涉及其他因素,如其他添加元素的含量、冶炼过程的损失等。
因此,在具体的应用中,建议根据实际情况和需要进行进一步的计算和调整。
同时,为了确保合金的质量和性能,也推荐依靠专业的铜合金厂商或者专业人士进行配料计算和操作。
烧结配料计算第五步

烧结配料计算第五步确定配比值一、查看预想成分和既定少烧结矿成分要求的相符程度。
查看烧结矿预想成分与既定的烧结矿各项指标是否匹配,全铁值应控制在在±0.5%之内,其他成分波动值在±0.2%之内,1、预想烧结矿全铁成分>既定成分0.5%以上,绝大部分的情况是因为预算时的烧成量过小引起的;预想烧结矿全铁成分<既定成分0.5%以上,绝大部分情况是因为计算时的烧成量过大引起的。
两种情况都需要重新计算各种物料的烧损值。
如果各种物料的烧损值没有问题,则需要重新用全量公式验算各种物料的全铁含量,尤其是铁矿粉的全铁含量。
2、预想烧结矿中二元碱度、氧化镁和三氧化二铝的含量应控制在既定成分的±0.2%之内。
如果不在此范围内应首先查找烧损原因,其次查找各种物料的这几种成分含量是否准确无误。
二、验算烧结矿预想成分全量是否在99-100%之间。
用烧结矿全量公式:全铁/0.7-0.11氧化亚铁+二氧化硅+氧化钙+氧化镁+三氧化二铝+0.5~1(残炭和杂质)=100验算烧结矿预想成分全量是否在99-100%之间。
1预想烧结矿全量<99%,说明一种或几种物料全量不足90%,需要检查后重新计算预想烧结矿成分。
2、预想烧结矿全量>100%,说明一种或几种物料全量超过100%或计算时有错误存在,必须重新检查物料全量及重新计算预想烧结矿成分。
三、检查烧结原料带入亚铁总量和既定烧结矿亚铁含量的比值高碱度原料带入亚铁总量是否为烧结矿亚铁含量的1.0-1.1倍。
原料带入的总亚铁量低于烧结矿的亚铁量,烧结焙烧过程总体就是还原反应;带入的总亚铁量高于烧结矿的亚铁量时,烧结的焙烧过程总体就是就是氧化反应。
而高碱度烧结矿的焙烧过程总体为弱氧化性是高碱度烧结矿的主要特性之一。
注:此三条都吻合时,就可基本确定计算烧结配比的准确性。
但是配比的优化程度还需要烧结过程的实际情况来检验。
所以计算出配比只是配料师工作完成的其中一部分,接下来还需要配料师到现场观测、指导烧结手法、修正烧结过程参数和优化配比。
高碳锰铁配料计算
高碳锰铁配料计算1、计算依据:1.1入炉锰矿平均成分:%Mn Fe P S Cao SiO2 MgO AI2O343 6 0.07 0.05 3 9 1 41.2锰矿元素分配:%1.3焦碳成分:固定碳:82%、灰分:15%、挥发分:3%、焦碳利用率:90%、炉口烧损:10%、水分:10%、焦碳灰分中含SiO2 : 50%、Cao : 3%、MgO : 2%1.4以100Kg干基锰矿做为计算基础。
2、合金成分的预算每100Kg锰矿可得:Mn = 43X0.62 = 26.66KgFe = 6X0.95 = 5.7KgP = 0.07 >0.90 = 0.063KgMn+ Fe+ P = 26.66+5.7+0.063 = 32.423Kg(Mn+ Fe+ P)合金名的百分比为:[100 - (6.5+1.5+1.0 ) ]% =91.0%所以合金总量=32.423/0.9仁35.63Kg预计合金成份:Mn = 26.66/35.63 = 74.8%Fe = 5.7/35.63 = 16%P = 0.063/35.63 = 0.18%C = 6.5%Si = 1.5%其它=1%3、焦碳配入量计算:3.1锰矿中锰的高价氧化物受热分解成Mn3O4 ,Mn3O4还原成MnO需Mn 3O4 + C = 3MnO + CO43 >12 / 165 = 3.12kg3.2还原进入高碳锰铁和挥发的锰需碳量:MnO + C = Mn + CO43 >0.62+0.1) 12/55 = 6.75kg3.3氧化铁还原需碳量:FeO + C = Fe + CO6 >0.95 >2 / 56 = 1.22kg3.4五氧化二磷还原需碳量:P2O5 + 5C = 2P + 5CO0.07 >(0.9+0.02) 5沟2/(2 B1)= 0.062kg 3.5二氧化硅还原需碳量:SiO2 + 2C = Si + 2CO9 X28/60 >4% >2 >2/28 = 0.144kg3.6高碳锰铁渗碳量:35.63 >.065 = 2.316kg3.7总需碳量:3.12+6.75+1.22+0.062+0.144+2.316=13.612 kg焦碳的固定碳为82%,利用率为90%,需干焦碳为:13.612/( 0.82 >.90)= 18.44kg4、配料比:锰矿:100kg (干),焦碳18.44kg (干,固定碳82% )。
铝合金配料计算

• 回炉料:用量P=30%*80kg=24kg。成份如下: Si: 9.2%。Mg:0.27%。Mn:0.4%。杂质Fe:0.4%。
• 2)拟定元素旳烧损量E(见下表)
• E硅:1%。E镁:20%。E锰:0.8%。 • E铝:1.5%。
• 3)计算涉及烧损在内旳100kg炉料中各元 素旳需求量Q。Q=a/(1-E)
• 5)计算24kg回炉料中各元素旳具有量B
•
B硅=24kg*9.2%=2.21kg
•
B镁=24kg*0.27%=0.07kg
•
B锰=24kg*0.4%=0.1kg
•
B铝=24kg*89.73%=21.53kg
• (89.73%=1—9.2%—0.27%—0.4%—0.4%)
• 6)计算应补加元素重量C。C=A-B
•
• 4、计算实例
• 1)熔制ZL104合金80kg。
(1)配料计算成份:Si:9%。Mg:0.27%。 Mn:0.4%。杂质Fe:不大于0.6%。
(2)所用炉料:中间合金、新料、回炉料
• 中间合金:Al—Si(12%), Fe:0.4%
•
Al—Mn(10%), Fe:0.3%
• 新料:镁锭,Mg99.8%。铝锭Al99.5%、Fe0.3%
• 中间合金中所带入旳铝量Alm=D-C
• Al—Si合金带入旳铝量: 42.17—5.06=37.11kg • Al—Mn合金带入旳铝量:2.2—0.22=1.98kg
• 8)计算应加入旳纯铝Alc。
• Alc=73.37—21.53—37.11—1.98=12.75kg
• 9)计算实际旳炉料总重量W
•
C硅=7.27—2.21=5.06kg
高碳铬铁的冶炼工艺
一、矿热炉高碳铬铁的生产方法有电炉法、竖炉(高炉)法、等离子法和熔融还原法。
竖炉法现在只生产低铬合金(Cr<30%),较高铬含量(例如 Cr>60%)的竖炉法生产工艺尚处在研究阶段;后两种方法是正在探索中的新兴工艺;因此,绝大多数的商品高碳铬铁和再制铬铁均采用电炉(矿热炉)法生产。
电炉冶炼具有以下特点:(1)电炉使用电这种最清洁的能源。
其他能源如煤、焦炭、原油、天然气等都不可避免地将伴生的杂质元素带入冶金过程。
只有采用电炉才能生产最清洁的合金。
(2)电是唯一能获得任意高温条件的能源。
(3)电炉容易实现还原、精炼、氮化等各种冶金反应要求的氧分压、氮分压等热力学条件。
主要技术参数根据生产的品种和年产量,首先确定炉用变压器的额定容量,选择变压器的类型(三相或三台单相)、工作电压和工作电流。
然后确定电炉的几何参数,包括电极直径,电极极心圆直径(或电极中心距),炉膛直径,炉膛深度,护壳直径,炉完高度等。
所有这些参数,通常采用经验公式计算,并参照国内外生产实践进行选定。
部分冶炼高碳铬铁的还原电炉主要技术参数列于表1。
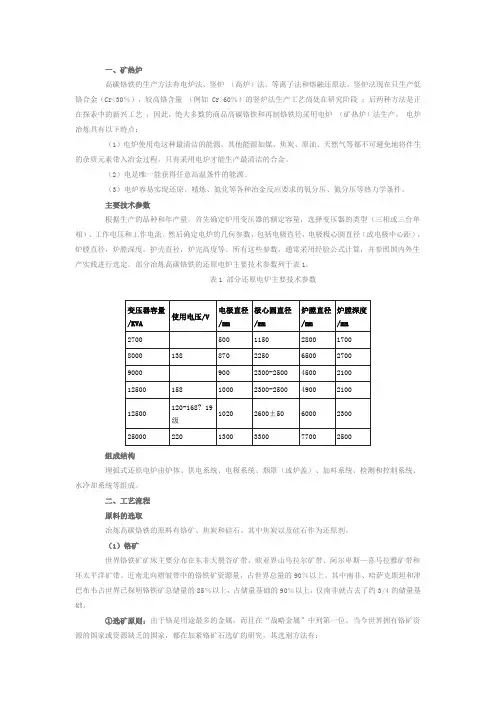
表1 部分还原电炉主要技术参数变压器容量/KVA 使用电压/V电极直径/mm极心圆直径/mm炉膛直径/mm炉膛深度/mm2700500115028001700 8000138870225065002700 90009002300-250045002100 1250015810002300-25004900210012500120-168? 19级10202600±5060002300250002201300330077002500组成结构埋弧式还原电炉由炉体、供电系统、电极系统、烟罩(或炉盖)、加料系统、检测和控制系统、水冷却系统等组成。
二、工艺流程原料的选取冶炼高碳烙铁的原料有铬矿、焦炭和硅石。
其中焦炭以及硅石作为还原剂。
(1)铬矿世界铬铁矿矿床主要分布在东非大裂谷矿带、欧亚界山乌拉尔矿带、阿尔卑斯—喜马拉雅矿带和环太平洋矿带。
烧结配料计算第三步

烧结配料计算第三步确立配料原则一、一次配料原则及补充说明一)一次配料的原则1、粒度混匀矿最佳的粒度组成应该是:0mm~3mm占20~40%;3mm~5mm占40~60%;5mm~8mm<15%;8mm以上<5%[2]。
2、水份混匀矿综合水份5~6.5%[3];结晶水≤3%[4]。
3、烧损混匀矿综合烧损控制在8~10%为宜。
(烧结配料的基本标准。
)4、氧化镁含量混匀矿中氧化镁含量一般应调至其三氧化二铝含量的 1.3~1.5倍,一般值为:2~3%。
这不仅关系到烧结矿的矿相组成,而且直接关系到高炉冶炼的顺行。
(烧结配料的基本标准。
)5、碱度混匀矿二元碱度一般控制在1.1~1.2[5]。
(烧结配料的基本标准。
)二)补充说明矿粉比例:铁矿粉的具体配入量需按混合料粒度组成、亚铁含量、矿相组成和成本的要求计算获得。
如果原料条件达不到最佳配比状态,可按粒度要求进行铁料搭配。
粒度:没有海沙、镍矿等特殊物料配入时可按此粒度组成进行配料。
水分:结晶水越少越好。
烧损:混匀矿烧损不越小烧结矿相对产量越高,一般情况下不低于5%。
氧化镁含量:这个比例不仅关系到四元碱度与二元碱度的匹配,而且在一定程度上决定烧结矿相组成的合理性。
碱度:在一定程度上决定烧结矿相组成的合理性。
配料计算:湿基值代入计算以确保配料的准确性,同时保证原料不亏库。
二、燃料配加要求固定碳、灰分、挥发分的要求焦粉:固定碳≥80%,灰分<18%;挥发分<1%;灰分:其中二氧化硅占60%左右,三氧化二铝占30%左右,其他占10%左右(焦粉全量拆分参照值)。
白煤(无烟煤):固定碳≥75%;灰分<25%;挥发分<1.5%;灰分:其中二氧化硅占60%,三氧化二铝占30%左右,其他占10%(白煤全量拆分参照值)。
粒度水分要求焦粉粒度:0-3mm≥75%;3mm-5mm≤20%;5mm-8mm<3%,焦粉水分<10。
白煤粒度:0-3mm≥65%;3mm-5mm≤30%;5mm-8mm<5%,白煤水分<10。
铸铁件配料方法
铸铁件配料方法,及锰铁铬铁加入量配比HT250是珠光体灰铸铁。
化学成分:碳C :3.16~3.30硅Si:1.79~1.93锰Mn:0.89~1.04硫S :0.094~0.125磷P :0.120~0.170根据化学成分考虑原料的成分及烧损就可以知道配料了影响铸铁、铸钢件组织和性能的因素,有化学成分、孕育(变质)处理、冷却速度、炉料的“遗传性”、铁水过热温度等,在这几个因素中,化学成分含量的高低对铸件物理性能的影响相对更大些,而且是第一因素。
所以在生产过程中,根据铸件物理性能的要求,正确的配料或调料,严格控制材质的各化学成分含量尤为重要。
在生产实践中,作为冶炼技术人员和炉工来说,配料和调料应该是熟练掌握的一般性技术问题。
但是对予刚毕业的学生和大多数炉工来说,欲能系统、灵活的掌握,也确非易事。
要想控制铸件的化学成分与配料,必须事先了解以下几下问题:1、铸件的目标化学成分。
2、库存各种金属炉料的化学成分。
3、各种炉料在冶炼过程中化学成分的增减变化率。
4、配料方法。
一、目标化学成分现在大部分铸件,根据其牌号要求的不同,国标中已做出了相应的要求,从铸造手册中即可查到。
但是随着科技的进步,根据铸件的服役状况,市场需要更多物理性能各不相同的铸件,并对铸件的综合性能质量提出了更高的要求,科研单位也不断研究出新材质而取代旧材质,例如某水泥研究设计院研究的“中碳多元合金钢”,成功的代替了原需进口的球磨机衬板,代替了高锰钢,用该材质生产直径φ2.4甚至直径φ4.2的中大型球磨机衬板上,降低了生产成本,取得了良好的经济效益。
另外,如某厂生产出口国外石油钻井用的泥浆泵高铬双金属缸套及采石场600×900破碎机用的锤头,都是超高铬铸铁,这些材质的详细化学成分要求,在铸造手册中是查不到的。
在接受生产绪如上述产品时,如果自己没有完全掌握铸件化学成分要求,以及没有详细了解铸件的服役状况时,应让用户提供尽可能详细的化学成分要求范围及热处理工艺。
不锈钢物料平衡计算(实用版)
物料平衡计算(一) 电炉冶炼平衡计算(1)钢种成分要求表1—1 冶炼钢炉号及其成分要求(2)原材料成分表1—2原材料成分(%)名称 C Si Mo Cu Mn PCrNi 其余元素配入量纯净度(%) 净重高碳铬铁 7.32.270.031 56.4余量6200 986076 304废钢 0.5 0.3 0.17 0.7 1 0.034 17.2 7.6余量12400 95 11780304废钢 0.1 0.1 0.12 0.5 0.7 0.035 17.8 8.35 余量 17100 98 16758 镍铁 2.5 2 0 0 0 0.03111.7 余量 12000 99.5 11940低镍刨花 0.20.20.250.30.012 11.2余量1600991584总计1.71 0.890.090.350.500.032 17.884930048138(3)物料平衡基本项目收入项有:不锈钢废钢、高碳铬铁、石灰、电极、镁碳砖炉衬、补炉镁砂、炉顶高铝捣打料、镍铁、低镍刨花、氧气、空气、上炉电炉剩余钢水。
支出项有:兑入钢包钢水、炉渣、炉气、挥发的镍铬铁、本炉出钢时电炉内剩余钢水、扒渣时流入渣包钢水。
(4)确定电炉钢水量表1-3 第YX1303-630炉 电炉出钢成分 YX1303-630炉电炉出钢时兑钢47000kg ,上炉出钢时电炉留钢水400kg ,本炉出钢时电炉留钢水350kg ,扒渣时渣包内流入钢水150kg ,则本炉冶炼过程中由配料得到的钢水量=47000+350+150-400=47100kg注:1、由于YX1303-629炉与 YX1303-630炉钢种相同,配料相近,出钢时钢水成分相近,且上炉出钢时电炉内留钢量为目测估计,存在误差,因而不将上炉电炉内剩余钢水的炉号钢种成分(%) CSiMnPSCrNi 其余元素 YX1303-630304L≤ 0.025 0.25~0.6 1.2~1.5 ≤0.030≤0.05 18.2~198.05~8.3余量名称 CSiMo Cu Mn PCrNi 其余元素电炉出钢钢水1.427 0.220.150.360.470.026 16.607.98余量成分与本炉钢水各元素成分差异考虑在内。
450高炉开炉配料计算[解析]
450m3高炉开炉配料计算
一、原燃料化学成份:
二、计算参数
1、全炉焦比 3.0
2、全炉碱度 1.0
3、正常料碱度 1.05
4、料线(m) 1.0
5、正常料焦比0.9
6、炉料压缩率% 12.0
7、铁元素回收率% 99.0
8、风温℃>800
9、焦批(干):4600kg 10、生铁中含[Si]%:2.5
11、生铁中含铁:93%
12、各种入炉料堆比重:t/m3
13、木柴装到风口中心线
3)
三、配料计算
1、正常料配比:
烧结矿56% 4.51t/ch 球团矿44% 3.55t/ch
批铁量 5.11t/ch
2、空焦加灰石量(T):共9.9吨,每批0.715吨
3、炉料体积:m3
1)正常料:K 体积7.931 P 体积 4.424
压缩体积10.873
2)空焦:K 体积7.931 N 体积0.447
压缩体积7.37
3)净焦:K 体积7.931 压缩体积 6.979
4、确定填料组成:
1)炉缸填木柴:61.8 m3(风口中由线到炉缸上部容积为9.16 m3)
2)料线1.0米占炉喉体积:15.20 m3
3)净焦装到炉腰高度的1/2占体积:106.34 m3
4)净焦装到炉腰高度的1/2折合净焦批数:15
5)高炉装正常料和空焦的体积为:270.87
6)正常料批数:14 空焦批数为:17
四、开炉料用量。
第9次课 冲天炉配料计算
硫的影响
• 硫是一强烈阻碍石墨化元素,在铸件中有 害无益。硫含量高了,会使铁水变稠流动 性不好,气体也不容易从铁水中逸出,浇 成的铸件容易产生气孔和热裂等缺陷,含 硫量过高的铸件,表面粗糙,冷却时还可 能产生裂纹,所以,一般情况下,不宜超 过0.1%。 • 其它如镍、铜、铬、钼、钒等元素的加入 是为了提高铸件的机械性能或改善其铸造 性能。
其中,a%、b%和c%分别表示新生铁、废钢、回炉料的碳含量; x%、y%分别表示新生铁配比和回炉料配比,则废钢的配比为: 1- x% - y%(一般来说,回炉料量是已知量) 最后,根据上述方程确定废钢的配比。
计算步骤
• 第三步:确定配比并计算铁合金补加量。
或者:
• 第四步:根据以上试算,最后确定配料比,写出配料单。
碳的作用
碳的作用
• 为了兼顾铸铁的机械性能和铸造性能,含碳总量 (即两类碳的总和)一般为3.0-3.6%,当含碳量 不超过4.3%时,含碳量越高,析出的石墨片就越 粗大,数量也增多,基体中珠光体量越少,铁素 体越多,结果灰铸铁的机械性能也就降低。而随 着碳量降低,石墨片便细化,基体中珠光体量增 加,石墨的数量也减少,铸铁的机械性能便提高。
磷的影响
• 磷是弱的促进石墨化元素,增加含磷量,使铁水的 流动性增加和减少铸件的缩孔,但增加了铸件的脆 性。含磷量在0.4-1.2%以下时,可以提高铸铁的耐 磨性,在0.3%以下时,能稍许提高铸铁的抗拉强度, 超过0.3%就容易产生缩孔,并显著增加铸铁的脆性, 有时把冷却后的铸件轻轻一敲就会裂开。所以,对 重要的机器零件,一般不要超过0.3%。在高热应力 下工作的铸件,含磷量不应超过0.2%。在变载荷下 工作的零件,含磷量则不应超过0.1%。
硅的作用
• 硅和碳的影响相似,也是较强的促进石墨化元素。硅 在铸铁中能促进碳化物的分解。含硅量增加到1.5% 就显著增加游离碳。在融化过程中,常常加入含硅量 很高的硅铁来提高含硅量,以促使结晶时析出游离碳。 由于硅和碳对促进铸铁石墨化的作用是一致的,因此 在实际生产中常常通过控制碳、硅的含量来得到铸铁 所需的组织和性能。碳、硅含量的和等于多少 最合 适?这与铸铁的牌号及铸铁的平均壁厚有关。 • 在灰铸铁中,含硅量的上限是3.0左右。含硅量过多, 铁素体强化,脆性增大。含硅量超过4%。属于高硅 铸铁。