
拉拔线材基本知识培训..
0.10~0.50mm) 2、较细钢丝(直径或截面尺寸 0.50~1.50mm) 3、中等钢丝 (直径或截面尺寸 1.50~3.0mm) 4、较粗钢丝(直径或截面尺寸 3.0~6.0mm) 5、粗钢丝(直径或截面尺寸 6.0~8.0mm) 6、特粗钢丝(直径或截面尺寸> 8.0mm)
一、钢丝生产认识
拉拔线材基本知识
一、钢丝生产认识 二、钢丝生产工艺流程介绍 三、原料介绍 四、原料的类别 五、原料的质量要求
一、钢丝生产认识
拉拔属于金属塑性加工的一种
塑性加工
在外力作用下,利用材料塑性,改变其形状尺寸、 组织和性能的加工方法。获得所需形状,尺寸和组 织,性能的制品的一种基本的金属加工技术,以往 常称压力加工。 主要包括: 锻造,轧制,挤压,拉拔
高线
四、原料的类别
普通碳素结构钢线材 优质碳素结构钢线材 焊条钢线材 合金钢线材
1、普通碳素结构钢线材
*有Q195、Q215、Q235、Q255、Q275五种牌号 。 *用途:用于生产各种光面或镀锌低碳钢丝(俗称铁丝), 织网丝、架空通讯用丝,以及建筑结构用丝,各种民 用丝,文教用丝等。
一、钢丝生产认识
钢丝的分类: (一)按横截面形状
圆形钢丝、异形钢丝、方形钢丝 、矩形钢丝、菱形 钢丝、扁形钢丝、梯形钢丝、三角形钢丝、六角形 钢丝、椭圆形钢丝、弓形钢丝、扇形钢丝、半圆形 钢丝、 z字形钢丝、周期断(二)按尺寸
1、细钢丝(直径或截面尺寸
一、钢丝生产认识
(四)按最终热处理方法 退火钢丝、正火钢丝、淬火并回火(调质)钢丝、索氏体化 处理钢丝、固溶处理钢丝。 (五)按表面加工状态 1、按加工方法 分为冷拉钢丝、冷轧钢丝、热拉钢丝、直条钢丝、银亮 钢丝(分为抛光钢丝、磨光钢丝)。 2、按表面状态 分为光面钢丝、光亮热处理钢丝、酸洗钢丝、黑皮钢丝 、镀层钢丝(镀锌、镀锡、镀铜、镀铝和其他镀层)
轧尖机
轧尖过程
模具
拉拔过程
多次拉丝机
拉丝过程过程
4、镀(涂)层
目的:提高钢丝的防腐性能和某些特殊性能的要求。
金属镀层方法:热浸镀、电镀和化学镀。 非金属涂层方法:熔涂或静电喷涂。 金属覆盖在钢丝上称为“镀”。 非金属覆盖称为“涂”。
三、原料介绍
拉拔钢丝的原料是线材。 线材大多用卷材机卷成盘卷供应,故又称为盘条或盘圆。
一、钢丝生产认识
拉丝
拉管
挤压
一、钢丝生产认识
钢丝产品:
普通钢丝
一、钢丝生产认识
钢丝绳
一、钢丝生产认识
自行车辐条( 45钢)
一、钢丝生产认识
钢丝网
一、钢丝生产认识
一、钢丝生产认识
钢丝球
一、钢丝生产认识
琴弦钢丝
一、钢丝生产认识
弹簧
一、钢丝生产认识
一、钢丝生产认识
钢丝的分类:
《钢丝分类及术语》GB341— 89 一)按横截面形状 二)按尺寸 三)按化学成分 四)按最终热处理方法 五)按表面加工状态 六)按抗拉强度 七)按用途
一、钢丝生产认识
(七)按用途
一般用途钢丝、焊接钢丝、捆扎包装钢丝、制钉钢丝、制
网钢丝、制绳钢丝、链条钢丝、印刷工业钢丝、冷顶锻或 冷冲压钢丝、钢芯铝绞线钢丝、铠装电缆钢丝、架空通讯 钢丝、针布钢丝、制针钢丝、弹簧钢丝、琴弦钢丝、轮胎 钢丝、胶管钢丝、不同结构钢丝、辐条钢丝、钟表业钢丝 、易切削钢丝、滚动轴承钢丝、工具钢丝、预应力钢丝、 医疗器械钢丝、精密元件丝、电阻、电热丝、不锈耐蚀丝 、其他用途丝。
四
大 主 要 工
表面准备 热处理 拉 拔
序
镀(涂)层
按成品钢丝的不同需要,可能还需对高表面要求钢丝 用线材扒皮、钢丝磨光等辅助工序。
1、表面准备
目的:去除氧化皮和涂覆润滑载体。 氧化皮危害:金属氧化皮的存在会造成钢丝表面缺陷和 模具过早损坏,甚至会阻塞模孔,致使拉拔断裂。 去除氧化皮的方法:机械法、化学法、机械化学相结合 。 涂覆润滑载体:比较通用是磷化膜涂覆后加上皂液、石 灰液或硼砂液浸渍后烘干等方法。
(三)按化学成分 1、低碳钢丝(含碳量≤ 0.25%) 2、中碳钢丝(含碳量0.25%~0.60%) 3、高碳钢丝(含碳量> 0.60%) 4、低合金钢丝(合金元素总量≤5.0%) 5、中合金钢丝(合金元索总量5.0%~10.0%) 6、高合金钢丝(合金元素>10.0%) 7、特殊性能合金丝
一、钢丝生产认识
(六)按抗拉强度 1、低强度钢丝(抗拉强度≤500MPa) 2、较低强度钢丝(抗拉强度>500~800MPa) 3、普通强度钢丝(抗拉强度> 800~l000MPa) 4、较高强度钢丝(抗拉强度> l000~2000MPa) 5、高强度钢丝(抗拉强度> 2000~3000MPa) 6、超高强度钢丝(抗拉强度> 3000MPa)
线材主要用作钢筋混凝土的配筋和焊接结构件或再加工(如 拔丝等)原料。
盘条
三、原料介绍
盘条又根据轧机的不同又分为: 高速线材(高线)和普通线材(普线)两种。
高线是指用高速无扭轧机轧制的盘条。轧制速度在 80~160m/s。 普线是指用普通轧机(一般是横列式复二重轧机)轧 制的盘条。轧制速度20~60m/s。
弯曲法(八辊剥壳机
)
2、热处理
满足钢丝加工性能的需要,包括盘条的 热处理和半成品钢丝的热处理。
索 氏 体
主
要 目 的
为满足钢丝最终性能的热处理,包括成品钢 丝的工艺性能和最终理化性能的要求
3、拉拔
经表面准备后的线坯,通过轧尖机,将端部轧细,然后通 过比线坯直径小的模具,在拉丝机拉拔力和模壁压力的作用下 (还有摩擦力),在模孔中进行塑性变形,从而获得与模孔断 面形状相同的钢丝。 为保证钢丝的性能和拉丝工序的顺利进行,必须要有相应的 拉丝机、润滑剂、冷却条件、模具、对焊机等和熟练的操作技 能相配合。 冷却、润滑、模具被称为拉丝过程的三大要素。
四、原料的类别
四、原料的类别
2、优质碳素结构钢 * 一共有31个牌号 :
08F、10F、15F、08、10、15、20、25、30、35、40、45、50、55、60、 65、70、75、80、85、15Mn、20 Mn、25 Mn、30 Mn、35 Mn、40 Mn、 45 Mn、50 Mn、60 Mn、65 Mn、70 Mn。
拉拔线材基本知识培训

轧尖机
轧尖过程
模具
拉拔过程
多次拉丝机
拉丝过程过程
4、镀(涂)层
目的:提高钢丝的防腐性能和某些特殊性能的要求。
金属镀层方法:热浸镀、电镀和化学镀。 非金属涂层方法:熔涂或静电喷涂。 金属覆盖在钢丝上称为“镀”。 非金属覆盖称为“涂”。
三、原料介绍
拉拔钢丝的原料是线材。 线材大多用卷材机卷成盘卷供应,故又称为盘条或盘圆。
四、原料的类别
四、原料的类别
2、优质碳素结构钢 * 一共有31个牌号 :
08F、10F、15F、08、10、15、20、25、30、35、40、45、50、55、60、 65、70、75、80、85、15Mn、20 Mn、25 Mn、30 Mn、35 Mn、40 Mn、 45 Mn、50 Mn、60 Mn、65 Mn、70 Mn。
(3)表面质量
a. 耳子 * 耳子是平行于盘条轴线方向上的条状凸起。 *由于轧制时孔型过充满或导卫不正造成的。 *耳子的产生使盘条尺寸超出公差,并给下一道轧出的盘条 表面易造成折迭或拉拨钢丝时使模子爆裂,钢丝表面出现沟纹。
b.折叠
折叠是盘条表面常见的缺陷,它的产生主要是因上一道孔型 中轧出的耳子或飞翅经下一道孔型压入盘条表面并与表面焊合不 好所形成。 折叠会使钢丝成品的弯曲、扭转、疲劳等性能降低。
四
大 主 要 工
表面准备 热处理 拉 拔
பைடு நூலகம்
序
镀(涂)层
按成品钢丝的不同需要,可能还需对高表面要求钢丝 用线材扒皮、钢丝磨光等辅助工序。
1、表面准备
目的:去除氧化皮和涂覆润滑载体。 氧化皮危害:金属氧化皮的存在会造成钢丝表面缺陷和 模具过早损坏,甚至会阻塞模孔,致使拉拔断裂。 去除氧化皮的方法:机械法、化学法、机械化学相结合 。 涂覆润滑载体:比较通用是磷化膜涂覆后加上皂液、石 灰液或硼砂液浸渍后烘干等方法。
丝材拉拔基础知识

丝材拉拔基础知识丝材拉拔是一种常见的金属成型工艺,用于制造丝线、丝绳等产品。
它通过将金属坯料经过一系列的加热和拉伸工序,使其横截面积减小、长度增加,从而得到所需的丝材。
我们需要准备一块金属坯料作为原材料。
这个金属坯料可以是铜、铝、钢等金属材料。
为了使金属坯料能够更容易地进行拉拔,通常会将其加热到一定的温度。
加热后的金属坯料变得柔软,更容易被拉伸。
接下来,我们需要将加热后的金属坯料送入拉拔机中进行拉拔。
拉拔机由多个辊子组成,金属坯料通过这些辊子进行拉伸。
在拉拔的过程中,金属坯料的截面积逐渐减小,长度逐渐增加。
拉拔的过程是逐级进行的,每一级的拉拔都会使金属材料的截面积减小一定比例。
通常情况下,拉拔的次数越多,金属丝的直径就越小。
而拉拔的速度和温度也会影响丝材的质量和性能。
在拉拔的过程中,需要润滑剂的辅助。
润滑剂可以减少金属材料与拉拔机辊子之间的摩擦,防止金属材料被损坏。
同时,润滑剂还能冷却金属材料,使其保持适当的温度。
拉拔完成后,金属材料会变成一根细长的丝材。
这根丝材的直径和长度可以根据需要进行调整。
丝材的表面通常会经过一些处理,如磨光、镀锌等,以增加其耐腐蚀性和美观度。
丝材拉拔是一项需要经验和技术的工艺。
操作者需要掌握合适的温度、速度和润滑剂的使用方法。
同时,拉拔机的性能和辊子的质量也会影响拉拔效果。
丝材拉拔是一项重要的金属成型工艺,广泛应用于各个行业。
它不仅可以制造丝线、丝绳等产品,还可以制造导线、电缆等电气产品。
丝材拉拔工艺的发展,为人们提供了更多的选择和便利。
通过不断改进和创新,丝材拉拔工艺将会在未来发展出更多的应用和发展空间。
丝材拉拔基础知识-概述说明以及解释
丝材拉拔基础知识-概述说明以及解释1.引言1.1 概述丝材拉拔是一种常见的金属加工工艺,通过拉拔操作,可以将金属材料加工成丝状,用于制造各种产品。
丝材拉拔工艺在现代工业中具有广泛的应用,尤其是在制造电线、钢丝、钢筋等产品中起着至关重要的作用。
在丝材拉拔过程中,首先需要将金属坯料加热至合适的温度,使其具备良好的可塑性。
然后,通过拉力将加热后的金属坯料逐渐拉长细化,最终得到所需的丝状产品。
拉拔过程中,可以通过多道次的拉拔操作,逐步减小丝材的直径和增加其长度。
这种拉拔工艺不仅可以提高丝材的强度和硬度,还可以改善其表面质量和尺寸精度。
丝材的拉拔工艺具有一定的技术要求和操作规程。
在拉拔过程中,需要控制好拉力、速度、温度等工艺参数,并通过适当的润滑剂和冷却剂等辅助措施,保证丝材拉拔的顺利进行。
同时,还需要根据不同金属材料的特性,选择合适的拉拔工艺和设备,确保丝材的质量和性能符合要求。
目前,丝材拉拔技术已经相当成熟,并不断得到改进和推广。
随着现代工业的迅猛发展,丝材拉拔工艺在各个行业中的应用越来越广泛。
未来,随着材料科学和加工技术的进一步发展,丝材拉拔工艺将不断提高生产效率和产品质量,满足不断增长的市场需求。
综上所述,丝材拉拔作为一种重要的金属加工工艺,在现代工业中具有广泛的应用前景。
通过掌握丝材拉拔的基础知识,并结合实际应用需求,可以更好地利用这一工艺,提高生产效率和产品质量,推动工业的发展。
1.2文章结构文章结构的安排是为了使读者能够清晰地理解和掌握丝材拉拔的基础知识。
本文分为引言、正文和结论三个部分。
在引言部分,我们将对丝材拉拔的概念进行简要的介绍,并概述本文的目的和结构。
通过引言部分,读者可以了解到本文的主要内容和写作意图。
接下来,我们进入正文部分。
在正文的第一部分,我们将详细介绍丝材的定义和分类。
丝材是指由各种材料制成的细丝,其种类繁多,根据不同的物理和化学性质可分为多种分类。
通过本部分的介绍,读者能够了解不同丝材的特点和应用领域。
拉拔铝管基础

大家有疑问的,可以询问和交流
可以互相讨论下,但要小声点
3 拉拔历史与发展趋向(了解)
• 3.1 拉拔历史 • 拉拔具有悠久的历史,在公元前20~30世纪,就
出现了把金块锤锻后,通过小孔,用手工拉制成 细金丝,在同一时期发现了类似拉线模的东西。 公元前15~17世纪,在亚述、巴比伦、腓尼基等 进行了各种贵金属的拉线,并把这些贵金属线用 于装饰品。公元8~9世纪,能制成各种金属线。 公元12世纪,有锻线工与拉线工之分,前者是通 过锤锻,后者是通过拉拔制线材,人们认为就是 从这个时候起确立了拉拔加工。
• (4)游动芯头拉拔
• 在拉拔过程中,芯头不固定在芯杆上,而 是靠本身的外形建立起来的力平衡被稳定 在模孔中。游动芯头拉拔时管材拉拔较为 先进的一种方法,非常适用于长管和盘管 生产,对于提高拉拔生产率、成品率和管 材内表面质量极为有利。但是与固定芯头 拉拔相比,游动芯头拉拔的难度较大,工 艺条件和技术要求较高,配模有一定限制, 故不可能完全取代固定芯头拉拔。
• (3)工作带
• 工作带的作用是使制品获得稳定而精确的形 状与尺寸。工作带的合理形状是圆柱形。
• (4)出口带
• 出口带的作用是防止金属出模孔时被划伤和 模子定径带出口端因受力而引起的剥落。
1.1.2 拉模的材料
• (1)金刚石 • (2)硬质合金(常用) • (3)钢 • (4)铸铁 • (5)刚玉陶瓷模
2 芯头
• 2.1 芯头的结构与尺寸 • 2.1.1 固定短芯头 • 固定短芯头的形状一般是圆柱形的。在拉
第一篇 第三章 拉拔
2.2 管材拉拔时的应力与变形
一、空拉 1.主应力与主应变 A:主应力:二压一拉 B:主应变:两压一延,一压两延,一压一延。
2.变形区内的应力分布 A:轴向上的分布 与拉棒时相似。 B:径向上的分布
σl: 外表面 = 内表面 σr: 外表面 > 内表面 σθ: 外表面 < 内表面 σl >σr >σθ (代数值) 塑性方程为:σl +σθ=Kzh
5.空拉纠偏 A. 含义:能起到自动纠正管坯偏心的作用,且道次越 多,效果越好。 B. 原因: (1)假定同一圆周上径向应力σr: 均匀分布; (2)不同壁厚处的周向压应力σθ: 厚处 < 薄处 根据: σl+σθ=Kzh ,薄处先变形,一压二延 (3)薄处先变形后的附加应力情况为: 薄处在轴向上受压,厚处在轴向上受拉。 (4)考虑附加应力后的变形情况: 薄处:轴向延伸减小,径向增加,变厚。 厚处:开始变形,二压一延,轴向延伸,变薄。
四、游动芯头拉拔
1.变形区内的力分布特点(芯头的稳定) A:水平方向的力平衡: N1sina1- T1cosa1= T2 B:库仑摩擦定律:T= N f C:稳定的条件:N1sina1 - N1fcosa1 > T2 α1>β α1≤ α α1-芯头锥角 β-摩擦角 f -摩擦系数 α-拉模模角
2.变形特点
σL
b
σLb: 拉拔应力 σs:平均变形抗力 B = f/tanα λab: ab段的延伸系数
3.2 棒材拉拔力的理论计算
一、无反拉力时的平衡微分方程法 1. 平衡微分方程:
f Dσ ix + σ lx dD + 2σ n ( + 1)dD = 0 tan α
2. 塑性条件:
拉拔理论基础知识

五. 拉拔理论基础知识在外加拉力的作用下,迫使金属通过模孔产生塑性变形,以获得与模孔形状、尺寸相同的制品的加工方法,称之为拉拔(或称拉伸),如下图。
拉拔加工按制品种类分为实心材拉拔和空心材拉拔。
实心材拉拔主要有棒材、型材、线材的拉拔;空心材拉拔主要包括管材、异型空心材拉拔。
其中管材拉拔又有以下几种方法:(1) 空拉;(2) 长芯杆拉拔;(3) 固定芯头拉拔;(4) 游动芯头拉拔;(5) 顶管;(6) 扩径拉拔。
(一)掌握拉拔时常用的变形指数(二)掌握实现拉拔过程的条件拉拔过程是借助于在被加工金属的前端施以拉力实现的,如果拉拔应力过大,超过出模口处金属的屈服强度,则可引起制品出现细颈、甚至拉断。
因此,必须满足:σl= P l/F l< σs 式中σl——作用在被拉金属出模口断面上的拉拔应力;P l——拉拔力;F l——被拉金属出模口处断面积;σs——金属出模口后的屈服强度。
对于有色金属来说,由于屈服强度不明显,确定困难,加之在加工硬化后与其抗拉强度σb相近,故亦可表示为:σl< σb被拉金属出模口处的抗拉强度σb与拉拔应力σl之比称为安全系数K,即K=σb / σl所以,实现拉拔过程的必要条件是K>1。
一般K在1.4-2.0之间,即σl=(0.7-0.5)σb对钢材来说,根据经验σl=(0.8-0.9)σb,安全系数K>1.1-1.25。
(三)熟悉拉拔时的应力状态图(1) 圆棒拉拔下图(左)为圆棒拉拔时的应力与变形。
当在棒材前端施以拉力P使之通过模孔变形时,受到模壁给予的压力dN,方向垂直于模壁。
金属在模孔中运动,将在接触面上产生摩擦力dT,方向与金属运动方向相反,摩擦力dT=f n dN。
在上述力的作用下,变形区中的金属绝大部分处于两向压、一向拉应力状态和两向压缩一向延伸变形状态。
在拉伸实心圆断面制品时也是轴对称问题,其径向应力σr与周向应力σθ相等。
应力沿轴向的分布规律:轴向应力σl由变形区入口端向出口端逐渐增大,周向应力σθ及径向应力σr则从变形区入口到出口逐渐减小。
7 拉拔
D1
D2
拉拔制品内部的周期性裂纹示意图
13
D2
D1
14
εr εl
11
A
εr εl
Anhui University of Technology
3、拉拔产品质量
dN dR
β
dT
α
模孔变形区: 拉拔力、模具压力、 模孔变形区: 拉拔力、模具压力、摩擦力 变形区表面: 变形区表面:附加拉应力 变形区内部: 变形区内部:压应力
12
Anhui University of Technology
制品直径越小,壁厚越薄, 值应越大些。 制品直径越小,壁厚越薄,K值应越大些。
9
Anhui University of Technology
2、 管材拉拔时的应力与变形 (1)空拉
空拉时的主应力: 空拉时的主应力: σ1—轴向应力σl 轴向应力 σ2—径向应力σr 径向应力 —切向应力 σ3—切向应力σθ 空拉时的壁厚变化取决于σ 空拉时的壁厚变化取决于σr-σm 2+σ σm=( σ1+ σ2+σ3)/3 >0, σr-σm >0,管壁增厚 =0, σr-σm =0,管壁不变 σr-σm <0,管壁变薄 <0, 空拉能起到自动纠正管坯偏心的作用。 空拉能起到自动纠正管坯偏心的作用。
Anhui University of Technology
金属压力加工—— 拉拔
1
Anhui University of Technology
拉拔: 拉拔: 在外加拉力的作用下,迫使金属通过模孔产生塑性变形, 在外加拉力的作用下,迫使金属通过模孔产生塑性变形,以 获得与模孔形状、尺寸相同的制品的加工方法,称之为拉拔 获得与模孔形状、尺寸相同的制品的加工方法,称之为拉拔 或称拉伸)。是生产管材、棒线材、型材的主要方法之一。 )。是生产管材 (或称拉伸)。是生产管材、棒线材、型材的主要方法之一。 拉拔产品: 拉拔产品: 丝材 —— 拔丝 管材 —— 细、长 圆形型材、六角型材、异型材、正方形型材… 型材 —— 圆形型材、六角型材、异型材、正方形型材
第8讲 拉拔
7、拉拔概论
▪ 7.1拉拔的一般概念
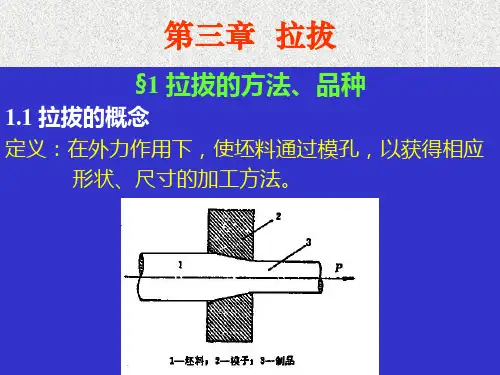
▪ 拉拔是指在外加拉力作用下,利用金属的 塑性,迫使坯料通过规定的模孔以获得相 应的形状与尺寸的产品的塑性加工方法(图 7—1)。拉拔是管材、棒材、型线材的主要 生产方法之一,尤其用于小直径断面产品 的生产。
▪ 7.1.1拉拔的类型 ▪ 1.实心断面拉拔,棒、型、线材
▪ ③长杆拉管,生产效率很低,通常生产中 很少采用。长芯杆拉拔主要用来制造特薄 壁管、小直径薄壁管以及塑性较差的钨、 钼管材的生产。
▪ ④游动芯头拉管。芯头靠自身所特有的外 形建立起的力平衡稳定在模孔中以实现减 径和减壁。游动芯头拉管的道次加工率较 大,是目前管材拉拔中较为先进的一种方 法,非常适用于长管和盘管生产,它对提 高生产率、成品率和管材内表面质量都极 为有利。
▪ 7.1.1.2 按拉投时金属的温度分类
▪ (1)冷拔。通常在室温下进行的拉拔。属于 冷加工的范畴,是生产中应用最普遍的拉 拔方式;
▪ (2)温拔。在高于室温、低子再结晶温度以 下进行的拉拔,主要用于锌丝、难变形合 金丝,如轴承钢丝、高速钢丝等的拉拔;
▪ (3)热拔。在再结晶温度以上进行的拉拔, 通常用子高熔点金属如钨、相等金属丝的 拉拔。
▪ 3 拉拔力 ▪ A 拉拔力的实测
▪ B拉拔力计算 ▪ (1)棒线材拉拔
▪ (2)管材拉拔
▪ (2)拉拔生产的工具与设备简单,维护方便,可在 一台设备上生产多种品种与规格的产品。
▪ (3)由于冷加工时存在加工硬化,能提高产品强度, 但拉拔时金属的变形旦也受到限制。一般,拉拔 时的道次加工率在20%一60%之间。
▪ (4)需要中间退火、酸洗等工序,循环周期长,金 属消耗大,生产率低。
▪ (5)特别适合于小断面、长制品的连续高速生产。
拉拔线材基本知识培训分析共49页
31、只有永远躺在泥坑里的人,才不会再掉进坑里。——黑格尔 32、希望的灯一旦熄灭,生活刹那间变成了一片黑暗。——普列姆昌德 33、希望是人生的乳母。——科策布 34、形成天才的决定因素应该是勤奋。——郭沫若 35、学到很多东西的诀窍,就是一下子不要学很多。——洛克
33、如果惧怕前面跌宕的山岩,生命 就永远 只能是 死水一 潭。 34、当你眼泪忍不住要流出来的时候 ,睁大 眼睛, 千万别 眨眼!你会看到 世界由 清晰变 模糊的 全过程 ,心会 在你泪 水落下 的那一 刻变得 清澈明 晰。盐 。注定 要融化 的,也 许是用 眼泪的 方式。
35、不要以为自己成功一次就可以了 ,也不 要以为 过去的 光荣可 以被永 远肯定 。
拉拔线材基本知识培训析
31、别人笑我太疯癫,我笑他人看不 穿。(名 言网) 32、我不想听失意者的哭泣,抱怨者 的牢骚 ,这是 羊群中 的瘟疫 ,我不 能被它 传染。 我要尽 量避免 绝望, 辛勤耕 耘,忍 受苦楚 。我一 试再试 ,争取 每天的 成功, 避免以 失败收 常在别 人停滞 不前时 ,我继 续拼搏 。
第四章钢丝的拉拔
第四章 钢丝的拉拔钢帘线的单丝,从Ф5.5mm 的盘条经过干式的粗拉、中拉和湿式的细拉,一直拉到ФO.15~ФO.38mm ,所以钢丝的拉拔是钢帘线生产最基本的工艺。
自1880年制成了“纵列式拉丝机”实现了拉丝生产连续化,到本世纪20年代发明了硬质合金拉丝模以及润滑剂的改善,拉拔工艺日趋成熟,实现了稳定的连续化拉丝生产。
近一、二十年,国内外拉丝技术又有很大发展。
出线速度已高达25M /s 和30M /s 。
随着微机技术的普及应用,拉丝机的自动化水平大为提高,例如KOCH 公司的直线式拉丝机配备的电脑专家系统中,可储存100套拉丝工艺参数,随时可以调用,实现了监控,故障诊断,在线调整一体化。
由于线材的质量和性能不断提高,可将Ф5.5线材一次拉拔为Ф1.3mm 的半成品钢丝,总压缩率达94.41%,并可减少一次热处理。
另外在拉丝模和润滑剂方面也相应地有了很大发展。
第一节 钢丝拉拔基本原理钢丝拉拔理论是金属压力加工原理的一部分,拉拔的目的是将粗截面的线材通过模孔拉制成所需形状和尺寸的钢丝,同时要满足标准规定的性能和质量的要求,尤其是力学性能的要求。
众所周知,金属所以能够进行拉拔是因为各种金属都具有不同程度的塑性。
所谓塑性即金属在外力作用下,产生永久变形而不破裂的能力。
由于金属的组织和化学成分的不同,金属能够承受的拉拔变形程度也不尽相同。
拉拔理论研究不同组织和成分的金属,在拉拔中产生变形和应力分布的特点,拉拔过程中不均匀变形产生的原因和残余应力造成的后果,拉拔后金属组织和性能的变化规律,拉拔力和抗拔功率的计算方法并分析其影响因素,从而利用金属塑性,正确拟定拉拔工艺,合理使用拉丝设备,改革旧的工 艺制度,提高产品质量,降低成本,提高生产率。
限于篇幅,本章只能对上述有关内容作一些简单的阐述。
应力一、金属的塑性变形 σ1.金属的变形和断裂金属在外力作用下,随着应力的增加,可先后发生弹性变形、塑性变形,直至断裂。