
螺纹收尾制作方法
方法1 直接螺旋扫描一体做出
模拟螺纹的实际加工过程,我们通常应使用切除法生成螺纹。下图示例是做一个M10 x 1.5的普通螺纹。先做一个外径10的圆柱。然后用“螺旋扫描”生成切除特征,生成螺纹。螺旋扫描的轨迹如下图,轨迹由一直线段和一圆弧组成,直线段端点作为螺纹起点,它偏离螺钉端面一个螺距(这个距离可根据实际情况自行确定)。直线段在圆柱上长度为21,此为螺纹有效长度,圆弧部份的另一个端点轴向偏离共用端点1.5,此为不完全螺纹的长度,径向偏离共用端点一个螺牙高,用公式计算如下。收尾的关键即是这一个径向偏离,向圆柱的外部偏移一个螺牙高,正好扫描切除到轨迹终点时,刀具离开工件。
草绘截面,即螺牙形状,如下。标准的公制螺纹,其螺牙形状并非是个三角形,虽然实际加工中有直接用尖角车刀车出来的(当然也可画成三角形或者其它牙型)。下图数据按M10 x
1.5普通公制螺牙的形状绘出。绘完截面。生成的螺纹即自然带有比较符合加工实际的收尾。(不完全螺纹长度可根据实际情况调整)。
此法做成收尾如下。当然截面画成三角形的话,也是一样的。可以看到,收尾很自然,至于收尾部份的具体长度,可根据实际情况调整,并不一定用我这例子里的1.5
方法2 先做螺纹再混扫收尾这种方法是很多书上都介绍的一种“经典做法”,麻烦且做出来的东西不怎么符合实际加工过程及加工效果。这里也一并介绍。
一样用切除加工,先做出外径10的圆柱。再用螺旋扫描切除生成有效螺纹部份,扫描轨迹仅由一段直线段构成,如下。
草绘截面,即螺牙形状。如下图,要点同方法1。当然也可直接画成三角形,或用其它的螺牙形状。草绘完毕,生成有效螺纹部份。
做收尾用轨迹。用投影法做一段曲线,曲线的一个端点必须要在上一步做的有效螺纹的结束端面中线上。参考下图。
混扫收尾。
用上一步生成的曲线做轨迹,混合扫描切除,生成螺纹的收尾部份。混扫用2个截面,与有效螺纹末端重合的截面,直接引用有效螺纹末端的形状,不完全螺纹部份的结束处截面,为一个点。生成的收尾如下图.
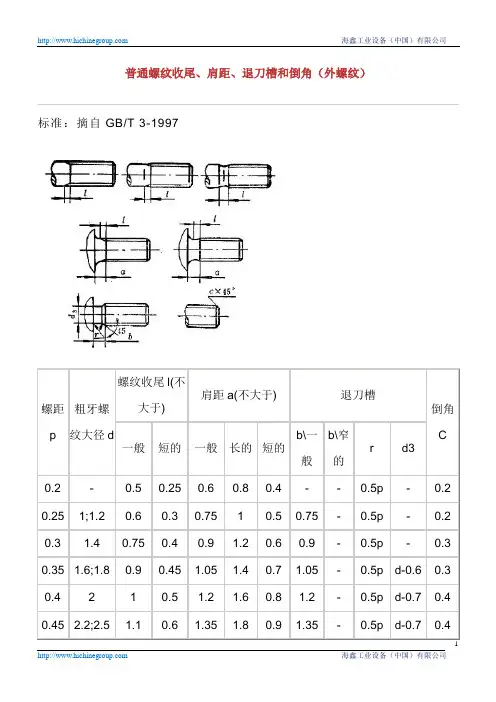
普通螺纹收尾、肩距、退刀槽和倒角(外螺纹)
海鑫工业设备(中国)有限公司
海鑫工业设备(中国)有限公司 1 普通螺纹收尾、肩距、退刀槽和倒角(外螺纹)
标准:摘自GB/T 3-1997
螺距p 粗牙螺纹大径d 螺纹收尾l(不大于) 肩距a(不大于) 退刀槽
倒角C
一般 短的 一般 长的 短的 b\一般 b\窄的 r d3
0.2 - 0.5 0.25 0.6 0.8 0.4 - - 0.5p - 0.2
0.25 1;1.2 0.6 0.3 0.75 1 0.5 0.75 - 0.5p - 0.2
0.3 1.4 0.75 0.4 0.9 1.2 0.6 0.9 - 0.5p - 0.3
0.35 1.6;1.8 0.9 0.45 1.05 1.4 0.7 1.05 - 0.5p d-0.6 0.3
0.4 2 1 0.5 1.2 1.6 0.8 1.2 - 0.5p d-0.7 0.4
0.45 2.2;2.5 1.1 0.6 1.35 1.8 0.9 1.35 - 0.5p d-0.7 0.4 海鑫工业设备(中国)有限公司
海鑫工业设备(中国)有限公司 2 0.5 3 1.25 0.7 1.5 2 1 1.5 1 0.5p d-0.2 0.5
0.6 3.5 1.5 0.75 1.8 2.4 1.2 1.8 1 0.5p d-1.0 0.5
0.7 4 1.75 0.9 2.1 2.8 1.4 2.1 1 0.5p d-1.1 0.6
螺纹退刀槽

螺纹退刀槽
Q/YJ 0310.1-2002
结构要素 第1部分:
普通螺纹收尾、倒角、肩距和退刀槽
(eqv NK 1507:2000)
1 范围
的本部分规定了普通螺纹收尾、倒角、肩距和退刀槽的型式、尺寸和图样标注。
本部分适用于PROTOS 90E技术转化设计的普通螺纹(以下简称“螺纹”)收尾、倒角、肩距、退 刀槽设计和制造。 2 型式和尺寸 2.1 外螺纹
外螺纹收尾、倒角、肩距和退刀槽的型式按图
1,尺寸按表 1。
Q/YJ 0310
图1
表 1
螺纹 d
螺距P 0.40 0.45 0.50 0.60 0.70 0.75 0.80 1.00 1.25 1.50 1.75 2.00
2.50 3.00
螺纹规格 M2 M2.5 M3 M3.5 M4 M4.5 M5
M6 M8
———————————————————————————————————————————————
M10 M12 M14 M16 M20 M24
6.30 7.50
7.50 9.00
8.7 10.5
6.3 7.5
1.2 1.6
d-3.6 d-4.4
1
x 1.00 1.10 1.25 1.50 1.75 1.90 2.00 2.50 3.20 3.80 4.30 5.00
a 1.20 1.35 1.50 1.80 2.10 2.25 2.40 3.00 4.00 4.50 5.30 6.00
螺纹收尾
肩距
fmax
A(普通)型
1.4 1.6 1.75
2.1 2.45
2.6 2.8 3.5 4.4 5.2 6.1 7.0
B(窄)型 1 1.1
1.25 1.5
1.75 1.9 2 2.5 3.2 3.8 4.1 5.0
1.0 0.6 0.8 0.4 0.2
d-0.8 d-1.0 d-1.1 d-1.2 d-1.3 d-1.6 d-2.0 d-2.3 d-2.6 d-3.0
中文DIN76-1螺纹底切
DIN76T1:1983-12
(企业标准:DIN76T1:1993-06)
按DIN 13米制-ISO螺纹的
螺纹收尾和螺纹退刀槽
标准代号 DIN76T1:1983-12 代替
标准名称 按DIN 13米制-ISO螺纹的螺纹收尾和螺纹退刀槽 标准代号 DIN76T1:1983-12 代替
标准名称 按DIN 13米制-ISO螺纹的螺纹收尾和螺纹退刀槽
第1页
用阴影标示厂标说明
本标准包含对国际标准ISO 3508-1976和ISO 4755-1983的规定。专业性的更改或补充见编制说明。
尺寸单位:mm
1使用范围
本标准规定了按DIN13-1和DIN13-12的米制ISO-螺纹(标准螺纹和细牙螺纹)的螺钉及类似螺纹件的螺纹收尾和螺纹退刀槽的规格。本标准适用于所有标准件以及指出参见本标准的零件。需要时可以使用规定的缩写符号。在此建议,本标准也可用于采用米制ISO-螺纹的非标准螺钉和类似螺纹件。
2尺寸 标注
外螺纹
2.1.1 螺纹收尾
x 1 一般情况
2.1.2 最后一扣完整螺纹距支承面的间距
(适应于全螺纹零件)
a1 一般情况
2.1.3 螺纹退刀槽
A 型 一般情况 杆径≈螺纹中径 标准代号 DIN76T1:1983-12 代替
标准名称 按DIN 13米制-ISO螺纹的螺纹收尾和螺纹退刀槽
翻译 校对 技校 审定 标准代号 DIN76T1:1983-12 代替
标准名称 按DIN 13米制-ISO螺纹的螺纹收尾和螺纹退刀槽
第2页
表1.
螺距
p
8) 螺纹公称
直径(标准
螺纹) d
8) 螺纹收 尾
x1
最大
一般1) 间距
a1
最大
一般3)
螺纹退刀槽
GB-T 3-1997 普通螺纹 收尾肩距退刀槽和倒角

前言
本标准的第和条分别等效采用了普通螺纹紧固件的螺纹收尾和紧固件米制外螺纹的螺纹退刀槽本标准代替了第一章中的普通螺纹部分删去了第二章中的米制锥螺纹内容米制锥螺纹部分将在以后的管螺纹收尾肩距退刀槽和倒角标准中统一考虑本标准与年版旧标准相比主要变化如下删去了旧标准外螺纹退刀槽的窄系列使新标准的外螺纹退刀槽参数完全与相应的标准相同删去了旧标准对外螺纹倒角所规定的具体值使新标准具有较大的灵活性并且与相应的标准等效新标准较旧标准增加规定了外螺纹收尾圆弧和搓滚丝螺纹始端不完整螺纹长度内容新标准的内螺纹一般收尾长度较旧标准的增长了一倍新标准继续保留了收尾长度但将其列入短组新标准不设长收尾新标准的内螺纹短退刀槽长度较旧标准的缩短了约半个螺距
新标准中所使用的代号较旧标准的有较大变化删去了旧标准中米制锥螺纹的内容
本标准提供了刃具加工螺纹所需的部分工艺尺寸它与刃具的退出时间刃具的导锥尺寸以及螺纹
件的整体尺寸直接相关
本标准由中华人民共和国机械工业部提出
本标准由全国螺纹标准化技术委员会归口
本标准起草单位机械工业部机械科学研究院
本标准主要起草人李晓滨中华人民共和国国家标准普通螺纹收尾肩距
退刀槽和倒角代替国家技术监督局批准
实施范围
本标准规定了一般紧固连接用普通螺纹的收尾肩距退刀槽和倒角尺寸
与普通螺纹牙型相同或相近螺纹例如过渡配合螺纹大间隙螺纹超细牙螺纹和小螺纹等的收尾肩距退刀槽和倒角可参照采用本标准的数值外螺纹
外螺纹收尾和肩距的型式与尺寸按图和表的规定螺纹收尾的牙底圆弧半径不应小于对完整
螺纹所规定的最小牙底圆弧半径
外螺纹退刀槽的型式与尺寸按图和表的规定过渡角不应小于
外螺纹始端端面的倒角一般为也可采用或倒角倒角深度应大于或等于螺纹牙型高度对搓滚丝加工的外螺纹其始端不完整螺纹的轴向长度不能大于内螺纹
内螺纹收尾和肩距的型式与尺寸按图和表的规定
内螺纹退刀槽的型式与尺寸按图和表的规定
内螺纹入口端面的倒角一般为也可采用倒角端面倒角直径为收尾肩距图外螺纹的收尾和肩距图外螺纹退刀槽图
细牙螺纹收尾标准
细牙螺纹收尾标准
细牙螺纹是一种常见的螺纹类型,常用于机械装配中。它具有细小的牙距和牙高,适用于一些对连接要求较高的场合。在机械加工中,细牙螺纹的收尾标准非常重要,它直接影响着螺纹的质量和使用效果。下面,我们将详细介绍细牙螺纹的收尾标准。
首先,细牙螺纹的收尾标准主要包括四个方面:螺纹牙距、螺纹牙高、螺纹牙顶直径和螺纹牙底直径。这四个参数是评价螺纹质量的重要指标,也是机械装配中必须控制的关键参数。
对于细牙螺纹的牙距来说,一般要求其误差控制在一定范围内。根据国家标准,细牙螺纹的牙距误差应控制在正负0.2mm以内。这是因为牙距误差过大会导致装配时无法正确对位,影响螺纹的连接效果。
细牙螺纹的牙高也是一个重要的参数。一般情况下,细牙螺纹的牙高误差应控制在正负0.05mm以内。如果牙高误差过大,将会导致螺纹连接时产生松动或者过紧的情况,影响装配的质量和可靠性。
在细牙螺纹的收尾标准中,螺纹牙顶直径和螺纹牙底直径也是需要关注的参数。一般情况下,细牙螺纹的牙顶直径误差应控制在正负0.05mm以内,而牙底直径误差应控制在正负0.1mm以内。如果这两个参数的误差过大,将会导致螺纹连接时无法正确配合,产生松动或者过紧的情况。
除了以上四个方面的参数外,细牙螺纹的收尾标准还需要注意一些其他方面的要求。比如,在加工过程中需要采用合适的切削工具和切削速度,以保证螺纹加工的质量和精度。此外,还需要注意切削液的选择和使用,以保证切削过程中的冷却和润滑效果。
细牙螺纹的收尾标准对于机械装配来说非常重要。只有严格按照标准进行加工和检验,才能保证螺纹连接的质量和可靠性。因此,在实际生产中,我们必须加强对细牙螺纹收尾标准的重视,提高加工技术水平,确保产品质量。
总之,细牙螺纹的收尾标准是机械装配中必须控制的关键参数。只有严格按照标准进行加工和检验,才能保证螺纹连接的质量和可靠性。希望通过本文的介绍,能够增加大家对细牙螺纹收尾标准的了解,并在实际生产中加以应用。
creo画内螺纹怎样收尾最简单方法
creo画内螺纹怎样收尾最简单方法
Creo是一款功能强大的三维建模软件,常用于机械设计和制造。在Creo中,创建内螺纹是一个常见的需求,但收尾却是一个比较麻烦的问题。
为了便于理解,下面将以M10×1.5内螺纹为例,介绍Creo中如何创建和收尾内螺纹。
1. 创建内螺纹
在Creo中创建内螺纹的方法有很多种,这里介绍一种较为简单的方法:
1) 选择“几何实体”图标,选择需要创建内螺纹的圆柱面。
2) 选择“模型”菜单中的“螺旋线”,创建一个与圆柱面直径相等的螺旋线。
3) 选择“模型”菜单中的“螺纹”,在弹出的窗口中选择“内螺纹”,设置好螺纹参数,例如M10×1.5。
4) 将螺纹拖拽到圆柱面上,即可成功创建内螺纹。
2. 收尾内螺纹
在Creo中,收尾内螺纹的方法有很多种,下面介绍两种比较简单的方法。
方法一:使用“偏移”命令
1) 选择“几何实体”图标,选择内螺纹所在的圆柱面。
2) 选择“模型”菜单中的“偏移”,设置偏移距离为内螺纹的高度,即1.5mm。
3) 在偏移后的圆柱面上创建一个与原内螺纹相同的外螺纹,即可成功收尾内螺纹。
方法二:使用“特征操作”命令
1) 选择“几何实体”图标,选择内螺纹所在的圆柱面。
2) 选择“模型”菜单中的“特征操作”,选择“螺纹”选项卡,勾选“顶部收尾”选项,并设置收尾高度为内螺纹的高度,即1.5mm。
3) 在收尾后的顶部创建一个与原内螺纹相同的外螺纹,即可成功收尾内螺纹。
总结
以上介绍了在Creo中创建和收尾内螺纹的方法,虽然方法不止这两种,但这两种方法比较简单易懂,适合初学者使用。在实际应用中,我们可以根据具体情况选择最合适的方法。
solidworks内螺纹收尾处理
solidworks内螺纹收尾处理
在Solidworks中,内螺纹的收尾处理主要有以下几种方法:
1. 圆形钢珠法:
使用钢珠或者半球来塞住螺纹底部,以保持螺纹的封闭性。钢珠应该要精度高、耐磨损,并且要比螺纹的最小径略小一些。
实现方法:可以通过在螺纹底部切割一个孔和另一个切割盖住它的孔来模拟钢珠。切割孔的直径应该与钢珠的直径相同,然后用一个切割件来完整地盖住它。
2. 通孔法:
在螺纹底部加入一个通孔作为出口,通过通孔来保持螺纹的封闭性。通孔的大小应该要比螺纹底部中心直径大一些,这样可以防止压紧在螺纹底部的螺母或其他紧固件阻碍通孔的作用。
实现方法:可以通过将螺纹底部的几何体分离成两个部分来实现。一个部分代表螺纹,另一个部分是代表通孔。将这两个部分分别绘制,然后将它们一起进行图形组合,形成完整螺纹。
3. 后拉毛刺法:
用一个后拉毛刺处理程序,清除螺纹底部毛刺。这种方法适合于部分应用场景,毛刺很少,且不会影响装配的情况下。
实现方法:在Solidworks中使用毛刺移除工具来修剪任何需要修剪的表面。然后使用圆角和倒角工具来圆角或倒角毛刺区域的边缘以确保完整的装配。
4. 饰板法:
通过为螺母或其他上方部件安装一块饰板来遮盖螺纹底部的开口。饰板通常需要截面的形状与开口相匹配。这种方法可以使用场合较少,需要注意的是饰板高度应该低于螺纹底部的高度,否则会影响装配。
实现方法:在Solidworks中制作饰板并将其放置在需要覆盖螺纹的部位上。调整饰板的高度,确保其低于螺纹底部。最后,将饰板与其他部件进行组合,以获得完整的装配件。
螺纹收尾标准
螺纹收尾标准
一、 螺纹收尾标准
为了确保螺纹连接的可靠性、耐用性和安全性,本标准规定了螺纹收尾的各项技术要求和检验方法。本标准适用于所有机械、建筑、水利、石油、化工、交通等领域的螺纹连接件。
二、 1.1 螺纹规格要求
螺纹收尾的规格应符合设计图纸和国家标准的要求,包括公称直径、螺距、牙型等参数。对于特殊规格的螺纹,需经过供需双方协商一致,并在合同中明确。
三、 1.2 螺纹表面质量
螺纹表面应光滑、连续,无裂纹、毛刺、凹坑、锈蚀等缺陷。表面粗糙度应符合设计图纸和加工标准的要求。
四、 1.3 螺纹收尾长度
螺纹收尾长度应不小于螺纹公称直径的1.5倍,且不小于2倍螺距。对于细牙螺纹,收尾长度应不小于螺纹公称直径的2倍,且不小于3倍螺距。
五、 1.4 螺纹收尾角度
螺纹收尾角度应不大于30°,且不应影响螺纹连接的强度和密封性能。
六、 1.5 螺纹收尾圆弧
螺纹收尾圆弧半径应不小于螺纹公称直径的1/4,且不小于0.5mm。圆弧过渡应平滑,无突变或台阶。 七、 1.6 螺纹收尾高度
螺纹收尾高度应不大于螺纹公称直径的10%,且不小于螺纹公称直径的8%。高度偏差应控制在0.2mm以内。
八、 1.7 螺纹收尾外观
螺纹收尾外观应美观,无明显划痕、毛刺、凹陷等缺陷。色泽应与材料一致,无色差。对于具有装饰性的螺纹收尾,外观质量应符合相应的装饰性要求。
九、 1.8 螺纹收尾硬度要求
根据材料和工艺的不同,螺纹收尾的硬度要求也不同。具体硬度要求应根据材料和工艺的标准要求进行选择和规定。一般来说,合金钢和高强度不锈钢的硬度要求较普通碳钢更高。
十、 1.9 螺纹收尾抗拉强度要求
根据使用场合和负荷大小的不同,螺纹收尾的抗拉强度要求也不同。一般来说,高强度螺栓连接的抗拉强度要求较高。抗拉强度应通过专门的强度试验进行验证,以满足设计要求。
螺纹收尾标准 2
螺纹收尾标准
螺纹收尾是指在螺纹加工中,对螺纹的收尾部分进行加工处理,以便使螺纹连接更加牢固和密封。螺纹收尾标准是指对螺纹收尾进行加工时需要符合的规范和要求,下面将详细介绍螺纹收尾标准的相关内容。
首先,螺纹收尾的标准尺寸应符合国家标准或行业标准的规定。螺纹收尾的长度、直径、角度等尺寸参数都需要按照标准进行设计和加工,以确保螺纹连接的质量和可靠性。同时,螺纹收尾的标准尺寸也需要根据具体的使用要求和工作环境进行调整,以满足不同情况下的实际需求。
其次,螺纹收尾的加工工艺应符合相关的加工要求。在进行螺纹收尾加工时,需要选择合适的加工工艺和加工设备,确保螺纹收尾的加工质量和精度。同时,还需要注意加工过程中的刀具选择、切削参数、冷却润滑等方面的控制,以避免产生加工缺陷和影响螺纹连接的质量。
另外,螺纹收尾的表面质量也是螺纹收尾标准的重要内容之一。螺纹收尾的表面应光滑平整,无明显的划痕、裂纹和氧化等缺陷,以确保螺纹连接的密封性和耐腐蚀性。同时,螺纹收尾的表面硬度和粗糙度也需要符合相关的标准要求,以适应不同的工作环境和使用条件。
最后,螺纹收尾的检测和验收也是螺纹收尾标准的重要内容。在螺纹收尾加工完成后,需要进行相应的检测和验收工作,以确保螺纹收尾的质量和尺寸符合标准要求。检测方法可以采用外径测量、内径测量、角度测量、表面质量检测等方式进行,确保螺纹收尾的质量可靠。
总之,螺纹收尾标准是保证螺纹连接质量和可靠性的重要依据,对于螺纹收尾的设计、加工、表面质量和检测验收都有着明确的要求和规定。只有严格遵守螺纹收尾标准,才能确保螺纹连接的质量和可靠性,提高螺纹产品的使用寿命和安全性。
螺纹收尾标准 3
螺纹收尾标准
螺纹是一种常见的连接方式,广泛应用于机械设备、管道和其他工程领域。螺纹的质量直接影响着连接件的密封性能和可靠性,因此螺纹的收尾标准显得尤为重要。本文将针对螺纹收尾标准进行详细介绍,以帮助读者更好地了解螺纹加工和质量控制。
首先,螺纹的加工应符合国家标准和行业规范,严格执行相关要求。在螺纹加工过程中,应选择合适的刀具和切削参数,确保螺纹的尺寸精度和表面质量。同时,加工过程中要及时清理切屑和润滑冷却,防止刀具磨损和工件表面质量不良。
其次,螺纹的收尾标准包括螺纹的外观质量、尺寸偏差和形位公差等要求。螺纹的外观质量要求表面光洁,无裂纹、气泡和其他缺陷,保证其密封性能。尺寸偏差是指螺纹的实际尺寸与设计尺寸之间的偏差,应控制在合理范围内。形位公差则是指螺纹轴线与基准轴线之间的偏差,也需要符合规定要求。
另外,螺纹的加工设备和工艺也对螺纹的收尾质量有重要影响。加工设备的精度和稳定性直接影响螺纹的加工质量,因此需要定期维护和保养设备,确保其正常运转。同时,工艺参数的选择和调整也是关键,包括切削速度、进给量、刀具刃磨等,都需要经过严格的工艺试验和优化。
此外,螺纹的检测和控制也是保证收尾标准的重要环节。采用合适的检测设备和方法,对螺纹进行尺寸、形位和外观等方面的全面检测。同时,建立健全的质量控制体系,对加工过程进行全面监控和记录,及时发现和纠正问题,确保产品质量稳定可靠。
总之,螺纹收尾标准是保证螺纹质量和可靠性的重要保障,需要加工设备、工艺和质量控制等多方面的共同努力。只有严格执行标准和规范要求,不断优化工艺流程,才能生产出高质量的螺纹产品,满足不同领域的需求。希望本文的介绍能够对读者有所帮助,谢谢阅读!