
纱线毛羽的成因及控制
纱线毛羽的成因及控制
纱线毛羽是继纱线强力、条干均匀度等衡量纱线性能的主要质量指标后,影响纱线质量水平的重要指标。纱线毛羽影响纱线条干均匀度和强力,降低纱线的耐磨性能,同时纱线毛羽还是影响最终织物产品内在、外观质量、手感风格和后部加工的重要因素,特别是对织造过程和织机效率的影响更加重要。较长毛羽使上浆经纱不能正常分绞,临近经纱纠缠,使织口开口不清,造成经纱和纬纱阻断,降低生产效率。毛羽较多会导致织物染色不匀。随着纺织品市场竞争的日益加剧,市场对产品质量的要求越来越高,毛羽对产品质量的影响也显得越来越不容忽视。
纱线毛羽作为纱线性能的一个测量指标,,它产生于细纱工序, 增长于络筒工序,减少于浆纱工序。
1、细纱工序产生毛羽的原因很多,但主要的影响因素有: 钢领、钢丝圈、车间温湿度等。
钢领、钢丝圈。钢领和钢丝圈是加捻卷绕的重要元件,纲领和钢丝圈的选配对改善成纱毛羽有极大的影响。钢领是选配钢丝圈的依据,而正确合理选配钢丝圈是用好钢领的重要保证。纱线毛羽的产生与钢丝圈的规格型号与运行状态直接
有关。钢丝圈过轻或过重,会影响纺纱张力的变化,从而使纱线产生毛羽。钢丝圈的运行状态也会影响气圈状态,从而产生毛羽。钢领使用时间过长会造成磨损,还会在钢领表面形成光亮的金属熔结,使钢领表面摩擦系数降低而形成衰退钢领。钢领磨损和钢领衰退都会严重影响钢丝圈的运行状态而导致纱线毛羽的增加。刚上车的新纲领和进入衰退期的纲领都比使用走熟期的纲领产生的毛羽多。实际生产中,使用纲领的类型不同,各企业生产的品种、车速不同,纲领的磨合期、稳定期及进入衰退期的时间不同,一般要靠平时的观察和实验摸索出纲领的运行规律,以合理的周期更换纲领。可以在钢领上车前测其圆整度,目测、手感其光洁度,剔除不良钢领。纲领在进入衰退期之前更换,可以有效地减少纱线毛羽。
车间温湿度。细纱车间的湿度不能太高,湿度也不能太低,一般相对湿度控制在55%~60%,否则纤维在牵伸加捻过程中易扩散形成穿出纤维和纤维圈,易产生静电而增加毛羽。
2、络筒工序
络筒速度。络筒速度对纯棉纱的影响较大,络筒速度提高将使毛羽增加。这是由纱条与摩擦盘、导纱孔、气圈破裂器和槽筒的摩擦所致。在络筒机上,纱线的张力主要通过张力装置对纱线的摩擦来获得。张力装置对纱线的摩擦过大,会造成纱线表面的纤维被抽拔出来,使纱线毛羽增加。如果络纱通道元件出现毛刺、凹槽、破损,纱线在运动过程中会受到较大摩擦,使毛羽增加。还有筒子质量大,卷装过大,筒子与槽筒摩擦力大,纱线损伤大,毛羽增多。
3、生产操作管理
在生产操作过程中,棉条等半制品在运输储存过程中被碰毛粘附会产生毛羽。
减少毛羽的几种方法
1、合理选择原料
毛羽大多是由短纤维的外露而形成,因此纱条内纤维根数越多,头尾数越多,造成毛羽的可能性越大;而纤维长度越短,产生毛羽的机会也越多。配棉时综合考虑原棉的品质长度、MIC、长度整齐度和短绒率,减少低MIC、高短绒率和低长度整齐度棉花的用量,可以减少有配棉产生的毛羽。
2、适当提高粗纱捻系数
在细纱工序,有许多毛羽在纱条离开前罗拉时就产生,因此可以通过加强纤维在牵伸区的凝聚作用,减少牵伸对纤维的扩散作用,达到减少毛羽的作用。为此,粗纱捻系数适当增加,后区牵伸倍数适当减小,后区罗拉中心距适当放大,可降低后牵伸区纤维的扩散程度,从而有利于减少纱线毛羽。
3、采用软胶辊和内外花纹胶圈有利于减少毛羽数
皮辊软度、表面性能对须条的握持力有直接影响,当皮辊软度增加,浮游区长度减小,钳口的握持力增加,加捻三角区的宽度和长度减小,浮游纤维头端伸出棉条的概率降低,从而有效地减少毛羽。
4、适当提高细纱捻系数
生产实践中提高细纱捻系数有利于降低毛羽,但细纱捻系数的选择主要取决于最后产品对细纱品质的要求,因为捻系数小时,纱条对纤维的密集作用减弱,使纱线在加工中容易产生毛羽,捻系数过大,会使纱线手感发硬,细纱机产量降低。因此必须在兼顾细纱品质及生产率时,适当增加细纱捻系数,以利于降低细纱毛羽。
5、合理选择锭速
在纺纱特数和纤维细度一定的前提下,锭速超过一定范围后,锭速越大,毛羽的数量越多。因为,锭速增加,纱线与钢丝圈和导纱钩接触压力增加,摩擦力增加,同时纱线离心力增加,使纤维容易从纱体中甩出形成毛羽。另外,钢丝圈速度也增加,使钢丝圈运行不稳,容易产生毛羽。
6、钢领和钢丝圈要适当配合
钢丝圈的选择要与纺纱支数相适应。钢丝圈过轻,运行不平稳,使纱线气圈与隔纱板摩擦加大,一般偏重掌握。同时钢丝圈运动的接触面积要大,可减少压强及热磨损,增强运转中的稳定性。在生产中要掌握好钢丝圈、钢领的走熟期、稳定期和衰减期三个阶段,钢丝圈使用超过稳定期进入衰退期,钢丝圈重量减轻,气圈凸形增大,运行不平稳,纱圈和隔纱板的摩擦增大,纱线毛羽增大。因此应该按期更换钢丝圈和钢领,以减少纱线毛羽。
7、加捻三角区
加捻三角区是产生毛羽的重要区域,减小或取消纺纱三角区可以控制和减小纱线毛羽。
8、合理制定浆纱工艺参数
采用高压力、高浓度、低粘度的“两高一低”上浆工艺,控制浆纱的压出加重率<100%。优化上浆率。上浆率过大,浆纱耐磨性能差,毛羽较多而过高的上浆率又会影响浆纱的手感和弹性,还会产生再生毛羽。在浆纱机上对浆纱进行湿分绞有利于减少纱线毛羽。
9、采用新型络筒技术
(1)控制络筒机速度
络纱速度采用变频调速,开车时按预设程序慢速启动,使管纱的退绕气圈得到控制,减少纱线退绕张力过大引起的纱线与通道另件及和空气的摩擦,同时也减少筒子与槽筒间的摩擦,控制动态张力均匀,减少纱线毛羽。
(2)采用减羽装置 日本村田公司在No.7-V-Ⅱ型自动络筒机上加装了涡流喷嘴装置。当纱卷绕成管前经过此涡流喷嘴机构时,伸出纱体较长的毛羽在涡流喷嘴气流作用下被捻入纱体,从而减少了毛羽。另外,村田公司还研制出了在自动络筒机的络纱条与卷曲机件之间加装加捻罗拉及定捻罗拉的新技术,可以将长毛羽捻入纱体,从而减少了纱线毛羽。
(3)设计新型气圈控制器
采用气圈控制器可以减少纱线退绕时气圈过大造成与空气及周围零部件的摩擦碰撞,减少纱线毛羽的产生,提高产品质量。
(4)采用先进张力器
国外先进络筒机采用栅式张力器,弹簧加压或气动加压张力器调节,稳定络纱张力。意大利 SAVIO 与青岛纺机合作生产的自动络筒机采用弹簧加压;村田公司新型络筒机上安装了 Pearl—D 张力盘式毛羽消除器与张力程控管理系统配合使用,能生产低毛羽的筒子,对减少毛羽特别是长毛羽有较好的控制降低作用,适宜任何后部工序的加工,同时还可保持环锭纱的手感。
10、采用新型纺纱方法
(1)索罗纺纱
索罗纺纱是在传统环锭纺细纱机上加装一个简单的 Solospun 装置,使环锭气圈向上传来的加捻作用继续传入槽区,牵伸后的纤维须条完全地捻入纱中,大大提高纱线的表面光滑度,使纱线毛羽减少,光泽有所改善,织成的织物纹路清晰,可以不经上浆就直接使用。
(2)赛络纺纱
赛络纺是将两根保持一定间距的粗纱平行喂入细纱机,经牵伸后,由前罗拉输出两根单纱须条,并由于捻度传递,使这两根单纱条上带有少量捻度,这两根须条被汇合后,进一步加捻成类似股线的赛络纱并被卷绕在筒管上。赛络纺纱有类似股线的结构,其纱线表面光洁,毛羽少,质量好。
(3)喷气纺纱
喷气纺纱是利用压缩空气在特制的纺纱器—纺纱喷嘴内产生的涡流气流对牵伸后的须条进行假捻、解捻,在解捻的过程中使输出须条边缘的纤维,通常是头端自由纤维反向包缠在主体纱芯上而成纱的,形成的喷气纱是由主体纱芯和外包纤维构成的包缠纱。
(4)紧密纺纱
紧密纺纱(Compact Spinning)方法是在环锭纺纱技术的基础上采用空气动力学原理,在前罗拉输出钳口到导纱钩之间加装一套集聚装置,使牵伸后的松散纤维须条经过负压吸聚管表面时,利用空气导向作用使纤维紧密地抱合在一起,经导向胶辊输出加捻成纱,增加对从前罗拉钳口到加捻点的纺纱三角区内纤维的控制,使这部分纤维集合聚拢,从而消除纺纱三角区,使纱线毛羽减少,提高成纱质量。
(5)赛络菲尔纺
赛络菲尔纺是利用一根长丝与粗纱同时喂入细纱机,长丝经预牵伸后直接喂入细纱机的前罗拉钳口,并与细纱机上同时喂入的粗纱保持一定的间距。
谈谈如何减少细纱工序中毛羽的几点建议和措施

龙源期刊网
谈谈如何减少细纱工序中毛羽的几点建议和措施
作者:何俊
来源:《中小企业管理与科技·下旬刊》2011年第12期
摘要:本文从细纱工序对毛羽的影响进行了阐述,指出了影响毛羽的几点常见因素,并对这些因素进行了分析和试验,从中提出了减少毛羽的几点建议和措施。
关键词:纱线 毛羽 回潮率 捻系数 钢领 钢丝圈
随着国内外市场对纺织品质量要求的不断提高,纱线毛羽也越来越成为一项重要的质量指标。分析影响毛羽的因素,采取措施减少成纱毛羽是各纺织企业急待解决的问题。我们知道,从原料、工艺以及生产过程中的每个环节都对成纱毛羽有不同程度的影响。但有的因素对我们解决成纱毛羽比较直观,有的因素在采取了一定的措施却不能立竿见影。本文主要从影响纱线毛羽的几点直观因素着手分析,通过大量的对比试验从不同角度阐述了减少纱线毛羽的几点建议。
1 细纱工序对成纱毛羽的影响
1.1 细纱纺专器材的优劣对成纱毛羽影响较大。因为它是纺纱的关键工序,主要表现为:①纺纱张力波动而使纱线毛羽数量增加,主要是由于锭子对锭尖中心不准;②胶辊胶圈硬度过大,静电集聚,会导致缠绕严重,出现毛羽;③导纱钩起槽,对纱条的摩擦,会使毛羽增加;④钢丝圈与钢领配合不良、嵌花,会造成纱线毛羽显著增加;⑤纱线毛羽增加最常见的原因,是钢领板不平或走动变形,上下运动不垂直,钢领有波纹、毛刺、凹凸不平与不光洁,或它的直径不精确,圆整度、平整度不良等。
1.2 细纱机加捻部分的工艺条件与设备状态不良。外来飞花和短绒附着于纱体而部分捻入纱中会形成毛羽,同时纱线由于受到刮擦,会损伤纱线结构,这样也会使得毛羽增加。
1.3 细纱锭速和车间温湿度条件也是影响毛羽的重要因素。细纱车间的相对湿度低于50%时,成纱毛羽也会急剧增加。成纱毛羽数随细纱锭速呈正比例增加。
精纺毛纱表面毛羽的成因分析和减少毛羽措施

6 上海毛.q ̄-T=t-技
精纺毛纱表面毛羽的成因分析和减少毛羽措施 上海寿逸明 l产生成纱毛羽原囚 成纱毛羽产生的原囚较多,有纺纱原料的好 坏、纺纱_T艺设计是否合理、纺纱机械状态、年 间温湿度、加和毛汕和抗静电剂、操作接头和清 洁T作等等。 ①纺纱原料:纤维细度决定纺纱支数。在保 表1 征纱线截面的纤维根数的前提下(股线中单纱4() 根,单纱织物62根),纤维长度决定质量和毛爿习。 凡纤维长度偏短,长度离敞大;短纤维含量高,长 度分布图右偏的,则成纱质量差,毛羽就多。如 表l所示: 毛条指标 纱线质量 平均细度 豪特长度 长度离散 3Omm以下 支数 纱线强力 伸长率 不匀率 细节,千 毛羽 (u) (mm) (%) 纤维量(%) 长度分布形态 纱线类型 捻系数 (Tex) (克/特) (%) (%) 米 S0 22.1 67 51.3 15.6 众数<中位数 合股线 R5O 90/11O 8.2 22.1 1O.6 12 2896 22.1 67 51.3 15.6 众数<中位数 赛络纺 R50 12O 8.3 25.9 11.O 4 1995 21.3 72 45.2 9.7 众数>中位数 单纱 50 12O 8.1 27.8 1O.8 4 3249 t 21.3 72 45.2 9.7 众数>中位数 单纱 50 140 8.2 28.8 11.2 1 2539 22.1 67 51.3 15.6 众数<中位数 单缈 50 120 7.9 21.5 12.0 48 4004 . 22.1 67 51.3 15.6 众数<中位数 单纱 50’ 140 8.O 24.O 11.9 20 3418 22.9 77 41.4 7.3 众数>中位数 单纱 50 12O 8.5 25.8 11.7 8 3305 22.9 77 41.4 7.3 众数>中位数 单纱 50 140 8.3 28.7 11.3 15 2944 ; 1. 纱 lU千 纱“速络倚、股线再经Ji:,{『}抡,洲试l oo米K皮一II:{mm及以.I:毛羽橄数。2.-:itL原料 绎复丰il『梳, 经两逝 条. 纺 j I 搋, l纱 纱}_Jl 6 JI 50I.c x(2(}\m) 纱:J{j 2l /67mm毛条纷 两j£埘比纱线(1)={=】;络纺 (}(40/2\m)、抢系数l2O(2)俞股线ItM)(4(}/ ̄koO、 抡系数90/I1 0 从 1分析:(1)以22 l /6 7mm 挡J 利纺的纱毛羽址多, je}r绯均K址 ,K度离敞最1人, 纤维龠遗址 ②股线毛羽比络筒单纱少,赛络纺股线毛 羽最少。 ③毛羽随捻系数的增加而减少。 现在毛织品多为轻薄 ,纺高支纱的超细羊 毛少,而羊毛越细长度超短,为了解决轻薄 原 料矛盾,采用单经单纬可用较粗羊毛。但短毛含 量要少,才能使成纱毛羽少。 1.2 T艺路线和T艺参数 ①同原料新老设备路线纺同支数纱比较f纯 , 表2 毛59/2Nm纱) 老设备lT艺:前纺——11583细纱——l 38l 并筒一一捻线——1 332股线络筒 新设备T艺:NSC混条、针梳一plait有捻相【 纱一SCM CI"一7璎细纱一赐来褊138型一动络筒一 一意ASE高速电子并纱一意SAY lO TD¥一1.5倍捻, 各取l0只纱,每只纱用YC—l72 毛利试 验仪测试l0米,计算10米3mm毛羽的平均 、 均方差和CV%。如表2: 细纱 股线 纱批,项目 平均X 均方差 CV% -'T- ̄X I均方差a— l CV ̄/o 1 592-:3469老设备纱线 139.7 24.1 17.3 107.4 l 11.9 l 11.1 1 592—3459新设备纱线 217.7 50.8 23.3 153.5 l 23.7 I 18.
棉纺厂控制纱线毛羽实践
维普资讯 2006年第5期 纺织科技避展 ・ 43 ・
直度。另外,生产过程中半成品搬运环节很多,不正常的摩擦、
粘连.也是造成毛羽增加的因素,也应引起充分重视。 2.2合理配置细纱工艺参数加强对三角区纤维的控制 细纱工艺参数配置,直接影响成纱毛羽。细纱捻度、前胶辊 前冲量、集合器规格等对成纱毛羽均有不同程度的影响。
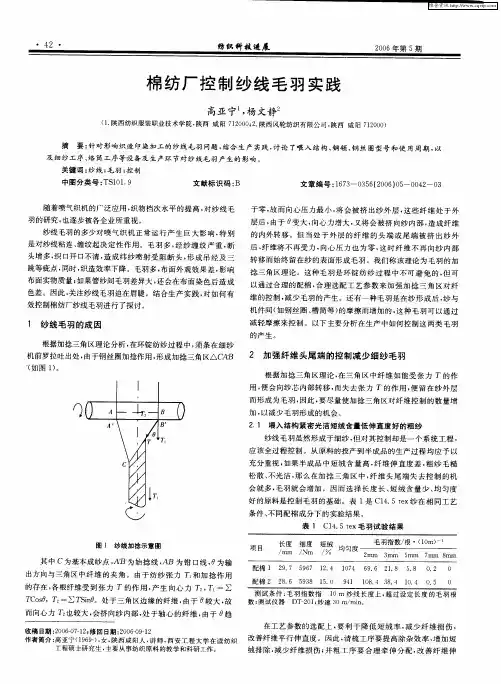
2.2.1 捻度的影响 从图1可以看出,捻度增加,基本成纱点C上移,加捻三角 区CAB 高度减小,加捻三角区缩小,这样加捻三角区控制纤维 数量较少.受力纤维数量相对增多,毛羽发生几率也就随之降
低;捻度减少,则会出现相反情况。因此,一般纱线捻度大时,布 面光洁,手感滑挺。 2.2.2 前胶辊前冲量的影响 前胶辊前冲量增加,虽然成纱点C没有变化,但钳口线 AB、始捻线A.B 下降,同样也是缩小了加捻三角区[、A.B 的高度, 加强了三角区纤维的控制,也能达到减少毛羽的目的。 2 2.3 集合器对毛羽的影响 细纱前区使用集合器,主要是约束须条内的边缘纤维,使边 纤维能顺直进入加捻三角区,减少这些纤维因头尾端脱离三角
区而失去控制,变成毛羽的机会。集合器对成纱毛羽的影响见 表2。 表2 JC14.5 tex和T/JCl3 tex毛羽试验
在使用集合器时,也会带来一些不良影响,如操作不当、集 合器跑偏造成条干疵布等,这些问题可以通过加强管理来解决。
3减少摩擦降低毛羽增加率
细纱在基本成纱点后就已纺成,但还未完成卷绕。在细纱 卷绕及络筒过程中,管纱高速回转形成的气圈与空气摩擦或与 机件摩擦,会大幅度增加纱线毛羽,因此,减少摩擦是降低毛羽
的有效途径。可以通过保持纱线通道光洁、减少纱与机件的接 触面、减少纱线与机件的正面压力来实现。
3.1细纱锭速的影响 细纱的锭速一般在15 000 r/min左右,纱在高速回转时与 空气发生摩擦,使那些附着在纱线表面纤维头尾端从纱中翘出 来,形成毛羽。速度越高,空气对纱圈的摩擦力越大,产生毛羽 的机会越多。JC14.5tex在不同车速时的毛羽对比见表3。 表3 JC14.5 tex不同车速时毛羽对比
浅析络简过程中纱线毛羽的控制

2008年第3期 纺织科技避展 ・ 51 ・
施。 浅析络简过程中纱线毛
刘 伟
(德州学院。山东德州253023) 羽的控制
摘要:概要说明了纱线毛羽的危害性。从络筒工序分析了造成纱线毛羽增加的主要因素以及控制纱线毛羽的措
关键词:毛羽;管纱毛羽指数;筒纱毛羽指数;落纱速度;纱线张力
中图分类号:TS101.92 文献标识码:B 文章编号:1673--0356(2008)03--0051--01
随着纺织品的高附加值化,纱线毛羽问题已经引起了人们
的高度重视并把它当成重大课题进行攻关研究。纱线上的毛羽
长度、数量以及分布不仅影响织物的外观质量,而且对后道工序
的高速退绕、高速引纬十分不利,严重影响着织机效率。根据实
际生产统计无梭织机7O 的停台是由于经纬毛羽造成的。同
时毛羽多的纱线在后加工工序中,表面容易受摩擦而使布面起
球而粘连,致使在织造过程中织机断头增加,开口不清 产生“假
吊经”、“三跳”等疵点。另外,毛羽分布不均匀还会造成染色不
均匀而形成疵布。为降低成纱毛羽,提高后加工工序的产品质
量和工作效率,现针对络筒工序如何控制纱线毛羽做一浅析。
1 引起毛羽增加的因素
毛羽是指纤维伸出纱线基本表面的部分。管纱经络筒后毛
羽明显增加,其中3 mm及以上的有害毛羽增加率最大。在络
筒工序,落纱速度、张力、纱线通道部分的光滑程度、槽筒材料等
因素影响最为明显。据分析,纱线从管纱卷装表面高速退绕时
剥离瞬间的毛羽较为严重。 ’
2控制毛羽的措施
2,1合理选择络纱速度
大量实践证明,络纱速度越高,退绕气圈回转的角度速度越
大,则气圈所受的惯性力越大,使纱线离开卷装表面时剥离摩擦
极为严重,故而产生毛羽较多。表1~4是相同条件下不同络纱
速度时的毛羽实验记录。
表1 不同络纱速度纺C18.2 tex纺时毛羽情况
通过上述表格数据分析可知,在相同条件下,不同速度络纱
收稿日期:2008—02—17 作者简介:刘伟(1969一),女,山东惠民人,德州学院副教授,主要从事纺 织机械方面的研究。 时,精梳纱与普梳纱相比毛羽增加相对较少;棉纱与涤棉混纺纱
减少络筒纱毛羽的途径和措施

・ 68・ 纺织科技邂展 2006年第2期
减少络筒纱毛 羽的 途径和措施
赵博
(中原工学院.河南郑州450007)
摘要:结合生产实践,分析了络筒机设备状态、操作等因素对络筒纱毛羽的影响,结果表明,络筒毛羽与络筒机机械
状态有关。要减少络纱毛羽,除保持机械状态良好外,还要合理选择工艺参数,选择涡流喷嘴和气圈限位器高度及气圈破
裂器。
关键词:络筒;毛羽;工艺;措施
中图分类号:TS101.9 文献标识码:B 文章编号:1673--0356(2006)O2一OO68一O3
毛羽是衡量纱线质量的重要指标之一,它不仅影响纱线本
身的表面光洁度和弹力,而且影响后工序加工。过多的纱线毛
羽,会影响上浆后正常分绞,且在浆纱过程中产生浆结;在织造
过程中纱线毛羽常互相纠缠而使织机开口不清,产生假冒经和
三跳等疵点,因此,纱线毛羽不仅影响后工序的生产效率,而且
对最终产品的外观也产生重要的影响。纱线经过络简工序后,
络纱毛羽数量是原纱的3.5~5.0倍,因此,减少络纱毛羽已成
为纺织企业关注的焦点之一。笔者通过实验和对个别企业的调
研,就络筒机的设备状态、车间温湿度等影响络筒纱毛羽的因素
作进一步的分析和探讨,为减少络纱毛羽提供一定的参考依据。
1 试验和检测条件
(1)试验品种:JC 9.8 tex,JC/T 55/45 13 tex,C 29 tex等。
(2)测试仪器:YG171A型毛羽仪,YG172型毛羽仪。 (3)测试条件:温度25℃,相对湿度65 。
(4)测试方法:每组取样1O只络纱,每只纱连续测1O段,每
段测10 m长;采用同台同锭对比取样,且保持式样大小基本一
致,以保证测试结果的可比性。
2 结果与分析
2.1 机械状态对络纱毛羽的影响
生产实践证明,胶木槽筒耐磨性差,使用中表面易起沟槽,
摩擦纱线,导致毛羽增加,对纯化纤纱或涤棉混纺纱的影响更为
突出;而普通金属槽筒表面经过特殊处理。耐磨性好,使用时间
高涤T/C细密织物的纱线上浆与毛羽控制
I58】-222 2002年6月
高涤T/C细密织物的纱线上浆与毛羽控制
黄立新崔毅华
(嘉兴学院,嘉兴,314O01)
捕要阐述高比例潦棉细密织物纱线毛羽的形成及控制,在浆纱工序中选择合适的浆液料、合理的浆液配方,优化纱线上 浆工艺是控制该类产品毛羽的重要手段 关键坷:纱线毛羽成因浆料浆灌配方上浆工艺 中围法分类号:TSl05 213
近来,国内棉花价格居高不下,高于国际市场 15%~20%,而涤纶原料货源充足,品种丰富,价格 下降。许多企业在产品开发上动足了脑筋,采取降
低原棉配比,提高涤纶比例,开发高比例涤棉细密品
种来占领市场,如T/c(90/10)、T/C(85/15)、T/C (80/20)、T/C(70/30)13*13 133*72等品种,但此 类品种涤纶含量高、积聚静电易、毛羽多,生产难度
大 本文从理论和实际出发作一探讨。
1纱线的毛羽形成与控制
纱线毛羽是指纤维伸出纱线基本表面的部分。 毛羽数是高速无梭织机中影响织造效率的重要参
数。过多的毛羽使织造过程因相邻纱线毛羽粘连缠 绞,开口不清造成断头,在织物中形成三跳、吊经、纬
档等织疵,纱线毛羽的多少还影响产品的手感风格, 布面光洁及质量。因此,越来越多的企业关注毛羽 的形成机理,想法设法来减少毛羽的产生,并尽可能
把毛羽控制在一个较低的水平,为织造提供一个良 好的条件。
1.1纱线毛羽的形成
纱线毛羽是短纤维成纱过程中必然产生的一种 现象。纱线毛羽主要形成于细纱的成纱点处及成纱
点后,并增长于络筒卷绕部分。在细纱工序的成纱 点处形成毛羽的机理主要是由于慢速纤维与快速纤
维的相对运动、内外层纤维由于动态压力差而不断
发生内外层纤维转移,加上纤维本身所具有的弹性 和剐性使纤维裸露在纱线表面而成为毛羽。此外,
纱条从细纱机前罗拉钳口输出后,外层纤维尾部所
受压力几乎为零,在纤维转移时容易向纱条表面运 动,伸出纱条主体部分的纤维即形成毛羽。细纱工 序成纱点后纱线毛羽的形成与络筒对纱线毛羽成倍
Tencel纤维纺纱工艺研究
Tencel纤维纺纱工艺研究
摘要: 介绍了Tencel纤维的物理性能、纺纱工艺流程、各工序的工艺配置及技术措施。重点对成纱毛羽、成纱条干和原纤化三个方面的质量问题进行了试验分析。
关键词: Tencel;纺纱;工艺;措施;原纤化;毛羽;条干Tencel纤维是新一代再生纤维素纤维,其中文注册商标“天丝”。它是采用溶剂纺丝工艺生产,整个纤维制造过程无毒、无污染,产品使用后可生化降解,不会对环境造成二次污染,是一种新型环保纤维。
Tencel纤维吸湿透气、强力高、抗静电,而且染色鲜艳,悬垂性好、手感柔滑,可纺性好。Tencel纤维既能纯纺,也能与棉、麻、毛、丝、羊绒、化纤等其他纤维混纺或交织,可用于机织、针织,可作牛仔裤及各类时装、休闲装,还可作装饰布和产业用布,因此,其市场前景十分广阔。另外,Tencel织物在染色过程中,经处理可使织物呈现出精致的桃皮绒效果,成为目前时装的流行趋势之一。
近几年国内有不少厂家已纺制了Teneel纤维纱,我公司也是较早开发Teneel纤维产品的企业之一,根据客户需求,先后开发生产了9.7
tex~28 tex Tencel纱、Tencel弹力呢、Tencel人字呢、Tencel灯芯条、细号高密Tencel府绸等系列产品。下面以Tencel 14.6 tex纱为例,对Tencel纤维的纺纱工艺及主要技术措施作一介绍。
1 纤维性能
Tencel纤维截面呈圆形,表面光滑,是高结晶度纤维素纤维,结晶度 是普通粘胶的1.7 倍,Tencel纤维的结晶度为50%,普通粘胶纤维的结晶度约为30%。Tencel纤维在干、湿状态下均具有很高的强力和模量,且有较高的回潮率及吸湿膨润性。
2 纺纱工艺流程
A002D型抓棉机→A006B型混棉机→A034型开棉机→A036型开棉机→A092型给棉机→A076C型成卷机→FA20l型梳棉机→FA302型并条机(二道)→A456型粗纱机→FA506型细纱机→村田自动络简机
1332MD络筒机筒纱毛羽的分析与控制
2006年纪代纺织校 第5期 用好络筒机专题
1332MD治 机 毛羽的分衍与 利
刘勇军’。 (1.德棉集团恒丰纺织有限公司,山东德州 丛森滋 253015;2.德州学院,山东德州253015) 摘要:分析了1332MD络筒纱线毛羽产生的原因,并从生产实践中提出了改进与控制方法。 关键词:纱线毛羽;摩擦;导纱机件;光滑程度 中图分类号:TS103.23 文献标识码:B 文章编号:1009—265X(2006)05—0016—03 纱线经过络筒后,纱线毛羽数量是原有的1.5 ~2倍,这主要是络筒机各导纱部件对纱线的磨擦 所造成的。所以,对络筒机筒纱毛羽进行分析和控 制是非常重要的。 1 纱线毛羽类型分析 纱线毛羽是纤维中伸出纱线表面的部分,长度 在1~5mm之间。其形态较为复杂,大致分为两 类:a)纤维的头端或两端伸出纱体的为端毛羽; b)纤维的两端在纱体内,中端成圆状浮在纱体外 为圆毛羽。根据实际测定结果显示,在环锭纺纱的 毛羽中,端毛羽占到了90%,其中长度小于1mm 的毛羽占75%,长于1mm而短于3mm的毛羽占 24%,长于3mm的毛羽占1%。大量实验数据表 明,纱线经过络筒工序后大量增加的主要是1mm 以上的长毛羽,而短毛羽增加很少。那就可以认 定,管纱的毛羽大多数是短毛羽,而大量增加的长 毛羽主要是络筒工序各部分导纱部件对纱的摩擦造 成的。在摩擦过程中,部分短毛羽被刮、磨成长毛 羽,纱线所受到的摩擦大小与纱线毛羽的数量特别 是长毛羽成正比。 2 毛羽增加因素分析及改进措施 2.1车速络筒机的络纱速度与纱线的张力成正 比关系,车速愈快纱线的张力就愈大,纱线在导纱 通道中,所受到的摩擦就愈大。过快的车速不仅会 破坏纱线结构,降低纱线强力,容易造成纱线脱 圈,也会使纱线产生过量的长毛羽;而过慢的车速 虽有利于减少长毛羽,但会影响络筒生产效率。所 以应根据不同的生产品种选择适宜的车速,不易 收稿日期:2006—05—24 作者简介:刘勇军(1965一 )。男,山东齐河人,助理工 程师,主要从事棉纺设备管理工作。 ・ 16・ 过快。 2.2张力片 张力片是络筒机控制纱线张力的工 作机件,络纱张力与纱线生成毛羽成正比例关系, 这主要是随着纱线张力增加,纱线与导纱部件之间 的摩擦力增加所致。它的重量配置与纱线张力成正 比。过重的配置会造成纱线张力加大、毛羽增加。 但过轻的张力也会影响槽筒导纱性能,易造成筒纱 成形不良。所以,在不影响筒纱内外在质量要求的 情况下,应尽量降低张力片重量,如在生产 13.0tex以上的品种时,不使用张力片就可满足筒 纱质量要求,对降低纱线毛羽是有好处的。 2.3温湿度 温湿度过低,纱线易产生静电,毛 羽发散,经络筒机后,纱线毛羽增加非常多,也会 影响纱线强力等指标;较高的温湿度虽有利于毛羽 贴伏,但会影响电子清纱器的性能,造成误切现象 增多。实践证明,络筒工序的温湿度控制在冬:20 ~22℃,60%一70%;夏:29~32℃,65%~75% 之间为宜。 2.4筒纱重叠 筒纱重叠是筒纱成形过程中一种 固有现象,也是造成纱线毛羽增加的一个非常重要 的因素。严重的筒纱重叠不仅会造成筒纱纱线张力 加大,密度增加并极易出现磨断头,毛羽急剧增 加,影响筒纱质量水平。目前,虽然无法避免,但 是可以进行有效控制,减轻筒纱的重叠程度,最有 效的防叠措施为电子防叠装置。它通过对电机进行 通断电,使槽筒加速和减速,筒纱与槽筒产生滑 移,来实现防叠作用。原机配备的电子防叠装置主 要由触发器和定时器组成,使用的是模拟信号,性 能落后,.故障率高,防叠效果有限。现已对此进行 了技术改造,选用了GAO14MD数字型电子间歇控 制板,采用了数字信号控制,由6块集成块组成, 断电清晰,通断比低、最小可达1.5。经实际测 定,筒纱的重叠程度较原来降低了60%左右,防 叠效果十分明显。
浅谈纺纱毛羽的形成与控制
第33卷增刊2006年6月 Vo1.33 Supplement Jun..2006 纺织器材 Textile Accessories ・265・ 【9】
浅谈纺纱毛羽的形成与控制
古利祥,姜桂花 (邯郸博特纺织有限公司,河北邯郸056025) 摘要:详细分析了成纱毛羽的形态、成因及危害,提出减少毛羽的几项具体技术措施。 关 键 词:纺纱;毛羽;形态;成因;危害;减少;措施 中图分类号:TS1l1.9 文献标识码:B 文章编号:1001.9634(2006)s2—0009.03
O 前言 在须条加捻过程中,部分纤维的头端或尾端没 有全部被捻入纱线主干部分,这些外露纤维的头端 或尾端构成了纱线毛羽。在成纱质量检测指标中, 成纱毛羽会对单强CV值、条干CV值、千米纱疵 数、重量CV值等质量指标产生重要影响。纱线毛 羽的多少不仅影响产品的性能和质量,而且影响织 造工序的顺利进行,毛羽还直接影响纤维的强力利 用系数。实践证明,毛羽不仅造成纱线外观毛绒,降 低了纱线光泽,而且会对织物产生不良影响,例如毛 羽的长短、数量及其分布不仅影响机织、针织等后工 序的生产效率,而且影响到最终产品的外观质量。 过多的毛羽不仅影响正常上浆,而且由于毛羽导致 织造过程相邻纱线粘连在一起,造成开口不清、断头 增加,在机织物表面形成纬档织疵。有资料证明,机 织物的纬向条纹疵点并不都是由纱线长片断重量不 匀造成,而与不同程度纱线毛羽有直接关系。另外, 纱线毛羽程度的差异还会造成纱线和织物染色后的 色差。因此,随着市场对纺织品质量要求的不断提 高,纱线毛羽指标已成为当前的一项重要参考指标, 并越来越受到普遍的重视。 l成纱毛羽的形态与成因 1.1毛羽形态 毛羽按其形态大致可以分为以下几种:①纤维 的一端伸出纱线主体表面(顺着纱线输出方向或逆 着纱线输出方向),其余部分捻入纱线之内;②纤维 的两端捻入纱线主体,而中间部分伸出纱线主体表 面形成圈状或环状;③纤维中间卷入纱线主体,两 端伸出纱线主体表面;④由于纤维(特别是短纤维) 凝聚、粘附在纱线上的无定向分布的毛羽(称为“凝 聚毛羽”)。 1.2形成原因 纤维伸出纱线主体形成毛羽,影响因素主要表 现在:①相对湿度太低;②钢领起浮、衰退,钢丝圈 偏轻或磨损,钢领与钢丝圈配合不良;③严重歪气 圈;④隔纱板位置不正;⑤胶辊表面毛糙;⑥未用 集合器或集合器开口过大。 1.3形成机理 就环锭细纱机纺纯棉纱系统而言,毛羽的产生 主要有以下几个方面原因:①纱条从罗拉钳口输出 后,若纤维的尾部不受握持力约束,纱条外层的纤维 在加捻过程中容易向纱条外表面运动,伸出纱线主 体部分的纤维就形成了毛羽;②如果一根纤维的尾 部位于纱条加捻点之外,被握持加捻的控制作用就 会减弱,此时,纤维本身的弹性阻力促使这根纤维伸 出纱条主体,形成毛羽;③特别是在纺纱过程中的 加捻卷绕区域,由于离心力大,使纤维容易从纱条主 体伸出而形成毛羽;④纤维在纺纱过程中遇到外力 作用和静电作用(例如摩擦、碰撞、扭曲等),容易干 扰纤维的排列取向,造成纤维向纱条主体之外运动 而形成毛羽。 2影响成纱毛羽的因素 根据生产实践对毛羽形成的机理进行分析,可 以初步归纳出环锭细纱机纺纯棉纱系统中影响成纱 毛羽的主要因素如下。 2.1纤维物理特性 纤维愈细则纱线内纤维的根数愈多,其头、尾 收稿日期:2006.03.08 作者简介:古利祥(1963.),男,河北邯郸人,主要从事纺织设备技改和管理工作。
纱线毛羽的成因分析及其控制措施
2007年7月・第35卷・第7期 SHANGHAI TEXTILE SCIENCE&TECHNOLOGY上海纺织科技I 设备与工艺 l35
纱线毛羽的成因分析及其控制措施
赵长万
(江苏中恒纺织有限责任公司,江苏阜宁224421)
摘要:纱线毛羽直接影响产品质量。分析了各工序工艺条件、设备和器材状态、车间温湿度控制以及操作管理对毛羽形成 的影响,提出了控制纱线毛羽的对策措施,认为减少毛羽是原料、工艺、设备、环境和管理水平改善的综合反映。 关键词:纺纱;毛羽;因素;原料;工艺;设备;技术措施 中图分类号:TS104。2 文献标识码:B 文章编号:101 ̄044(2007)07—035—02
Cause analysis and its controlling measures of yarn hairiness
ZHA0 Chang.wail (Jiangsu Zhongheng Textile Co。,Ltd.,Funing 224421,China) Abstract:Yarn hairiness directly lowers its product quality./n this article are analyzed the influences of the processing conditions in all the processes,the equipment and apparatus status,temperature and humidity control in the workshop and the operation and management on the formation of yam hairiness with countermeasures to control yam hairiness put forward.It holds that it is fl combined effort of raw material, technology,equipment,environment and management to reduce yam hairiness. Key words:spinning;hairness;factor;raw material:process;equipment;technical measurement