
薄壁管子与管板液压胀接工艺的研究
一一技了I【
头顶部堵住或装上胀杆组件试胀。将电源线接到胀
管机上(三相四线,壳体接地),加水。调试设备,
按工艺要求设定胀管压力及胀管时间。
②清理
仔细清理试板、胀管上的毛刺,砂轮抛光胀管 区域使露出金属光泽。穿管前,应采用丙酮对管板
孔及管端内、外表面进行清理。
③测量 使用手枪式数显内径千分尺和游标卡尺测量胀
前管内径、管板孔内径及管外径,并做好记录。
④胀接 确认设备运转良好后,采用液袋式胀管机进行
自动胀接。
⑤测量 使用手枪式数显内径千分尺测量胀后管内径,
并做好记录。 (3)拉脱力试验
在电子万能试验机上对试验件的中心管子进行 拉脱力试验。随着拉脱载荷的不断增加,管子会逐
渐从管板孔中被拔出,试验机会自动记录下载荷
值。 (4)解剖试验
沿粗实线对试验件进行解剖检验,观察是否存
在裂纹等缺陷(见图2)。
图2解剖检验图
2试验结果及分析
2.1试验结果
对标准件采用不同的胀接压力进行了6次试验
(见表2中序号1~6),其结果表明,当胀接压力达
到270 MPa时,拉脱力达到最大值3.24MPa。在此 胀接压力下,通过改变管板结构和尺寸又进行了4
~ 2o! 置第 蔓 33 … CFH! yz.is@efl' ̄i.eora 次试验(见表2中序号7~l0)。
表2胀接试验统计表
2.2结果分析
从序号l~6的试验结果看出,随着胀接压力
的不断增加,拉脱力值也逐渐升高,但当胀接压力 达到290 MPa时,胀接压力不再增加,反而减小。
原因是过大的胀接压力会增大管壁减薄量,反而降 低了接头强度。从序号7~l0的试验结果可以看
出,槽的数量增加l到2个能够有效的提高拉脱 力;加大槽宽,有利于提高拉脱力,但过宽的槽宽
会降低接头处的拉脱力。圜
2009年9月新出版的《固定式压力容器安全 技术监察规程》中对管板与换热管的胀接内容进行
了修订,删除了旧容规中“强度胀接拉脱力值应达 到4 MPa”的规定。根据本文试验结果,能够达到
的最大拉脱力为3.24 MPa,而该大型换热器的设 计拉脱力值为2 MPa,因此,采用270 MPa的胀接
压力已能够满足产品设计要求。
3结语
(1)经过实验验证,最终确定产品的胀接压力
为270MPa; (2)通常强度胀的胀槽数量为2个,如果其数
量再增加1个或2个,拉脱力值会有一定程度的提
局。 参考文献 …1葛乐通,颜慧庚,张炳生.一种新型的管子与管板胀接技术一液袋 式液压胀接.化工设备设计,1996,33(4):61—64. 【2]颜慧庚,张炳生,葛乐通,李培宁.换热器的液压胀管研究一管板 开槽宽度的选择.压力容器,1997,14(3):204—208.
收稿日期:2010一O1—12
换热器液压胀接技术的应用
工业技术 ! Q: Science end Technology Innovetion Herald
换热器液压胀接技术的应用
张国芳 (南京扬子检修安装有限责任公司 江苏南京 2 1 0048)
摘要:本文通过一种新型联接管板和换热管胀接技术中液袋式液压胀管的结构.工作原理及使用要求概述,并与传统的机械胀管分析 比较,粗略介绍了几种其它的胀接方法及其局限性,指出液袋式液压胀管优点,表明液襞式液压胀管是一种结构更加合理,应用更加广泛 的胀接技术。对今后的设备制遗中管板和换热管胀接具有重要的指导作用。 关键词:挟热器 管板 换热管 胀接技术 研究 中图分类号:TQO5 文献标识码:A 文章编号:l674—098x(2011)09(b)-0051--03
1换热管和管板的连接
换热器是一种广泛使用的热交换设
备,已经运用于各行各业,在化工行业使用
更加广泛;从节约能源和工艺进展来看,大
型化、规模化的装置出现让换热器的使用
有了更为广阔的空间,大型高温、高压换热
器的使用越来越普遍;人们从换热器的设
计、制造、结构改进到传热机理的试验研究
一直都在进行,主要目的是提高设备的换 热效率、促进设备的紧凑性、加强生产制造
的标准化、系列化、专业化;随着机械加工
技术的不断进展,对换热器制造技术要求
越来越苛刻。
5
4
3
2 换热器使用一段时期以后,常常会发
生泄漏,尤其是换热管和管板联接处的
泄漏是换热器发生泄漏最常见的地方。为
了提高换热管和管板的联接强度和密封
性能,人们采用了各种联接方法:强度胀
+强度焊、强度胀+密封焊、贴胀+强度
焊、贴胀+密封焊等等,但是这些方法都
不能保证绝对不漏,即使水压试验和气
密试验完全合格,在操作过程中,由于介 质腐蚀、温差应力特别是压力、温度的波
动或突然变化(如开、停车等)、振动等因
素使管束与管板联接处产生不同程度的
泄漏,影响换热效果和产品质量。虽然造
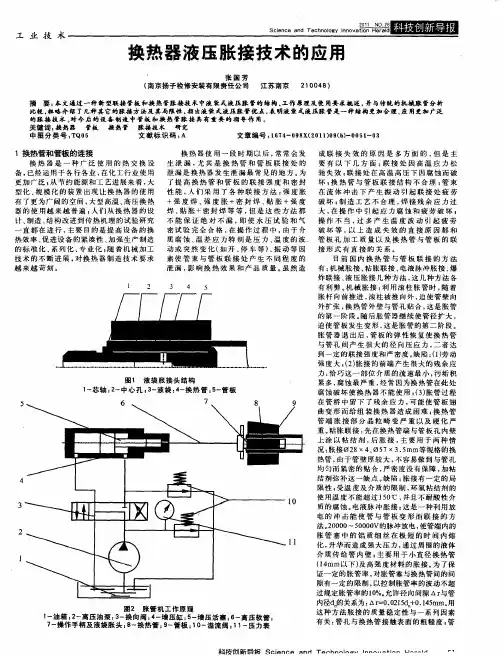
图1 液袋胀接头结构
液袋式液压胀接技术在生产中的应用
一34一■技术交流 石油与化工设备 2010年第13卷
液袋式液压胀接技术在生产中的应用
孟静,王国清,马文山
(石家庄工大化工设备有限公司,河北石家庄050031)
[摘要】通过分析液压胀接技术的特点,提出了影响换热管与管板液压胀接接头强度的几个相关因素以及生产中进行质量 控制的方法.
[关键词】液压胀接;胀接压力;拉脱力;泄漏压力;清洁度
随着石油化工和核电成套装置的发展,对
大型高温高压以及特殊要求换热器的需求迅速增 加,同时也对换热器设备的强度、管子与管板连 接接头的密封性、可靠性以及运行寿命提出了更
高的要求。目前换热管与管板的连接方法主要有
胀接、焊接、胀焊并用几种。在胀焊工艺中胀接 为换热管与管板连接的一道很重要的工序,胀接
能保护管子与管板的焊接免受管束的应力,封闭
管子与管板孔之间的间隙,避免问隙腐蚀并能有
效吸收组件的机械载荷。
1液袋式液压胀接技术的优势
换热管与管板的传统胀接方法是机械胀接,
它有许多不确定的因素和缺点。首先,机械胀接 所用的润滑油极易渗透到管与管板孔的间隙,而
且渗透到间隙的油污很难清洗干净,对于先胀后 焊工艺,很容易造成更加严重的焊接裂纹和气
孔;其次,机械胀接无法达到均匀胀接的要求,
胀接程度在全长上不一致且管内壁经反复辗压, 沿管横截面上金属内外纤维的变形程度不一致,
过大的内壁应力会加大应力腐蚀的倾向,对有间 隙腐蚀要求的场合,留有许多的隐患。现在的许
多化工装置在高参数下运行,管板厚度越来越
厚,超过100 mill已不鲜见,传统的机械胀接技术 已无法对这些厚管板进行全厚度胀接。
液袋式液压胀接技术是近几年发展起来的换
热器管子与管板的连接方法,该方法利用液体压
力作用于换热管内表面,使之产生较大的塑性变
形并与管板孔接触,利用卸除压力后的残余应力 使管子与管板达到紧密连接,它具有可计算和控
制方便的优点,胀接压力可精确控制,尤其对厚
管板全厚度胀接可一次完成,更显示出其独特的
厚管板液压胀接残余应力的研究

第37卷第2期 2010往 北京化工大学学报(自然科学版) Journal of Beijing University of Chemical Technology(Natural Science) Vo1.37,No.2 201O
厚管板液压胀接残余应力的研究
李慧芳 钱才富h 潘 伟
(1.北京化工大学机电工程学院,北京100029;2.锦州石化公司设备研究所,辽宁锦州 121001)
摘要:针对一实际厚管板的开裂问题,应用有限元分析方法,模拟了管板的液压胀接过程,计算了管子与管板接 触面上的残余接触压力以及管孔周围的残余环向应力。结果发现,液压胀接后,在管子与管板接触面上的残余接 触压力的分布是不均匀的,存在两个有较大残余接触压力的“密封环”。沿管板厚度,管孔周围的胀接残余环向拉 应力可达数10 MPa,该应力很可能会触发裂纹形核并促使裂纹沿管板厚度方向发生穿透性扩展。 关键词:液压胀接;残余接触压力;有限元模拟 中图分类号:TQ051
引 言
换热器是化工、炼油、动力、原子能和其他工业
部门广泛应用的一种通用工艺设备,其可靠性和使
用寿命很大程度上跟管子与管板的连接质量有关。 因为换热器的大多数失效都发生在管子与管板连接
处。液压胀接是一种相对较新的胀接手段,它可以
在整个管板厚度上消除换热管与管板之间的间隙,
避免间隙腐蚀,同时其生产效率高,劳动强度低,对
材料的损伤程度小,因此,已越来越广泛地用于管子
与管板的连接。 关于胀接研究国内外已开展了很多工作 I1 。
Scott等…采用应力腐蚀试验及x射线衍射试验研
究了液压胀接接头过渡区的残余应力和残余变形;
Weinstock等 对应变强化和材料随温度变化的特
性等因素进行了理论和试验两方面的探讨,国内学 者Wang等 ,陆怡等 也对液压胀接开展了一些
试验工作。关于液压胀接的有限元分析,Wilson
采用Marc有限元分析软件对管子与管板接头处的
胀接工艺规程
胀接工艺
胀 接 工 艺
1胀接前的准备工作
1.1受热面管子安装前的检查,应符合下列要求
1.1.1管子表面不应有重皮、裂纹、压扁和严重锈蚀等缺陷。当管子表面有刻痕、麻点等其他缺陷时,其深度不应超过管子公称壁厚的10%。
1.1.3对流管束应作外形检查及矫正,校管平台应平整牢固,放样尺寸误差不应大于1mm,矫正后的管子和放样实线应吻合,局部间隙不应大于2mm,并应进行试装检查。
1.1.4受热面管排列应整齐,局部管段和设计安装位置偏差不宜大于5mm。
1.1.5胀接管口的端面倾斜度不应大于管子公称外径的1.5%,且不大于1mm。
1.1.6受热面管子应作通球检查,通球后的管子应有可靠的封闭措施,通球直径应符合表4-1的规定。
表4-1通球直径(mm)
弯管半径 <2.5Dw ≥2.5Dw,且<3.5 Dw ≥3.5 Dw
通球直径 0.70Dn 0.80Dn 0.85Dn
注:1、Dw—管子公称外径;Dn—管子公称内径;
2、试验用球一般采用不易产生塑性变形的材料制造。
试验用球一般使用钢材或木材制成,不宜用铝等易产生塑性变形材料,通球所用的球要逐个编号,严格管理,防止球遗忘于管内,对完成通球检查的管子临时封堵。做好通球记录。
1.2管子的硬度测定,每根管子的两端均应测试硬度,常用的硬度测定方法有布氏硬度(HB)和洛氏硬度(HRC)等。
1.3管子端头退火
1.3.1胀接管子的锅筒(锅壳)和管板的厚度应不小于12mm。胀接管孔间的距离不应小于19 mm。外径大于102 mm的管子不宜采用胀接。
1.3.2胀接管子材料宜选用低于管板硬度的材料。若管端硬度大于管板硬度时,应进行退火处理。管端退火不得用煤炭作燃料直接加热,管端退火长度不应小于100 mm。
1.3.3管子胀端退火时,受热应均匀,退火温度应控制在600~650℃之间,并应保持10~15min,退火时间应为100~150min,退火后的管端应有缓慢冷却的保温措施。
Inconel 690管子胀接工艺试验

Inconel 690管子胀接工艺试验
宋祥春。王福春
(哈尔滨锅炉厂有限责任公司,黑龙江哈尔滨 150046)
摘要:介绍了Inconel 690管子与SA一508Ⅲ管板液压胀接试验,包括试验的内容以及为满足要求
而采用的工艺参数及方法。
关键词:管子一管板;Incone1690合金管子;液压胀接 中图分类号:TG142.41 文献标识码:B 文章编号:1001—4837(2006}10—0034—03
Testing about Hydraulic Expanding of Inconel 690 Tube
SONG 一chun,WANG Fu—chun (Harbin Boiler Co.,Ltd.,Harbin 150046,China)
Abstract:Hydraulic expanding of Inconel 690 tube to SA一508 m tubesheet was introduced in this paper,in-
cluding test content,expanding parameter and operation method.
Key words:tube to tubesheet;Inconel 690 tube;hydraulic expanding
Inconel 690管子属高镍铬的耐蚀合金,广泛应
用于耐应力腐蚀及晶间腐蚀场合的换热器中,作为
换热管使用。换热管与管板的连接一般采用胀接+ 管端密封焊接结构。胀接方法有机械胀接、液压胀
接及爆炸胀接等。 各种胀接工艺比较见表1。 表1各种胀接工艺比较
项目 液压胀 爆炸胀 机械胀
拉脱力 最好 一般 最好
密封试验 最好 一般 最好
残余应力 最好 一般 最差
应力腐蚀 最好 一般 最差 (scc)试验
采用液压胀接被认为残余应力是最小的。液 压胀管的优点:(1)减少管内的残余应力;(2)管子与
列管式换热器中管板与换热管束胀焊结合连接工艺探讨

《装备制造技术)2013年第7期
列管式换热器中管板与换热管束
胀焊结合连接工艺探讨
刘玉梅
(甘肃有色冶金职业数学院,甘肃金昌737100)
摘要:列管式换热器是化工生产中热量交换的关键设备,管板与换热管的连接是这类化工容器的关键部位,通常情况 下换热器管子与管板连接都采用胀焊结合的加工工艺,究竟是先焊后胀还是先胀后焊的好,在实际使用中存在争论。笔 者详细分析了两种连接加工方法,各自的优劣性及适用范围,并以实际生产当中的设备为例进行了说明,目的在于为实 际生产选择合理的制造工艺.保证管子与管板连接接头的质量提供参考。 关键词:换热器;管板与换热管柬;胀焊结合
中图分类号:TH163 文献标识码:B 文章编号:1672—545X(2013)07-0157—03
列管式换热器的工作原理主要是通过管箱、管
板、换热管束和壳体等部件使温度不同的两种流体
分别在换热管内(管程)和换热管外(壳程)流动,利
用换热管管壁来实现热量交换。因此,列管式换热器
是目前使用最广泛的一种热交换设备。与其他类型
的热交换器(如:夹套式、蛇管式、套管式螺旋板式及
板翘式等)相比,其具有单位体积所具有的传热面积
大、传热效果好,以及结构简单,选材范围广,便于维
修,操作弹性比较大等优点。因此,更是在石油化工
和热能工业中得到普遍使用。但是,这类换热器一般
都具有数量庞大的换热管,这就使得管子与管板的
连接成为制造过程中最为重要的环节,成为决定整
台设备品质的关键因素。选择适当的连接方式和加
工方法,保证每一个连接接头都能满足品质要求,是
制造单位和使用单位都迫切需要解决的问题。尤其
在温度和压力较高且换热管与管板连接接头在操作
中受到反复热变形、热冲击和腐蚀作用时,换热管与
管板容易受到破坏,若单一使用胀接或焊接方法是
不能满足要求的。本文拟对列管式换热器中管子与
管板的常用胀焊结合连接方式作一简析。
1 换热器基本结构及工况条件
管壳式换热器的胀接工艺
管壳式换热器的胀接工艺
管板和换热管都是换热器的主要受压元件,两者之间的连接处是换热器的关键部位。
胀接是实现换热管与管板连接的一种方法,胀接质量的好坏对换热器的正常运行起着关键
的作用。因此,换热管与管板之间的胀接工艺技术就显得非常重要。 1 胀接形式及胀接方法
胀接形式按胀紧度可分为贴胀和强度胀。贴胀是为消除换热管与管板孔之间缝隙的轻
度胀接,其作用是可以消除缝隙腐蚀和提高焊缝的抗疲劳性能。强度胀是为保证换热管与
管板连接的密封性能及抗拉脱强度的胀接。贴胀后胀接接头的抗拉脱力应达到1MPa以上,
强度胀后胀接接头的抗拉脱力应达到4MPa以上。
胀接方法按胀接工艺的不同可分为机械胀、爆炸胀、液压胀和脉冲胀等。机械胀是用
滚珠进行胀管的,具有操作简单方便、制造成本低等优点,因而得到了广泛应用。 2 胀管器的选用
胀管器的种类,有三槽直筒式、五槽直筒式、轴承式、调节式、翻边式。它的选用主
要根据换热管的内径、管板厚度、胀接长度及胀接特点而确定。 3 换热管与管板硬度的测定
换热管与管板材料应有适当的硬度差,管板硬度应当大于换热管的硬度,其差值最好
达到HB30以上,否则胀接后管子的回弹量接近或大于管板的回弹量而造成胀接接头不紧。
胀接的原理是胀接时硬度较低的管子产生塑性变形,而硬度较高的管板产生弹性变形,胀
接后塑性变形的管子受到弹性回复的管板孔壁的挤压而使管子和管板紧密地结合在一起。
因此在胀管之前应首先测定管子与管板的硬度差是否匹配。如果两者硬度值相差很小时应
对管子端部进行退火热处理。管子端部退火热处理长度一般为管板厚度加100mm。 4 试胀
正式胀接之前应进行试胀。试胀的目的是验证胀管器质量的好坏,验证预定的管子与
管板孔的结构是否合理,检验胀接部位的外观质量及接头的紧密性能,测试胀接接头的抗
拉脱力,寻找合适的胀管率,以便制定出合理的产品胀接工艺。试胀应在试胀工艺试板上
进行。试板应与产品管板的材料、厚度、管孔大小一致,试板上孔的数量应不少于5个,
换热器通用胀接工艺
文档来源为:从网络收集整理.word版本可编辑.欢迎下载支持.
胀管通用工艺规程
一、胀接说明
1 胀接
胀接是换热管与管板的主要联接形式之一,它是利用胀管器伸入换热管管头内,挤压管子端部,使管端直径扩大产生塑性变形,同时保持管板处在弹性变形范围内。当取出胀管器后,管板孔弹性变形,管板对管子产生一定的挤紧压力,使管子与管板孔周边紧紧地贴合在一起,达到密封和固定连接的目的。由于管板与管子的胀接消除了弹性板与塑性管头之间的间隙,可有效地防止壳程介质的进入而造成的缝隙腐蚀。当使用温度高于300℃时,材料的蠕变会使挤压残余应力逐渐消失,连接的可靠性难以保证。因此,在这种工况下,或预计拉脱力较大时,可采用管板孔开槽的强度胀接。胀接又分为贴胀和强度胀。
2 胀管率
胀管率是换热管胀接后,管子直径扩大比率。贴胀与强度胀的主要区别在于对管子胀管率 (管子直径扩大比率) 的控制不同,对冷换设备换热管来说,强度胀要求的胀管率H为1~2.1%,而贴胀要求的胀管率H为0.3~0.7%。
3 贴胀
贴胀是轻度胀接的俗称,贴胀是为消除换热管与管板孔之间的缝隙,以防止壳程介质进入缝隙而造成的间隙腐蚀。由于贴胀时胀管器给管子的胀紧力较小,管子径向变形量也就比较小。因此换热管与管板孔之间的相对运动的摩擦力就比较小,所以它不能承受较大的拉脱力,且不能保证连接的可靠性,仅起密封作用。贴胀时,管孔不需要开槽。
4 强度胀
强度胀是指管板与换热管连接处的密封性和抗拉脱强度均由胀接接头来保证的连接方式。强度胀接的管板孔要求开胀管槽,一般开两道胀管槽。以使管子材料在胀接时嵌入胀管槽内,由此来增加其拉脱力。特别是当使用温度高于300℃时,材料的蠕变会使挤压残余应力逐渐消失,连接的可靠性下降,甚至发生管子与管板松脱,这时采用强度胀接,其抗拉脱力就比贴胀要大得多。胀管前应用砂轮磨掉表面污物和锈皮,直至呈现金属光泽,清理锈蚀长度应不小于管板厚度的2倍。管板硬度文档来源为:从网络收集整理.word版本可编辑.欢迎下载支持.
换热器管子与管板连接接头技术研究
Technology&Products技术产品版
换热器管子与管板连接接头技术研究
黄旭升 (山西风雷机械制造有限责任公司,山西 侯马043013) 【摘要】本文简要介绍了目前换热器生产中几种常用的换热管与管板的连接方法,并分析了其使用条件和优缺点。重点 介绍了内孔焊接的特性及其在换热器制造中的应用。 【关键词】换热器胀接焊接胀焊接内孔焊接
0 引言 在化工、石油、医药、原子 能和核工业中,换热器的应用十 分广泛.其类型与结构也很多。 其中管壳式换热器是最普遍使用 的。在管壳式换热器的设计、制 造过程中.换热管与管板之间的 连接问题直接影响工艺操作的正 常进行,甚至迫使整个生产线停 产。因此。换热器管子与管板的 接头型式的技术研究一直是国内 外技术人员关注的焦点。 1 换热器换热管与管板常 用连接方法【1】闺 换热管与管板的连接方法主 要有胀接、焊接和胀焊并用。 1.1 胀接 胀接是利用胀管器插入管口 旋转,将穿入管板孔内的管端部 胀大,使管子达到塑性变形,同 时管板孔被胀大,产生弹性变形。 胀管器退出后。管板弹性恢复, 管子与管板的接触表面产生很大 的挤压力.使管子与管板牢固地 作者简介:黄旭升(1973-),男,工 程硕士,工程师。主要从事装备制造 技术研究。 结合在一起,达到既密封又能抗 拉脱力两个目的。管板上的管孔, 有孔壁开槽和孔壁不开槽两种. 如图1所示。
(a) (b) 圈1 目前采用的胀管工艺主要有 机械滚胀、液压胀接、爆炸胀接、 橡胶胀接等。 胀接适用于无剧烈振动.无 过大的温度变化。无严重的应力 腐蚀的场合。由于管子与管孔紧 密贴合,可使管接头减少介质腐 蚀。且能承受拉脱力。 1-2焊接 换热管和管板之间的焊接有 端面焊接和内孔焊接两种结构类 型。端面焊接典型结构如图2所示。 管束与管板焊接连接的适用 场合主要是:(1)管间距太小或 薄管板无法采用胀接时; (2)热 循环剧烈和温差较高时; (3)压 力较高或连接紧密性有严格要求 时。它能保证焊接接头达到抗拉 脱强度。 圈2 端面焊属于不完全熔焊,按 其使用要求不同.其施焊深度分 为:(1)强度焊接(保证换热管 和管板之间的连接强度);(2)密 封焊接(仅在于起到密封作用)。 端面焊接接头具有焊接、外 观检查与维修方便等优点,应用 最为广泛。但管子与管板之间存 在间隙,在腐蚀性介质场合中使 用,易产生间隙腐蚀。 1.3胀焊接 当温度和压力较高.且在热 变形、热冲击、热腐蚀和流体压 力的作用下。换热管与管板连接 处极易被破坏.采用胀接或焊接 均难以保证连接强度和密封性的 要求。目前较广泛采用的是胀焊 并用的方法。试验证明,胀焊并 用提高了接头的抗疲劳性能.可 以有效地消除应力腐蚀和间隙腐 蚀.提高其使用寿命。另外胀焊 结合。管程介质对管板的传热面
波纹换热管与锅筒管板的胀接工艺
波纹换热管与锅筒管板的胀接工艺
张新辉
(滦县热力公司,河北滦县063700).廛旦科夔
瞒要]管壳式换热器锅炉是发电和民用供热行业的主要设备。锅炉锅筒又叫汽包,是锅炉中最重要的受压元件.而锅筒管板和换热烟管之间的连接接头是换热器中最容易发生失效的地方,其可靠性一直是管壳式换热器锅炉设计受到重点关注的问题之一。[关键词]波纹换热管;锅筒管板;胀接工艺
管壳式换热器锅炉是发电和民用供热行业的主要设备。锅炉锅筒又叫汽包,是锅炉中最重要的受压元件,而锅筒管板和换热烟管之间的
连接接头是换热器中最容易发生失效的地方,其可靠性一直是管壳式换
热器锅炉设计受到重点关注的问题之一。近年来,许多工业锅炉生产厂家以波纹管取代光管的管壳式换热锅炉日渐增多,其优点可归纳如下:
一是可以使流体周期性的扰动:二是大大提高传热系数:三是管子不易
结垢和缓解周向温差应力,是一种高效率的换热设备。1波纹换热管
波纹换热管由与波谷直径相同的薄壁管胚胀压或滚压成型而得,
其纵断面波峰均为圆弧,但波谷可以是圆弧也可以是直线段,一般通称
为波纹管,但严格说前者为波纹管,后者为波节管。在波节管的波谷处较波纹管具有较大的应力集中。大多数波纹换热管较同样直径光管的管
壁厚小的多,对稳定性的直接影响大,光管管胚压制成波纹管后。其稳
定性有一定的提高。在锅筒压力实验时,换热管要承受较高的单侧压
力,就是在操作运行中也有短时单侧变压的情况存在,要求换热管除具有足够的内压强外,其外压稳定性同样不能忽视。对采用两端带有直管
段的波纹管换热管,失稳首先发生在两端直管段。因此,设计结构上应
考虑去掉直管段。2连接形式
波纹换热管与管板的连接技术有焊接、胀接、胀焊结合等,但采
用最多的是先预胀再焊接,然后再胀接的先进工艺。既防止了管间隙腐
蚀又增强了焊接强度。对于焊接工艺已有较为详实的研究结果,下面就波纹管与管板之间的胀接工艺技术做分析研究。
3胀接方法、形式及胀接器的选用
胀接方法按胀接工艺的不同可分为机械胀、爆炸胀、液压胀等。机械胀是用胀管器磙子对管子内壁的反复碾压达到胀接的目的,具有操