
水平仪测量直线度
直线度误差的测量

直线度误差的测量直线度误差一般是指机床导轨在全部长度上的实际直线度与理想直线的偏差值,它关系机床的精确度,影响加工工件的质量,对于高精度的数控机床来说,控制直线度误差在允许的范围内就显得更为重要。
直线度误差分为垂直面的直线度误差和水平内的直线度误差两种,这里通常指垂直面的直线度误差。
1、用百分表来打表的方法测量具体步骤见教材相关内容。
测量时应当注意几点:1.百分表的表杆触头要与被测表面垂直,否则会产生测量误差,不是准确的误差值。
2.移动表面要光滑平直,自身的直线度要高。
3.表杆触头起点位置时,转动表盘调整表针对准零位。
2.一般选用框式水平仪和光学自准直仪来测量,检测工具不同,但原理相似。
对于高精度的数控机床,要借助电脑和专用软件进行检测并给予修正。
这里主要介绍常用的水平仪的测量原理和使用方法。
测量直线度误差的水平仪为200 mm×200 mm的框式结构,其精度为0.02 mm/m,即当水平仪放在1m长的垫板上,一端垫起0.02 mm高时,其水平仪中的水泡必定向低端移动一个刻度,如果移动了两个刻度,则表面垫起的高度应为0.04 mm,一般导轨的长度较短,常以200 mm为一测量单位,即直接把水平仪的底面放在被检测的导轨上,由于底面长为200 mm,所以当水平仪上的气泡向低端移动一刻度时,此时水平仪底面两端的高度差应当为200×0.02/1000 mm=0.004 mm,而决不是0.02 mm,这一点应当注意。
3.将被测导轨按200 mm一段分成若干段,从左向右依次测量200 mm长一段两端的高度差,并列表记录。
表中数字正值表示右端高左端低,负值表示左端高右端低,最后按照所测的数值列出误差图形。
从图形中可以看出终点不在纵坐标的零线上,说明导轨的起点和终点不在同一水平线上,这时图形上的直线度误差反映不是真实情况,要想准确地计算直线度误差应当将两端点调成水平,才能得出实际值,否则应当对图形进行技术处理,通常采用技术处理图形的方法较为简单。
水平仪 (1) ppt课件

(1)使用水平仪测量前,必须将被测量表面与水 平仪工作表面擦干净,以防测量不准确或擦伤工 作表面。
(2)使用水平仪时,必须手握仪器的握手,不 要用手触动气泡玻璃管,也不要对着玻璃管呼吸, 以防影响水平仪的读数精度。看水平仪时,视线 要垂直对准气泡玻璃管,否则读数不准。
(3)测量过程中,水平仪要轻拿轻放,不允许 在设备的被测表面上将水平仪的工作面拖来拖去。 在撬动设备或敲打垫铁时,必须将水平仪移开。
1000
4"
ppt课件
7
3.水平仪的读数方法
• 水平仪的读数方法有直接读数法和平均读 数法两种。
• 1)直接读数法 以气泡两端的长刻线作为零 线,气泡相对零线移动格数作为读数,这 种读数方法最为常用
ppt课件
8
ppt课件
9
• 图7-4a表示水平仪处于水平位置,气泡两端位于长线 上,读数为“0”;图7-4b表示水平仪逆时针方向倾斜, 气泡向右移动,图示位置读数为“+2”;图7-4c表示水 平仪顺时针方向倾斜,气泡向左移动,图示位置读数 为“-3”。
• (1)测量时,水平仪第一读数为0,在原位置旋转180 度进行测量,读数也为0,则说明被测表面呈水平状态, 水平仪没有误差。
• (2)测量时,水平仪第一读数为0,第二次读数气泡 向一个方向移动,则说明被测表面和水平仪都有误差, 并且两者误差值相等,都等于读数值的一半。
ppt课件
13
水平仪误差修正
• 2)平均读数法 由于环境温度变化较大,使气泡变长 或缩短,引起读数误差而影响测量的正确性,可采用 平均读数法,以消除读数误差。
• 平均读数法读数是分别从两条长刻线起,向气泡移 动方向读至气泡端点止,然后取这两个读数的平均值 作为这次测量的读数值。
数字水平仪 说明书
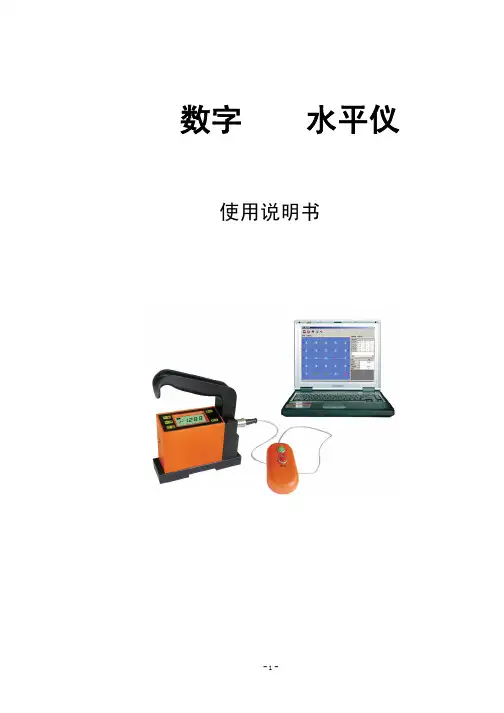
数字水平仪使用说明书数字水平仪产品使用手册欢迎选购我公司的产品!数字水平仪采用高灵敏度电容式传感器,是由单片机作为控制器的高精度计量型产品。
广泛应用于产品的平面度、直线度检测及精密机床、加工中心、三坐标测量机等安装和调整。
同时测量数据可直接输入至计算机,配合测量软件对产品的平面度、直线度进行自动测量,并输出打印计算结果及图形。
人性化的设计、完备的功能,会给您的检测工作带来意想不到的惊喜和顺利。
由于本机的功能较多,使用之前请仔细阅读本使用手册,以便充分利用本机的功能。
目录外观与功能指示--------------------------------------------------------------------------------------4页液晶显示屏显示说明--------------------------------------------------------------------------------4页开机准备-----------------------------------------------------------------------------------------------5页电池安装开机检查功能选择-----------------------------------------------------------------------------------------------6页II档测量I档测量置零电压温度读取删除标定复位测量单位转换使用指南-----------------------------------------------------------------------------------------------9页使用前温度平衡测量档显示屏读数含义工作面水平检测与调整直线度、平面度检测使用水平仪存储功能计算机连机测量仪器调整-----------------------------------------------------------------------------------------------12页相对零位调整绝对零位调整仪器示值标定恢复出厂设置维护指南-----------------------------------------------------------------------------------------------14页维护和保养有关维修的规定主要技术指标-----------------------------------------------------------------------------------------15页外观与功能指示①感应式控制面板②液晶显示屏③可拆卸手柄④数据传输插座⑤电源开关⑥电池仓⑦测量底座⑧壳体⑨标定/复位按键⑩控制盒液晶显示屏显示说明测量单位:mm/m的状态显示测量单位:秒(″)的状态显示①II档测量②I档测量③置零④电压⑤温度⑥读取⑦删除⑧标定⑨复位⑩序号⑪被存储数据的序号⑫存储的最末一个数据标记⑬测量读数显示⑭电量低⑮倾斜方向显示:左侧高⑯倾斜方向显示:右侧高⑰负号显示⑱小数点⑲测量单位:秒开机准备安装电池⑴打开手柄下方的电池盖。
水平仪的使用

2、横坐标表示水平仪的移动方向和导轨的长度,每段代 表移动距离。 3、以导轨的另一头为中心,导轨长度为半径,画出弧线, 在弧线上分成相等的段数,连接中心0点,每段的度数表 示4秒和水平仪气泡的1格。
4、根据导轨的凹凸,确定角度的方向,然后画出每次水 平仪移动后测量到的格数,连接每个测量点,得出导轨的 形状。 5、横坐标与导轨弧线之间最大的距离就是该导轨的直线 度误差。
有关导轨凸凹的判断
判定方法:判定时,水平仪的气泡一般按照一个方向运动,机床导 轨的凸凹是由水平仪的移动方向和气泡的运动方向来确定。 1、水平仪运动方向与气泡运动方向相反 呈凸
机床导轨在生产中一般为单凸或单凹的状态。一般不会出现曲线性。
判定: 水平仪的运动由左向右
气泡的运动由右向左
结论:由于水平仪运动方向与气泡运动方向相反故导轨为凸。
6、最后计算时,采用水平仪气泡运动的格数和,在机床 导轨的形状凹凸不平的情况下,则采用角度作图法中的实 际最大格数。
使用角度作图法注意: 1、如果水平仪从另一个方向进行移动,就将上图按左右 方向转180°,该导轨的形状在图中没有变化。 2、在实际工作过程中可以简单的作图,将角度分成相等 的等分,表示水平仪的格数。
例如:机床导轨平滑的凸或凹,在导轨的直线度 误差〈曲线图〉中,都表示为一条直线。如果机床导 轨前半段凸,后半段凹,在导轨直线度误差〈曲线图〉 中,却表示该导轨呈凸。如果机床导轨前半段凹,后 半段凸,在导轨直线度误差〈曲线图〉中,却表示该 导轨呈凹。水平仪气泡沿一个方向运动,误认为是一 条斜线(于水平面)。
1、机床导轨工作长度的直线度误差值的计算: 机床导轨工作长度的直线度误差就是指机床导轨全部 长度减去垫铁长度(工作台长度)后那段导轨的直线度误 差。
合像水平仪
合像水平仪的使用
技术要求:
合像水平仪工作面上不得有锈迹、碰伤、划伤等缺陷及其他影响使用的缺陷。 喷漆表面应美观,不得有脱漆、划伤等缺陷,其他裸露非工作面不得有锈蚀 等明显缺陷。 测微螺杆在转动时应顺畅,不得有卡住或跳动现象 当测微螺杆均匀转动时,气泡在水准泡内移动应平稳,无停滞和跳动现象。 示值误差不得大于0.0025mm/m;测量范围 ±5mm/m;在全部测量范 围内的误差不得大于±0.02mm/m;在+1~-1测量范围内的误差不得大于 ±0.01mm/m;工作面不平度不得大于0.003mm;
合像水平仪的使用
测量时,把合像水平仪放在被测表面上(两者均需擦拭干净),将水平仪 刻度调整到5mm位置,旋钮刻度调整至“0”位。测量时先将调整旋钮那 一侧放到前面,先看水平仪上面的两个水泡,水泡旁边有“+” “-”水 泡偏“+”,就将旋钮向“+”方向调整,当气泡处于图中b)的位置时,说 明水准器是倾斜的,应继续转动测微螺杆,直到气泡像完全重合,如图a) 所示。进行读数,记录。将旋钮的读数恢复至“0”。 然后将调整旋钮那 一侧放到后面,同样操作,得出数据记录。
测量时先将调整旋钮那一侧放到前面先看水平仪上面的两个水泡水泡旁边有泡偏就将旋钮向方向调整当气泡处于图中b的位置时说明水准器是倾斜的应继续转动测微螺杆直到气泡像完全重合如图a所示
老师:李 晏 学生:余 闯 学号:0920030008 课程:精密测量技术
基本内容
合像水平仪是什么? 合像水平仪什么样? 合像水平仪怎么用? 合像水平仪用在哪?
机床导轨直线度的测量方法

从曲线图中找出曲线上到首尾连线距离最 大的点,该图明显看出在600mm处的B点 距离首尾连 线的距离最大既如图中的AB
该位置读数为: -2.5格
该位置读数为: +1.5格
水平仪测量导轨垂直平面内直线度的方法
1、将导轨分为若干断,其长度应与水平仪长度相 适应。然后从左向右,依次首尾相连逐段测量导轨, 按上面水平仪的读法进行读数,逐一进行记录。
2、将记录的数据,逐点累积绘制出导轨在垂直平面 内的直线度误差。然后计算出误差格数n ,
(3)影响导轨直线度误差的因素
影响导轨导向精度的因素有制造、安装、磨损 以及使用过程中的受力、受热等方面的原因。
(4)提高导轨直线度误差的措施
①、机床制造时应从结构、材料、润滑、防护装置等 方面采取措施以提高导轨精度;
②、机床安装时,应校正好水平和保证地基质量; ③、使用时,要注意调整导轨配合间隙、同时保证良
解:1、先绘制如下的方框
然后按所测量的误差格数进行逐一进行 累加,0~200误差为 +1 格,如下图:
200 ~~ 400mm误差为+1格,按下图绘制:
400~~600mm误差为+2格,按下图绘制:
600~~800mm误差为0格,按下图绘制:
800~~1000mm误差为-1格,按下图绘制:
1、绝对读数法: 直接读出气泡偏离零线的格数,我们习惯气泡向右方
+ - 偏离为正( ),想左方偏离为负( ) 。如先图:
该位置读数为: +2格
该位置读数为:-3格
2、平均值读法:
以两长刻线为基准向同一方向分别读出气泡停止的格 数,两数相加除以2,既为其读数。仍然我们习惯气泡向 右方偏离为“+”,想左方偏离为“-”。如下图的读数为:
水平仪正确使用方法
水平仪正确使用方法水平仪正确使用方法:打开三脚架,调整到水平位置,再把水平仪连接在三脚架上,气泡移动方向要与拇指移动方向一致,把镜头转向远处,转动目镜聚焦,瞄准需要测量的物体,把水准仪上面显示的读数记下来,而读数要从上而下开始水平仪正确使用方法1、安置:打开三脚架,调整到水平位置,再把水平仪连接在三脚架上;2、粗平:在操作时,气泡移动方向要与拇指移动方向一致;3、瞄准:把镜头转向远处,转动目镜聚焦,瞄准需要测量的物体;4、读数:把水准仪上面显示的读数记下来,而读数要从上而下开始。
使用水平仪要注意哪些1、在使用仪器测量前,需要用清水将表面擦拭干净,还要检查仪器表面是否有划伤、锈蚀等问题。
如果出现这种情况,一定要及时处理,以免仪器的原因导致测量数据不准确。
2、还要检查仪器是否归零,如果没有在零的位置,需要对水平仪进行调整才能使用。
调整时,需要将仪器放在平板上,读出气泡管的刻度。
3、测量时,要注意温度情况,因为水平仪的使用会受到环境温第1页共3页度的影响。
所以一定要避开高温环境,否则会影响仪器读数。
而且使用时,仪器不能在阳光下直射,也不能对着水平仪哈气,否则对水平仪的读数都会有影响。
4、使用时,应在垂直水准器的位置上读数,以免在读数时出现误差,对测量结果有影响。
5、水平仪还要注意日常存放问题,一定要放在干燥、通风的室内,而且旁边不能摆放辐射物体,以免损坏仪器。
而且在使用时,仪器不能淋雨、也不能摔坏。
水平仪的工作原理水平仪的水准管是由玻璃制成,水准管内壁是一个具有一定曲率半径的曲面,管内装有液体,当水平仪发生倾斜时,水准管中气泡就向水平仪升高的一端移动,从而确定水平面的位置。
水准管内壁曲率半径越大,分辨率就越高,曲率半径越小,分辨率越低,因此水准管曲率半径决定了水平仪的精度。
水平仪主要用于检验各种机床和工件的平面度、直线度、垂直度及设备安装的水平位置等。
特别是在测垂直度时,磁性水平仪可以吸咐在垂直工作面上,不用人工扶持,减轻了劳动强度,避免了人体热量辐射带给水平仪的测量误差。
合像水平仪的工作原理和技术要求 水平仪技术指标
合像水平仪的工作原理和技术要求水平仪技术指标工作原理合象水平仪是利用棱镜将水准器中的气象符合放大,来提高读数的精准明确度,利用杠杆、微动螺杆这一套传动机构来提高读数的灵敏度。
所以被测量件倾斜0.01毫米/米时,就可精准明确的在合象仪中读出。
合像水平仪的使用方法:将合像水平仪安置在被检验的工作面上,由于被检验面的倾斜而引起两气泡的不重合,则转动度盘,一直到两气泡重合为止,此时即可得出读数。
被检件的实际倾斜度。
技术要求1、合像水平仪工作面上不得有锈迹、碰伤、划伤等缺陷及其他影响使用的缺陷。
2、喷漆表面应美观,不得有脱漆、划伤等缺陷,其他暴露非工作面不得有锈蚀等明显缺陷。
3、测微螺杆在转动时应顺畅,不得有卡住或跳动现象。
4、当测微螺杆均匀转动时,气泡在水准泡内移动应平稳,无停滞和跳动现象。
水平仪是一种测量小角度的常用量具。
在机械行业和仪表制造中,用于测量相对于水平位置的倾斜角、机床类设备导轨的平面度和直线度、设备安装的水平位置和垂直位置等。
那么,水平仪的测量注意事项有哪些?1、水平仪使用前用无腐蚀性汽油将工作面上的防锈油洗净,并用脱脂棉纱撺拭干净方可使用。
2、测量时必需待气泡完全静止后方可读数。
3、温度变化会使测量产生误差,使用时必需与热源和风源隔绝。
如使用环境温度与保存环境温度不同,则需在使用环境中将水平仪位置于平板上稳定2小时后方可使用。
4、水平仪在正确使用和保管的前提下;由于制造原因而生产的缺陷、故障、自出厂之日内半年期内本厂负责免费修理,退换,但进出该项要求的产品必需结构完整,外表无损。
5、水平仪使用完毕,必需将工作面擦试干净;并涂以无水,无酸的防锈油,覆盖防潮纸装入盒中置于清洁干燥处保管。
水平仪是一种测量小角度的常用量具。
在机械行业和仪表制造中,用于测量相对于水平位置的倾斜角、机床类设备导轨的平面度和直线度、设备安装的水平位置和垂直位置等水平仪是一种测量小角度的常用量具。
在机械行业和仪表制造中,用于测量相对于水平位置的倾斜角、机床类设备导轨的平面度和直线度、设备安装的水平位置和垂直位置等。
筒体直线度测量方法
筒体直线度测量方法
筒体直线度测量的方法主要有以下几种:
1.直尺法:利用直尺、平尺等以光隙法和指示表法进行测量。
2.准直法:利用光学准直望远系统进行测量。
该系统由准直光管和
望远镜组成,可以测量直线度误差。
3.重力法:利用液体自动保持水平或重物自动保持铅直的重力现象
进行测量。
常用的量仪是水平仪,也有利用液体的水平面作为测量面与被测面比较来测量直线度误差的。
4.直线法:利用钢丝和激光束等测量直线度。
具体方法是在移动溜
板时,从安装在溜板上的读数显微镜中读出导轨各点偏离钢丝的数值,以得到直线度误差。
5.测量不同界面的最大最小直径差:可以用卷尺在圆周上多测几个
直径,然后计算最大值与最小值之差,得到不圆度。
以上就是筒体直线度测量的几种主要方法,请根据实际情况选择最适合的方法进行测量。
浅议框式水平仪和条式水平仪的正确使用方法
径决 定水 准器 的精度 , 曲率 半 径越 大 , 辨 率越 高 , 分 曲率 半径越 小 , 分辨率 越 低 。水 准 器 内装 有粘 滞 度较 小 的液 体 , 精、 酒 乙醚及 其混合 体等 , 内留~气泡 , 内表 面刻 有 在 刻度 。当水平 仪 下工作 面 处 于 水平 位 置 时 , 泡 位 于 两 气 端 刻线 中 间 , 气泡 液面 ( 平 面) 水 与下 工作 面平行 , 当不在 水 平位 置时 , 气泡 液面与 下工作 面不平 行 , 泡就偏 向高 气
化 。 以误 差 曲线纵坐 标 方向 的数值读取 , 不能以两包容直
线之间垂直 距离 读数 。这 是 因 为误差 曲线 不是 实际轮 廓 线, 横坐标是按缩小 比例 , 纵坐标是按放大 比例表示的。 2 2 水平 度 的测量 .
郝 欣 波 葛安 宁
( 山东省 日照市计 量测试所 , 山东 日照 2 6 6 78 )
摘 要: 框式水平仪和条式水平仪在工矿企业和科研院所中应用非常广泛。水平 仪测 量直线度 时如果不熟悉水平仪 的使用就可 能导致错误 的结论 ,
反 映不 出直 线 度 的 真 实情 况 。 关 键 词 : 量 ; 线度 测 直
呈 凸形 , 之 , 反 工作 面呈 凹形 。可大致 了解 直线 度 的变化
敏度 高 , 也难 以操 作 。水 准泡 曲率半 径用公 式 () 算 : 1计
号 )詈 ,
一
( 1 )
式 中 :一 刻 度间 隔距离 ( a mm) y 曲率半 径 ( ;一 mm) ;
分 度值 ( .2 m/ 0 0 r m) a
的一端 。
式中: 一仪器分度值 ; 一桥板跨距 ( c L 测量直线度、 平 面度 ) 或被测 面 的长 度 ( 量水 平 度 ) rm) A一 读 数 测 ( a ; ( 格数 ) 。