
MTO催化剂跑损
mto催化剂[精彩]
催化剂: SAPO(固定床400℃ 微孔催化剂如SAPO-34, SAPO-44,
SAPO-47, SAPO-56 (0.3 ~0.9 Si))为了充分利用催化剂,使所有的反应
参数减少40%如催化剂负荷量,甲醇进料量,氮流量,通过改变反
应参数前后产品分配剖面图表明同一催化剂条件下产品分配变动很小。除了SAPO-56因各参数减少无明显活性变化外,其余几种的催
化活性提高,寿命变长,C2到C4的选择性提高。00000甲醇制低碳烯烃流化床最佳反应条件:温度425℃ U0/Um=7,催化剂平均尺寸为240 μm00000
以前MTO过程的催化剂研究主要集中在ZSM.5及其金属取代物Me.zSM.5上。ZSM.5分子筛系列活性高,可获得较高的甲醇转化率,
但同时不可避免地产生了大量的副产物——芳香族化合物,易产生积
炭而导致催化剂失活。若采用其他具有小孔结构的分子筛,提高了轻烯烃选择性,同样易积炭导致催化剂失活。若采用大孔而酸性低的催
化剂,虽可延长寿命,但对轻烯烃的选择性极差,同时还生成芳烃等副产物。这就促使人们去寻找一种选择性良好的催化剂,即具有小孔
结构和适当的酸性,使用寿命又长的催化剂。SAPO作为一种新型的微
孔型晶体分子筛,既可作为吸附剂,又可作为催化剂。选择适宜孔结构的SAPO分子筛,可在MTO过程中起择形催化作用。SAPO-34和SAPO-17
等,它们的孔径大约为0.43 nm,是一种可行的催化剂,特别是S,M:'O-34对乙烯和丙烯的选择性很高,使用寿命长(因为它抑制积炭的能
力大)。在MT0过程中,使用S,M:'O-34作催化剂,可获得9O%~95%
的C2~C4烯烃。其中,乙烯和丙烯的产率是最高的,而且没有芳香族化合物和支链异构物生成。0000
SAPO-34的动力学速率比ZSM-5快,ZSM-5主要产生丁烯和丙烯,而SAPO-34主要产生丙烯和乙烯。0000
00000
MTO下游烯烃分离技术分析与优化分析

2019年02
月技术与信息算,能够准确的求出大气细颗粒物PM2.5化学成分中的误差,借助最小二乘法为主的计算方式,求出大气细颗粒物PM2.5中主要的污染源头以及其贡献率。相比较于其他方式来说,正矩阵因子分析法能够促使标准偏差实现不断的优化。3大气细颗粒物PM2.5源解析的发展趋势3.1有机物示踪法在大气细颗粒物PM2.5中,没有重金属等无机物以及有机物,为此,通过有机物示踪解析有机碳及颗粒物的来源,而不仅仅是通过无机物来识别污染源、确定贡献率从而对大气细颗粒物PM2.5进行源解析时。3.2单颗粒物源解析法在传统应用过程中,主要的解析方法就是各种模型的应用,收集大量的样品,然后将其看做为一个整体,开展源的解析操作。基于传统源解析方式下,工作人员对隐藏的一些颗粒物的特征无法进行有效的检测,极大的降低了污染源的防治力度。因此,为了更好对大气细颗粒物PM2.5源进行全面的简析,相关研究专家提出了单颗粒物源解析方法。所谓的单颗粒源解析方式,就是利用特征图谱,对大气污染物颗粒进行有效的模拟,基于高灵敏度和分辨力之上,能够准确的判断出大气细颗粒物PM2.5中污染物的来源以及贡献。总之,基于单颗粒物解析方式下,能够极大的保护样品,更好的检测到低浓度的污染物,从而促使人们能够对单个的颗粒物做出直观观察的同时,还能有利于对污染物成分进行详细的分析[2]。3.3联用扩散模型和受体模型从当前大气污染情况来看,最为严重的就是大气细颗粒物PM2.5污染问题,为此,社会各界提出了对该种污染物进行全面治理的要求,而结合受体模型与扩散模型相已经成为现在对大气细颗粒物PM2.5进行源解析研究的趋势之一。所谓的扩散模型,简单来说,就是依靠污染物的数量以及排放量,为解决受体模型只能针对某一类污染物解析的问题,模拟每一个污染物在区域内的分布情况。对于受体模型来说,能够全面的解决好扩散模型中遇到的困难,对污染源不需要提前进行分析,也不需要更多的理论作为依据。但是,该种源解析方式仅仅是理论方式的解决,在实际中还没有应用。4结论简而言之,随着经济等方面的不断发展,我国环境污染问题越发严重。而大气细颗粒物PM2.5作为主要的污染源,为了有效减少该种污染物对环境的污染,文章主要围绕大气细颗粒物PM2.5的源解析技术方面进行了详细分析,希望能够给相关人士提供重要的参考价值[3]。参考文献:[1]李石.环境空气中PM2.5的分布特征及来源解析[J].现代化工,2018,33(09).[2]冯丽华.大气颗粒物PM2.5及其源解析[J].前沿科学,2016,7(02).[3]宋晓梅
甲醇制烯烃装置急冷塔优化的改造措施

甲醇制烯烃装置急冷塔优化的改造措施
摘要:甲醇制烯烃技术摒弃了传统的石脑油制烯烃工艺,从有机化工原料中获得理想的烯烃组分,开辟了生产低碳烯烃的新技术。基于此,本文分析了甲醇制烯烃装置急冷塔的优化措施。
关键词:甲醇制烯烃;急冷水;优化措施
为降低急冷水固含量,采用注入高温萃取剂、增加急冷水催化剂排放及增加固液分离设备的方法。其中,增加急冷水催化剂的排放量,可从急冷水旋液分离器或急冷塔旋液侧外排,但最终会进入污水池并沉积在其中,影响污水系统的正常运行,存在一定的风险。在急冷塔旋液侧抽出泵出口增加一条管线至污水处理厂,通过急冷水排放调节阀控制外排量,在原有过滤设备的基础上增加固液分离设备,可减少排入污水池的沉积问题,降低风险,维持急冷系统长期稳定运行。
一、急冷水水系统简介
MTO反应是一种经典的湍流流化床生产工艺,主要生产乙烯、丙烯及其衍生物等复杂烃类,产品气从急冷塔下部进入。急冷塔配有人字挡板,共14层。自下而上的产品气在人字挡板处与急冷塔顶的循环冷却水逆向接触,既能脱除产品气中的水汽,又能对产品气急冷降温,使产品气中夹带的大量催化剂细粉得到洗涤及脱除。循环洗涤的急冷水从塔底分为两股;一股急冷水增压泵增压后分成两路,一路送烯烃分离单元作为低压脱丙烷塔的热源,换热后经急冷水干式空冷器冷却至60℃左右,返回MTO急冷水系统,急冷水经循环利用作为急冷剂返回急冷塔,大幅降低了装置用水量。另一路急冷水经急冷水旋液泵加压后进入急冷水旋液分离器,通过一、二级旋液分离器后,去除急冷水中携带的催化剂细粉,旋液顶部清液排出返回急冷塔作系统补水,其余浓缩后急冷水从旋液分离器底部排至污水池,去除系统中的固含量。
由于旋液分离器一般由金属烧结旋分单管组成,在催化剂细粉及无机盐结晶共同作用下,随着时间推移,旋液分离效果逐渐变差,导致系统中固含量增加。同时,由于反再系统工艺的改变,催化剂细粉含量增加或跑损,致使急冷水系统固含量增加。
烯烃分离单元流程说明
来自MTO单元水洗塔顶部的富含乙烯和丙烯的反应气进入烯烃分
离单元的反应气压缩机一段入口缓冲罐气液分离,缓冲罐操作温度为42℃,压力为0.034MPaG,然后气相进入一段压缩机,凝液去MTO
单元的激冷塔,从压缩机出来温度为90℃,压力0.238MPaG,经冷却,温度降为38℃,然后进入二段压缩机入口缓冲罐,缓冲罐凝液去MTO
单元的激冷塔(自MTO装置进入烯烃分离装置的产品气在压缩机二
段吸入罐冷凝的物料为水,但实际该股物料含有部分C5以下组分油类,返回MTO装置污水汽提塔处理,增加了污水汽提塔的处理量,
影响外排污水的COD指标。根据实际情况,产品气压缩机二段吸入罐内应设置隔油设施,初步分离油水,再根据工厂具体情况对分离后的
油水进一步处理,以降低污水汽提塔的处理负荷。),压缩气体进行冷
却。通过两段压缩,气体反应物压力提高,水分减少。缓冲罐凝液会含有少量的溶解烯烃,这部分烯烃会进入到MTO单元进一步回收处
理。(如果MTO催化剂跑损偏大,部分催化剂随产品气进入压缩机后在系统内沉降积累,导致段间罐凝液外送泵和碱洗塔循环泵过滤网堵
塞严重,需频繁清网才能保证正常生产运行,所以MTO单元能否运
行良好对后续影响很大),另外(MTO装置在开工投料后反应器至产品气压缩机的实际压力降远小于设计值。为了满足MTO反应器操作
压力,需要提高产品气压缩机吸入压力。正常生产时,通过打开压缩机系统的防喘振返回线控制阀来实现,降低了产品气压缩机的效率、
增加了装置能耗。) 从最后一级压缩机出口冷却器出来的产品经水洗塔主要为除掉反应产物中残存的甲醇二甲醚等含氧有机物(由于产品气组分中有部分含
氧化合物,这些氧化物如果在水洗塔中不能有效除去会给下游碱洗和精馏系统带来很大困扰,比如会发生黄油生成量增加、精馏塔系统堵
塞等现象。而且甲醇制烯烃装置水系统中的油分和催化剂粉尘也会给下游的水用户造成设备堵塞等困难,这已经成为制约煤制烯烃项目长
周期运行的关键问题。针对煤化工装置水洗塔洗涤效果不好、碱洗塔
催化裂化装置催化剂跑损影响分析
催化裂化装置催化剂跑损影响分析
张芳华1,刘初春1,张梓涵2
(1.大连西太平洋石油化工有限公司,辽宁省大连市116600;2.北京师范大学化学学院,北京市100875)
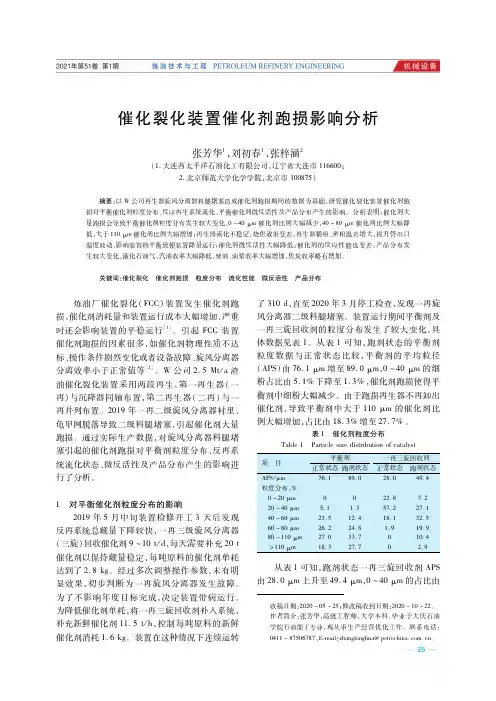
摘要:以W公司再生器旋风分离器料腿堵塞造成催化剂跑损期间的数据为基础,研究催化裂化装置催化剂跑损对平衡催化剂粒度分布、反应再生系统流化、平衡催化剂微反活性及产品分布产生的影响。分析表明:催化剂大量跑损会导致平衡催化剂粒度分布发生较大变化,0~40μm催化剂比例大幅减少,40~80μm催化剂比例大幅降低,大于110μm催化剂比例大幅增加;再生器流化不稳定,烧焦效果变差,再生器稀相、密相温差增大,提升管出口温度波动,影响装置热平衡致使装置降量运行;催化剂微反活性大幅降低;催化剂的反应性能也变差,产品分布发生较大变化,液化石油气、汽油收率大幅降低,柴油、油浆收率大幅增加,焦炭收率略有增加。
关键词:催化裂化 催化剂跑损 粒度分布 流化性能 微反活性 产品分布
炼油厂催化裂化(FCC)装置发生催化剂跑
损,催化剂消耗量和装置运行成本大幅增加,严重
时还会影响装置的平稳运行[1]。引起FCC装置
催化剂跑损的因素很多,如催化剂物理性质不达
标、操作条件剧烈变化或者设备故障、旋风分离器
分离效率小于正常值等[2]。W公司2.5Mt/a渣
油催化裂化装置采用两段再生,第一再生器(一
再)与沉降器同轴布置,第二再生器(二再)与一
再并列布置。2019年一再二级旋风分离器衬里、
龟甲网脱落导致二级料腿堵塞,引起催化剂大量
跑损。通过实际生产数据,对旋风分离器料腿堵
塞引起的催化剂跑损对平衡剂粒度分布、反再系
统流化状态、微反活性及产品分布产生的影响进
行了分析。
1 对平衡催化剂粒度分布的影响
2019年5月中旬装置检修开工3天后发现
反再系统总藏量下降较快,一再三级旋风分离器
(三旋)回收催化剂9~10t/d,每天需要补充20t
催化剂以保持藏量稳定,每吨原料的催化剂单耗
达到了2.8kg。经过多次调整操作参数,未有明
MTO装置再生取热系统优化改造

龙源期刊网
MTO装置再生取热系统优化改造
作者:刘勇
来源:《中国石油和化工标准与质量》2013年第19期
【摘要】由于MTO装置工业化放大以后,反应生焦量大于设计值,再生取热和热工产汽不能满足设计最大110%负荷的要求,为了实行MTO装置110%负荷能够长期、稳定、安全运行,满足上下游装置物料平衡,需要对再生系统进行改造。
【关键词】MTO(甲醇制烯烃) 热工取热 110%负荷 改造
1 项目概述
神华包头煤制烯烃项目于2006年12月11日获得国家发改委核准,是国家“十一五”期间确定的煤制油、煤制烯烃、煤制二甲醚、煤制甲烷气和煤制乙二醇等5个新型煤化工示范工程之一。本项目以神华自产煤炭为原料,采用煤气化制甲醇、甲醇转化制烯烃、烯烃聚合工艺技术路线生产聚乙烯和聚丙烯产品。
神华包头煤制烯烃项目甲醇制烯烃装置(简称MTO装置)采用中国科学院大连化学物理研究所、中国石化集团洛阳石油化工工程公司和陕西新兴煤化工科技发展有限公司共同开发的DMTO工艺技术。
MTO装置包括反应再生部分、急冷汽提部分、热工部分。
反应再生部分包括进料、反应再生和主风系统。甲醇进料采用气相进料,自界区外来的MTO级液相甲醇经加热气化和过热后进入反应器进行反应;反应产物经三级旋风分离器回收夹带的少量细粉后进入急冷塔,反再系统采用循环流化床和不完全再生工艺;主风系统设两台10KV电动离心式主风机为再生烧焦提供用风。
急冷汽提部分包括急冷、水洗塔和污水汽提塔。反应部分来的反应气经过急冷、水洗塔脱除过热和洗涤催化剂并将大部水冷凝后送LORP装置分离精馏;在急冷、水洗塔冷凝下来的水送至污水汽提塔回收少量甲醇、二甲醚等有机物进行回炼。
热工部分包括CO焚烧炉、余热锅炉和再生器内外取热器,主要作用是回收催化剂再生烧焦过程中产生的热量并产生蒸汽。
甲醇制烯烃装置催化剂跑损的原因分析及建议徐鹏
甲醇制烯烃装置催化剂跑损的原因分析及建议 徐鹏
发布时间:2021-08-08T11:08:01.556Z 来源:《中国科技人才》2021年第12期 作者: 徐鹏
[导读] 甲醇制烯烃技术作为低碳烯烃产品(乙烯、丙烯)的重要工艺路线,适用于我国的能源结构。国内现已有多套甲醇制烯烃装置生产
运行,本文对某甲醇制烯烃装置中催化剂跑损的原因进行分析,进而针对不同原因,结合实际操作,提出建议,优化催化剂跑损。
徐鹏
天津渤化化工发展有限公司 天津滨海 300450
摘要:甲醇制烯烃技术作为低碳烯烃产品(乙烯、丙烯)的重要工艺路线,适用于我国的能源结构。国内现已有多套甲醇制烯烃装置
生产运行,本文对某甲醇制烯烃装置中催化剂跑损的原因进行分析,进而针对不同原因,结合实际操作,提出建议,优化催化剂跑损。
关键词:甲醇制烯烃;催化剂;跑损
Analysis and Suggestions on the Causes of Catalyst Run-out in Methanol-to-Olefin Unit
Abstract:As an important process route for low-carbon olefin products(ethylene,propylene),methanol-to-olefin technology is suitable for
my country's energy structure.There are already many sets of methanol-to-olefin plants in production and operation in China.This article analyzes the
causes of catalyst run-out in a methanol-to-olefin plant,and then proposes suggestions for optimizing catalyst run-out according to different reasons
MTO再生系统设备和管道衬里失效的原因分析
MTO再生系统设备和管道衬里失效的原因分析
摘要:MTO再生器和输送管采用单层的隔热耐磨衬里,以及外取热器的入口斜管的衬里采用双层隔热耐磨衬里。在装置生产运行过程中再生系统的不同位置会出现热点,甚至出现了器壁或者管壁出现泄漏。损坏的形式主要有衬里被掏空、龟甲网开裂和变形以及衬里脱落等。由于再生器的工况为气速高、再生温度高。在高温和气速高的催化剂冲刷作用下,设备磨损严重,最终造成设备损坏。通过对再生系统磨损部位的流化态以及衬里的结构和施工质量
等方面分析设备和管道衬里失效的原因[1],为装置的稳定运行提供一定借鉴经验。
关键词:流化态 衬里 失效
1 再生系统简介
MTO再生系统是催化剂再生的主要场所, 主要构成为再生器、外取热器以及再生催化剂输送管等构成。待生催化剂在再生器中再生,再生温度约为660℃,再生后的催化剂经过再生输送管送至反应器。同时为了移除再生烧焦所产生的热量,再生系统设置了外取热器。在气速高和高温催化剂的催化剂作用下,再生系统易磨损的部位为再生床层的密相、外取热器的入口斜管、气体段以及输送管。
2 再生系统设备和管道衬里运行状况
2.1 再生器衬里运行情况
催化剂再生主要发生在再生器的密相床层,催化剂同主风接触完成烧焦的化学反应,由于气速高,烧焦完的高温催化剂对器壁冲刷作用加强。在新装置运行初期,再生器的衬里相对完好[2]。经过几个检修周期后,如进行内取热管更换,旋分进行更换等检修工作。在更换内部设备时,要对衬里进行破坏拆除,然后进行修复。从目前运行状况来看,主要产生热点的地方为人孔附近以及内取热管与器壁连接处等。
2.2 外取热器衬里运行情况
外取热器做为相对独立的流化床,主要是返混式,一般采用氮气或者工厂风做为流化介质。在催化剂返回管中,存在复杂的对流状况,高速输送的催化剂频繁地冲刷着管道的衬里,特别是外取热器的入口管线。在国内运行装置中大多数出现了外取入口管线出现热点的状况,甚至出现了管线磨穿,热催化剂和烟气泄露等情况。
煤制烯烃项目烯烃分离装置的工艺流程优化技术
煤制烯烃项目烯烃分离装置的工艺流程优化技术
【摘要】烯烃是重要的化工原料,传统烯烃生产原料为石油裂解产生,目前我国煤制烯烃取代原有石油路线。烯烃分离装置是煤制系统项目生产的核心设备,分离装置工艺流程影响企业的生产效益。研究介绍烯烃分离装置工艺流程,总结丙烯制冷压缩机开工、机组干气密封保护等关键环节问题,对煤制乙烯和石油制乙烯同类装置对比分析,对混合碳四综合利用深加工提出技术建议,实现减少项目建设投资提高煤制烯烃行业竞争力,为工艺设计提供参考。
【关键词】煤制烯烃项目;分离装置;工艺流程优化
随着我国化工业的不断发展,烯烃需求量不断增大,世界各国努力改进传统分离技术,研发出低投资高效率分离技术,改进烯烃分离装置代替传统分离工艺。近年来煤制系统项目在我国迅速发展,烯烃分离装置在煤制系统项目中起到核心作用,系统分离装置流程长,包含吸附蒸发等多项单元操作,是煤制烯烃项目中开工复杂的单元。煤制烯烃项目开工难点逐渐转向分离技术转化,优化装置开工流程降低能耗对项目发展具有重要意义。烯烃分离装置开工是复杂的过程,包括泵机单试、仪表联调等步骤。本文重点介绍仪表调试后,工艺系统开工作的关键步骤。
1. 煤制烯烃项目分离装置工艺
我国资源结构为缺油富煤少气,传统低碳烯烃生产路线面临原料供应紧张挑战,甲醇制烯烃技术工业化具有资源优势,某煤制系统项目成功投产为首套煤制烯烃示范项目,烯烃分离装置在项目中起到重要作用,分离技术是以甲醇制系统反应物为原料,脱除反应中酸性气体生产丙烯等产品【1】。目前煤制烯烃项目经济效应逐渐下降,优化烯烃分离装置工艺流程可以提高企业行业竞争力。甲醇制系统反应产物具有特殊性,随着工业化运行完善,必须开发稳定节能的烯烃分离工艺。某公司专利技术工艺采用前脱丙烷后加氢流程,MTO装置产品气经压缩机压缩,利用水洗工艺除去氧化物,脱丙烷塔底部组分进入脱丁烷进行分离,脱丙烷塔顶部C3进入压缩机四段压缩,脱乙烷塔顶C2组进入乙烯精馏塔,脱乙烷塔底部C3组分进入丙烯精馏塔。丙烯压缩机是丙烯循环制冷压缩机,提供-40℃,7℃级别的丙烯冷剂提供低温冷剂。图1丙烯制冷压缩机流程。
基于催化剂粒度分布分析催化裂化装置催化剂跑损的原因
基于催化剂粒度分布分析催化裂化装置催化剂跑损的原因
王迪;孙立强;严超宇;贾梦达;魏耀东
【摘 要】针对某催化裂化装置出现催化剂跑损故障,现场对三级旋风分离器入口进行采样,通过对跑损催化剂进行颗粒粒度分布和扫描电镜分析,探讨催化剂跑损的原因.结果 表明,跑损催化剂的粒度分布曲线呈现多峰分布,其中峰值对应的粒径分别为0.8,9,30 μm.造成这种现象的原因,一方面是由于跑损催化剂中存在较严重的摩擦磨损颗粒和冲击破碎颗粒,形成了前2个较小粒径的峰值;另一方面则是由于旋风分离器的分离效率下降,使得跑损催化剂的中位粒径偏高,形成了较大粒径的峰值.
【期刊名称】《石油炼制与化工》
【年(卷),期】2019(050)007
【总页数】5页(P47-51)
【关键词】催化裂化;催化剂跑损;颗粒粒度分布;旋风分离器
【作 者】王迪;孙立强;严超宇;贾梦达;魏耀东
【作者单位】中国石油大学(北京)重质油国家重点实验室,北京102249;过程流体过滤与分离技术北京市重点实验室;中国石油大学(北京)重质油国家重点实验室,北京102249;过程流体过滤与分离技术北京市重点实验室;中国石油大学(北京)重质油国家重点实验室,北京102249;过程流体过滤与分离技术北京市重点实验室;中国石油大学(北京)重质油国家重点实验室,北京102249;过程流体过滤与分离技术北京市重点实验室;中国石油大学(北京)重质油国家重点实验室,北京102249;中国石油大学(北京)克拉玛依校区工学院 【正文语种】中 文
催化裂化装置催化剂的跑损可分为自然跑损和非自然跑损,前者为装置平稳运行工况下细粉催化剂未能被旋风分离器回收而造成的跑损,属于正常跑损;后者为装置故障原因造成的催化剂跑损,属于故障跑损[1]。催化剂跑损的出口有两个:一个是再生器出口,再生烟气中所含催化剂经过二级旋风分离器分离后,少部分催化剂随烟气进入三级旋风分离器作进一步分离后不再返回装置,作为废剂排掉;另一个是沉降器出口,沉降器中油气所含催化剂经过二级旋风分离器分离后,大部分催化剂被分离下来返回装置,剩余的部分催化剂随油气离开装置进入分馏塔,在油浆中沉降,通过外甩油浆排掉。跑损催化剂的颗粒物性与催化剂跑损故障密切相关,通过分析催化剂的一些基本物性,例如催化剂的粒度分布、微观形貌、重金属含量等,可以对其故障进行诊断[2-5]。当装置出现故障时,催化剂的粒度分布会发生异常变化,同时烟气出口处催化剂跑损量会显著增加[6]。Niccum[7]给出催化裂化装置再生器中二级旋风分离器在故障状态下跑损催化剂的粒度分布,当旋风分离器壳体存在磨损穿孔时,出口会呈现双峰分布;而催化剂在高速冲击下造成颗粒破碎,出口也会呈现双峰分布,虽然两者在催化剂的粒度分布上都是双峰分布,但其形成原因不同,前者属于外部高压烟气夹带已分离催化剂直接窜入,大粒径颗粒明显增多,后者则是破碎的小粒径颗粒增多。三级旋风分离器入口催化剂主要是再生器中烟气经过二级旋风分离器分离后离开装置的催化剂,代表再生器烟气出口跑损催化剂颗粒物性。由于三级旋风分离器入口处预留采样法兰,催化剂颗粒获取和测量相对容易,且可以反映再生器出口跑损催化剂,因此可作为催化裂化装置催化剂跑损故障诊断技术的一部分[8]。以下主要对某催化裂化装置跑损催化剂的粒度分布和扫描电镜照片进行对比分析,对故障做出准确诊断,确定产生故障的原因和位置。