
180万吨/年催化裂化装置催化剂跑损原因分析及应对措施
催化装置烟气中氮氧化物偏高的原因及解决措施
2019年05
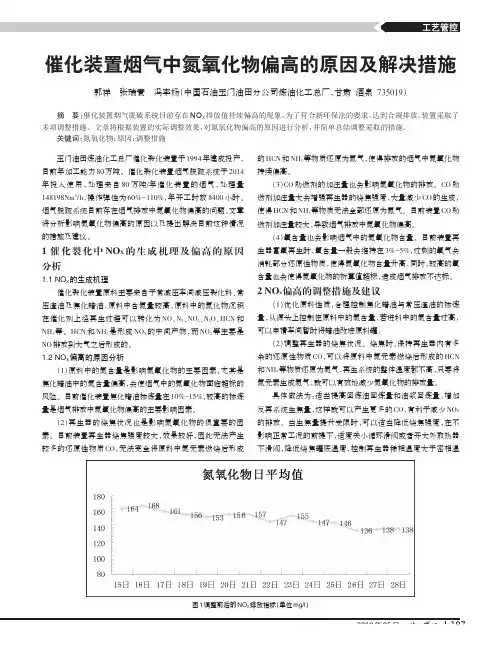
月工艺管控催化装置烟气中氮氧化物偏高的原因及解决措施郭祥张瑞寰冯李杨(中国石油玉门油田分公司炼油化工总厂,甘肃酒泉735019)摘要:催化装置烟气脱硫系统目前存在NOX排放值持续偏高的现象,为了符合新环保法的要求,达到合规排放,装置采取了多项调整措施。文章将根据装置的实际调整效果,对氮氧化物偏高的原因进行分析,并简单总结调整采取的措施。关键词:氮氧化物;原因;调整措施玉门油田炼油化工总厂催化裂化装置于1994年建成投产,目前年加工能力80万吨。催化裂化装置烟气脱硫系统于2014年投入使用,处理来自80万吨/年催化装置的烟气,处理量148198Nm3/h,操作弹性为60%-110%,年开工时数8400小时。烟气脱硫系统目前存在烟气排放中氮氧化物偏高的问题,文章将分析影响氮氧化物偏高的原因以及提出解决目前这种情况的措施及建议。1催化裂化中NOX的生成机理及偏高的原因分析1.1NOX的生成机理催化裂化装置原料主要来自于常减压车间减压裂化料、常压渣油及焦化蜡油,原料中含氮量较高,原料中的氮化物沉积在催化剂上经再生过程可以转化为NO、N2、NO2、N2O、HCN和NH3等。HCN和NH3是形成NOX的中间产物,而NO2等主要是NO排放到大气之后形成的。1.2NOX偏高的原因分析(1)原料中的氮含量是影响氮氧化物的主要因素,尤其是焦化蜡油中的氮含量偏高,会使烟气中的氮氧化物面临超标的风险。目前催化装置焦化蜡油掺炼量在10%-15%,较高的掺炼量是烟气排放中氮氧化物偏高的主要影响因素。(2)再生器的烧焦状况也是影响氮氧化物的很重要的因素。目前装置再生器烧焦强度较大,效果较好,因此无法产生较多的还原性物质CO,无法完全将原料中氮元素燃烧后形成的HCN和NH3等物质还原为氮气,使得排放的烟气中氮氧化物持续偏高。(3)CO助燃剂的加注量也会影响氮氧化物的排放。CO助燃剂加注量大会增强再生器的烧焦强度,大量减少CO的生成,使得HCN和NH3等物质无法全部还原为氮气。目前装置CO助燃剂加注量较大,导致烟气排放中氮氧化物偏高。(4)氧含量也会影响烟气中的氮氧化物含量。目前装置再生器富氧再生时,氧含量一般会维持在3%-5%,过剩的氧气会消耗部分还原性物质,使得氮氧化物含量升高,同时,较高的氧含量也会使得氮氧化物的折算值超标,造成烟气排放不达标。2NOx偏高的调整措施及建议(1)优化原料性质,合理控制焦化蜡油与常压渣油的掺炼量,从源头上控制住原料中的氮含量,若进料中的氮含量过高,可以申请车间暂时将蜡油改进原料罐。(2)调整再生器的烧焦状况。烧焦时,保持再生器内有多余的还原性物质CO,可以将原料中氮元素燃烧后形成的HCN和NH3等物质还原为氮气,再生系统的整体温度都不高,只要将氮元素生成氮气,就可以有效地减少氮氧化物的排放量。具体做法为:适当提高回炼油回炼量和油浆回炼量,增加反再系统生焦量,这样就可以产生更多的CO,有利于减少NOX的排放。当生焦量提升受限时,可以适当降低烧焦强度,在不影响正常工况的前提下,适度关小循环滑阀或者开大外取热器下滑阀,降低烧焦罐底温度,控制再生器稀相温度大于密相温
裂解汽油加氢催化剂的影响因素及应对措施
裂解汽油加氢催化剂的影响因素及 应对措施
摘要:作为乙烯生产过程中的副产物,裂解汽油随着乙烯工业的快速发展和乙烯加工能力地提高其产量也不断增加。裂解汽油中含有丰富的芳烃类及其他如硫、氮、氧、氯等多种化合物,需要进行加氢催化剂操作。本文通过围绕裂解汽油氢催化剂应用的实际经验,对加氢催化剂的寿命影响因素进行分析,并提出相关应对措施,以供参考。
关键词:裂解汽油;加氢催化剂;影响因素;应对措施
当前乙烯加工能力地提高促进了其副产品裂解汽油产量的增加,裂解汽油芳烃含量的高达60%-80%。目前裂解汽油加氢催化剂的工艺主要是部分馏分二段加氢工艺。第一段主要是饱和二烯烃,其次是单烯烃和少量苯乙烯。第二段主要饱和一段没有饱和的大部分单烯烃,其次是少量的二烯烃和硫、氮等杂质。下文主要围绕于裂解汽油加氢催化剂的影响因素与应对措施展开分析,以促进加氢催化剂的使用寿命的有效延长。
1裂解汽油加氢催化剂影响因素分析
1.1二段催化剂的影响
1.1.1催化剂活性的影响
二段加氢催化剂一般具有加氢选择性好、脱硫活性高、热稳定性高等优点,但如果加氢催化剂的初始活性反应温度较高,会导致加氢催化剂在催化剂床层中未加氢饱和的二烯烃发生结焦聚合反应,催化剂的失活率加快,从而降低加氢催化剂的使用寿命,同时产品质量也会随之下降。其次裂解汽油或裂解装置中所带有的毒物如砷化物也会对催化剂的活性造成影响。由于加氢之前需要对裂解汽油进行液相脱砷,在进行重质化脱身反应过程中砷容易滞留装置,这种砷化物的积压对非贵金属催化剂属性的二段催化剂造成活性无法恢复的影响。
1.1.2催化剂上积炭的影响
催化剂上的积炭形成主要有两种途径,一是原料油在进行加热、蒸馏等预处理过程中形成的胶质沉积在催化剂表面;二是在催化剂孔道中吸附的不饱和烃分子和相邻的不饱和烃分析产生聚合反应或者缩合反应形成积炭大分子。积炭的形成也影响加氢催化剂的使用期限。
1.2原料油性质对催化剂的影响
催化裂化装置废催化剂处理和综合利用
催化裂化装置废催化剂处理和综合利用
摘要:目前,我国催化裂化(FCC)的年加工能力已超过2.0亿吨,每年所耗费的催化剂数量在20万吨以上。FCC催化剂在使用过程中,由于催化剂受重金属污染而使催化剂活性下降,导致催化剂的反应选择性变差,如果只靠自然跑损和补充新剂无法维持平衡剂的活性和选择性,因此需要定期卸出一部分平衡剂以保证装置内催化剂的活性和选择性水平,以及再生烟气中分离出来的催化剂细粉,这些催化剂称为FCC废催化剂。FCC废催化剂活性低,并含有一定量的重金属,污染性强,无害化处理困难,企业普遍采用简单的一般固废填埋方法进行处置。
关键词:催化裂化装置废催化剂处理;综合利用;
随着世界范围的环保法规日益严格,作为污染大户的石化企业形势严峻。对炼油型石化企业,炼厂主要的二次加工装置——催化裂化装置(FCC)既是企业效益的主要支柱,又是主要污染源。实现清洁生产,将FCC污染物最大限度地消除在生产过程中,是减轻炼油型石化企业环保压力的关键。
一、影响因素
造成催化裂化催化剂中毒的重金属主要有镍、钒、铁、钠,它们以有机金属化合物(多数为大分子卟啉的络合物)形态存在于渣油的胶质和沥青质中。原料中金属有机化合物在再生器的高温氧化环境中分解,氧化分解后的镍以氧化镍和铝酸镍或硅铝酸镍2种形式分散在催化剂上,具有较强的脱氢活性,导致干气、氢气的产率增加;钒极易沉积在催化剂上,再生时钒转移到分子筛上,与分子筛反应生成熔点为630℃的低共熔点化合物,破坏催化剂的晶体结构而使其永久失活.因此它对催化剂的活性影响比Ni更严重,V对脱氢和生焦也有一定的促进作用,它能降低原油的转化率,,使催化剂选择性下降;V的氧化物V2O5与Na反应生成NaO(VO)3,熔点只有650℃,再生器中氧化态与钒蒸汽生成可迁移的化合物加钒酸VO(OH)3;铁的毒性主要是中和酸性中心,降低催化剂的活性,其氧化物可导致催化剂的抗硫能力和选择性下降;钠在氧化环境下与氧化铝反应,使中毒部位在再生温度下熔化,造成催化剂破碎、跑损。重金属污染为原料油中的重金属有机化合物在高温下分解而将金属沉积在催化剂上造成催化剂活性下降,其中镍对催化剂影响不大,但还原态镍会促进脱氢反应。
催化裂化装置技术问答

催化裂化装置技术问答
1什么叫催化剂的污染指数?
污染指数表示催化剂被重金属污染的程度。其定义是:
top
污染指数=0.1(Fe+Cu+14Ni+4V)
式中
Fe----催化剂上的铁含量,μg/g;
Ni----催化剂上的镍含量,μg/g;
Cu----催化剂上的铜含量,μg/g;
V----催化剂上的钒含量,μg/g
2什么叫催化剂的重金属污染?
重金属如Fe,Ni,Cu,V等沉积在催化裂化催化剂表面上,降低催化剂的选择性,使焦炭产率增大,液体产品产率下降,产品的不饱和度增加,气体中的 和 的产率降低,专门明显的是使氢气产率增加,这确实是催化剂的重金属污染.
3什么叫金属钝化剂?
能使沉积于催化裂化催化剂上的重金属钝化,减轻重金属对催化剂的毒害,而使催化剂不失去活性和选择性的物质,叫做金属钝化剂.
4重金属钝化剂的作用原理是什么?
钝化剂作用原理是基于钝化剂有效组分随原料油一起沉积在催化剂表面,并和金属镍,钒等发生作用,或是形成金属盐或是以膜的形式覆盖在污染金属表面,其结果是改变污染金属的分散状态和存在形式,使其转变为稳固的,无污染活性的组分,一直其对催化剂活性和选择性的破坏.
5催化裂化反应过程的7个步骤是什么?
(1)原料分子由主气流中扩散到催化剂表面.
top
(2)原料分子沿催化剂微孔向催化剂的内部扩散.
(3)原料分子被催化剂内表面吸附.
(4)被吸附的原料分子在催化剂内表面上发生化学反应.
(5)产品分子自催化剂内表面脱附.
(6)产品分子沿催化剂微孔向外扩散.
(7)产品分子扩散到主气流中去.
6催化裂化中各类单体烃的催化裂化反应是什么?
(1) 烷烃:要紧发生分解反应,分解成较小分子的烷烃和烯烃。 top
例如: → +
生成的烷烃又可连续分解成更小的分子。烷烃分解时,都从中间的C-C键处断裂,而且分子越大也越易断裂。异构烷烃的反应速度比正构烷烃的快。
油浆换热器结焦问题的解决
油浆换热器结焦问题的解决
摘 要:催化装置大检修开工后不久,油浆换热器两次堵塞,严重影响了装置长周期稳定运行,通过对油浆系统结焦因素的分析,查找出油浆系统换热器结焦的真正原因,提出解决的对策和保证油浆系统长周期稳定运行的具体措施,很好的解决了油浆系统的结焦问题。
关键词:FDFCC-Ⅲ工艺,油浆系统,结焦,换热器堵塞 ,对策
1、前 言
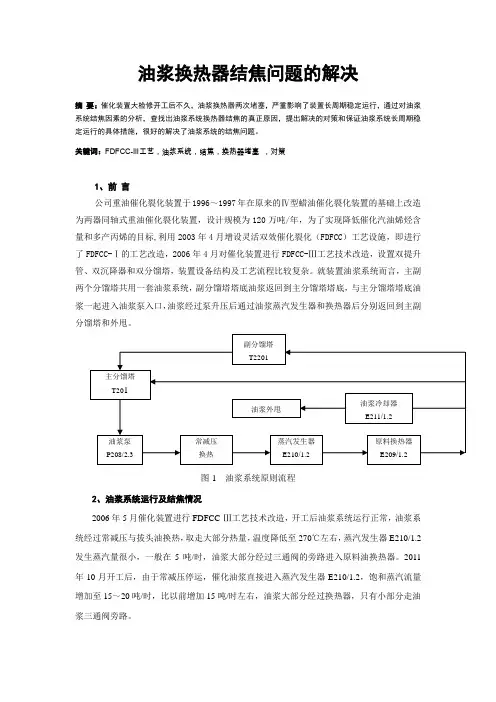
公司重油催化裂化装置于1996~1997年在原来的Ⅳ型蜡油催化裂化装置的基础上改造为两器同轴式重油催化裂化装置,设计规模为120万吨/年,为了实现降低催化汽油烯烃含量和多产丙烯的目标,利用2003年4月增设灵活双效催化裂化(FDFCC)工艺设施,即进行了FDFCC-Ⅰ的工艺改造,2006年4月对催化装置进行FDFCC-Ⅲ工艺技术改造,设置双提升管、双沉降器和双分馏塔,装置设备结构及工艺流程比较复杂。就装置油浆系统而言,主副两个分馏塔共用一套油浆系统,副分馏塔塔底油浆返回到主分馏塔塔底,与主分馏塔塔底油浆一起进入油浆泵入口,油浆经过泵升压后通过油浆蒸汽发生器和换热器后分别返回到主副分馏塔和外甩。
图-1 油浆系统原则流程
2、油浆系统运行及结焦情况
2006年5月催化装置进行FDFCC-Ⅲ工艺技术改造,开工后油浆系统运行正常,油浆系统经过常减压与拔头油换热,取走大部分热量,温度降低至270℃左右,蒸汽发生器E210/1.2发生蒸汽量很小,一般在5吨/时,油浆大部分经过三通阀的旁路进入原料油换热器。2011年10月开工后,由于常减压停运,催化油浆直接进入蒸汽发生器E210/1.2,饱和蒸汽流量增加至15~20吨/时,比以前增加15吨/时左右,油浆大部分经过换热器,只有小部分走油浆三通阀旁路。 主分馏塔
T201 副分馏塔
T2201
油浆泵
P208/2.3 蒸汽发生器E210/1.2 原料换热器E209/1.2 油浆冷却器E211/1.2 油浆外甩
常减压
换热 从2006年5月到2014年3月,不管油浆系统经过常减压换热或不换热,油浆换热器换热多少,油浆系统都能正常运行,没有出现油浆系统结焦的现象,能够满足生产的要求。但是催化装置2014年5月经过装置大检修开工后,装置油浆系统运行出现不稳定,油浆系统存在结焦的现象,油浆泵预热困难,特别是自6月26日以来油浆循环量持续降低,主分馏塔循环量300m3/h,副分馏塔40m3/h以下,比正常循环量小了150 m3/h,由于循环量不断降低,无法满足运行要求,塔底温度高,严重影响装置长周期稳定运行。
(完整word版)MTBE催化剂失活原因及应对措施
MTBE催化剂失活原因及应对措施
MTBE作为汽油调合组分迄今使用已20余年,其辛烷值高(RON:117;MON:101),敏感性高,与汽油互溶好,可以任何比例与汽油互溶,而不发生相分离,是生产无铅、含氧、低芳、低烯的高辛烷值汽油的优良调合组分。
MTBE作为汽油添加剂,不仅有较高的净辛烷值,而且对于直馏汽油、催化裂化汽油、催化重整汽油等各种汽油有着良好的调和效应,有较高的调和辛烷值,在汽油中加入少量的MTBE就能使汽油辛烷值有较大的增加。此外还可以减少汽车尾气中的污染物含量。随着市场对高辛烷值汽油需求的增加,如何能够保证催化剂的活性,延长催化剂的使用周期,避免更换催化剂所带来的损失,生产出更多MTBE显得尤为重要。
1、MTBE合成反应原理
MTBE全称为甲基叔丁基醚,是目前国内仍在普遍应用的汽油添加剂,主要用于提高汽油的辛烷值。
MTBE合成反应原理为:在一定的温度和压力下,在催化剂的作用下,异丁烯与甲醇反应生成甲基叔丁基醚。反应方程式如下:
(CH3)2-C=CH2+CH3OH→CH3(CH3)2COCH3
2、MTBE装置反应系统工艺流程简述
在MTBE催化剂的作用下,利用气分装置混合碳四组分中的异丁烯和来自罐区的甲醇在反应器内发生化学反应,生成MTBE。生成的MTBE与未反应的碳四和甲醇共沸物再经过分离塔分离,从而得到MTBE产品。未反碳四和甲醇共沸物则进入萃取塔,根据未反碳四和甲醇在萃取水中的溶解度不同将甲醇萃取出来,甲醇溶液在回收塔内分馏成合格的甲醇后回收。
衡量催化剂活性的一个重要指标是交换容量。催化剂在使用过程中,由于多种原因会使树脂催化剂的组织结构发生变化,从而使催化剂失去活性,甲醇和异丁烯之间的醚化反应不能发生。
3、催化剂失活的原因分析
(1)原料中的水含量
如果原料中含有水,水和异丁烯生成叔丁醇(TBA),聚集在催化剂的表面,使催化剂的反应面积减少,影响到催化剂的催化效果。
催化裂化装置主风流量低连锁故障分析及防范措施探讨
TECHNOLOGY AND INFORMATION工业与信息化
82 科学与信息化2019年6月下催化裂化装置主风流量低连锁故障分析及防范措施探讨
杨利建淮安清江石油化工有限责任公司 江苏 淮安 223002
摘 要 通过对催化裂化装置发生的主风流量低连锁的故障问题进行了详细分析,并提出防范整改措施,确保装置长周期平稳运行。关键词 催化裂化装置;主风流量;连锁
淮安清江石油化工有限责任公司双功能催化裂化装置于1994年11月建成投产,原设计加工能力7万t/a,后经过2003年改造,加工能力达到12万t/a。该装置于2014年5月21日发生因主风流量低连锁动作,造成装置连锁停车事故。
1 工艺概况催化裂化装置中的主风流量是一个非常重要的工艺控制变量,主风量的大小和分配直接关系到工艺反应-再生部分催化剂的流化状态和烧焦情况,关系到全装置操作状态和平稳运行。因此主风流量测量应具备高可靠性和较高的测量精度。该装置主风流量采用三台流量计进行测量,当其中有两台流量计流量小于6000Nm3/h时,装置就会连锁停车。
2 运行问题2014年5月21日,双功能催化裂化装置正常运行期间,工艺操作人员突然发现操作室内操作台连锁报警灯亮,经过确认发现装置发生主风流量低连锁停车。操作人员到现场发现小主风机防喘振阀处于全开状态(故障状态),小主风机处于安保态运行。事故发生后,仪表维护人员进行了如下检查:(1)对小主风机防喘振阀定位器进行了动作试验;(2)对小主风机防喘振阀电磁阀、小主风机阻尼单向阀电磁阀进行了开关动作试验;(3)对防喘振阀上的仪表线路用摇表进行了绝缘性试验;(4)检查了装置SIS系统运行状况及SOE历史记录;(5)检查了装置DCS操作记录;(6)检查了装置有关主风流量相关的历史记录曲线。通过查看双功能装置SIS系统SOE日志记录,发现时间点15:12:06双功能装置主风总管流量FT101A/B/C低于联锁值触发装置主风低流量连锁动作,导致重催小主风机阻尼单向阀XCV003W、双功能主风总管阻尼单向阀XCV003W-1、小主风机防喘振阀FV006W连锁动作。具体时间事件记录如下图:
连续重整装置催化剂再生系统运行问题分析及对策
连续重整装置催化剂再生系统运行问题分析及对策
任研研;郭建波;汤帅
【摘 要】The regeneration system of catalyst is an important part of the
catalytic reforming unit. In this paper, the problems in the catalyst
regeneration system of a 700 kt/a continuous catalytic reforming unit in
Luoyang petrochemical company were introduced (such as chlorine
corrosion of the low temperature part, loss of catalysts and so on),reasons
to result in the problems were analyzed, and the solutions were finally put
forward.%催化剂再生系统是连续重整装置的重要组成部分。针对中石化洛阳分公司70万t/a连续重整装置在运行中存在低温部位氯腐蚀、再生器和反应器中心筒跑剂问题、反应器下部料腿堵塞和空料腿现象、重整反应器上部料斗提升氢后路约翰逊网堵塞问题和再生频繁热停问题,分析了这些问题产生的原因并提出具体应对措施。
【期刊名称】《当代化工》
【年(卷),期】2014(000)006
【总页数】4页(P1072-1075)
【关键词】连续重整;催化剂;再生
【作 者】任研研;郭建波;汤帅
【作者单位】中国石油化工股份有限公司 洛阳分公司,河南 洛阳 471000;中国石油化工股份有限公司 洛阳分公司,河南 洛阳 471000;中国石油化工股份有限公司
洛阳分公司,河南 洛阳 471000 【正文语种】中 文
催化裂化油浆系统结焦原因及对策
催化裂化油浆系统结焦原因及对策
摘要:催化裂化装置随着原料的重质化,结焦现象趋于严重,成为影响装置长周期运行的主要因素之一。油浆系统结焦严重影响装置后期的平稳运行。文章提出了治理对策,可供同行借鉴。
关键词:催化裂化,结焦原因,治理对策,长周期运行,油浆系统
近年来,随着国内外原油的重质化和劣质化,催化裂化在原油深度加工、提高轻质油收率与炼油厂经济效益等方面一直发挥着重要作用,发展极为迅速。由于渣油具有较大的结焦倾向,我国多数炼油厂的催化裂化装置都发生过严重的结焦。“催化裂化协作组”的专题调研报告显示[1],重油催化裂化提升管、沉降器及分馏系统中结焦非常普遍且严重,特别是沉降器结焦对催化裂化装置的影响最为严重。因结焦造成工业装置非计划停工次数几乎占总停工次数的2/3,是重油催化裂化工业装置长周期运转的严重制约因素,直接影响到催化裂化装置的长周期安全运行和炼油厂的经济效益。国内研究者对重油催化裂化装置的结焦做了大量研究工作,并取得了一定成果。公司催化裂化装置停工检修发现,结焦严重主要集中在油浆系统,而并非是沉降器(如下图)。
图 油浆换热器213及油浆备用泵209出口管线结焦情况
1 油浆系统结焦机理
催化裂化装置因其重油、高温的工艺特点,决定了结焦的客观性。油浆系统结焦的机理:油浆结焦物由有机物和无机物组成。有机物主要由各类重质烃缩聚物组成,无机物主要是催化剂粉末。油浆中多环芳烃、胶质、沥青质等各类不饱和烃在高温下,由氧和金属引发催化作用,容易脱氢产生芳烃自由基,通过自由基链反应而产生高分子聚合物。随着聚合物和缩合物的平均相对分子质量的不断增大,其在介质中的溶解度逐渐减小,析出后黏附在设备表面,当遇到催化剂时,易聚集成颗粒,已经黏附在表面的聚合物也能起到捕获剂的作用,加快颗粒的沉积和生焦。
2 油浆系统结焦部位及分析
分馏系统的结焦部位主要发生在分馏塔底部舌形塔盘、人字挡板、塔底、油浆泵入口、油浆管线及油浆换热器等部位。分馏及油浆系统的结焦最初表现在油浆循环量下降,致使分馏塔底热量取不出来,分馏塔气液相超温,结焦趋势增加,容易形成恶性循环。一般认为,催化裂化原料的性质、油浆的性质、分馏塔底温度、油浆停留时间、催化剂含量及流动状态、油浆流速、操作波动等各种因素相互作用是油浆结焦的主要原因。 从上图可以看出油浆备用泵出口管线结焦堵死,主要原因是备用机泵切换频率过低,预热线孔板过小,预热不均匀导致油浆备用泵出口结焦。所以增大备用机泵的切换频率和加大预热线的孔板,可以避免高温油浆在备用机泵管线上的结焦。
催化裂化装置催化剂跑损的原因及对策分析
催化裂化装置催化剂跑损的原因及对策分析
摘要:长期以来,通过重油催化裂化装置的工作经验,催化剂脱扣损失主要是由于电网故障,仪表故障,设备故障和操作失误等原因造成的。受电弓反应再生系统波动导致催化剂非自然位移损失,分析了在稳定运行条件下,由于催化剂摩擦和热崩溃而产生的细粉引起的机组自然位移损失由技术人员负责,整改后采取适当措施,减少催化剂损失造成的经济损失。
关键词:催化裂化装置;催化剂跑损;对策分析
一、催化剂的自然损失
不循环造成的损失称为自然损失,催化剂的破碎机制一般为:破碎、破碎、磨损催化剂开启,在电流流动过程中,会改变再生温度和催化剂循环量,对管口底部流动化的蒸汽环造成严重损伤,环与吸气管连接处的焊接线裂开,流动化蒸汽通过环形喷嘴中心流动,在催化剂流动的过程中,产生涡流破碎催化剂的热崩溃主要与使用过程有关,在装置中加入大型药剂时,新催化剂升温后脱水,其中包括吸附水和结晶水和铵盐分解失重,从烟囱中可以观察到大量催化剂的运行损失,约占新鲜催化剂的10%;二是新鲜催化剂中自身粉末的操作损失;第三。新催化剂在生产过程中的热崩溃破坏,基于这三个因素,新催化剂的磨损指数与新催化剂的强度和耐磨性有关,提高催化剂的强度和耐磨性需要在催化剂的制造和制造过程中解决该做的事。
二、典型的机械设备故障情况
2.1电网故障造成催化剂损失 2004年7月4次低压闪,由于一次高压闪闪,泥浆的固定含量较高,2008年6月7日受外部电网的影响,3次风机停运,2次风机排出空气,最终导致两种低流量药剂产生后,材料由于切断空气,机器装置的主要风量损失很大。
2.2沉淀塔严重焦炭催化剂损失
2003年3月19日,由于显示屏焦点严重,预入管被焦点块堵塞,导致显示屏旋风分离器分离效果丧失,大量催化剂进入分馏塔,导致分馏塔下催化剂、污泥停止运输,焦炭紧急聚焦修理,在运输中断时,主要风故障导致催化剂回流。
2.3设备故障造成催化剂损失