
钻M8螺纹孔夹具设计PPT精品文档
(另带cad)推动架M8螺纹底孔专用夹具

1
机械制造技术基础课程
设计说明书
设计题目:推动架M8螺纹底孔专用夹具
学 院:
专 业:
班 级:
设 计 者:
指导老师:
完成日期:
2
目录
一、序言…………………………………………………………………………
二、任务介绍
1. 零件说明…………………………………………………………………
2. 工序分析…………………………………………………………………
3. 设计任务…………………………………………………………………
三、方案确定
1. 方案一……………………………………………………………………
2. 方案二……………………………………………………………………
3. 方案比较…………………………………………………………………
四、具体设计方案
1.外形尺寸确定 …………………………………………………………
2. 定位与夹紧 ……………………………………………………………
3. 定位误差分析……………………………………………………………
4.连接槽设计 ……………………………………………………………
五、夹紧力的计算 ………………………………………………………………
六、夹具体强度校核 ……………………………………………………………
七、小结 …………………………………………………………………………
八、参考文献 ……………………………………………………………………
3
序言
夹具设计是在我们完成了全部基础课、技术基础课、大部分专业课以及参加了生产实习之后进行的。这是我们在进行毕业设计之前对所学各课程的一次深入的综合性的复习,也是一次理论联系实际的训练,因此,它在我们四年的大学生活中占有重要的地位。
对我而言,此次课程设计是一次难得的实践性环节,是对所学理论知识的又一次更系统更全面的应用、巩固与深化。从中锻炼着我们的分析问题,解决问题的能力。尤其对于学机械方向的学生,为了更好的接触真正的生产加工,步入社会,这次设计是个很好的锻炼机会,因此我们要好好把握,在实践中努力提升自己的综合能力。
机械制造装备课程设计-垫块钻2-φ8孔夹具设计
目录
一、设计题目 ............................................................... 2
进度要求: ................................................................. 2
最后提交的资料: ........................................................... 2
二、零件的分析 ............................................................. 3
2.1 零件的作用 ........................................................ 3
2.2 零件的工艺分析 ................................................... 3
三、定位方案设计 ........................................................... 5
3.1 方案一 ............................................................ 5
3.2 方案二 ........................................................... 6
3.3 方案的比较和选择 ................................................. 7
3.4 定位原件选取 ..................................................... 7
四、导向装置设计 ........................................................... 9
压滚座工艺及钻M8螺纹底孔夹具设计

I 分类号:
无锡职业技术学院
毕业设计(论文)
题 目 压滚座工艺及钻M8螺纹底孔夹具设计
英文并列题目
The pressure roller seat technology and M8
thread bottom hole drilling fixture design
院 系 班 级
学生姓名 学 号
所在团队
指导老师(1) 职 称
指导老师(2) 职 称
答辩委员会主任 主答辩人
II 压滚座工艺及钻M8螺纹底孔夹具设计
摘要:压滚座零件加工工艺及钻床夹具设计是包括零件加工的工艺设计、工序设计以及专用夹具的设计三部分。在工艺设计中要首先对零件进行分析,了解零件的工艺再设计出毛坯的结构,并选择好零件的加工基准,设计出零件的工艺路线;接着对零件各个工步的工序进行尺寸计算,关键是决定出各个工序的工艺装备及切削用量;然后进行专用夹具的设计,选择设计出夹具的各个组成部件,如定位元件、夹紧元件、引导元件、夹具体与机床的连接部件以及其它部件;计算出夹具定位时产生的定位误差,分析夹具结构的合理性与不足之处,并在以后设计中注意改进。
机床夹具的种类很多,其中,使用范围最广的通用夹具,规格尺寸多已标准化,并且有专业的工厂进行生产。而广泛用于批量生产,专为某工件加工工序服务的专用夹具,则需要各制造厂根据工件加工工艺自行设计制造。
M8螺纹孔

工序 5:钻M8孔并攻丝 机床:摇臂钻床 Z3025 刀具:根据参照《机械加工工艺手册》表 4.3-9 硬质合金 锥柄麻花钻头。
1.钻孔6.7 钻孔前铸件为实心,根据上文所的加工余量先钻孔到 6.7mm 再攻丝,所以 D = 6.7mm 。
钻削深度a p :ap = 9.5mm
进给量 f :根据《机械加工工艺手册》表 2.4-38,取 f =
0.33mm / r
切削速度V :参照《机械加工工艺手册》表 2.4-41,取
V = 0.41m/ s
机床主轴转速n,有:
1000v 10000.4160
n= = 1169.31r/ min , d 3.14 6.7
按照《机械加工工艺手册》表 3.1-31 取n=1600r/min
所以实际切削速度v : v = dn = 3.146.71600 0.56m/s
1000 1000 60
切削工时 被切削层长度l : l =42mm 刀具切入长度l1:
l = D ctgk +(1~2) = 6.7 ctg120 +1 = 2.89mm 3mm 刀具切出长度l :l =1~ 4mm 取l =2mm
走刀次数为 1,钻孔数为 2 个
机动时间t :t = L 2 = 42+3+2 2 0.5 min j1 j1 fn 0.331600
2.攻 2-M8 螺纹通孔
刀具:钒钢机动丝锥
进给量 f :查《机械加工工艺手册》表 1.8-1 得所加工
螺纹孔螺距 p = 1.25mm ,因此进给量 f = 1.25mm / r
切削速度V :参照《机械加工工艺手册》表 2.4-105,取
V = 0.133m/s = 7.98m/min
机床主轴转速n : n =1000V =10007.98 317.68r/min,取
d 3.14 8 n= 350 r/min丝锥回转转速n回:取n回 = 350r / min 实际切削速度V:V=d0n=3.148350 0.15m/s
钻M8螺纹孔

1
绪论
本文是有关推动架工艺步骤的说明和机床夹具设计方法的具体阐述。工艺设计是在学习机械制造技术工艺学及机床夹具设计后,在生产实习的基础上,综合运用所学相关知识对零件进行加工工艺规程的设计和机床夹具的设计,根据零件加工要求制定出可行的工艺路线和合理的夹具方案,以确保零件的加工质量。
据资料所示,推动架是牛头刨床进给机构中的小零件,其主要作用是把从电动机传来的旋转运动通过偏心轮杠杆使推动架绕其轴心线摆动,同时拨动棘轮,带动丝杠转动,实现工作台的自动进给。在设计推动架机械加工工艺过程时要通过查表法准确的确定各表面的总余量及余量公差,合理选择机床加工设备以及相应的加工刀具,进给量,切削速度、功率,扭矩等用来提高加工精度,保证其加工质量。
2
第1章 引 言
机械制造业是国民经济的支柱产业,现代制造业正在改变着人们的生产方式、生活方式、经营管理模式乃至社会的组织结构和文化。生产的发展和产品更新换代速度的加快,对生产效率和制造质量提出了越来越高的要求,也就对机械加工工艺等提出了要求。
在实际生产中,由于零件的生产类型、形状、尺寸和技术要求等条件不同,针对某一零件,往往不是单独在一种机床上用某一种加工方法就能完成的,而是需要经过一定的工艺过程。因此,我们不仅要根据零件具体要求,选择合适的加工方法,还要合理地安排加工顺序,一步一步地把零件加工出来。
1.1机械加工工艺规程制订
1.1.1生产过程与机械加工工艺过程
生产过程是指将原材料转变为成品的全过程。它包括原材料的运输、保管于准备,产品的技术、生产准备、毛坯的制造、零件的机械加工及热处理,部件及产品的装配、检验调试、油漆包装、以及产品的销售和售后服务等。
机械工工艺过程是指用机械加工方法改变毛坯的形状、尺寸、相对位置和性质使其成为零件的全过程。
机械加工工艺过程的基本单元是工序。工序又由安装、工位、工步及走刀组成。
规定产品或零件制造过程和操作方法等工艺文件,称为工艺规程。机械加工工艺规程的主要作用如下:
M8螺纹孔 2
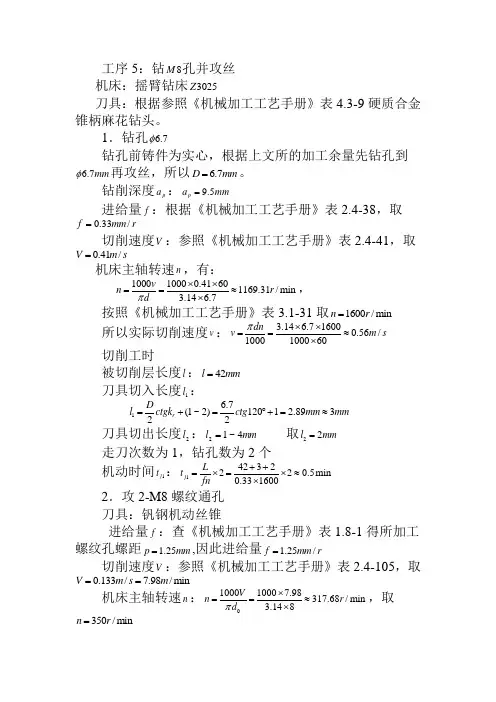
工序5:钻8M孔并攻丝
机床:摇臂钻床3025Z
刀具:根据参照《机械加工工艺手册》表4.3-9硬质合金锥柄麻花钻头。
1.钻孔6.7
钻孔前铸件为实心,根据上文所的加工余量先钻孔到6.7mm再攻丝,所以6.7Dmm。
钻削深度pa:9.5pamm
进给量f:根据《机械加工工艺手册》表2.4-38,取rmmf/33.0
切削速度V:参照《机械加工工艺手册》表2.4-41,取0.41/Vms
机床主轴转速n,有:
100010000.41601169.31/min3.146.7vnrd,
按照《机械加工工艺手册》表3.1-31取1600/minnr
所以实际切削速度v:3.146.716000.56/1000100060dnvms
切削工时
被切削层长度l:42lmm
刀具切入长度1l:
16.7(1~2)12012.89322rDlctgkctgmmmm
刀具切出长度2l:mml4~12 取22lmm
走刀次数为1,钻孔数为2个
机动时间1jt:14232220.5min0.331600jLtfn
2.攻2-M8螺纹通孔
刀具:钒钢机动丝锥
进给量f:查《机械加工工艺手册》表1.8-1得所加工螺纹孔螺距1.25pmm,因此进给量1.25/fmmr
切削速度V:参照《机械加工工艺手册》表2.4-105,取0.133/7.98/minVmsm
机床主轴转速n:0100010007.98317.68/min3.148Vnrd,取350/minnr 丝锥回转转速n回:取350/minnr回
实际切削速度V:03.1483500.15/1000100060dnVms
被切削层长度l:9.5lmm
刀具切入长度1l:1(1~3)31.253.75lfmm
KCSJ-06角板的加工工艺及钻M8螺纹底孔夹具设计
目录
1.序 言 ........................................... 2
2 计算生产纲领、确定生产类型 ......................... 2
3 审查零件图样的工艺性 .............................. 2
4 选择毛坯 .......................................... 4
5 工艺过程的设计 .................................... 4
5.1 定位基准的选择 .................................................. 4
5.2 零件表面加工方法的选择 .......................................... 4
5.3 制订工艺路线 .................................................... 5
6 确定机械加工余量及毛坯尺寸 ......................... 5
7 工序设计 .......................................... 6
7.1 选择机床 ........................................................ 6
7.2 夹具选择 ........................................................ 6
7.3 选择刀具 ........................................................ 6
7.4 确定工序尺寸 .................................................... 6
8 确定切削用量及基本工时 ............................ 7
机械工装夹具设计资料全
word格式文档
专业整理
图3.1 异形杠杆简图图图
图 3.2 车床夹具
图3.3 盖板简图 图 3.4 钻床夹具
1 钻模板 2 钻套 3 压板 4 圆柱销 5 夹具体 6 挡销 7 菱形销 word格式文档
专业整理
图 3.6 固定支承钉 word格式文档
专业整理
-
图3.8 可调支承 图 3.9 可调支承的应用
(a) (b) (c)
图 3.10 自位支承
图3.16 圆柱心轴 word格式文档
专业整理
图3.16 小锥度心轴 word格式文档
专业整理
图3.19 圆锥销组合定位
(a) (b) (c)
图 3.20 定位套
图 3.21
半园定位word格式文档
专业整理
(a) (b) (c) (d)
图 3.22 固定V形块结构形式
图3.26 基准位移误差
φ400-0.03 80-0.1 100-0.2 450
O O1
图 3.31 v形块上定位铣斜面 word格式文档
《机床夹具设计》工件的定位
精品文档 10 第1章工件的定位
本章要点
理解六点定位原理。
常用定位元件限制的自由度。
工件定位方式:完全定位、不完全定位、过定位和欠定位。
常用定位元件的设计。
定位误差的分析和计算。
技能目标
根据零件工序加工要求,确定定位方式。
根据零件工序加工要求,确定定位方案。
掌握定位元件的设计方法。
掌握定位误差的分析和计算。
1.1工作场景导入
【工作场景】
如图1.1所示,钢套零件在本工序中需钻5mm孔,工件材料为Q235A钢,批量N=2000件。钢套零件三维图如图1.2所示。
【加工要求】
(1)5mm孔轴线到端面B的距离200.1mm。
(2)5mm孔对20H7孔的对称度为0.1mm。
本任务是设计钻5mm孔的钻床夹具定位方案。
图1.1钢套零件钻5mm工序图
图1.2钢套零件三维图
精品文档 11 【引导问题】
(1)仔细阅读图1.1,分析零件加工要求,各工序尺寸的工序基准是什么?
(2)工件定位与夹紧的概念是什么?分析它们分别是由什么装置实现的?
(3)六点定位原理是什么?
(4)什么是完全定位、不完全定位、过定位和欠定位?
(5)常用定位元件有哪些?定位元件限制的自由度?
(6)定位方案设计的基本原则是什么?定位元件的要求是什么?
(7)定位误差如何分析和计算?
(8)企业生产参观实习。
①生产现场机床夹具的组成是什么?
②生产现场机床夹具使用的定位元件有哪些?
③生产现场机床夹具定位时限制几个自由度?
1.2基础知识
【学习目标】理解六点定位原理,分析常用定位元件限制的自由度,确定工件的定位方式,常用定位元件的设计,定位方案设计的基本原则,定位误差的分析和计算。
1.2.1工件定位的基本原理
1.概述
为了达到工件被加工表面的技术要求,必须保证工件在加工过程中的正确位置。夹具保证加工精度的原理是加工需要满足3个条件:①一批工件在夹具中占有正确的位置;②夹具在机床上的正确位置;③刀具相对夹具的正确位置。显然,工件的定位是极为重要的一个环节。本章就要讨论工件的定位问题。
四爪卡盘_精品文档
博学笃行 自强不息
1
四爪卡盘
四爪卡盘是一种常见的夹具设备,广泛应用于机床加工、装配生产线和其他工业领域。它是一种用于夹持工件的机械部件,其特点是可靠牢固地固定工件,提供稳定的夹持力,并保证工件的精确定位。在本文中,将详细介绍四爪卡盘的工作原理、结构设计和应用领域。
一、四爪卡盘的工作原理
四爪卡盘主要由盘体、四个卡爪、卡爪驱动机构和夹持工件的机械手臂等组成。它的工作原理是通过卡爪的收紧和松开来实现夹持和释放工件。四爪卡盘的卡爪通常为对称型设计,每个卡爪上均设有一个螺旋齿轮,通过卡爪驱动机构控制其收缩和伸展。当卡爪展开时,工件可以被夹持;而当卡爪收缩时,工件则可以被释放。
二、四爪卡盘的结构设计
1. 盘体:盘体是四爪卡盘的主体,一般由高强度的材料制成,以保证其刚度和稳定性。盘体内部设有一个中空的圆筒形孔,用于固定机床主轴。
2. 卡爪:四爪卡盘的关键部件是卡爪,它们通常由优质的合金钢材料制成。每个卡爪上均设有数个螺旋齿轮,用于控制其运动。卡爪间的相对位置通常是对称的,以确保夹持力的均衡。
博学笃行 自强不息
2
3. 卡爪驱动机构:卡爪驱动机构用于控制卡爪的收缩和伸展。常见的卡爪驱动机构包括液压驱动、机械驱动和电动驱动等。不同的驱动方式具有各自的特点和适用范围。
4. 机械手臂:四爪卡盘上的机械手臂负责夹持工件,并通过机床的运动控制来实现工件的加工。
三、四爪卡盘的应用领域
由于四爪卡盘具有夹持力大、精度高、可靠稳定等优点,因此在工业领域有着广泛的应用。以下是几个常见的应用领域:
1. 机床加工:四爪卡盘是机床上常用的夹具设备,广泛应用于铣床、车床、磨床等机床的加工过程中。它可以夹持各种形状的工件,并提供稳定的夹持力,确保工件的加工精度。
2. 装配生产线:四爪卡盘也被广泛应用于装配生产线,用于夹持和定位零部件。它可以简化产品装配的流程,并提高装配效率。
3. 航空航天工业:在航空航天领域,四爪卡盘常用于飞机发动机的加工和装配过程中。它可以夹持重量较大的零部件,并保证其位置精确,确保发动机的工作稳定性和可靠性。