
检验指导书(SIP样板)
成品图
mm
首件巡检出检
114
215
316
417
5
18
6二次19
7
20
8
21
9
22
10
23
11
24
12
25
13
26
AQL检验项目检验标准下工序本工序上工序见5/5页《外观检验指导书》检测工具备注产品名称料号规格检验项目检验标准检测工具0.4备注说明:首件检查指:模具有更换、突发停电重新启动、机台维修后必须进行首件检查OK后方可进入正常量产。巡回检查指:制成中QC每小时对现场进行巡检,尺寸每次5pcs,外观每次20pcs.NoNo
5pcs
5分钟
/1次
GB28
28加
严抽
样标
准
外观
2-30°±0.5二次元
1.8±0.1二次元
4-R0.2±0.05二次元
4.9
±0.1二次元
3.9±0.05二次元
2-R0.7
±0.1
4.3±0.05二次元
0.8﹢0/-0.1二次元
0.9
±0.05二次元
2-2.5±0.1二次元
5.9±0.1二次元
图示:
单位
检查频度
7.4
±0.1二次元
制 订审核
修订2014/4/11版次A.1
客 户适用部门
XXXX有限公司
类别SIP编号
制订2011年 03 月10 日页码
注塑SIP检验指导书
V
V 首件及制程 12H/1模/次 V
5.尺寸
/
卡尺
首件及制程 4H/2模/次
V
6.测试
/
测试仪/冰 箱
首件2模
V
7.包装
1.产品无错装、多装、少装 2.包装箱无残留标签、无 脏污3.产品标识清楚、正确目视每批V变更人变更内容
版本
日期
编制:
审核:
会签:
审批:
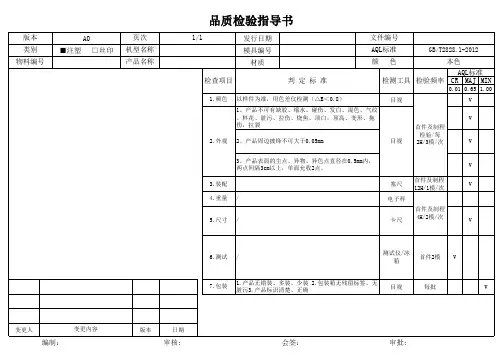
0.01 0.65 1.00 目视 V V 首件及制程 检验/每 2H/3模/次
1、产品不可有缺胶、缩水、碰伤、发白、混色、气纹 、料花、脏污、拉伤、烧焦、顶白,顶高、变形、拖 伤,拉裂 2.外观 2、产品周边披锋不可大于0.05mm 3、产品表面的尘点、异物、异色点直径在0.5mm内, 两点间隔3cm以上,单面允收2点。 3.装配 4.重量 / 塞尺 电子秤 目视
品质检验指导书
版本 类别 物料编号 ■注塑 A0 □丝印 页次 机型名称 产品名称 检查项目
1.颜色
1/1
发行日期 模具编号 材质 判 定 标 准
以样件为准,用色差仪检测(△E<0.8)
文件编号 AQL标准 颜 色
GB/T2828.1-2012
本色 AQL标准 检测工具 检验频率 CR MAJ MIN
检验指导书模板

产品名称
*******电子有限公司
标准检验指导书(SIP) Standard Inspection Procedure
产品编号
品质履历及品质要记
一、电路板的外尺寸分板后毛边不能超过标准上公差要求; 二、电路板透气过孔及表面线路绿油覆盖到位不
审核
批准
项目
9试
10
11
品质注意 1、作业人员执行自主外观全检(不可有油污/划伤/毛边/ 缺料/多料/等不良); 2、作业员/检验员/工程员/访客等拿取成品时均需有防 静电措施。
受控发行章
外观 尺寸/抗震 性能测试 焊接效果
抽样计划 GB2828.1-2012
检验水平(IL) IL=Ⅱ S-1 S-2 S-4
AQL值 0.065 1.0 1.0 1.0
缺陷分类
MAJ MAJ CRI MAJ
产品检查要求
NO
检查项目
检测方法
检验标准
适用范围 品质检验
1 外 观
2
3 4尺 5寸 6
7
8 测
焊锡外观检验指导书SIP

版次:A
编制
审核
会签
页次 1/1 批准良品图示Fra bibliotek不良品图示
判定基准 外侧锡膏一圈有锡OK
外侧锡膏一圈未满为NG 铆点内侧一圈有锡OK
铆点内侧一圈没锡NG 框架面与插座焊锡处 无缝隙为OK
一侧有缝隙为NG 框架面与插座焊锡处 无缝隙为OK
一侧有缝隙为NG
变更原因/内容
修订人
公司 LOGO
检查项目 框架锡镏
框架侧面 框架插脚
螺纹锡镏
插座外圈 及插脚面
插座台阶 侧面
修订履历
(6.5)
XXX铜业有限公司
良品图示
不良品图示
(14.5) (6.5)
版次
修订日期
焊锡外观检验判定基准书
判定基准
检查项目
蓝色区域内允许有锡
框架外侧锡 焊锡状况
红色区域内不能有锡 蓝色区域内允许有锡
铆点内侧 焊锡状况
红色区域内不能有锡 红色区域内不能有锡
焊锡部位
插座上有锡镏为NG 插座外侧一圈锡为OK
焊锡部位
红色区域内不能有锡 红色区域内允许有锡 厚度不能超过0.25mm
红色区域内有锡 超过0.25mm为不良
变更原因/内容
检验判定基准书
表单编号:FR-CPT-W001-007/1 REV:A
文件编号: SR-OI-R-027-03
SIP范本
10啤
每1.5H
(0,1)
巡检记录
反馈整改
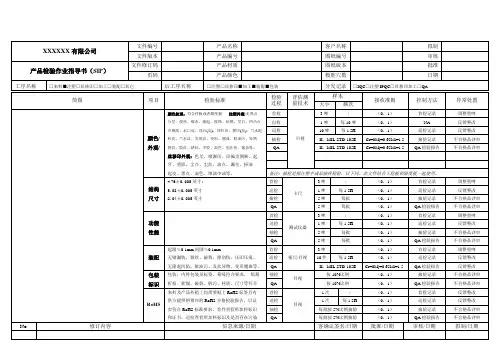
料花、气水纹、发射纹、变形、翘曲、脏油污、异物
抽检
II,MIL-STD-105E
Cr=0Mj=0.65Mi=1.5
抽验记录
不合格品评审
裂纹、胶丝、缺料、多胶、混色、划压伤、锯齿等。
QA=0.65Mi=1.5
QA检验报告
巡检
1次
每1.5H
(0,1)
巡检记录
反馈整改
实符合RoHS标准要求。首件查看所加料标识
抽检
每批按5%比例抽验
(0,1)
抽验记录
不合格品评审
和证书,巡检查看所加料标识及是否存在污染
QA
每批按5%比例抽验
(0,1)
QA检验报告
不合格品评审
No.
修订内容
信息来源/日期
客确认签名/日期
批准/日期
审核/日期
拟制/日期
检验标准
检验过程
评估测量技术
样本
接收准则
控制方法
异常处置
大小
频次
颜色/外观/
颜色纹理:符合样板或者限度板.注塑外观:无黑点
首检
目视
3啤
/
(0,1)
首检记录
调整重啤
分层、烧焦、缩水、隆起、披锋、粘模、发白、凹凸点
自检
1啤
每10啤
(0,1)
NA
反馈整改
夹模线、水口高、顶白(高)、顶针印、模印(花)、气水泡
XXXXXX有限公司
文件编号
产品名称
客户名称
拟制
文件版本
产品编号
图纸编号
审核
产品检验作业指导书(SIP)
sip五金检验指导书

品名:移动电源型号文件编号版本
客户: /
通用版本
(五金)通用版本
序号
123序号123456789序号1234
编制日期页数共1页
材料编号
材料名称
通用版本螺丝/导电片
版本更新
品质重点管控不良项目
检验要求说明
不允许有生锈/电镀不良
检验项目检验工具外观
卡尺
XXX电子有限公司SIP检验指导书
五金检验流程:
1.核对合对样品与BOM单是否OK
2.来料颜色、形状、材质是否与样品一致
3.尺寸 按承认书中QC管制尺寸检验
4.試裝 与此螺丝所搭配到的物料实配制作:彭炎洪 审核: 核准:
产品名称及编
号
五金
抽样计划SIP检验指导书
五金检验标准
产品名称
MTL STD-105E(G=11)正常检验单次抽样,CR:AQL=0.65MI:AQL=1.5
图示。
SIP---制造业产品制程检验标准精致模板

工具
检验规范(項目)
V 尺寸 依左表,依規定检具检验尺寸规格项目
V
P
P 外观 V 检验
V
P
功
能
测
试
抽检方式/數量
参阅检查类别描述 描述
工具
包 裝 检 验
随 附 文 件
工具 目检「A」、手测「H」、卡尺「V」、投影机「P」、塞规「PG」、深度规「B」、插拔力机「E」、显微鏡「S」 代碼 电子秤「W」、自制量具「G」、微欧姆计「Ω」、色卡「F」、安规「S」、投影仪「P」、其他「O」。成品图
FAI 首件检验
IPQC 制程检验
FQC 成品检验 变更日期
零件图、成品图 零件图 成品图
作業依據 变更內容
尺寸/外观抽样检验数 尺寸检验:塑料半成品每穴抽测1PCS (塑料原材免检尺寸,); 金属半成品随机抽检5PCS(金属原材取內/外圈段各5cm,依1、3、5cm处分三段两边进行量测) 包材类每批抽检验3个。
组装段:首件任取5PCS。
組裝段 - 检测频率:1次/每2HR。尺寸/功能检验抽样数-2PCS/次;外观检验抽样数-20PCS/每工站。
成品 - FQC尺寸外观检验随机任取5PCS。 变更者
核准
审核
制表
文件及其版本号
品名:
XXX公司
制程标准检验作业指导书
Specification In Process
料号:
SIP 版別
0
贴图和说明区
IQC 首件 IPQC FQC 项目 ●●● 1 ●●● 2 ●●● 3 ●●● 4 ●●● 5 ●●● 6 ●●● 7 ●●● 8
规格
负公差 正公差 良品标准范围 0.00 - 0.00 0.00 - 0.00 0.00 - 0.00 0.00 - 0.00 0.00 - 0.00 0.00 - 0.00 0.00 - 0.00
制成SIP检验指导书
版本Version: 制程图编号Process numbers
标准及公差 Standards/Tolerance 23-M4*P0.7 Deep=6 牙深最少5.5 4-Φ 6±0.1
品管Inspector 方法Methods TP+SC SC 频率Frequency
页次Page 1/1
修订记录
审核Audit:
编制Prepare:
制程检验指导书(SIP)
In-Process Inspection Instruction
产品名称 Product name 电器上盖(AL0078) 尺寸均为公制 单位Unit:mm 编制日期Creation date: 编号No. SZGMJM-WI-JJ-131-01 V.1
首检、巡检必须对主要尺寸、外观检验 编号 No. 1 2
E E 1pcs/2h E
备注
SC:卡尺 RG:R规 TG:厚薄规; PG:针规; HG:高度规; EM:千分尺 ;TP:螺纹规; 粗糙度仪; CMM:三次元; P:实配件 ; E:目视 FG:塞尺 PJ:投影仪
SR:
材质Material ADC12
图号/版本Dwg.no/version WY1.0220.41.51
螺纹孔 光孔
1 2 3 4
孔 深 15
5 6
1 2 34 5 6
攻 丝 深 7
主要尺寸 Main dimensio ns 其它位置尺寸首末各测一件
9
1 外观 appearan ce 2 3
毛刺 磕碰伤 螺纹孔
加工处的毛刺必须去除干净无手感 表面不可有磕碰伤 目视无偏孔,椭圆孔内无铝屑
SIP检验作业指导书模板
标记
处数
更改 文件
签字
日期
编制(日期)
审核(日期)
批准(日 期)
会签(日 期)
支撑架检验作业指导书
产品名称 前向多翼离心通风机 零件名称
产品型号
零件图号
支撑架
文件编号 共1页
类别
□进料检验 ■过程检验 □成品检验
工序
工步
检验作业内容及标准
注意事项
1.该指导书适用于其他型号产品检验作业,板材厚度与尺寸要求 参照图纸要求。 2.检查各个工卡量具是否在检修期内。 3.尺寸要求以图纸标注为准,无要求的自由公差按±0.5mm计算。 4.注意检验场所是否能满足检验要求,如不能满足检验要求应更 换检验地点。 5.检验完毕后要做好标记并及时、正确填写检验记录。 6.发现不合格品是要及时作出处理,严禁私自放行转入下道工序 。
翻边 检验翻边后外形尺寸是否达到图纸要求
下料 1、检验原料厚度0.9mm
2、下料尺寸1160×382mm
下料 1、检验原料厚度1.2mm
2、下料尺寸327×225mm
第1页检验 工具检验 率千分尺 首检钢卷尺 巡检
游标卡尺
目测
钢卷尺
游标卡尺 钢卷尺 千分尺
钢卷尺 千分尺 首检 钢卷尺 巡检
各连接部位是否紧密,外形尺寸符合图纸要求 钢卷尺 巡检
检验工具
游标卡尺 千分尺 钢卷尺
规格
0-150mm 0-25mm
5m
下料
1、检验原料厚度1.2mm 2、下料尺寸420×400mm(
冲孔 1、检验定位孔直径Ø52
划线 振剪
钻孔
对照样板观察各划线位置是否正确 1、检验外形尺寸要求是否符合图纸尺寸要求 2、检验内圆直径Ø262mm 1、检验12个钻孔直径Ø8.5
检验作业指导书SIP
版本 1.0第1页
银都铝业
前沿板制程检验标准(SIP)
编号JGZL1IPQCS1P01共14页产品名称
型材组件
产品型号
YDG243-229
机种
锯床
工序名称
下料
检验环境
750mm远40W日光灯一支或晴天正常日
光
检测时间30秒/块
检验类别★首件检验★巡回检验★完工检验
检测目距工件至眼睛40CM 管控
项目管
槽、孔、表面无铝
周转筐和衬条配备无明显划伤、擦伤无明显凹坑、砂孔尺寸长度1060/860/66端面切斜度:≤2型材码放整齐,无型材层间完全隔离外观锯口无毛刺,无明无明显油渍、污渍垂直度:≤0.2mm 无重大色差,色泽弯曲度:≤0.3mm
扭拧度:每1000m 壁厚:0~+0.2mm 圆角半径:±0.5平面间隙:≤0.3
试装组装无松动或凹凸
数量完工数量准确
更改记录
标记
处数
更改内容
版本
编制
日期注意事项①检验人员经过专
套;
②检验用计量器具③检验前熟读相关④批量≤10件全检
;。
【优质文档】sip作业指导书-精选word文档 (7页)
本文部分内容来自网络整理,本司不为其真实性负责,如有异议或侵权请及时联系,本司将立即删除!== 本文为word格式,下载后可方便编辑和修改! ==sip作业指导书篇一:螺钉SIP检验作业指导书XXX有限公司文件名称:SIP检验作业指导书文件编号:XXX 版本:VA生效日期:201X/6/23 页码:共8页编制: XX 日期: 201X/6/21 审核: XX 日期: 201X/6/23 批准: XX日期:201X/6/231、目的为确保公司进料、制程、最终成品一系列检验环节的产品质量,特制定此作业指导书。
2、范围本程序适用于本公司所有产品生产以及出货环节的产品检验。
3、内容本作业指导书包括进料管制作业指导书、制程管制作业指导书、成品检验作业指导书。
4、工具及测量仪器数显卡尺,通止规,头厚测量仪,扭力计,不锈钢鉴别液,放大镜,盐雾试验机 5、缺陷1、目的为确保公司进料产品所使用之材料于入库前得到合理管制,特制定此作业指导书。
2、范围本程序适用于本公司所有购入之材料(含委外加工品)的进料检验。
3、定义3.1严重缺陷(CR):会造成使用者危害或产品功能失效的缺陷,详见缺陷划分表。
3.2主要缺陷(MA):会造成产品可靠性问题或产品功能部分失效的缺陷,详见缺陷划分表。
3.3次要缺陷(MI):不影响产品使用功能且不会造成使用者抱怨的缺陷,详见缺陷划分表。
注:同一产品有二个以上缺点同时存在,概以其最高级的缺点判定。
4.1.1厂商交货时仓库人员依照供应商送货单点收无误后,将厂商送货单交与品管部检验,IQC根据MIL-STD-105E(11级)。
外观AQL=0.25 CR=0 MA=0.4MI=2.5与《产品检验规范》进行抽检,并将抽检结果记录于《进料检验记录表》,判定合格后加盖合格章交仓库人员办理入库手续。
判定不合格的,品检人员应张贴好不合格标签并注明原因,同时发出《品质异常处理单》至采购,相关部门确认签字无误后退回供应商。