
周二的作业止裂钢的发展和研究
止裂钢的发展和研究摘要:上世纪50、60 年代大量发生的船舶结构断裂事故掀起了断裂评定研究热潮。
为避免船体结构脆性断裂事故的发生研究人员提出了“止裂”的概念,并相继发展了多种钢板止裂性能评价技术,但研究对象仅限于薄板和中厚板,近年来随着超大型集装箱船的发展,对50 mm 以上厚板止裂性能的评价技术研究又成为热点。
关键字:船用钢;止裂性能;性能研究abstract:1引言上世纪50、60 年代大量发生的船舶断裂事故引起了人们对于船舶结构断裂评定的重视,从保证船舶安全性,防止脆性断裂的角度,要求船舶用钢具有某种级别以上的断裂韧性值。
在预计会产生裂纹的部位和有可能发生大规模断裂的重要部位,都采用 E 级钢这类韧性优良的钢材,并且在造船时,严格管理加工和焊接作业。
因此,可以说产生脆性裂纹的可能性是非常小的。
但是一旦发生脆性裂纹,也要有能力使裂纹的传播停止。
关于抑制钢材脆性裂纹传播的性能(止裂性能)已经进行了很多的研究,规定了抑制大型裂纹传播所必需的钢材的Kca (脆性裂纹传播止裂韧性)值为4 000~6 000 N/mm1.5。
另外,由于焊接残留应力的作用,从焊接区产生的裂纹会向母材一侧扩展。
因此,须通过母材的止裂性能来保证船舶的安全性。
但是,这些研究主要针对厚度为50 mm以下钢板,对厚度为60~80 mm[1,2]的船用厚钢板止裂性问题,研究得很少。
我们对船体钢板的两个要求是: 一是应具有一定的抗开裂性能,二是应具有较好的止裂性能,即一旦裂纹产生,材料应具有将其止住的能力。
因为绝大多数工程结构要经过焊接, 在焊接区不可避免会存在许多缺陷, 很容易引起裂纹起裂扩展。
构件在服役过程中, 这种裂纹以很高的速度进入母材这时再用母材的静态裂纹起裂韧性K Ic来评价结构的断裂风险就不合适了。
在这种裂纹起裂不可预测的情况下, 要求母材能够阻止住快速扩展的裂纹。
这作为灾难性破坏的第二道防线, 对确保工程结构的安全是十分必要的。
因此, 对焊接结构用钢, 止裂性能是最重要的断裂性能参数, 通常用裂纹止裂韧性K Ia来表示。
从近十年中国造船业占世界造船市场份额的变化可以看出,中国造船业在全球市场上所占的比重正在明显上升,中国已经成为全球重要的造船中心之一。
船舶工业是为航运业、海洋开发及国防建设提供技术装备的综合性产业,对钢铁产业的发展起到了带动作用。
造船行业主要消费的中厚板和型材钢材等品种,国内钢企基本上可以满足我国造船行业钢材消费的要求。
随着今后造船用钢材品种需求的变化,钢铁企业应该对大线能量焊接船板钢、耐腐蚀钢、高强度钢、高止裂性钢板、低温钢、双相不锈钢等品种进行重点关注。
近年, 海上运输量的增加推动了船舶向大型化发展, 特别是对于集装箱船来说, 目前正在建造装载量超万箱的超大型集装箱船。
随着船舶的大型化,造船用钢板也向厚板化的方向发展。
特别是集装箱船,由于其船体结构的要求,在舱口围板、上甲板等部位已经使用厚度达到60~80mm的厚板作为高强度部件。
舱口部件的组合已经采用大线能量焊接技术,但是,伴随着钢板的厚板化,要求钢板进一步适应更大的线能量焊接。
通常建造中型集装箱船的钢板强度要求能承受355 MPa的应力,而大型集装箱船要求能用于焊接热量输入约40 kJ/mm的1次电渣焊接,板厚约60 mm,能承受470 MPa张力的极厚钢板。
极厚钢板在焊接时需要大量的热量,但是热量过高又会对钢板的组织产生影响,损害钢板本身的强度。
在大型集装箱船上,随着极厚板的大量应用,脆性裂纹产生的风险也越来越大。
一旦在极厚板中出现裂纹,该裂纹将会沿着焊缝不断传播并使裂纹转向母材。
另一方面,在满足使用要求的同时,高强度和大厚度使得钢板的受力状态易由平面应力状态转为平面应变状态,材料的抗开裂性能下降。
因此,不论是为了阻止焊接熔合区和热影响区产生的脆性裂纹扩展,还是应力状态转变导致的抗开裂性能下降都对材料的止裂性能提出了更高的要求。
这就要求开发大型集装箱船用高强度止裂厚板关键技术,同时对材料的止裂性能评价方法进行研究。
从保证船舶安全性,防止脆性断裂的角度,要求船舶用钢具有某种级别以上的断裂韧性值。
在预计会产生裂纹的部位和有可能发生大规模断裂的重要部位,必须采用韧性优良和止裂性能好的钢材。
钢材的止裂韧性是表示材料自身阻止裂纹高速扩展的能力。
当构件存在潜在的缺陷或裂纹, 在受到动载及冲击载荷作用时, 裂纹发生高速扩展, 如果材料能在小范围内阻止裂纹的扩展, 就可能防止重大事故的发生, 所以它是靠材料自身阻止裂纹扩展的能力。
2. 研究内容1.1成分设计和热机械控制工艺对高强止裂韧性厚板显微结构演变的影响研究高强度止裂韧性厚板的成分设计及工艺路线必须兼顾防止出现使焊接热影响区韧性变差的粗大奥氏体以及岛状马氏体,同时兼顾止裂性能。
因此, 为了开发出确保焊接时热影响区的韧性、同时具有优良脆性断裂止裂性能,要求低碳含量和较低的碳当量。
为了降低碳当量和制备成本要求钢中合金元素尽可能低。
从确保焊接热影响区韧性并确保止裂特性的观点出发, 作为不依赖添加合金元素的方法, 提高钢止裂性能的有效方法是通过微观组织微细化使韧性提高。
热机械控制轧制工艺是制造高韧性高强度钢板的有效方法。
通过热机械控制处理等工艺引入位错等相变核心来细化晶粒。
为了研究成分设计和热处理工艺对高强止裂韧性厚板性能的影响,并最终确定成分设计方案和优化工艺路线必须对成分设计和热处理工艺对高强止裂韧性厚板显微结构演变的影响进行研究。
1.2织构组织对厚板止裂性能的影响评估已有研究认为,织构组织不同可使夏氏冲击韧性相同的钢材止裂性能产生很大的差异,具有发达的铁素体加工织构和相变织构的钢板,其止裂性能会有进一步的提高。
为了优化高强度止裂厚板的成分设计及工艺路线有必要对织构组织对厚板止裂性能的影响进行评估。
热机械控制轧制工艺是制造高韧性高强度钢板的有效方法,可以有效地细化晶粒并控制钢板中的织构组织。
但是对厚板来说, 钢板内部的轧制温度不均匀,不能简单按传统的热机械控制轧制的道次设定仅考虑通过表面温度控制终轧道次实现。
为了实现高强度止裂韧性厚板的工艺路线进行优化首先要对织构组织对厚板止裂性能的影响进行详细的评估。
因为形成发达的织构组织需要更高精度的控制轧制和低温轧制,通过控制轧制条件的最佳化,即奥氏体再结晶区、未结晶区以及更低温度区的轧制分配和严格的轧制管理来获得晶粒细化并控制晶粒取向差为15°以上的大角晶界,使厚钢材的止裂性能得到提高。
另外,为了使高强度和高止裂性能兼备,采用了轧后加速冷却工艺。
日本钢管公司( NKK) 最近开发出具有高强度和良好焊接性能的高张力厚钢板, 可用于建造大型集装箱船。
集装箱船的日趋大型化, 对船体钢板的厚度和强度提出了越来越高的要求。
厚钢板在焊接时, 需要大量的热量, 但是热量过高又反过来会对钢板的组织造成影响, 损害其强度。
为此, 日本钢管公司研究人员不是采用增加碳含量的方法, 而是通过调整钢板中的添加元素, 使其强度大为提高。
通常建造中型集装箱船的钢板强度要求为每平方毫米能够承受3 5 牛顿的张力, 而大型集装箱船则要求在3 9 0 牛顿以上。
该公司开发的新型钢板不仅具有这一强度, 而且即使在用5 0 万焦耳的热量进行焊接时, 也能够防止受热部分变粗。
目前中国制造的集装箱钢板几乎全部从日本进口,少数由武钢生产,其技术条件和牌号如表1所示。
从表1可以看出,目前国内各集装箱厂从日本进口的钢材基本都属于一般低碳钢。
3.裂纹止裂理沦描述钢中裂纹止裂有三种理论, 分别对应三个止裂韧性参数① 静态分析— 止裂韧性K Ia 理论② 动态分析—裂纹扩展断裂韧性K ID 理论③ 动载/静态裂纹起裂韧性K Id 理论按能量平衡方法,动态扩展裂纹尖端能量释放率可表示为da d da d da d G T UWDD D --= (1)式中,W 、U 、T 分别代表外力功、弹性应变能、动能,上标D 表示动态裂纹扩展。
动态和静态理论的差异主要在于式中各项能量对裂纹快速扩展和止裂过程的贡献上。
2.1静态K Ia 理论静态裂纹止裂理论是Wells []及Roplinp []基于忽略动能影响的假设而提出的。
根据静态卢纶假设条件,裂纹扩展期间传给结构的动能不返回裂纹尖端,(1)式中da d W D 和da d U D可由静态分析获得,K 值也可按静态分析计算。
静态理论还假设了止裂后瞬间裂纹尖端应力强度因子和材料止裂韧性达静态平衡。
因此,静态裂纹止裂判据为KK K IA Ia SI ≡<⎪⎪⎪⎭⎫⎝⎛-⎪⎭⎫ ⎝⎛-=da d da d E U W K SSI 521υ Crosley []实验室测得K Ia 是材料的特性常数,这一结果有力支持了静态止裂理论。
但Crosley 实验室只从短裂纹跳跃实验中得到证实,而在长裂纹跳跃情况下,K Ia 不是材料特性常数,说明长裂纹跳跃不符合静态止裂理论假设条件。
静态分析方法只是英语短裂纹跳跃的情况。
2.2动态K ID 理论动态理论考虑了弹性能、动能和惯性力的作用。
尤值按全动态分析计算。
动态理论着眼点集中在裂纹扩展过程上, 认为止裂仅仅是过程的终结。
Hahn []的实验研究结果和K anninen []的理论计算结果一致证实动态效应的存在。
研究结果表明动态断裂韧性K ID 并不是材料常数,而是裂纹扩展速度的确定函数。
动态方法中止裂条件表示为)}({v Min K K ID ID <此最小动态断裂韧性即为材料的动态止裂韧性,即为K Im 。
Kalthoff 等人[]对光弹性材料的研究结果证实了动态止裂分析方法的正确性,如图1所示。
图中还显示了静态分析与动态分析的差异。
事实上,动态止裂韧性参数在很多情况下直接作为止裂韧性K Ia ,而静态方法的合理性在于K Ia 是否是K Im 很好的近似值。
图1 静态应力强度因子与实际值比较2.3 K Id 理论裂纹止裂的第三种理论是为了为能更方便测量止裂韧性的目的而发展的。
Krafft 和Irwi n[]及Eftis 和Kr afft[]首先发现了随载荷速率变化的起裂韧性K Id 与取决于裂纹扩展速率的动态裂纹扩展断裂韧性有类似的变化趋势,如图2所示。
由此他们提出来用K Id min 代替K ID min 来表征裂纹止裂韧性K Ia 值,即K Id min = K ID min K IA ≡这样就可由比较简便的K Id 测量获得难以测试的K Ia 值。
K Id 理论主要困难是载荷速率K 与裂纹速度v 的对应问题。
一般最高能达到的载荷速率为K =s m MPa 121761010~-⋅⋅,这金对应低裂纹速度s m 1100~10-⋅=ν。
而裂纹快速扩展一般是s m 11000~800-⋅=ν,K ID min 对应s m 1400-⋅=ν。
舰船用钢研究现状与发展
舰船用钢研究现状与发展舰船用钢是军事、商业运输的基础,它是军舰的灵魂,为商业运输提供安全保障。
近年来,我国在海洋工业和商业船舶制造方面取得了长足的进步,但舰船用钢的研究却没有跟上发展的步伐,无论是开发新型舰船用钢还是优化既有产品,依然存在一些困难和挑战。
因此,本文旨在就舰船用钢的研发现状及未来发展趋势进行讨论,以期为提高舰船建造水平、改善舰船性能发挥更好的作用。
一、舰船用钢的研发现状舰船用钢的研发主要集中在材料的性能优化和特种用途钢的开发上,主要包括耐蚀防护、冷弯加工和焊接性能改进等方面。
1、耐蚀防护舰船用钢在海上使用时,易受到海水、海洋环境的侵蚀,因此耐蚀性要求比较高。
目前,国内舰船用钢的耐蚀性都较低,受环境污染和腐蚀性气体的影响,有时使船体受到腐蚀。
因此,开发新型耐蚀抗拉钢材是当务之急,要不断改进船用钢的耐蚀性,以减少船体的损伤。
2、冷弯加工舰船用钢在船舶制造过程中,需要对部分金属板材进行冷弯加工。
传统的冷弯方法存在较大的损伤,而且容易出现较大的应变,因此,针对舰船用钢进行优化设计,使其具有更好的冷弯性能,是研发舰船用钢的关键。
3、焊接性能焊接是舰船船体制造的重要步骤,焊接的质量直接关系到船舶的内部结构和功能。
目前国内一些舰船用钢的焊接性能存在欠佳的情况,多种因素会影响焊接的性能,如焊接条件、焊接工艺和焊材的选择等。
因此,改善焊接性能及提高焊接质量是研发舰船用钢的重要目标。
二、舰船用钢的未来发展趋势1、质量优化未来,舰船用钢要以先进的科学技术和精益制造理念,不断优化其材料性能,做到质量稳定可靠,以更好地满足舰船的建造要求。
2、高效能在钢材的制造过程中,要采用更加高效的工艺技术,如超级冷轧等,以减少能耗,提高制造效率,最大限度地提升质量。
3、环保辐射舰船用钢在使用过程中,要求其尽量低反射,以减少噪声,这样有助于保护海洋环境,减少海洋生态系统的损害。
三、结论舰船用钢是军事、经济运输的基础,它不仅关系到船舶的制造水平和运营稳定性,也影响着船舶的安全性。
高强度钢材钢结构研究进展综述

4、工业厂房:大型石油化工、电力能源等工业厂房采用了高强度钢材钢结 构设计,满足了高大空间、重荷载和高耐久性的要求,提高了工业生产的安全和 效益。
五、研究进展
近年来,高强度钢材钢结构的研究取得了诸多进展,主要包括以下几个方面:
1、高强度钢材的研发:随着钢铁材料的不断发展,高强度钢材的屈服强度 和抗拉强度得到了显著提高,为钢结构的设计和制造提供了更好的选择。
高强度钢材钢结构研究进展综述
目录
01 摘要
03
高强度钢材钢结构的 研究现状
02 引言
04
高强度钢材钢结构的 研究问题与挑战
目录
05 高强度钢材钢结构的 未来研究方向
07 参考内容
06 结论
摘要
高强度钢材钢结构是指采用高强度钢材作为主要构成材料,通过合理的结构 设计、制造和安装,使其具有承载力高、抗震性能好、施工速度快等特点的钢结 构形式。随着高层建筑、桥梁、港口等工程领域的快速发展,高强度钢材钢结构 的应用越来越广泛。本次演示旨在综述高强度钢材钢结构领域的研究现状、问题 以及发展趋势,提出未来的研究方向和建议。
在基础抗震设计方面,研究人员提出了基于性能的抗震设计方法,为高强度 钢材钢结构的地震安全性能提供了理论支持和实践指导。
高强度钢材钢结构抗震研究不足:尽管高强度钢材钢结构抗震研究取得了一 定的进展,但仍存在以下不足之处:
பைடு நூலகம்
1、研究深度不够:目前的研究主要集中在基本构件和简单结构上,对复杂 结构和精细的细节构造的研究尚不充分;
高强度钢材钢结构的研究现状
近年来,国内外学者针对高强度钢材钢结构的研究主要集中在轧制工艺、热 处理工艺、材料选择等方面。在轧制工艺方面,研究者们通过对轧制过程中温度、 轧制速度、变形量等参数的控制,制备出具有优良性能的高强度钢材。在热处理 工艺方面,通过适当的加热和冷却条件,可以获得具有较高强度和良好塑性的高 强度钢材。在材料选择方面,研究者们针对不同的应用场景,选用不同成分的高 强度钢材进行钢结构制造。
钢(2)
三、钢-混凝土的发展相对于其他类型的结构,型钢混凝土结构在我国的研究与应用时间还不长。
特别是对土木领域的一些重大工程,其理论研究和设计分析方法滞后于工程实践。
建筑结构中使用型钢混凝土较多,而在桥梁、海洋与港口、地下工程等领域应用较少;对预应力型钢混凝土结构、轻型钢混凝土结构及特殊形式型钢混凝土结构,对于型钢混凝土结构在施工荷载和施工期间的工作机理和受力性能研究少有涉及。
(一)型钢混凝土结构的新发展钢一混凝土叠合板组合梁的显著优点是省掉了高空支模工序和模板。
用于桥梁可以不中断下部交通,用于建筑可以省去满堂红脚手架,对于减少现场作业量和保护环境等都是有利的。
钢-混凝土组合梁是在钢结构和混凝土结构基础上发展起来的一种新型梁,但也存在一定的问题。
例如混凝土与型钢及钢筋不同构件之间的连接问题始终没有得到很好的解决,包括连接方式、传力机理、抗震性能、构造措施以及施工方法等;混凝土纵向抗剪能力不足,如果横向钢筋配置不够或不当,就可能产生先于抗弯破坏的纵向劈裂破坏,这增加了设计和施工的难度,实际当中不易把握。
这些问题都将会限制组合结构性能的正常发挥。
(二)预应力组合结构的新发展预应力钢结构的研究虽已有一定的历史,但工程应用实例相对较少。
主要原因包括钢丝防腐问题没有很好解决;预应力的建立须有较高的技术要求;设计计算理论和技术仍需完善等。
随着今后研究的深入与发展,还会有更多特性被揭示清楚,使预应力钢结构从理论到实践更为完善。
我国对预应力钢结构与组合结构的设计尚没有专门的规范可依,只能参照相关的规范进行设计。
对设计中出现的现行规范中没有涉及到的内容,如预应力筋锚固节点.施加预应力新方法,几何非线性问题和动力问题等,需在计算基础上经过一定的试验研究。
对加固类结构,由于原有材料参数和计算模式的不确定性,尚须进行现场加载试验以校核设计。
(三)型钢混凝土结构机理研究在型钢混凝土构件中,型钢与混凝土能否共同工作是构件设计理论的基础。
高性能转向架用钢的疲劳裂纹扩展行为研究

高性能转向架用钢的疲劳裂纹扩展行为研究引言:转向架作为汽车底盘系统的重要组成部分,在确保车辆稳定性和驾驶安全性方面扮演着关键角色。
然而,由于长时间运行和复杂道路条件的影响,转向架可能会出现疲劳裂纹,进而导致严重的事故发生。
因此,对于高性能转向架用钢的疲劳裂纹扩展行为进行深入研究,有助于提高转向架的可靠性和安全性。
1. 背景疲劳裂纹扩展是指在材料受到交变载荷作用下,裂纹沿裂纹尖端周围晶界或晶内扩展的过程。
在转向架的应用中,由于其承受的动态载荷较大,需要具备良好的抗疲劳性能。
因此,研究疲劳裂纹扩展行为对于评估材料的可靠性和耐久性至关重要。
2. 研究方法为了研究高性能转向架用钢的疲劳裂纹扩展行为,研究人员使用了一系列实验方法和数值模拟分析。
2.1 实验方法首先,研究人员通过疲劳试验获得了转向架用钢在交变载荷下的疲劳寿命曲线。
其次,通过断口分析和显微观察,观察了疲劳裂纹的扩展路径和形态。
此外,采用扫描电子显微镜(SEM)和透射电子显微镜(TEM)等先进的表征技术,对裂纹尖端进行了形貌分析和晶界结构观察。
2.2 数值模拟分析为了更深入地理解疲劳裂纹在转向架用钢中的扩展行为,研究人员采用了有限元方法。
通过建立合适的材料模型和加载条件,模拟了转向架在实际工作状态下的疲劳载荷作用,并对裂纹尖端周围的应力场进行了分析。
此外,还运用断裂力学理论,预测了疲劳裂纹扩展速率和寿命。
3. 实验结果与分析实验结果显示,高性能转向架用钢在交变载荷下表现出良好的疲劳寿命,能够满足实际工作要求。
而断口分析和显微观察结果表明,疲劳裂纹主要沿晶界扩展,并伴随着晶粒内部的析出相的形成。
此外,形貌分析和晶界结构观察结果揭示了裂纹尖端周围的局部塑性变形和应力集中现象。
数值模拟分析结果进一步验证了实验观察到的现象。
通过建立合适的材料模型和加载条件,模拟结果显示,裂纹尖端的应力场存在高度的应力集中区域,这可能是裂纹扩展的主要机制。
此外,断裂力学理论的应用还预测出了疲劳裂纹的扩展速率和寿命,为转向架的设计与优化提供了重要依据。
火电厂用P91、P92金属材料研究进展
M23C6 Z phase
MX
M23C6
Z phase
Laves phase
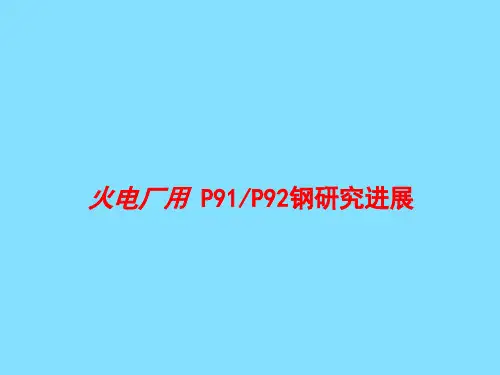
Z-phase precipitate in T91 steel after
138000 hours service exposure 取自某电厂350MW机组1150t/h亚临界压力、中间再热式强制循环汽包 锅炉的三级过热器,其出口压力和温度分别为18.5Mpa和572.7℃
Aged at 650℃
As received
650℃×300h
650℃×3000h
650℃×10000h
Aged at 650℃+HT at 760℃
Heat treatment at 760℃can eliminate the Laves phase.
+760℃×4h
+760℃×4h
Impact absorbed energies
Percentage of Laves phase
hardness
Laves phase is the main cause for embrittlement 拉弗斯相析出是P92脆化的主要因素
2.高温作用下第二相的变化
Evolution of secondary phases at high temperatures
蠕变断裂试样(650℃/55MPa/57715h)中Laves相的统计分
布(服从对数正态分布)
Statistical distribution of Laves phase in creep rupture sample(650℃/55MPa/57715h)
Modelling growth of Laves phase in three P92
高强度钢材的研究及应用

高强度钢材的研究及应用随着经济和技术水平的不断发展,新材料的研究和应用正成为当今世界科研和工业的重要课题之一。
而高强度钢材在材料领域中一直拥有着重要的地位,从自行车的轮框到飞机的机身,从汽车的车架到桥梁的支撑,高强度钢材的应用越来越广泛。
高强度钢材的研究历程高强度钢材的研究历程可追溯到19世纪初,最早的高强度钢材是由英国物理学家威廉·肖克利研发出来的,被称为肖克利钢。
此种钢材具有很高的材料强度和较好的韧性,被广泛应用于航空和军工领域。
20世纪50年代,高强度钢材得到了进一步的发展。
1962年,英国科学家彼得·伦纳德·金发表了一篇名为“在含碳淬火和回火钢中发现的1,000MPa强度”的论文,标志着高强度钢材进入了一个新的发展阶段。
近年来,高强度钢材的研究也在不断进行着。
目前,高强度钢材的材料强度已经超过了1000MPa,同时降低了钢材的含碳量,使得高强度钢材具有更好的加工性和耐腐蚀性。
高强度钢材的产生原因高强度钢材的产生原因主要是钢材中的微观组织和化学成分的改变。
通常情况下,钢铁材料的强度与其组织结构和成分之间的关系密不可分。
高强度钢材的研制涉及多种工艺和技术,其中最为重要的工艺是热处理和控制轧制。
采用先进的热处理技术来精密控制高强度钢的冷却过程,可以使其组织结构更加均匀,进而得到更高的强度。
高强度钢材的应用高强度钢材具有优异的强度、耐热、防腐蚀等性能,且重量轻、减震性能好,因此广泛应用于航空、汽车、船舶、建筑、铁路等领域。
在汽车领域,高强度钢材作为汽车身材料得到了广泛应用,极大地提高了汽车的碰撞安全性和耐疲劳性。
而在建筑领域,高强度钢材可以减小建筑的本身重量,在一定程度上可以减少建筑使用的钢材的数量,进而降低建筑成本,提高建筑节能性。
高强度钢材的剪切、弯曲、冲压、深拉等加工技术也不断得到发展。
特别是在汽车、轨道交通等领域,高强度钢材已经成为了主流材料。
未来展望高强度钢材的研究和应用仍是一个长期而艰巨的过程。
国内外钢科技的新进展与石油机械用钢研究
!专题综述#国内外钢科技的新进展与石油机械用钢研究陈立人1 张冠军2(11宝鸡石油机械有限责任公司 21中国石油物资装备(集团)总公司) 摘要 介绍了国内外有关钢科技的新进展,包括近年来开发应用的超级钢、贝氏体钢、双相钢、特殊用途高性能钢、高强度高韧性微合金化结构钢(如舰船钢、桥梁钢、海洋平台钢),以及近几年国内石油钻井装备钢科技的发展。
提出进一步开发研究我国石油机械用钢的建议,如研究钢的强韧化规律,树立新的石油机械用钢理念;结合新型钻井装备的开发,推广应用高强韧性、耐磨、抗腐蚀、耐低温等新材料。
关键词 石油机械用钢 低合金高强钢(HS LA ) 双相钢 贝氏体钢国内外有关钢科技的新进展1.超级钢超级钢是国内外正在研制的新一代钢铁材料,其开发应用已成为国际钢铁领域令人瞩目的研究热点。
与常规合金化原理不同,超级钢是在现有钢化学成分基本不变的情况下,主要利用廉价且易再利用的普通元素,通过微合金化、控制变形等使晶粒超细化,成倍提高钢的强度和塑韧性。
从20世纪90年代中期开始,日本首先开发出晶粒小于1μm ,并具有1%含镍钢同样的耐蚀性和强度、寿命加倍的易焊接结构“超微粒800MPa 钢”、高耐腐蚀性不锈钢和无镍耐大气腐蚀性钢。
美国等研究人员针对不同温度和应变条件低碳钢压缩试验时的显微结构变化,成功获得了匀质和超细铁素体2珠光体结构低碳钢。
特别是结合应变、控轧和微合金化技术,在表面获得超细晶粒铁素体,对超细晶粒钢疲劳裂纹扩展性能有重要影响,显著增强了钢的热稳定性和机械性能[1]。
超级钢作为一种高品质、高强度、长寿命、节能省材和新一代绿色钢铁材料,目前在我国工业化应用取得重要进展[2]。
国内钢铁企业在厚板试验轧机上进行超细化工艺试验,制出表层超细晶粒组织的最大厚度40mm 中厚高强板。
与普通钢比较,超细晶钢比强度高、疲劳强度高、韧性好、易焊接、韧2脆转变温度低,尤其适合对强度要求高的低温环境结构使用,可以广泛用于船舶、桥梁、大型钢结构等要求超高止裂性能的结构[3]。
P92钢焊缝金属微细裂纹与时效脆化
母材
弯曲试验
试样编号
弯曲结果
面弯试样1~2
试样表面完好
背弯试样3~4
试样表面完好
❖ 接头拉伸、弯曲、硬度 、冲击和金相 试验结果满足标准规定要求,P92钢焊 接工艺合格。
图9 P92钢焊接接头的冲击功和硬度
12
四、服役后P92钢接头组织和性能变化
❖ 在1000MW机组的管道上截取一段P92钢焊接接头,管道规格为 Φ370mm×60mm,服役时间8000h。焊接方法为钨极氩弧焊和焊条电 弧焊组合焊
8
二、国内T/P92钢出现的问题
❖ 6、2007年5月某电厂在进行#3、#4机组安装过程中,了解到P92钢 管道配管厂焊缝表面存在微裂纹缺陷,立即安排对现场同类焊缝进行 全面磁粉普查,累计检测厂家焊缝35只,其中30只存在微裂纹缺陷。 2009年,另一电厂检修安排检测,也发现了主蒸汽管道P92钢焊缝表 面存在大量的微裂纹。这类微裂纹缺陷特征为埋弧自动焊焊缝表面裂 纹,长度5-20mm不等,稍打磨1-2mm即可消除。如图5所示
❖ 1、由于P92钢目前的试验还未达到105h,ASME规范中现在的数据是 新日铁根据短时间蠕变断裂数据外推出来的,其值为132 MPa。根据 其蠕变断裂强度可计算出P92钢600℃运行时的许用应力为88MPa, 进而计算出1000MW USC机组P92钢主蒸汽管道壁厚。 然而欧洲对日本的外推法有疑问,推算结果P92钢在600℃、105h变 断裂强度仅为113MPa,按此许用应力计算出的1000MW USC机组 P92钢主蒸汽管道壁厚显然比按ASME规范提供的数据设计的壁厚要 大。造成国内首批投产的4台1000MWUSC机组主汽管道的壁厚不足
4
一、前言
❖ T/P92钢焊接时接头存在的问题主要有焊接冷裂纹、焊接接头脆化和 IV型裂纹与软化等。冷裂纹是由于钢的淬硬倾向较大,冷裂敏感性较 大,焊接时需进行一定温度预热,通常在150℃-300℃;P92钢是细 晶微合金强韧化钢,焊接热输入造成晶粒粗化和析出脆性组织等,引 起接头脆化;IV型裂纹是接头热影响区的细晶区由于组织变化和软化 ,引起低塑性失效。
管线钢及管线钢管的研究进展与发展方向
管线钢及管线钢管的研究进展与发展方向管线钢及管线钢管的研究进展与发展方向冯耀荣,霍春勇,马秋荣,庄传晶,刘迎来,李鹤林(中国石油天然气集团公司管材研究所,石油管力学和环境行为重点实验室)摘要:论述了油气输送管线用钢及管线钢管的国内外发展动向,介绍了国内近年来在油气输送管线钢及管线钢管应用基础研究及产品开发方面所取得的主要进展,指出了我国油气输送管线用钢及管线钢管的研究方向。
关键词:管线钢,管线钢管,管材选用,感应加热弯管,大口径三通,针状铁素体,断裂控制,异常断口,研究进展,发展方向1油气输送管道及管线钢的发展随着世界经济的飞速发展,对石油天然气的需求日益增加。
预计在未来10~15年内,石油天然气的需求量将增加一倍。
作为石油和天然气的一种经济、安全、不间断的长距离输送工具,油气输送管道在近40年取得了巨大的发展。
目前,全世界石油、天然气管道的总长度已超过2.30×10⁶km,并以每年2×10⁴~3×10⁴km的速度增加。
在近10年内,我国已建成陕京管线、涩宁兰管线、兰成渝管线以及西气东输管线等十几条重大长输管线,预计今后10~15年内,我国共需各类油气输送干线用钢管约1000X 104吨。
油气管道特别是天然气管道发展的一个重要趋势是采用大口径高压输送及选用高钢级管材。
采用高压输送和选用高强度管材,可大幅度节约管道成本。
采用高压输送可减小管径,通过高钢级管材的开发和应用可减小钢管的壁厚,进而减轻管子的重量,并减少焊接时间,从而大大降低钢材重量和建设成本。
例如采用管材X100比X65和X70费用节约30%左右,节约管线建设成本10%~12%。
20世纪50.60年代最高压力为6.3MPa,70~80年代最高压力为10Mpa,90年代已达14MPa。
国外新建天然气管道的设计工作压力都在10MPa以上。
目前,输气管道的设计和运行压力已达15MPa甚至20 MPa,有些管道甚至考虑采用更高的压力。
T91P91钢发展应用及其焊接性
T91P91钢发展应用及其焊接性摘要本文对T91/P91钢的发展概况、发展现状、焊接过程后产生裂纹与冲击韧性下降的问题进行了综述和分析。
就如何焊接缺陷和裂纹等问题进行了初步的讨论,并且对国内T91/P91生产的现状和存在的问题进行了总结,为如何获得优质的焊接接头进行了总结,希望为我国电力大直径厚壁管的焊接提供参考。
关键词T91/P91焊接性冲击韧性当今火力发电锅炉机组以大容量、高参数、超临界为发展趋势。
为确保机组设备安全、可靠运行,提高生产效率和经济效益,满足高温、高压管道的需要,但热强性高、工艺性好、价格低廉材料的开发则是最关键的问题。
P91钢具有高温持久强度和抗蠕变断裂性能,与T22(10CrMo910)钢相比在相同使用温度和压力的条件下,管壁厚减薄50%;与奥氏体钢相比,膨胀系数较小、热传导性好,热裂纹倾向小,价格也相对便宜,使得P91钢成为高温过热器联箱、主蒸汽管道等高温、高压管道的首选及替代钢种。
无论是使用性能,还是经济性,P91都表现出了它的优越性,其使用量也正在不断增加。
但国内对其焊接工艺还处于研究和完善阶段,其个别性能指标不理想,如常温下的冲击韧性偏低。
因此,研究和开发适合的焊接工艺和焊后热处理工艺,对指导焊工培训和现场焊接需要,具有重要的现实意义和经济价值。
一、T91/P91钢的主要性能T91/P91钢是一种改进的9Cr-1Mo钢,它是在9Cr-1Mo钢的基础上通过添加V、Nb、N等合金元素,采用纯净化、细晶化冶金技术。
以及微合金化和控轧、控冷等工艺。
开发出的新一代中合金耐热马氏体钢。
其常温下屈服强度σs≥415MPa,抗拉强度σb≥585MPa,断面收缩率δ≥20,硬度HB≤250。
T91/P91钢在正火并经730~760℃回火热处理后,金相组织呈典型的马氏体骨架结构,导致M23C6铬碳化物沉淀在马氏体骨架的边缘,并形成MX形的V/Nb碳氮化物。
在较粗的M23C6碳化物及内部较细的沉淀转换成细箔之后,会发现次微粒内较大的错位密度,这种高位错密度的细次晶粒结构是T91/P91具有高温蠕变强度的决定因素。