
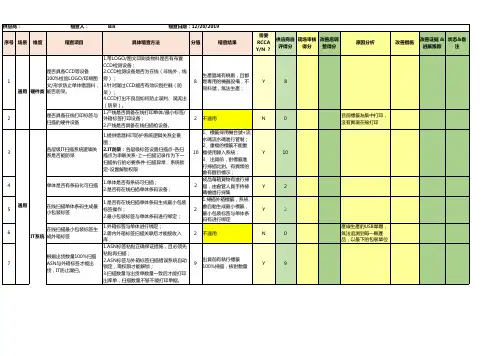
HW定制物料错混料稽查checklist及自查风险点统计
3
xxx/待xxx)等标识。
人员操作工序,离岗时本岗位的物料只允许“待xx操作” & “已xx
27
操作” & “XXX不合格品”状态,禁止将操作一半的物料放置在机 台、或其他区域。如若要离岗,需要将未完成的物料放置到“
新增
2
待xx操作”的区域。
制程控制
Rev: A2.1
稽查情况说明
将 录 登
28
是否导入Logo检验仪做防呆检测(其他机械、光电防呆检测). (重灾区)
定制物料错混料稽查checklist
稽查 填写
序号 业务模块
管理要求
管理性质
权重分 稽查结 数果
得分
1
预防错混料管理的相关质量系统三阶文件
红线
3
2
针对相似产品开发,错混料是否纳入产品研发评审,DFMEA 进行识别(产品特殊标示/结构防呆)
2
3
供应商内部是否有临时编码机制,临时编码是否一个临时编码 对应一个物料且系统是否防呆!
红线
3
17
旧标签未撕干净,一箱有两个物料标签问题
1
18
生产现场或仓库划分报废品区、不良品待处理区、环保不合格 品区、相关半成品暂放区、待盘区等,并清晰标识.
红线
3
不允许产线员工直接在物料放置区域开箱返工,返工区域需有
19
明确的标识、返工物料与待返工物料要标识清楚;返工后的 更新
2
OK品需要经过前面的所有检查、检测工序。
1
46
成品库必须分区域管理,必须物料标识和管理卡
1
47
仓库存在拆分包装或合并位数箱的现象,存在较大风险.需要以 返工单的形式到生产线作业.(重灾区)
2
48
OQC人员抽检开箱,抽检物料拆箱封箱时,有标示,并保留记 录,便于后续追溯.
红线
3
49
OQC检验台禁止出现两款物料
红线
3
OQC检验封箱之后不允许进行任何操作,包括粘贴标签、合拆
20
线上不良标示内容与实物不一致(A项不良放于B项不良里面)
1
IPQC首件现场使用BOM表进行核对原材料编码是否正确,有
21
相关记录显示有核对(只是有记录使用原材料编码);同时与 红线
3
标准品进行”六面“对比,保留记录.
22
流水线限度样品或不良品使用油性笔进行特殊标识,存在混入 线体的风险.(样品标识合理性)
1
13
禁止提前将标签贴在卷盘、袋子、tray盘上做库存;应该生产 标签管理 一个最小包装就确认一个、贴一个。
新增
2
14
不良标签不许一批只贴一箱而其它箱不贴。
2
装箱工位有条码扫描检验系统,系统识别标签条码信息,在线
15
扫描最小包装上的小BARCODE信息,然后再粘贴中或外箱标 红线
3
签;
16
条码系统有防呆警报功能(条码系统是否对识别条码错误和数 量错误,具备防呆报警功能)。
新增
3
错混料是否纳入PFMEA评审,可以指导错混料高风险岗位作
4
业,且实际现场高风险错混料岗位明显标识,相邻工站进行有效
2
区分. 文件、培
5 训与奖惩 换线或清线管理作业办法是否执行?
红线
3
制度
6
现场管理人员,如线组长、品管员、技术员、标签打印员等是 否接受错混料专业培训,并列入技能考核项目.
2
7
现场是否有错混料宣传看板或警示资料(可作为品质管理看板 的一部分)
1
38
生产线建立日清日结基本管理制度,品质人员需要进行复核。 (超级重灾区)
红线
3
生产线的不良品返工是否有记录,是否也做到日清日结;所有
39
的返工与挑选都需要有指导文件(SOP)支持,且指导文件 (SOP)需要详细说明返工的方法、使用的工具、验证的项目 、检验/检测的工具、放大倍数、物料出货的追溯等;指导文件
更新
1
23
栈板上产品需要有标识卡或工艺流程单,识别产品信息
2
24
建立相似物料清单,防范错混料风险.对相似物料有可视化明显 标识.
2
25
在线暂存物料(产品)封箱保存,摆放区分标识.
1
任何区域的任何、任何物料(以各位置单件流的数量算)均必
26
须至少要有:料号、批次、状态(OK/NG,工作状态:已完成 新增
50
箱等一切改变状态的行为,要求要列入出货检验流程,发放到
3
品质、生产、库房等各单位严格执行(超级重灾区)。 OQC出货
51
OQC检验不合格后,物料必须到产线进行返工,不允许在仓库 换料操作!
3
52
OQC出货将标签、BARCODE、麦头列入检验项目.
1
53
OQC出货查核不盖章,仅以产线的入库标签上的FQC合格章为 主.
红线--更 新
3
需要有三方责任人的签字生效,文件需与记录一起保存。
40
包装工位禁止有多种物料一起包装(重灾区).
2
41
生产线和包装线体采用一体化的生产方式,禁止分离;如果采 取分离方式,提供有效的规避错混料的方案。
1
发货人员贴华为条码标示单后扫描箱号(Carton)、外箱标签物
42
料编码和ASN物料编码并保留记录 系统判断ASN标签与外箱标签的P/N是否一致?并且扫描系统
2
8
是否按华为要求组建错混料QCC团队,并持续运作.
红线
3
供应商是否拟定针对工厂内实物流各环节发生及拦截错混料低
9
级异常的奖励及问责管理机制,并提交给公司总经理及相关高 红线
3
层核准发行实施
10
标签打印是否专人管理,建立台账,设定打印标签人员的权限 红线
3
11
标签打印是否已经执行留样管理
1
12
是否按照需求打印标签,禁止出现多打;使用过程中出现的标 签不良,需要重新申请补打,并以旧换新。
2
33
禁止产线作业员到不良品区域直接挑选良品
1
34
FQC禁止检查相邻两条线的产品
2
35
不良品在产品上做不良标记(如红点、白斑等有色标记),存在混 料风险.
1
36
半成品周转箱或盘清理干净,禁止残留产品,或标签还没撕 毁,就直接包装产品.
1
37
最小标签上需要有D/C,或D/C是唯一的,能追溯到使用到的零 部件D/C与厂商信息.
3
29
产品集中到包装区域包装,禁止一个工作台面存在多个编码且 制程控制 多个标签.
2
30
返工品编码标签上做区分,记录D/C,禁止与正常良品混放.
1
31
生产过程中检验不合格退回的成品,禁止存放在待入库区(暂 存区);
红线
3
32
针对检验不合格物料,必须重新经过产线全检工序重新检验, 不允许进行换料或补料
红线
3
具备防呆报警功能,并且扫描后输出华为要求的数据文件
43
库房存在同一栈板或储位上禁止摆放不同编码物料,不同编码 物料间做区分隔离或相关标识.(重灾区)
1
44
存储管理 发生客诉后,仓库及时对贴红单的产品进行隔离区分,并建立 台账;
1
45
针对发生ECN变更的产品,建立特殊标识管控,建立台账和版 本管理;
HW定制物料错混料稽查checklist及自查风险点统计

50
箱等一切改变状态的行为,要求要列入出货检验流程,发放到
3
品质、生产、库房等各单位严格执行(超级重灾区)。 OQC出货
51
OQC检验不合格后,物料必须到产线进行返工,不允许在仓库 换料操作!
3
52
OQC出货将标签、BARCODE、麦头列入检验项目.
1
53
OQC出货查核不盖章,仅以产线的入库标签上的FQC合格章为 主.
红线--更 新
3
需要有三方责任人的签字生效,文件需与记录一起保存。
40
包装工位禁止有多种物料一起包装(重灾区).
2
41
生产线和包装线体采用一体化的生产方式,禁止分离;如果采 取分离方式,提供有效的规避错混料的方案。
1
发货人员贴华为条码标示单后扫描箱号(Carton)、外箱标签物
42
料编码和ASN物料编码并保留记录 系统判断ASN标签与外箱标签的P/N是否一致?并且扫描系统
更新
1
23
栈板上产品需要有标识卡或工艺流程单,识别产品信息
2
24
建立相似物料清单,防范错混料风险.对相似物料有可视化明显 标识.
2
25
在线暂存物料(产品)封箱保存,摆放区分标识.
1
任何区域的任何、任何物料(以各位置单件流的数量算)均必
26
须至少要有:料号、批次、状态(OK/NG,工作状态:已完成 新增
红线
3
17
旧标签未撕干净,一箱有两个物料标签问题
1
18
生产现场或仓库划分报废品区、不良品待处理区、环保不合格 品区、相关半成品暂放区、待盘区等,并清晰标识.
红线
3
不允许产线员工直接在物料放置区域开箱返工,返工区域需有
错混料稽查checklist

5.2
5.3
5.4 5.5 5.6 5.7 5.8 5.9 5.10
5.11
5.12 5.13 5.14 5.15 5.16 5.17 5.18 5.19 5.20 6、其它
6.1 6.2 6.3 6.4 6.5 6.6 6.7 6.8
入库检验
评分等级参考 是否规定相似外观物料需间隔放置或特殊标识区分? 是否规定相邻产线不能同时生产外观类似产品? 是否有相似物料清单? 对新上线物料是否进行与订单所需物料的规格/图纸、BOM等进行逐 项确认? 生产是否有IPQC对物料规格、图纸、BOM等巡检并保持记录? 生产是否有做首件确认并保持记录? 是否有日清日结制度? 生产线物料、半成品存放区不同物料间是否物理隔离? 生产线同料号但不同状态的物料存放是否物料隔离?
有标签
CNC区部分没有
没有清换线管理 规定、清换线检 查表;SIP\SOP 没有注明清换线
有不合格控制程序 有部分有不合品标识,而另部分没有(B3栋)-不 良品区; 有专地放置; 有
是
有明确划分 是
得分说明
是
无需贴最小标签,
无(仓库作业)
仓库有贴条码,无扫描仪
无要求 是
仓库有有称重,超重有报警;
有签打印设备及管理系统软件
入库检验
更换包装/标签 更换包装/标签 更换包装/标签 更换包装/标签 更换包装/标签 出货检验 出货检验
出货检验
出货检验 出货检验 出货检验 出货检验 出货检验 出货检验 出货检验 出货检验 出货检验
人员培训 人员培训 人员培训 人员培训 送货 送货 送货 外包
入库检验是否有依据华为订单(生产制令)核对华为编码、厂家型 号、华为特殊需求? 退回仓库的成品箱是否经QC或者库管确认?包括外箱标签是否与内 箱物料、出库记录是否与退回物料一致? 当包装箱/标签因脏污、破损等原因需要更换时,是否有专门换箱/ 标签流程指导作业? 是否有专门区域进行更换外箱/标签作业? 换箱/标签流程是否规定同一时间只能对一箱物料作业? 更换纸箱/标签后的物料是否经过检验员对实物、内箱标签、外箱标 签一致性进行检验?内外箱条码是否经扫描枪检验? 更换纸箱/标签后的物料是否及时封箱? 是否有开箱检验流程? 尾数箱是否100%开箱检验? 是否有出货检验CHECKLIST核对内外标签、最小标签(包括华为编码 、厂家型号、订单号、数量、批次号、生产日期、环保标识、条码 等)实施逐项核对? 是否依据客户原始订单、图纸信息开箱核对实物? 对于有要求丝印的产品,是否核对丝印内容与图纸一致?与内外箱 型号一致? 是否建立出货检验规范? 是否划分特定的理货区、标签粘贴区、检验区? 标签粘贴区同一时间是否只能有一种物料作业? 出货是否有对条码标签扫描检验? 有粘贴ASN标签的,是否执行外箱条码与ASN条码的100%匹配扫描检 验? 条码扫描检验设备是否具有防呆报警功能? 是否建立未经OQC检验合格的物料不能出货的防呆机制?
工厂稽查Check list

通用 要求
1 物料核对是否与BOM一致
2 物料信息是否有记录并存档
3 各工序不良数据与不良率有无异动,不良前三项确认情况,有无进行识别和采取管控措施
4 各测试工站数据(如有)比对分析,了解其误差分布情况,以及(复校,成品检验)前后工序一致性情
5 维修数据,维修不良前三项有无进行识别和采取管控措施
6 包装,包装箱和包装标识是否符合要求,包装数量与叠放层数是否满足要求
工序
SMT
序号
风险稽查项目
1 锡膏管控:如储存、使用回温、开封使用后未用完、先进先出原则、使用记录 2 钢网管控:清洗方法、清洗溶剂、检验规则、储存方式 3 刮刀管控:刮刀清洗、存放,刀口损伤、平整度检查方法 4 敏感器件管控:人员对潮湿敏感器件的了解、储存方式及管控 5 设备管控:设备保养记录、炉温曲线与设备保养、操作规程是否相符 6 上料管控:首先核对、上料记录、换料记录、贴片物料确认方式 7 吸嘴、料枪和工具管控:保养、清洗和外观检查记录,吸嘴更换频次及记录 8 抛料管控:抛料物料管控方法;手补件记录、确认记录 9 AOI管控:所有产品必须100%过AOI检测,待测品、不良品、合格品明确标识区分 10 维修管控:维修后的产品必须再次过AOI,维修品物料确认及维修记录和标识 11 防护:人员静电手环测试及记录,产品包装静电及碰撞、挤压防护;设备接地防护 12 温湿度管控:SMT恒温车间温湿度必须达到要求
初装
1 投板工序,是否直接拿电源板位置取放(单相表-电源与主板为插针连接受力不均)? 2 初装插线工序,将互感器线、相线等插针插入到PCB对应焊孔位置存在PCB形变应力 3 理线工序,将主板固定到底壳两卡勾位置是否直接按下去卡住? 4 面板固定螺钉是否存在受力不均匀产生PCBA变形应力 5 PCBA固定螺钉作业时,是否有打滑现象(对螺钉附近元件造成损伤) 6 流水线上层台面是否有放置易掉落物品
PCB物料错混料管理基线-标杆检查表

1.1建立客户资料转换IT流程,确保厂商型号等信息与ABC资料一致(如从客户订单网站抓取型号等信息);厂商转化审核机制和记录实现防错,并保存审核记录。
1.29901编码转化为厂商内部型号,建立防呆方法确保型号和版本正确1.3建立ABC型号与厂商型号、版本一致性的审核流程,实现工厂自动比对,并保存审核记录。
1、IT系统实现ABC型号和厂内型号、版本的比对防呆;2、自审和二审均审核ABC型号与厂内型号、版本的一致性。
2.1相似物料/型号在拼版设计时增加防错混料设计(如工具孔位置差异、防呆槽等)。
2.2禁止不同型号同拼版加工。
2.3外形至成品库所有工序,相似物料/相似型号物料不在同一工序,不在同一生产线生产,并建立防呆方法(如禁止过数等)。
1、相似板禁止在同一台车上进行操作;2、针对相似料号有系统过站防呆,如A料号和B料号为相似料号,A料号在包装工序有结存,未完成包装,B料号无法过帐进包装;3、所有料号在包装工序如果无做帐,无法打印标签,以防止相似料号帐未到包装,先将板送进包装工序作业,人为绕过IT防呆。
2.4成品检验使用AVI检查,不允许屏蔽客户编码等信息;如无法进行AVI测试,需建立防呆管理,并得到ABC认可。
3.1不允许同一个工作台同一时间操作多个编码。
3.2实物与转工卡同步且信息一致,不能出现没有转工卡标识的实物存放现场。
3.3结工单时需核对标签台账、物料台账吻合后才可结工单。
失效模式/Issue 清换线不彻底导致混料工序/Station 1.市场接单2.制造过程是否符合工厂相对基线/标杆操作GAP分析及建议反馈PCB物料错混料基线-标杆checklist编号基线要求/Solution标杆操作客户订单转化为厂内型号错误相似物料/型号相邻生产导致错混料3.内包装5.1成品仓按照相似物料/相似外箱/相似型号相远离布局,物料分区分货架物理隔离摆放且都有唯一标识;编码与货位进行关联,同一货位禁止存放相似物料。
供应商错混料稽查CHECKLIST_ - 复制
关于标签打印及管理注意事项培训记录.报废标签登记表.p
df
15物流环节错混料管理1.仓库所有物料都需封箱管理;
2.第三方物流管理协议;
3.所有出货物料禁止在途更换包装/标签;
4.交货时物料摆放、实物与送货单一致性
核对;
8
產線依工單到倉庫領
料,核對料號及需求數
量
Y8
16特殊外购件有错混料专项管控
规范并防呆;
1.外购物料有错混料专项管理流程;
2.外购物料需按五层防护网进行错混料管
理,100%进行单体检验、各层级标签扫
6
外購物料有進行相關的
品質檢驗和測試
Y6
低风险:90%以上1008600得分比率0%中风险:80%-90%风险等级高风险高风险:80%以下
汇总。
错混料改善专案报告
陈从刚 2011-07-28
2、各生产部门及品质部负责人依照相似 各生产部及品 物料培训资料对部门生产员工进行培训考 质部负责人 核。在8月10日之前各部门必须培训完成。 2011-08-10
执行状态
2020/4/12
7
四、错混料控制
改善措施
1、部门负责人进行宣导,各工序在收料 或生产时发现有前工序所造成的错混料异 常发生,由发现部门通知品质部及责任部 门进行确认。确认属实品质部根据奖罚管 理规定对其责任部门开出罚款单,发现部 门将统计异常跟进状况,根据罚款单对发 现人进行奖励。
各生产部门负 责人
2011-08-10
3、各生产部门根据相似物料清单,在生 产相似物料之前必须挂在每条产线上,让 每个员工很清楚知道相似物料区别及注意 事项。
各生产部门负 责人
2011-08-12
2020/4/12
执行状态 已执行OK
6
三、培训相似物料区别
改善措施
负责人 完成日期
1、由于品保部陈从刚制作相似物料培训 资料。
已全部优化完成
2020/4/12
5
二、制作相似物料图片
改善措施
负责人 完成日期
1、由品质部根据相似物料清单进行制作 相似物料图片并注明相似物料位置及注意 事项。
一部:夏发辉 二部:李亚飞 三部:魏志鸿
2011-08-08
2、将制作好的相似物料图片下发给各生 产部门,由各个生产部粘贴在部门宣传栏 上,并对生产员工员工进行宣导,已增强 相似物料品质意识。
2011-08-18
各生产部及品 质部负责人 2011-08-18
执行状态
8
五、人员调查
改善措施
1、QA工程师进行不定期对作业人员进行 稽核调查,发现作业人员不知道相似物料 的区别,将开出持续改善电子流给责任部 门处理。二次稽核调查时再发现将对责任 人进行处罚。
HW CSR红线管理checklist
1
是否有童工?16周岁以下
2
是否按时支付工资?
3 4 5 6 7 8
是否强迫工人加班? 是否扣留个人身份证明原件、银行 卡或毕业证等? 是否存在暴力、体罚或非法搜查, 是否存在异性搜身? 是否将员工宿舍设在厂房或仓库建 筑中? 是否每个楼层至少有两个安全出口 直通室外? 每个楼层的安全出口是否上锁或堵 塞?包括车间、办公室、食堂、宿 舍、仓库等。 针对污染行业(PCB、FPC、LCD、TP 、电芯、wafer、壳体、按键、包材 等),是否有排污许可证?是否有 定期检测?
9
华为终端红线稽查checklist 稽查说明 1、如工厂有学生工、或实习工、暑期生、或派遣工、或临时工,需要特 别留意是否有童工; 2、识别办法:如产线工人看上去很年轻,询问上学时间、属相、出生时 间等基本问题以识别。 3、查看花名册,根据出生日期计算入职是否为童工 1、必须及时(最晚不得迟1个月,实际根据当地政府要求)、直接(不建 议发给派遣公司,要直接发到工人账号)向所有工人(包括学生工、实习 生,派遣工和临时工)支付合同约定的工资; 2、至少支付最低工资标准和法律规定的加班费,不得扣减工人的工资 (如通过罚款直接扣减工人到基本工资或加班费)。 3、如果时间紧迫,可采用随机抽查访谈的方式,如询问发现问题,可增 加访谈对象,并向工厂管理方求证。通过查阅历史工资、考勤记录确认。 通过访谈,工人是否对加班非常反感,如不想加班时,很难获得同意? 访谈 访谈、现场确认。需特别留意是否由异性保安对员工用探测器进行贴身扫 描。 现场确认 现场确认 现场确认 稽查结果描述
Hale Waihona Puke 1、检查环境影响评价报告、及批复意见。 2、关注许可证有效期、允许排放的内容。 3、检查是否有年度的、合格的检测报告。
供应商严出与错混料管控基线自检表
1、测试到最小包装管理原则:确保按规格测试并且完成全部工序过程的判定合格产品立即完成最小包装,保证标签与工 单、实物正确,形成最小包装后应立即封存,不允许在其它工位拆封。
2、测包一体化的线体:
1)最小包装标签必须通过扫描工单打印出来;每个标签要先贴到最小包装上,同时必须先进行扫描工单条码、扫描物料 本体二维码(物料本体无二维码则扫描周转物料容器如包装袋、托盘上的条码)、扫描设备条码和最小包装条码等关键信 息并确认一致后,测包一体设备才可以运行;当上一个最小包装加工完成或物料用尽,新的最小包装或周转物料容器上线 的时候,需要重新执行上述扫描比对动作后设备才能继续运行。
九、中转及运输
3)异常的标签必须及时回收并销毁,异常标签的信息必须在标签系统上注销。
1、在HUB中转仓如有物料出现标签破损、标签缺失、包装箱破损等异常情况,必须退回工厂,重新按照正常加工流程到相 应的包装产线上更换标签或包装;
2、如有特殊情况无法退回工厂,必须向华为SQE进行报备,由贵司质量部门人员与华为SQE共同确认处理办法。不允许绕 过质量部门和华为SQE私自处理。
OQC环节如存在OQC抽检物料检验完成后需要放回原包装的情况,必须核对实物和原包装标签信息一致后才能放回原包装封 箱。
1、物料入库必须扫描核对包装标签与入库单上的物料编码和型号。针对多扫、错扫、漏扫、重复扫的异常操作必须实现告 警并系统锁定,要经过流程规定的授权人确认,并将异常处理完成后才能解除。
七、成品入、出库
7、错混料管控基线要求需要覆盖贵公司所有交货华为的工厂(含代工厂)、代理商、物流公司、仓库及中转仓,必须全部 列举并核实。
二、订单处理
1、华为订单转化为内部订单应该实现IT化对接,直接从华为订单中提取物料编码、型号和PO信息,不允许员工手动录入;
防混料Check List
防混料Check List
区域:
序号 1 2 3 4 5 6 7 8 9 10 11 12 13 14 15 16 17 别:
检查人:
第
确认人:
周
错混料高风险岗位作业,且实际现场高风险错混料岗位明显标识,相邻工站进行有效 区分 生产现场或仓库划分报废品区、不良品待处理区、环保不合格品区、相关半成品暂 放区、待盘区等,并清晰标识. 禁止产线员工直接在物料放置区域开箱返工,物料人员并不允许补数 产线、包装针对尾数产品的管理,必须在包装、外箱做 “尾数”字样标识 包装工位禁止有多种物料一起包装(重灾区);在线不可堆积,人员交叉作业 若一人离岗,另一人必须直接完成包装及封箱两流程(避免交接不到位) 标签放置最上层空Tray下面-,避免掉落 清换线时同一工作区不能同时存在两种或两种以上物料(产品),清换线时不良品 区域的产品(物料)需全部清理干净方可生产另一种产品
打包/ 标签打印是否专人管理,建立台账,设定打印标签人员的权限 出货管 是否按照需求打印标签,禁止出现多打;使用过程中出现的标签不良,需要重新申 理 请补打,并以旧换新。 产品集中到包装区域包装,禁止一个工作台面存在多个编码且多个标签. 仓库对出货产品进行再复查,并将客户信息用A4纸打印,标识在整体栈板。 针对不良品,需要每一箱、每一pcs贴不良品标识; 旧标签需清理干净,禁止一箱有两个物料标签问题 包装存在同一栈板或储位上禁止摆放不同编码物料,不同编码物料间做区分隔离或 相关标识.(重灾区) 针对检验不合格物料,必须重新经过产线全检工序重新检验,不允许进行换料或补 料 成品打包区域出现不同物料交叉打包或者交叉放置则必须停线整改 产线、OOB及包装间必须翻转TRAY检验产品,检到不良返回前工序返工 表单编号: YCT-SOP-QC-071-002 A0
外包供应商错混料管控基线检查表
1
2.2
生产是否合理分区(生产区、半成品区、成品区、隔离品区等),所有的物 料是否要求有明确的标识
1
2.3 是否建立清换线Checklist包含BOM所有原材料及标签、SOP/SIP等
2
清换线管理
2.4
是否建立包含打印标签、领用标签、补打标签、使用标签、剩余标签等总标 签台账,补领标签时需以一换一
2
2
分合箱/尾箱
分合箱/尾箱管理
7.2 分合箱之后是否对内外箱条码扫描100%比对
2
7.3 尾数箱出货前是否开箱全检实物、小包装条码、外箱条码、送货单一致性
1
8.1 是否禁止运输中途更换标签/外箱,外包运输是否有签署相关协议
1
运输
更换外箱或标签管理
8.2 供应商厂内是否有专门换箱/标签流程指导作业,是否有记录
供应商名称:
华为稽查时间:
工序
失效模式
编号
基线要求
满分
编码转化
1.1
华为编码转化为厂内制造编码时,是否有审核制造产品型号/版本与华为型号 /版本的一致性
2
1.2 是否有IT确保BOM导入正确性
2
接工单
相似物料管理 编码的对应关系管理
1.3 产品信息录入完成后,是否有专人与华为原始信息进行校验
2
1.4
是否在NPI\TPI阶段的FAI评审前识别相似物料并制作相似物料对照表,及工 装检具
2
1.5
如果接收到的华为正式编码、临时编码(除9908外)图纸的总装图没有标注编 码,是否有要求提交ECAR给华为
2
1.6 除9908外的所有编码是否建立签样制度,是否经过华为签样之后才能交货
1