
孔定位误差计算实例[1]
孔定位误差计算实例(用定位销)
例 1 钻铰图 3-65 所示的零件上φ 10H7 的孔,工件以孔
定位
求:工序尺寸 50 ± 0.07mm 及平行度的定位误差。
解: ( 1 )工序尺寸 50 ± 0.07mm 的定位误差
Δ B = 0mm( 定位基准与工序基准重合 )
按式( 3-5 )得:
Δ Y = δ D + δ d 0 +X min =0.021+0.009+0.007= 0.037mm 则由式(3-12)得
Δ D =Δ Y = 0.037mm
( 2) 平行度 0.04mm 的定位误差
同理 , Δ B = 0mm
按式( 3-7 )得:
则平行度的定位误差为
Δ D = Δ Y = 0.018mm
定位误差的计算
由于定位误差Δ D 是由基准不重合误差
和基准位移误差组合而成的。
因此在计算定位
误差时,先分别算出Δ B 和Δ Y ,然后将两者组合而得Δ D 。
组合时可有如下情况:
1 .Δ Y ≠ 0 ,Δ B =0 时,Δ D = Δ B ( 3-1
2 )
2 .Δ Y =0 ,Δ B ≠ 0 时,Δ D = Δ Y ( 3-1
3 )
3 .Δ Y ≠ 0 ,Δ B ≠ 0 时,
如果工序基准不在定位基面上:Δ D = Δ B + Δ Y ( 3-14 )
如果工序基准在定位基面上,Δ D = Δ B ±Δ Y ( 3-15 )
“ + ”、“—”的判别方法为:
①分析定位基面尺寸由大变小(或由小变大)时,定位基准的变动方向;
②当定位基面尺寸作同样变化时,设定位基准不动,分析工序基准变动方向;
③若两者变动方向相同即“ + ”,两者变动方向相反即“—”。
定位误差及其要示
为保证工件的加工精度,工件加工前必须正确的定位。
所谓正确的定位,除应限制必要的自由度、正确地选择定位基准和定位元件之外,还应使选择的定位方式所产生的误差在工件允许的误差范围以内。
由定位引起的同一批工件的设计基准在加工尺寸方向上的最大变动量,称为定位误差。
当定位误差Δ D ≤1/3 δ K ,一般认为选定的定位方式可行。
造成定位误差的原因有两个:
一个是由于定位基准与设计基准不重合,称为基准不重合误差(基准不符误差);
二是由于定位副制造误差而引起定位基准的位移,称为基准位移误差。
定位误差分析计算综合实例.doc

定位误差分析计算综合实例定位误差的分析与计算,在夹具设计中占有重要的地位,定位误差的大小是定位方案能否确定的重要依据。
为了掌握定位误差计算的相关知识,本小节将给出一些计算实例,抛砖引玉,以使学习者获得触类旁通、融会贯通的学习效果。
例3-3 如图3.25所示,工件以底面定位加工孔内键槽,求尺寸h 的定位误差? 解:(1)基准不重合误差求jb ∆ 设计基准为孔的下母线,定位基准为底平面,影响两者的因素有尺寸h 和h 1,故jb ∆由两部分组成:φD 半径的变化产生2D ∆尺寸h 1变化产生12h T ,所以122h jb T D+∆=∆ 底平面,对刀基准(2)基准位置误差jw ∆ 定位基准为工件为与定位基准接触的支承板的工作表面,不记形状误差,则有0=∆jw所以槽底尺寸h 的定位误差为 122h dw T D+∆=∆ 例3-4 有一批直径为0d T d -φ的工件如图3.27所示。
外圆已加工合格,今用V 形块定位铣宽度为b 的槽。
若要求保证槽底尺寸分别为1L 、2L 和3L 。
试分别分析计算这三种不同尺寸要求的定位误差。
解:(1)首先计算V 形块定位外圆时的基准位置误差jw ∆在图3.26中,对刀基准是一批工件平均轴线所处的位置O 点,设定位基准为外圆的轴线,加工精度参数的方向与21O O 相同,则基准位置误差jw ∆为图中O 1点到O 2点的距离。
在ΔO 1CO 2中,22212α=∠=O CO T CO d ,,根据勾股定理求得221sin 2αdjw T O O E ==∆=∆(2)分别计算图3.27三种情况的定位误差①图a )中1L 尺寸的定位误差2)(2sin 2sin 201ααd L dw djw jb T T E B =∆=∆=∆=∆=∆②图b )中2L 尺寸的定位误差L 2L 3L 10dTd -φ b图3.27 V 形块定位外圆时定位误差的计算图3.25 内键槽槽底尺寸定位误差计算图3.26 V 形块定位外圆时基准位置误差jw ∆的计算1—最大直径 2—平均直径3—最小直径BA α/ 21 C 32 O 2 OO2sin 22αdjwd jb T E T B =∆=∆=∆=∆需要说明的是2L 尺寸定位误差dw ∆的合成问题。
2.4定位误差的分析与计算(一)

3.以圆孔定位时的定位误差计算
LOGO
Page 23
作业
LOGO
Page 24
复习
工件以圆柱面定位:
固定V型块:限制自由度(长4、短2) 标准化 活动V型块:限制自由度(短1) 标准化
定 位 套:限制自由度(长4、短2)
半 圆 套:限制自由度(长4、短2)
工件以特殊表面定位:
圆锥面定位:固定V型块定位,限制自由度(长4、短2) 锥度轴、套定位,限制自由度(长5、短3) 燕尾导轨定位:限制自由度(5) 齿面定位:限制自由度(长4、短2)
△Y =Xmax=TD + Td + Xmin
LOGO
2.4 定位误差的分析与计算
3.定位误差计算实例
1.
LOGO
Page 21
2.4 定位误差的分析与计算
2.
LOGO
Page 22
课堂小结
1.定位误差的概念
(1)基准不重合误差 △ B (2)基准位移误差 △Y
2.工件以平面定位误差计算
精基准平面定位时,一般认定△Y=0, △D=△B
LOGO
2.4 定位误差的分析与计算
基准不重合误差的计算公式
B i cos
i 1
n
i
——定位基准与工序基准间的尺寸链组成环的公差(包含位
置公差)(mm);
—— i 的方向与加工尺寸方向间的夹角(°)。
LOGO
2.4 定位误差的分析与计算
基准不重合误差练习
习题集P11-3 如图所示工件的加工工序 是镗D孔。如果定位基准分别 选择E、F、G,加工尺寸A的 定位误差分别是多少?
方向上的最大变动量,以“Δ D”表示。 成批加工工件时,夹具相对机床的位置及切削运动的行程调定后
两面一孔定位的误差计算
两面一孔定位的误差计算在现代工业生产中,由于零件加工精度要求越来越高,定位误差的控制变得愈发重要。
而两面一孔定位是一种常见的定位方式,本文将详细介绍两面一孔定位的误差计算方法。
首先,我们来了解什么是两面一孔定位。
两面一孔定位是指一个工件上具有两个定位面和一个定位孔。
其中,两个定位面用于定位工件在加工过程中的位置和姿态;一个定位孔则用于定位工件在加工后的装配过程中的位置。
这种定位方式广泛应用于各种工件的加工和装配中。
在进行两面一孔定位时,我们需要考虑定位误差对产品质量的影响。
定位误差通常包括位置误差和姿态误差两个方面。
位置误差是指工件在定位过程中与理想位置的偏差,主要包括水平误差和垂直误差。
姿态误差是指工件在定位过程中与理想角度的偏差,主要包括旋转误差和角度误差。
那么,如何计算两面一孔定位的误差呢?一般来说,我们可以采用以下步骤进行计算。
第一步,测量定位面和定位孔的几何特征。
通过使用测量工具,如卡尺、高度规等,可以准确测量定位面和定位孔的尺寸和形状。
第二步,确定理想位置和姿态。
根据工程图纸或设计要求,我们可以确定工件在加工和装配过程中的理想位置和姿态。
第三步,比较实际位置和姿态与理想位置和姿态的差异。
通过对测量结果和理想值的比较,我们可以得到实际位置和姿态与理想值之间的偏差。
第四步,计算定位误差。
根据差异的大小和方向,我们可以计算出定位误差的数值。
一般来说,定位误差可以用平面误差和角度误差来表示。
最后,根据定位误差的计算结果,我们可以评估加工质量和装配精度,并采取适当的措施进行误差修正和改进。
综上所述,两面一孔定位的误差计算是工业生产中必不可少的一部分。
通过合理的计算和评估,我们能够更好地控制加工精度和装配精度,从而提高产品质量和效率。
因此,在实际工作中,我们应充分重视两面一孔定位的误差计算工作,并灵活运用各种测量和计算方法,确保工艺过程的稳定性和精度。
定位误差解题实例
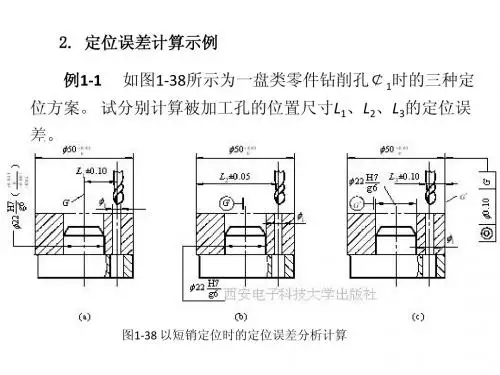
例1-1 差。 如图1-38所示为一盘类零件钻削孔¢1时的三种定
位方案。 试分别计算被加工孔的位置尺寸L1、L2、L3的定位误
图1-38 以短销定位时的定位误差分析计算
(1) 对图1-38(a)所示的定位方案,加工尺寸L1±0.10的 工序基准为定位孔的轴线,定位基准也是该孔的轴线,二者重
合,则Δ B=0。
由于定位内孔与定位销之间的配合尺寸为22H7/g6(属于 间隙配合),当在夹具上装夹这一批工件时,定位基准必然会 发生相对位置变化, 从而产生基准位移误差。 按式(1-1)求得
Y X ES ei 0.021 - (-0.02) 0.041mm
max
也即
Δ D=Δ Y=0.041 mm
B 0 . 025 2 0 . 05 0 . 125 mm
同理, 基准位移误差为Δ Y=0.041 mm。 因工序基准不在工件定位面(内孔)上,则有
Δ D=Δ Y+Δ B =0.125+0.041=0.166mm
因
ΔD
1 3
G
1 3
0 . 20 0 . 067 mm
则该定位方案不合格。
1 3
0 . 10 0 . 033 mm
则该定位方案不合格。
(3) 对1-38图(c)所示的定位方案,加工尺寸 L3±0.10 的工序基准为外圆面的右母线,定位基准为孔的轴线,二者
不重合, 联系尺寸为 50
轴度的影响),故
0 . 05 0
/ 2 ( 0 0 . 05 ) ,(特别注意同
因ΔD 1 3G 1 3 0 . 20 0 . 067 mm
则该定位方案合格。
(2) 对图1-38(b)所示的定位方案, 加工尺寸L2±0.05的 工序基准为外圆面的左母线,定位基准为孔的轴线,二者不重 合, 联系尺寸为 50
常见定位方式定位误差的计算

常见定位方式定位误差得计算⑴工件以平面定位平面为精基面基准位移误差△基=0定位误差△定=△不、⑵工件以内孔定位①工件孔与定位心轴(或销)采用间隙配合得定位误差计算△定= △不+ △基工件以内孔在圆柱心轴、圆柱销上定位。
由于孔与轴有配合间隙,有基准位移误差,分两种情况讨论:a、心轴(或定位销)垂直放置,按最大孔与最销轴求得孔中心线位置得变动量为:△基= δD+ δd+△min = △max =孔Dmax-轴dmin (最大间隙)b、心轴(或定位销)水平放置,孔中心线得最大变动量(在铅垂方向上)即为△定△基=OO'=1/2(δD+δd+△mi n)=△max/2或△基=(Dmax/2)-(dmin /2)=△max/2= (孔直径公差+轴直径公差) / 2②工件孔与定位心轴(销)过盈配合时(垂直或水平放置)时得定位误差此时,由于工件孔与心轴(销)为过盈配合,所以△基=0。
对H1尺寸:工序基准与定位基准重合,均为中心O,所以△不=0对H2尺寸:△不=δd/2⑶工件以外圆表面定位A、工件以外圆表面在V型块上定位由于V型块在水平方向有对中作用。
基准位移误差△基=0B.工件以外圆表面在定位套上定位定位误差得计算与工件以内孔在圆柱心轴、圆柱销上定位误差得计算相同。
⑷工件与"一面两孔"定位时得定位误差①“1”孔中心线在X,Y方向得最大位移为:△定(1x)=△定(1y)=δD1+δd 1+△1min=△1max(孔与销得最大间隙)②“2”孔中心线在X,Y方向得最大位移分别为:△定(2x)=△定(1x)+2δLd(两孔中心距公差)△定(2y)=δD2+δd2+△2min=△2max③两孔中心连线对两销中心连线得最大转角误差:△定(α)=2α=2tan-1[(△1max+△2max)/2L](其中L为两孔中心距)以上定位误差都属于基准位置误差,因为△不=0。
需要指出得就是定位误差一般总就是针对批量生产,并采用调整法加工得情况而言。
定位误差的计算

定位误差作业题答案7-7 套类零件铣槽时,其工序尺寸有四种标注方式,如图7-47所示,若定位心轴水平放置,试分别计算工序尺寸为H1、H2、H3、H4的定位误差。
图7-47 题7-7图解:(1)求H1的定位误差1)工序基准是外圆下母线,定位基准是孔的轴线,两者不重合,ΔB =0.03/2=0.015mm。
2)以孔在间隙心轴上水平放置定位,ΔY=(0.021+0.021)/2=0.021mm3)工序基准不在定位基面上,H1的定位误差为ΔD=ΔY+ΔB=0.015+0.021=0.036mm (2)求H2的定位误差1)工序基准是孔的轴线,定位基准是孔的轴线,两者重合,ΔB=0。
2)以孔在间隙心轴上水平放置定位,ΔY=(0.021+0.021)/2=0.021mm3)H2的定位误差ΔD=ΔY+ΔB=0.021+0=0.021mm(3)求H3的定位误差1)工序基准是内孔的上母线,定位基准是孔的轴线,两者不重合,ΔB=0.021/2=0.0105mm。
2)以孔在间隙心轴上水平放置定位,ΔY=(0.021+0.021)/2=0.021mm3)工序基准在定位基面上,ΔD=ΔY±ΔB“+”、“-”的判别:当定位基面直径由大变小,定位基准朝上变动;当定位基面直径由大变小,若定位基准位置不动时,工序基准朝下变动;两者的变动方向相反,取“-”号。
所以H3的定位误差为ΔD=ΔY-ΔB=0.021-0.0105=0.0105mm(4)求H4的定位误差1)工序基准是外圆上母线,定位基准是孔的轴线,两者不重合,ΔB=0.03/2=0.015mm。
2)以孔在间隙心轴上水平放置定位,ΔY=(0.021+0.021)/2=0.021mm3)工序基准不在定位基面上,H4的定位误差为ΔD=ΔY+ΔB=0.015+0.021=0.036mm7-8 图7-48所示工件,加工工件上Ⅰ、Ⅱ、Ⅲ三个小孔,请分别计算三种定位方案的定位误差,并说明哪个定位方案较好。
定位误差
解:a)销1布右孔 d1 =10g6=
-0.005 10 0.014 -
△1min=0.005
b) ∵ LK±△K=70±0.05 ∴ LJ ± △J =70±0.01
c)查表2.1 b=4 △2min =b/D2( △k+△x-△1min) =4/10×(0.1+0.02-0.005)=0.046
例题2 如图铣平面保证h,已知两圆的同轴度0.1,其它已知条件见图,试分析工序尺寸h的定位 误差。
解: 工序基准为大圆的母线,定位基准为小圆的轴心线,显然基准不重合。 工序基准为大圆的母线,定位基准为小圆的轴心线,显然基准不重合。 △jb=大圆的半径公差 + 两圆柱的同轴度 大圆的半径公差 = 0.1+0.1=0.2 因为小圆柱是加工过的, 因为小圆柱是加工过的,所以 基准位置误差 △jw=0 综上得到△ 综上得到△dw=0.2+ 0 = 0.2
例题4 已知 如图车外圆,要求外圆对内孔有同轴度要求,已知心轴直径为 圆的同轴度的定位误差△dw。 计算工件内外
解: 工序基准是内孔轴线,定位基准是内孔轴线,所以△ 工序基准是内孔轴线,定位基准是内孔轴线,所以△jb=0 任意边接触 △jw= Dmax – dmin =0.048 △dw= ∆jw+ ∆jb = 0.048+0 = 0.048
(1)单V形铁
T =
R N +h− ctg ( ∂ / 2 ) SIN ( ∂ / 2 ) 2
(2)活动V形铁与固定V形铁组合 活动V形铁与固定V
2.半圆套
3.定位套
四、工件以特殊表面定位
1.工件以内外圆锥面定位
2.工件以中心孔定位
3.工件以齿形面定位
定位误差
5.3 定位误差的分析与计算《机械制造技术基础(第3版)》教学课件
0.025 1
2
sin
900 2
1
0.0052mm
例4如图所示,工件以d1外圆定位,钻φ10H8孔。已知φd1为
30
0 0.1
mm,φd2 为Ф55±0.023mm,H=(40±0.15) mm, t=0.03mm 。求工
序尺寸(40±0.15)mm的定位误差。
解: 1)Δjb≠0
Δjb=Td2/2+t =0.046/2+0.03 =0.053mm
△Z≠ 0 △Y≠ 0
H7 g6( f 7)
Z
Y
圆柱心轴
X
y
xyz yz
5.3.1 定位误差的概念及产生的原因
1.定位误差的概念
什么是定位误差?
△Z≠ 0 △Y≠ 0
调整法
为什么会产生定位误差?
5.3.1 定位误差的概念及产生的原因
调整法
5.3.1 定位误差的概念及产生的原因 2.定位误差产生的原因
1.工件以平面定位时的定位误差
例:
基准重合,即Δjb=0
(1)毛坯平面
Δjy=ΔH
(2)已加工过的表面
Δjy=0
1.工件以平面定位时的定位误差
例2 如图所示,工件以A面定位加工
φ20H8孔,求工序尺寸 (20±0.1)mm的定
位误差。
解: Δjb=ΣT= (0.1十0.05)
=0.15(mm ) Δjy= 0 (定位基面为平面)
V型块 定位套 支承板 支承钉
3.工件以外圆定位时的定位误差
a)以外圆轴线为工序基准 b)以外圆下母线为工序基准 c)以外圆上母线为工序基准 图5-40 外圆在V形块上定位时的定位误差
3.工件以外圆定位时的定位误差
定位误差计算
• 4)计算出的定位误差数值是指加工一批工件时某加工精度参 数可能产生的最大误差范围(加工精度参数最大值与最小值 之间的变动量)。它是个界限范围,而不是某一个工件定位 误差的具体值。 • 5)一批工件的工序基准(设计基准)相对定位基准、定位基 准相对对刀基准产生最大位置变动量是产生定位误差的原因, 而不一定就是定位误差的数值。
关键:找出同一批工件的工序基准在工序尺寸方向上可能的最大位移变动量
方法1—合成法:
先分别求出基准位移误差和基准不重 合误差,再求出其在加工尺寸方向上的矢 量合,即Δdw =Δjb +Δjw
•当 Δjb 和Δjw 由两个互不相关的变量引起时,用“+”;
•当Δjb 和Δjw 是同一变量引起时,要判断两者对Δdw 的影
响是否同向,方向相同时“+”,方向相反时“-”。
分析计算定位误差时应注意的问题:
• 1)定位误差是指工件某工序中某加工精度参数的定位误差。 它是该加工精度参数(尺寸、位置)的加工误差的一部分。 • 2)某工序的定位方案对本工序的多个不同加工精度参数产生 不同的定位误差,应分别逐一计算。 • 3)分析计算定位误差的前提是用夹具装夹加工一批工件,用 调整法保证加工要求。
定位误差计算实例
1. L1
Δdw= Δjw
2. L2
L2 的定位误差为两者的合成。两者都是由外圆直径的变化同时引 起的,所以要判断两者的方向特点。
要判断两者的方向特点。
当外圆直径从大到小时,工序基准M相对定位基准O是向O 方向即向下偏移的。 当放入V形块中后,当外圆直径由大变小时,定位基准相对 与理论也是向下偏移的。 综合起来两者合成方向相同。
dw T (d ) T (d ) jw jb 2 sin 2 2
定位误差
解: 定位基准与工序基准重合 ΔB=0 定位基准O的变动方向与 加工尺寸39±0.04方向间的夹 角为30°
定位误差计算实例6
例6:如下图所示,求加工尺 寸A的定位误差。 解:(1)定位基准为底面, 工序基准为圆孔中心线O ,定 位基准与工序基准不重合。 ΔΒ=0.2mm 工序基准O的变动方向与加工 尺寸的方向间夹角为45º ,则: ΔΒ=0.2×cos45º =0.1414mm (2)平面定位ΔY=0 (3)ΔD=ΔΒ=0.1414mm
16
(2)工件以圆孔定位 2)水平放置时(单边接触)
定 位 误 差 的 概 念 与 计 算
17
(2)工件以圆孔在圆柱销(心轴)上定位
定 位 误 差 的 概 念 与 计 算
D d D d m ax m i n m i n m ax O O OO OO Y 1 2 1 2 2 2
定位误差计算实例7
解: (1)对称度的工序 基准是Φ12H8的轴线,定 位基准是工件 Φ80±0.05mm的轴线, 两者不重合, ΔΒ=0.02mm
3)工件以外圆在V形块上定位
定 位 Td 误 Y 差 2 sin 2 的 概 如在加工尺寸方向上与垂直方向有一夹角β,则 念 在加工尺寸方向上的基准位移误差为 与 计 Td Y cos 算
2sin 2
V形块的对中性好,所以沿其水平方向的位移量为零。 如工件的加工尺寸方向与垂直方向相同,则在加 工尺寸方向上的基准位移误差为:
解:(1)A1的定位误差 1)工序基准是圆柱轴线,定位基准也是圆柱轴线, 两者重合,ΔB1 =0。 2)以圆柱面在的V形块上定位时, Td Y1 2 sin 2
定位误差计算实例4